Ir para o conteúdo
O desempenho inconsistente de corte de tubos de laser de vidro de CO2 é um problema comum em sistemas de corte a laser, frequentemente causando problemas como baixa qualidade de borda, baixas velocidades de corte e profundidade inconsistente. Esses problemas de desempenho podem surgir de vários fatores, desde a condição física do tubo de laser até os parâmetros de corte e configurações da máquina. Vamos analisar as causas potenciais e suas soluções correspondentes:
1. Instabilidade da potência do laser
Causas:
Tubo laser envelhecido, flutuações no fornecimento de energia, resfriamento insuficiente.
Soluções:
Meça a potência de saída com um medidor de potência. Substitua o tubo se a potência cair em >10%.
Garanta uma tensão de entrada estável (use um estabilizador, se necessário).
Mantenha a temperatura do líquido de arrefecimento ≤25°C e troque a água regularmente.
2. Desalinhamento ou contaminação do caminho óptico
Causas :
Desalinhamento da lente de espelho/refocalização, poeira/sujeira, condensação.
Soluções:
Recalibre o caminho óptico para garantir o alinhamento vertical do feixe e o foco adequado na superfície do material.
Limpe as lentes com etanol ou limpador especializado (evite impressões digitais/oleosidade).
Evite a condensação: mantenha a umidade <60% e isole o tubo do laser.
3. Posição de foco incorreta
Causas:
Desvio do eixo Z, falha de foco automático, posicionamento irregular do material.
Soluções:
Ajuste o foco manualmente (normalmente 1–2 mm abaixo da superfície do material para aço carbono).
Inspecione os componentes mecânicos (trilhos, parafusos) para verificar se há folgas; aperte e lubrifique.
Use uma plataforma plana e rígida (por exemplo, mármore) para estabilizar os materiais.
4. Problemas com gás auxiliar
Causas:
Pressão de gás instável, baixa pureza, bico entupido.
Soluções:
Seleção de gás: Use ≥99.6% de oxigênio para metais e ≥99.99% de nitrogênio para não metais.
Ajuste de pressão: Ajuste a pressão à espessura do material (por exemplo, 12–18 psi para aço carbono de 1–2 mm).
Limpeza/substituição do bico: Remova os resíduos com uma agulha; substitua os bicos danificados.
5. Fatores materiais
Causas:
Qualidade inconsistente do material, contaminação da superfície, variações de espessura.
Soluções:
Teste lotes de materiais para uniformidade.
Limpe as superfícies com álcool; remova as camadas de oxidação com lixa.
Evite cortar materiais mais espessos que a capacidade nominal da máquina.
6. Manutenção e configurações de parâmetros
Causas:
Óptica degradada, parâmetros não otimizados, resfriamento deficiente.
Soluções:
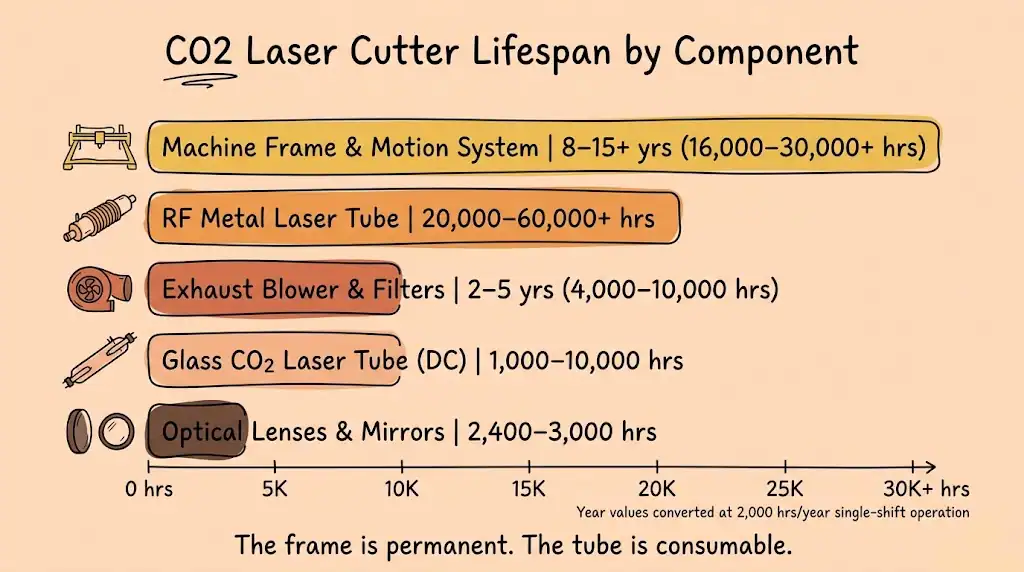
Substitua os espelhos/lentes periodicamente (por exemplo, a cada 500 horas).
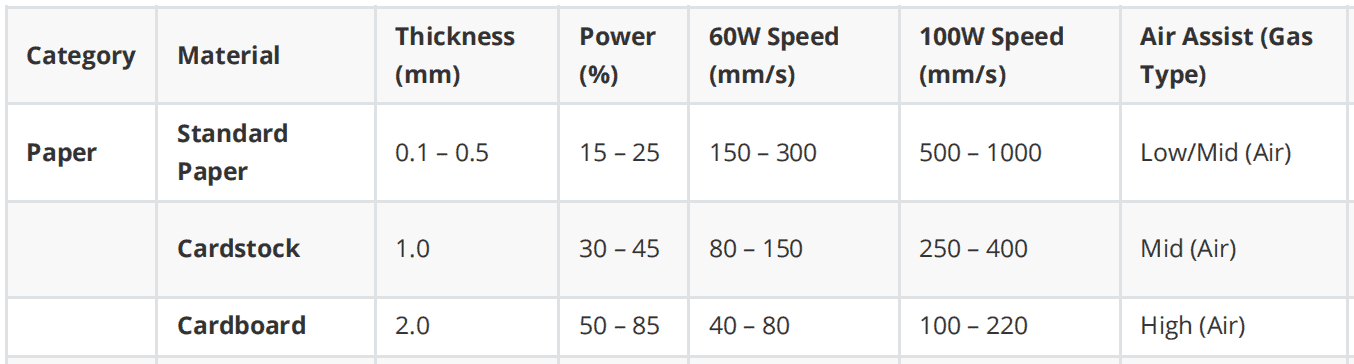
Otimizar parâmetros (potência, velocidade, frequência) por tipo de material:
Exemplo: acrílico de 3 mm: 80 W, 15 mm/s, 20 kHz.
Exemplo: aço inoxidável de 1 mm: 150 W, oxigênio a 15 psi, 8 mm/s.
Verifique os gatilhos do software e resolva conflitos.
7. Interferência ambiental
Causas:
Flutuações de temperatura, vibrações (por exemplo, máquinas próximas).
Soluções:
Operar em ambiente com temperatura controlada (20±2°C).
Isole a máquina de fontes de vibração; utilize suportes antivibração.
Fluxograma de solução de problemas
Início ↓
Falha de corte?
↓
Verifique a potência do laser
├─ Não → Substituir tubo laser
└─ Sim → Verificar caminho óptico
├─ Desalinhados/Sujos? → Limpar/Recalibrar Espelhos
└─ Problema de foco? → Ajustar eixo Z/Verificar alinhamento
↓
Verifique o gás auxiliar
├─ Problema de pressão/pureza? → Ajuste as configurações de gás/substitua o bico
└─ Problema de material? → Inspecionar qualidade/superfície do material
↓
Otimizar Parâmetros/Ambiente
↓
Retestar
Recomendações Adicionais
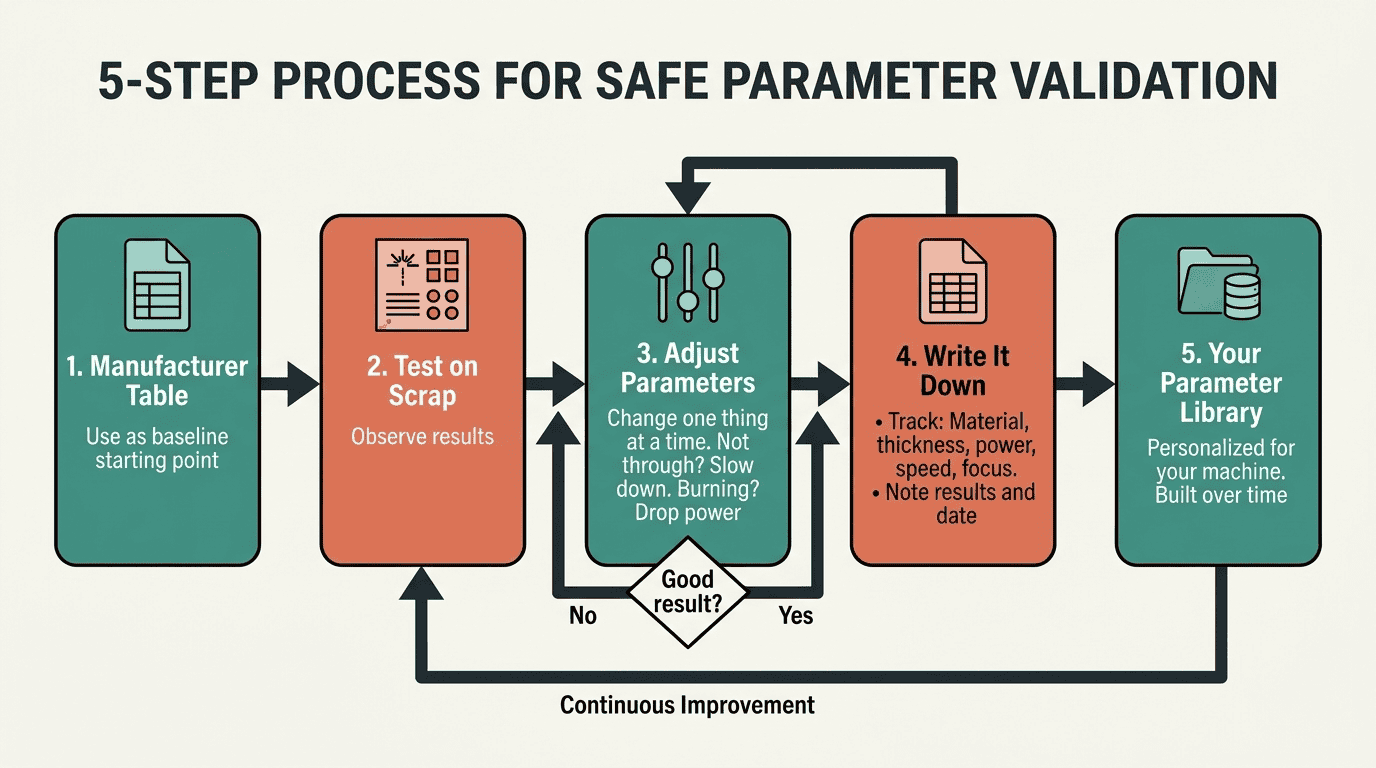
Diário de bordo: Registre os parâmetros (potência, velocidade, material) para análise da causa raiz.
Peças de reposição: Mantenha tubos laser e componentes ópticos de reserva para minimizar o tempo de inatividade.
Suporte: Contate o fabricante para diagnósticos avançados (por exemplo, perfilamento de feixe).
Essa abordagem estruturada normalmente resolve os problemas em 3 a 5 dias úteis. A maioria dos problemas decorre de desalinhamento do foco ou de problemas relacionados ao gás – priorize-os durante a resolução de problemas.