Ir para o conteúdo
Se você trabalha com cortadoras a laser, com certeza já passou por esse momento de frio na barriga:
Você passou a manhã inteira cortando tecidos escuros. Tudo correndo bem. Alta velocidade, bordas perfeitas, zero problemas. A vida é ótima. De repente, um cliente liga e pergunta: "Podemos fazer exatamente este mesmo lote em branco?"
Seu coração afunda.
Porque você já sabe o que está por vir.
Talvez seja roupa esportiva com estampa por sublimação — camisetas, leggings, camisas de sarja — onde todo o painel é de poliéster branco já prensado a quente. Talvez seja algodão branco liso para uniformes ou jalecos médicos. Não importa. No momento em que o tecido branco toca a máquina, as bordas ficam com uma cor amarelo-queimado. Você tenta com poliéster branco e uma auréola de manchas feias, cor de fumaça âmbar, se espalha ao longo da linha de corte. Você diminui a potência — não corta. Você reduz a velocidade — carboniza ainda mais. Você vira a peça e lá está: uma grade nítida de manchas escuras de queimadura no verso, como se alguém tivesse carimbado com um cigarro aceso.
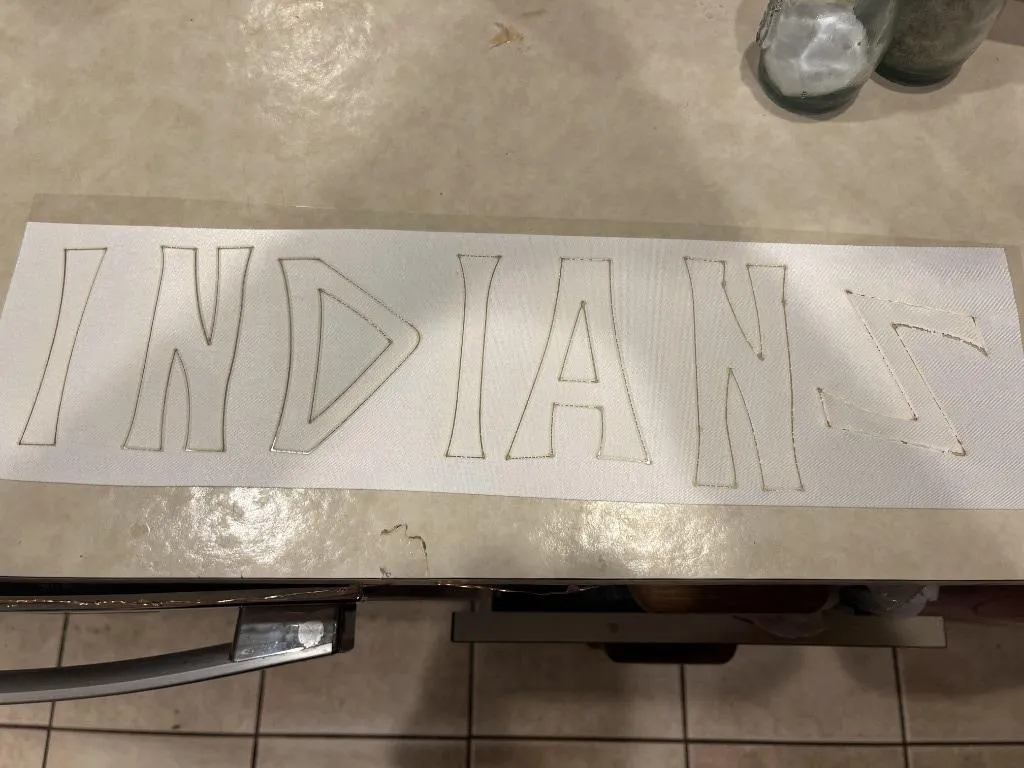
Figura 1: Marcas típicas de queimadura amarelo-âmbar nas bordas de um tecido sarjado 100% poliéster branco, devido à recondensação do vapor de resina e à degradação térmica durante o corte a laser de CO₂. (Fonte do caso: Comunidade Reddit r/lasercutting)
(Nota rápida: "Sarja de tecido" é um padrão de trama, não um tipo de fibra. A sarja de poliéster usada em letras de roupas esportivas é um termoplástico — ela derrete e sela sob um laser. A sarja de algodão se comporta de maneira completamente diferente. Sempre verifique a composição da fibra, não apenas o nome da trama.)
Em materiais escuros, essas imperfeições são invisíveis. Mas o tecido branco é um detector de mentiras implacável. Cada pequeno dano térmico, condensação de fumaça e oxidação é amplificado cem vezes contra esse fundo branco e limpo.
Isso não é apenas um erro do operador — é física.
Passei meses mergulhando em ciência dos materiais, manuais de óptica a laser e consumindo uma infinidade de material descartado, tentando entender o que realmente acontece em nível molecular. Hoje, quero compartilhar tudo o que aprendi — sem enrolação, sem restrições.
Pode não resolver todos os casos extremos, mas vai poupar-lhe semanas de tentativas e erros frustrantes.
1. Entenda a física: como o tecido realmente "amarela"
Muitos operadores agrupam "carbonização das bordas" e "manchas amarelas" na mesma categoria. Na realidade, são dois processos físicos e químicos completamente diferentes. Se você os confundir, seus ajustes de parâmetros irão na direção errada.
Fibras naturais: elas não derretem, elas queimam.
Algodão, linho e seda são feitos de celulose ou proteínas naturais. Eles compartilham uma grande complicação: para todos os efeitos práticos de processamento, eles não derretem.
Ao contrário dos plásticos, as fibras naturais não amolecem até se tornarem líquidas. Quando atingidas pela energia do laser, elas sofrem uma cadeia contínua de decomposição térmica: primeiro a desidratação, depois a quebra da cadeia molecular (pirólise térmica), que libera gases voláteis inflamáveis, enquanto a estrutura restante da fibra carboniza, transformando-se em carvão. Se houver oxigênio presente no ambiente, esses gases voláteis se inflamam, formando microchamas.
Na densidade de potência extrema de um feixe de laser de CO₂, toda essa sequência acontece em milissegundos. A olho nu, parece apenas que "queimou instantaneamente".
A absorção de fótons do laser de CO₂ (comprimento de onda de 10.6 μm) acopla-se diretamente aos modos vibracionais CC e CO de polímeros orgânicos. Assim que a energia do laser ultrapassa o limiar mínimo necessário para romper as fibras, o excesso de calor acelera essa cadeia de pirólise. Combinado com os 21% de oxigênio no ar ambiente, que atuam como acelerador, a linha de corte transforma-se em uma faixa de carbono de cor amarela a preta.
Pior ainda, o algodão natural tem uma estrutura porosa e respirável. A ação capilar suga partículas microscópicas de fumaça diretamente para a trama, transformando uma leve mancha de calor em uma mancha amarela escura.
A estratégia principal para fibras naturais: minimizar o excesso de entrada de calor e suprimir a combustão oxidativa.
Fibras sintéticas: fusão, vaporização e condensação
Poliéster, náilon e acrílico seguem um conjunto de regras completamente diferente.
Por serem termoplásticos, possuem pontos de fusão distintos. O feixe de laser derrete o polímero, vaporiza-o e corta o material. Como vantagem adicional, esse processo cria uma borda limpa e selada a quente que naturalmente impede o desfiamento.
(Uma breve observação sobre o elastano: o elastano tem uma resposta térmica muito mais complexa e se decompõe em vez de derreter completamente. Se o seu tecido contém misturas de elastano, manuseie-o com cuidado redobrado.)
O verdadeiro problema reside na fase de vaporização.
Quando um laser de alta potência vaporiza polímeros sintéticos, ele gera uma densa nuvem de vapores de resina quente e fumaça de hidrocarbonetos. Se o seu sistema de exaustão não estiver eliminando esse vapor com rapidez suficiente, a resina quente em suspensão no ar esfria e se condensa novamente no tecido mais frio ao redor.
Esses depósitos de resina recondensada — que já sofreram oxidação parcial e degradação térmica — deixam um resíduo pegajoso de cor amarelo-âmbar.
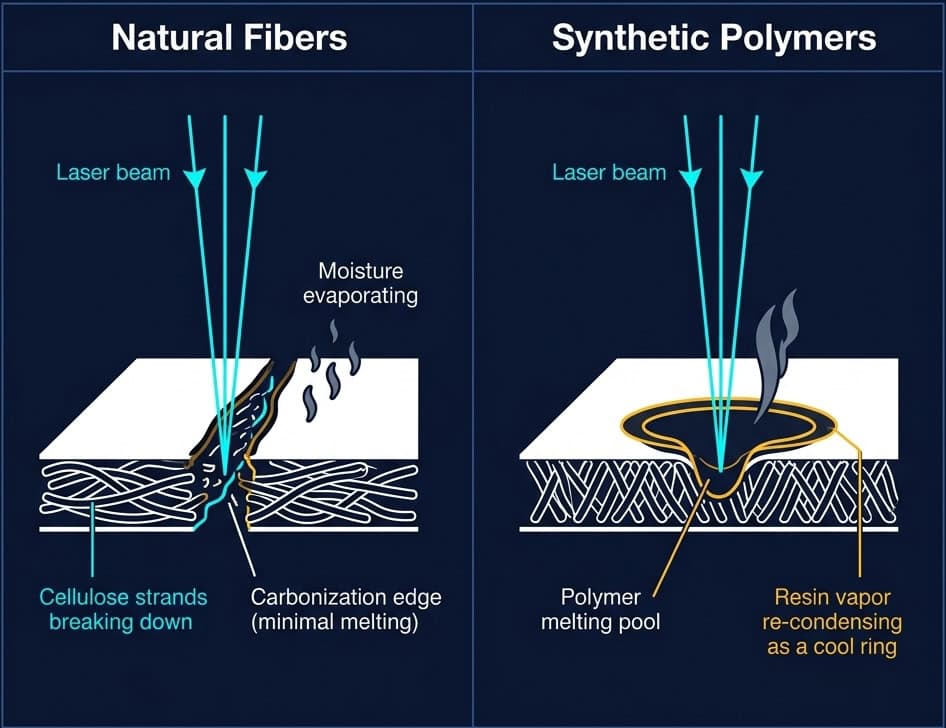
Figura 2: Física da microsecção transversal do corte a laser em tecido branco. Esquerda: Fibras de celulose natural sofrendo pirólise e carbonização. Direita: Polímeros sintéticos fundindo, vaporizando e recondensando a fumaça da resina.
Para ser justo, o amarelamento em tecidos sintéticos brancos não é causado apenas pela condensação da fumaça. Degradação térmica localizada, corantes sensíveis ao calor, agentes químicos de acabamento, reflexo da cama e lentes sujas também contribuem para o problema.
No entanto, uma regra permanece sempre verdadeira: quanto mais rápido você eliminar os vapores de resina e menos calor aplicar ao material, mais limpas ficarão as bordas.
Há também um cúmplice sutil: se você cortar muito devagar, o excesso de calor se dissipa lateralmente por condução térmica. Esse calor não é intenso o suficiente para vaporizar as fibras adjacentes, mas é mais do que suficiente para causar uma leve degradação térmica, deixando as bordas rígidas e descoloridas.
Observação: Se você estiver processando misturas de tecidos, têxteis revestidos ou materiais tratados com retardante de chamas, o comportamento térmico deles não será o mesmo das fibras puras. Não chute — sempre faça um teste em uma grade primeiro.
O corte a laser realmente sela as bordas do tecido?
Essa pergunta surge constantemente tanto em fóruns quanto em linhas de produção. A resposta curta: depende inteiramente do material.
Tecidos sintéticos (poliéster, náilon, acrílico): Sim. O laser derrete a borda cortada, fundindo-a em uma borda selada que resiste ao desgaste. Para roupas esportivas sublimadas, essa é, na verdade, uma das maiores vantagens do corte a laser em relação ao corte com lâmina.
Mas essa vedação não é à prova de balas. Como disse um usuário experiente do r/myog: "Ela não vai desfiar sozinha, mas se houver abrasão na borda selada, ela pode se romper e começar a desfiar."
Fibras naturais (algodão, linho, seda): Não. Elas carbonizam em vez de derreter — não há selagem por fusão. As bordas desfiam como um corte de tesoura, às vezes até mais. Soluções comuns: líquido anti-desfiamento, verniz em spray ou aplicação de entretela termocolante antes do corte.
Misturas: Imprevisíveis. O componente sintético pode selar parcialmente, enquanto as fibras naturais ainda desfiam. Sempre faça um teste.
2. Ajuste de parâmetros: uma corrida contra o tempo
Os controles do software do seu laser — Potência, Velocidade, Frequência e Foco — não funcionam isoladamente. Eles formam um sistema intimamente interligado.
Seu objetivo se resume a um único princípio: fornecer energia suficiente para romper as fibras, mantendo o tempo de exposição ao calor e o tempo de permanência da fumaça o mais curto possível.
Você está numa corrida contra o tempo.
Maximize a velocidade, minimize o consumo de energia.
Esta é a regra de ajuste mais fundamental, no entanto, a maioria dos operadores faz exatamente o oposto.
A intuição diz: "Se não estiver cortando, aumente a potência!" Mas em tecido branco, a regra de ouro deve ser: Defina a velocidade máxima que seu sistema de corte suporta sem danificar o tecido e, em seguida, encontre a potência mínima necessária para perfurá-lo.
Por quê?
Um feixe de laser de movimento lento — mesmo em baixa potência — age como um ferro de passar roupa em contato com a sua camisa. O tempo de exposição prolongado permite que o calor se propague através da trama do tecido, expandindo a Zona Afetada pelo Calor (ZAC) como um balão que infla.
Para materiais delicados como seda branca ou chiffon (geralmente com menos de 1 mm de espessura), utilize a velocidade máxima da sua máquina e reduza a potência ao mínimo possível.
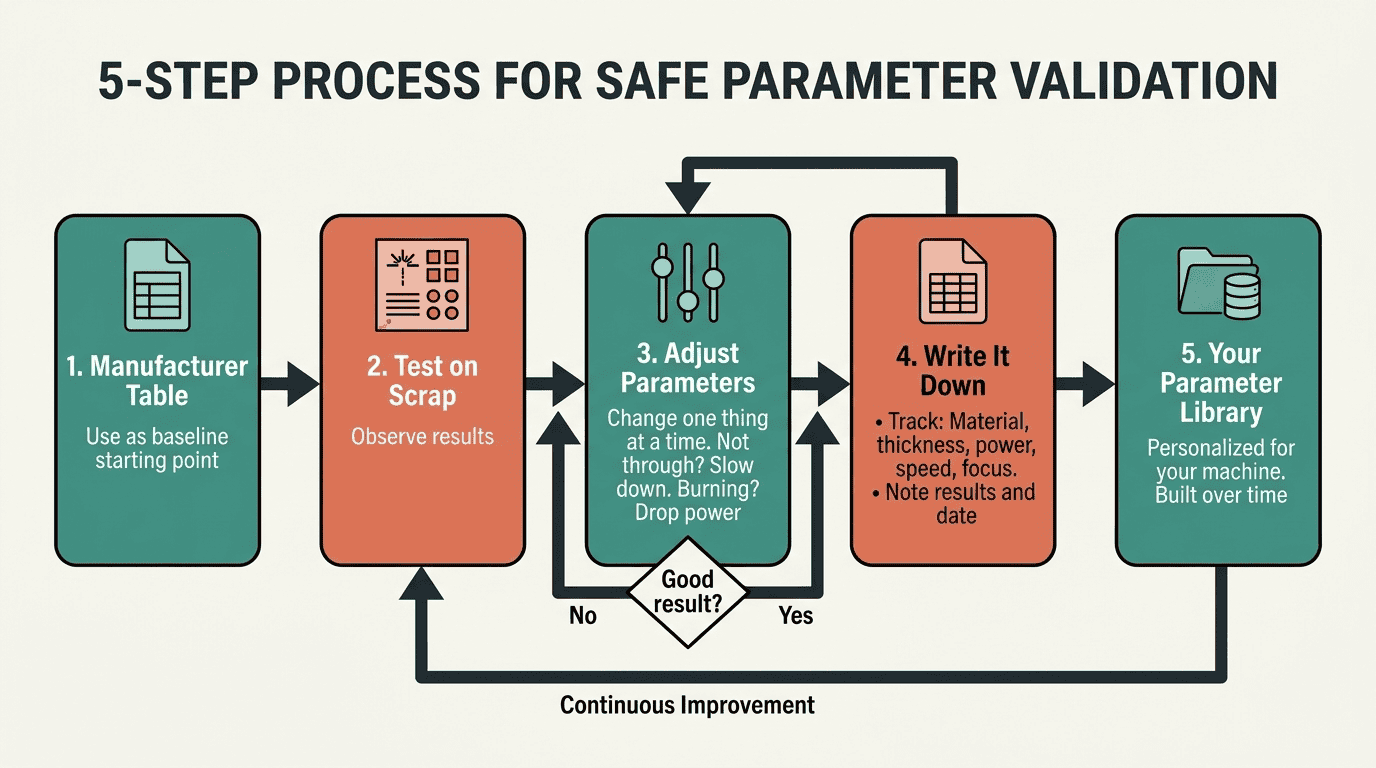
Como encontrar esse ponto ideal? Execute uma varredura de potência em uma grade.
Em um pedaço de tecido de descarte, fixe a velocidade em um valor alto. Comece com a potência em um nível baixo e aumente-a gradualmente até que o laser corte o tecido sem deixar fios intactos.
Pare aí mesmo.
Figura 3: Matriz de grade de teste de potência e velocidade no tecido para identificar o limite em que o material é totalmente rompido sem excesso de entrada de calor.
Qualquer potência acima desse limite não só será desperdiçada, como também será convertida em condução térmica, radiação e superaquecimento do vapor, aumentando drasticamente o risco de descoloração. Cada watt extra vai para algum lugar, e em tecidos brancos, para lugar nenhum.
⚠️ É possível empilhar várias camadas para cortar mais rápido?
Essa é uma das perguntas mais comuns que vejo em comunidades de corte a laser. Resposta curta: não recomendado. O empilhamento retém o calor entre as camadas, aumentando drasticamente o risco de incêndio. A camada superior pode ser cortada com precisão, enquanto as camadas inferiores carbonizam, derretem ou até mesmo pegam fogo. Para aumentar a produtividade, a alimentação automática de rolos em camada única é mais rápida e segura do que o empilhamento. Se for absolutamente necessário cortar duas camadas, realize testes de segurança contra incêndio completos primeiro e nunca deixe a máquina sem supervisão.
Frequência do pulso: Mais profunda do que você imagina
A frequência de pulso determina quantas vezes por segundo o laser emite pulsos de energia. Isso controla como a energia térmica se acumula ao longo do tempo.
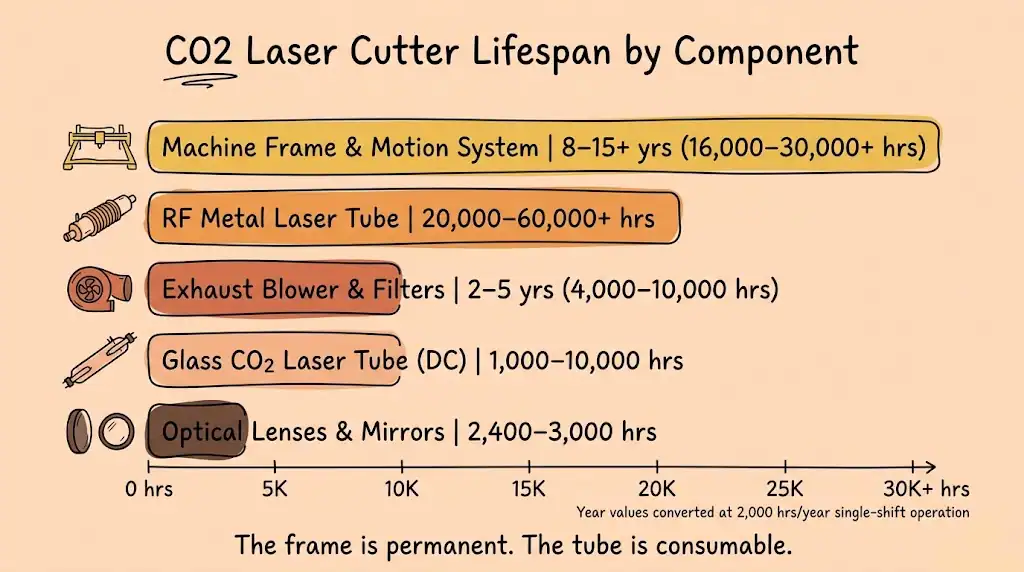
Antes de ajustar a frequência, no entanto, você precisa entender sua fonte de luz: você está usando um tubo de vidro DC ou um tubo de metal RF?
Tubos de vidro (excitados por corrente contínua):
Os tubos de vidro são os equipamentos mais utilizados na indústria de corte têxtil. Oferecem uma relação custo-benefício imbatível e lidam facilmente com a produção em larga escala. No entanto, sua resposta dinâmica a pulsos é fisicamente limitada. A descarga de gás de alta tensão leva tempo para iniciar e se extinguir, e as fontes de alimentação CC têm largura de banda de modulação limitada.
Em uma máquina de tubo de vidro, a configuração de "Frequência" no seu controlador geralmente ajusta a frequência do sinal PWM enviado à fonte de alimentação ou às regras de potência de curva — não se trata de alternar a saída do laser óptico em velocidades ultrarrápidas. Aumentar essa configuração pode causar atraso no pulso ou ondas residuais.
Se você estiver usando um cortador de tubo de vidro em tecido branco, não perca horas tentando ajustar a frequência minuciosamente. Concentre sua energia nas variáveis que geram um impacto significativo: a relação entre potência e velocidade, o foco, a pressão do ar auxiliar e o fluxo de exaustão.
Tubos metálicos de RF (excitados por RF):
lasers de radiofrequência (como aqueles de Synrad or CoerenteOs lasers de pulso utilizam campos eletromagnéticos de radiofrequência para excitar o gás. Eles oferecem velocidades de modulação de pulso extremamente altas (frequentemente dezenas a centenas de kHz) com tempos de subida/descida acentuados. Isso permite a entrega precisa de energia de pulso e cortes térmicos limpos — uma enorme vantagem para o microcorte de alta velocidade e sem carbonização.
Os tubos de radiofrequência têm um custo inicial significativamente maior. No entanto, para linhas de produção de alta velocidade que operam 24 horas por dia, 7 dias por semana, exigindo extrema consistência de borda, sua longevidade e estabilidade do feixe podem reduzir o Custo Total de Propriedade (TCO) a longo prazo.
Desfocagem intencional: uma técnica contraintuitiva
Os livros didáticos ensinam a alinhar o ponto focal precisamente na superfície do material para obter o menor tamanho de ponto e a densidade de energia máxima.
Ao lidar com tecidos sintéticos brancos hipersensíveis, tente o oposto: eleve deliberadamente o ponto de foco ligeiramente (desfocando em +0.5 mm a +1.0 mm).
Ao elevar ligeiramente o eixo Z, o tamanho do ponto do feixe de laser aumenta na superfície do material. Isso atenua o pico de energia intenso no centro, distribuindo a energia de forma mais suave ao longo da linha de corte.
A energia total permanece idêntica, mas a carga térmica máxima em fibras individuais é reduzida. Para fibras sintéticas brancas e finas, essa distribuição de energia mais suave pode cortar as fibras, criando uma borda lisa e fundida, selada sem oxidação escura.
Atenção: O desfoque aumenta a largura do corte e reduz a profundidade de penetração. Se o desfoque for excessivo, o feixe mais amplo pode, na verdade, aumentar a Zona Afetada pelo Calor. Use isso como uma variável experimental durante os cortes de teste, não como uma configuração padrão.
Qualidade do feixe: o assassino oculto
Você pode ajustar a velocidade, a potência e o auxílio de ar o dia todo, mas se o seu tubo laser produzir um perfil de feixe ruim, o tecido branco o exporá instantaneamente.
A qualidade do feixe é medida pelo seu Modo Eletromagnético Transversal ( TEM ). Uma saída de laser ideal opera no modo TEM00 — uma distribuição gaussiana pura onde a energia está densamente concentrada no centro exato e diminui acentuadamente em direção às bordas.
Quando um feixe TEM00 atinge um tecido branco, o centro vaporiza instantaneamente o material, não deixando praticamente nenhum calor residual para as fibras circundantes.
Se o seu tubo laser tiver ótica inferior ou distorção térmica na cavidade ressonante, o feixe se degrada em um perfil multimodo . Em vez de uma ponta fina e precisa, a energia se divide em múltiplos picos ou forma um halo de baixa energia ao redor do ponto principal.
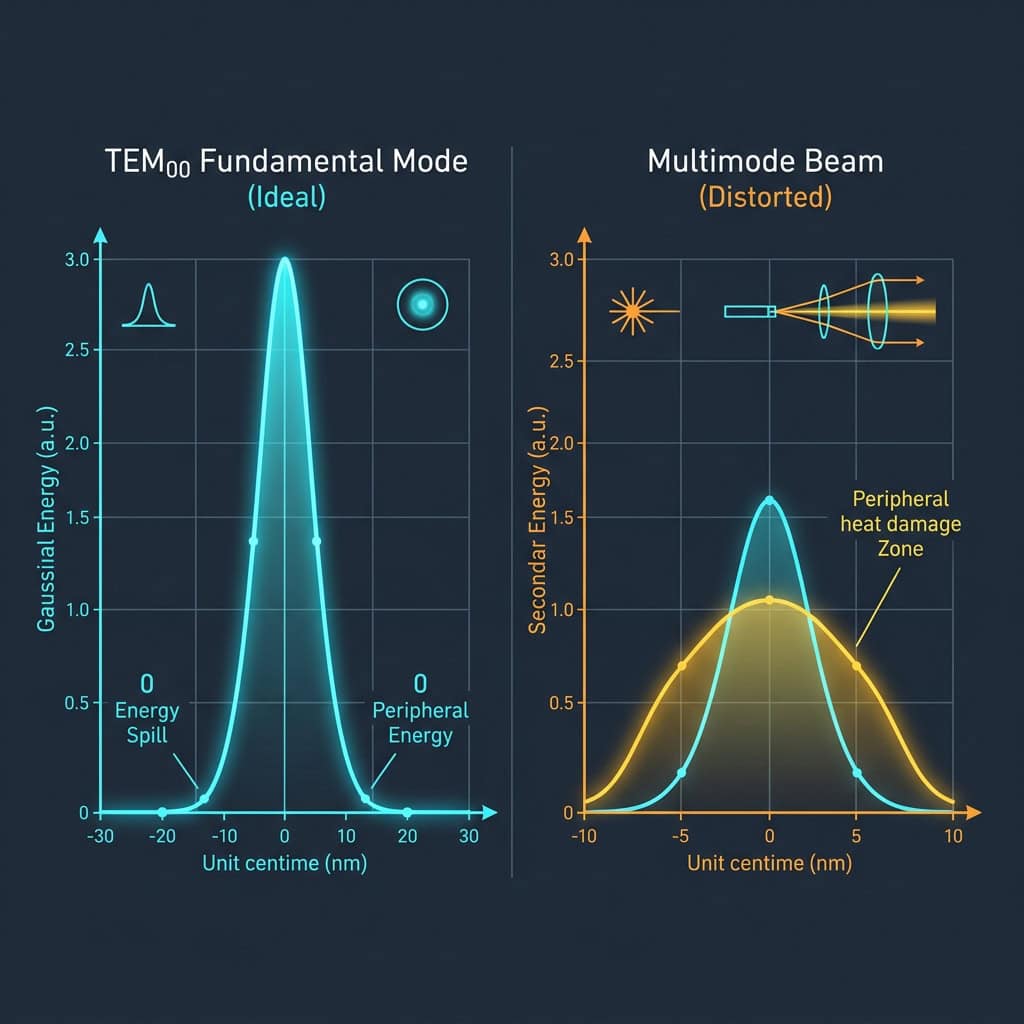
Figura 4: Perfil de energia do feixe gaussiano TEM00 versus gráfico do halo do laser multimodo. O halo externo é o principal responsável pela descoloração das bordas em tecidos brancos.
Esse efeito halo é um pesadelo para tecidos brancos.
A energia no halo não é forte o suficiente para vaporizar o material, mas está exatamente na faixa de temperatura que aquece, carboniza e oxida a celulose e os polímeros. As bordas carbonizam antes mesmo que o centro as corte.
Como testar o perfil do seu feixe: Coloque um bloco espesso de acrílico diretamente em frente à porta de saída do tubo laser e dispare um pulso rápido (teste de pulso/ponto). Se o pulso queimar um orifício cônico nítido e perfeitamente simétrico, o modo do seu feixe está limpo. Se o orifício for oval, tiver fundo plano ou apresentar halos secundários, o tubo ou os espelhos de alinhamento precisam de atenção.
3. Arquitetura de Máquinas: Sistemas de Pórtico vs. Sistemas Galvo
O projeto do equipamento determina os limites do controle térmico. As duas arquiteturas de movimento dominantes no corte a laser industrial — o pórtico XY e o galvânico (scanner galvanométrico) — lidam com o calor de maneiras completamente diferentes.
Sistemas de pórtico XY
As máquinas de pórtico movimentam uma pesada cabeça de corte mecânica ao longo de trilhos lineares X e Y usando correias ou fusos de esferas.
- Vantagens: Grandes áreas de trabalho (por exemplo, de 1600×1000 mm até leitos de transporte com vários metros de comprimento), distribuição perpendicular do feixe a 90° em toda a extensão do leito e a possibilidade de montar bicos coaxiais de assistência a ar bem próximos ao ponto de corte.
- Desvantagens: Inércia mecânica. Um conjunto de cabeçote de corte pesa vários quilogramas. Embora se mova rapidamente em linha reta, ele DEVE desacelerar ao se aproximar de cantos vivos, curvas acentuadas ou padrões complexos.
Durante esse breve intervalo de desaceleração, o laser continua disparando enquanto a cabeça diminui a velocidade. O tempo de exposição térmica aumenta drasticamente, concentrando o excesso de calor no canto. O resultado? Queimaduras nos cantos — manchas amarelas desagradáveis em cada curva acentuada de um painel de tecido branco.
Sistemas de digitalização Galvo
Os sistemas Galvo eliminam completamente as pesadas cabeças móveis. Eles direcionam o feixe de laser usando dois espelhos ultraleves montados em galvanômetros rotativos de alta velocidade, focalizando-o através de uma lente de campo F-Theta.
- Vantagens: Velocidade impressionante (de 1,000 a mais de 5,000 mm/s) e inércia mecânica praticamente nula. O feixe de luz atravessa o material instantaneamente, eliminando a pausa de desaceleração nos cantos. O calor não tem tempo de se propagar lateralmente, tornando-o ideal para rendas intrincadas, perfuração a laser e cortes de microdetalhes em tecidos brancos finos.
- Desvantagens: Campo de visão limitado (normalmente de 110×110mm até 300×300mm), entrada angular do feixe nas bordas da mesa (causando afilamento nas bordas em peças mais espessas) e impossibilidade de usar bicos coaxiais de assistência de ar em proximidade.
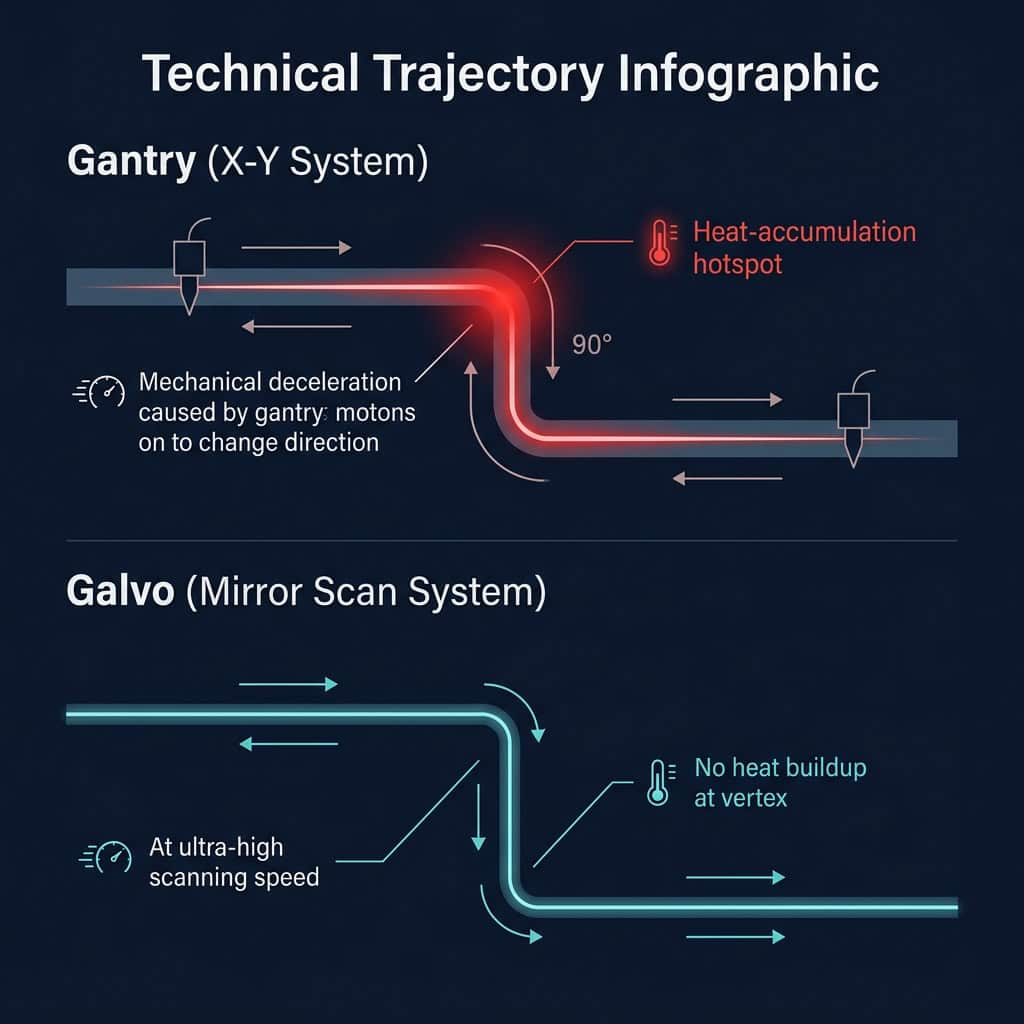
Figura 5: Comparação entre a desaceleração do movimento do pórtico causando acúmulo de calor durante a permanência no canto e a trajetória de varredura de alta velocidade do galvo.
Resumo para seleção de equipamentos:
- Para Corte de grandes painéis de vestuário e rolos de tecido pesado sistema de pórtico Com regras de potência otimizadas nas curvas, este é o padrão da indústria.
- Para Renda intrincada de pequeno formato, emblemas e perfuração sintética branca ultrafina. Sistema Galvo Oferece proteção térmica incomparável contra carbonização nos cantos.
Nota sobre a seleção do tubo laser
Para o corte têxtil em pórticos, a estabilidade do modo do feixe durante longos períodos de produção é crucial. A degradação do tubo manifesta-se inicialmente como um ligeiro amarelamento das bordas — muito antes de o tubo efetivamente deixar de cortar.
Ao escolher um tubo de vidro de CO₂ para trabalhos em tecido branco, procure três características: alta pureza no modo TEM00 (>95%, para eliminar o halo térmico externo que aquece as bordas), revestimento catalítico interno (que prolonga a vida útil do tubo e evita a queda gradual de potência) e óptica de saída de qualidade que resista à distorção térmica sob disparo contínuo. Na faixa de 80–130 W, os tubos de fabricantes como a RECI têm se mostrado uma escolha confiável, segundo nossa experiência, embora existam outras boas opções no mercado.
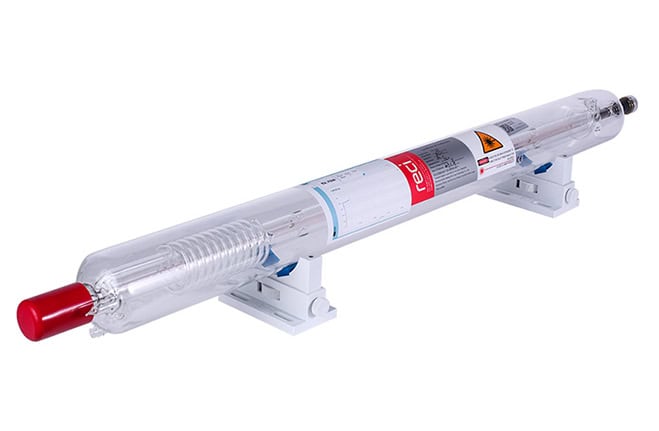
Figura 6: Um tubo laser de CO₂ revestido com catalisador. O revestimento interno recombina os gases decompostos para manter uma saída estável por milhares de horas.
4. Gás e fluxo de ar auxiliares: seu escudo invisível
Se o ajuste de parâmetros minimizar a geração de calor na fonte, o sistema de gás auxiliar e ventilação poderá controlar os danos assim que o calor for gerado.
Ar comprimido: Alta pressão vs. Baixa pressão
O ar comprimido coaxial soprado através do bocal desempenha duas funções:
- Ejeção cinética: Dispara resina vaporizada, partículas de carbono quentes e fumaça suspensa no ar para fora do caminho do feixe.
- Resfriamento por convecção: Resfria a parede imediata do corte para evitar carbonização.
O controle da pressão do ar é crucial:
- Lona/jeans branco pesado: É necessária uma pressão de ar mais elevada para remover a escória fundida pesada de cortes profundos.
- Seda/Chiffon Branco Ultrafino: A alta pressão fará com que o tecido leve seja empurrado para cima, criando ondulações, vibrações e desfocagem. Use uma brisa suave e controlada — apenas o suficiente para proteger a lente e dissipar a fumaça sem perturbar a superfície do material.
Nitrogen Assist: A ferramenta definitiva para evitar o amarelamento.
Se o amarelamento continuar sendo um problema, a troca do ar comprimido por nitrogênio de alta pureza (N₂) resolve o problema.
O oxigênio presente no ar ambiente atua como reagente primário na combustão e na descoloração térmica. Quando nitrogênio de alta pureza é injetado através do bocal de corte, ele inunda a zona de processamento, deslocando o oxigênio.
O que acontece em um ambiente inerte de nitrogênio?
- Algodão Natural: A combustão espontânea e a oxidação rápida são drasticamente suprimidas. A formação de carvão é reduzida porque não há oxigênio para alimentar microfaíscas.
- Sintéticos (Poliéster/Nylon): O nitrogênio impede que os vapores quentes da resina se oxidem em compostos de cor âmbar, mantendo as bordas seladas por fusão nítidas e claras.
Análise da realidade: Um laser sempre irá "queimar" o material — é assim que os lasers funcionam. E os bicos de gás coaxiais em máquinas de corte de leito aberto não conseguem criar um ambiente inerte e selado; uma certa quantidade de ar ambiente sempre entrará. Mas mesmo uma redução parcial nos níveis locais de oxigênio resulta em uma melhora imediata e visível na brancura das bordas.
Embora o nitrogênio aumente o custo dos consumíveis (cilindros ou um gerador de N₂), para roupas esportivas brancas de alto valor agregado, camisetas sublimadas, vestidos de noiva ou têxteis médicos, a eliminação das taxas de rejeição por bordas amareladas compensa rapidamente o investimento no gás.
Exaustão descendente: puxando a fumaça para baixo.
Soprar ar de cima é apenas metade da solução. Se a fumaça não tem para onde ir, ela cria turbulências sobre a superfície do tecido, resfriando-o e manchando a parte superior.
Os sistemas industriais de laser para a indústria têxtil combinam um sistema coaxial de sopro superior com um sistema de exaustão descendente de alto volume localizado sob a base da máquina.
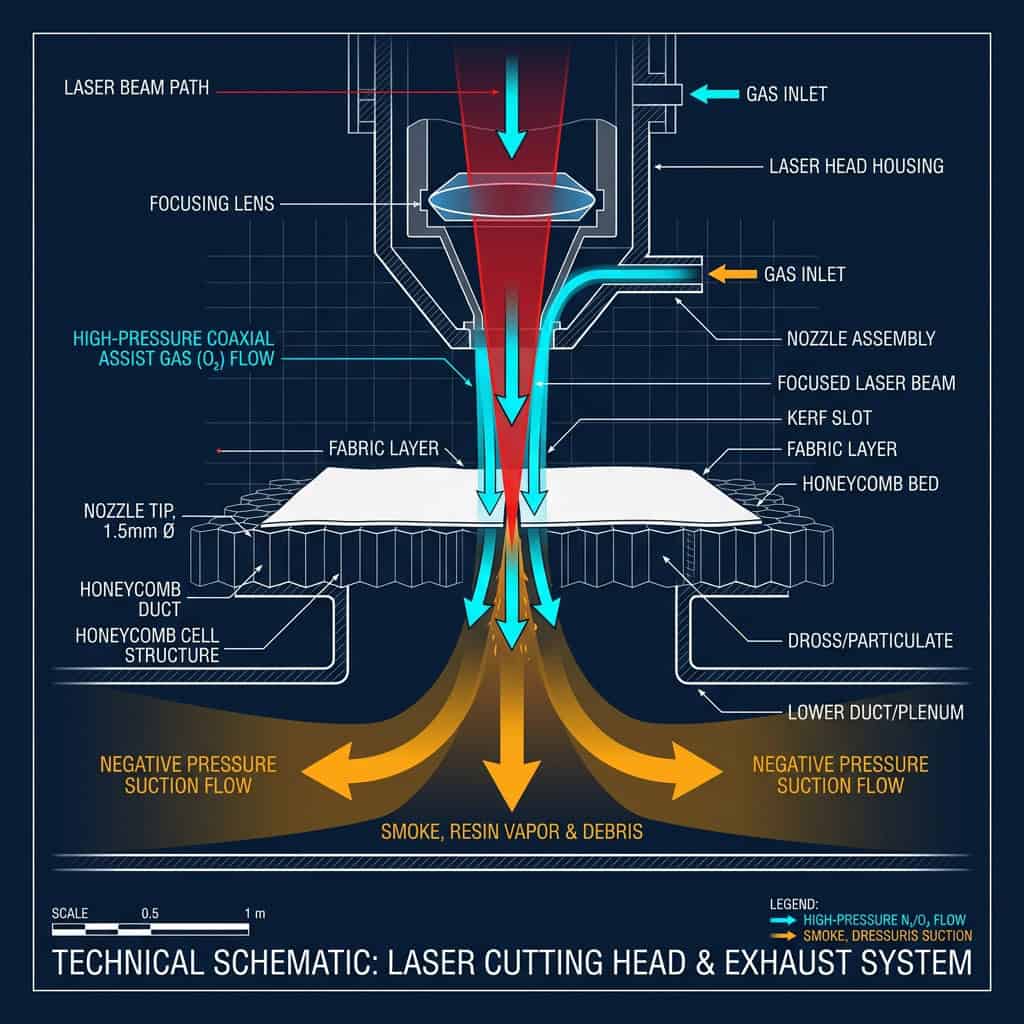
Figura 7: Diagrama esquemático de um jato superior coaxial com assistência de ar, combinado com um sistema de exaustão descendente de alto volume, que impede a recirculação da fumaça da resina.
Ao manter uma forte pressão negativa sob a superfície de corte, a fumaça e a resina vaporizada são puxadas diretamente para baixo através da fenda de corte e para fora do duto de exaustão antes que possam se depositar no tecido branco.
5. Eliminação do retorno de chama na parte traseira e das marcas de grade.
Você consertou a superfície superior, mas ao virar o tecido, encontrou um padrão repetitivo de manchas escuras de queimadura na parte de trás.
Isso é um flashback (ou reflexo traseiro) da imagem.
O que causa o flashback?
Quando o laser atravessa o tecido, a energia residual do feixe atinge a estrutura de suporte metálica abaixo (grade alveolar ou lâminas de alumínio). A energia é refletida de volta para cima, atingindo a parte inferior do tecido. Ao mesmo tempo, os pontos de contato metálicos conduzem calor intenso para o tecido, enquanto a fumaça retida se deposita contra a face inferior.
A solução: Tecidos versus materiais rígidos
Placas rígidas (acrílico, madeira): Elevam a peça de trabalho.
Para chapas rígidas, a solução é simples: levante o material da mesa usando pinos vetoriais ou cones de afastamento.
Elevar a placa de 10 a 20 mm acima da base metálica permite que o feixe de laser perfurado se expanda e perca o foco antes de atingir qualquer coisa, eliminando a reflexão traseira. (Lembre-se: recalibre o foco do eixo Z para a superfície superior da placa elevada!)
Tecidos macios: você não pode usar a técnica de elevação com alfinetes, então escolha a mesa de trabalho certa.
Não é possível elevar tecidos finos com alfinetes — eles cedem entre os pontos de apoio, causando desfocagem e distorção severas. Além disso, o processamento de tecidos em rolo exige manuseio automatizado do material.
No processamento de tecidos, evitar marcas de queimadura no verso se resume a uma decisão de equipamento: escolher a mesa de trabalho certa para o seu material e fluxo de trabalho.
Em fábricas de vestuário e têxteis, as mesas de corte a laser geralmente se enquadram em três configurações principais:
-
Esteira transportadora com lâminas/prateleiras de alumínio para facas:
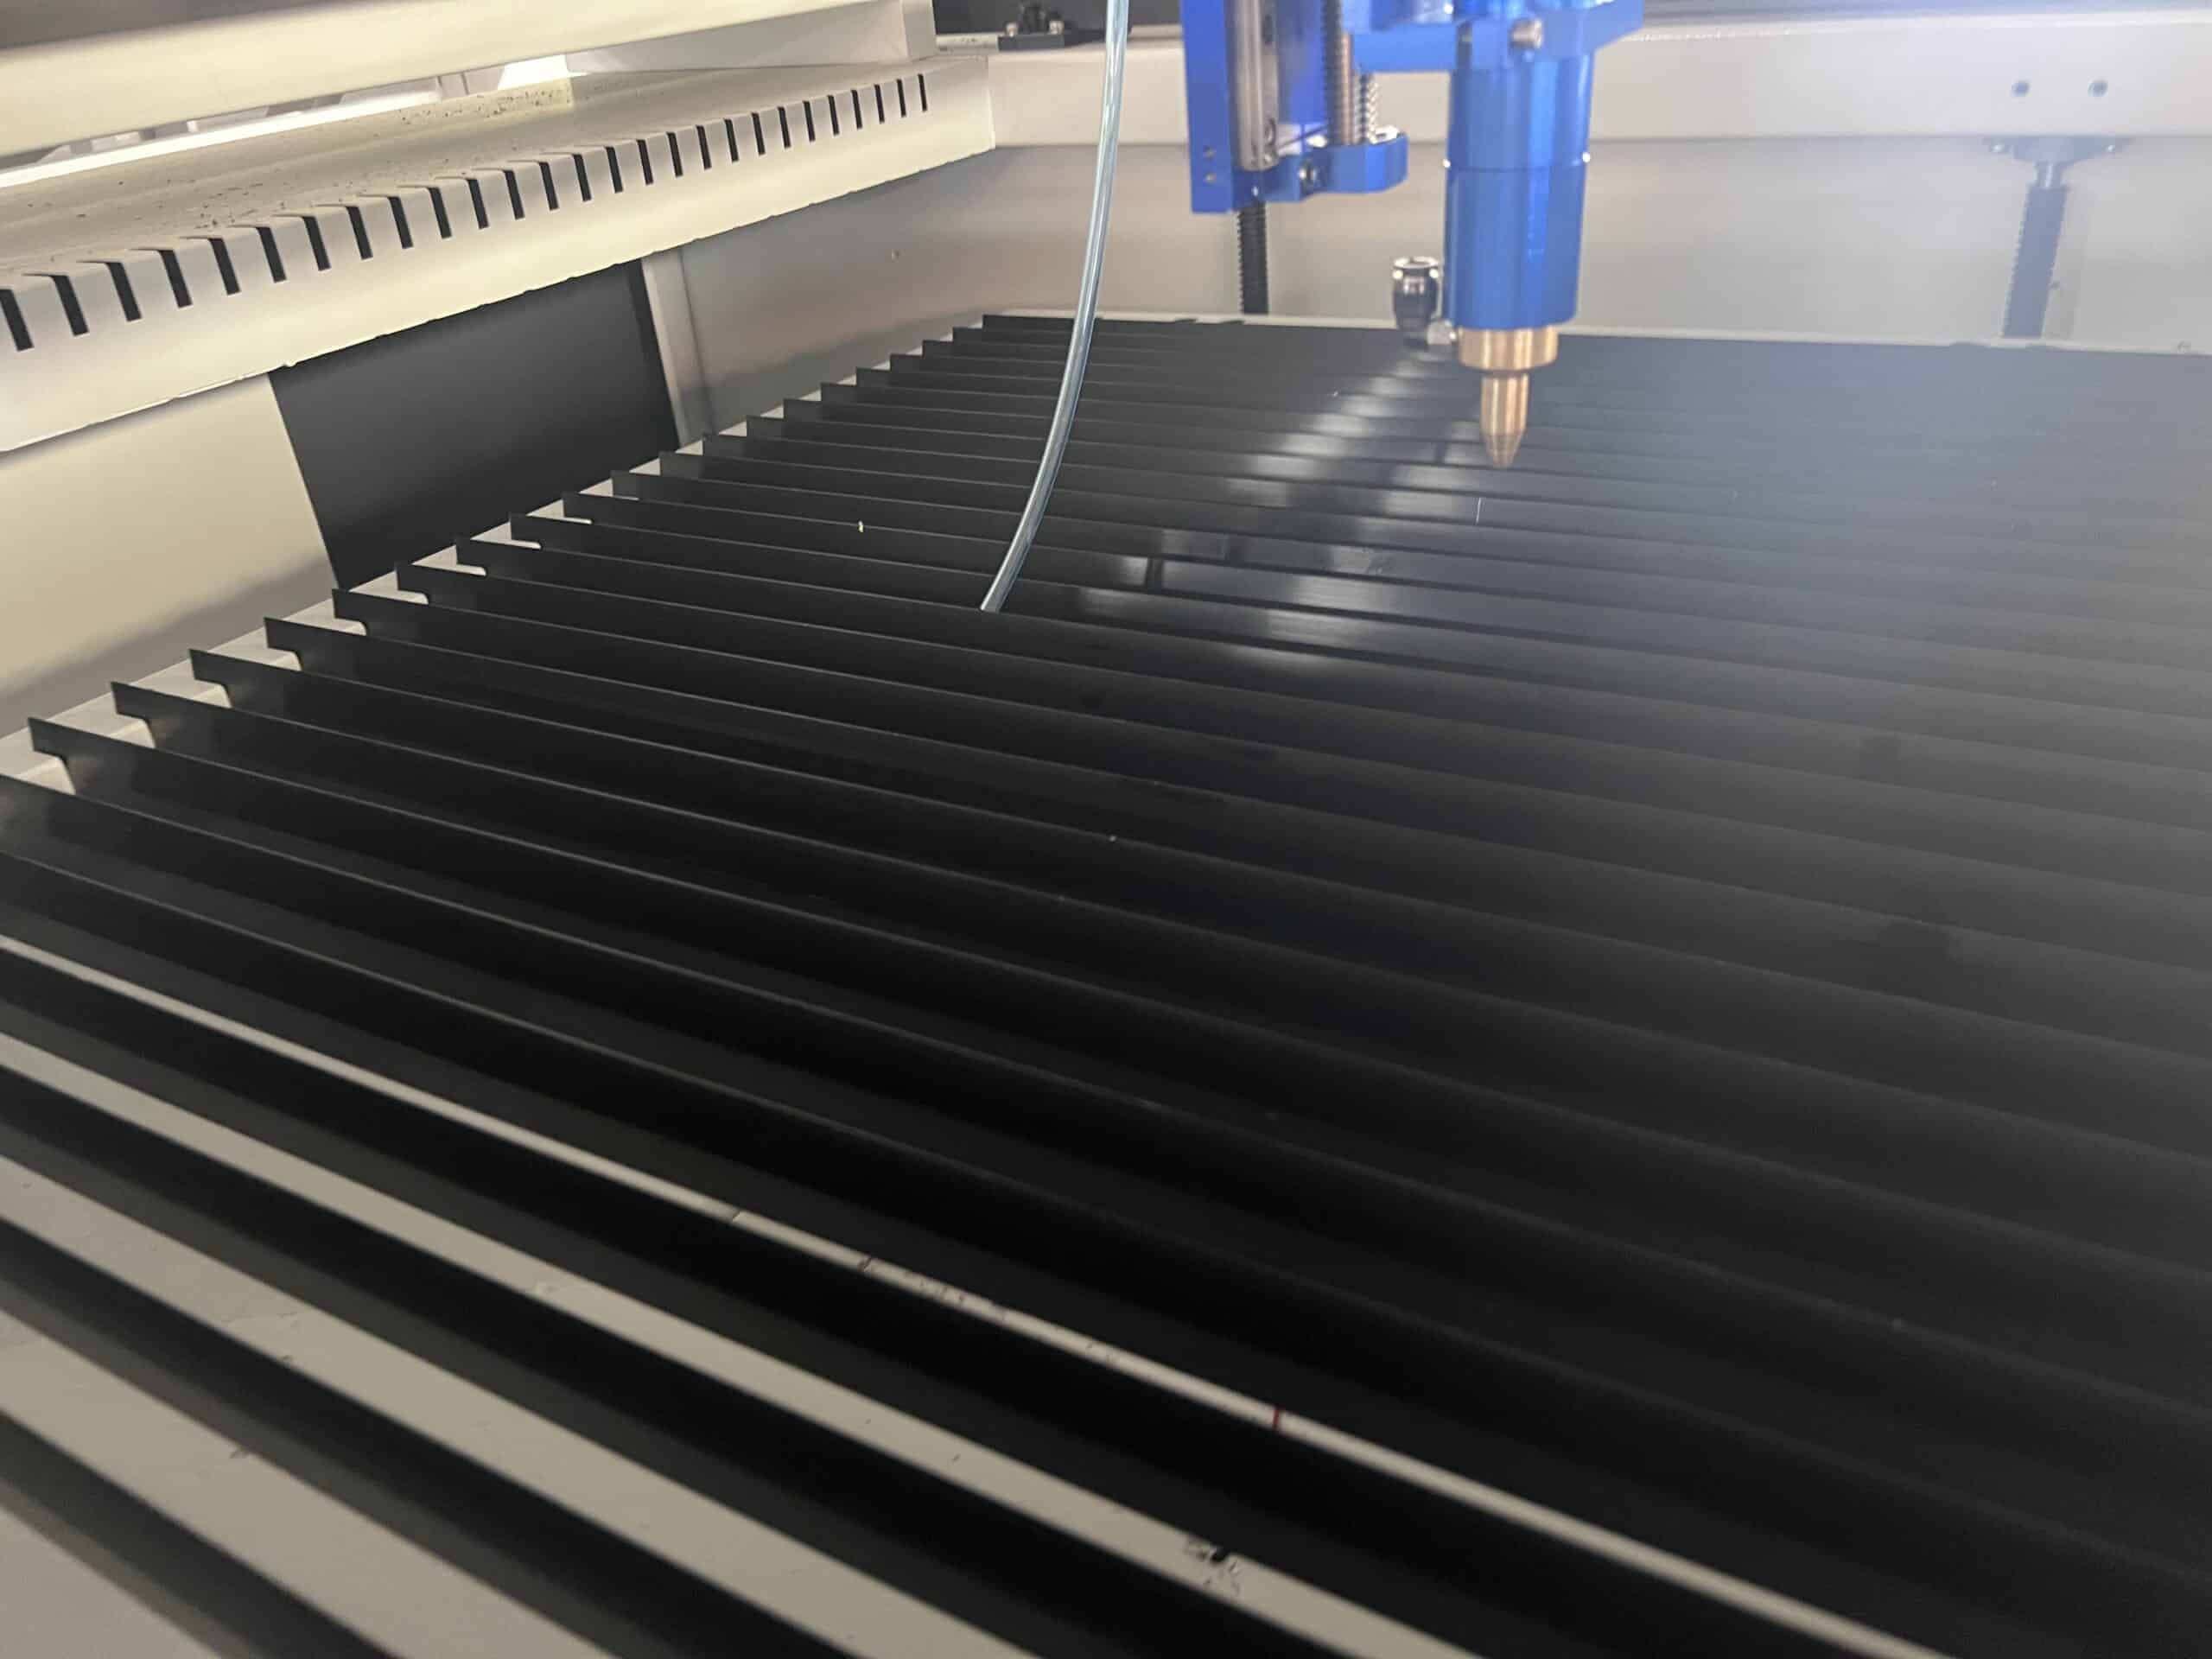
Figura 8: Mesa de lâminas de alumínio (mesa transportadora de ripas). As bordas ultrafinas das lâminas minimizam a área de contato, enquanto os amplos espaços maximizam a eficiência da exaustão descendente.- Mecanismo: O tecido repousa sobre lâminas finas de alumínio dispostas verticalmente (lâminas de corte). Para a alimentação automatizada do rolo, essas lâminas são montadas em um sistema de corrente transportadora.
- Desempenho: O contato mínimo com a superfície reduz drasticamente a condução de calor e a reflexão. Os amplos espaços entre as lâminas permitem que a exaustão descendente puxe a fumaça diretamente através da linha de corte.
- A armadilha dos tecidos macios: A densidade das ripas da lâmina é intencionalmente baixa, deixando vãos de vários centímetros de largura. Se você estiver cortando tecidos extremamente macios, finos ou frágeis (por exemplo, poliéster fino, chiffon de seda, malha macia), o tecido carece de rigidez estrutural. Sob a pressão descendente do auxílio de ar coaxial, o material macio cede nas frestas entre as ripas! Isso desloca o plano focal, causando cortes incompletos, queimaduras severas nas bordas e risco de enroscamento durante o movimento na esteira.
- 💡 Dica profissional para a loja (truque para reforço de papel): Se você precisar processar tecidos brancos ultramacios em uma esteira de ripas (ou esteira de malha metálica), Coloque uma camada de papel comum (por exemplo, papel kraft barato, papel de jornal ou papel para plotagem) sob o tecido. O papel fornece uma superfície de suporte plana e contínua para evitar a flacidez causada pela assistência de ar, ao mesmo tempo que absorve o calor residual do fundo e pequenas reflexões traseiras.
- Veredicto: A melhor opção para produção de vestuário em bobina e tecidos brancos impecáveis. (especialmente quando combinado com um suporte de papel para materiais macios).
-
Cama padrão em favo de mel:
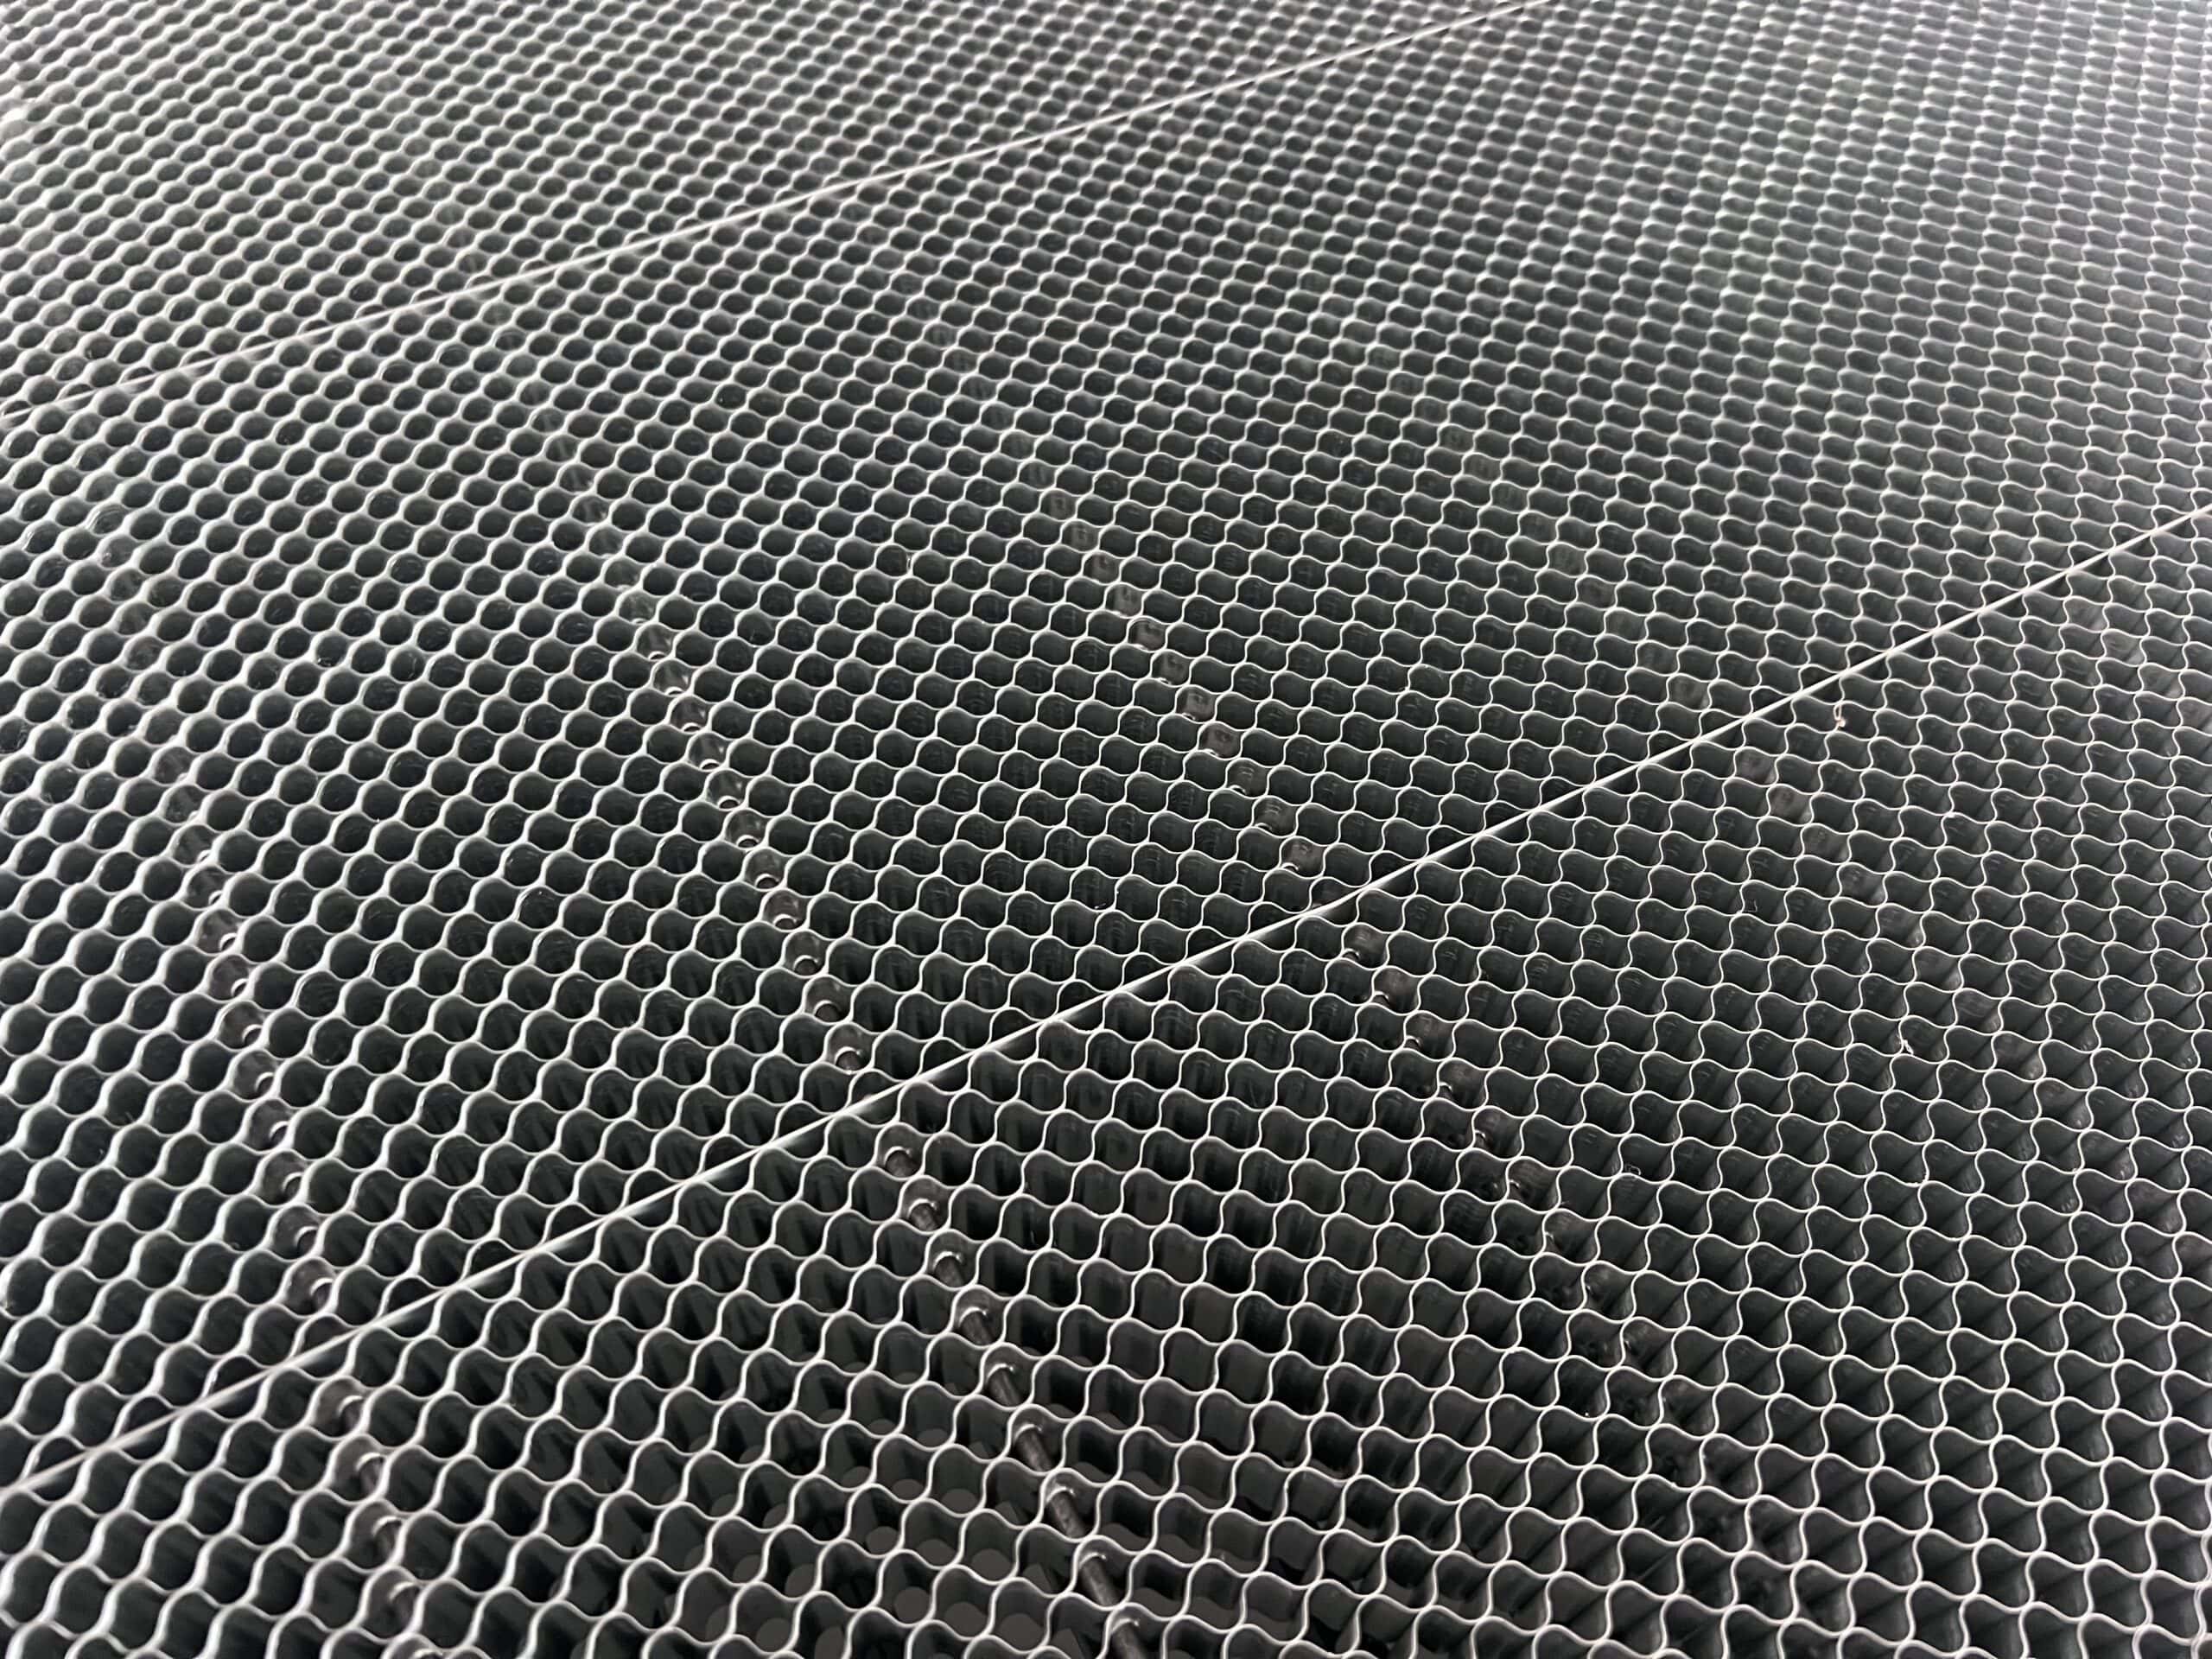
Figura 9: Leito alveolar padrão. Uma matriz estática de células hexagonais de alumínio. Células sujas ou resíduos de resina podem refletir o calor do laser e transferir marcas amarelas da grade para o tecido branco.- Mecanismo: Uma matriz densa de células hexagonais de alumínio formando um plano de suporte plano estático.
- Desempenho: Proporciona suporte plano e uniforme para peças pequenas e moldes, mas cria uma grande área de contato com a superfície. Com o tempo, as células sujas do favo de mel retêm resina pegajosa que se fixa na parte inferior do tecido branco sob a reflexão do laser, deixando um padrão quadriculado amarelo característico.
- Veredicto: Ótimo para recortes estáticos pequenos e tecidos de peso médio, mas requer desengorduramento e limpeza regulares. Para evitar a transferência de manchas para tecidos brancos.
-
Leito transportador de malha metálica:
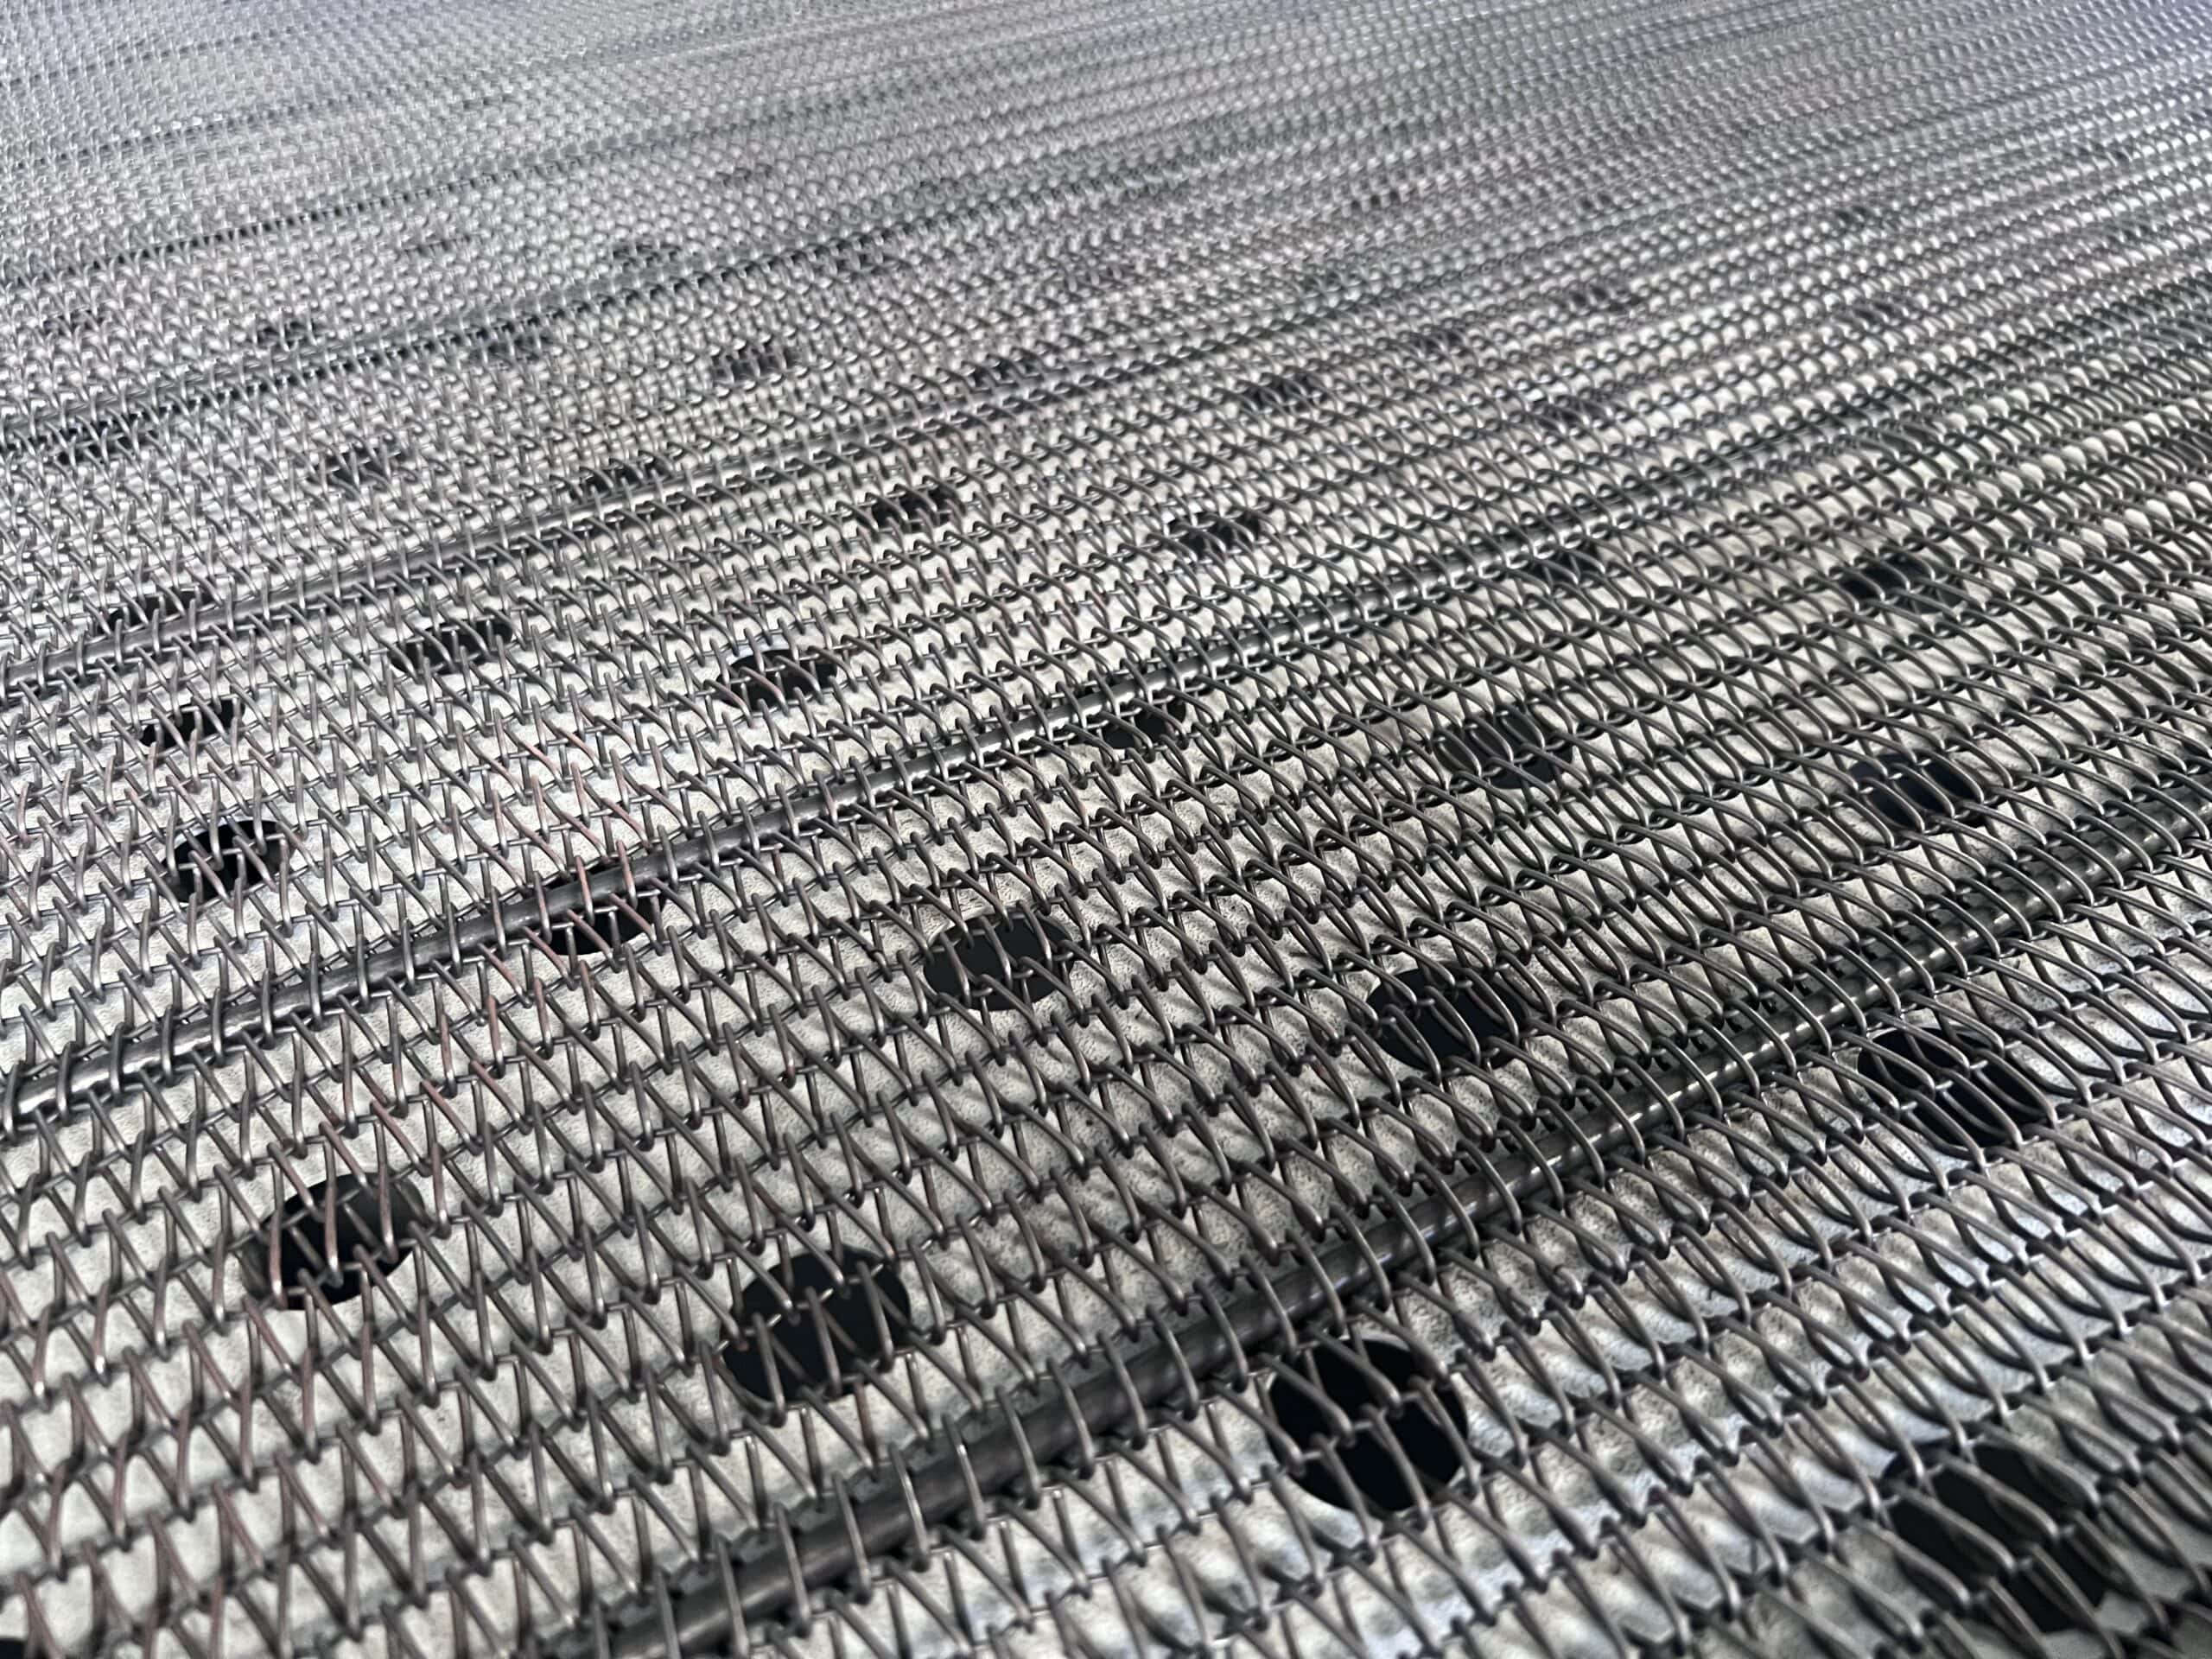
Figura 10: Leito transportador de malha metálica com uma placa de suporte metálica de baixa perfuração sob a correia de malha, causando gargalos na sucção de exaustão e reflexão secundária do laser.- Mecanismo: Uma correia transportadora de malha de arame espiralada, acionada por correntes de rolos laterais, para alimentação contínua em rolos.
- A Armadilha Oculta: Testes de fábrica revelam uma falha crítica comum em máquinas de baixo custo: Muitos fabricantes instalam uma placa de metal maciço com baixa perfuração diretamente sob a correia de malha. para sustentar a correia e recolher os resíduos.
- Por que causa manchas: A placa metálica restringe severamente a ventilação descendente. A fumaça retida recircula sob o tecido, manchando a parte de trás de amarelo. Além disso, a energia residual do laser que atinge a placa metálica ricocheteia na parte inferior do tecido, causando marcas secundárias de queimadura na grade. O desempenho testado em tecido branco é frequentemente inferior ao de ripas de corte ou leitos alveolares limpos.
- Veredicto: Aceitável para tecidos mais escuros ou tolerância média na parte de trás, mas Evite usar tecidos brancos de alta qualidade, a menos que a estrutura de sucção subjacente apresente perfurações de alta área aberta.
Como escolher?
- Tecidos brancos + Alimentação automática de rolos + Qualidade impecável no verso: Esteira transportadora de lâminas/pratos de alumínio Essa é a sua melhor opção (use papel de reforço sob tecidos ultramacios para evitar que o ar os faça ceder).
- Tecidos de peso médio + corte estático: Cama padrão em favo de mel Funciona bem, desde que seja mantido impecavelmente limpo.
- Alimentação contínua em bobina + manuseio flexível de materiais: Leito transportador de malha de arame Funciona, mas verifique primeiro a ventilação descendente e a folga da placa de suporte.
Uma técnica contraintuitiva: corte reverso de compósitos
Se você estiver processando materiais compósitos multicamadas e tiver dificuldades com manchas na superfície, tente virar o material de cabeça para baixo.
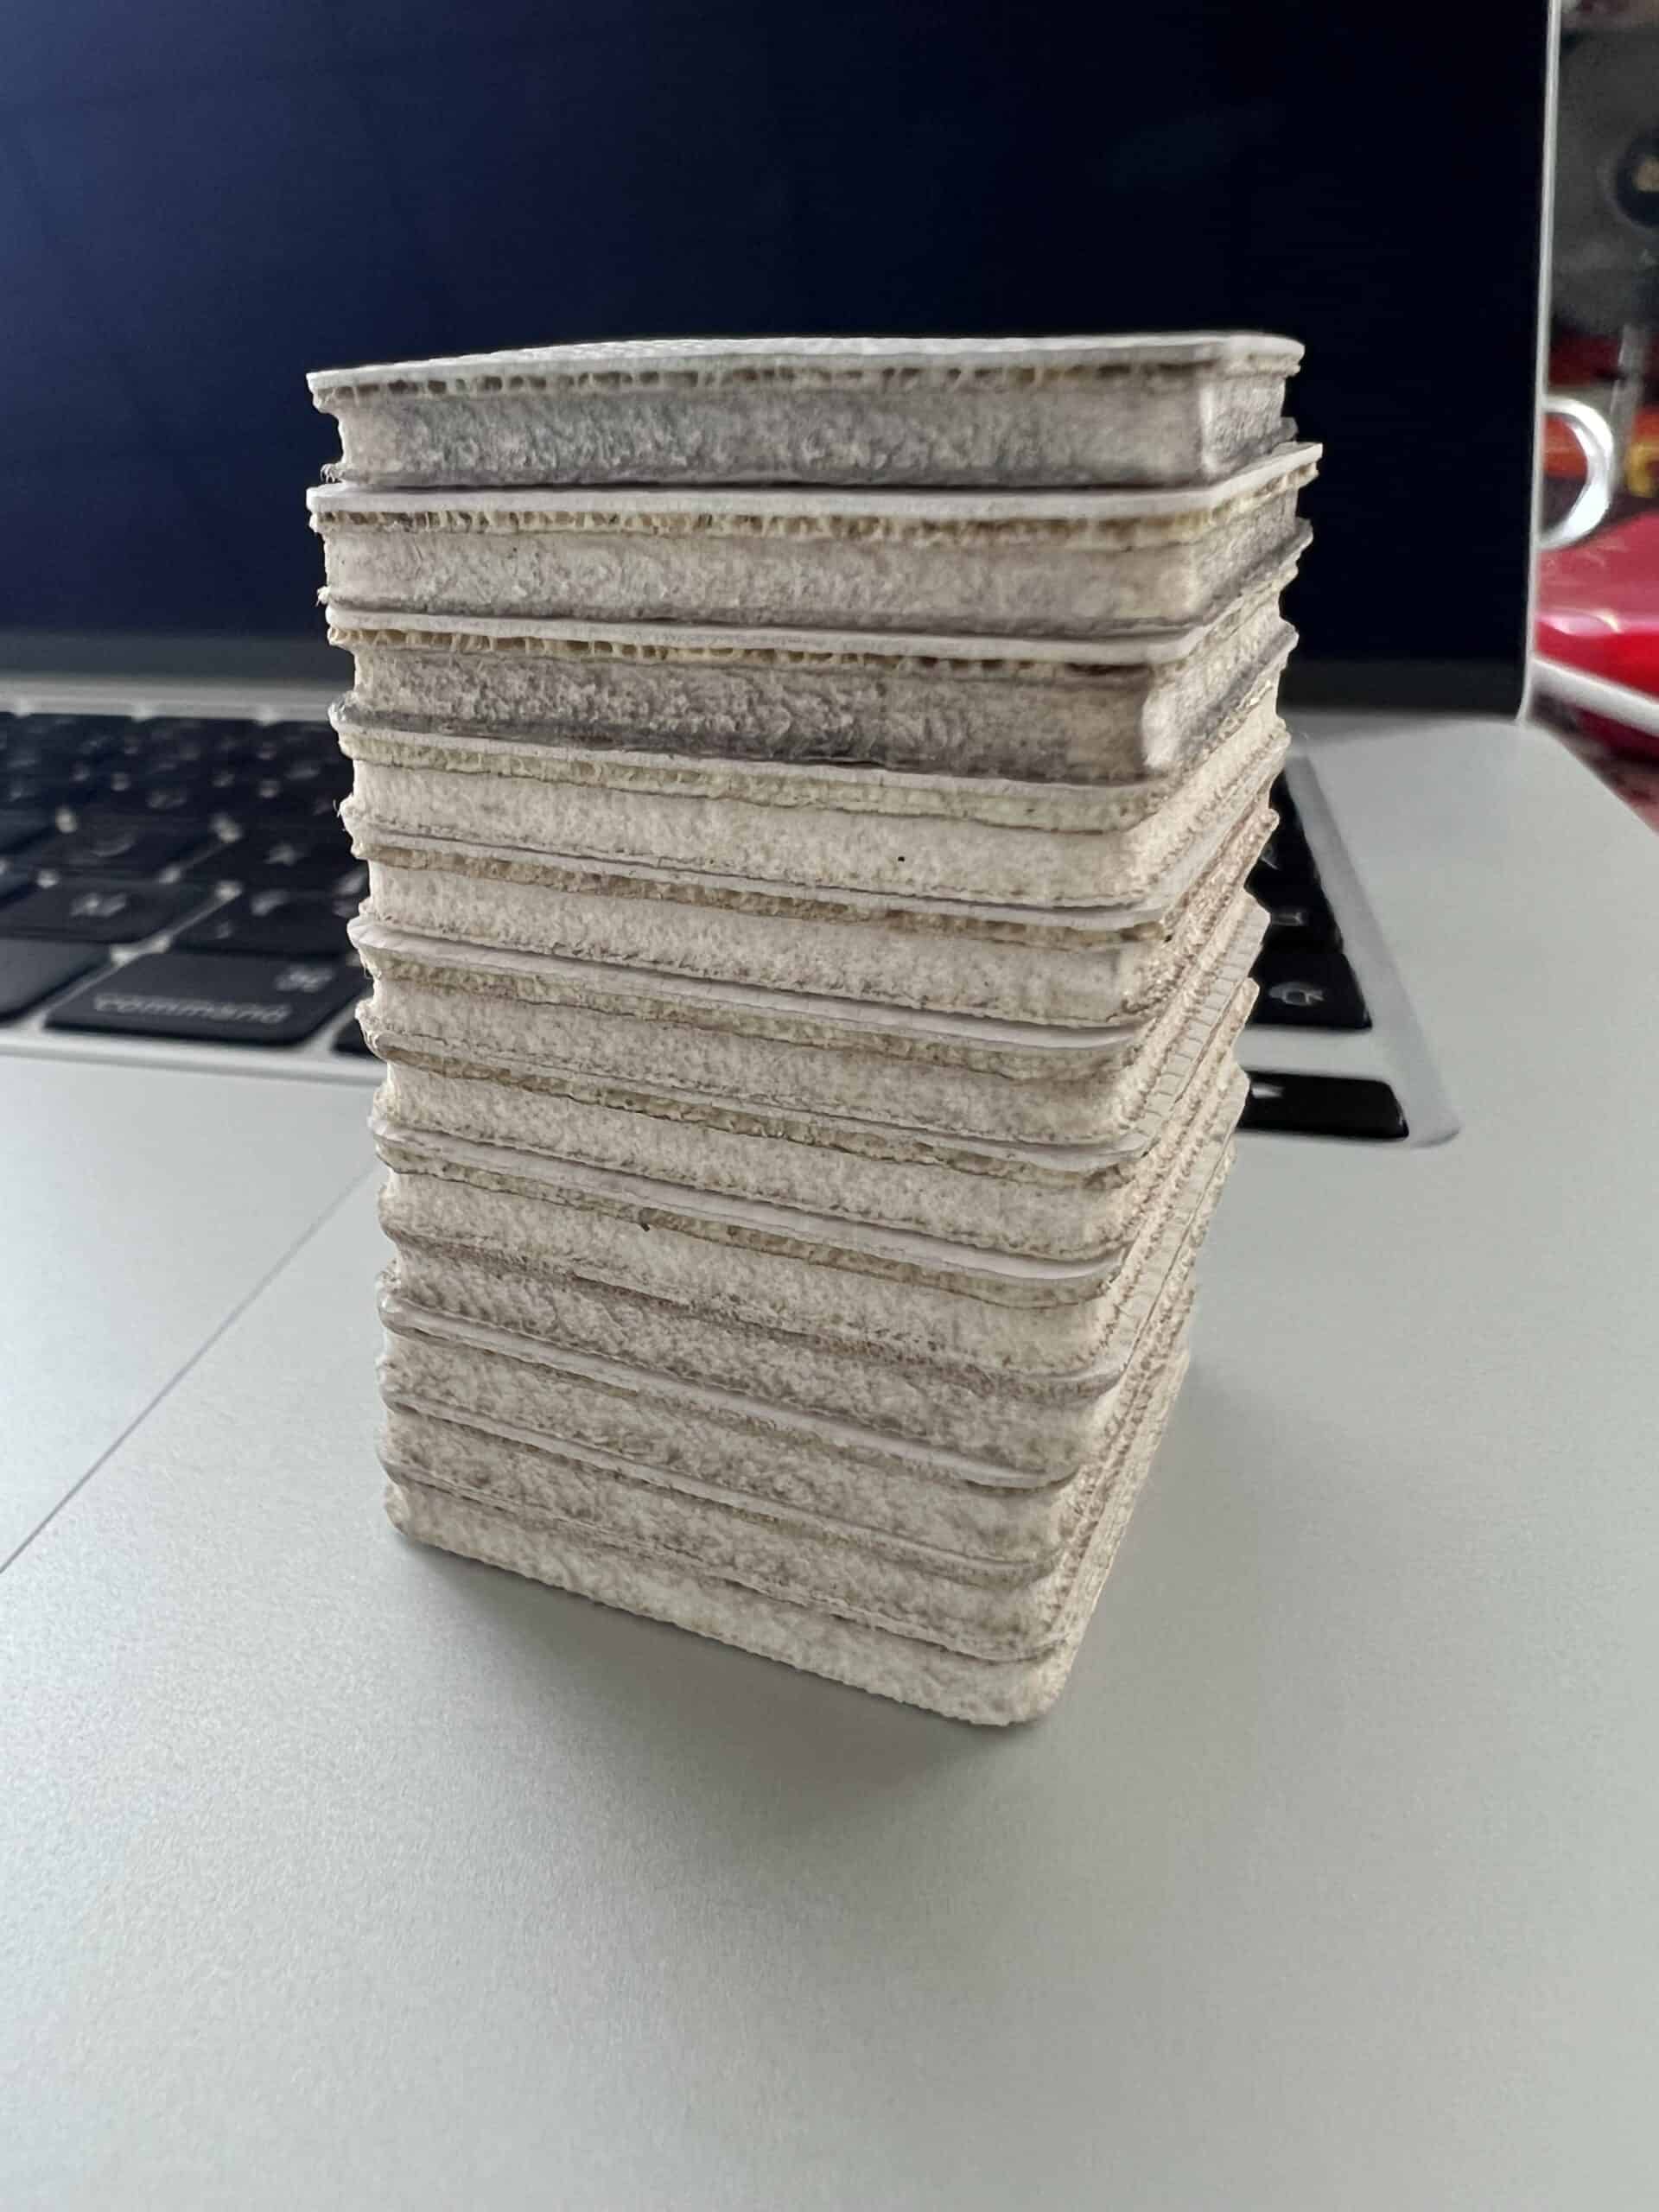
Figura 11: Técnica de corte invertido. Cortar com o lado da espuma para cima permite que a fumaça densa da resina de PU saia para baixo, mantendo a camada de espuma branca e imaculada limpa.
Estudo de caso real: Bola de futebol em couro sintético (composto de PU + espuma)
- O problema: Ao cortar couro PU branco laminado sobre uma base de espuma macia com o lado correto para cima, a fumaça densa da resina da camada superior de PU é expelida para baixo, manchando a camada de espuma branca imaculada com uma cor cinza-carvão suja.
- A solução para o flip: Vire a folha de forma que a espuma fique para cima e o poliuretano para baixo. O laser perfura instantaneamente a fina camada de espuma (gerando quase nenhuma fumaça) e, em seguida, corta a camada inferior de poliuretano. A densa fumaça do poliuretano é expelida diretamente para baixo pela saída inferior, sem nunca entrar em contato com a espuma.
- A Troca: A borda derretida na superfície de PU ficará ligeiramente mais áspera na face inferior do que em um corte direto na face superior. Se o seu cliente prioriza a brancura impecável da espuma em detrimento da textura da borda, o corte reverso é uma escolha certeira.
6. Manutenção: As Causas Ocultas do Amarelamento das Bordas
Se os parâmetros, o gás auxiliar e a seleção da mesa estiverem ajustados corretamente, mas as bordas ainda estiverem amareladas, verifique a óptica.
Lentes sujas: a armadilha das lentes térmicas
Para obter um corte preciso, a lente focal deve comprimir o feixe de laser em um ponto extremamente nítido.
Se resina, poeira de fumaça ou névoa de óleo em suspensão no ar revestirem a superfície da lente de ZnSe (seleneto de zinco), essa sujeira absorverá a energia do laser. A lente aquece, expandindo-se e distorcendo sua curvatura — um fenômeno conhecido como lente térmica.
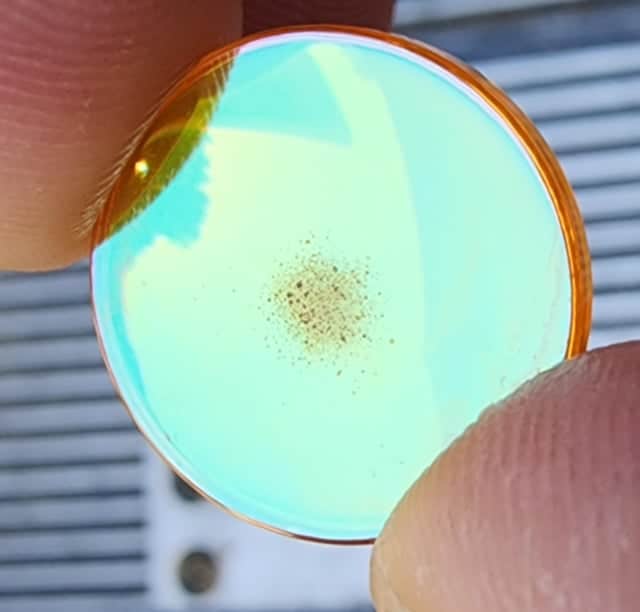
Figura 12: Contaminação severa por resina e danos por queimadura térmica em uma lente de focalização de ZnSe. (Fonte do caso: Comunidade Reddit r/lasercutting)
Em vez de um ponto focal preciso e intenso, o feixe se expande, tornando-se um ponto desfocado e disperso. O poder de penetração diminui, o corte falha e a ampla radiação térmica deixa a linha de corte amarelada.
Regra: Limpe suas lentes oftálmicas rigorosamente de acordo com o cronograma do fabricante, utilizando lenços de limpeza próprios para lentes e álcool isopropílico/acetona de alta pureza. Uma lente limpa é o requisito básico e indispensável para um corte sem carbonização.
Umidade no ar comprimido: a assassina silenciosa
Se a sua oficina utiliza um compressor de ar padrão sem um secador de ar dedicado, o ar de alta pressão que entra pelo bico frio se expande rapidamente, fazendo com que a umidade se condense em microgotículas na lente.
No verão, se a temperatura do seu resfriador de água estiver ajustada muito abaixo do ponto de orvalho ambiente, a umidade se condensará na parte externa da lente, assim como acontece com uma lata de refrigerante gelada em um dia úmido.
Essa película de água dispersa o feixe de laser, destruindo a qualidade do foco e causando descoloração imediata nas bordas.
Solução: Instale um secador de ar refrigerado industrial e filtros de umidade em linha atrás do compressor e mantenha a temperatura da água do chiller ajustada entre 2 e 3 °C da temperatura ambiente para evitar condensação.
7. Diretrizes para parâmetros iniciais de tecidos brancos
Aviso: Os parâmetros abaixo representam as linhas de base iniciais de teste para uma máquina de corte a laser de CO₂ típica de 40 W a 60 W equipada com uma lente de 2.0 polegadas. Se você opera uma máquina de 150 W ou 300 W, reduza a potência em porcentagem e aumente a velocidade proporcionalmente. Sempre execute um teste de potência em material de descarte antes de iniciar uma produção.
Algodão branco / Linho / Seda natural
- comportamento: Sem ponto de fusão; propenso à pirólise térmica, carbonização e ignição por chama.
- Potência de referência: 10%–30% (potência efetiva aproximada de 8W–18W).
- Linha de base de velocidade: 300–800 mm/s.
- Gás Auxiliar: Ar comprimido limpo ou nitrogênio (use baixa pressão em sedas finas para evitar que esvoacem).
- Dica: A seda natural possui uma janela de processamento estreita; teste incrementos de potência em etapas de 1%.
Poliéster/Nylon branco (Sintéticos)
- comportamento: Termoplástico; derrete e vaporiza de forma limpa, mas propenso à condensação de fumaça âmbar.
- Potência de referência: 25%–35% (Opcionalmente, desfocar +0.5 mm para obter selagens de borda mais suaves).
- Gás Auxiliar: O nitrogênio é preferível para eliminar a oxidação; deve ser combinado com um sistema de exaustão de fluxo descendente potente.
- Frequência de pulso (tubos de RF): Faixa inicial de 4,000 a 6,000 Hz (frequência mais baixa se a borda derreter e formar grânulos duros).
- Dica: As misturas de elastano se decompõem de maneira diferente; requerem menor aporte térmico.
Lona branca grossa / Jeans
- comportamento: Tecido denso que exige energia de penetração profunda; o calor retém-se facilmente nas camadas internas.
- Potência de referência: 40%–50%+.
- Linha de base de velocidade: 100–250 mm/s.
- Gás Auxiliar: Auxílio de ar comprimido de alta pressão para remover escória de sulcos profundos.
Couro natural branco e materiais sintéticos de microfibra
- comportamento: Alto teor de proteína e óleo; carboniza facilmente e gera fumaça oleosa. Como um usuário do r/Leather disse sem rodeios: "O couro queima e tem um cheiro horrível." O cheiro desaparece em um ou dois dias, mas a ventilação é imprescindível.
- Linha de base de velocidade/potência: 150–250 mm/s com potência de 35%–45%.
- Frequência (tubos de RF): 6,000–10,000 Hz.
- Protecção: Cubra a parte superior com fita adesiva de baixa aderência para pintura, a fim de reter os resíduos pegajosos de alcatrão.
- ⚠️ Segurança: O couro curtido ao cromo libera compostos tóxicos de cromo hexavalente quando cortado a laser. O couro sintético à base de PVC (couro artificial) libera gás HCl corrosivo. Sempre verifique o tipo de couro em uma Ficha de Dados de Segurança antes de cortar.
8. Linha Vermelha de Segurança: NUNCA corte materiais de PVC
AVISO IMPORTANTE: Nunca corte PVC (policloreto de vinila), vinil ou couro sintético halogenado em uma máquina de corte a laser.
Quando aquecido por um feixe de laser, o PVC libera gás cloreto de hidrogênio (HCl), tóxico e altamente corrosivo . O gás HCl causa queimaduras graves no sistema respiratório humano e corrói trilhos lineares de máquinas, componentes eletrônicos e revestimentos ópticos em poucas horas.
Se você não tiver certeza da composição química de um couro artificial, solicite uma Ficha de Dados de Segurança (FDS) ao seu fornecedor antes de colocá-lo na máquina de costura. Nunca chute.
Perguntas frequentes
Qual o melhor tipo de laser para cortar tecido sem queimá-lo?
O laser de CO₂ (comprimento de onda de 10.6 μm) é o padrão da indústria para corte têxtil. Seu comprimento de onda acopla-se eficientemente com polímeros orgânicos e fibras naturais, produzindo cortes mais limpos do que os lasers de diodo. Os lasers de diodo são mais baratos, mas geralmente mais lentos, e tendem a carbonizar mais as bordas em tecidos brancos devido às diferentes características de absorção e tempos de exposição mais longos.
Posso cortar cetim a laser sem deixar marcas de queimadura visíveis?
O cetim é uma estrutura de trama, não um material — pode ser poliéster, seda ou algodão. O cetim de poliéster responde bem ao corte a laser de CO₂ com configurações adequadas de velocidade/potência e assistência de ar. Cetim elástico muito fino em cores claras mostrará até mesmo pequenos danos térmicos. Use potência mínima, velocidade máxima e considere a assistência de nitrogênio para trabalhos críticos em cetim branco.
Por que meu laser corta bem em tecido escuro, mas deixa marcas em tecido branco?
O tecido branco absorve a radiação infravermelha do laser de CO₂ (10.6 μm) tão bem quanto o tecido escuro — a cor não afeta a absorção nesse comprimento de onda. A diferença é que o dano térmico invisível em materiais escuros torna-se extremamente visível em materiais brancos. Os princípios físicos são os mesmos; a tolerância à imperfeição é simplesmente zero.
O corte a laser sela as bordas do tecido?
Para fibras sintéticas (poliéster, náilon), sim — o laser derrete e funde a borda cortada, criando uma vedação que resiste ao desgaste. Para fibras naturais (algodão, seda), não — elas carbonizam em vez de derreter. Veja a descrição detalhada na Seção 1.
Posso empilhar várias camadas de tecido para um corte a laser mais rápido?
Não recomendado. O empilhamento retém o calor entre as camadas, aumentando o risco de incêndio. As camadas inferiores frequentemente carbonizam ou se fundem antes que a camada superior termine o corte. A alimentação automática de rolos em camada única é mais rápida e segura para a produção.
O corte a laser em couro é seguro?
O couro curtido vegetal pode ser cortado a laser com ventilação adequada. O cheiro de queimado geralmente desaparece em um ou dois dias. O couro curtido ao cromo libera vapores tóxicos e o couro sintético à base de PVC libera gás cloreto de hidrogênio corrosivo. Sempre consulte a Ficha de Dados de Segurança do material.
Qual a diferença entre lasers de CO₂ e lasers de diodo para corte de tecido?
Os lasers de CO₂ produzem cortes rápidos e limpos em materiais orgânicos, com carbonização mínima quando devidamente ajustados. Os lasers de diodo são mais baratos e exigem menos manutenção, mas cortam mais lentamente e geralmente produzem maior descoloração nas bordas de materiais brancos. Para corte têxtil em escala industrial, o CO₂ é o padrão.
Resumo
Evitar manchas amarelas de queimadura em tecido branco não se resume a encontrar uma única configuração secreta — é um processo de engenharia complexo :
- Compreenda o seu material: Controle a entrada de calor para fibras naturais; gerencie a saída de vapor para fibras sintéticas.
- Otimize o movimento e a potência: Trabalhe em alta velocidade com potência mínima; escolha o Galvo para detalhes microintricados e o Gantry para corte de rolos grandes.
- Proteja o percurso óptico: Mantenha o modo de feixe TEM00 limpo, limpe as lentes regularmente e evite a condensação de umidade.
- Gerenciar a física do ar e da cama: Combine a assistência coaxial de nitrogênio/ar com um forte sistema de exaustão descendente; utilize camas de ripas para eliminar o retorno de chama na parte traseira.
Cada precaução é importante. Se faltar um elo na corrente, o tecido branco lembrará você com uma persistente borda amarelada.
Teste seus materiais, respeite as leis da física e mantenha as bordas de corte impecáveis.