 Ir para o conteúdo
Corte a laser de CO₂: por que as tabelas de parâmetros falham
Takeaways rápidos
- As tabelas de parâmetros são pontos de partida, não garantias. — Mesmo máquinas com a mesma potência apresentam desempenhos diferentes.
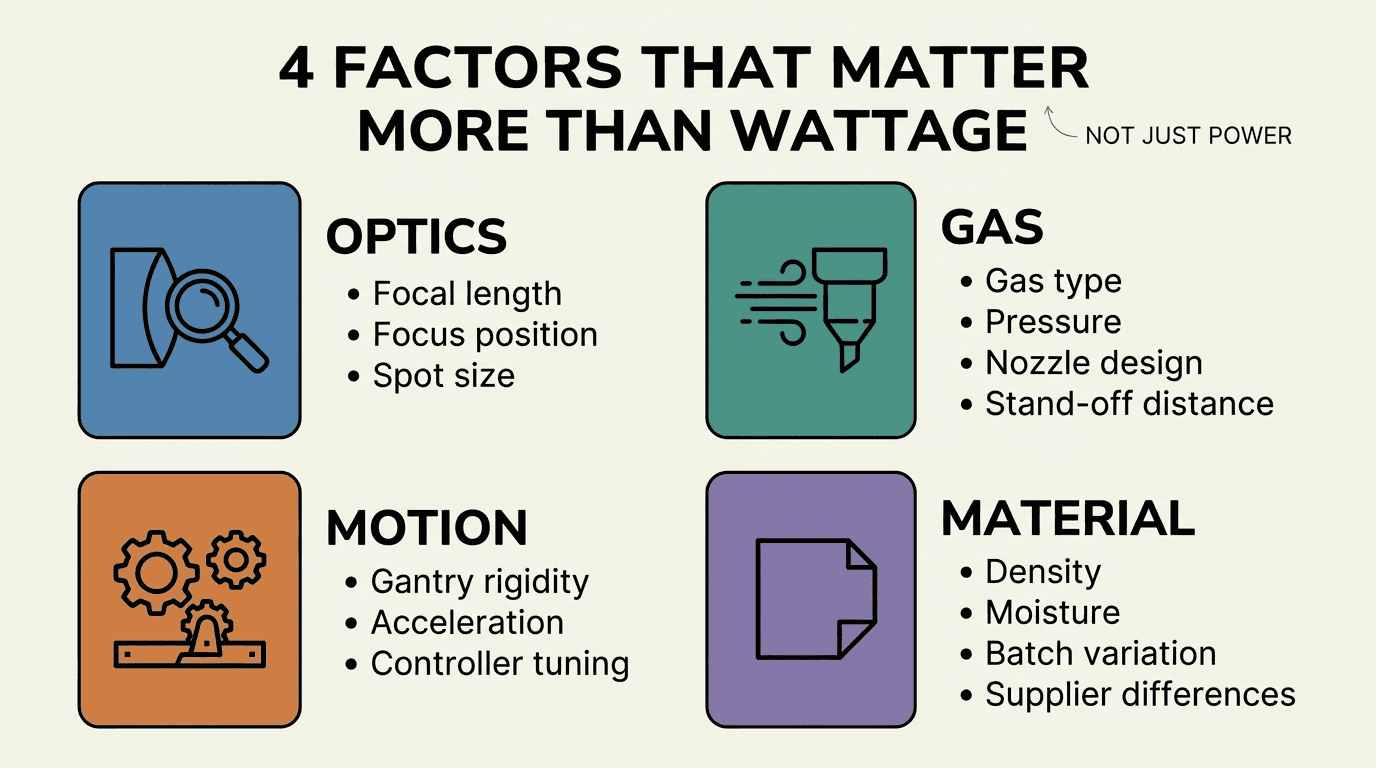
- Quatro fatores importam mais do que a potência. — Óptica, gás auxiliar, sistema de movimento e variabilidade de materiais
- Sempre teste primeiro em um pedaço de material descartável. — Antes de iniciar a produção, valide os parâmetros em material de amostra.
- Crie sua própria biblioteca de parâmetros. — Registre as configurações que funcionam para sua máquina e materiais específicos.
Por que as tabelas de parâmetros falham
No ano passado, o dono de uma loja de sinalização veio até mim frustrado. "Comprei duas máquinas a laser idênticas e usei a mesma tabela de parâmetros em ambas. Uma corta perfeitamente, a outra fica queimando as bordas."
Inspecionei as duas máquinas. Mesma potência, mesma marca, mesmas configurações. O problema não era o hardware. Era a forma como ele interpretava as tabelas de parâmetros.
Seu laser pode ser de 25 W ou 150 W. De qualquer forma, esses números nas tabelas do fabricante são pontos de partida, não respostas definitivas. Este guia explica por que você não pode simplesmente copiar parâmetros de uma máquina para outra e como criar uma biblioteca de corte que realmente funcione para sua configuração específica.
A tentação e a armadilha das tabelas de parâmetros
As tabelas de parâmetros são reconfortantes. Elas transformam um processo complexo e com múltiplas variáveis em uma simples consulta: encontre o material, verifique a espessura, defina a velocidade. Pronto.
Mas os vendedores raramente rotulam suas tabelas honestamente. Eles não dizem "estes são pontos de partida" ou "os resultados podem variar". Então, as pessoas as tratam como receitas. Duas ideias ruins surgem disso:
-
Os testes são opcionais depois que você tiver a mesa. E qualquer laser de 60W pode usar os mesmos números de 60W. Ambos estão errados.
-
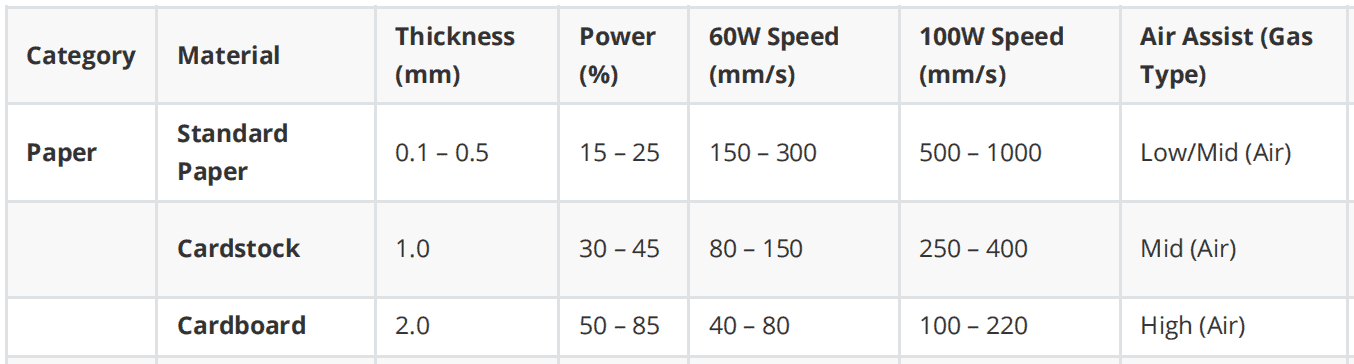
Uma tabela típica lista materiais — acrílico, MDF, madeira, couro, PVC, papel, etc. — com espessuras e configurações de 25 W a 260 W. Ela fornece as velocidades "máxima" e "ideal" em mm/s.
Isso é útil se você estiver usando exatamente a mesma máquina em que o fornecedor fez os testes. Copiar para uma marca diferente? Você vai ter problemas.
Por que a mesma potência não significa os mesmos resultados?
Pense em carros. Dois veículos podem ter motores de 2.0L e ainda assim apresentar consumo de combustível, aceleração e dirigibilidade completamente diferentes. A mesma ideia se aplica aos lasers de CO₂. O número no tubo não indica o que ele realmente consegue cortar.
Aqui está o que realmente importa:
-
Fonte de laser e qualidade do feixe. Lasers de tubo de vidro e lasers excitados por radiofrequência com a mesma potência nominal podem apresentar desempenhos muito diferentes. Um bom feixe monomodo direciona a energia para o material de forma mais eficaz do que um feixe multimodo de baixa qualidade, mesmo com a mesma potência.
-
Redução de potência . A maioria das receitas práticas utiliza 50-80% da potência para prolongar a vida útil das válvulas. Mas "100W a 60%" em um controlador não é o mesmo que a mesma configuração em outra marca.
-
Perdas ópticas . A qualidade do espelho, a condição da lente e o alinhamento consomem energia antes que ela atinja o material. Duas máquinas de 100 W podem fornecer energias muito diferentes no corte se uma delas tiver lentes sujas ou desalinhadas.
Copiar "100W + 10 mm/s em acrílico de 3 mm" de uma tabela de um fornecedor é tão arriscado quanto presumir que todos os carros com motor 2.0L têm o mesmo tempo de 0 a 100 km/h.
Os 4 fatores que impulsionam o desempenho de corte
Além da potência nominal, vários subsistemas que interagem entre si determinam qual combinação de potência e velocidade proporcionará um corte limpo:
| 🔍ÓPTICA | 💨 GÁS | ⚙️ MOVIMENTO | 📦 MATERIAL |
|---|---|---|---|
| • Distância focal | • Tipo de gás | • Rigidez do pórtico | • Densidade |
| • Posição de foco | • Pressão | • Aceleração | • Umidade |
| • Tamanho do ponto | • Projeto do bico | • Ajuste do controlador | • Variação entre lotes |
| • Distância de segurança | • Diferenças entre fornecedores |
1. Óptica: Lente, Distância Focal e Tamanho do Ponto
A distância focal da lente e a posição do foco controlam diretamente o tamanho do ponto e a profundidade de foco:
| Comprimento focal | Mais Adequada Para | Particularidades |
|---|---|---|
| 50mm | Materiais finos, detalhes minuciosos | Ponto menor, intensidade maior |
| 100mm + | Placas grossas, metais | Área de foco mais longa, penetração mais profunda |
O posicionamento do foco é importante:
- Foco de superfície: Ideal para materiais finos
- Foco na espessura média: Melhor para chapas grossas para equilibrar a qualidade da parte superior e inferior.
💡 Observações: Lentes de longa distância focal (>100 mm) são recomendadas para facas e materiais espessos.
2. Tipo de gás auxiliar, pressão e design do bico
O gás auxiliar expulsa o material fundido e a fumaça da fenda de corte. Seu tipo e pressão têm grande impacto na velocidade de corte, na oxidação da aresta de corte e na formação de escória.
Requisitos de gás específicos para cada material:
| Material | Requisitos de Gás | Notas |
|---|---|---|
| Acrílico | Fluxo de ar baixo ou sopro lateral | Evite superfícies ásperas; fluxo de ar na parte inferior para prevenir incêndios. |
| Facas | Alto fluxo de ar, bico pequeno | Maior força por unidade de área; utilize distância focal superior a 100 mm. |
| Couro | Compressor pequeno | Use uma lente com distância focal de 50 mm e um tubo de 60-100 W. |
| PVC | Fluxo de ar controlado | Use uma lente de 50 mm, um tubo de 60-100 W e potência de 50-70%. |
| Papel | Ajuste por potência | Maior potência do tubo = menor porcentagem de laser |
Parâmetros-chave do gás:
- Tipo de gás (ar, oxigênio, nitrogênio)
- Pressão no bocal
- Diâmetro do orifício do bocal
- Distância de afastamento do bocal
3. Sistemas de Movimento e Mecânica de Máquinas
Os valores de velocidade nas tabelas de parâmetros pressupõem um certo nível de rigidez mecânica, capacidade de aceleração e ajuste do controlador.
Pórticos de mesa versus pórticos industriais:
- Pórticos de CO₂ de mesa para uso leve: Altas velocidades podem causar vibração, ultrapassagem ou larguras de corte inconsistentes.
- Pórticos industriais pesados: Suportam altas velocidades sem problemas.
Perfis de controlador: Muitos controladores impõem diferentes perfis de aceleração e jerk dependendo se o movimento é em linha reta, curvas ou detalhes pequenos. "20 mm/s" em uma máquina pode produzir velocidades efetivas diferentes em trajetórias complexas.
4. Variabilidade do material
Os materiais reais não são perfeitamente uniformes entre fornecedores e lotes:
MDF e placas de fibra:
- Variam em densidade, tipo de aglutinante e teor de umidade.
- Mudanças significativas exigiram energia de corte
- O risco de carbonização ou chamas varia conforme o lote.
Acrylic e Reflection Control:
- As peças fundidas e as peças extrudadas apresentam comportamento térmico diferente.
- A qualidade das bordas varia com as mesmas configurações de parâmetros.
Materiais naturais:
- Couro, madeira e tecidos variam inerentemente em espessura.
- A orientação das fibras afeta o corte.
- Diferenças de acabamento e tratamento
Três ideias erradas que metem as pessoas em apuros.
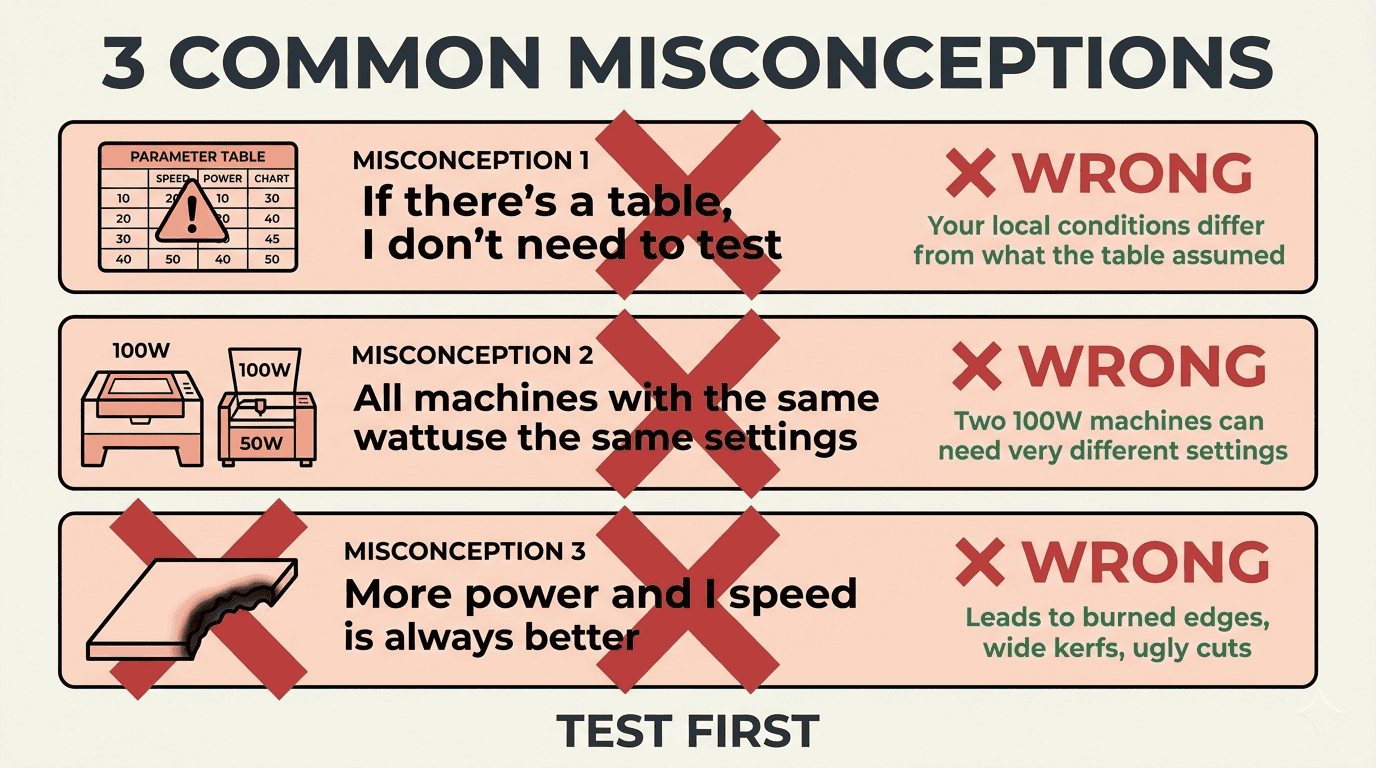
- "Se houver uma tabela, não preciso testar"
As pessoas tratam as tabelas de fornecedores como receitas. Quando o corte falha ou as bordas queimam, culpam a máquina. Elas não percebem que as condições locais são diferentes das que a tabela pressupunha.
- "Todas as máquinas com a mesma potência usam as mesmas configurações."
Duas máquinas de 100 W podem necessitar de velocidades e configurações de potência muito diferentes, dependendo da fonte de laser, das condições da óptica e do sistema de gás.
- "Mais potência e velocidade são sempre melhores"
Aumentar a potência resulta em bordas queimadas, cortes largos e irregulares. Muitos materiais, na verdade, cortam melhor com potência mais baixa, velocidade moderada ou múltiplas passagens. Principalmente quando a aparência da borda é importante para você.
Um detalhe importante: a velocidade "ideal" geralmente é muito menor que a velocidade "máxima". Há um motivo para isso.
Como usar tabelas de parâmetros sem causar problemas.
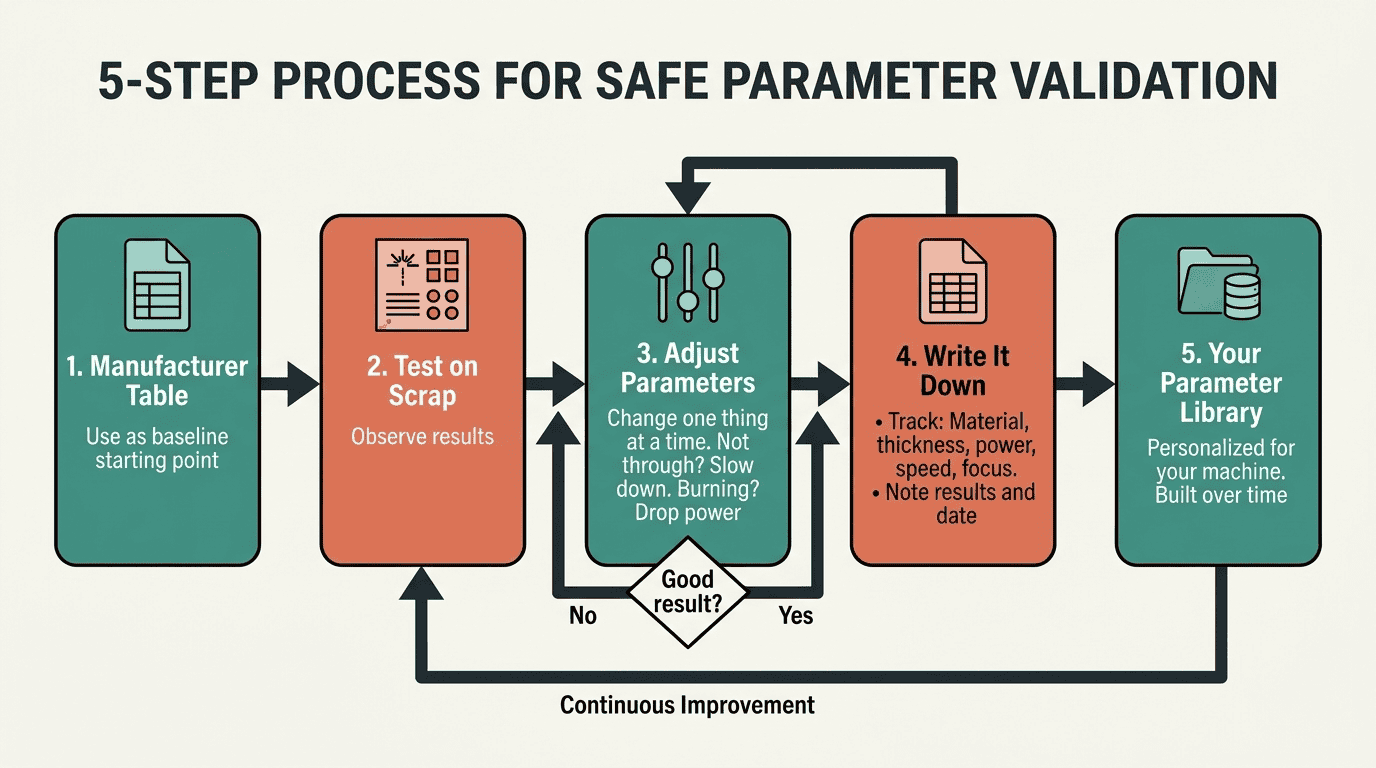
Para pequenas oficinas com pouca experiência em laser, aqui está um processo que funciona:
-
Comece pela velocidade "Ideal", não pela "Máxima". As velocidades ideais proporcionam cortes limpos com alguma margem de erro. A velocidade máxima não oferece nenhuma margem para variações da máquina.
-
Faça cortes de teste controlados. Use material de descarte. Corte linhas retas, quadrados e círculos. Observe como a máquina lida com cada um deles.
-
Ajuste em pequenos passos. Não está cortando direito? Diminua a velocidade gradualmente. Está queimando as bordas? Diminua a potência ou aumente a velocidade.
-
Altere uma coisa de cada vez. Se você ajustar velocidade, potência, foco e combustível tudo ao mesmo tempo, nunca saberá o que resolveu o problema.
-
Anote tudo. Transforme a tabela de fornecedores em sua própria biblioteca. Registre o que funciona na sua máquina específica com a sua configuração específica. Uma planilha simples funciona: material, espessura, potência, velocidade, foco, resultado, data.
Registro de Amostra de Corte a Laser e Calibração
*Este registro pressupõe um laser de CO2 como ponto de partida, utilizando dados de velocidade "ideal".
| Data | Material | Espessura | Poder (%) | Velocidade (mm / s) | Foco/Lente | Formato de teste | Resultado/Observação | Ajustes feitos |
|---|---|---|---|---|---|---|---|---|
| 2026-03-30 | Acrílico | 3mm | 85% | 25 (Opcional) | 63.5mm | Quadrado de 5x5cm | Sucesso. Borda limpa e polida. | Nenhum – Salvo como Mestre. |
| 2026-03-30 | Compensado | 3mm | 70% | 30 (Opcional) | 63.5mm | Círculo | Falhou. Não conseguiu percorrer 10% do caminho. | Pequeno passo: Velocidade reduzida para 25 mm/s. |
| 2026-03-30 | Compensado | 3mm | 70% | 25 | 63.5mm | Círculo | Sucesso. Penetração total, leve carbonização. | Nenhum – Salvo como Mestre. |
| 2026-03-30 | Cartão | 2mm | 85% | 220 (Opcional) | 63.5mm | Linha Reta | Atenção. Queimadura/inflamação nas bordas. | Uma alteração: Velocidade aumentada para 240 mm/s. |
| 2026-03-31 | Acrílico | 10mm | 95% | 5 (Opcional) | 101.6mm | Quadrado de 5x5cm | Sucesso. Borda vertical mantida. | Observação: Usei uma lente de 4 polegadas para obter a espessura adequada. |
| 2026-03-31 | Couro | 2mm | 50% | 15 (Opcional) | 63.5mm | Quadrado | Problema menor. Cheiro forte; fumaça na superfície. | Uma alteração: Aumento da pressão do sistema de assistência pneumática. |
Noções básicas de segurança
Os lasers cortam com calor intenso. Não se afaste enquanto a máquina estiver funcionando, especialmente com materiais inflamáveis como acrílico, MDF, madeira ou papel. Mantenha um extintor de incêndio por perto.
É necessário um sistema de ventilação adequado . Alguns materiais são particularmente nocivos. O PVC e o vinil liberam gás cloro. Nunca corte esses materiais sem um sistema de filtragem especializado . Os vapores acrílicos irritam os pulmões. O MDF e materiais de resina podem liberar formaldeído.
Não olhe diretamente para o feixe de luz. Utilize a janela de visualização . Mantenha as mãos afastadas da área de corte.
Saiba o que você está cortando. Plásticos desconhecidos podem conter PVC. Materiais pintados podem liberar vapores tóxicos. Madeira tratada sob pressão contém substâncias químicas que você não quer que vaporizem. Consulte a ficha de dados de segurança (FISPQ) ou teste uma pequena amostra com extrema cautela se tiver dúvidas.
Como é, na prática, a validação rigorosa.
Se você quiser ser minucioso(a) sobre isso:
Selecione alguns materiais e espessuras representativos. Teste em torno de cada velocidade "ideal": tente 30% mais lenta, 15% mais lenta, a velocidade indicada, 15% mais rápida e 30% mais rápida. Mantenha todas as outras condições iguais.
Avalie cada teste com base em: se corta completamente, quão limpo está o corte, qual a largura do entalhe, se há escória, se há chamas e se é possível repetir o teste.
- Confiabilidade excepcional
- Qualidade de ponta
- Largura do corte
- Formação de escória
- risco de incêndio
- Repetibilidade
Isso indica se as configurações sugeridas estão em uma zona segura ou no limite do risco de falha.
Download gratuito: Lista de verificação para ajuste de parâmetros
Obtenha nosso guia passo a passo para validar e otimizar seus parâmetros de corte a laser. Perfeito para iniciantes e proprietários de oficinas que estão criando sua biblioteca de parâmetros.
inclui:
- ✅ Lista de verificação de inspeção pré-corte
- ✅ Procedimento de corte de teste
- ✅ Fluxograma de ajuste de parâmetros
- ✅ Modelo de acompanhamento de resultados
📥 Baixe o Checklist Gratuito →
Perguntas frequentes
Não. Mesmo máquinas com a mesma potência diferem em qualidade do feixe, óptica e mecânica. Use as tabelas como pontos de partida, não como garantias. Sempre teste primeiro em material de descarte.
Normalmente, isso é um problema de posicionamento do foco. Tente:
- Focando na espessura média em vez da superfície.
- Verificar a limpeza das lentes
- Verificar se o fluxo de ar não está obstruindo o caminho do feixe.
- Garantir que o material esteja plano e nivelado.
- Max: Velocidade mais rápida que tecnicamente permite cortar o material (pode sacrificar a qualidade).
- Ótimo: Equilibra velocidade com qualidade de corte e estabilidade do processo.
Os iniciantes devem sempre começar com velocidades ideais e validar o resultado antes de tentar velocidades máximas.
Sim. De acordo com nossos testes de parâmetros:
- Placa de ferro: Requer assistência de oxigênio a uma pressão de 0.8 MPa.
- Aço inoxidável: Pode-se usar nitrogênio para bordas livres de óxido.
- Acrílico/Couro: Requer fluxo de ar controlado (não alta pressão)
Materiais diferentes têm requisitos de gás diferentes para se obter os melhores resultados.
Siga este processo:
- Comece com as tabelas do fabricante como base.
- Teste sistematicamente em material de sucata.
- Ajuste um parâmetro de cada vez.
- Registre todas as configurações e resultados.
- Crie uma planilha organizada por material e espessura.
- Atualize conforme você ganha experiência com diferentes lotes.
Com o tempo, você terá configurações otimizadas para sua máquina e fornecedores específicos.
Sobre o autor
Yuen é engenheiro de aplicações a laser na RedShift, com 8 anos de experiência ajudando oficinas a otimizar seus processos de corte.
Tem dúvidas sobre a sua configuração específica? Entre em contato →
Artigos Relacionados
📞 Precisa de ajuda para otimizar os parâmetros do seu laser?
Agende uma consulta técnica gratuita de 15 minutos com nossa equipe de aplicativos. Analisaremos sua configuração e forneceremos recomendações personalizadas.
Agende sua consulta gratuita → WhatsApp +86 167 2728 6207
Última atualização: março 27, 2025
One Response