Ir para o conteúdo
Tabela de Referência dos Parâmetros Iniciais do Laser de CO2 RedShift

Obtenha resultados repetíveis e de alta precisão, correspondendo exatamente a esses gráficos de parâmetros. Totalmente compatível com controladores DSP Ruida/Trocen e com o software LightBurn.
Antes de usar esta tabela
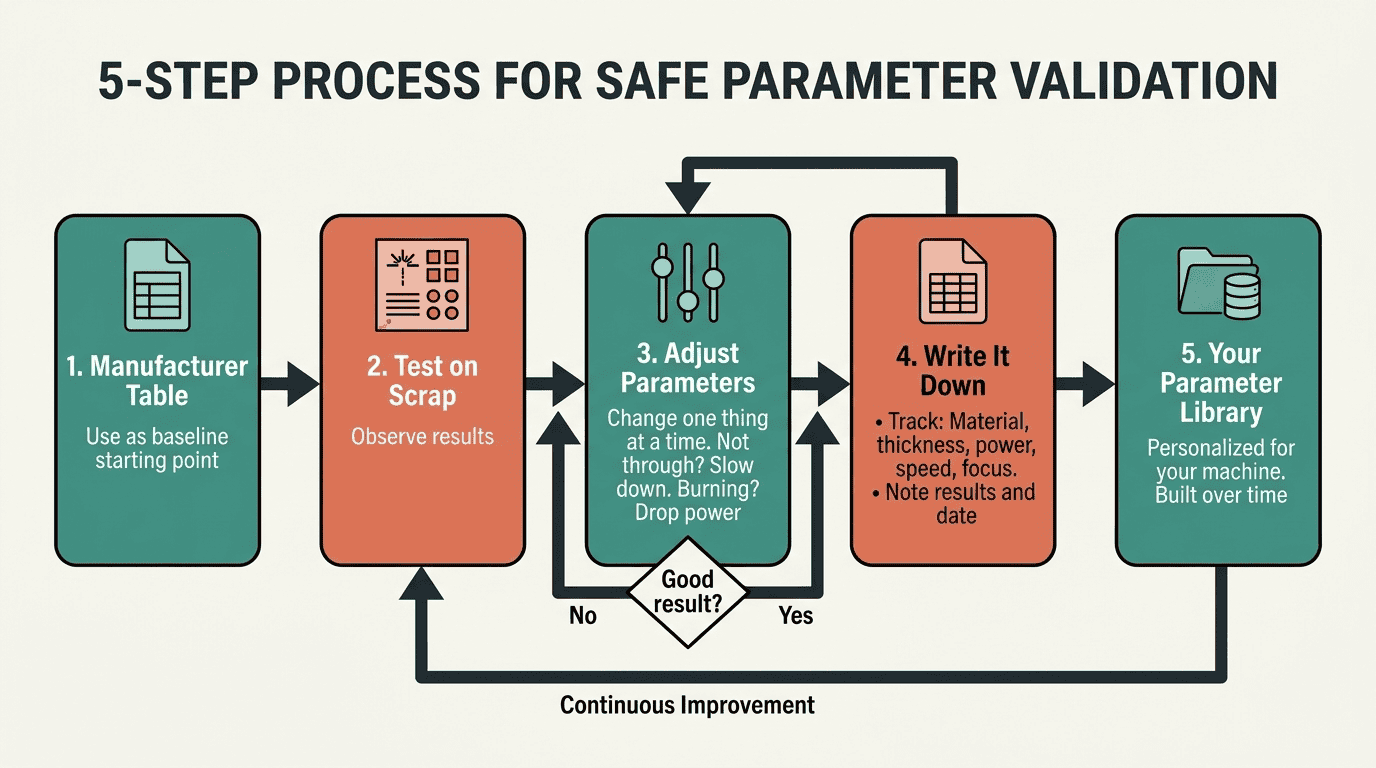
Esta tabela de referência é um recurso complementar ao artigo "Corte a laser de CO₂: Por que as tabelas de parâmetros falham".
Os valores listados aqui são pontos de partida, não padrões universais. Mesmo máquinas com a mesma potência podem produzir resultados muito diferentes devido a diferenças na óptica, configuração do gás auxiliar, comportamento do sistema de movimento e variabilidade do material.
Antes de iniciar a produção, sempre faça cortes de teste em material de descarte do mesmo lote. Se você não tem experiência com a configuração de parâmetros de laser, leia primeiro o guia principal para entender por que a cópia direta entre máquinas geralmente falha e como validar as configurações com segurança.
Todas as velocidades estão em mm/s . As porcentagens de potência inicial são baseadas em uma faixa de 60 W a 100 W.
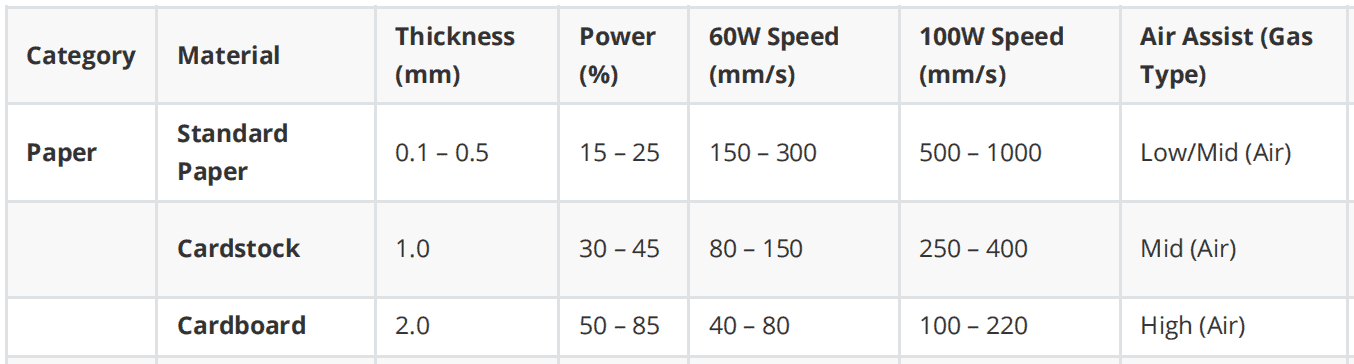
| Categoria | Material | Espessura (mm) | Poder (%) | Velocidade de 60 W (mm/s) | Velocidade de 100 W (mm/s) | Assistência a ar (tipo gás) | Notas do processo |
|---|---|---|---|---|---|---|---|
| Têxteis | Poliéster/Sub. | 0.5 - 1.0 | 20 - 40 | 200 - 300 | 350 - 500 | Baixo (Ar) | As bordas se fundem com o material, evitando que desfiem. |
| brim | 1.0 | 20 - 40 | 150 - 200 | 250 - 300 | Alto (Ar) | A alta pressão impede que a superfície queime. | |
| Feltro | 2.0 | 50 - 85 | 80 - 100 | 130 - 150 | Alto (Ar) | A potência depende da densidade e da porcentagem de lã. | |
| Couro | Couro natural | 1.0 - 2.0 | 45 - 70 | 15 - 25 | 30 - 45 | Alto (Ar) | É necessário um sistema de exaustão potente para eliminar odores fortes. |
| Couro rígido | 3.0 - 4.0 | 85 - 90 | 10 - 20 | 20 - 30 | Alto (Ar) | O couro curtido vegetal requer velocidades mais lentas. | |
| Papel | Papel Padrão | 0.1 - 0.5 | 15 - 25 | 150 - 300 | 500 - 1000 | Baixo/Médio (Ar) | Alto risco de incêndio. Use velocidades elevadas. |
| Cardstock | 1.0 | 30 - 45 | 80 - 150 | 250 - 400 | No meio (do ar) | Baseado nos padrões GSM 210-300. | |
| Cartão | 2.0 | 50 - 85 | 40 - 80 | 100 - 220 | Alto (Ar) | Essencial para suprimir crises. | |
| 4.0 | 80 - 90 | 15 - 30 | 40 - 80 | Alto (Ar) | Velocidades inferiores a 40 mm/s podem causar carbonização excessiva. | ||
| 6.0 | 85 - 95 | 8 - 15 | 50 - 60 | Alto (Ar) | Considere múltiplas passagens para 60W. | ||
| Plásticos | Acrílico (PMMA) | 3.0 | 55 - 85 | 15 - 20 | 25 - 35 | Baixo (Ar / $N_2$) | $N_2$ proporciona bordas mais limpas e polidas. |
| 5.0 - 6.0 | 70 - 85 | 7 - 10 | 13 - 16 | Baixo (Ar / $N_2$) | O nitrogênio (N₂) previne a oxidação/amarelamento. | ||
| 10.0 | 85 - 95 | 2 - 4 | 5 - 7 | Baixo (Ar / $N_2$) | Requer lente de 4 polegadas.. | ||
| Delrin (POM) | 1.0 - 3.0 | 50 - 80 | 30 - 45 | 60 - 85 | Alto (Ar) | Plástico de engenharia; corta com muita precisão. | |
| Madeira | Madeira compensada / MDF | 3.0 | 60 - 85 | 12 - 20 | 25 - 45 | Alto (Ar) | A cola do núcleo afeta significativamente a velocidade. |
| 5.0 - 6.0 | 70 - 90 | 8 - 12 | 15 - 20 | Alto (Ar) | Use alta pressão para reduzir a carbonização. | ||
| 10.0 | 85 - 98 | 3 - 5 | 8 - 12 | Alto (Ar) | Requer lente de 4 polegadas.Os nós podem causar obstrução. | ||
| brim | 1.0 | 20 - 40 | 150 - 200 | 250 - 300 | Alto (Ar) | A alta pressão impede que a superfície queime. | |
| Feltro | 2.0 | 50 - 85 | 80 - 100 | 130 - 150 | Alto (Ar) | A potência depende da densidade e da porcentagem de lã. | |
| Couro | Couro natural | 1.0 - 2.0 | 45 - 70 | 15 - 25 | 30 - 45 | Alto (Ar) | É necessário um sistema de exaustão potente para eliminar odores fortes. |
| Couro rígido | 3.0 - 4.0 | 85 - 90 | 10 - 20 | 20 - 30 | Alto (Ar) | O couro curtido vegetal requer velocidades mais lentas. |
Orientações especiais para sistemas de nível industrial (130 W – 150 W)
Para lasers de CO₂ de 130–150 W, comece com as mesmas porcentagens, mas aumente a velocidade em 30-50% para materiais finos (<3 mm) e 20% para materiais espessos, e sempre faça cortes de teste primeiro.
Lembretes operacionais finais
- A regra dos 15%: Nunca ajuste a potência abaixo de 15%A maioria das válvulas não funcionará de forma consistente abaixo desse ponto de comutação.
- Segurança primeiro: Monitore sempre a máquina. O ar comprimido é essencial para extinguir incêndios em madeira e papelão.
- Foco da lente: Assegure-se de que o feixe esteja sempre focado; foco inconsistente leva a cortes irregulares, independentemente do gás utilizado.
Estratégia de Otimização
- Verificação obrigatória: Antes de processar uma peça inteira, execute um quadrado de teste de 5x5 mm em material de sucata.
- Ajuste com foco na velocidade: Para prevenir incêndios, sempre priorize velocidades mais altas Durante os testes iniciais, se o material não for cortado, reduza a velocidade em incrementos de 10% em vez de usar a potência máxima.
- Documentação: As propriedades dos materiais (como a umidade da madeira ou o curtimento do couro) variam de lote para lote. Registre as configurações que funcionaram para cada fornecedor específico.
Dicas de hardware e processo para materiais espessos
- Escolha da lente: Usar um Lente de 2.5 polegadas para precisão em itens finos (<6mm) e um Lente de 4 polegadas Para qualquer diâmetro superior a 10 mm, é necessário garantir que o feixe permaneça reto através do material.
- Assistência Aérea: A alta pressão (compressor) é obrigatória para madeira e espumas espessas, a fim de extinguir brasas e evitar incêndios. A baixa pressão é preferível para acrílico, para evitar perturbar a borda fundida e polida pela chama.
- Gravação: Para gravações detalhadas (por exemplo, alumínio anodizado ou vidro), utilize potência reduzida (15-20%) e velocidades elevadas (300-500 mm/s).
"Esses parâmetros de referência são calibrados por engenheiros em nossa fábrica. Como fabricante líder de máquinas de corte a laser de CO2 , a Redshift Laser fornece bibliotecas de parâmetros pré-testados para acrílico, madeira, couro, têxteis e materiais compósitos."