Ir para o conteúdo
Eis algo que encontro com frequência nas fábricas.
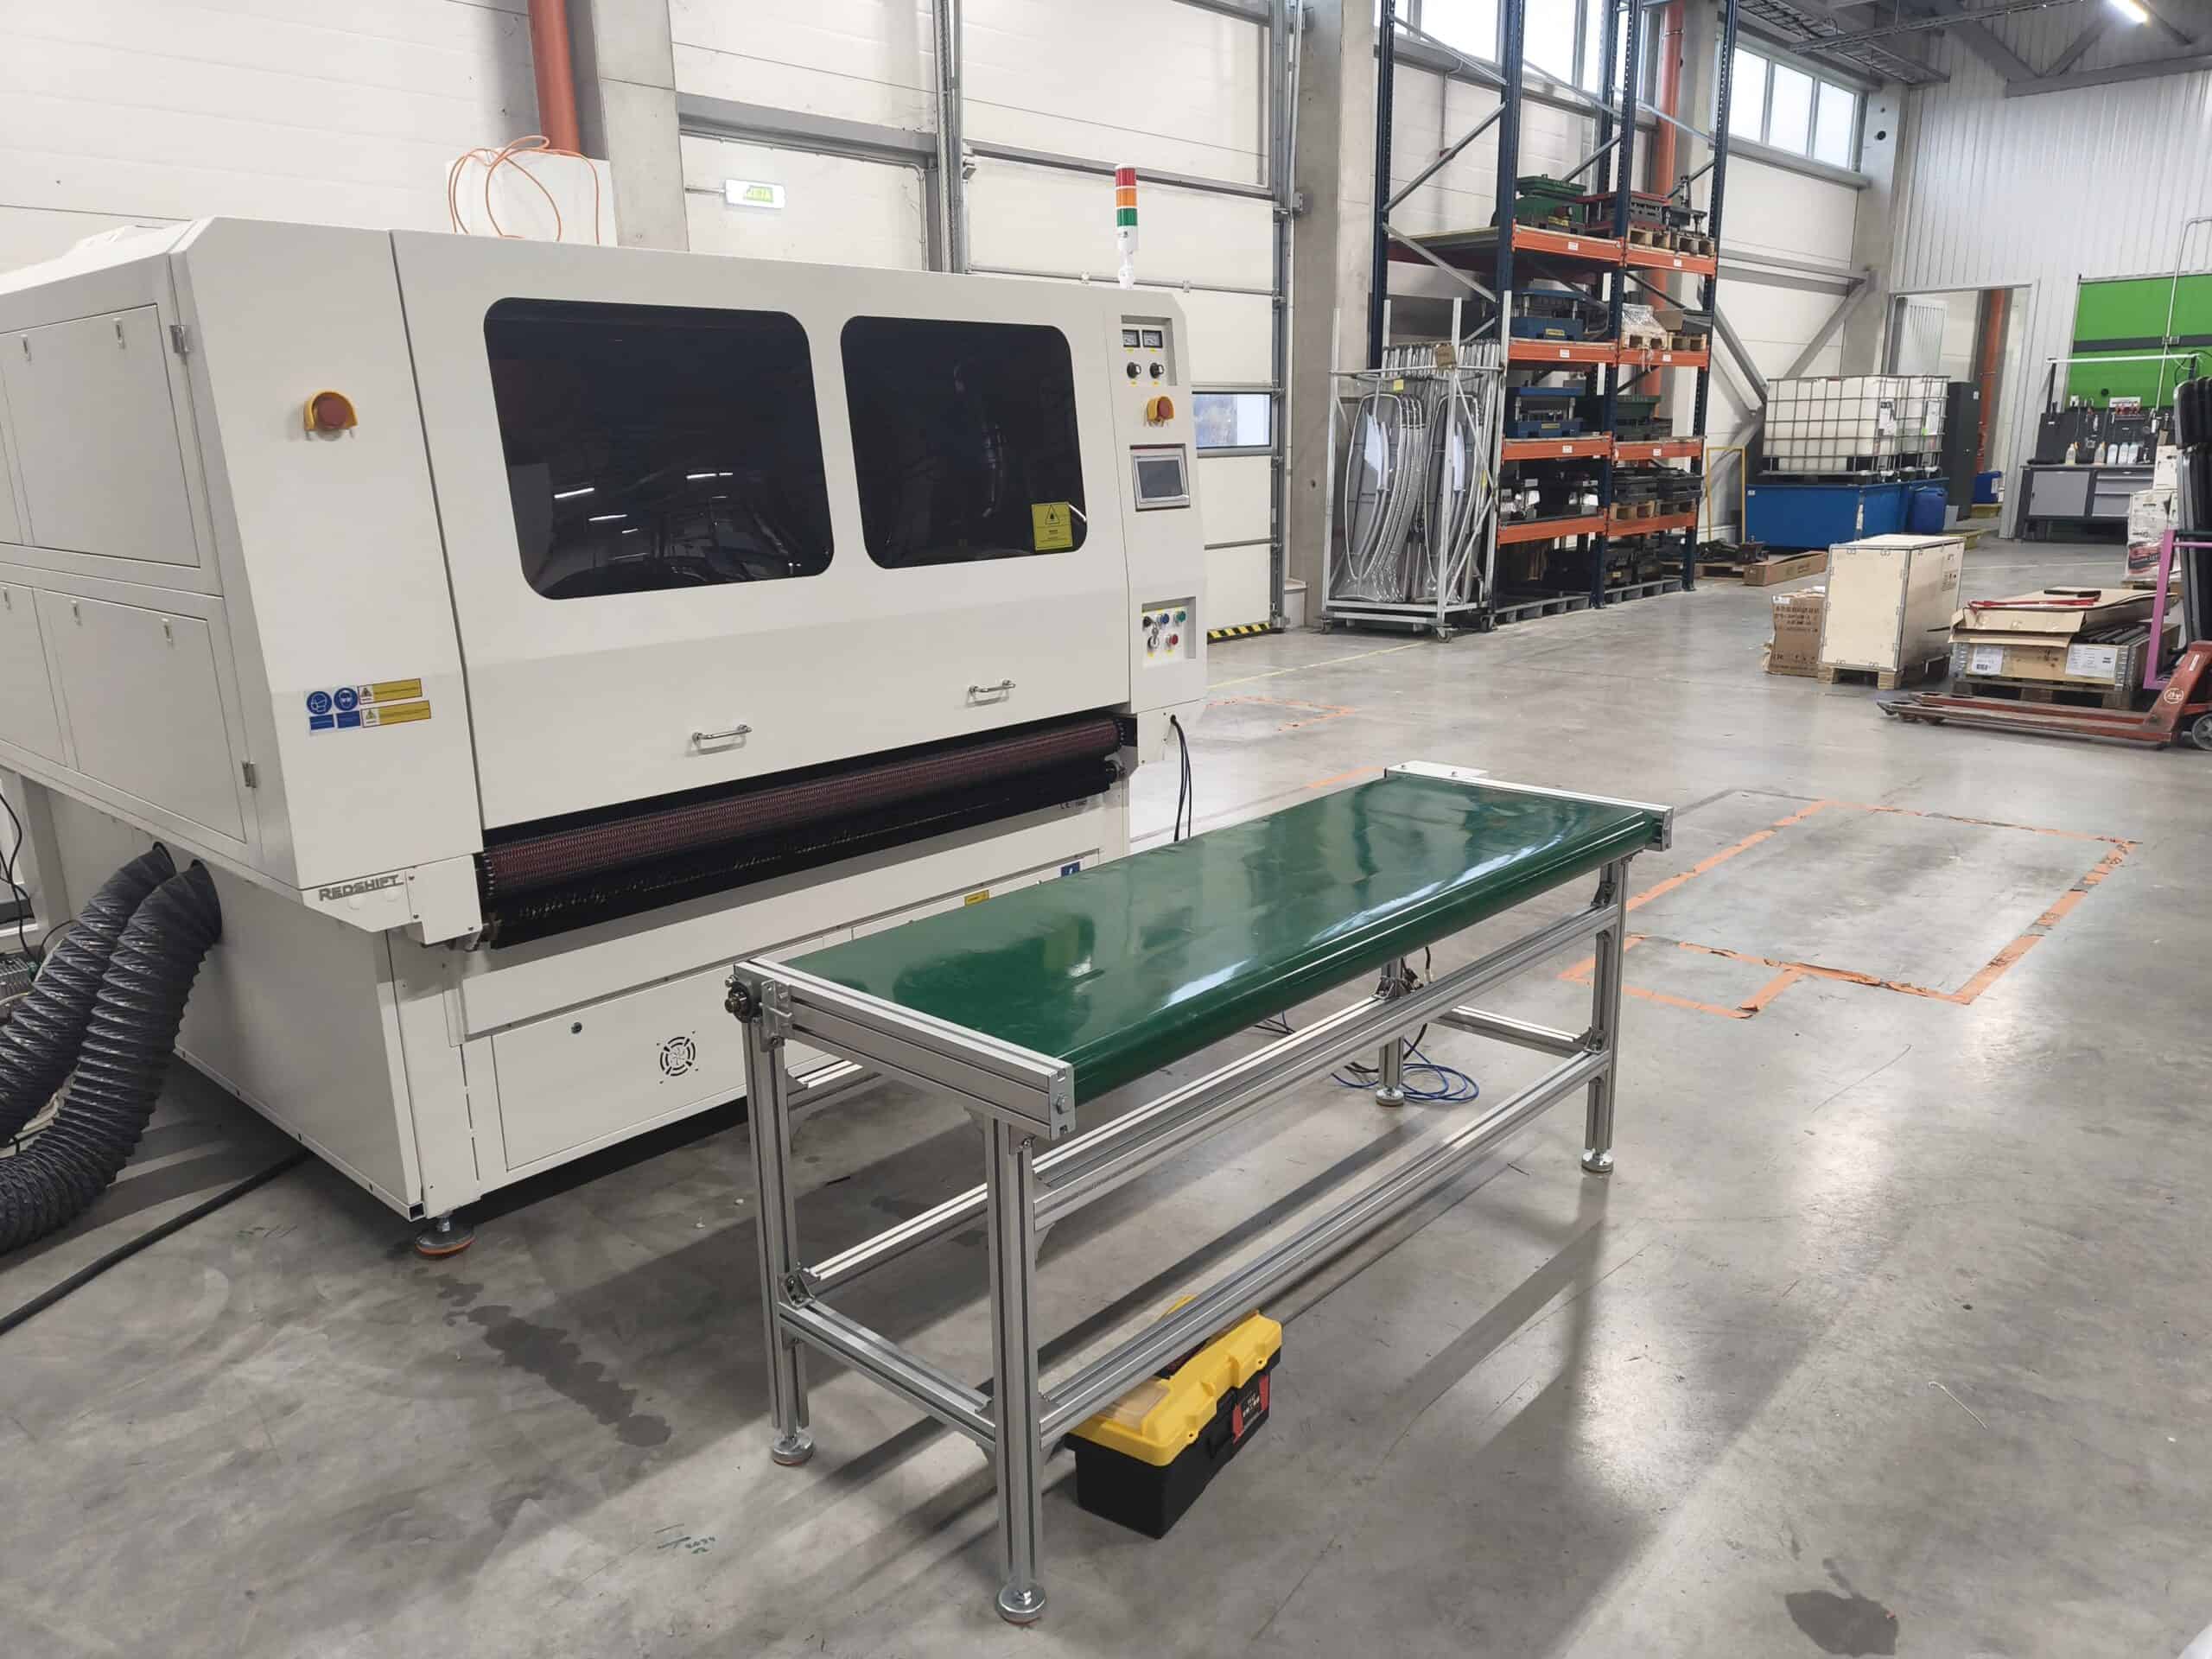
Quando os donos de lojas vão comprar uma máquina de corte a laser, as primeiras coisas que eles observam são sempre as mesmas: potência do laser, velocidade de corte e tamanho da área de trabalho.
Faz sentido. Esses números estão logo na primeira página de todas as fichas técnicas — fáceis de comparar, fáceis de justificar para o seu chefe.
Mas se o seu trabalho envolve corte de contorno — traçar a borda impressa em tecido sublimado, impresso digitalmente ou serigrafado — aqui está algo que pode mudar a sua forma de pensar sobre a seleção de equipamentos.
O que você mais deveria se preocupar não é em reduzir a velocidade.
O gargalo de produção no corte de contorno de tecidos estampados
No ano passado, trabalhamos com um cliente que produz sinalização comercial de grande formato, com fábricas na América do Norte e na Europa. Eles estavam enfrentando um gargalo na produção e precisavam de novos equipamentos.
Você pensaria que eles iriam direto para o cortador mais rápido do mercado.
Eles não fizeram.
Em vez disso, fizeram algo que a maioria das fábricas nunca se preocupa em fazer: desmontaram todo o seu fluxo de trabalho de impressão e corte, estação por estação, e fizeram uma pergunta: onde exatamente estamos encontrando dificuldades?
A resposta não estava em reduzir a velocidade. Estava no sistema de visão.
O gerente de produção deles foi direto ao ponto: "Nossa máquina de corte é rápida o suficiente. Só que nem sempre sabe onde cortar."
Eis o motivo disso acontecer. Quando o tecido chega à máquina de corte, ele já passou por muita coisa — calor, tensão, velocidade da esteira. Cada etapa do processo de impressão estica, distorce ou enruga o material. As marcas de registro no tecido real não estão mais onde o seu arquivo de design prevê que estejam.
É aí que entra o sistema de visão. Ele precisa encontrar a posição real dessas marcas em tempo real, calcular o deslocamento e dizer à máquina de corte exatamente para onde ir.
Se não conseguir fazer isso com precisão, não importa quão potente seja o seu laser ou quão rápido ele se mova. As bordas ficarão imprecisas.
Este cliente acabou implementando diversas novas máquinas em suas instalações globais. Seu único requisito inegociável: o sistema de visão tinha que ser preciso.
Não posso citar nomes — o setor é pequeno e eles preferem não ser usados como estudo de caso. Mas a lição ficou comigo. A maior parte da indústria ainda está numa corrida para comparar potência e velocidade. Percorra o chão de fábrica e verá que o que geralmente atrasa a produção não é uma lâmina cega. É a visão embaçada.
Comparação de sistemas tradicionais de visão a laser: varredura de área versus CCD montado na cabeça.
Já construímos e vendemos ambos os sistemas, então quero ser justo. Cada um tem seus pontos fortes e se adapta a um tipo diferente de produção — não existe um "melhor" universal. Mas há uma direção clara para a qual a tecnologia está caminhando, e vale a pena entender o porquê.
1. Câmeras de varredura de área (visão de campo amplo): Prós e contras
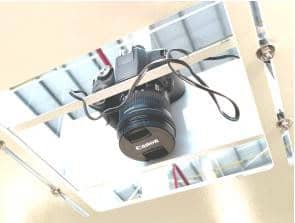
A ideia é simples: tire uma foto grande da área de trabalho e, em seguida, encontre as marcas de registro nela.
A vantagem é a velocidade. Uma única foto, pronto. Para trabalhos onde a precisão extrema não é essencial — cortes brutos de grande formato, moldes que já são grandes — as câmeras de varredura de área funcionam bem e têm um ótimo custo-benefício.
A limitação reside na distorção óptica. Lentes grande-angulares produzem naturalmente distorção em barril: nítidas no centro, menos precisas nas bordas. O software pode compensar até certo ponto, mas não consegue superar completamente as limitações da física. Para trabalhos de impressão e recorte de alta precisão, especialmente com padrões pequenos ou detalhados, as câmeras de varredura de área começam a apresentar dificuldades nas bordas.
2. Câmeras montadas na cabeça (Visão reduzida): Equilíbrio entre velocidade e precisão
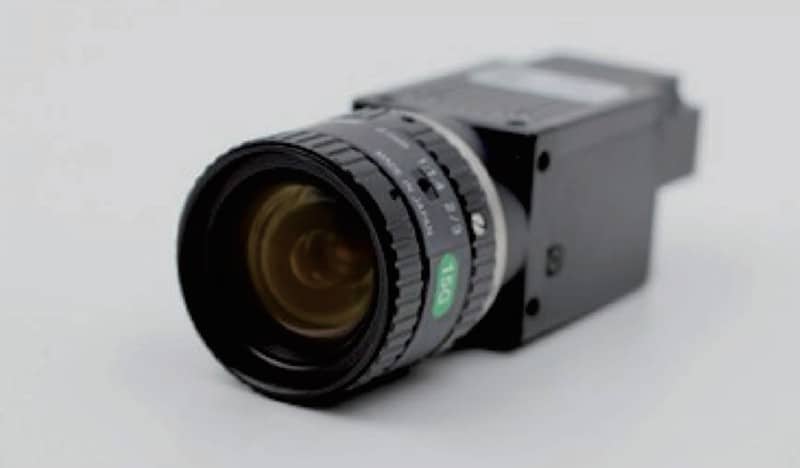
Esses dispositivos são montados diretamente na cabeça de corte e escaneiam o tecido linha por linha, como um scanner de mesa.
A precisão é excelente — a câmera fica próxima ao material e capta detalhes finos com clareza. Para áreas de trabalho pequenas a médias, a precisão é mais do que suficiente.
A desvantagem é a velocidade. A cabeça de leitura percorre toda a cama, fileira por fileira; uma cama inteira de 2 metros pode levar vários minutos. Depois, o software precisa unir milhares de fotos individuais, e cada junção adiciona um pequeno erro cumulativo.
A tecnologia Small Vision é ideal para padrões complexos em formatos menores — como bordados em pequenas tiragens, encomendas de boutiques e aplicações detalhadas. No entanto, em produções contínuas de alto volume, a velocidade de digitalização se torna o gargalo.
A alternativa CIS Line-Scan: combinando velocidade e precisão com distorção zero.
Essas duas abordagens representam um clássico dilema. Uma é rápida, mas perde precisão nas extremidades. A outra é precisa, mas lenta.
Para muitas lojas, qualquer uma das opções funciona bem — nem sempre é necessário o equipamento mais caro.
Mas se o seu trabalho exige alta precisão e alta produtividade — corte de contornos densos em tecido sublimado, produção contínua em grandes formatos — você eventualmente atinge um limite. Velocidade ou precisão. Conseguir ambas ao mesmo tempo sempre foi o desafio.
É aí que entra o CIS.
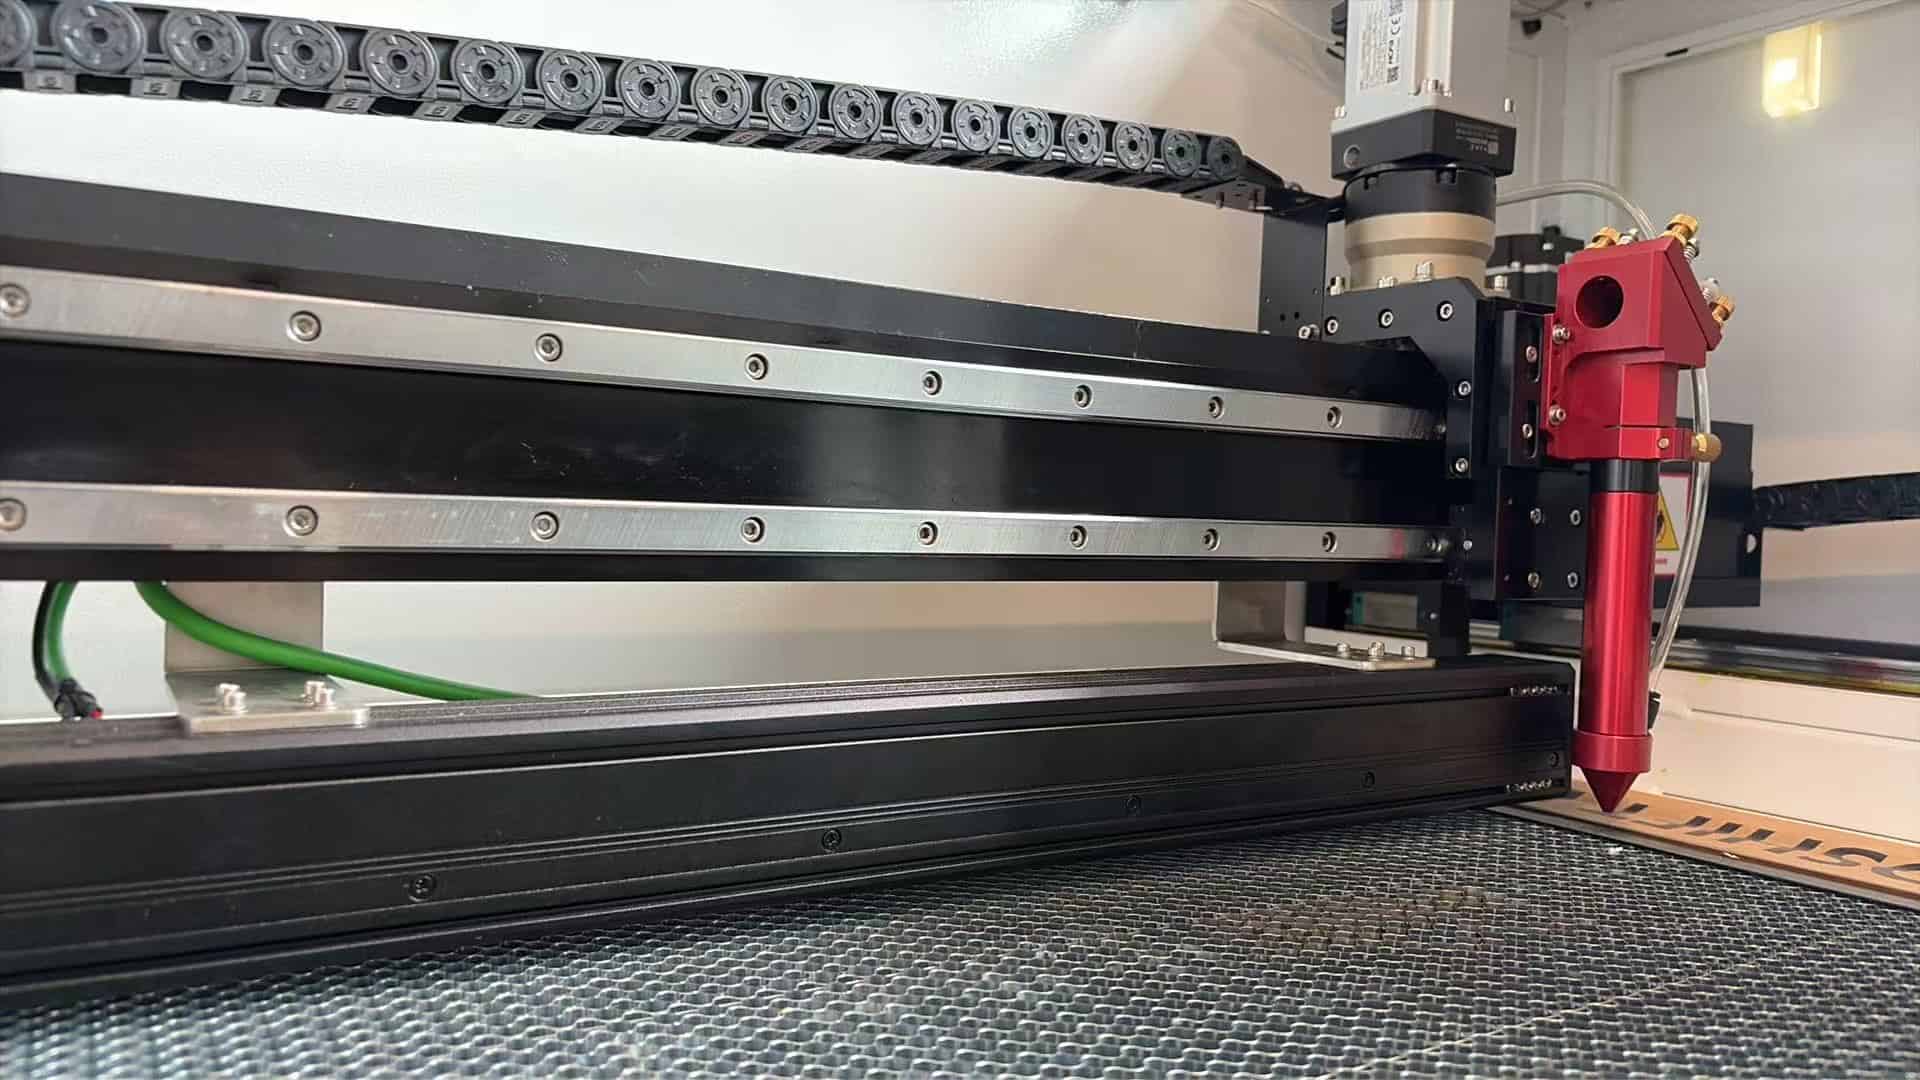
CIS significa Sensor de Imagem por Contato — uma tecnologia de varredura linear usada há anos em scanners de documentos e inspeção industrial. Fomos um dos primeiros a incorporá-la em cortadoras a laser têxteis.
Seu funcionamento é fundamentalmente diferente de uma câmera normal.
Uma câmera comum usa uma lente para reduzir uma cena grande a um sensor pequeno. Essa redução é exatamente o que cria a distorção — da mesma forma que uma lupa distorce o texto perto da borda de um jornal. É uma limitação da óptica, não do software.
O sistema CIS dispensa completamente a lente.
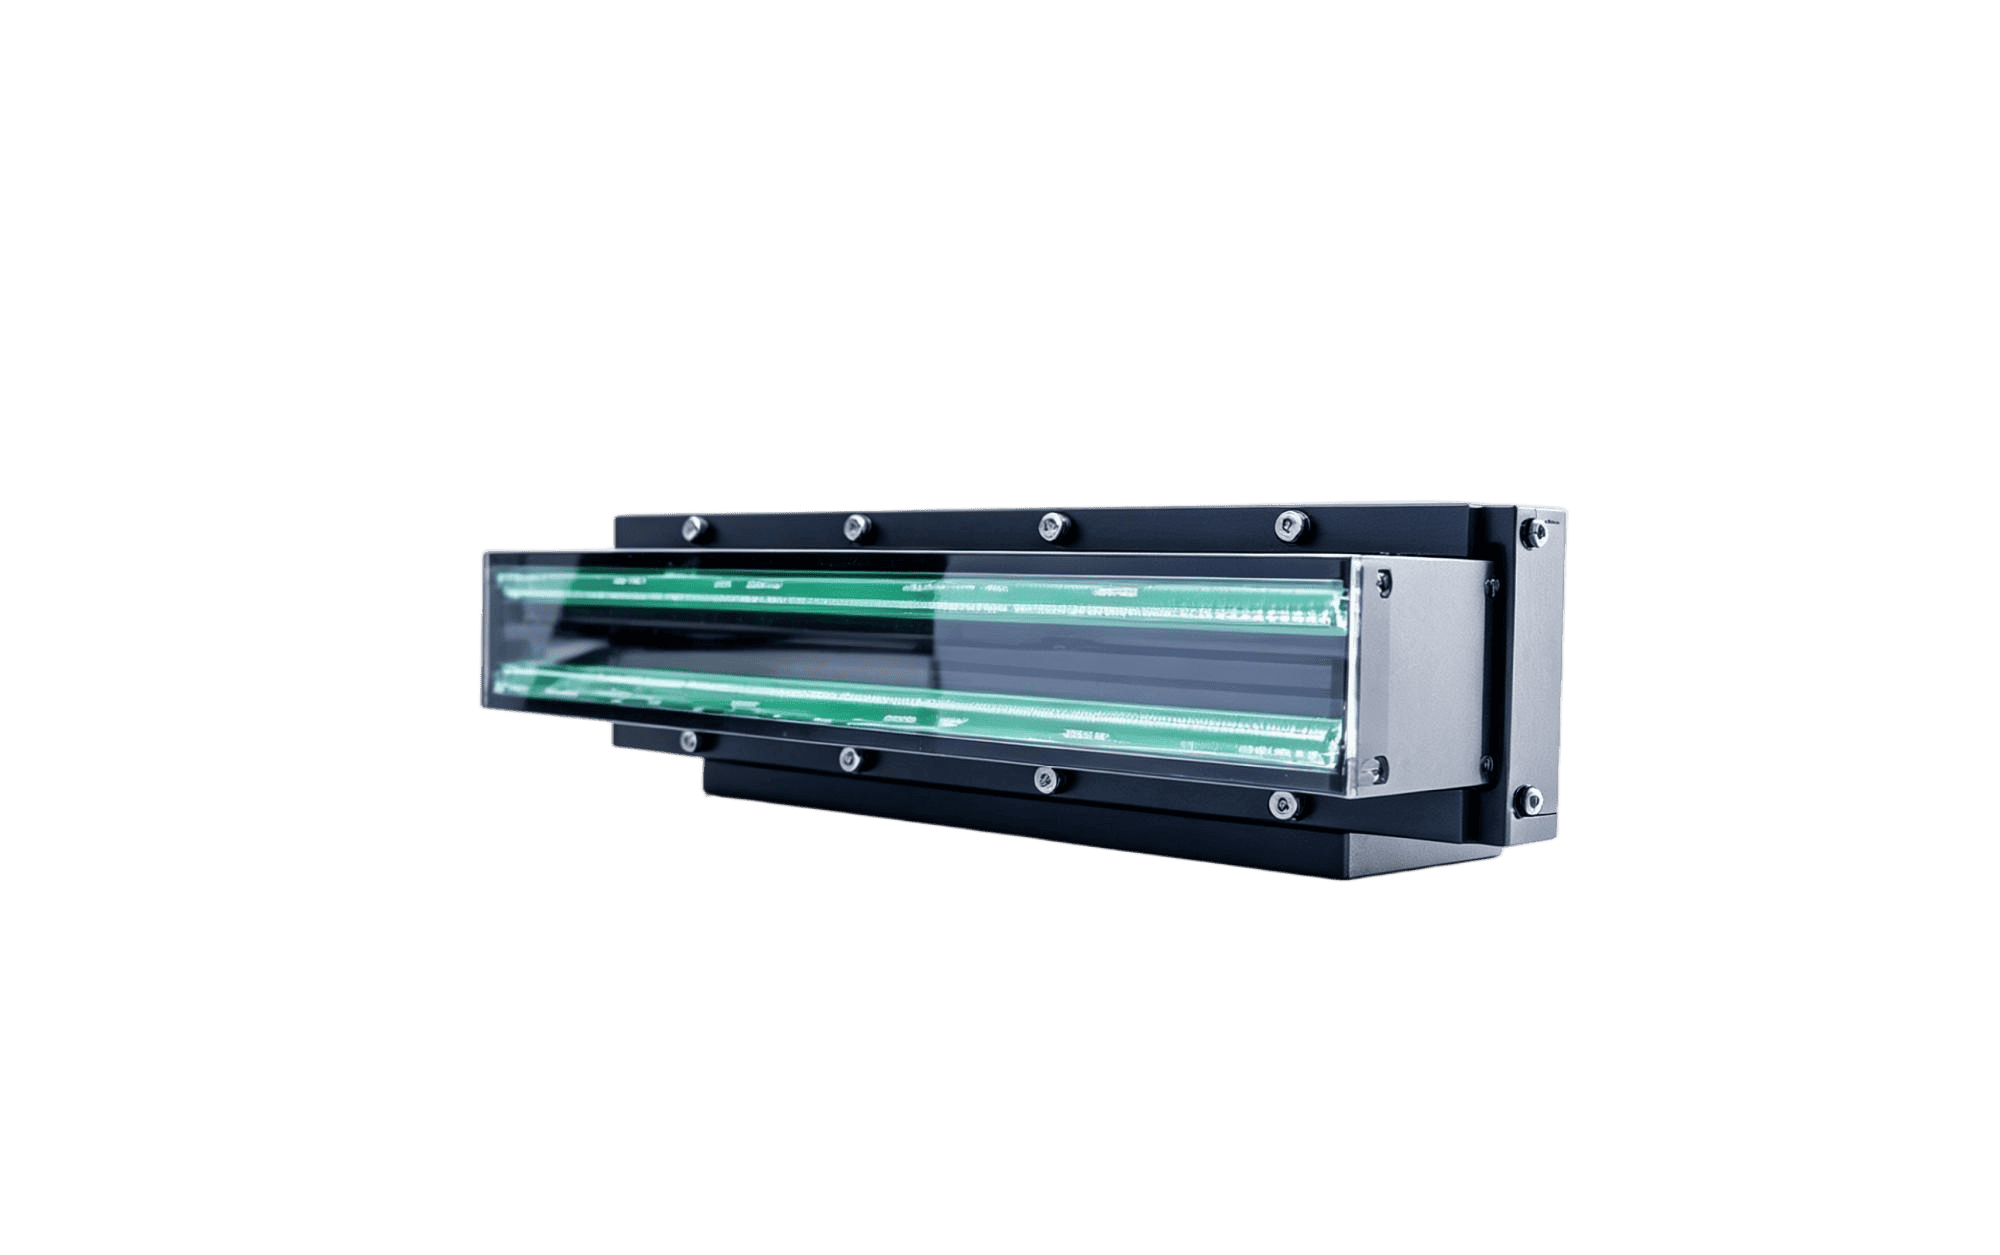
O sistema realiza uma varredura de contato 1:1 — cada pixel corresponde diretamente a um ponto físico no tecido. Ao escanear uma cama de 2 metros de largura, a matriz de sensores tem, de fato, 2 metros de comprimento.
Sem encolhimento. Sem distorção. Sem perda de nitidez nas bordas.
A precisão na borda do tecido corresponde exatamente à precisão no centro.
Alguns números:
- Precisão de reconhecimento: 0.021 mm. Um fio de cabelo humano tem cerca de 0.06 a 0.08 mm de diâmetro — aproximadamente três vezes mais fino.
- Largura máxima de varredura: 2 metros, em uma única passagem. Sem interrupções, sem junção de imagens — aproximadamente 10 vezes a capacidade de processamento de sistemas de visão de pequeno porte montados na cabeça.
- Iluminação RGB integrada que o software pode misturar em qualquer cor para se adequar a diferentes materiais — sem necessidade de equipamento de iluminação externo.
- Utiliza algoritmos baseados em Halcon, a referência do setor em visão computacional. Identifica automaticamente marcas de registro e contornos complexos, calculando em seguida o caminho de corte ideal — mesmo em tecidos muito esticados ou deformados.
Na primeira vez que vi os números de precisão, tive que verificá-los duas vezes.
Estudos de Caso de Produção: Vestuário Esportivo de Alta Precisão vs. Banners de Grande Formato
Isso realmente importa no dia a dia? Dois exemplos concretos.
Impressão por sublimação.
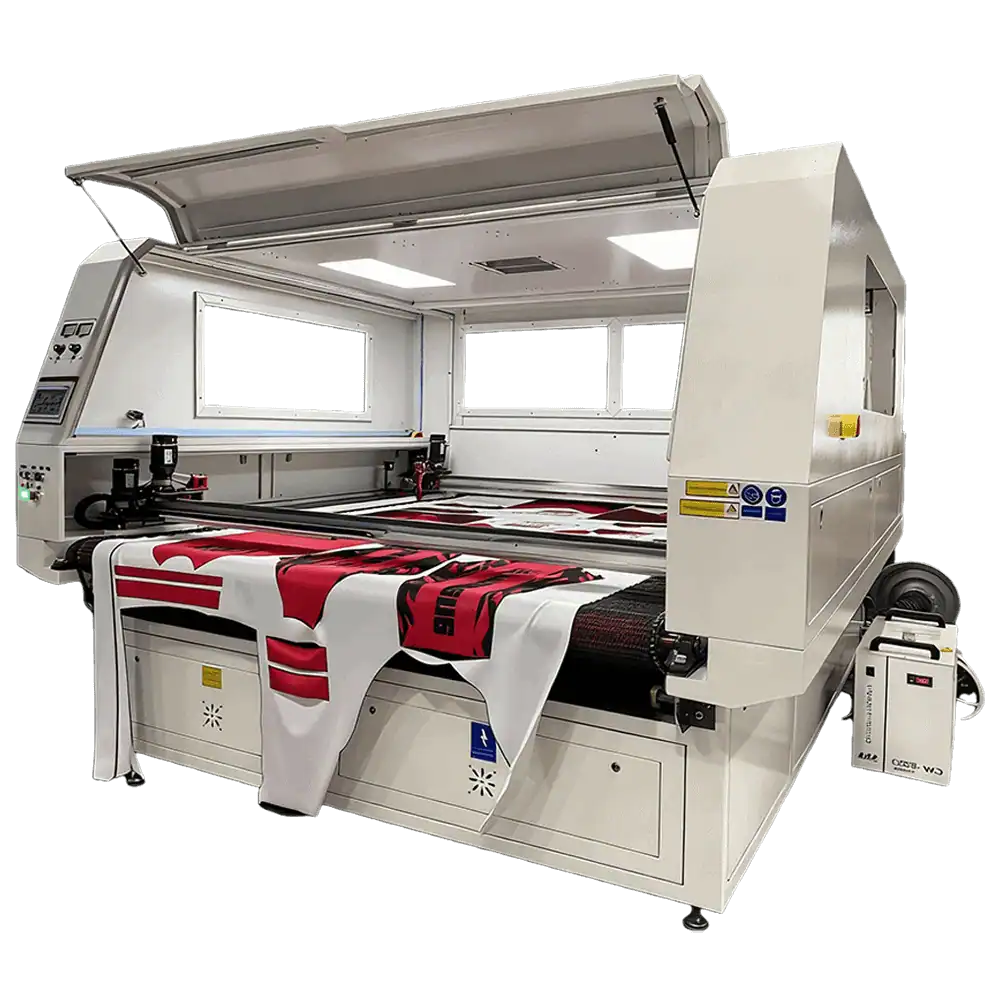
Você provavelmente conhece bem esse processo. O tecido passa por uma etapa de calandragem em alta temperatura e pressão, onde o corante sólido se transforma diretamente em gás, penetra na fibra, esfria e fixa a cor. Somente depois disso é que ele chega à máquina de corte.
O calor e a tensão da calandragem distorcem o tecido de forma irregular — algumas áreas esticam mais do que outras.
Com um sistema de visão tradicional, é comum observar uma faixa desalinhada entre a borda do corte e a estampa. Ao acompanhar uma tiragem longa de perto, percebe-se que o corte se afasta gradualmente do padrão à medida que a deformação do tecido se acumula com a distância. É perceptível de perto. O cliente devolve o produto.
O sistema CIS lê a deformação real no instante da digitalização e ajusta o percurso de corte em tempo real. Mesmo que o tecido tenha esticado 5%, a borda acompanha a estampa com precisão — e o laser sela a borda na mesma passada, evitando desfiamento e eliminando a necessidade de uma etapa de acabamento secundária.
Apliques e bordados decorativos.
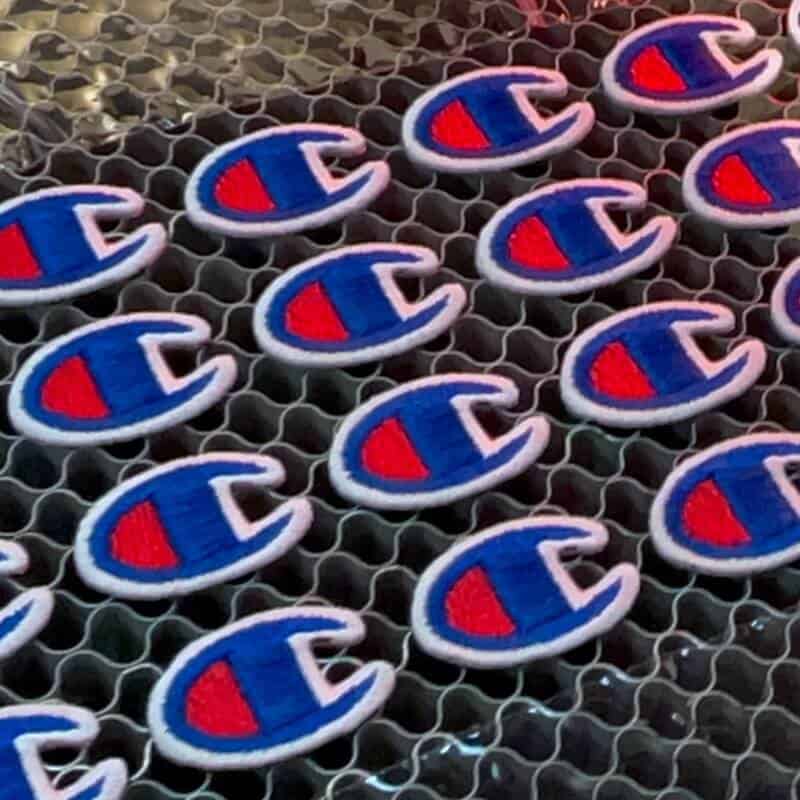
Aqui o desafio é outro. Os padrões tendem a ser complexos e irregulares, e uma única folha pode conter dezenas ou centenas de peças individuais.
Com um sistema de visão de pequena escala montado na cabeça, cada pedaço é identificado e cortado individualmente — um processo lento. Já com uma câmera de varredura de área, a precisão das bordas não é consistente e algumas peças saem tortas.
O sistema CIS escaneia a folha inteira de uma só vez, identifica tudo simultaneamente e, em seguida, corta em lotes. Cada peça recebe a mesma precisão, esteja ela bem no centro ou na extremidade.
Uma analogia à qual sempre retorno.
Na década de 1880, a eletricidade começou a se espalhar pelas fábricas americanas. Os donos de fábricas gastaram muito dinheiro substituindo as máquinas a vapor por motores elétricos. Depois da instalação, a produtividade praticamente não mudou.
Por quê?
Porque eles só trocaram a fonte de energia. O layout, o fluxo de trabalho, os eixos de transmissão, a disposição das máquinas — tudo permaneceu exatamente o mesmo, ainda organizado em torno de onde ficava a antiga máquina a vapor. A verdadeira vantagem do motor elétrico nunca teve a chance de se manifestar.
As fábricas que de fato colheram os frutos foram aquelas que entenderam o que a eletricidade realmente oferecia: energia distribuída . Elas reorganizaram as máquinas em torno do fluxo de produção, em vez de em torno de uma fonte de energia central. A produção multiplicou-se.
A indústria de corte a laser está passando por um momento semelhante.
Todo mundo está em busca de mais potência, mais velocidade — da mesma forma que as fábricas competiam para ver qual máquina a vapor tinha mais cavalos de potência. Mas o verdadeiro ganho de eficiência provavelmente não virá de uma lâmina mais rápida. Virá de uma visão mais precisa.
O sistema de visão é a "energia distribuída" do corte a laser têxtil.
Não será o número principal na primeira página do folheto. Mas ele determina sua taxa de conversão. Ele determina se você conseguirá clientes de alto padrão. Ele determina se sua agência é "funcional" ou "competitiva".
Uma nota sobre transparência
Neste ponto, alguns de vocês provavelmente estão pensando: isto é apenas uma propaganda do CIS da RedShift.
Justo. O CIS é um produto que vendemos ativamente. Mas a física óptica, os cenários de produção, as vantagens e desvantagens de cada abordagem — nada disso é invenção nossa. É algo que validamos repetidamente, ano após ano, trabalhando diretamente com nossos clientes. Não acredite apenas na minha palavra — pergunte a qualquer engenheiro de visão industrial. Você receberá a mesma resposta.
O motivo pelo qual estou escrevendo isto é simples.
Já trabalhamos com muitas fábricas onde a seleção de equipamentos gasta 80% do tempo comparando a potência do laser e a velocidade de corte, 20% no tamanho da mesa e no preço, e praticamente nada no sistema de visão.
Então a máquina chega, a qualidade do corte não se mantém e a culpa é do laser.
Isso não é um caso isolado. É um ponto cego em toda a indústria.
Então, aqui vai o meu pedido: se o seu trabalho envolve corte pós-impressão, dedique um tempo para avaliar o sistema de visão de qualquer máquina que esteja considerando. Você não precisa escolher a nossa. Apenas saiba o que está comprando e por quê.
Se, depois de fazer essa pesquisa, você concluir que a CIS é a opção certa para você, adoraríamos conversar.
E se você encontrar algo melhor, me avise. Estou genuinamente curioso.
Estamos aqui para tornar o setor um pouco melhor. É só isso.