Zum Inhalt
Sie sind für die Herstellung hochwertiger Filter verantwortlich, kämpfen aber mit einem versteckten Problem: Ausfransungen an den Filterkanten. Traditionelle Schneidetechniken wie Messer- oder Stanzverfahren hinterlassen mikroskopisch kleine Ausfransungen an Ihrem Filtergewebe. Dies mag unbedeutend erscheinen, führt aber dazu, dass Partikel hindurchgelangen und die Integrität des gesamten Filters beeinträchtigt wird. Solche Mängel können zu Kundenbeschwerden, Reputationsschäden und kostspieligen Problemen in der Qualitätskontrolle führen, deren Behebung äußerst aufwendig ist.
Ja, Laserschneiden ist die beste Wahl für Filtergewebe, da es nicht nur schneidet, sondern gleichzeitig versiegelt. Die intensive Hitze des Lasers erzeugt eine thermisch verschmolzene, porenfreie Wulst entlang der Kante des synthetischen Gewebes. Aus strömungsmechanischer Sicht eliminiert diese geschlossene Kante vollständig das Risiko von Bypass-Leckagen, durch die Partikel andernfalls durch ausgefranste, unversiegelte Kanten gelangen könnten. Es handelt sich um einen direkt in den Schneidevorgang integrierten Qualitätssicherungsprozess.
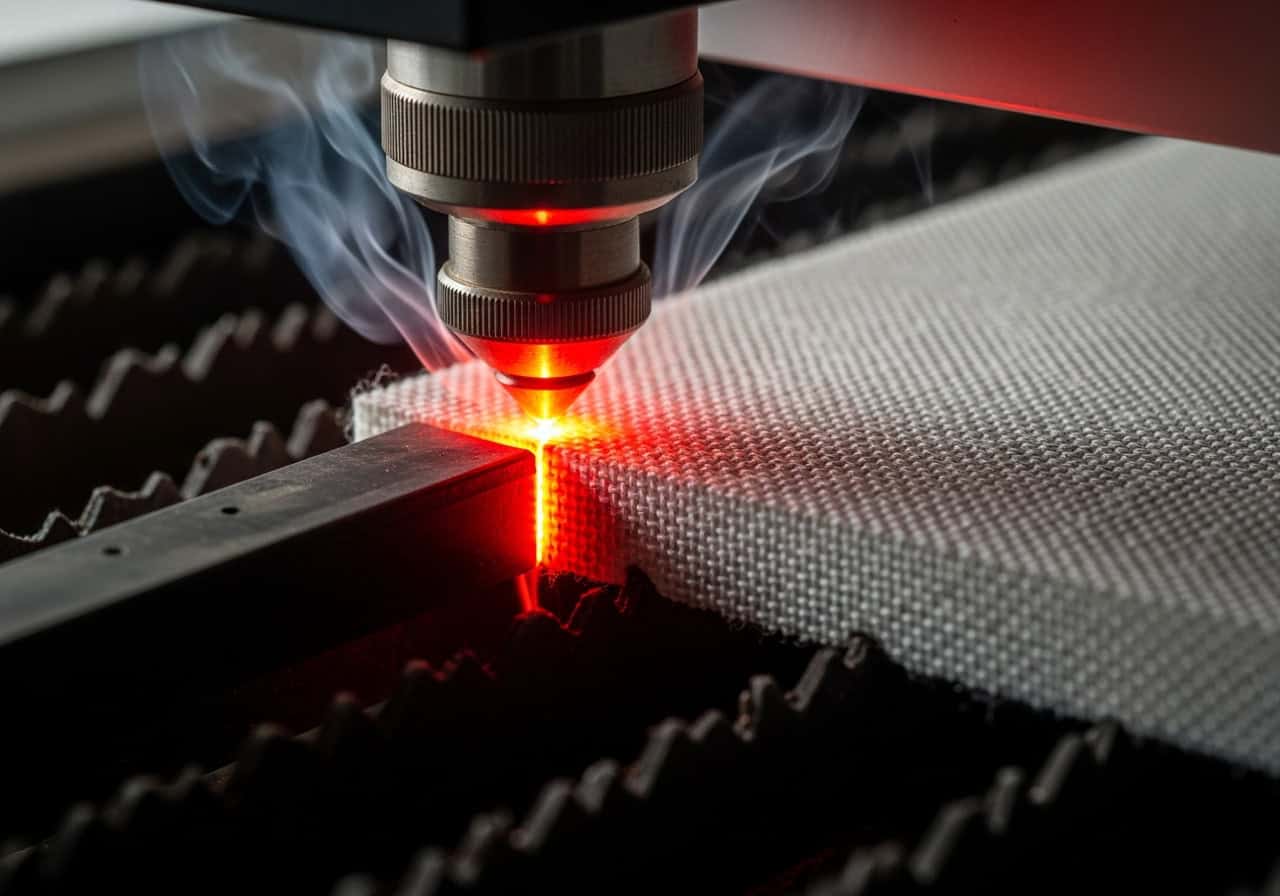
Ich erinnere mich an die Zusammenarbeit mit einem Kunden, der Filter für medizinische Geräte herstellte. Er hatte mit Chargenschwankungen zu kämpfen. Seine gestanzten Filter bestanden mal die Qualitätskontrolle, mal nicht. Das Problem waren mikroskopisch kleine Leckagen an ausgefransten Kanten. Er konzentrierte sich auf die Form des Schnitts, nicht aber auf dessen Qualität. Ich zeigte ihm, wie ein Laser das Gewebe nicht nur schneidet, sondern die Kante schmilzt und zu einer festen, sauberen Wulst versiegelt. Für ihn war der Laser nicht nur ein schnelleres Werkzeug, sondern die Lösung seines größten Qualitätsproblems. Schauen wir uns genauer an, warum diese Versiegelung so entscheidend ist.
Welche Vorteile bietet das Laserschneiden von Filtergewebe?
Sie benötigen perfekt geformte Filterkomponenten, doch Ihre aktuellen Methoden reichen nicht aus. Stanzen ist unflexibel und teuer für individuelle Formen, und die Stanzwerkzeuge verschleißen mit der Zeit. Manuelle oder automatische Messerschneider führen zu Ausfransen, Einreißen oder Dehnen des Materials, was zu ungleichmäßigen Teilen führt, die nicht perfekt passen und später das Risiko von Filterausfällen bergen.
Der Hauptvorteil des Laserschneidens von Filtergewebe liegt in der Erzeugung einer perfekt versiegelten, ausfransungsfreien Kante. Dieses thermische Versiegelungsverfahren verhindert das Durchdringen von Partikeln und gewährleistet die Filterintegrität. Weitere Vorteile sind die hohe Präzision bei komplexen Formen, der minimale Werkzeugverschleiß für gleichbleibende Ergebnisse und die Flexibilität, Designs sofort zu ändern, ohne teure neue Werkzeuge anfertigen zu müssen. Da das Verfahren berührungslos ist, wird eine Materialverformung vermieden.
Die thermisch verschmolzene Kante: Eliminierung von Bypass-Leckagen
Dies ist der entscheidende Vorteil und unterscheidet das Laserschneiden von allen anderen Verfahren. Beim Schneiden mit einem Messer oder einer Matrize werden die Fasern mechanisch durchtrennt. Mikroskopisch betrachtet entstehen dadurch Tausende von losen Enden, die einen porösen, ausgefransten Rand bilden. In einem Filtersystem kann die Flüssigkeit Partikel durch diese unversiegelten Ränder anstatt durch das Filtermedium drücken. Dies wird als Bypass-Leckage bezeichnet. Ein Laser hingegen schmilzt die synthetischen Fasern (wie Polyester oder Polypropylen) beim Schneiden und verschmilzt sie zu einer festen, porenfreien Schicht. Diese Schicht wirkt wie eine integrierte Dichtung und stellt sicher, dass Partikel ausschließlich durch das Filtermedium selbst gelangen können.
Unübertroffene Präzision und Konsistenz
Ein Laserstrahl lässt sich auf einen Punkt von weniger als einem Millimeter fokussieren und ermöglicht so unglaublich filigrane und präzise Schnitte. Dadurch können Sie komplexe Filtergeometrien entwerfen , die jedes Mal perfekt in ihr Gehäuse passen. Da der Prozess digital gesteuert wird, ist das erste geschnittene Teil bis auf das Tausendstel identisch, wodurch Ungenauigkeiten durch Werkzeugverschleiß oder stumpfe Klingen vermieden werden.
Kein Werkzeugverschleiß und reduzierter Wartungsaufwand
Mechanische Schneidwerkzeuge, ob Klingen oder Stanzwerkzeuge, verschleißen. Eine stumpfe Klinge dehnt den Stoff, anstatt ihn zu schneiden. Ein verschlissenes Stanzwerkzeug erzeugt Teile mit leicht abweichenden Abmessungen. Dies erfordert ständige Wartung, Nachschärfen und schließlich den Austausch, was die Produktionskosten erhöht und zu Ausfallzeiten führt. Ein Laser hat keinen physischen Kontakt zum Material, daher gibt es kein Werkzeug, das verschleißen kann. Die Schnittqualität bleibt über die gesamte Lebensdauer der Maschine konstant.
Designflexibilität ohne Werkzeugkosten
Was tun, wenn Sie ein neues Filterdesign testen oder eine Kleinserie für eine kundenspezifische Anwendung fertigen müssen? Beim Stanzen wäre dies mit der Herstellung einer neuen, teuren Stanzform und einer langen Lieferzeit verbunden. Mit einem Laserschneider ändern Sie einfach die digitale Designdatei. So können Sie innerhalb von Sekunden von einer Form zur völlig anderen wechseln und erhalten damit eine beispiellose Flexibilität für Prototypen und die bedarfsgerechte Produktion.
Wie schneiden Laserschneider im Vergleich zu anderen Werkzeugen für Filtertücher ab?
Sie evaluieren verschiedene Schneidtechnologien und müssen eine überzeugende Wirtschaftlichkeitsberechnung erstellen. Wie schneidet ein Laser im Vergleich zu den Ihnen bekannten herkömmlichen Stanzmaschinen oder CNC-Messersystemen ab? Ohne einen klaren, direkten Vergleich ist es schwierig, die Investition zu rechtfertigen und Ihrem Team zu erklären, warum ein Laser nicht einfach nur eine weitere Schneidmethode, sondern ein grundlegend besseres Verfahren darstellt.
Im Vergleich zu anderen Werkzeugen bieten Laserschneidanlagen eine einzigartige Kombination aus präzisem Schneiden und gleichzeitiger Kantenversiegelung. Stanzmaschinen sind zwar schnell für die Fertigung großer Stückzahlen identischer Teile, verursachen jedoch Ausfransungen und erfordern teure Werkzeuge. CNC-Messer sind flexibel, weisen aber ebenfalls Ausfransungen an den Kanten auf und unterliegen dem Verschleiß der Klingen. Das berührungslose, thermische Verfahren des Lasers verhindert sowohl Ausfransungen als auch Werkzeugverschleiß und ist somit die optimale Wahl für die Herstellung hochintegrierter Filter.
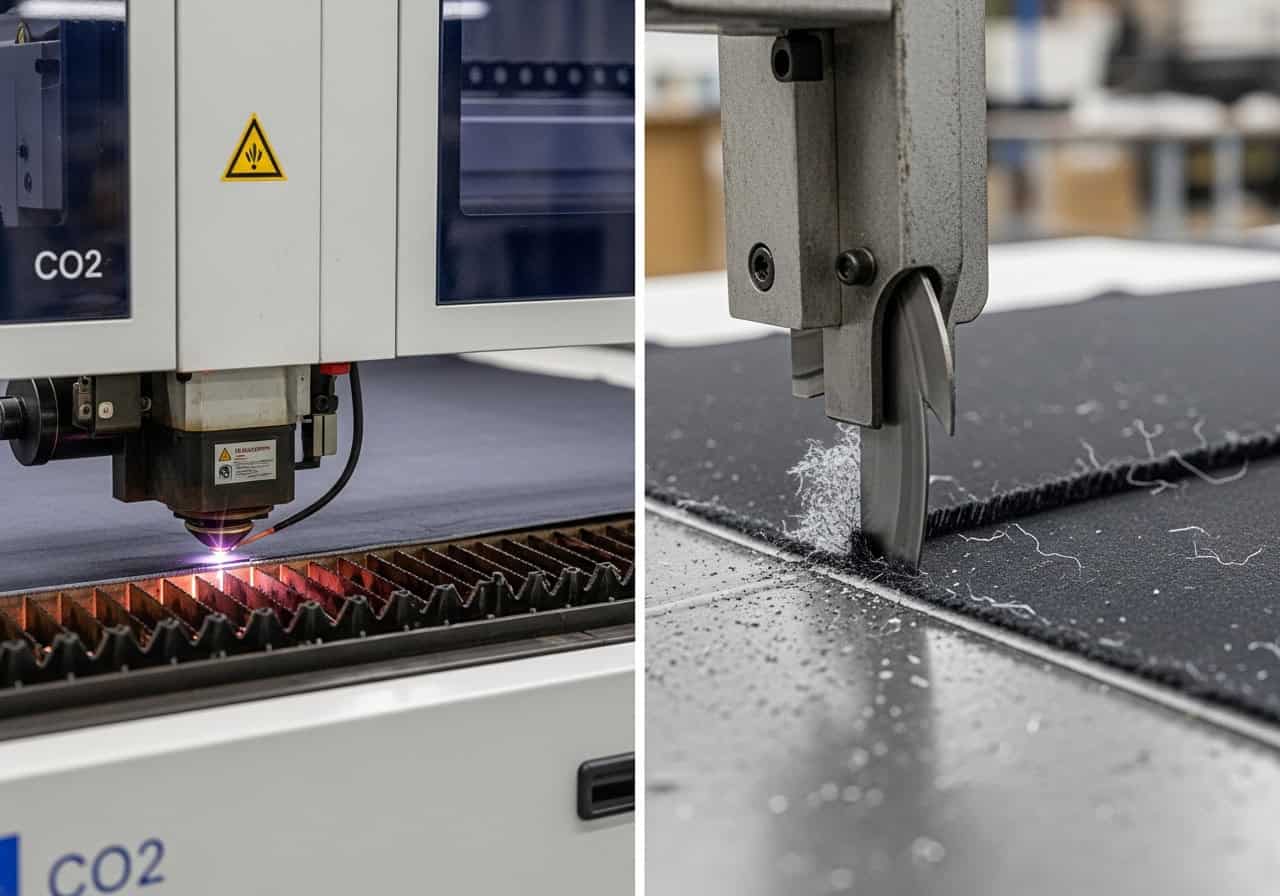
Eine direkte Werkzeug-zu-Werkzeug-Aufschlüsselung
Als Einkaufsleiter müssen Sie die Vor- und Nachteile jeder Technologie anhand von Faktoren wie Qualität, Geschwindigkeit und Kosten abwägen. Ich habe mit Kunden zusammengearbeitet, die alle drei Methoden eingesetzt haben, und die Unterschiede sind eklatant.
Stanzschablonen
Dies ist die klassische Methode für die Massenproduktion. Eine scharfe, individuell geformte Matrize (ähnlich einem Ausstecher) wird durch das Material gepresst.
- Vorteile: Sehr schnell für Massenproduktion von einheitlicher Form.
- Nachteile: Kanten sind mechanisch geschnitten und fransen aus. Die Herstellung von Stanzwerkzeugen ist extrem teuer und sie können nicht ausgetauscht werden. Verschleiß an den Stanzwerkzeugen führt mit der Zeit zu einer sinkenden Qualität.
CNC-Messerschneiden
Bei dieser Methode wird eine computergesteuerte Klinge (Schleppmesser oder oszillierendes Messer) zum Ausschneiden der Form verwendet.
- Vorteile: Flexibel; das Design lässt sich digital ändern. Schneller als manuelles Schneiden.
- Nachteile: Noch eine mechanischer SchnittDadurch fransen die Kanten aus. Die Klinge kann empfindliche Stoffe verziehen oder zusammenknüllen und so zu Verformungen führen. Klingen verschleißen und müssen regelmäßig ausgetauscht werden, um die Haltbarkeit zu gewährleisten. Schnittqualität.
Laserschneiden
Bei dieser Methode wird ein fokussierter Lichtstrahl verwendet, um das Material zu verdampfen.
- Vorteile: Erstellt ein perfekt versiegelte, nicht ausfransende KanteÄußerst präzise und wiederholgenau. Kein Werkzeugverschleiß oder Materialverformung. Sofort flexibel für jedes Design.
- Nachteile: Das Anfangsinvestition in Maschinen Die Schnittgeschwindigkeit kann höher sein als bei einem einfachen Messerschneider. Bei sehr einfachen, in großen Mengen hergestellten Formen kann die Schnittgeschwindigkeit jedoch geringer sein als beim Stanzen.
Technologievergleichstabelle
| Funktion | Laserschneiden | Stanzschablonen | CNC-Messerschneiden |
|---|---|---|---|
| Kantenqualität | Ausgezeichnet (versiegelt) | Schlecht (ausgefranst) | Schlecht (ausgefranst) |
| Präzision | Sehr hoch | Hoch (im Neuzustand) | Hoch |
| Design-Flexibilität | Sehr hoch | Keine Präsentation | Sehr hoch |
| Werkzeugverschleiß | Keine Präsentation | Hoch | Medium |
| Risiko von Materialverzerrungen | Keine (kontaktlos) | Niedrig | Hoch (durch Ziehen) |
| Idealer Anwendungsfall | Hochintegritätsfilter, kundenspezifische Formen | Großserienfertigung von Einzelformen | Prototyping, flexibles Schneiden in Kleinserien |
Wie genau schneidet ein Laser Filtertuch?
Sie verstehen die Vorteile, aber wie genau durchdringt ein Lichtstrahl Stoff? Es mag wie Magie erscheinen, oder Sie befürchten, es handle sich lediglich um eine kontrollierte Verbrennung, die das Material beschädigen könnte. Ohne die grundlegenden physikalischen Prinzipien des Prozesses zu verstehen, ist es schwierig, Vertrauen in die Technologie zu gewinnen und ihre Zuverlässigkeit den Beteiligten zu vermitteln.
Ein Laser schneidet Filtergewebe mittels photothermischer Ablation. Der CO₂-Laser der Laseranlage sendet einen fokussierten Infrarotstrahl aus. Trifft diese intensive Energie auf das synthetische Filtergewebe, absorbieren die Fasern sie sofort. Durch diese schnelle Absorption erhitzen sich die Fasern über ihren Schmelzpunkt hinaus und verdampfen innerhalb von Sekundenbruchteilen. Dieser Prozess ist so schnell und lokal begrenzt, dass er die Schnittkante gleichzeitig versiegelt, ohne das umliegende Material zu verbrennen.
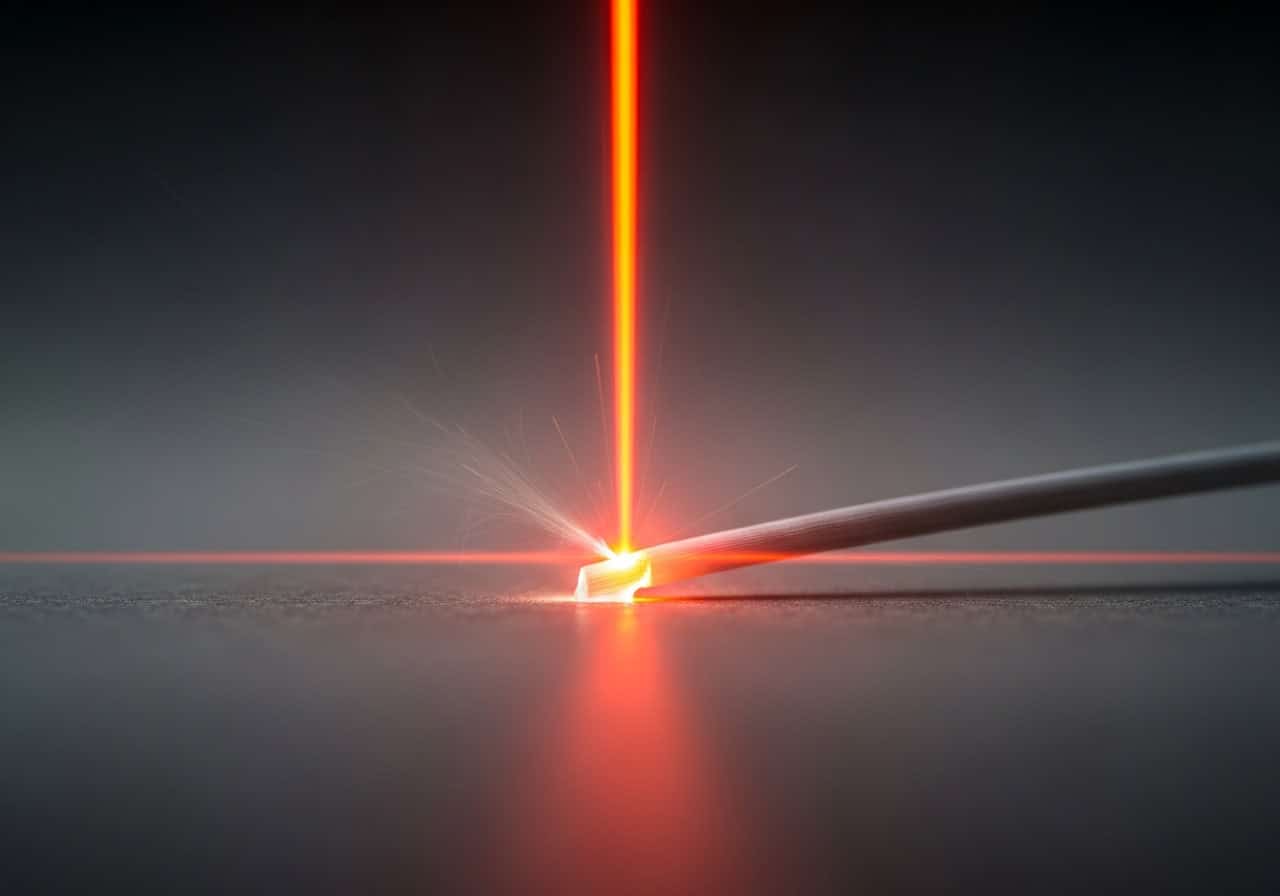
Der Schritt-für-Schritt-Prozess
Die Maschine in Aktion zu sehen , mag komplex wirken, aber der Prozess selbst ist unkompliziert. Aus technischer Sicht läuft Folgendes ab.
1. Das digitale Design
Alles beginnt mit einer digitalen Datei (z. B. einer DXF- oder AI-Datei). Diese Datei dient als Vorlage für die Filterform. Sie laden diese Datei in die Software des Lasergeräts . Die Software übersetzt die Linien Ihrer Zeichnung in einen Pfad, dem der Laserkopf folgt.
2. Der CO2-Laserstrahl
Im Inneren der Maschine wird eine Laserröhre elektrisch angeregt, um einen starken Infrarotstrahl zu erzeugen. Dieses Licht ist für das menschliche Auge unsichtbar. Ein Spiegelsystem, das sogenannte Strahlführungssystem , lenkt dieses Licht von der Röhre zum beweglichen Laserkopf.
3. Die Energie bündeln
Der Laserkopf enthält eine Speziallinse, typischerweise aus Zinkselenid (ZnSe) . Diese Linse bündelt den gesamten Lichtstrahl auf einen winzigen, extrem leistungsstarken Punkt. Man kann sich das wie die Bündelung von Sonnenlicht mit einer Lupe vorstellen. Diese Energiekonzentration verleiht dem Laser seine Schneidleistung.
4. Verdampfung und Versiegelung
Während sich der Laserkopf über das Filtergewebe bewegt, trifft der fokussierte Strahl auf das Material. Die synthetischen Polymerfasern absorbieren die intensive Infrarotenergie und verdampfen augenblicklich – sie gehen direkt vom festen in den gasförmigen Zustand über. Dies ist kein Verbrennungsprozess, sondern ein wesentlich saubererer und präziserer Vorgang. Die Hitze der Verdampfung schmilzt gleichzeitig die Fasern an der Schnittkante, die anschließend abkühlen und zu der sauberen, porenfreien Raupe erstarren, die wir so schätzen. Ein konstanter Druckluftstrahl ( Luftunterstützung) bläst das verdampfte Material ab und gewährleistet so einen sauberen Schnitt.
Welche Lasermaschine eignet sich am besten zum Schneiden von Filtertüchern?
Sie möchten einen Laserschneider kaufen, doch der Markt bietet eine Vielzahl an Modellen in verschiedenen Größen, Leistungen und Ausstattungen. Wie finden Sie das richtige Gerät für die industrielle Filterproduktion? Eine zu schwache Maschine, ein instabiles Schneidbett oder fehlende wichtige Funktionen können zu schlechten Ergebnissen und einer Fehlinvestition führen und Ihre Produktion eher behindern als voranbringen.
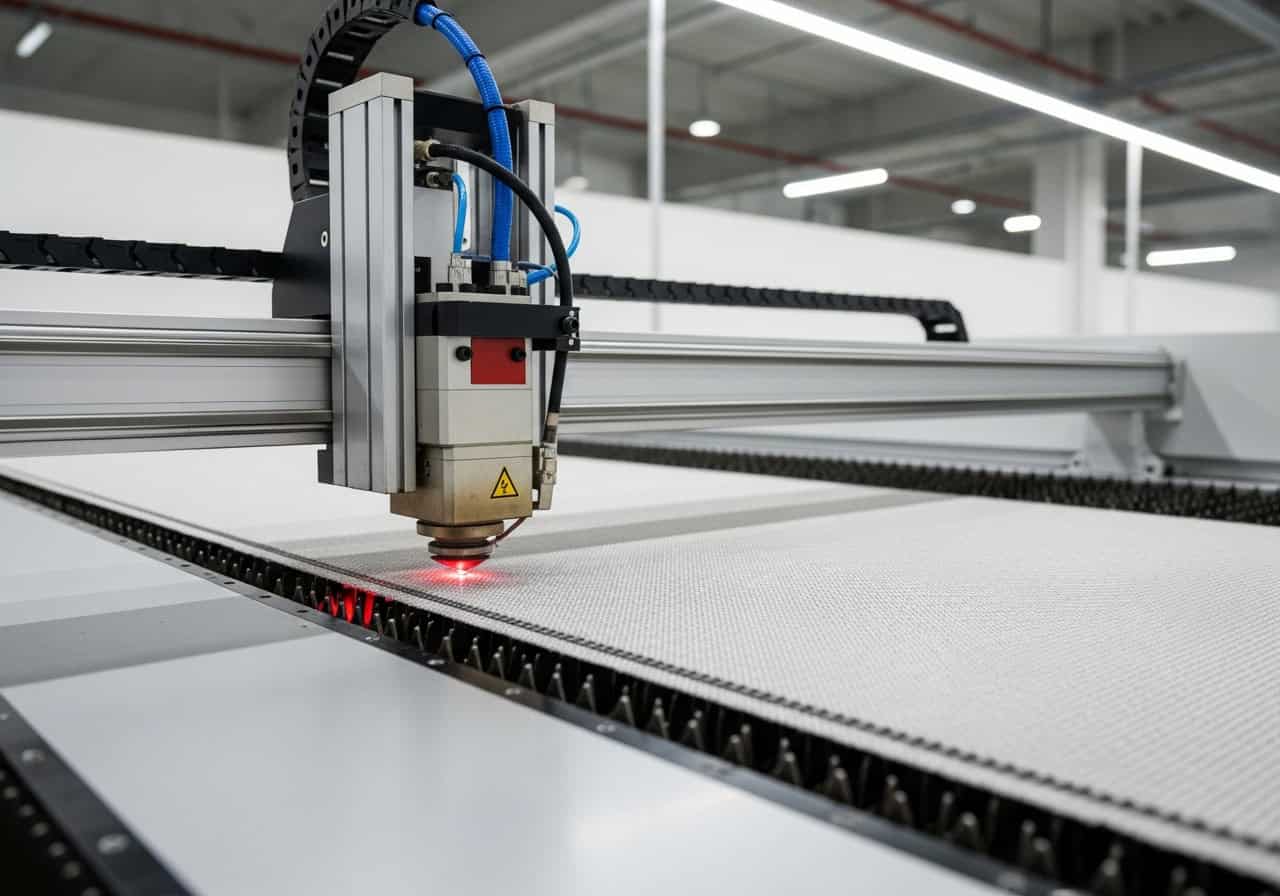
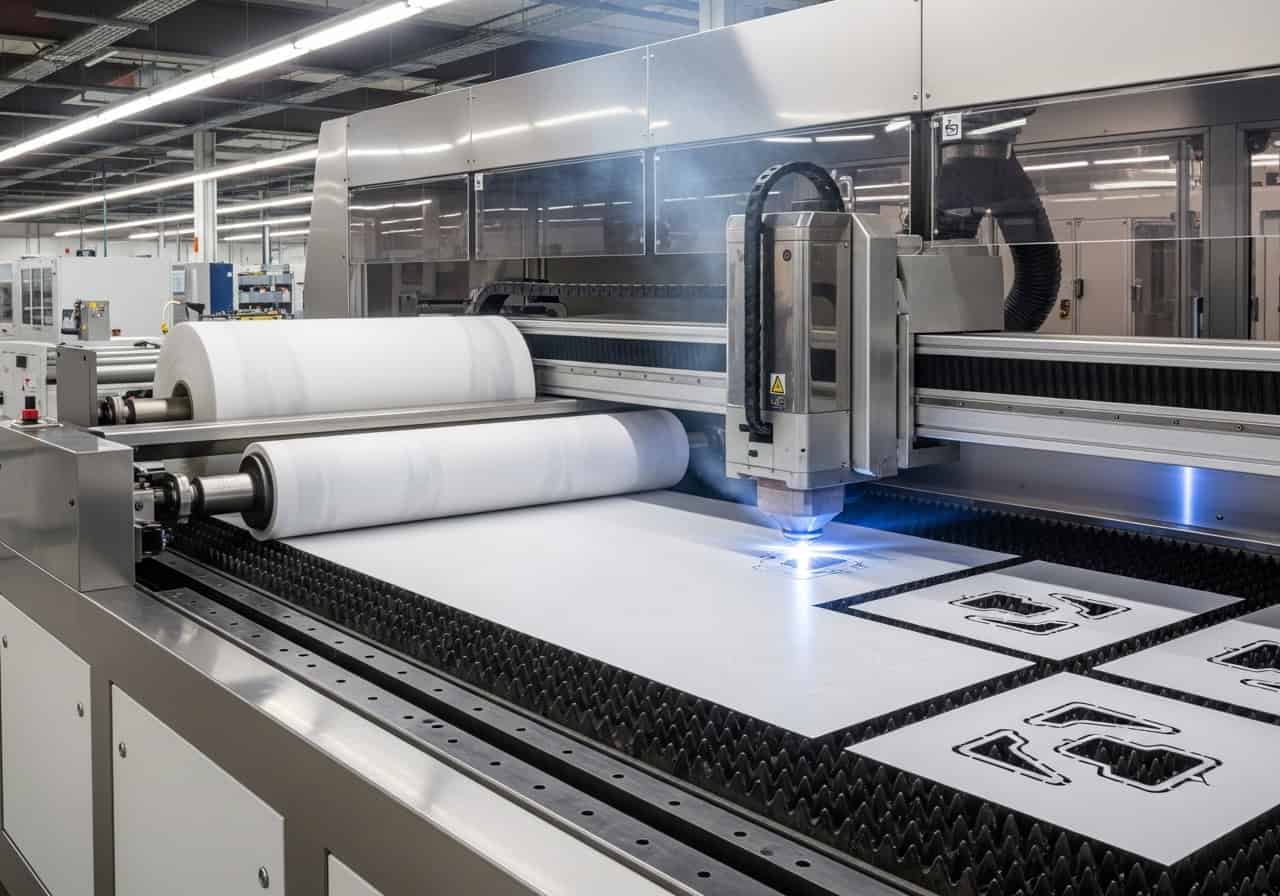
Die beste Lasermaschine für Filtertücher ist ein CO₂-Laserschneider mit einer Leistung von 80 W bis 130 W. Entscheidend sind ein großes, stabiles Förderband oder ein Durchlauftisch für die Materialzufuhr von der Rolle, ein hochwertiges Bewegungssystem für präzises Arbeiten bei hohen Geschwindigkeiten sowie ein effektives Absaugsystem zur Rauchabsaugung. Das Fördersystem ist von zentraler Bedeutung, da es den Zuführungsprozess automatisiert und so ein kontinuierliches, effizientes Schneiden direkt von der Rolle ermöglicht, wodurch die Produktivität maximiert wird.
Hauptmerkmale für die industrielle Produktion
Für anspruchsvolle Anwendungen wie die Filterherstellung reicht ein Hobbylaser nicht aus . Wie ein Experte wie John weiß, müssen die Funktionen der Maschine den Anforderungen des jeweiligen Auftrags entsprechen. Hier sind die Funktionen, die ich meinen Kunden in der Filtrationsindustrie stets empfehle.
1. CO2-Laserquelle (80W-130W)
Synthetische Textilien reagieren sehr stark auf die Wellenlänge von CO₂-Lasern und sind daher ideal geeignet. Ein Leistungsbereich von 80 W bis 130 W bietet ein optimales Verhältnis. Die Leistung ist ausreichend, um verschiedene Filtermaterialien schnell zu durchtrennen, gleichzeitig aber auch präzise genug, um eine perfekte Abdichtung ohne Überhitzung der Umgebung zu gewährleisten.
2. Förderband-Arbeitstisch und automatischer Zuführer
Dies ist das wichtigste Merkmal für industrielle Effizienz. Bei einer Flachbettmaschine muss jedes Materialblatt manuell platziert werden. Ein Förderband-Arbeitstisch in Kombination mit einem automatischen Zuführer zieht das Filtertuch automatisch von einer großen Rolle ab, schneidet die Teile zu und transportiert das Material für die nächste Charge weiter. Dies ermöglicht einen kontinuierlichen, vollautomatischen Betrieb und steigert den Durchsatz erheblich.
3. Großformatiges Bett
Filter gibt es in allen Formen und Größen, und oft ist es sinnvoll, viele kleine Teile auf einer großen Platte anzuordnen, um Materialverschwendung zu minimieren . Ein großformatiges Schneidebrett (z. B. 1600 mm x 1000 mm oder größer) bietet ausreichend Platz, um die Anordnung zu optimieren und große Teile ohne Umpositionierung zu schneiden.
4. Hochwertiges Bewegungssystem
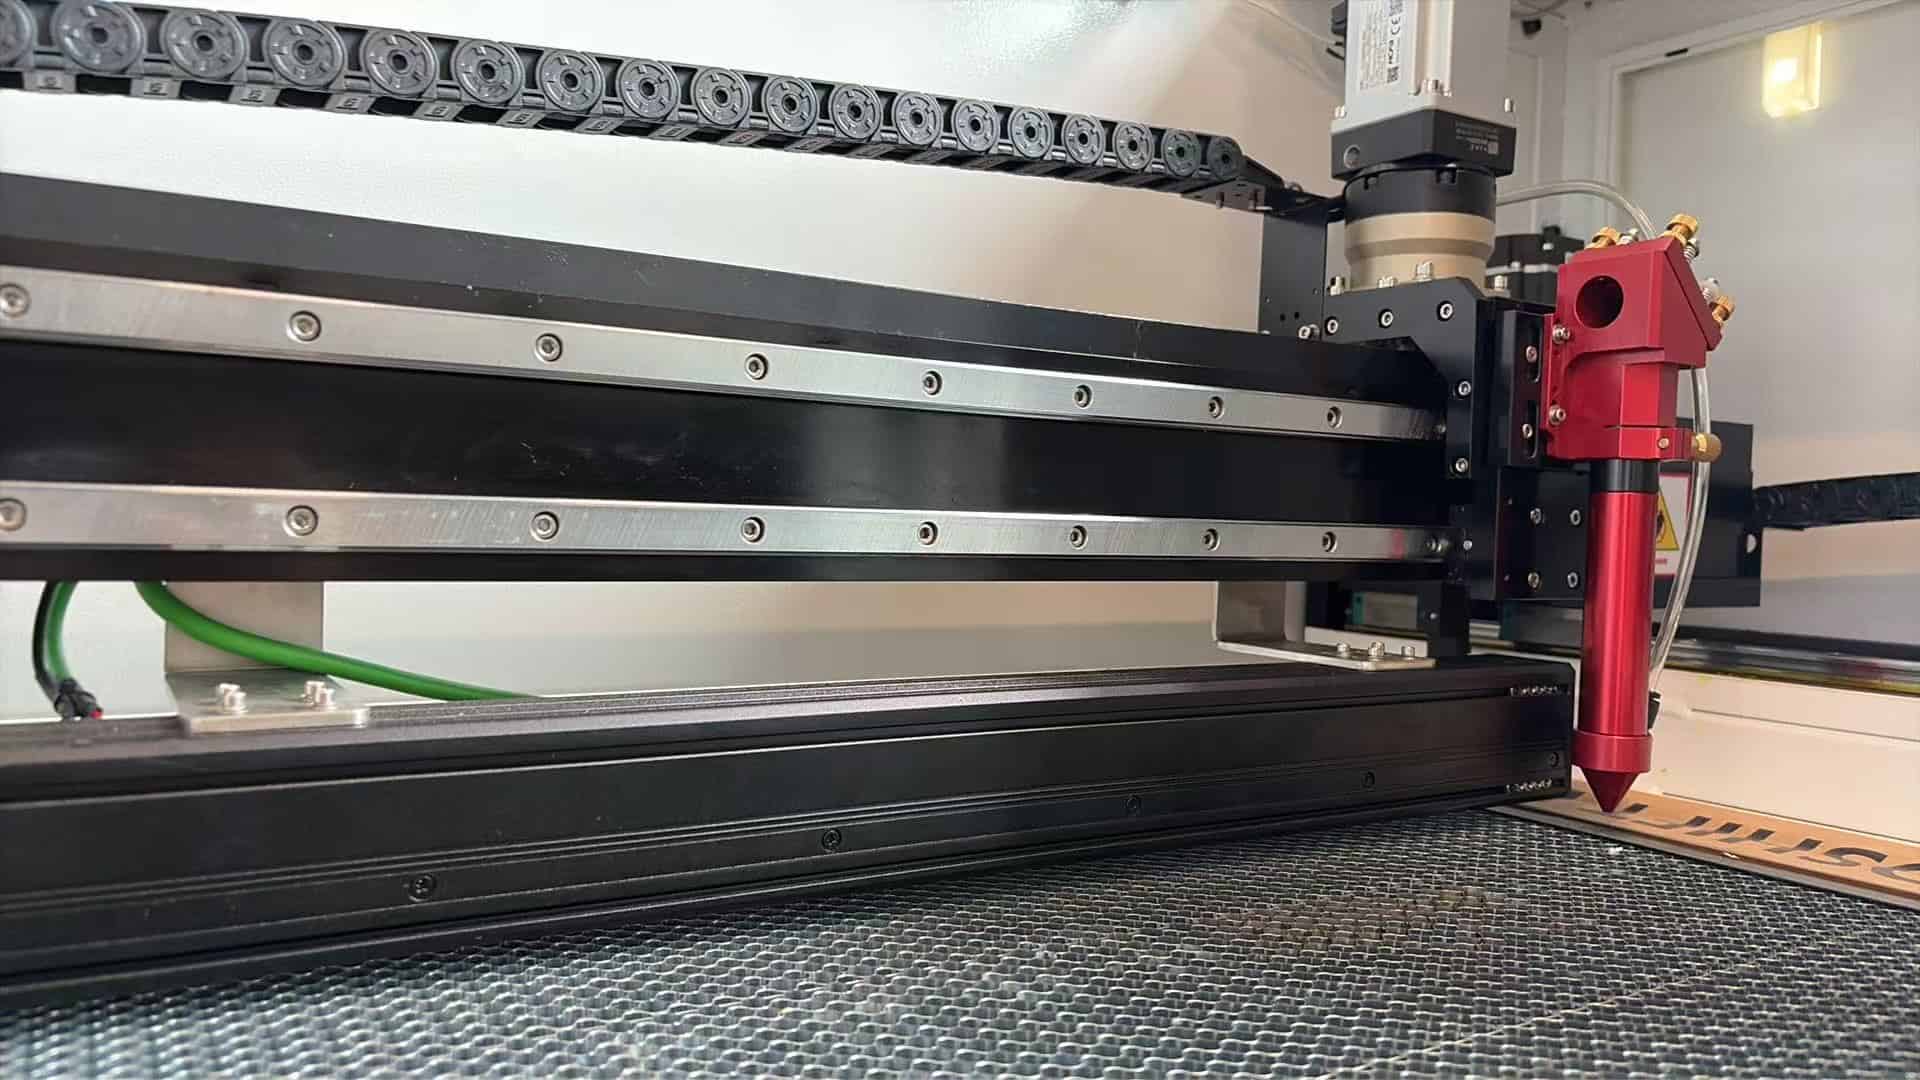
Um komplexe Formen präzise und schnell zu schneiden, benötigt die Maschine ein robustes Portalsystem 1 mit hochwertigen Schritt- oder Servomotoren 2. Dies gewährleistet eine reibungslose und präzise Bewegung des Laserkopfes ohne Wackeln oder Spiel, was entscheidend für die Einhaltung enger Toleranzen bei jedem gefertigten Teil ist.
Fazit
Beim Zuschneiden von Filtergewebe ist Laserschneiden nicht nur die bessere Wahl, sondern die beste Technologie, um die Produktintegrität zu gewährleisten. Während herkömmliche Verfahren wie Stanzen oder Messerschneiden stets mit Kantenausfransungen zu kämpfen haben, ist die Fähigkeit des Lasers, eine perfekt versiegelte, porenfreie Naht zu erzeugen, ein echter Durchbruch. Diese einfache Eigenschaft eliminiert das kritische Risiko von Bypass-Leckagen und macht den Laserschneider von einem einfachen Produktionswerkzeug zu einem unverzichtbaren Instrument der Qualitätssicherung. Für jeden ambitionierten Hersteller ist die Investition in ein Lasersystem mit Funktionen wie einem Förderband eine direkte Investition in Qualität, Effizienz und Zuverlässigkeit.
FAQ
Frage 1: Welche Arten von Filtertüchern können lasergeschnitten werden?
A: Laserschneiden eignet sich am besten für synthetische Filtertücher. Materialien wie Polyester (PET), Polypropylen (PP), Nylon und andere Thermoplaste sind ideal, da der Laser ihre Fasern schmilzt und so eine perfekt versiegelte Kante erzeugt. Für Naturfasern wie Baumwolle oder Wolle ist das Verfahren nicht empfehlenswert, da diese eher verkohlen und verbrennen, anstatt zu schmelzen und sauber zu versiegeln. Vergewissern Sie sich vor dem Laserschneiden immer, dass es sich bei Ihrem Material um ein synthetisches Polymer handelt.
Frage 2: Wird die Hitze des Lasers das Filtermedium beschädigen oder dessen Filtrationseigenschaften beeinträchtigen?
A: Das ist eine ausgezeichnete Frage, und die Antwort lautet: Nein, solange die Einstellungen stimmen. Das Verfahren, die sogenannte photothermische Ablation, ist extrem schnell und lokal begrenzt. Die Laserenergie wird auf einen winzigen Punkt fokussiert und verdampft das Material augenblicklich. Die sogenannte Wärmeeinflusszone ist mikroskopisch klein und betrifft nur den äußersten Rand, wodurch die Versiegelung entsteht. Das restliche Filtermaterial bleibt unberührt und kühl, wodurch seine strukturelle Integrität und Filterleistung erhalten bleiben.
Frage 3: Ist das Laserschneiden von Filtergewebe sicher? Wie sehen die entstehenden Dämpfe aus?
A: Ja, es ist sicher, aber nur mit einer geeigneten, industriellen Belüftung. Beim Schneiden von synthetischen Polymeren wie Polyester oder Polypropylen entstehen Dämpfe, die aus dem Arbeitsbereich abgesaugt und nach draußen abgeleitet werden müssen. Diese Dämpfe sind zwar nicht so giftig wie PVC, aber dennoch unangenehm und gesundheitsschädlich bei dauerhaftem Einatmen. Ein leistungsstarkes Absaugsystem ist daher nicht nur empfehlenswert, sondern zwingend erforderlich für eine sichere und professionelle Arbeitsumgebung.
Frage 4: Wir produzieren sehr hohe Stückzahlen. Ist ein Laserschneider im Vergleich zu unserem Stanzschneider schnell genug?
A: Das hängt von der Komplexität des Bauteils ab. Bei sehr einfachen Formen, wie beispielsweise einem Kreis, ist eine Stanzmaschine hinsichtlich der reinen Schnittanzahl pro Minute schneller. Der Laserschneider ist jedoch oft beim Gesamtdurchsatz überlegen . Warum? Weil ein System mit Förderband die Materialhandhabung automatisiert und kontinuierlich von einer Rolle schneidet. Berücksichtigt man die Vermeidung von Stillstandszeiten durch Werkzeugwechsel und Wartung sowie die höhere Qualität, die Ausschuss verhindert, ist der Laserschneider häufig die effizientere und kostengünstigere Lösung für eine moderne Produktionslinie.
F5: Kann ich einfach irgendeinen CO2-Laser verwenden, oder benötige ich einen speziellen für Filtertücher?
A: Zwar kann jeder handelsübliche CO2-Laser Filtergewebe schneiden, doch für die industrielle Fertigung sind spezielle Anforderungen nötig. Eine einfache Flachbettmaschine würde ich dafür niemals empfehlen. Sie benötigen eine Maschine mit automatischem Zuführband für die Rollenhandhabung, einem großen Arbeitstisch für die effiziente Anordnung der Teile und einer Leistung von mindestens 80 W, um einen sauberen Schnitt bei hoher Arbeitsgeschwindigkeit zu gewährleisten. Diese Merkmale unterscheiden ein Hobbygerät von einem echten Industriewerkzeug.