Zum Inhalt
Hier ist etwas, das mir in Fabriken immer wieder begegnet.
Wenn Ladenbesitzer einen Laserschneider kaufen wollen, achten sie als Erstes immer auf dieselben Dinge: Laserleistung, Schnittgeschwindigkeit und Tischgröße.
Das leuchtet ein. Diese Zahlen stehen direkt auf der ersten Seite jedes Datenblatts – leicht zu vergleichen, leicht dem Chef gegenüber zu rechtfertigen.
Wenn Ihre Arbeit jedoch das Konturschneiden beinhaltet – also das Nachzeichnen der bedruckten Kante von sublimiertem, digital bedrucktem oder im Siebdruckverfahren hergestelltem Stoff – dann ist hier etwas, das Ihre Denkweise hinsichtlich der Geräteauswahl verändern könnte.
Das Wichtigste ist überhaupt nicht die Schnittgeschwindigkeit.
Der Produktionsengpass beim Konturschneiden bedruckter Stoffe
Letztes Jahr arbeiteten wir mit einem Kunden zusammen, der großformatige Werbeschilder herstellt und Produktionsstätten in Nordamerika und Europa betreibt. Er stieß an seine Produktionsgrenzen und benötigte neue Anlagen.
Man sollte meinen, sie würden sich gleich für den schnellsten Fräser auf dem Markt entscheiden.
Sie haben es nicht getan.
Stattdessen taten sie etwas, was die meisten Fabriken nie tun: Sie zerlegten ihren gesamten Druck- und Schneideprozess Station für Station und stellten sich die Frage: Wo genau hakt es?
Die Lösung lag nicht in der Schnittgeschwindigkeit. Es war das Bildverarbeitungssystem.
Ihr Produktionsleiter sagte mir ganz offen: „Unser Schneidgerät ist schnell genug. Es weiß nur nicht immer, wo es schneiden soll.“
Das liegt daran, dass der Stoff bis zum Erreichen des Schneideplotters bereits einiges mitgemacht hat – Hitze, Spannung, Förderbandgeschwindigkeit. Jeder Schritt des Druckprozesses dehnt, verformt oder knittert das Material. Die Passermarken auf dem Stoff befinden sich daher nicht mehr an den Stellen, die in der Designdatei vorgesehen sind.
Hier kommt das Bildverarbeitungssystem ins Spiel. Es muss die tatsächliche Position dieser Markierungen in Echtzeit ermitteln, den Versatz berechnen und dem Fräser genau mitteilen, wo er hinfahren soll.
Wenn das nicht präzise gelingt, spielt es keine Rolle, wie leistungsstark der Laser ist oder wie schnell er sich bewegt. Die Kanten werden unsauber sein.
Dieser Kunde führte schließlich mehrere neue Maschinen in seinen weltweiten Werken ein. Seine einzige unabdingbare Anforderung: Das Bildverarbeitungssystem musste präzise sein.
Ich kann sie nicht namentlich nennen – die Branche ist klein, und sie möchten lieber nicht als Fallbeispiel dienen. Aber die Lektion ist mir im Gedächtnis geblieben. Der Großteil der Branche ist immer noch damit beschäftigt, Wattzahl und Geschwindigkeit zu vergleichen. Geht man jedoch in eine Fabrikhalle, ist das Problem, das die Produktion bremst, meist nicht eine stumpfe Klinge, sondern ein verschwommenes Auge.
Vergleich traditioneller Laservisionssysteme: Flächenscan vs. kopfmontierter CCD
Wir haben beide Systeme gebaut und verkauft, deshalb möchte ich fair sein. Jedes hat seine Stärken, jedes eignet sich für eine andere Art von Produktion – es gibt kein universell „bestes“ System. Aber die Technologie entwickelt sich klar in eine bestimmte Richtung, und es lohnt sich zu verstehen, warum.
1. Flächenkameras (Großfeld-Sichtfeld): Vor- und Nachteile
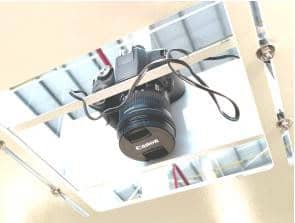
Die Idee ist einfach: Man macht ein großes Foto des Arbeitsbereichs und sucht dann die Passermarken darauf.
Der Vorteil liegt in der Geschwindigkeit. Ein Schuss, fertig. Für Aufgaben, bei denen höchste Präzision nicht entscheidend ist – großformatige Rohschnitte, bereits große Muster – eignen sich Flächenkameras gut und sind sehr kostengünstig.
Die Einschränkung liegt in der optischen Verzerrung. Weitwinkelobjektive erzeugen naturgemäß eine tonnenförmige Verzeichnung: scharf in der Mitte, ungenau zu den Rändern hin. Software kann dies bis zu einem gewissen Grad kompensieren, aber die physikalischen Gesetze nicht vollständig außer Kraft setzen. Bei hochpräzisen Druck- und Schneidearbeiten, insbesondere mit kleinen oder detaillierten Mustern, stoßen Flächenscanner an den Rändern an ihre Grenzen.
2. Am Kopf befestigte Kameras (Small Vision): Abwägung zwischen Geschwindigkeit und Genauigkeit
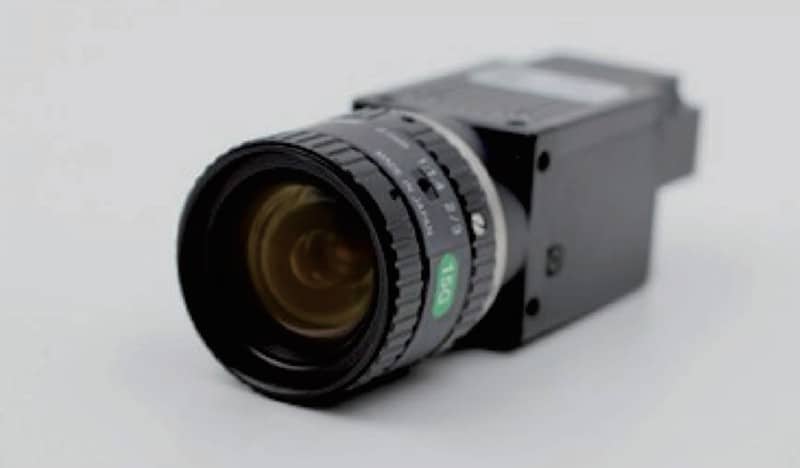
Diese werden direkt am Schneidkopf montiert und scannen den Stoff Zeile für Zeile, wie ein Flachbettscanner.
Die Präzision ist hervorragend – die Kamera ist nah am Material und erfasst feinste Details klar. Für kleine bis mittlere Arbeitsbereiche ist die Genauigkeit mehr als ausreichend.
Der Nachteil ist die Geschwindigkeit. Der Sensor tastet sich Reihe für Reihe über das gesamte Bett; ein komplettes zwei Meter langes Bett kann mehrere Minuten dauern. Anschließend muss die Software Tausende von Einzelbildern zusammenfügen, und jeder einzelne Stich führt zu einem geringfügigen, sich summierenden Fehler.
Kleinere Scanner eignen sich hervorragend für komplexe Muster in kleineren Formaten – beispielsweise für Kleinserien von Stickaufnähern, Boutique-Bestellungen oder detailreiche Applikationen. Sobald jedoch eine Serienproduktion mit hohem Durchsatz erfolgt, wird die Scangeschwindigkeit zum Flaschenhals.
Die CIS-Zeilenabtast-Alternative: Geschwindigkeit und verzerrungsfreie Präzision vereint
Diese beiden Ansätze stellen einen klassischen Kompromiss dar. Der eine ist schnell, verliert aber an Präzision an den Rändern. Der andere ist präzise, aber langsam.
Für viele Geschäfte ist beides gut geeignet – man braucht nicht immer die teuerste Ausstattung.
Doch wenn Ihre Arbeit sowohl hohe Präzision als auch hohen Durchsatz erfordert – beispielsweise dichtes Konturschneiden auf sublimiertem Stoff oder die kontinuierliche Produktion großformatiger Textilien – stoßen Sie irgendwann an Ihre Grenzen. Geschwindigkeit oder Genauigkeit? Beides gleichzeitig zu erreichen, war schon immer die Herausforderung.
Hier kommt CIS ins Spiel.
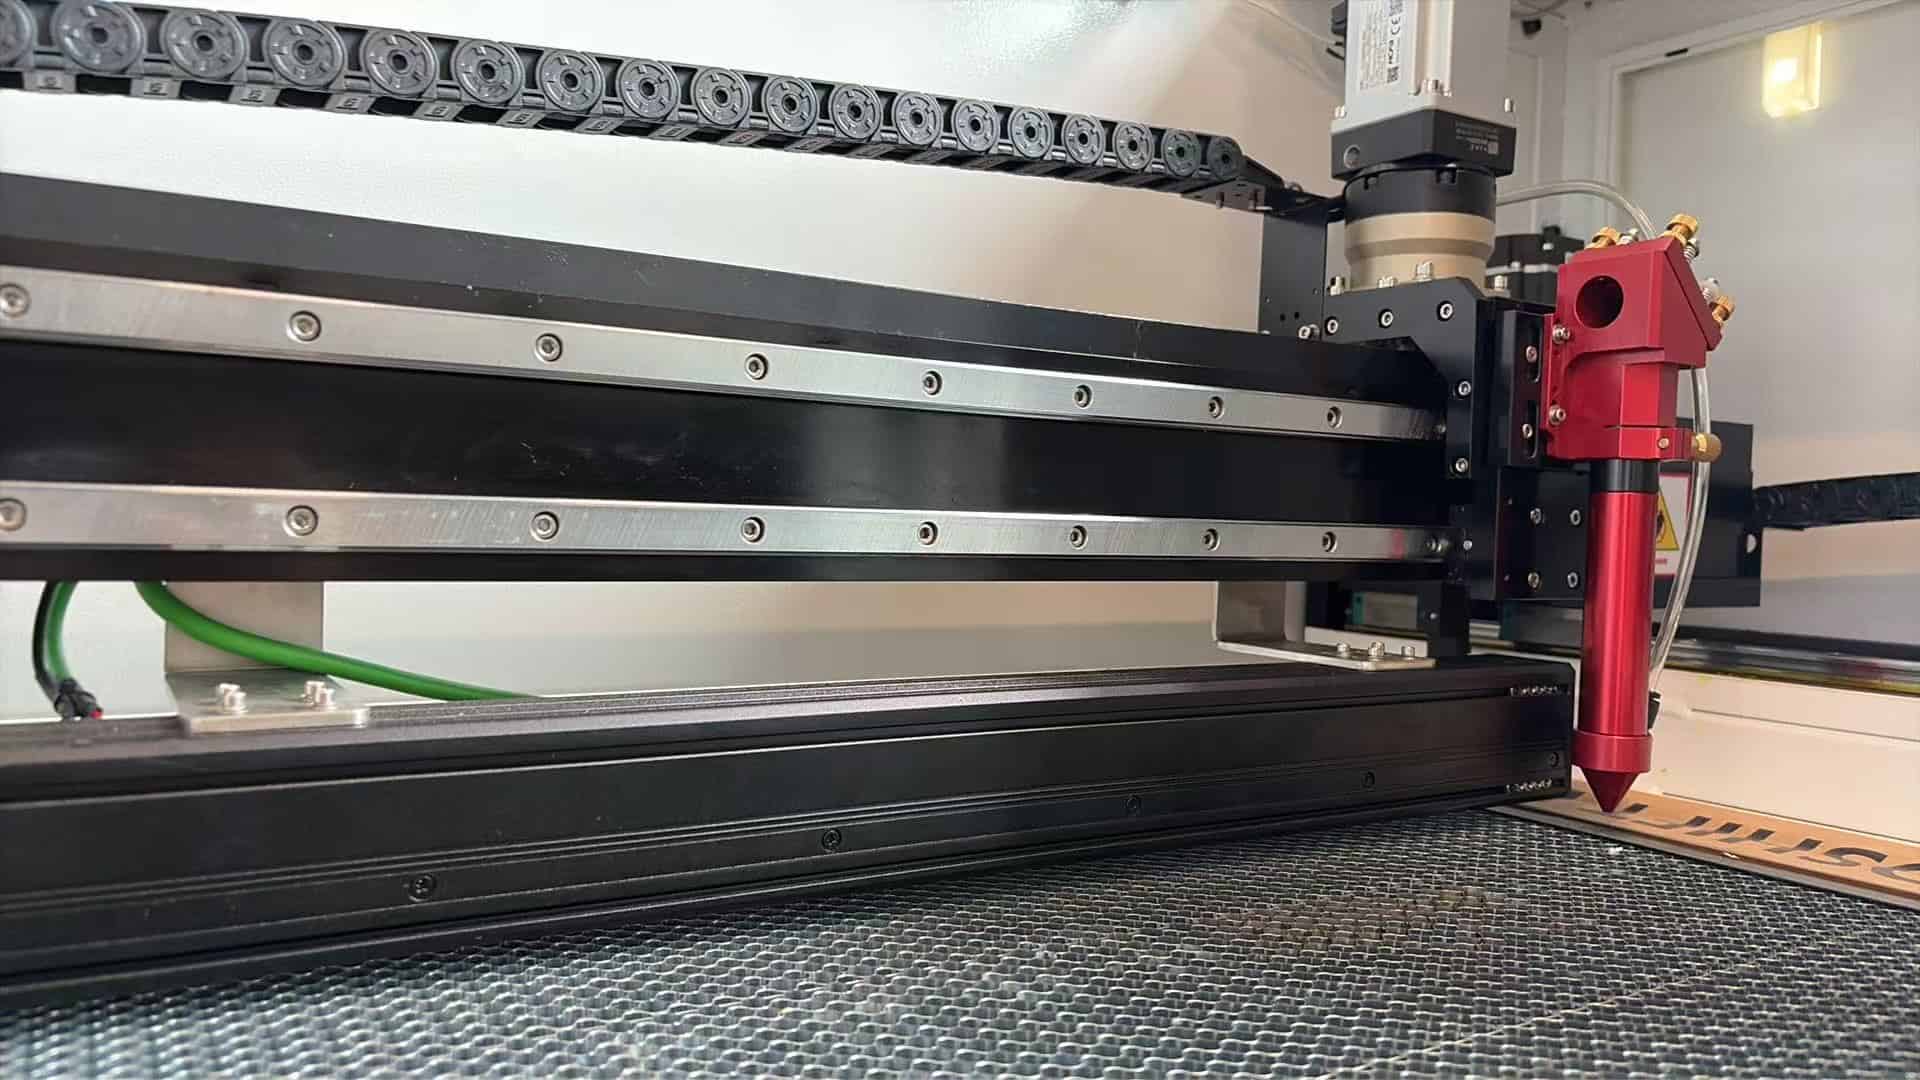
CIS steht für Contact Image Sensor – eine Zeilenabtasttechnologie, die seit Jahren in Dokumentenscannern und der industriellen Inspektion eingesetzt wird. Wir gehörten zu den Ersten, die sie in Textillaserschneidern einsetzten.
Die Funktionsweise unterscheidet sich grundlegend von der einer normalen Kamera.
Eine herkömmliche Kamera verkleinert mithilfe eines Objektivs ein großes Bild auf einen kleinen Sensor. Genau diese Verkleinerung erzeugt Verzerrungen – ähnlich wie eine Lupe den Text am Rand einer Zeitung verzerrt. Es handelt sich um eine optische, nicht um eine softwarebedingte Einschränkung.
CIS umgeht die Linse komplett.
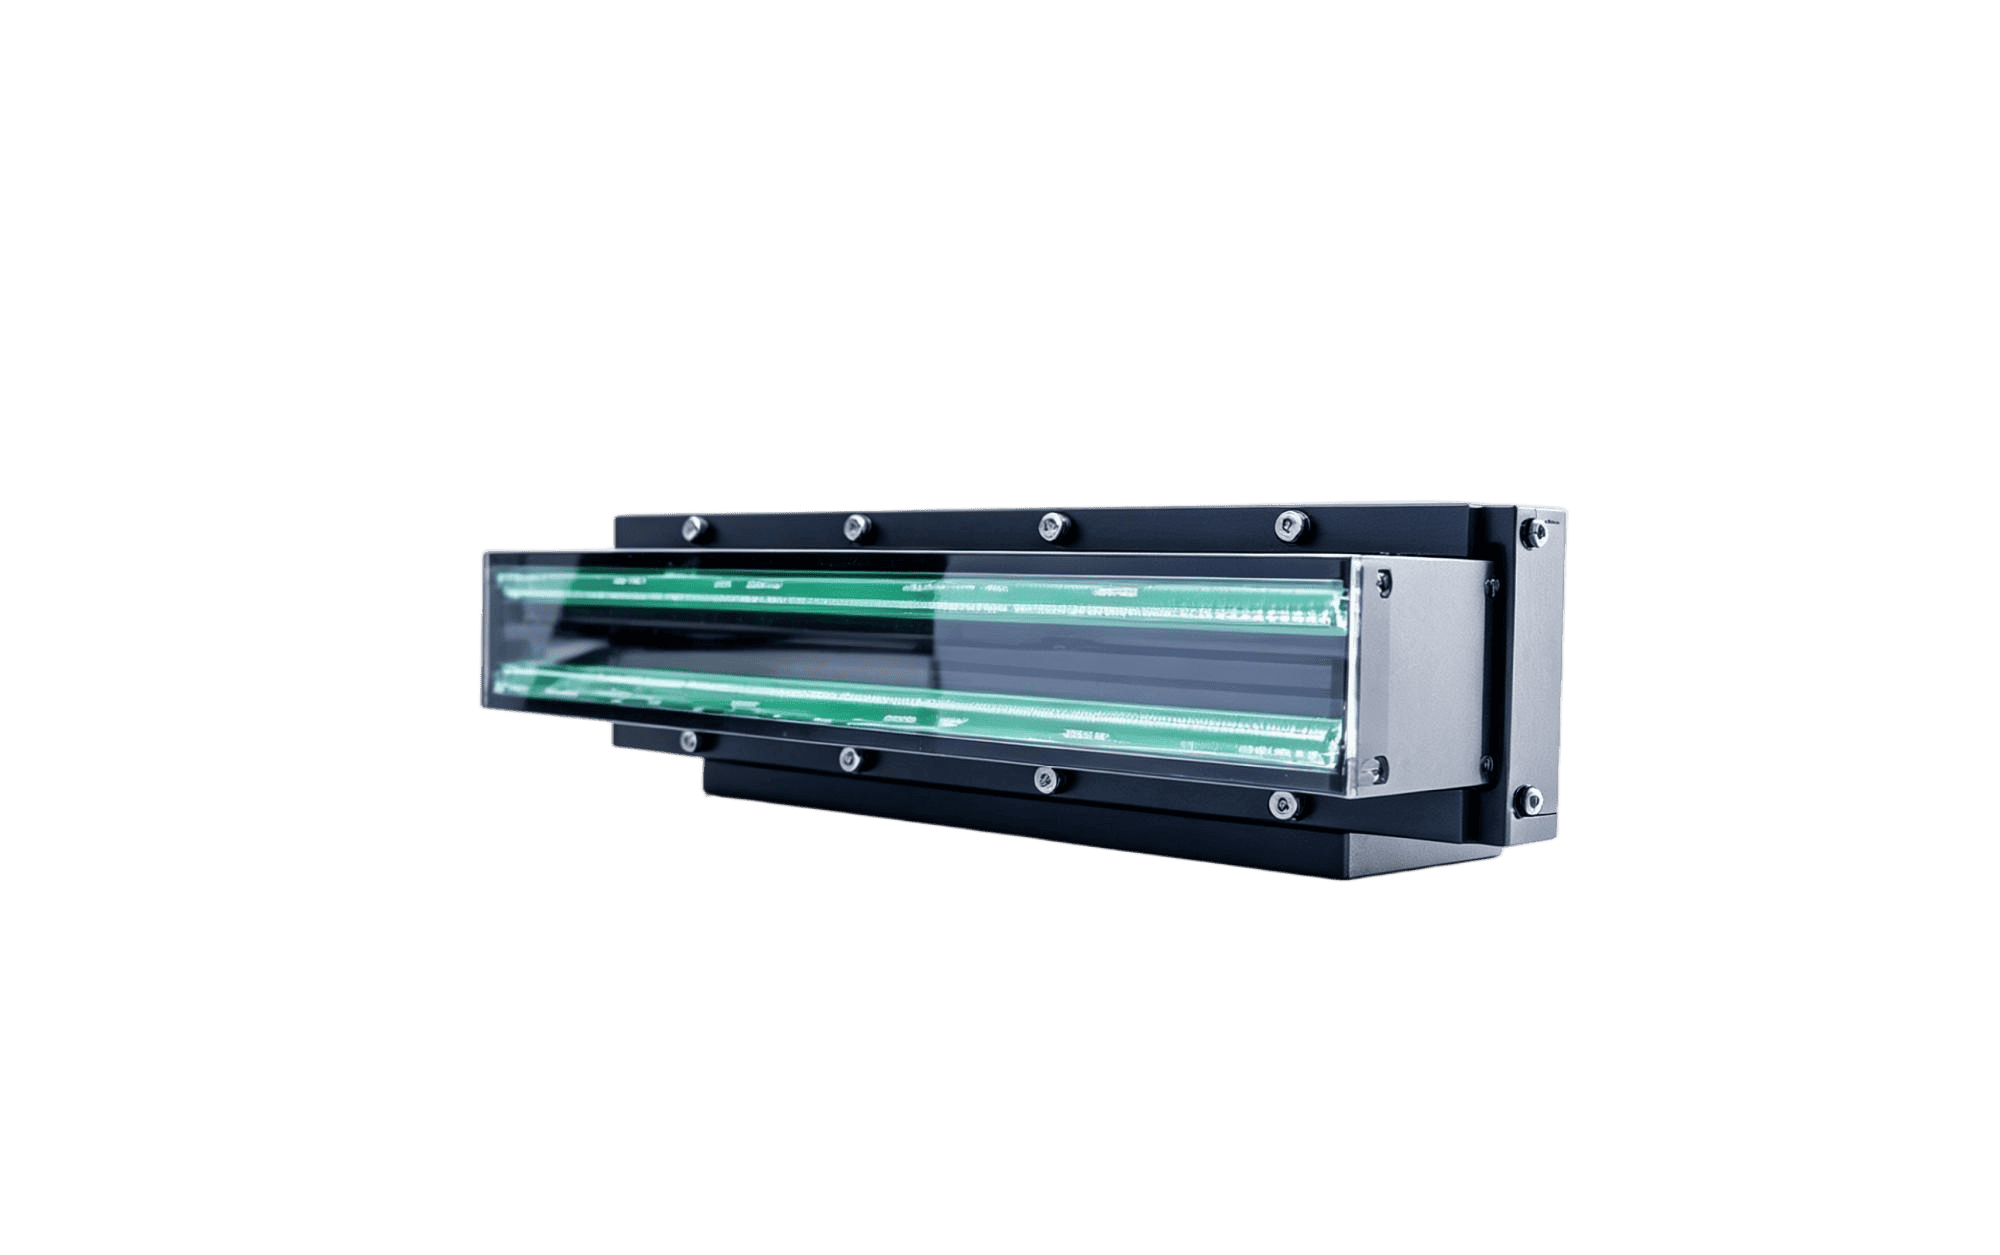
Es führt einen 1:1-Kontaktscan durch – jedes Pixel wird direkt einem physischen Punkt auf dem Stoff zugeordnet. Scannt man ein 2 Meter breites Bett, ist das Sensorarray tatsächlich 2 Meter lang.
Kein Schrumpfen. Keine Verzerrung. Kein Kantenabfall.
Die Präzision am Rand des Stoffes entspricht exakt der Präzision in der Mitte.
Ein paar Zahlen:
- Erkennungsgenauigkeit: 0.021 mm. Ein menschliches Haar hat einen Durchmesser von etwa 0.06–0.08 mm – dies ist ungefähr dreimal feiner.
- Maximale Scanbreite: 2 Meter, in einem Durchgang. Kein Anhalten und Weiterfahren, kein Zusammenfügen – etwa 10-facher Durchsatz im Vergleich zu kopfgetragenen Kleinbildkameras.
- Die integrierte RGB-Beleuchtung kann per Software in jede beliebige Farbe gemischt werden, um sie an verschiedene Materialien anzupassen – eine externe Beleuchtungsanlage ist nicht erforderlich.
- Es basiert auf Halcon-Algorithmen, dem Branchenstandard für maschinelles Sehen. Es erkennt automatisch Passermarken und komplexe Konturen und berechnet anschließend den optimalen Schnittpfad – selbst bei stark gedehnten oder verzogenen Stoffen.
Als ich die genauen Zahlen zum ersten Mal sah, musste ich sie zweimal überprüfen.
Fallstudien aus der Produktion: Hochpräzise Sportbekleidung vs. Großformatbanner
Spielt das im Alltag tatsächlich eine Rolle? Zwei konkrete Beispiele.
Sublimationsdruck.
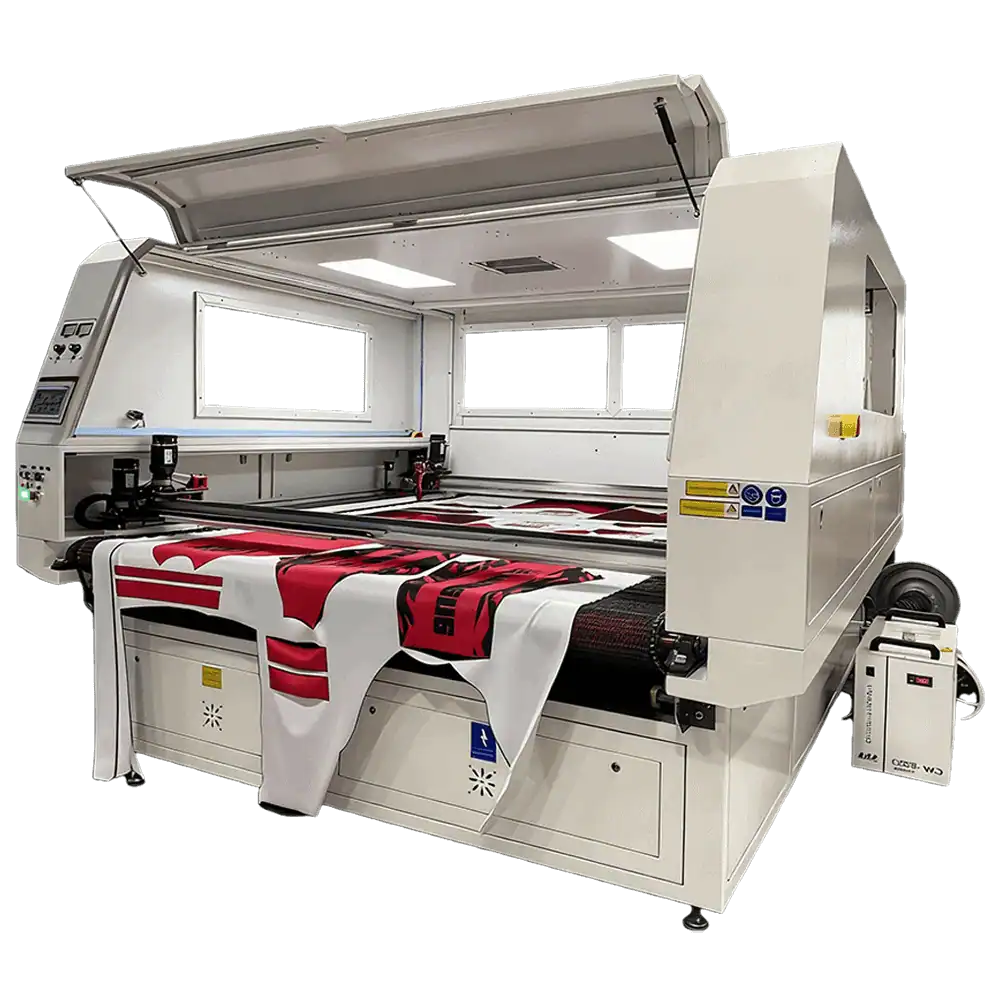
Diesen Prozess kennen Sie wahrscheinlich gut. Der Stoff durchläuft einen Hochtemperatur-Hochdruck-Kalanderprozess, bei dem der feste Farbstoff direkt in Gas umgewandelt wird, in die Faser eindringt und anschließend durch Abkühlen fixiert wird. Erst danach wird er zugeschnitten.
Durch die Hitze und die Spannung beim Kalandrieren wird der Stoff ungleichmäßig verformt – manche Bereiche dehnen sich stärker als andere.
Bei herkömmlichen Bildverarbeitungssystemen entsteht oft ein sichtbarer Streifen mit Ausrichtungsfehler zwischen Schnittkante und Druckbild. Bei genauer Beobachtung eines längeren Druckvorgangs lässt sich erkennen, wie sich der Schnitt mit zunehmender Stoffverformung allmählich vom Muster entfernt. Aus der Nähe deutlich sichtbar. Der Kunde schickt die Ware zurück.
CIS erfasst die tatsächliche Verformung im Moment des Scannens und passt den Schneidepfad in Echtzeit an. Selbst bei einer Dehnung des Stoffes um 5 % folgt die Kante präzise dem Druck – und der Laser versiegelt die Kante im selben Arbeitsgang, sodass kein Ausfransen und kein zusätzlicher Bearbeitungsschritt erforderlich ist.
Stickapplikationen und Aufnäher.
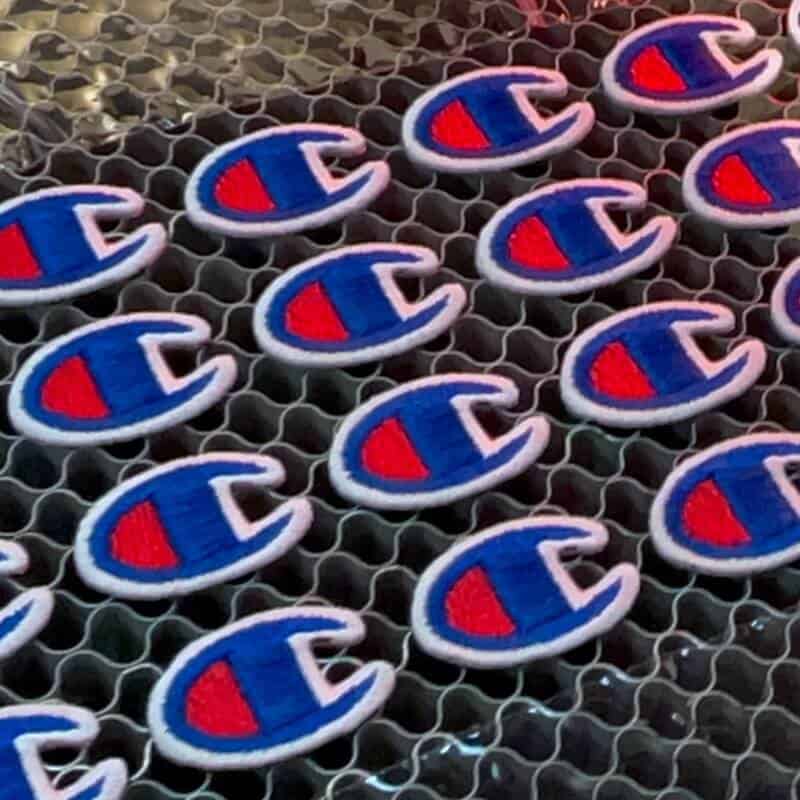
Hier stellt sich eine andere Herausforderung. Die Muster sind in der Regel komplex und unregelmäßig, und ein einzelnes Blatt kann Dutzende oder Hunderte von Einzelteilen enthalten.
Mit einer am Kopf befestigten Mikrokamera wird jedes Gewebestück einzeln erfasst und ausgeschnitten – das ist langsam. Bei einer Flächenkamera ist die Kantengenauigkeit nicht gleichmäßig, und manche Teile werden schief.
CIS scannt das gesamte Blech in einem Durchgang, identifiziert alle Teile gleichzeitig und schneidet sie anschließend stapelweise. Jedes Teil wird mit der gleichen Präzision geschnitten, egal ob genau in der Mitte oder ganz am Rand.
Eine Analogie, zu der ich immer wieder zurückkehre
In den 1880er Jahren begann sich die Elektrizität in amerikanischen Fabriken auszubreiten. Fabrikbesitzer investierten beträchtliche Summen in den Ausbau von Dampfmaschinen zu Elektromotoren. Doch nach der Installation veränderte sich die Produktivität kaum.
Warum?
Denn sie hatten lediglich die Energiequelle ausgetauscht. Die Anordnung, der Arbeitsablauf, die Antriebswellen, die Maschinenaufstellung – alles blieb exakt gleich, immer noch um den Platz der alten Dampfmaschine herum angeordnet. Der eigentliche Vorteil des Elektromotors konnte sich nie zeigen.
Die Fabriken, die die Gewinne tatsächlich realisierten, waren diejenigen, die das wahre Potenzial der Elektrizität verstanden: dezentrale Energieversorgung . Sie ordneten ihre Maschinen entlang des Produktionsflusses an, anstatt sich auf eine zentrale Energiequelle zu konzentrieren. Die Produktion vervielfachte sich.
Die Laserschneidindustrie erlebt derzeit einen ähnlichen Moment.
Alle jagen nach mehr Watt, mehr Geschwindigkeit – genau wie früher die Fabriken darum wetteiferten, wessen Dampfmaschine die höhere PS-Zahl hatte. Doch der wahre Effizienzgewinn wird wohl kaum durch ein schnelleres Sägeblatt erzielt, sondern durch ein schärferes Auge.
Das Bildverarbeitungssystem ist die „verteilte Energiequelle“ des Textillaserschneidens.
Es wird nicht die wichtigste Zahl auf der Titelseite der Broschüre sein. Aber sie bestimmt Ihre Ertragsquote. Sie entscheidet darüber, ob Sie hochkarätige Kunden gewinnen können. Sie entscheidet darüber, ob Ihr Geschäft „funktional“ oder „wettbewerbsfähig“ ist.
Ein Hinweis zur Transparenz
An dieser Stelle denken sich einige von Ihnen wahrscheinlich: Das ist doch nur Werbung für RedShifts CIS.
Fairerweise muss ich sagen, dass CIS ein Produkt ist, das wir aktiv vertreiben. Aber die optische Physik, die Produktionsszenarien, die Abwägungen zwischen den verschiedenen Ansätzen – all das haben wir uns nicht ausgedacht. Wir haben es Jahr für Jahr in der direkten Zusammenarbeit mit unseren Kunden immer wieder validiert. Glauben Sie mir nicht einfach so – fragen Sie einen beliebigen Ingenieur für industrielle Bildverarbeitung. Sie werden dieselbe Antwort erhalten.
Warum ich das schreibe, ist einfach.
Wir haben mit zu vielen Fabriken zusammengearbeitet, bei denen bei der Geräteauswahl 80 % der Zeit mit dem Vergleich von Laserleistung und Schnittgeschwindigkeit verbracht wird, 20 % mit der Bettgröße und dem Preis und so gut wie gar nicht mit dem Bildverarbeitungssystem.
Dann kommt die Maschine zum Einsatz, die Schnittqualität lässt zu wünschen übrig, und der Laser wird dafür verantwortlich gemacht.
Das ist kein Einzelfall. Es handelt sich um einen branchenweiten blinden Fleck.
Daher meine Bitte: Wenn Sie nach dem Druckprozess mit dem Schneiden von Materialien arbeiten, nehmen Sie sich ausreichend Zeit, das Bildverarbeitungssystem der jeweiligen Maschine, die Sie in Betracht ziehen, gründlich zu testen. Sie müssen sich nicht für unser System entscheiden. Wichtig ist nur, dass Sie wissen, was Sie kaufen und warum.
Wenn Sie nach dieser Recherche zu dem Schluss kommen, dass CIS das Richtige für Sie ist – dann würden wir uns freuen, mit Ihnen zu sprechen.
Und falls du etwas Besseres findest, sag mir Bescheid. Ich bin wirklich neugierig.
Wir sind hier, um die Branche ein bisschen besser zu machen. Das ist im Grunde alles.