Salta al contenuto
Tagliare schiuma tecnica spessa per pannelli portaoggetti personalizzati, custodie protettive per il trasporto aereo, isolamento termico o solette ortopediche dovrebbe essere un'operazione semplice. Eppure, i responsabili di produzione si trovano spesso ad affrontare tre frustranti colli di bottiglia: una marcata rastrematura a V del taglio su blocchi di spessore superiore a 15 mm, pareti laterali concave infossate causate da un accumulo di calore incontrollato e scorie fuse appiccicose e risolidificate lungo gli angoli inferiori. I plotter a lama tradizionali distorcono la geometria cellulare a causa dell'attrito meccanico della lama, mentre gli stampi a lama d'acciaio richiedono giorni di lavorazione e migliaia di dollari di costi di attrezzaggio per ogni modifica di progettazione.
Definizione ingegneristica:
Il taglio della schiuma con laser a CO₂ è un processo di sublimazione e ablazione termica senza contatto a una lunghezza d'onda ottica di 10.6 µm, che utilizza una lente ottica a lunghezza di Rayleigh estesa (tipicamente da 3.0 a 4.0 pollici) e un flusso d'aria coassiale laminare a bassa pressione per vaporizzare i polimeri cellulari (EVA, EPE e poliuretano) con perpendicolarità del bordo verticale, assenza di compressione meccanica e precisione millimetrica del contorno.
Se progettata con ottiche di focalizzazione e gestione termica appropriate, una macchina industriale per il taglio laser a CO2 è in grado di lavorare singoli prototipi o migliaia di inserti in schiuma con identica ripetibilità. Di seguito è riportata una descrizione tecnica completa della termodinamica dei polimeri, della calibrazione ottica, dei parametri empirici e dei protocolli di produzione per realizzare tagli verticali netti su schiume a celle chiuse e a celle aperte.
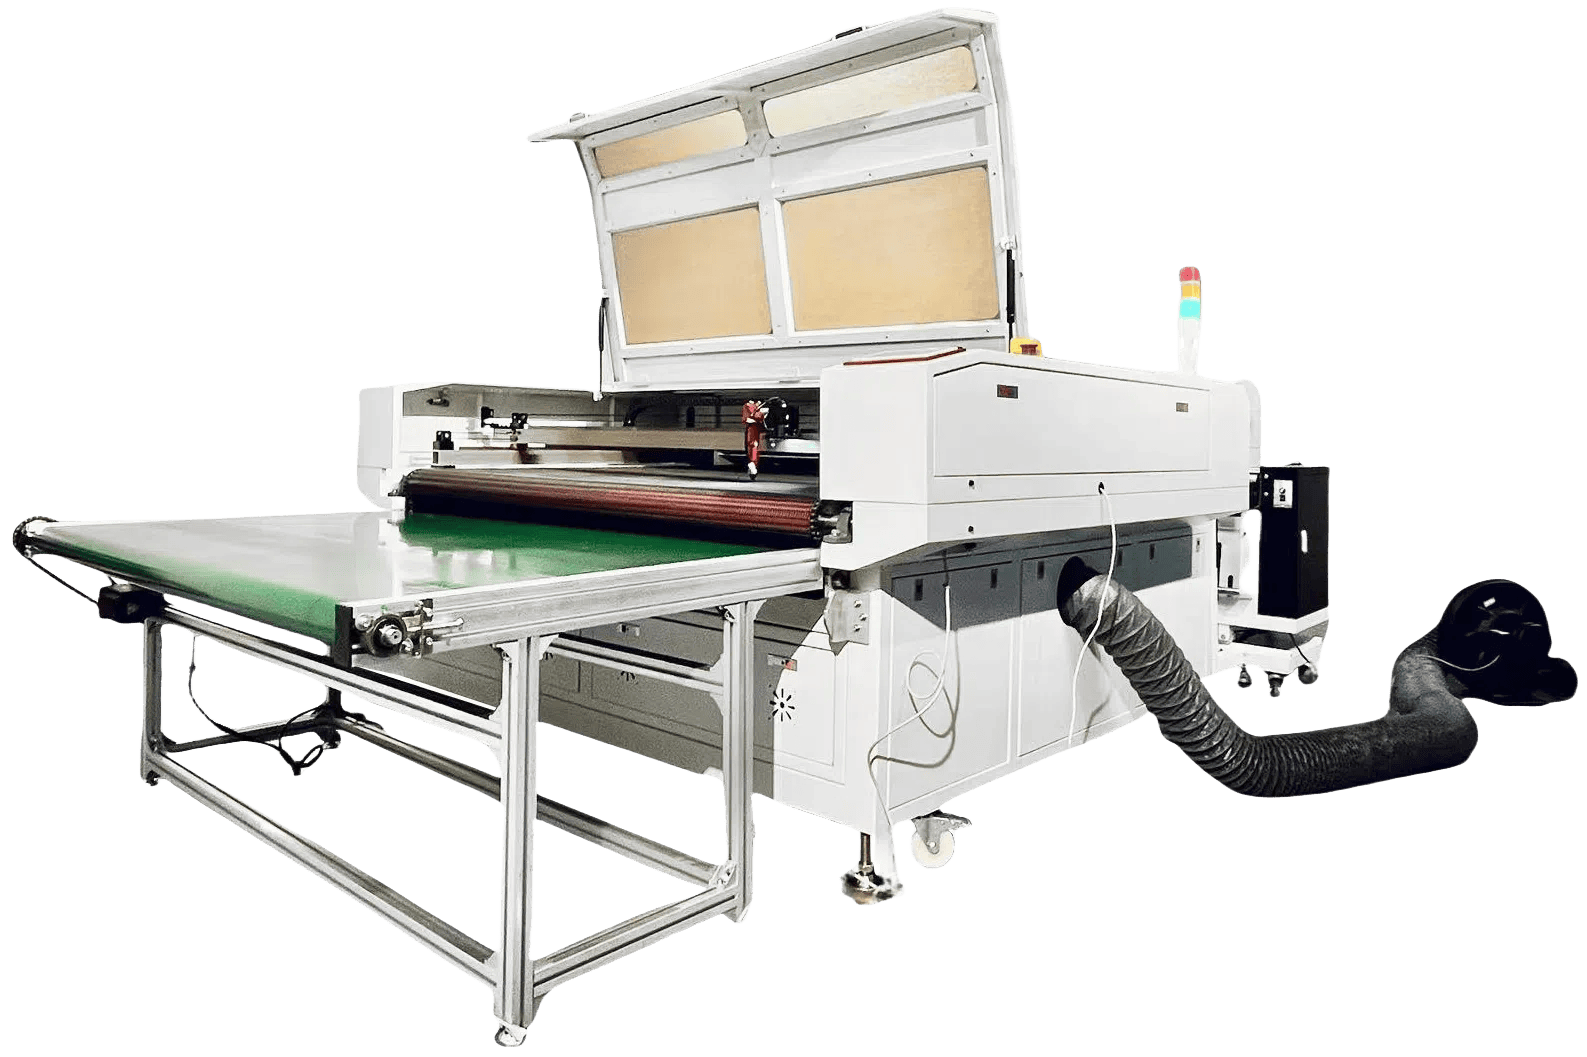
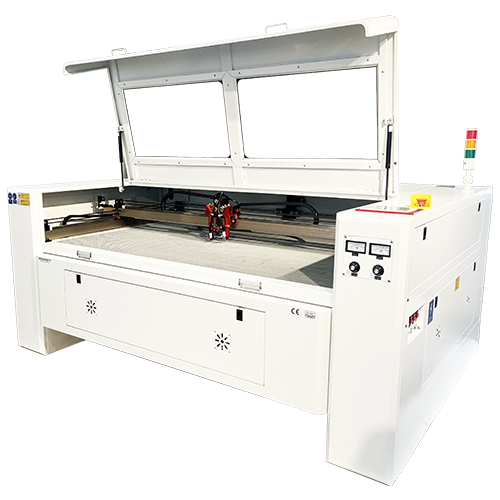
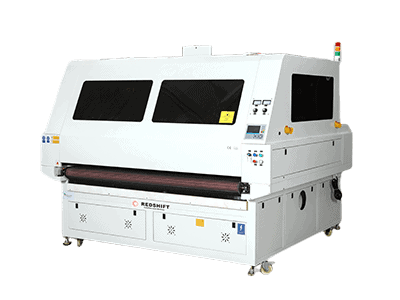
Elimina i problemi di trascinamento della lama e di rastrematura dei bordi su schiuma tecnica e materiali in rotolo. Scopri la nostra RedShift Macchina da taglio laser a CO₂ con nastro trasportatore e tavolo di raccolta.—progettato con svolgimento automatizzato, alimentazione continua tramite nastro trasportatore e assistenza pneumatica coassiale ad alta pressione per bordi verticali e rastrematura zero su schiuma EVA, EPE e poliuretano.
Chimica dei polimeri cellulari: taglio di schiuma EVA, EPE e poliuretano
La struttura cellulare, l'agente espandente e la catena polimerica determinano il modo in cui la schiuma assorbe le radiazioni ottiche a 10.6 µm. Trattare tutte le schiume allo stesso modo provoca gravi bruciature o una separazione incompleta.

1. Schiuma EVA (etilene vinil acetato)
L'EVA è un copolimero con matrice a celle chiuse, ampiamente utilizzato in organizer per attrezzi, imballaggi di alta gamma, protezioni sportive e nella realizzazione di costumi per cosplay.
- Risposta termica: Sotto l'azione del raggio laser, l'EVA passa in modo pulito dallo stato solido a quello gassoso volatile con una fase liquida fusa minima.
- Qualità del bordo: Produce una parete laterale solida, liscia e leggermente sigillata, con un'eccellente sensazione tattile.
- Intervallo di densità: Tipicamente lavorabili con densità da 38 kg/m³ (imballaggi morbidi) fino a 200 kg/m³ (vassoi rigidi per utensili). Densità più elevate richiedono velocità di taglio proporzionalmente inferiori, ma producono bordi verticali eccezionalmente netti.
2. Schiuma EPE (polietilene espanso / cotone perlato)
L'EPE è una schiuma a cellule chiuse, leggera, resistente e non reticolata, ampiamente utilizzata per la protezione dalle scariche elettriche dei dispositivi elettronici.
- Risposta termica: Bassa temperatura di fusione (circa 105 °C - 115 °C). Le pareti cellulari collassano facilmente se il tempo di esposizione ottica è eccessivo.
- Caratteristica di taglio: Richiede elevate velocità di taglio e un'elevata potenza del laser (ad esempio, da 150 W a 300 W). Se il taglio è troppo lento, il calore localizzato fonde le microcelle adiacenti, producendo un solco irregolare e ondulato.
3. Schiuma di poliuretano (PU) (poliestere e polieteri)
Le schiume poliuretaniche sono prevalentemente matrici a celle aperte, che spaziano dalle schiume acustiche a nido d'ape ai blocchi isolanti rigidi.
- Risposta termica: Il poliuretano subisce una rapida degradazione termica. Le strutture a celle aperte consentono all'energia laser di penetrare leggermente più in profondità nelle aperture dei pori.
- Qualità del bordo: Taglia in modo netto e senza lasciare residui appiccicosi. Tuttavia, la combustione produce un volume maggiore di particolato e vapori di isocianato, richiedendo un'efficace aspirazione dei fumi.
4. Avvertenza sui polimeri vietati: schiume a base di PVC
Non lavorare mai pannelli in PVC espanso (ad esempio, Sintra, Komatex) con una macchina da taglio laser. La decomposizione termica del cloruro di polivinile rilascia acido cloridrico (HCl) gassoso, che corrode istantaneamente le guide lineari, i rivestimenti ottici e le viti a ricircolo di sfere, creando al contempo gravi rischi respiratori per il personale dell'officina.
Il principio ottico: come una maggiore lunghezza focale contribuisce a ridurre la rastrematura dei bordi in schiume spesse
La principale difficoltà nel taglio laser di polimeri cellulari di spessore compreso tra 20 e 50 mm risiede nella rastrematura laterale (la smussatura a V o a clessidra) . Questo profilo è influenzato principalmente dalla dinamica di propagazione del fascio gaussiano, sebbene il bordo di taglio finale sia determinato anche dalla conduttività termica del materiale, dalla velocità di taglio e dall'assistenza dell'aria.
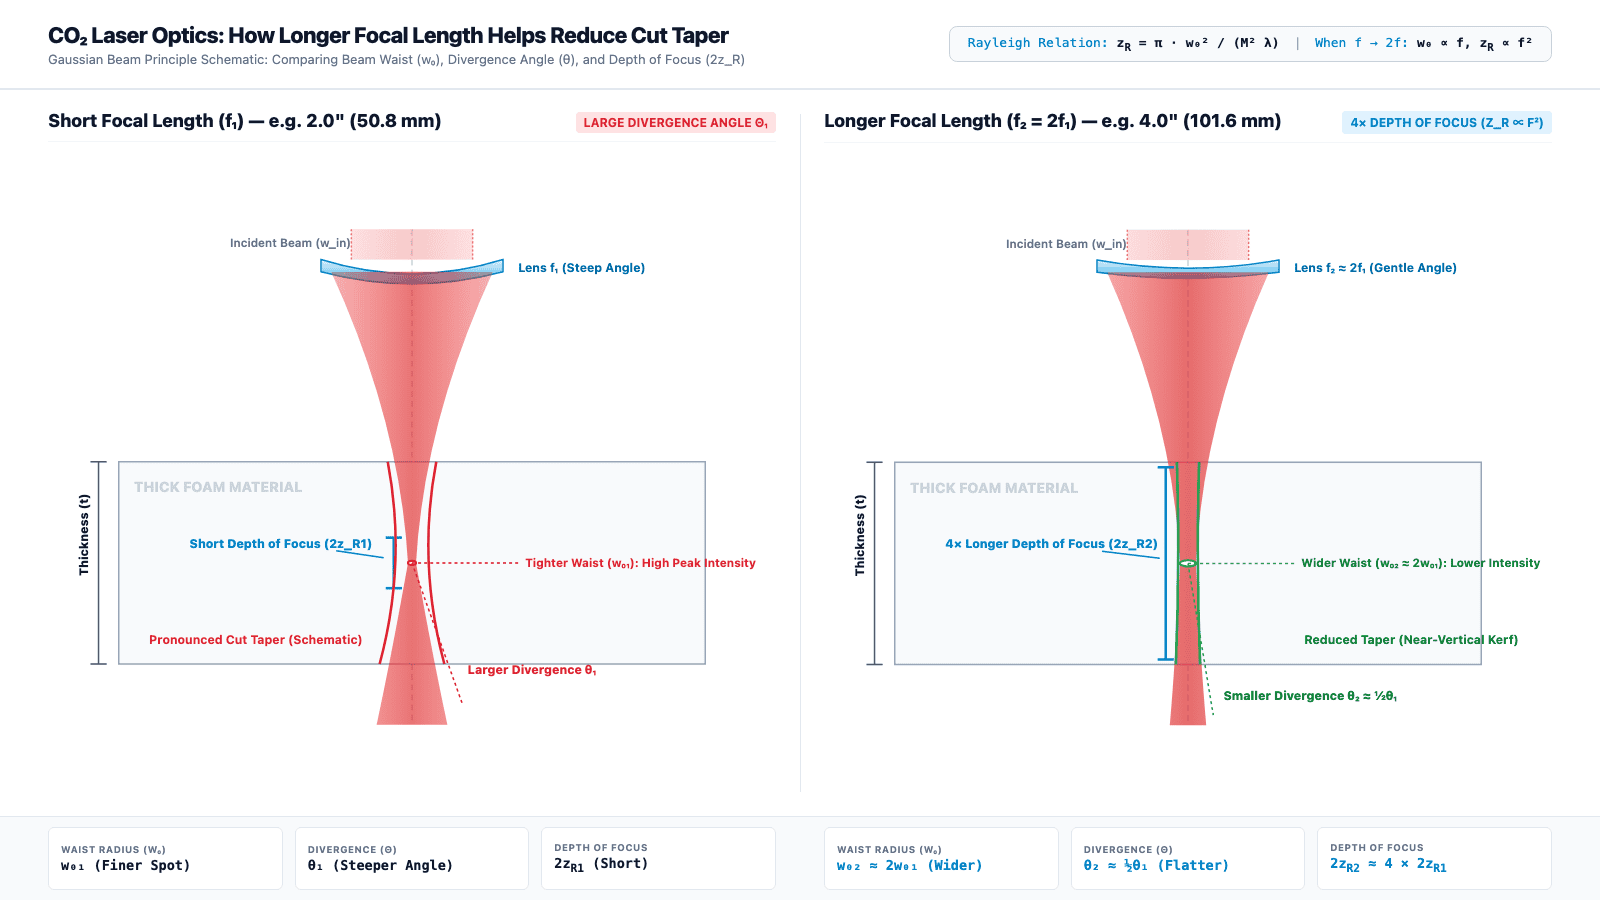
Comprensione della lunghezza di Rayleigh e della profondità di campo
Nell'ottica del fascio gaussiano, un fascio laser focalizzato converge verso un raggio minimo del punto focale (w₀ ) e poi diverge. La lunghezza di Rayleigh (zR ) è la distanza lungo l'asse di propagazione su cui l'area della sezione trasversale del fascio raddoppia (o il raggio del fascio aumenta di un fattore √2):
Formula del fascio gaussiano: z R = π · w 0 2 / (M 2 · λ)
Dove w 0 è il raggio del punto focale, λ è la lunghezza d'onda del laser CO₂ di 10.6 µm e M 2 ≥ 1 rappresenta la qualità del fascio. La profondità di fuoco effettiva totale è convenzionalmente definita come 2z R.
Per un fascio incidente collimato di diametro D, il raggio del punto focale e la lunghezza di Rayleigh scalano con la lunghezza focale della lente f:
w 0 ∝ f, z R ∝ f 2 , θ ∝ 1/f
- Obiettivo a focale corta (ad esempio, 2.0" / 50.8 mm): Produce un punto focale più stretto (w0) e un'elevata irradianza di picco, ottimale per l'incisione su fogli sottili. Tuttavia, i suoi semiangoli di convergenza e divergenza (θ) sono ripidi e la sua profondità di fuoco (2zR) è corto. Attraverso una schiuma spessa (da 30 mm a 50 mm), il fascio si espande rapidamente oltre la parte centrale, causando una rastrematura esagerata del taglio e segni di bruciatura sul fondo.
- Obiettivo con maggiore lunghezza focale (ad esempio, 4.0" / 101.6 mm): Raddoppiando la lunghezza focale raddoppia il raggio della vita (w0) e quadruplica la profondità di campo (2zR ∝ f²), dimezzando al contempo il semiangolo di divergenza del fascio (θ ∝ 1/f). Sebbene l'irradianza di picco sia inferiore, il punto focale del fascio ottico rimane sottile e quasi collimato su un intervallo di propagazione molto più lungo, riducendo drasticamente la rastrematura delle pareti laterali nei materiali di sublimazione a bassa temperatura come EVA e schiuma di PU.
Protocollo di affondamento del focus strategico
Poiché i fasci gaussiani divergono simmetricamente su entrambi i lati della strozzatura, non posizionare mai il piano focale sulla superficie superiore di una schiuma spessa . Posizionare il fuoco sulla superficie superiore costringe il 100% dello spessore del materiale a concentrarsi nella metà divergente del fascio.
Invece, abbassate il piano focale del 35-50% nello spessore della lamiera (ad esempio, impostate la messa a fuoco da 12 a 16 mm al di sotto della superficie superiore per una lastra di 35 mm). Questo distribuisce i profili del fascio convergente e divergente in modo uniforme tra la superficie superiore e quella inferiore, uniformando la larghezza del taglio superiore e inferiore e minimizzando gli angoli di sformo unilaterali. La squadratura effettiva del bordo richiede anche un bilanciamento tra velocità di taglio, aspirazione discendente e assistenza dell'aria coassiale a bassa pressione.
Matrice dei parametri empirici per schiuma da 5 mm a 50 mm
I seguenti parametri rappresentano i dati di produzione di riferimento derivati da sistemi industriali a letto piano a CO₂ calibrati, dotati di tubi laser a CO₂ in vetro ad alta tensione o tubi in metallo-ceramica a radiofrequenza, con assistenza ad aria coassiale secca:
| Tipo di materiale | Spessore | Dimensione dell'obiettivo | Posizione di messa a fuoco | Potenza (W) | Velocità (mm / s) | Aria (barra) | Tolleranza del bordo |
|---|---|---|---|---|---|---|---|
| EVA ad alta densità (100 kg/m³) | 5 mm | 2.0 "/ 2.5" | Parte superiore (0 mm) | 60 W | 45–60 mm/sec | 0.8 Bar | ±0.2° (Verticale) |
| Imballaggio in EVA (45 kg/m³) | 10 mm | 2.5 " | -3mm | 80 W | 35–45 mm/sec | 1.0 Bar | ±0.3° (Verticale) |
| Imballaggio in EVA (45 kg/m³) | 20 mm | 3.0 "/ 4.0" | -8mm | 100 W | 22–30 mm/sec | 1.2 Bar | ±0.5° (quasi verticale) |
| Imballaggio in EVA (45 kg/m³) | 30 mm | 4.0 " | -12mm | 130 W | 14–18 mm/sec | 1.2 Bar | ±0.8° (bordo pulito) |
| EVA ad alta densità per utensili (80 kg/m³) | 40 mm | 4.0 " | -16mm | 150 W | 8–12 mm/sec | 1.5 Bar | ±1.0° (bordo pulito) |
| Cotone perlato EPE | 20 mm | 3.0 "/ 4.0" | -8mm | 100 W | 30–45 mm/sec | 1.0 Bar | ±0.7° (Nessun collasso cellulare) |
| Cotone perlato EPE | 40 mm | 4.0 " | -18mm | 250–300 W | 25–35 mm/sec | 1.5 Bar | ±1.0° (taglio ad alta velocità) |
| Spugna in PU a celle aperte | 25 mm | 3.0 " | -10mm | 80 W | 40–55 mm/sec | 0.8 Bar | ±0.4° (Pori definiti) |
| Isolamento rigido in poliuretano | 50 mm | 4.0 " | -22mm | 150 W | 10–14 mm/sec | 1.5 Bar | ±1.2° (taglio quadrato) |
Nota: per spessori superiori a 30 mm, si raccomanda l'uso di aria compressa pulita e priva di umidità o di azoto per prevenire scariche termiche. Gli operatori dovrebbero eseguire tagli di prova incrementali per compensare le variazioni di densità del materiale.
Gestione termica: mitigazione del restringimento termico e della pressione dell'aria di supporto
Per ottenere tolleranze dimensionali ristrette sugli inserti di imballaggio personalizzati è necessario padroneggiare tre variabili secondarie: l'architettura del supporto del piano di stampa, l'aerodinamica assistita dall'aria e la compensazione del taglio.

1. Architettura del letto: a strisce sottili vs. a nido d'ape
Non posizionare mai fogli di schiuma spessi direttamente su un tavolo a nido d'ape in alluminio ad alta densità. Quando il raggio ad alta potenza penetra la parte inferiore della schiuma, l'energia laser si riflette sui bordi delle celle del nido d'ape, tornando sulla superficie inferiore del materiale. Questo crea delle rientranze dovute alla fusione (segni di retroazione della griglia) e scorie intrappolate.
La soluzione: utilizzare sempre un piano di taglio a lamelle in alluminio anodizzato con un'ampia spaziatura tra le lame (da 50 mm a 80 mm). Per i piccoli e delicati ritagli di schiuma che potrebbero cadere attraverso le lamelle, sollevare il foglio di 20 mm dal piano utilizzando dei supporti a perno sacrificale.
2. Aerodinamica con assistenza pneumatica: volume vs. pressione
L'utilizzo dell'aria compressa nel taglio della schiuma ha uno scopo ben preciso rispetto alla lavorazione di metalli o legno.
- La trappola: Una pressione dell'aria eccessiva (>2.5 bar) agisce come uno scalpello pneumatico, spingendo il polimero fuso nelle celle porose adiacenti e provocando il collasso delle strutture di schiuma vicine.
- La migliore pratica: Utilizzare Ugello ad ampia apertura (diametro da 2.5 mm a 3.0 mm) con una pressione costante e moderata (da 1.0 a 1.5 bar). L'obiettivo è quello di espellere delicatamente il polimero vaporizzato attraverso il taglio prima che si condensi, senza deformare le pareti laterali semi-fuse.
3. Tolleranze di offset e di spazio libero del taglio
Poiché il raggio laser ha una larghezza fisica, tagliare esattamente lungo le linee vettoriali CAD produrrà tasche leggermente sovradimensionate (e inserti ritagliati leggermente sottodimensionati).
- Larghezza del taglio misurata: Spessori variabili da 0.35 mm su EVA da 5 mm a 0.75 mm su schiuma da 40 mm tagliata con una lente da 4.0 pollici.
- Regola di compensazione software: Applicare a Compensazione del taglio (offset verso l'esterno) da +0.20 mm a +0.35 mm sugli inserti maschio, oppure da -0.20 mm a -0.35 mm sulle cavità femmina nel software CAM (ad esempio, LightBurn, RDWorks). Ciò garantisce un accoppiamento preciso e senza gioco per utensili di precisione e apparecchiature elettroniche.
Confronto completo tra utensili: taglio laser, taglio a lama CNC e taglio a fustella.
La scelta della metodologia di produzione più adatta dipende dal volume del lotto, dallo spessore e dalla complessità del profilo. La tabella seguente fornisce un confronto obiettivo tra le tecnologie attualmente impiegate negli impianti di confezionamento e rivestimento:
| Parametro di produzione | Taglierina laser industriale CO₂ | Coltello oscillante digitale CNC | Tranciatura idraulica con fustella in acciaio |
|---|---|---|---|
| Costo degli utensili e dell'allestimento | $0 (Dal CAD al taglio diretto) | $0 (Dal CAD al taglio diretto) | Da 300 a 2,500 dollari per set di matrici |
| Tempo di cambio di progettazione | Istante (secondi) | Istante (secondi) | 3 7 per giorni lavorativi |
| Spessore massimo del materiale | Fino a 60 mm (con ottiche da 4") | Fino a 45 mm (lunghezza della lama limitata) | Fino a 25 mm (tende a schiacciare i bordi) |
| Caratteristica di piccole dimensioni / Raggi stretti | Submillimetrico (raggio di 0.5 mm) | Limitato dalla larghezza della lama (minimo 3–5 mm) | Limitato dal raggio di curvatura della regola dell'acciaio |
| fessure complesse per le dita | Senza sforzo (nessun bloccaggio della lama) | Difficile negli angoli stretti delle tasche | Richiede una gomma di espulsione speciale |
| Distorsione meccanica del bordo | Zero (raggio senza contatto) | Leggero attrito della lama sulla schiuma morbida a bassa densità. | Smussatura del bordo accentuata e compressione verso l'interno |
| Versatilità materiale | Schiume a celle chiuse e aperte, acrilico, legno | Schiume, gomma, cartone ondulato | Schiume sottili, guarnizioni, carta, feltro |
| Svantaggi e limiti | È necessario un sistema di aspirazione dei fumi; leggero vantaggio termico | Usura della lama sulle schiume abrasive; movimento più lento | Costi di attrezzaggio elevati; impraticabile per i prototipi |
| Esecuzione ideale della produzione | Da 1 a 5,000 unità / Elevata complessità | Da 1 a 500 unità / Dettaglio a basso profilo | Oltre 10,000 unità / Forme identiche ad alto volume |
Sicurezza ambientale: evacuazione dei fumi e prevenzione attiva degli incendi.
I polimeri porosi intrappolano grandi volumi di aria atmosferica all'interno delle loro matrici cellulari. Se riscaldati da un raggio laser infrarosso concentrato, un'evacuazione inadeguata può causare rischi di incendio o emissioni nocive nell'ambiente di lavoro.
1. Volume dei gas di scarico e pressione statica
Le schiume a celle aperte e a celle chiuse generano volumi significativi di fumo composti da microparticelle, idrocarburi e composti organici.
- Assicurarsi che sia presente un ventilatore centrifugo dedicato in grado di erogare un minimo di da 1,200 a 1,800 m³/h (da 700 a 1,050 CFM).
- Utilizzare un sistema di aspirazione a doppio condotto: il flusso discendente ad alta velocità sotto il letto di lame aspira i residui più pesanti verso il basso, mentre il flusso d'aria dalla cappa superiore cattura i pennacchi di vapore ascendenti.
- Laddove la ventilazione esterna del tetto sia limitata dalle normative ambientali locali, abbinare la macchina a un'unità di filtrazione fumi industriale multistadio dotata di parascintille, prefiltri M6, filtri HEPA H14 e un letto di adsorbimento chimico a carbone attivo profondo.
2. Protocolli di prevenzione incendi
- Blocco di assistenza pneumatica: Non azionare mai il tubo laser senza aver prima verificato la presenza di una pressione dell'aria positiva all'ugello di taglio. L'aria compressa coassiale estingue continuamente le micro-fiamme in fase di accensione sul fronte di vapore.
- Vettori di spostamento preimpostati: Programmare i percorsi di ingresso e uscita al di fuori del perimetro critico per evitare segni di permanenza del fascio.
- Non lasciare mai la macchina incustodita: Durante le operazioni con schiuma densa, è sempre necessario tenere a portata di mano un operatore designato e addestrato, munito di estintore a CO₂ o ad agente estinguente pulito.
Configurazioni di apparecchiature industriali e verifica in fabbrica
Per lavorare in modo efficiente blocchi di schiuma grezza di dimensioni pari a 1,000 × 2,000 mm o 1,300 × 2,500 mm, i contenitori standard da tavolo o per hobbisti non sono sufficienti. I produttori a contratto ad alta capacità richiedono hardware industriale progettato appositamente:
- Corsa motorizzata dell'asse Z (spazio libero ≥200 mm): Consente di lavorare lastre di schiuma multistrato spesse e dime di serraggio personalizzate senza dover rimuovere il piano di taglio.
- Tubo ottico dedicato a lunga focale: Compatibile con obiettivi con focale da 3.0" e 4.0" dotati di prolunghe dell'ugello calibrate per mantenere una distanza costante di 2-3 mm dalla superficie superiore del materiale.
- Conformità alle normative europee: Verificate la presenza di una dichiarazione CE completa, di interblocchi di sicurezza a doppio canale, di circuiti di arresto di emergenza e di custodie ottiche protettive certificate di Classe 4.

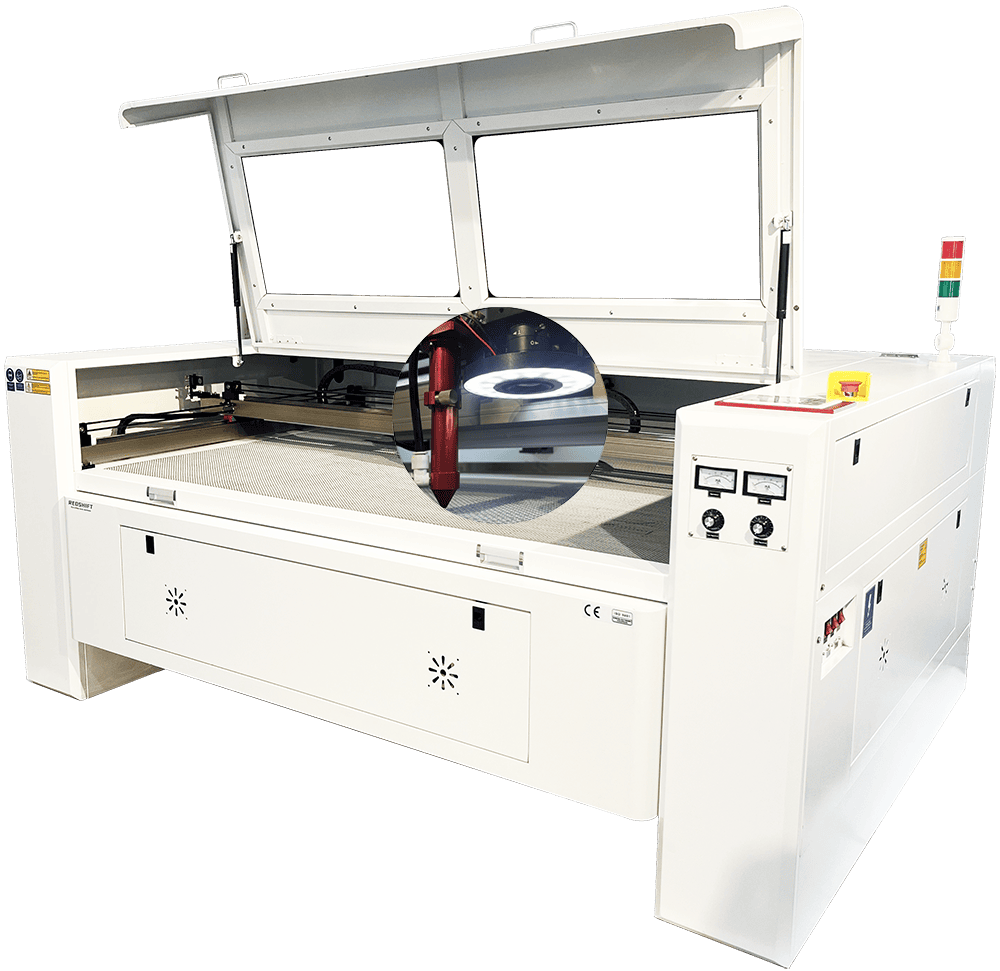
Elimina la rastrematura del taglio: adatta le tue esigenze di imballaggio protettivo, pannelli di supporto per utensili e produzione di schiuma ortopedica con tavole Z motorizzate ad alta distanza dal suolo, ottiche telecentriche da 4.0" e aspirazione discendente ad alto flusso.
- Dimensioni del letto di lavoro: Formati 1300x900mm / 1600x1000mm / 1300x2500mm
- Capacità dei tubi laser: Taglio ad alta velocità da 100 W, 150 W, fino a 300 W
- Gioco asse Z: Corsa motorizzata fino a 250 mm per billette spesse multistrato
Lista di controllo riassuntiva per il taglio della schiuma senza difetti
- Verificare la composizione del polimero: Lavorare con EVA, EPE e poliuretano; escludere rigorosamente PVC e schiume alogenate.
- Seleziona ottiche a lunga lunghezza focale: Passare a una lente da 3.0" o 4.0" ogniqualvolta lo spessore della schiuma superi i 15 mm.
- Spostare il piano focale: Posizionare la profondità focale dal 35% al 50% al di sotto della superficie superiore per equalizzare i lobi del fascio convergente e divergente.
- Purificazione con flusso d'aria laminare: Mantenere una pressione costante di aria pulita compresa tra 1.0 e 1.5 bar attraverso un ugello di ampio diametro per evacuare il vapore senza causare il collasso della cella.
- Sollevare sui supporti della lama: Non tagliare mai la schiuma spessa su una struttura a nido d'ape densa; utilizzare letti a strisce con sistema di aspirazione a flusso discendente ad alto volume.
- Applicare la compensazione Kerf: Nel software, tieni conto di una larghezza del fascio compresa tra 0.30 mm e 0.60 mm per garantire un inserimento saldo e bloccato per attrito.
Hai bisogno di una verifica dei parametri per il tuo specifico tipo di schiuma? RedShift Laser Offriamo test gratuiti sui materiali presso il nostro centro di applicazione, completi di analisi microscopica dei bordi e video di taglio in 4K.