Salta al contenuto
Ecco un problema che riscontro spesso nelle fabbriche.
Quando i proprietari di officine vanno a comprare una macchina per il taglio laser, le prime cose che guardano sono sempre le stesse: potenza del laser, velocità di taglio e dimensioni del piano di lavoro.
Ha senso. Quei numeri sono riportati proprio a pagina uno di ogni scheda tecnica: facili da confrontare, facili da giustificare al proprio capo.
Ma se il tuo lavoro prevede il taglio di contorno, ovvero il tracciamento del bordo stampato di tessuti realizzati con stampa a sublimazione, digitale o serigrafica, ecco qualcosa che potrebbe cambiare il tuo modo di pensare alla scelta delle attrezzature.
La cosa che dovrebbe interessarti di più non è affatto tagliare la velocità.
Il collo di bottiglia produttivo nel taglio sagomato dei tessuti stampati
L'anno scorso abbiamo collaborato con un cliente che si occupa di segnaletica commerciale di grande formato, con stabilimenti in Nord America ed Europa. Avevano raggiunto un limite di produzione e necessitavano di nuove attrezzature.
Verrebbe da pensare che sceglierebbero subito la taglierina più veloce sul mercato.
Non l'hanno fatto.
Hanno invece fatto qualcosa che la maggior parte delle fabbriche non si prende nemmeno la briga di fare: hanno scomposto l'intero flusso di lavoro di stampa e taglio, stazione per stazione, e si sono posti una domanda: dove esattamente stiamo incontrando difficoltà?
La soluzione non era ridurre la velocità. Era il sistema di visione.
Il loro responsabile di produzione me l'ha detto senza mezzi termini: "La nostra macchina da taglio è abbastanza veloce. Semplicemente non sa sempre dove tagliare."
Ecco perché succede. Quando il tessuto arriva alla macchina da taglio, ha già subito diverse sollecitazioni: calore, tensione, velocità del nastro trasportatore. Ogni fase del processo di stampa allunga, deforma o increspa il materiale. I segni di registro sul tessuto non si trovano più nella posizione prevista dal file di progettazione.
È qui che entra in gioco il sistema di visione. Deve individuare la posizione reale di quei riferimenti in tempo reale, calcolare lo scostamento e indicare all'utensile di taglio esattamente dove andare.
Se non è in grado di farlo con precisione, non importa quanto sia potente il laser o quanto sia veloce. I bordi saranno imprecisi.
Questo cliente ha finito per installare diverse nuove macchine nei suoi stabilimenti globali. Il suo unico requisito non negoziabile era che il sistema di visione fosse preciso.
Non posso fare nomi: il settore è piccolo e preferirebbero non diventare un caso di studio. Ma la lezione mi è rimasta impressa. Gran parte del settore è ancora impegnata a confrontare potenza e velocità. Fate un giro in una vera fabbrica e scoprirete che ciò che frena la produzione di solito non è una lama spuntata, ma la vista annebbiata.
Confronto tra i sistemi di visione laser tradizionali: scansione di area vs. CCD montato sulla testa
Abbiamo costruito e venduto entrambe queste configurazioni, quindi voglio essere obiettivo. Ognuna ha dei punti di forza concreti e si adatta a un diverso tipo di produzione: non esiste una soluzione "migliore" in assoluto. Tuttavia, la tecnologia sta prendendo una direzione ben precisa ed è importante capirne il perché.
1. Telecamere a scansione d'area (visione a campo ampio): vantaggi e svantaggi
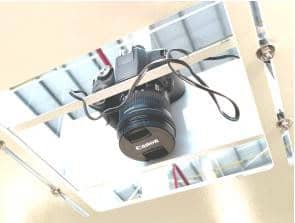
L'idea è semplice: scattare una grande foto dell'area di lavoro, quindi individuare i segni di registro al suo interno.
Il vantaggio è la velocità. Un solo scatto, fatto. Per lavori in cui la precisione estrema non è fondamentale, come ad esempio i tagli grezzi di grande formato o i motivi già di grandi dimensioni, le telecamere a scansione di area funzionano bene e sono molto convenienti.
Il limite è rappresentato dalla distorsione ottica. Gli obiettivi grandangolari producono naturalmente una distorsione a barilotto: nitida al centro, meno precisa verso i bordi. Il software può compensarla in una certa misura, ma non può superare completamente le leggi della fisica. Per lavori di stampa e taglio ad alta precisione, soprattutto con motivi piccoli o dettagliati, le telecamere a scansione di area iniziano ad avere difficoltà ai margini.
2. Telecamere montate sulla testa (Small Vision): compromessi tra velocità e precisione
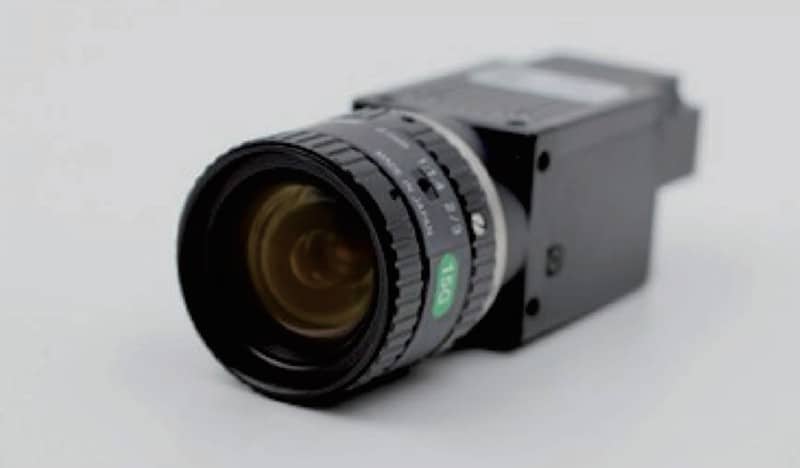
Questi dispositivi si montano direttamente sulla testina di taglio e scansionano il tessuto riga per riga, come uno scanner piano.
La precisione è ottima: la telecamera si posiziona vicino al materiale e cattura i dettagli più fini con chiarezza. Per aree di lavoro di piccole e medie dimensioni, la precisione è più che sufficiente.
Il compromesso è la velocità. La testina si muove lungo l'intero letto di immagini, riga per riga; un letto di 2 metri può richiedere diversi minuti. Dopodiché, il software deve unire migliaia di singole foto, e ogni unione aggiunge un piccolo errore cumulativo.
La visione ridotta è ideale per motivi complessi su formati più piccoli: toppe ricamate in tiratura limitata, ordini di nicchia, applicazioni dettagliate. Ma quando si passa alla produzione continua ad alto volume, la velocità di scansione diventa il collo di bottiglia.
L'alternativa CIS Line-Scan: velocità e precisione a distorsione zero.
Questi due approcci rappresentano un classico compromesso. Uno è veloce ma perde precisione ai bordi. L'altro è preciso ma lento.
Per molti negozi, entrambe le soluzioni vanno benissimo: non sempre è necessario l'allestimento più costoso.
Ma se il tuo lavoro richiede sia alta precisione che alta produttività – taglio di contorni fitti su tessuto sublimato, produzione continua di grande formato – prima o poi raggiungi un limite. Velocità o precisione. Ottenere entrambe contemporaneamente è sempre stata la vera sfida.
È qui che entra in gioco il CIS.
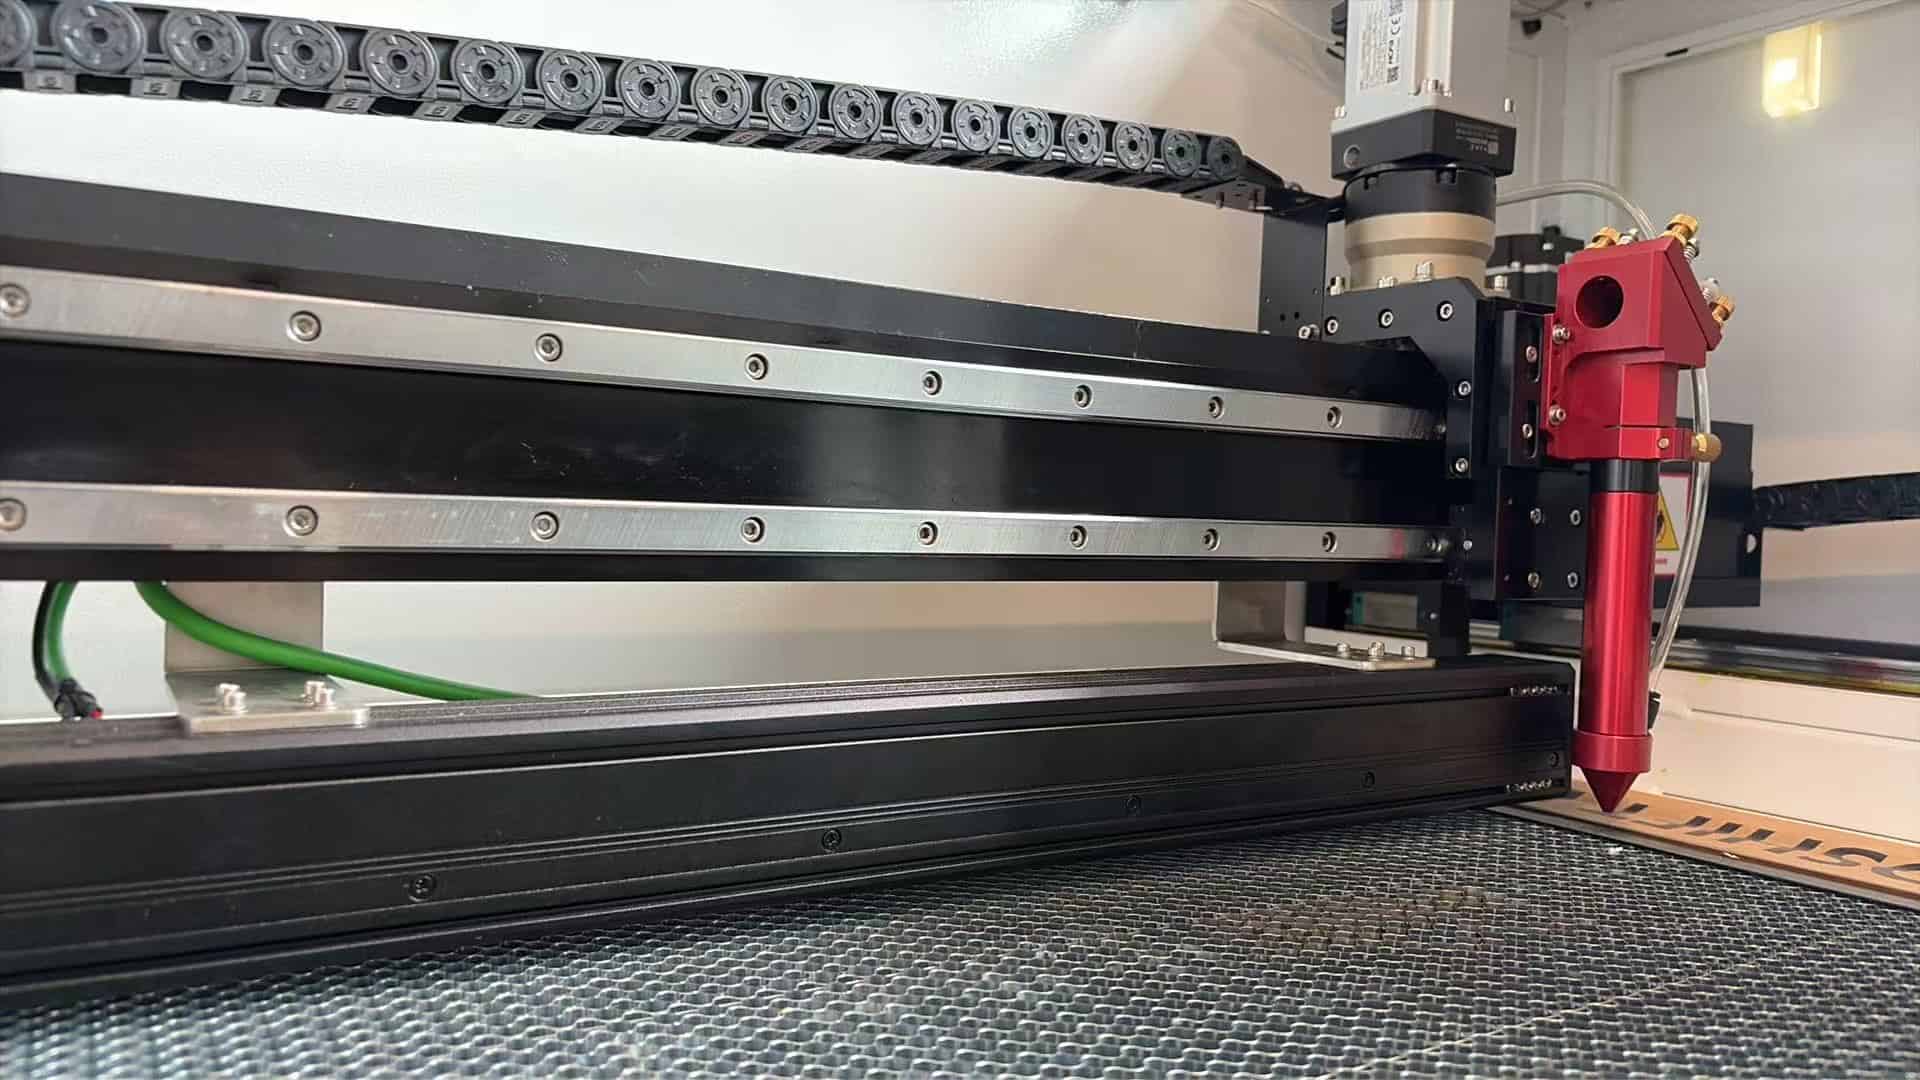
CIS è l'acronimo di Contact Image Sensor, una tecnologia di scansione lineare utilizzata da anni negli scanner per documenti e nell'ispezione industriale. Siamo stati tra i primi a introdurla nelle macchine per il taglio laser tessile.
Il suo funzionamento è fondamentalmente diverso da quello di una normale fotocamera.
Una normale fotocamera utilizza un obiettivo per ridurre le dimensioni di una scena ampia su un piccolo sensore. Questa riduzione è proprio ciò che crea la distorsione, allo stesso modo in cui una lente d'ingrandimento deforma il testo vicino al bordo di un giornale. Si tratta di una limitazione dell'ottica, non del software.
Il sistema CIS non prende minimamente in considerazione l'obiettivo.
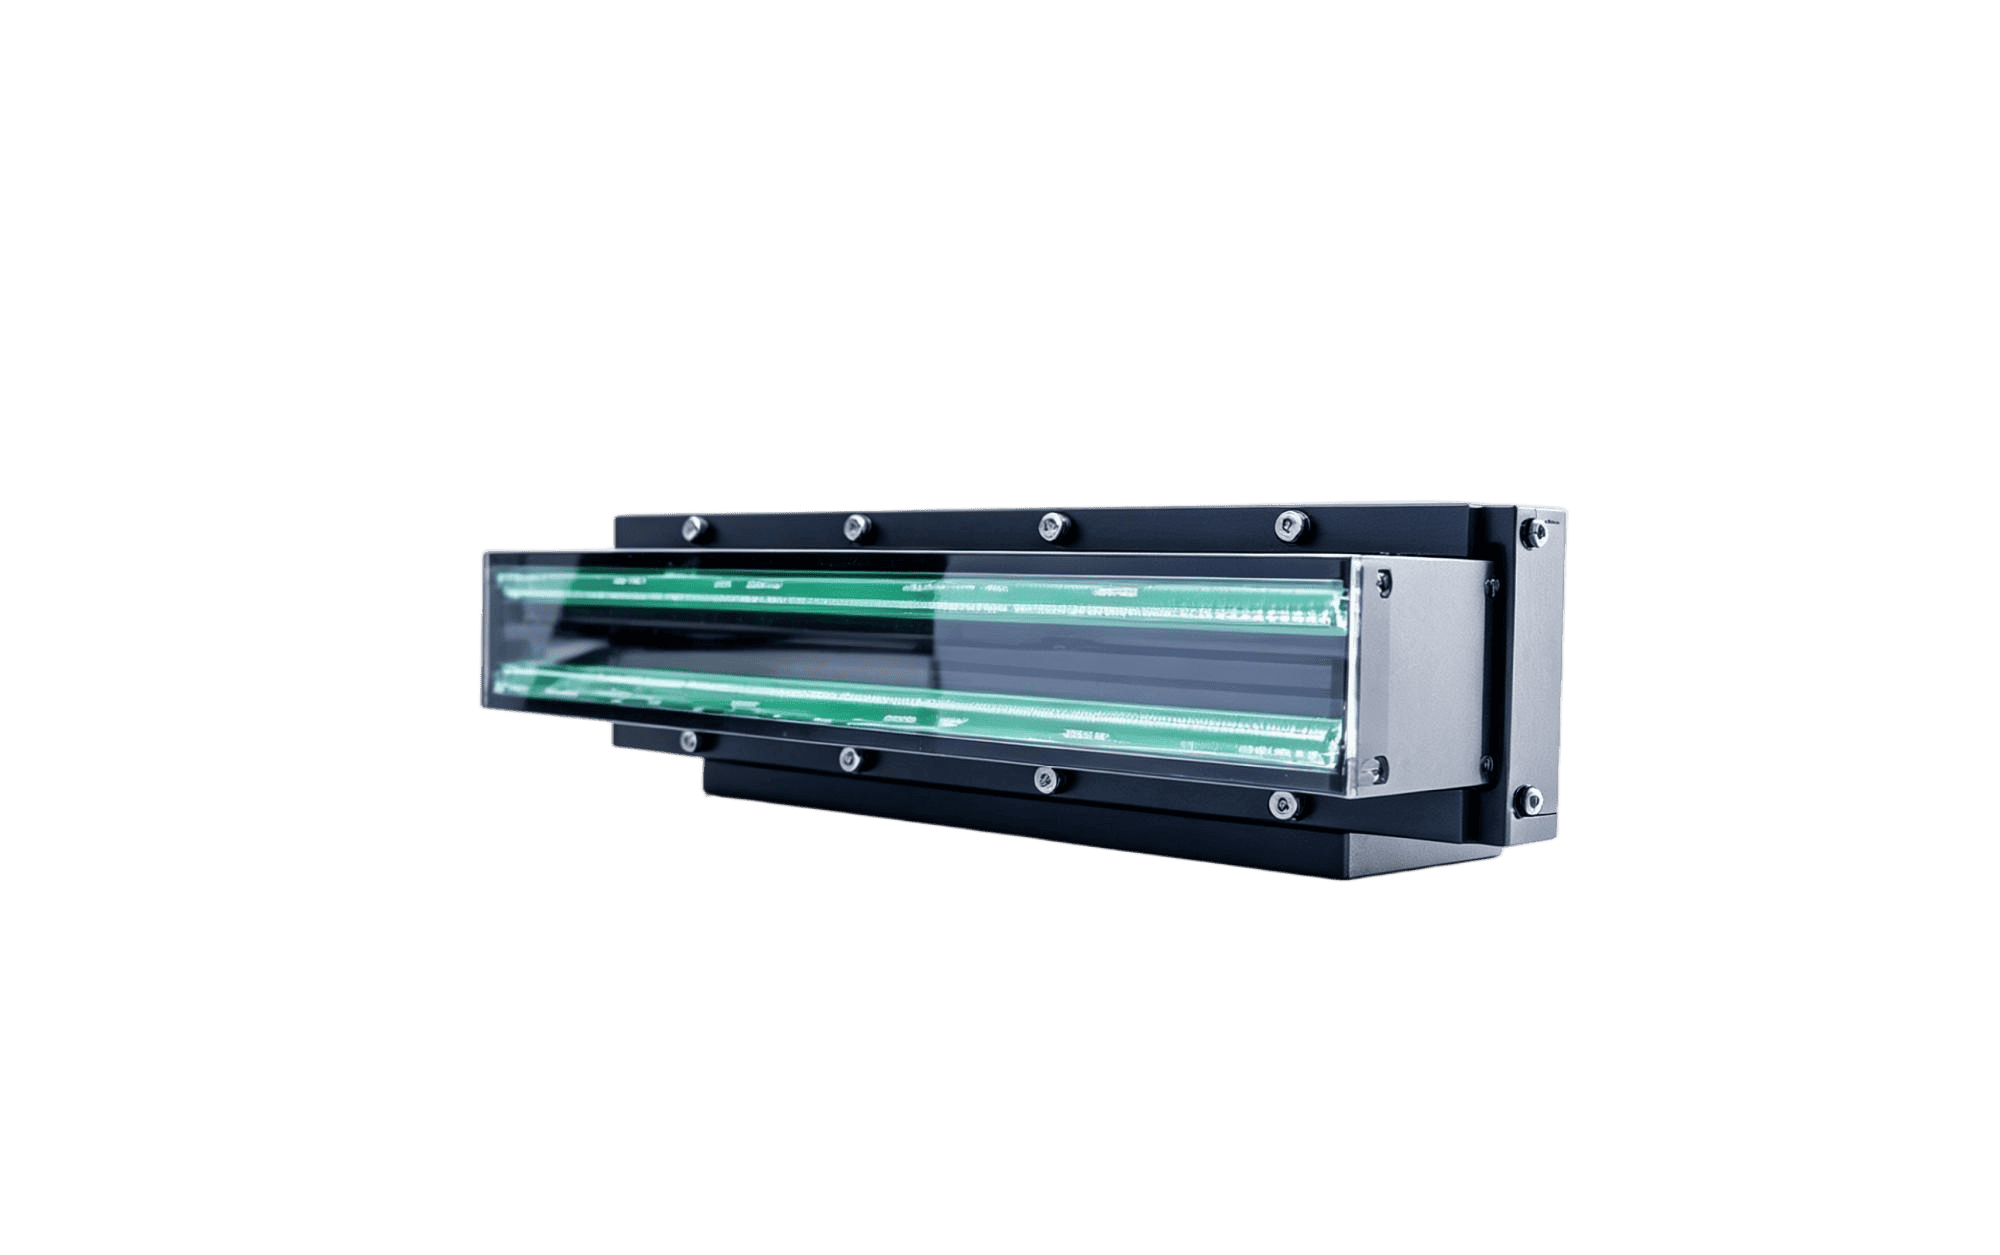
Esegue una scansione a contatto 1:1: ogni pixel corrisponde direttamente a un punto fisico sul tessuto. Scansionando un letto largo 2 metri, la matrice di sensori è effettivamente lunga 2 metri.
Nessun restringimento. Nessuna distorsione. Nessun smussamento dei bordi.
La precisione ai bordi del tessuto corrisponde esattamente alla precisione al centro.
Alcuni numeri:
- Precisione di riconoscimento: 0.021 mm. Un capello umano ha un diametro di circa 0.06-0.08 mm, quindi questo è circa tre volte più sottile.
- Larghezza massima di scansione: 2 metri, in un'unica passata. Nessuna interruzione, nessuna unione di immagini: circa 10 volte la velocità di elaborazione dei piccoli visori montati sulla testa.
- Illuminazione RGB integrata che il software può miscelare in qualsiasi colore per adattarsi a diversi materiali, senza bisogno di un impianto di illuminazione esterno.
- Si basa su algoritmi Halcon, lo standard di riferimento del settore per la visione artificiale. Identifica automaticamente i segni di riferimento e i contorni complessi, quindi calcola il percorso di taglio ottimale, anche su tessuti fortemente allungati o deformati.
La prima volta che ho visto i numeri relativi alla precisione, ho dovuto ricontrollarli.
Casi di studio di produzione: abbigliamento sportivo di alta precisione contro striscioni di grande formato.
È davvero importante nella vita di tutti i giorni? Due esempi concreti.
Stampa a sublimazione.
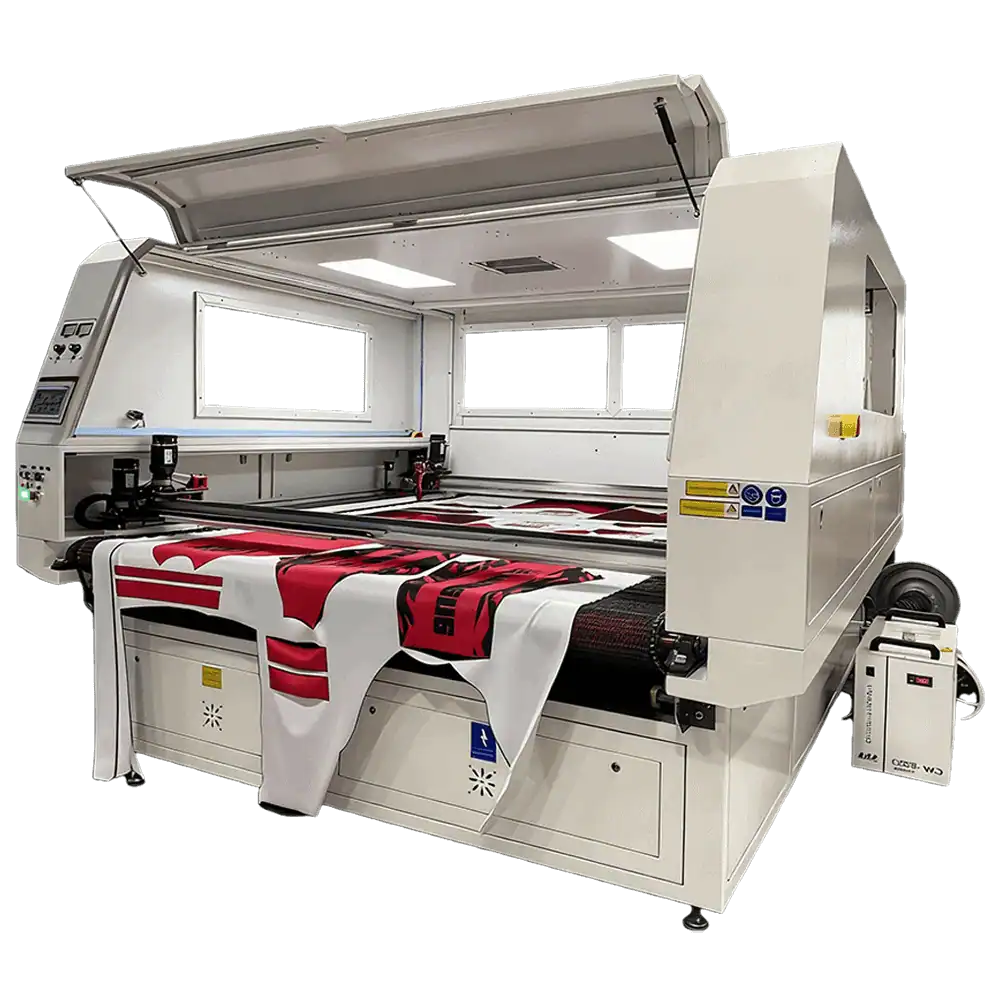
Probabilmente conoscete bene questo processo. Il tessuto passa attraverso una fase di calandratura ad alta temperatura e alta pressione, dove il colorante solido si trasforma direttamente in gas, penetra nella fibra, poi si raffredda e fissa il colore. Solo dopo questo processo viene tagliato.
Il calore e la tensione derivanti dalla calandratura deformano il tessuto in modo non uniforme: alcune zone si allungano più di altre.
Con un sistema di visione tradizionale, si nota spesso una striscia di disallineamento visibile tra il bordo tagliato e la stampa. Osservando attentamente una lunga fila di pezzi, si può notare che il taglio si allontana gradualmente dal disegno a causa della deformazione del tessuto che si accumula con la distanza. Visibile solo da vicino. Il cliente restituisce il prodotto.
Il sistema CIS rileva la deformazione effettiva nell'istante della scansione e regola il percorso di taglio in tempo reale. Anche se il tessuto si è allungato del 5%, il bordo segue la stampa con precisione e il laser sigilla il bordo nella stessa passata, evitando sfilacciamenti e rendendo superflua una seconda fase di finitura.
Ricami, toppe e applicazioni.
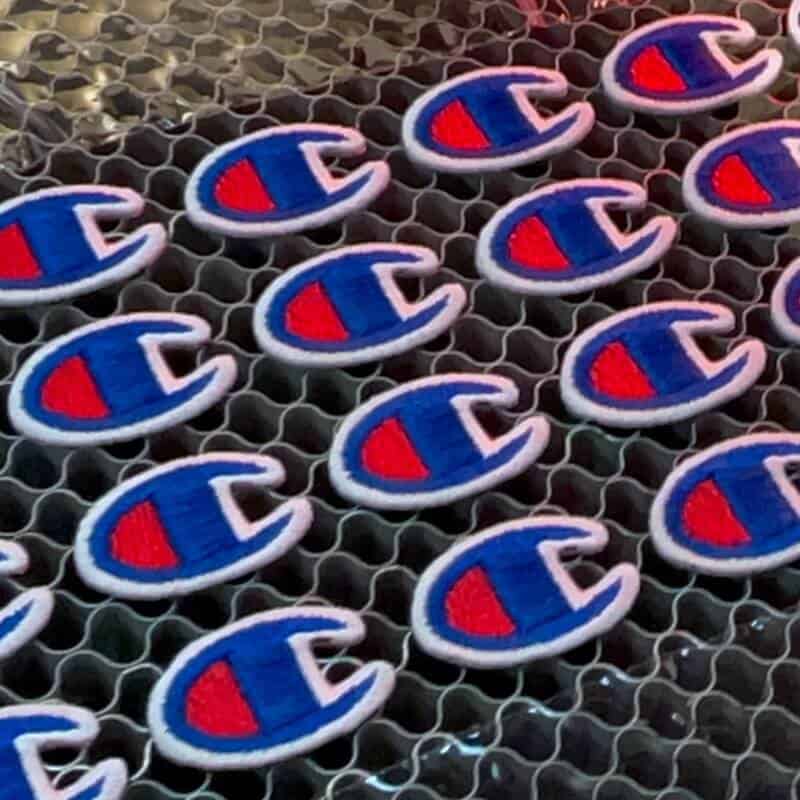
Qui la sfida è diversa. I motivi tendono ad essere complessi e irregolari, e un singolo foglio può contenere decine o centinaia di pezzi individuali.
Con i visori montati sulla testa, ogni pezzo viene identificato e tagliato singolarmente, un processo lento. Con una telecamera a scansione d'area, la precisione dei bordi non è costante e alcuni pezzi risultano storti.
Il sistema CIS scansiona l'intero foglio in un'unica passata, identifica tutti gli elementi contemporaneamente e poi taglia in serie. Ogni pezzo riceve la stessa precisione, sia che si trovi esattamente al centro o sul bordo.
Un'analogia a cui continuo a tornare
Negli anni 1880, l'elettricità iniziò a diffondersi nelle fabbriche americane. I proprietari degli stabilimenti investirono ingenti somme di denaro per smantellare le macchine a vapore e sostituirle con motori elettrici. Tuttavia, dopo l'installazione, la produttività rimase pressoché invariata.
Come mai?
Perché avevano semplicemente cambiato la fonte di energia. La disposizione, il flusso di lavoro, gli alberi di trasmissione, il posizionamento delle macchine: tutto era rimasto esattamente uguale, ancora disposto intorno al punto in cui si trovava la vecchia macchina a vapore. Il vero vantaggio del motore elettrico non ha mai avuto modo di manifestarsi.
Le fabbriche che hanno effettivamente tratto vantaggio da questa situazione sono state quelle che hanno compreso il vero potenziale dell'elettricità: la distribuzione dell'energia . Hanno riorganizzato i macchinari in base al flusso produttivo anziché attorno a una fonte di energia centrale. La produzione si è moltiplicata.
Anche il settore del taglio laser sta vivendo un momento simile.
Tutti sono alla ricerca di più watt, più velocità, proprio come un tempo le fabbriche gareggiavano a chi produceva la macchina a vapore più potente. Ma il vero guadagno in termini di efficienza probabilmente non deriverà da una pala più veloce, bensì da un occhio più attento.
Il sistema di visione rappresenta la "potenza distribuita" del taglio laser tessile.
Non sarà il dato principale in prima pagina della brochure. Ma determina il tuo tasso di rendimento. Determina se riuscirai ad acquisire clienti di alto livello. Determina se il tuo negozio è "funzionale" o "competitivo".
Una nota sulla trasparenza
A questo punto, alcuni di voi staranno probabilmente pensando: questa è solo una presentazione per il sistema CIS di RedShift.
Giusto. CIS è un prodotto che vendiamo attivamente. Ma la fisica ottica, gli scenari di produzione, i compromessi tra i diversi approcci: niente di tutto ciò è frutto della nostra esperienza. È ciò che abbiamo validato ripetutamente, anno dopo anno, lavorando direttamente con i clienti. Non fidatevi solo della mia parola: chiedete a qualsiasi ingegnere di visione industriale. Riceverete la stessa risposta.
Il motivo per cui scrivo questo è semplice.
Abbiamo lavorato con troppe fabbriche in cui la selezione delle attrezzature dedica l'80% del tempo al confronto tra potenza del laser e velocità di taglio, il 20% alle dimensioni del piano di lavoro e al prezzo, e praticamente zero al sistema di visione.
Poi arriva la macchina, la qualità del taglio non è all'altezza e la colpa viene attribuita al laser.
Non si tratta di un caso isolato. È un punto cieco che riguarda l'intero settore.
Ecco quindi la mia richiesta: se il vostro lavoro prevede il taglio post-stampa, dedicate del tempo a valutare attentamente il sistema di visione della macchina che state prendendo in considerazione. Non dovete per forza scegliere il nostro. L'importante è sapere cosa state effettivamente acquistando e perché.
Se, dopo aver fatto le dovute ricerche, giungerai alla conclusione che CIS è la soluzione giusta per te, ci piacerebbe molto parlarne.
E se trovi qualcosa di meglio, fammelo sapere. Sono davvero curioso.
Il nostro obiettivo è quello di migliorare un po' il settore. Tutto qui.