L'incisione laser a CO2 sulla pelle è un processo in cui un fascio focalizzato di luce infrarossa (con una lunghezza d'onda di 10,600 nm) riscalda la superficie della pelle per creare segni permanenti tramite carbonizzazione. Il laser non "dipinge" di nero il materiale, bensì innesca una reazione chimica controllata che trasforma i composti organici della pelle da marrone scuro a quasi nero.
Il motivo per cui i laser a CO2 funzionano così bene sulla pelle risiede in principi fisici fondamentali. La pelle è un materiale organico e i materiali organici assorbono efficacemente la lunghezza d'onda di 10.6 micrometri. I laser a fibra, al contrario, sono progettati per i metalli e generalmente non producono buoni risultati sulla pelle.
Un laser a CO2 può incidere dettagli con una larghezza di linea fino a 0.1 mm (sui sistemi galvanometrici) o raggiungere una precisione di posizionamento di 0.1 mm (sui sistemi a superficie piana). Una precisione sufficiente per realizzare intricati motivi mandala, piccoli loghi o numeri di serie su un portafoglio.
Perché passare al laser? I numeri parlano chiaro.
Se attualmente tagliate la pelle a mano o utilizzate fustelle, il confronto è piuttosto netto. Ecco come si posiziona il laser rispetto ai metodi tradizionali in base ai parametri che contano davvero:
| Fattore | Lavorazione a mano | Die Cutting | laser CO2 |
|---|---|---|---|
| Dettagli finissimi | Dipende dall'abilità | Limitato dalla precisione dello stampo | 0.1 mm, qualsiasi disegno vettoriale |
| Cambiare nel corso del tempo | Lento (necessita di allenamento) | 7–14 giorni (è necessaria una nuova matrice) | Immediato: carica il file e inizia a tagliare. |
| Finitura del bordo | Spesso ruvido | Richiede rifilatura | Termosaldato, senza post-trattamento |
| costo di produzione in piccoli lotti | Alta manodopera | Proibitivo (ammortamento del die) | Stesso prezzo per pezzo, indipendentemente dalla quantità. |
| Resa del materiale | Basso (annidamento manuale) | Basso (spazi tra i chip) | Ripiani intelligenti, 15-30% di rifiuti in meno |
| Modelli complessi | Quasi impossibile | Il costo degli stampi esplode | Qualsiasi file vettoriale, pronto per il taglio |
Il fattore che scoraggia la maggior parte delle persone è il tempo di cambio produzione. Con la fustellatura, un nuovo design significa ordinare una nuova fustella e attendere 1-2 settimane. Con il laser, invece, basta aprire un file e premere "avvia".
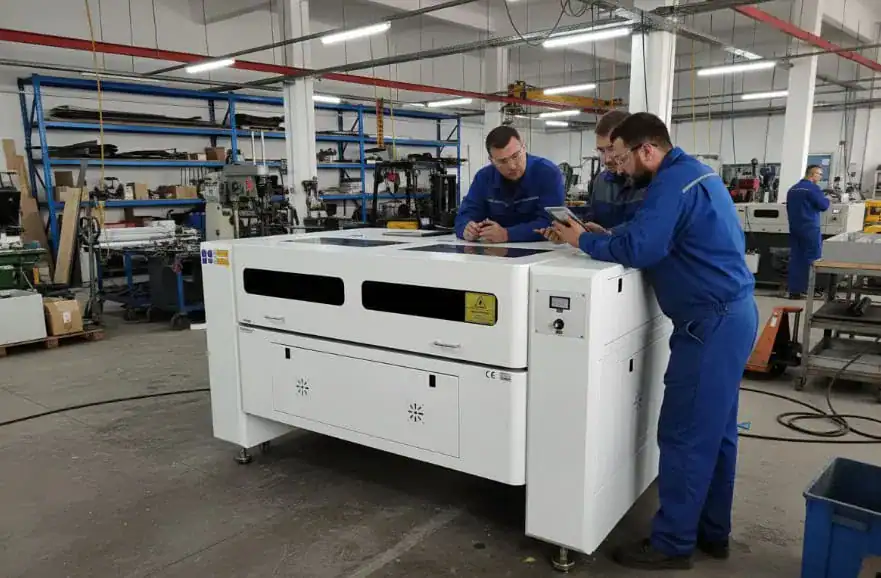
Soprattutto per le piccole produzioni, il laser è la soluzione più economica. Un portafoglio personalizzato con incisione, che costerebbe 15-20 dollari di ammortamento dello stampo per una tiratura di 50 pezzi, ha lo stesso costo unitario sia che se ne produca 1 che 1,000.
Quale tipo di pelle è più adatto? Guida ai materiali
Non tutti i tipi di pelle reagiscono allo stesso modo al laser CO2. Alcuni producono incisioni bellissime e ad alto contrasto, altri si sciolgono, emettono fumi tossici o danno un risultato opaco e poco definito. Ecco cosa devi sapere.
Vero Cuoio
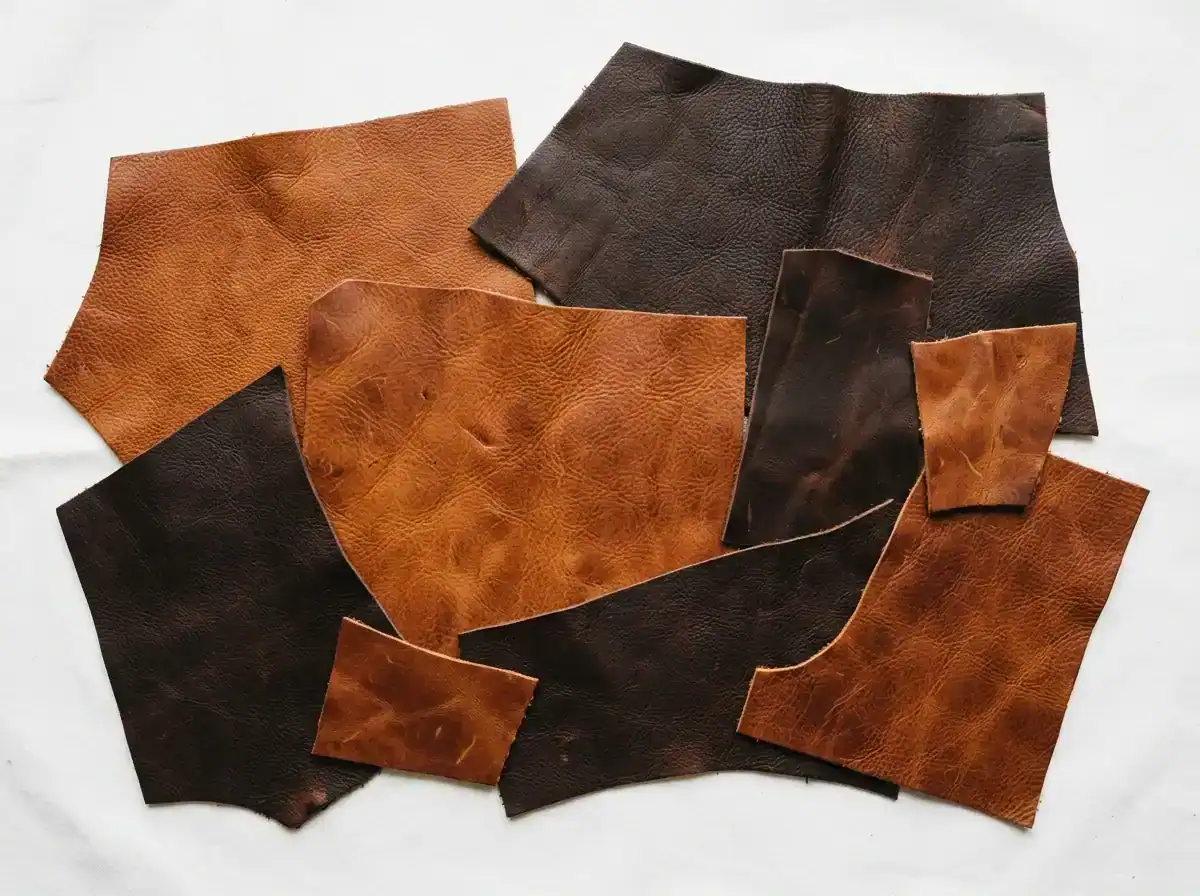
La vera pelle è una categoria molto ampia. Per la lavorazione laser, il metodo di concia è l'aspetto più importante.
La pelle conciata al vegetale è il non plus ultra. Viene conciata utilizzando materiali naturali come la corteccia degli alberi e permette di realizzare incisioni con un contrasto uniforme e di grande effetto. I colori più chiari danno i risultati migliori: si pensi al cuoio naturale, al marrone chiaro o alla pelle non tinta. Il processo di carbonizzazione produce un'incisione marrone scuro, intensa, nitida e resistente.
La pelle conciata al cromo è il tipo più comune sul mercato (utilizzata per tappezzeria, moda e settore automobilistico). Contiene sali di cromo, che possono creare problemi con il laser. L'incisione può rilasciare composti nocivi e i risultati sono spesso meno uniformi rispetto alla pelle conciata al vegetale.
La pelle conciata all'olio è morbida e resistente all'acqua, ma la superficie scura e oleosa spesso produce risultati a basso contrasto. Richiede maggiore pressione per ottenere un segno visibile e l'incisione potrebbe non risaltare altrettanto bene.
Pelle sintetica (finta)
La pelle sintetica è un materiale artificiale progettato per imitare la vera pelle. Può essere incisa al laser, ma con importanti avvertenze.
La pelle PU (poliuretano) può essere incisa al laser, ma si fonde anziché carbonizzarsi. Ciò richiede impostazioni di potenza precise per evitare un pasticcio appiccicoso. Il risultato è spesso un effetto in rilievo discreto con una minima variazione di colore. I bordi tagliati si sigillano bene tramite fusione, il che è un vantaggio.
Pelle in PVC (cloruro di polivinile) : non incidetela mai. Quando riscaldato da un laser, il PVC rilascia gas di cloruro di idrogeno, tossico se inalato e altamente corrosivo per i costosi componenti metallici all'interno della vostra macchina laser. Un fornitore che non vi avverte di questo rischio in anticipo non sta facendo il suo lavoro.
La pelle in microfibra (come l'Alcantara) è un materiale sintetico di alta qualità che si presta bene all'incisione. L'Alcantara è una miscela di poliestere e polistirene senza PVC, quindi è adatta al taglio laser. La sua struttura a fibre fini si presta particolarmente bene alla lavorazione laser.
Pelle per interni del veicolo
La pelle utilizzata nel settore automobilistico è in genere conciata al cromo e spesso presenta rivestimenti o trattamenti. Può essere incisa al laser, ma è necessario testare il materiale specifico. I risultati variano maggiormente rispetto alla pelle conciata al vegetale.
Riepilogo della compatibilità dei materiali
| Materiale | Compatibilità | Risultato | Note |
|---|---|---|---|
| Pelle conciata al vegetale | Ottimo | Bordi netti, elevato contrasto di incisione | La scelta migliore per lavori di alta qualità |
| Pelle conciata al cromo | Buone | Può rilasciare composti; testare prima | Il tipo di pelle più comune |
| cuoio conciato all'olio | Discreto | Maggiore potenza necessaria, contrasto inferiore | La superficie scura limita la visibilità |
| PU pelle sintetica | Buone | I bordi tagliati vengono sigillati tramite fusione, senza post-lavorazione. | Validato per laser |
| Ecopelle in PVC | Non raccomandato | Fumi tossici, danneggiano le ottiche | Passa ad alternative basate su PU |
| Alcantara (microfibra) | Buone | Struttura a fibre sottili, compatibile con il laser. | Senza PVC, sicuro da lavorare |
| Cuoio rigido (3–4 mm) | Buone | Maggiore potenza, velocità più lenta richiesta | Potenza 85–90%, 10–30 mm/s |
Avvertenza sul PVC
Questo argomento merita una sezione a parte perché riguarda la sicurezza. I materiali contenenti PVC rilasciano gas di cloruro di idrogeno quando vengono trattati con il laser. Questo corrode le ottiche e mette a rischio il vostro team. Un fornitore che aspetta che si verifichino problemi per spiegarli non è un fornitore, ma una responsabilità.
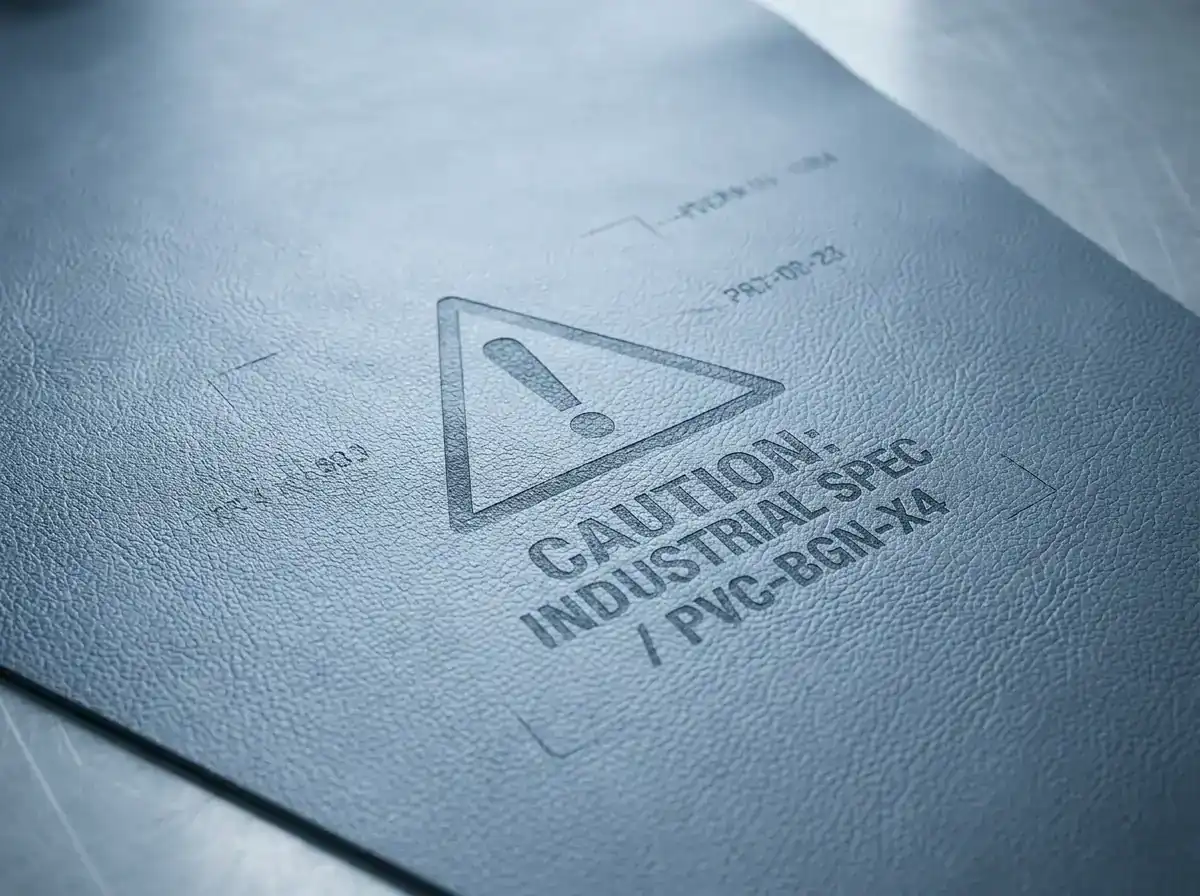
Non sai con certezza la composizione del tuo materiale? Inviaci un campione per un'analisi gratuita. Meglio saperlo subito che scoprirlo a proprie spese.
Come ottenere un'incisione scura e nitida (non un pasticcio bruciato)
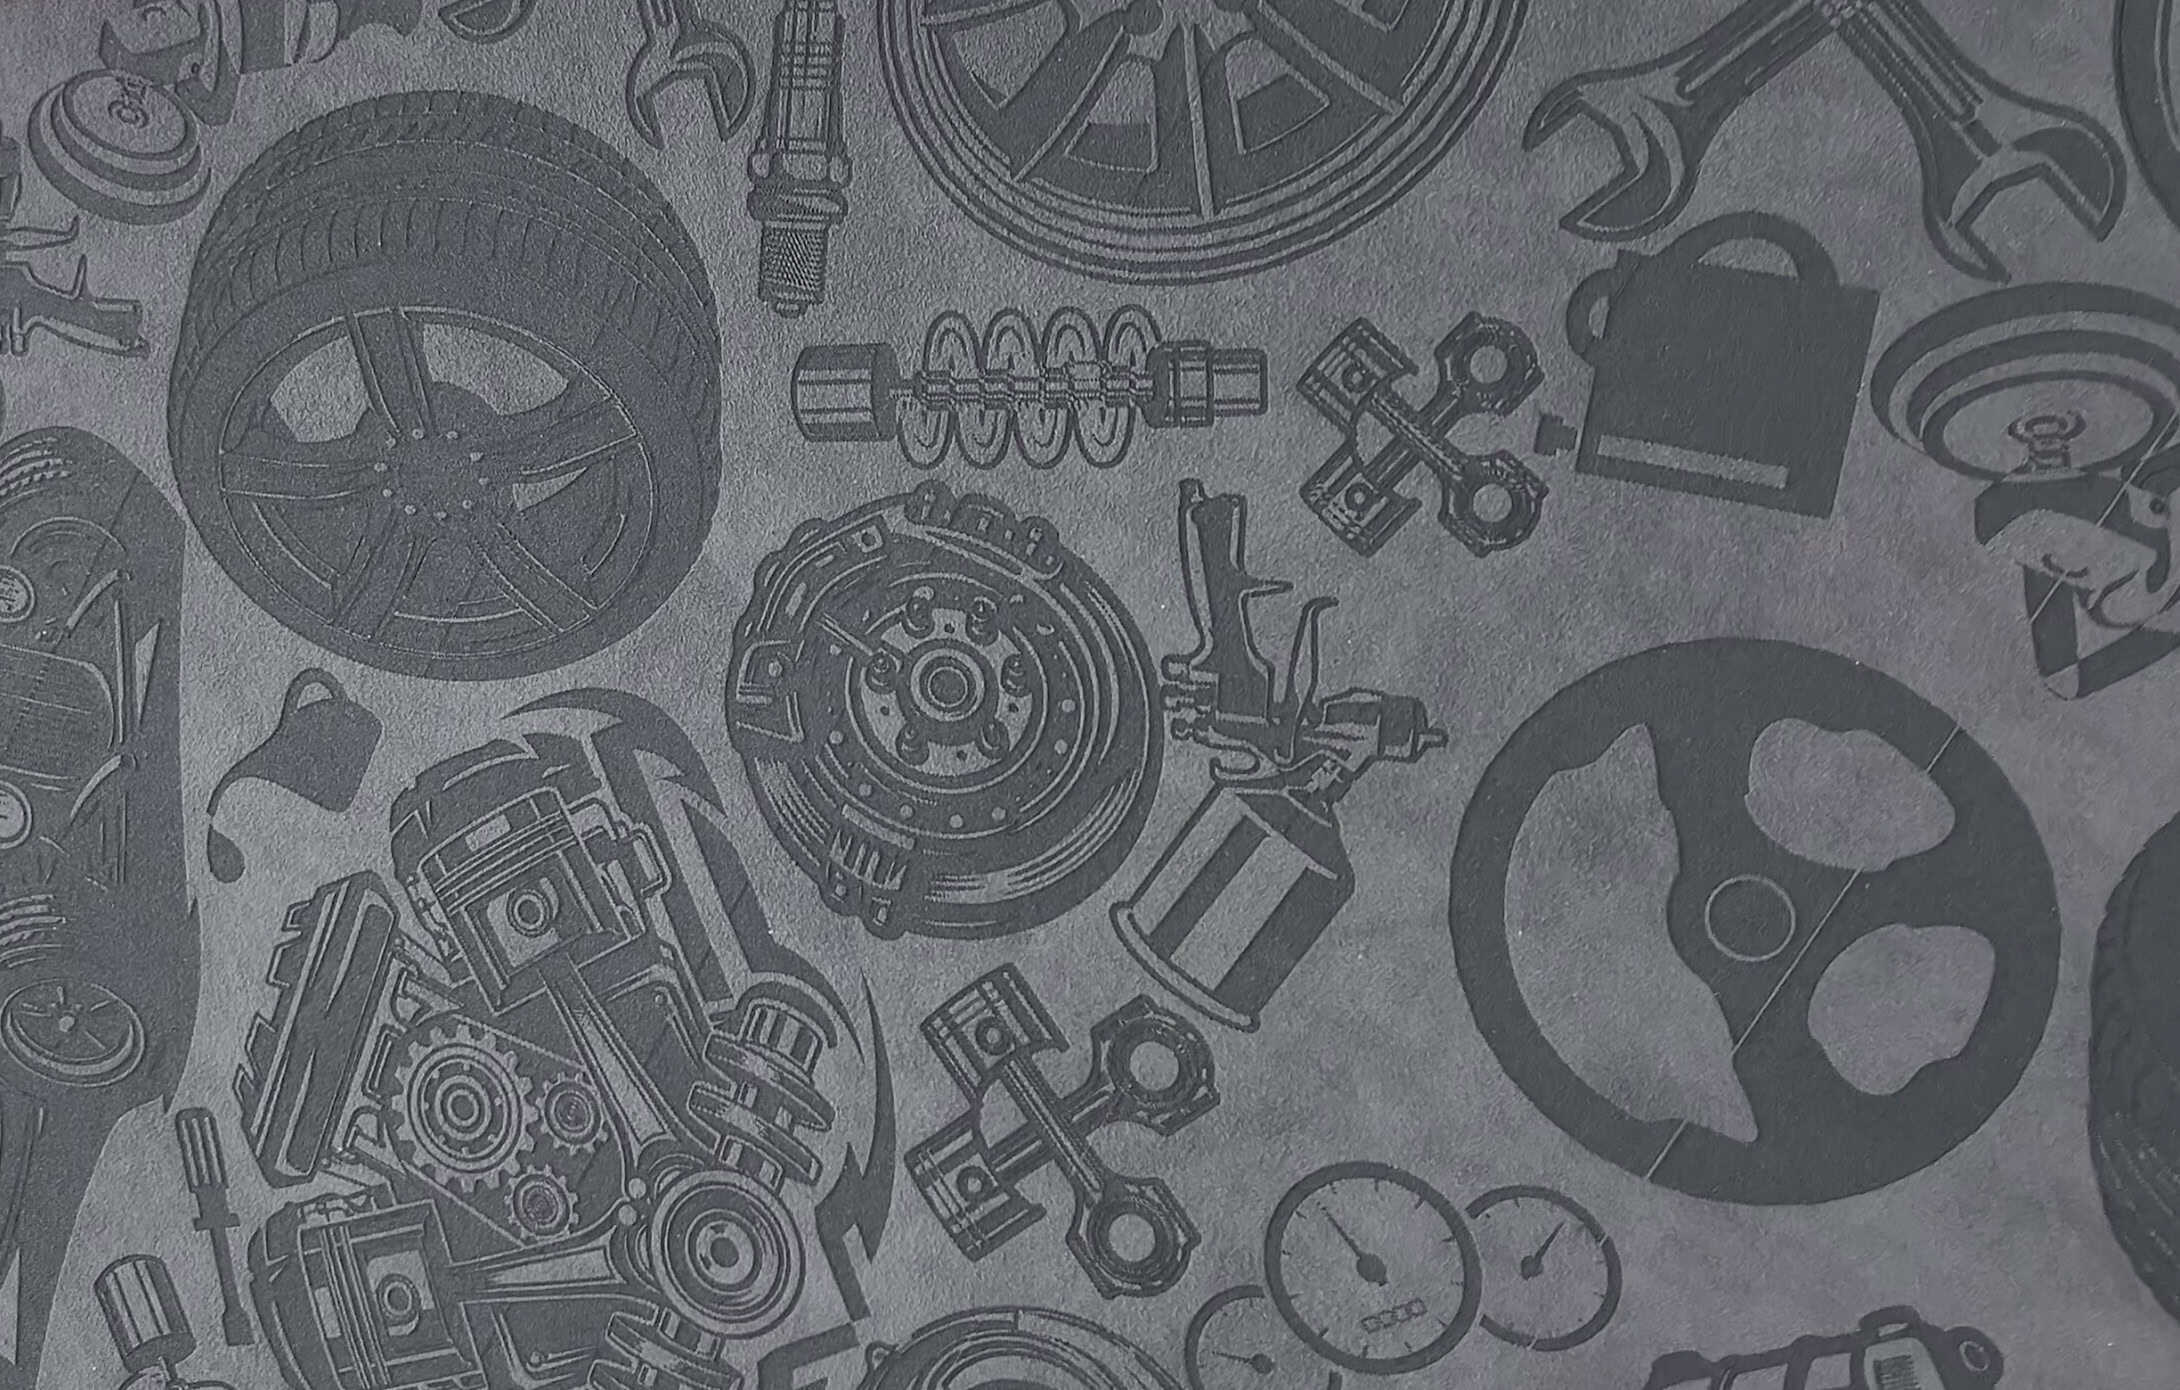
La richiesta più frequente da parte dei clienti è un'incisione profonda e di un nero intenso. Per ottenerla, l'istinto comune è quello di impostare la potenza del laser al 100%, credendo che maggiore potenza equivalga a un'incisione più scura. Questo, quasi sempre, si rivela controproducente.
Ecco perché: un laser non "dipinge" di nero la pelle. Avvia la carbonizzazione, una reazione chimica in cui i tannini e gli oli della pelle si decompongono rilasciando carbonio. È questo carbonio che crea il segno scuro. Se si aumenta la potenza oltre il livello ottimale, non si ottiene un segno più scuro, ma una carbonizzazione fragile e cenerina che si sfalda e rovina il prodotto.
Pensatela come alla tostatura del pane. C'è un punto di tostatura perfetto in cui assume un bel colore marrone. Un po' di più, e si ottiene un pane tostato nero e bruciato. Lo stesso principio si applica alla pelle.
Impostazioni di potenza in base al tipo di pelle
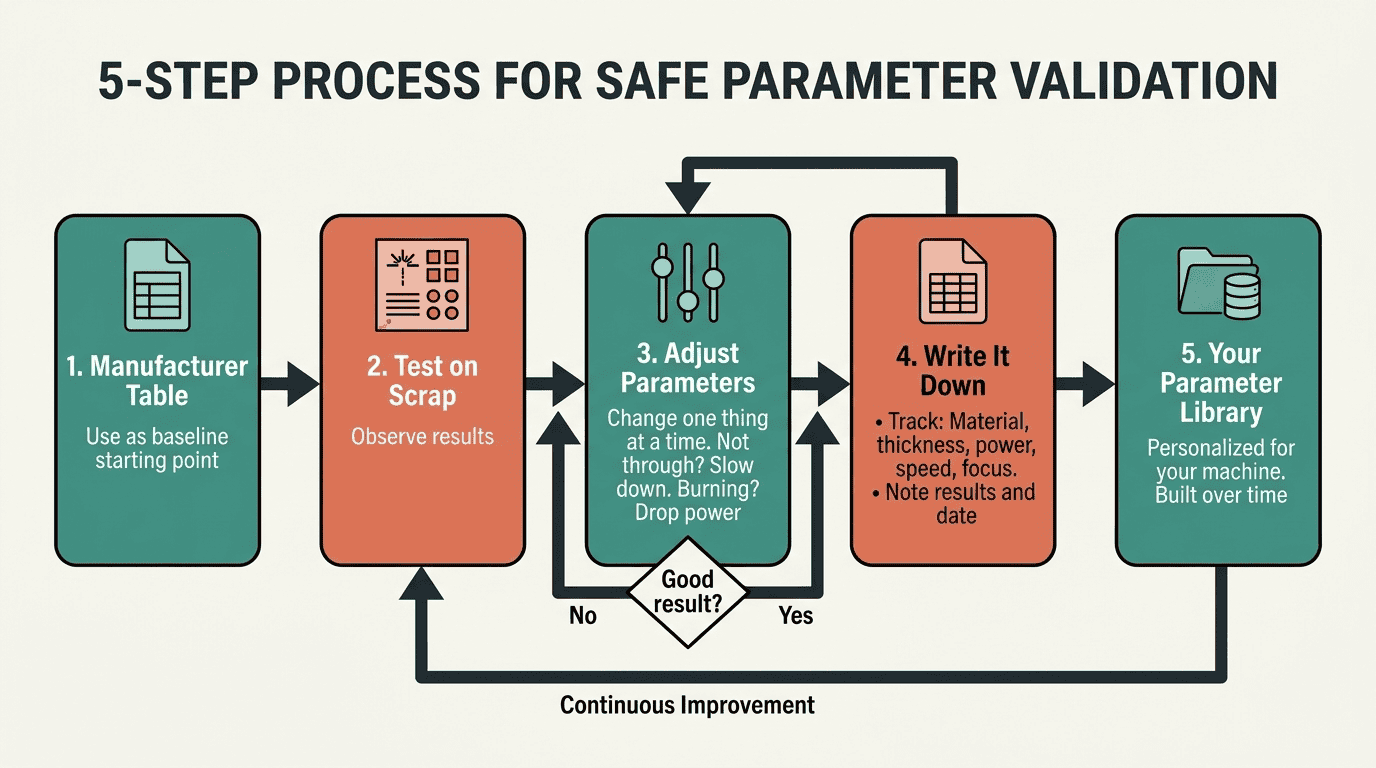
Questi sono punti di partenza validati per sistemi a CO2 da 60W a 100W. Eseguire sempre una prova su un campione di 5x5 mm su un pezzo di scarto della stessa pelle prima della produzione. Non impostare mai la potenza al di sotto del 15%: la maggior parte dei tubi non funziona in modo costante al di sotto di tale valore.
Taglio (taglio passante)
| Tipo di pelle | Spessore | Energia (%) | Velocità 60W (mm/s) | Velocità 100W (mm/s) | Assistenza aerea | Note |
|---|---|---|---|---|---|---|
| Pelle naturale | 1.0–2.0 mm | 45-70 | 15-25 | 30-45 | Alto | Per eliminare gli odori forti è necessario un sistema di aspirazione potente. |
| cuoio rigido | 3.0–4.0 mm | 85-90 | 10-20 | 20-30 | Alto | La concia vegetale richiede velocità di rotazione più basse. |
Incisione (marcatura superficiale)
L'incisione richiede una potenza inferiore e una velocità maggiore rispetto al taglio: l'obiettivo è la carbonizzazione, non l'ablazione. Per la pelle naturale (1.0–2.0 mm), iniziare con una potenza del 15–25% e una velocità pari a 2–3 volte quella di taglio, per poi regolare di conseguenza. Le impostazioni specifiche variano a seconda del tipo di pelle, del metodo di concia e del trattamento superficiale: è sempre consigliabile effettuare prima una prova.
Per sistemi da 130W–150W
Partite dalle stesse percentuali di potenza, ma aumentate la velocità del 30-50% per i materiali sottili (<3 mm) e del 20% per i materiali spessi. Eseguite sempre prima dei tagli di prova.
strategia di adattamento incentrata sulla velocità
Per evitare bruciature, durante le prove iniziali è sempre preferibile utilizzare velocità più elevate. Se il materiale non viene tagliato o non lascia un segno sufficientemente scuro, ridurre la velocità con incrementi del 10% anziché impostarla al massimo. Annotare le impostazioni ottimali per ogni fornitore specifico, poiché le proprietà del materiale variano da lotto a lotto.
Cosa succede a diversi livelli di potenza
| Configurazione | Come funziona | Il Risultato | Sensazione tattile |
|---|---|---|---|
| Bassa potenza / alta velocità | Ablazione superficiale leggera | Marrone chiaro, segno marrone chiaro | Cambiamento fluido e minimo |
| Potenza/velocità ottimali | Carbonizzazione controllata | Da marrone scuro a quasi nero, segno pulito | Liscio, leggermente incassato |
| Alta potenza / bassa velocità | Combustione eccessiva e combustione | Cenere fragile e squamosa in superficie | Ruvido, fragile, facilmente danneggiabile |
Tecniche per ottenere un segno più scuro (senza bruciature)
Invece di aumentare la potenza, prova questi approcci:
Passaggi multipli. Eseguite la stessa incisione due o tre volte a una potenza inferiore. In questo modo, la carbonizzazione si accumula strato dopo strato senza surriscaldare la pelle. Richiede più tempo, ma il risultato è più pulito e duraturo.
Regolare la frequenza (PPI). Su alcune macchine è possibile regolare gli impulsi per pollice. Un PPI più elevato può creare un aspetto più scuro aumentando la densità degli impulsi laser per area.
Sfocare il laser. Alzando leggermente il punto focale del laser (1-2 mm) si allarga il fascio. Questo crea un segno più ampio e scuro senza l'aggressività tipica dell'alta potenza. È un trucco che richiede un po' di sperimentazione, ma può dare ottimi risultati.
3 consigli per risultati migliori con il laser sulla pelle
Questi tre consigli sono semplici ma fanno davvero la differenza. La maggior parte dei problemi che riscontro deriva dal non averne seguito nemmeno uno.
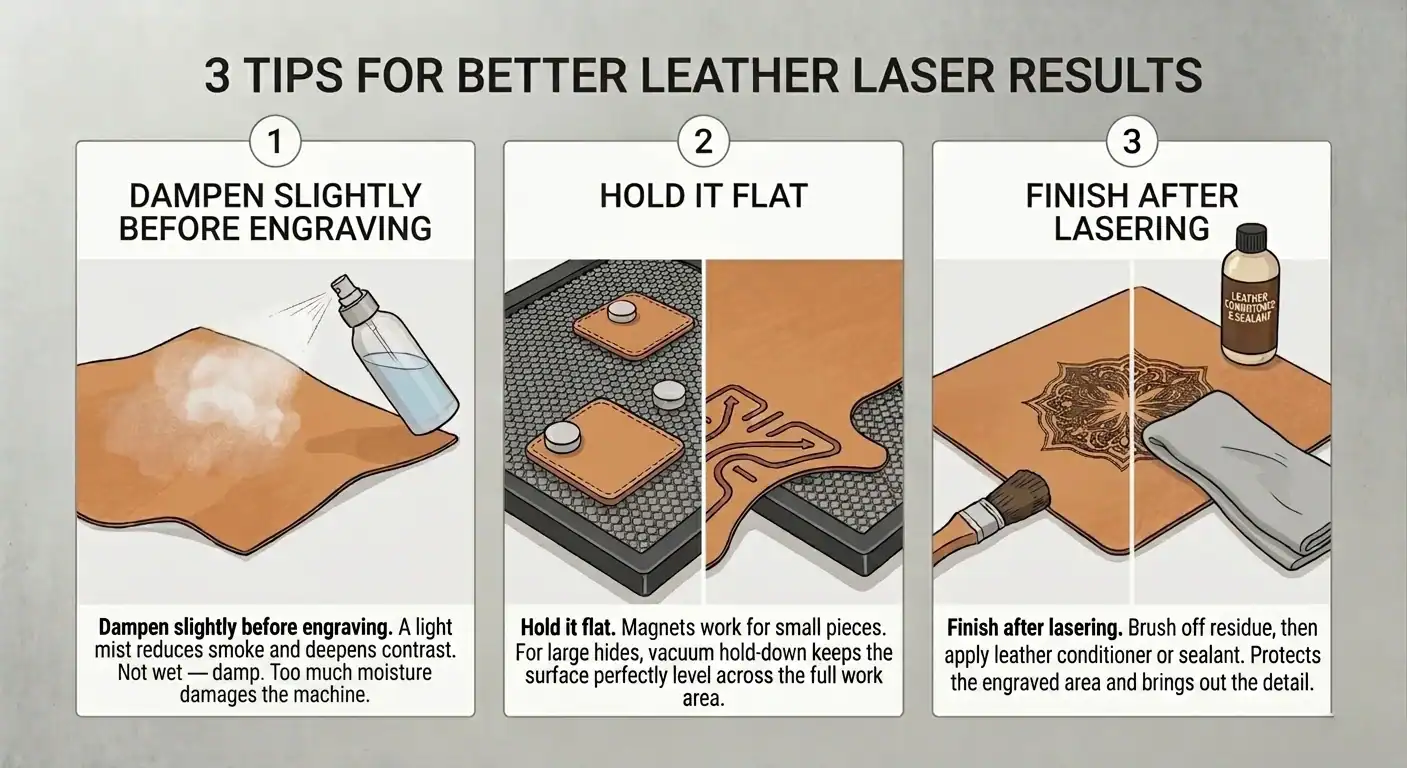
1. Inumidire leggermente prima dell'incisione
Una leggera nebulizzazione d'acqua sulla superficie della pelle riduce l'effetto fumo e intensifica il contrasto dell'incisione. La parola chiave è "umido", non bagnato. Un'eccessiva umidità può danneggiare la macchina o causare la deformazione della pelle. È sufficiente una rapida passata con uno spruzzino.
2. Tienilo piatto
La pelle che non è distesa perfettamente piana sul piano del laser presenterà una messa a fuoco non uniforme su tutta la superficie. Per i pezzi piccoli, i magneti funzionano bene. Per le pelli di grandi dimensioni, un sistema di fissaggio a vuoto mantiene la superficie perfettamente livellata su tutta l'area di lavoro. Qualsiasi irregolarità o curvatura influisce sulla messa a fuoco del laser e provoca una profondità di incisione non uniforme.
3. Rifinitura dopo il taglio laser
Innanzitutto, spazzolate via i residui, poi applicate un balsamo o un sigillante per cuoio. Questo protegge l'area incisa ed esalta i dettagli. È un semplice passaggio che distingue i prodotti professionali da quelli amatoriali.
Lista di controllo pre-volo per un'incisione impeccabile
Prima di avviare una produzione, consulta questa lista di controllo. Elimina i punti critici più comuni.
1. Scegliere il materiale e il laser giusti
Per l'incisione su pelle, il laser a CO2 è lo standard del settore. La sua lunghezza d'onda di 10,600 nm viene facilmente assorbita dai materiali organici, producendo un segno netto. I laser a fibra sono progettati per la marcatura dei metalli e sono generalmente inadatti alla pelle.
Le pelli conciate al vegetale di colore chiaro offrono il contrasto migliore e risultati più uniformi. Se si utilizza pelle sintetica, verificare che sia priva di PVC prima di iniziare.
2. Imposta le tue impostazioni principali
Potenza e velocità sono inversamente proporzionali. Maggiore potenza e velocità inferiore producono una bruciatura più profonda e scura. Minore potenza e velocità superiore si traducono in una bruciatura più leggera.
- Potenza determina la profondità dell'incisione. Un'incisione eccessiva brucerà la pelle.
- Velocità Determina per quanto tempo il laser rimane puntato su ciascun punto. Velocità inferiori creano segni più scuri.
- Focus — Un laser non a fuoco produce una linea più ampia e meno definita. Assicurarsi sempre che la lente sia perfettamente a fuoco sulla superficie della pelle.
3. Prepara la tua opera d'arte e la tua area di lavoro
Utilizza file ad alta risoluzione (300 DPI o superiore) per evitare bordi pixelati o frastagliati. Prima di iniziare, assicurati che la pelle sia completamente distesa sul piano del laser. Se necessario, utilizza pesi, magneti o nastro adesivo per fissare i bordi.
Come pulire la pelle dopo l'incisione laser
L'incisione è terminata, ma il lavoro non è ancora finito. La superficie intorno al disegno è ricoperta da un residuo fumoso e appiccicoso che opacizza l'aspetto e risulta sgradevole al tatto. Utilizzando un metodo di pulizia errato, si rischia di far penetrare la fuliggine nelle venature del legno, creando un alone permanente.
La delicata pulizia
Iniziate con una spazzola morbida e asciutta o un panno in microfibra pulito per rimuovere le particelle residue. Quindi utilizzate un detergente specifico per la pelle; in alternativa, se non ne avete uno, potete usare una goccia di sapone molto delicato (come il detersivo per piatti senza profumo) in una tazza di acqua distillata.
Inumidisci un panno pulito con la soluzione. Strizzalo bene: deve essere quasi asciutto. Strofina via la fuliggine superficiale dall'incisione, non verso di essa. Non strofinare avanti e indietro sulle linee incise, perché questo può trascinare la fuliggine e macchiare la pelle circostante.
Lascia asciugare
Dopo la pulizia, lasciare asciugare completamente la pelle all'aria in un luogo fresco e asciutto, lontano dalla luce solare diretta o da fonti di calore. Questa operazione può richiedere alcune ore. Affrettare questo passaggio e applicare il balsamo sulla pelle ancora umida può intrappolare l'umidità e favorire la formazione di muffa.
Condiziona e proteggi
Il processo laser e la pulizia possono rimuovere parte degli oli naturali dalla pelle. Una volta completamente asciutta, applicare una piccola quantità di balsamo o olio per pelle di qualità (come l'olio di zampa di bue) per ripristinare l'elasticità e fornire uno strato protettivo. Applicare uno strato sottile con un panno pulito, lasciare assorbire e lucidare per rimuovere l'eccesso.
Kit per la pulizia della pelle
| Strumento/Prodotto | Missione | Best Practice |
|---|---|---|
| Spazzola morbida / panno in microfibra | Rimozione della fuliggine superficiale, applicazione di detergenti | Utilizzare panni separati per la pulizia e il condizionamento |
| Detergente specifico per cuoio | Rimozione sicura dei residui di fumo | Eseguite sempre una prova su un punto nascosto prima di procedere. |
| Sapone delicato e acqua distillata | detergente alternativo accessibile | Utilizzare pochissimo sapone e un panno ben strizzato. |
| Olio per cuoio | Ripristina l'idratazione, protegge la pelle | Applicare uno strato sottile e uniforme dopo che la pelle è completamente asciutta. |
Cosa puoi realizzare? Applicazioni reali
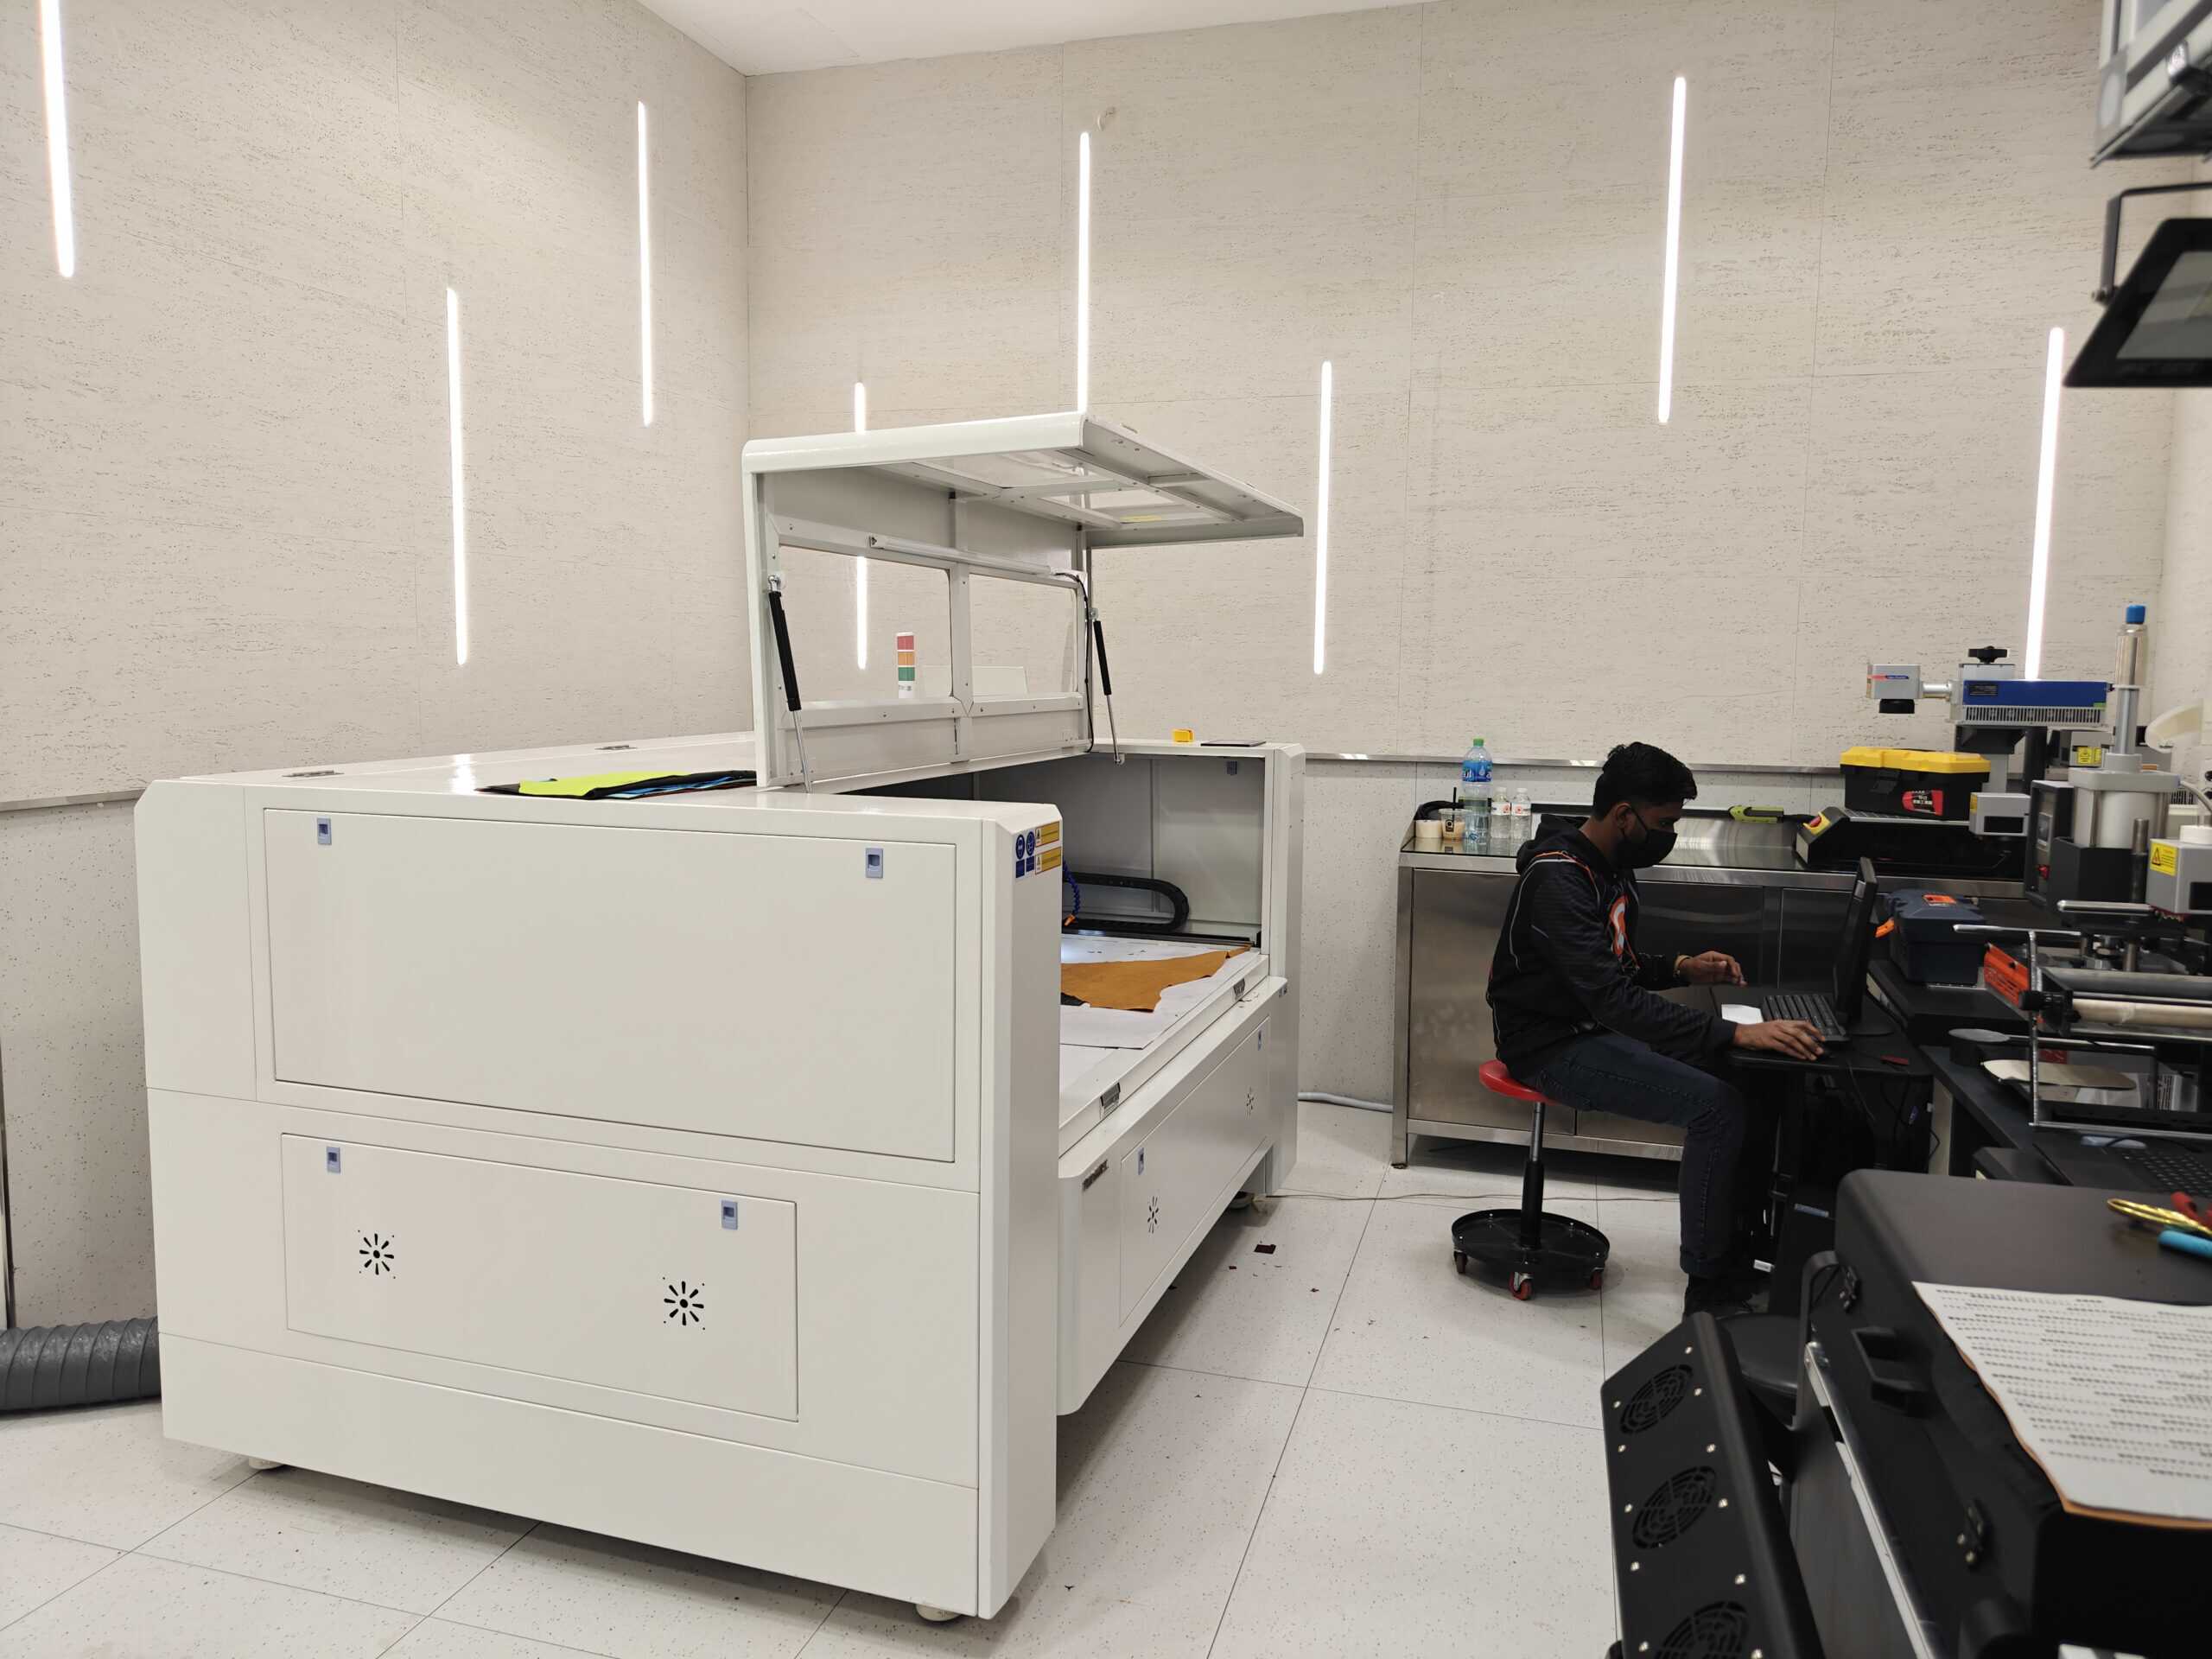
La lavorazione laser della pelle copre un'ampia gamma di prodotti, dagli accessori di moda agli interni delle automobili. Ecco tre esempi concreti tratti da officine e fabbriche che sono passate alla tecnologia laser.
Laboratorio di lavorazione della pelle: da 200 a 800 pezzi al mese
A three-person leather workshop was producing 200 custom pieces monthly, all hand-cut. Complex patterns took 2 hours each by hand. After adding a Redshift 1610 (100W CO2), output jumped to 800+ pieces per month.
Il cambiamento non ha riguardato solo la velocità. Il taglio di modelli complessi è passato da 2 ore per pezzo a 5 minuti. La precisione dei bordi ha eliminato completamente le rilavorazioni. I tempi di consegna sono scesi da 14 giorni a 3 giorni. E hanno acquisito una nuova fonte di reddito: la personalizzazione con logo aziendale, che consente di ottenere prezzi di vendita medi superiori del 40%.
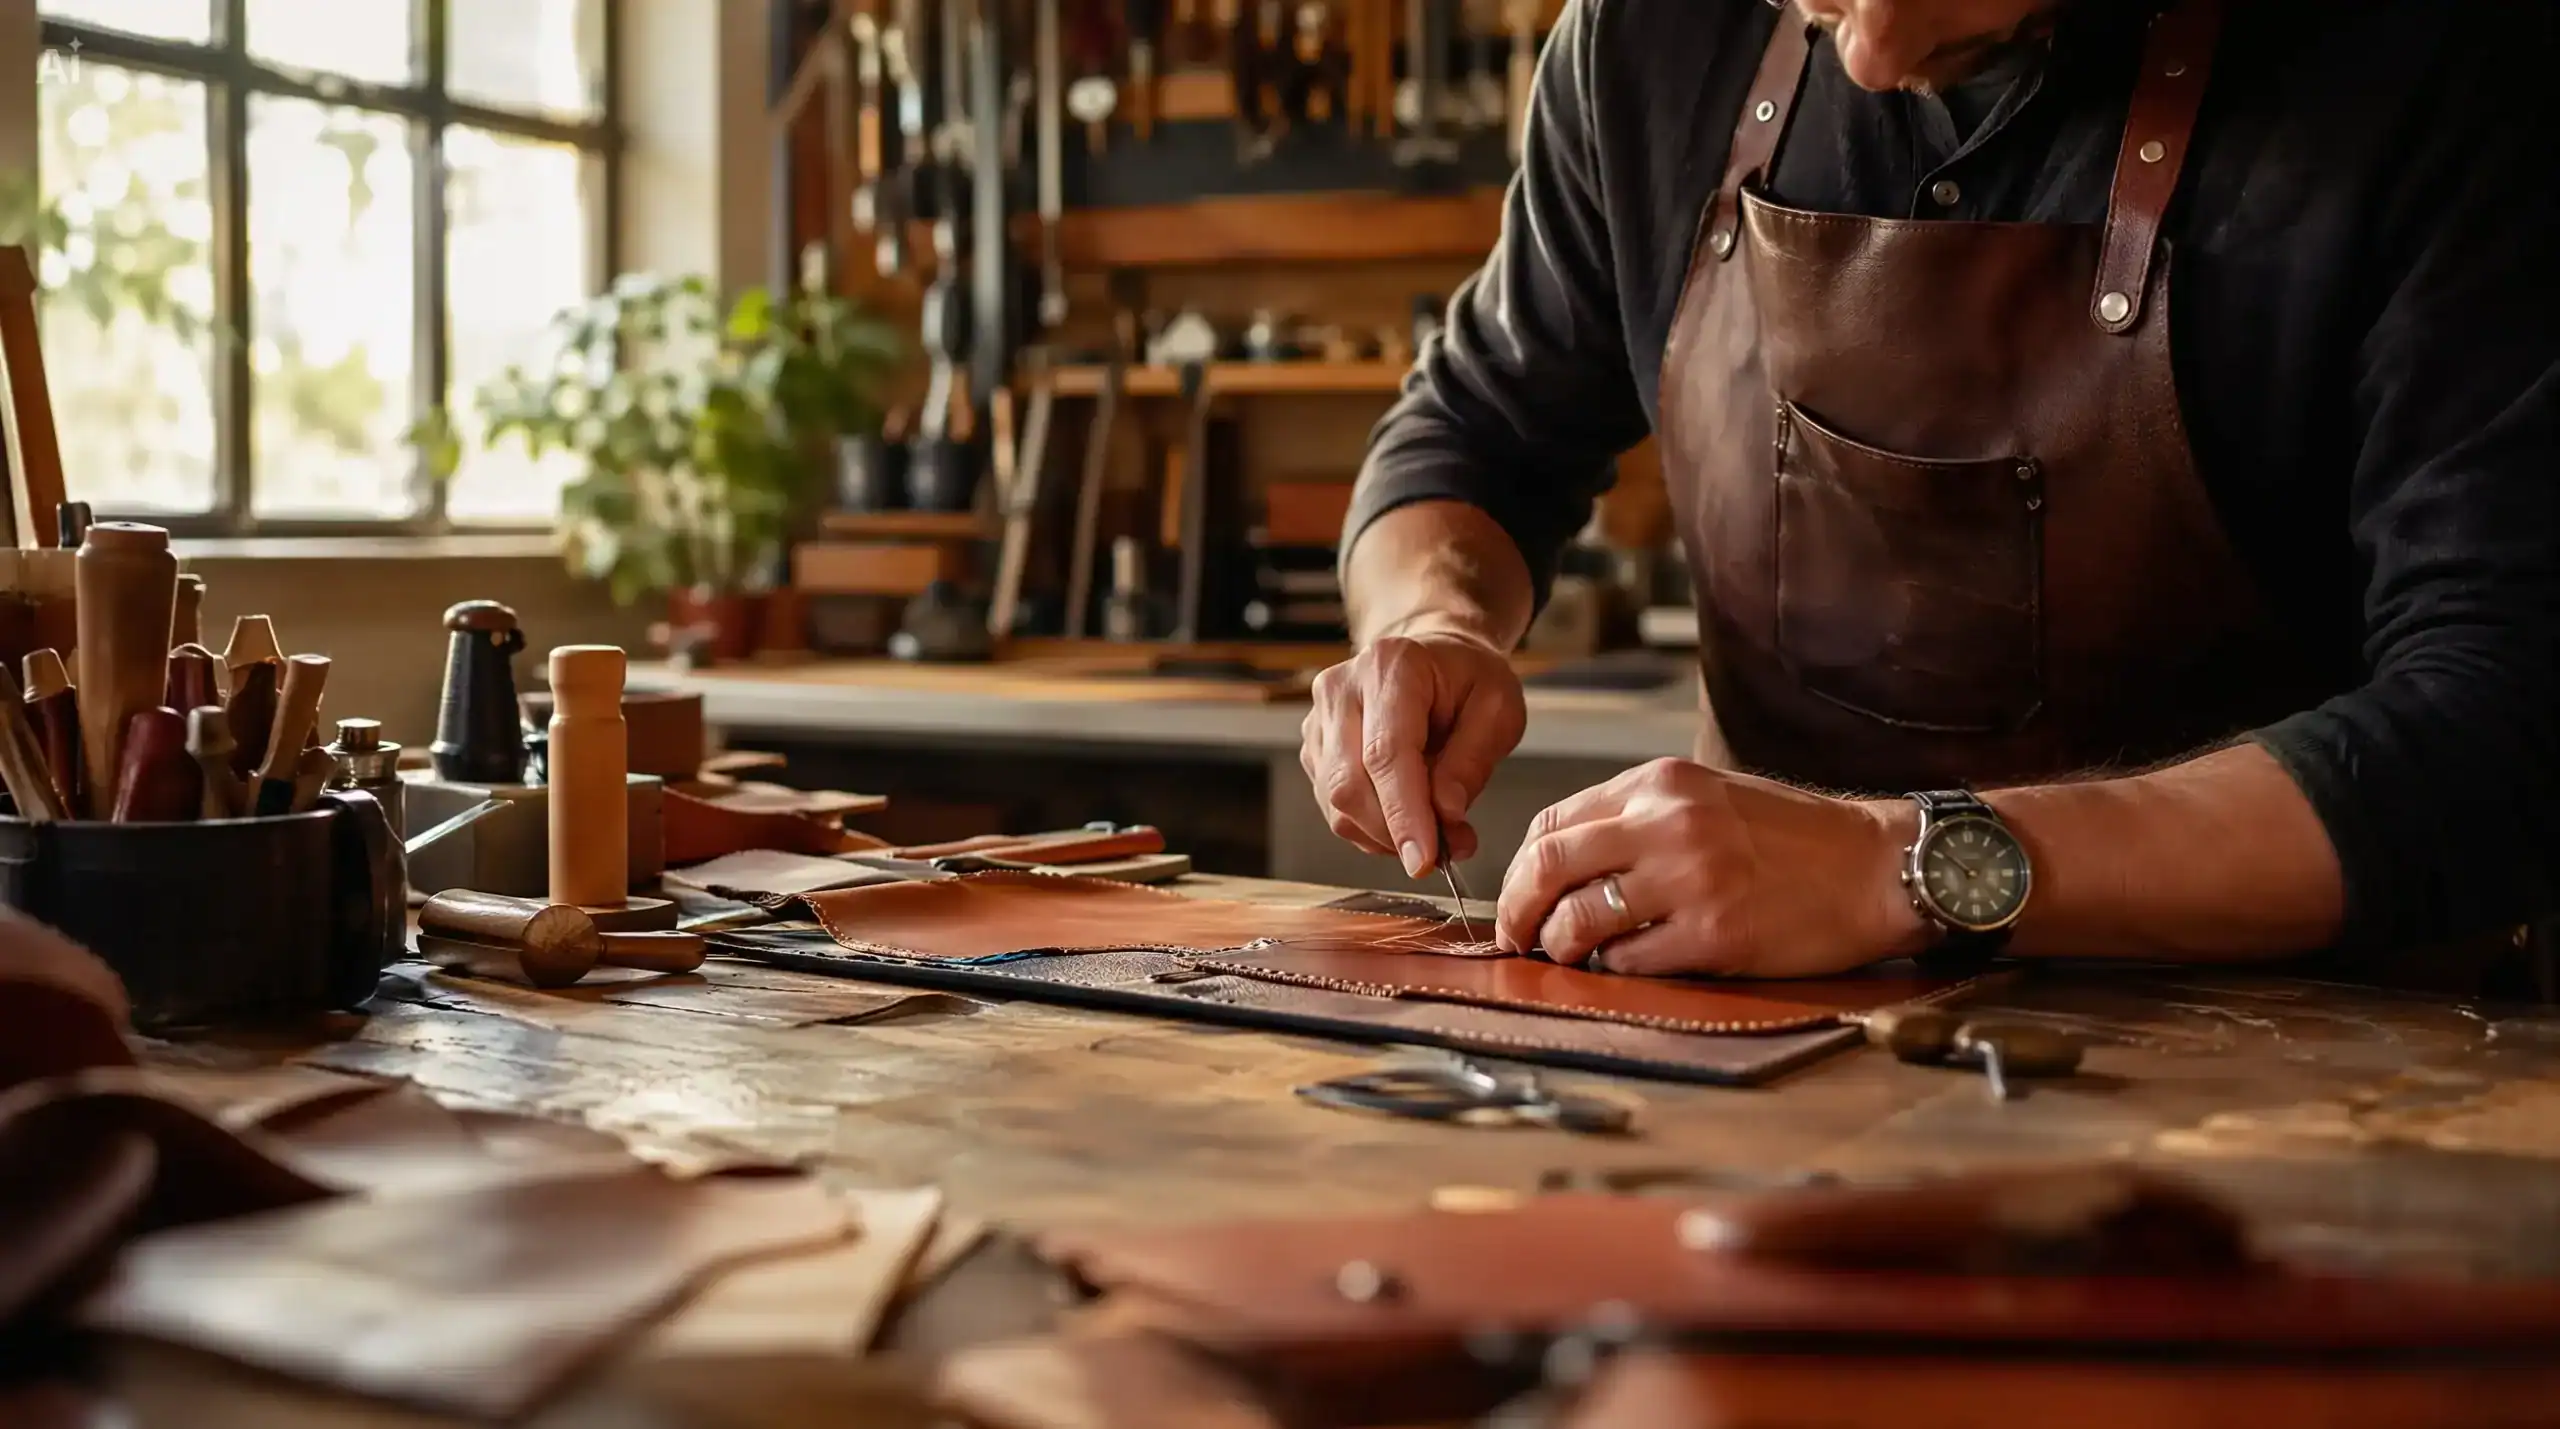
Fabbrica di calzature: da 500 a 2,000 paia al giorno
A sports shoe manufacturer ran punching and cutting as separate processes. After switching to a Redshift 1610G Galvo-Gantry hybrid, daily output surged from 500 to 2,000 pairs.
La testa galvanica perfora a 4,500 fori al minuto, 10 volte più velocemente della punzonatura meccanica. Il portale esegue il taglio di contorno con una precisione di 0.1 mm. Entrambe le operazioni avvengono in un unico dispositivo, senza movimentazione di materiale tra le stazioni.
Officina di personalizzazione veicoli: risultati di qualità OEM, un'auto alla volta.
Un negozio di personalizzazione degli interni dei veicoli in Kuwait taglia a mano la pelle per cruscotti, pannelli delle portiere e volanti: ogni pezzo viene misurato e rifinito per ogni veicolo. Dopo aver aggiunto un Redshift 1610, ogni taglio è ora eseguito con precisione CNC e senza sprechi su pelli di prima qualità.
I modelli digitali per ogni modello di auto eliminano la necessità di misurazioni manuali e di errori di taglio. L'ottimizzazione del posizionamento riduce del 30% gli sprechi di pregiata pelle. I bordi sono termosaldati senza sfilacciarsi, garantendo una qualità pari a quella degli interni di fabbrica.
Esempi di prodotti
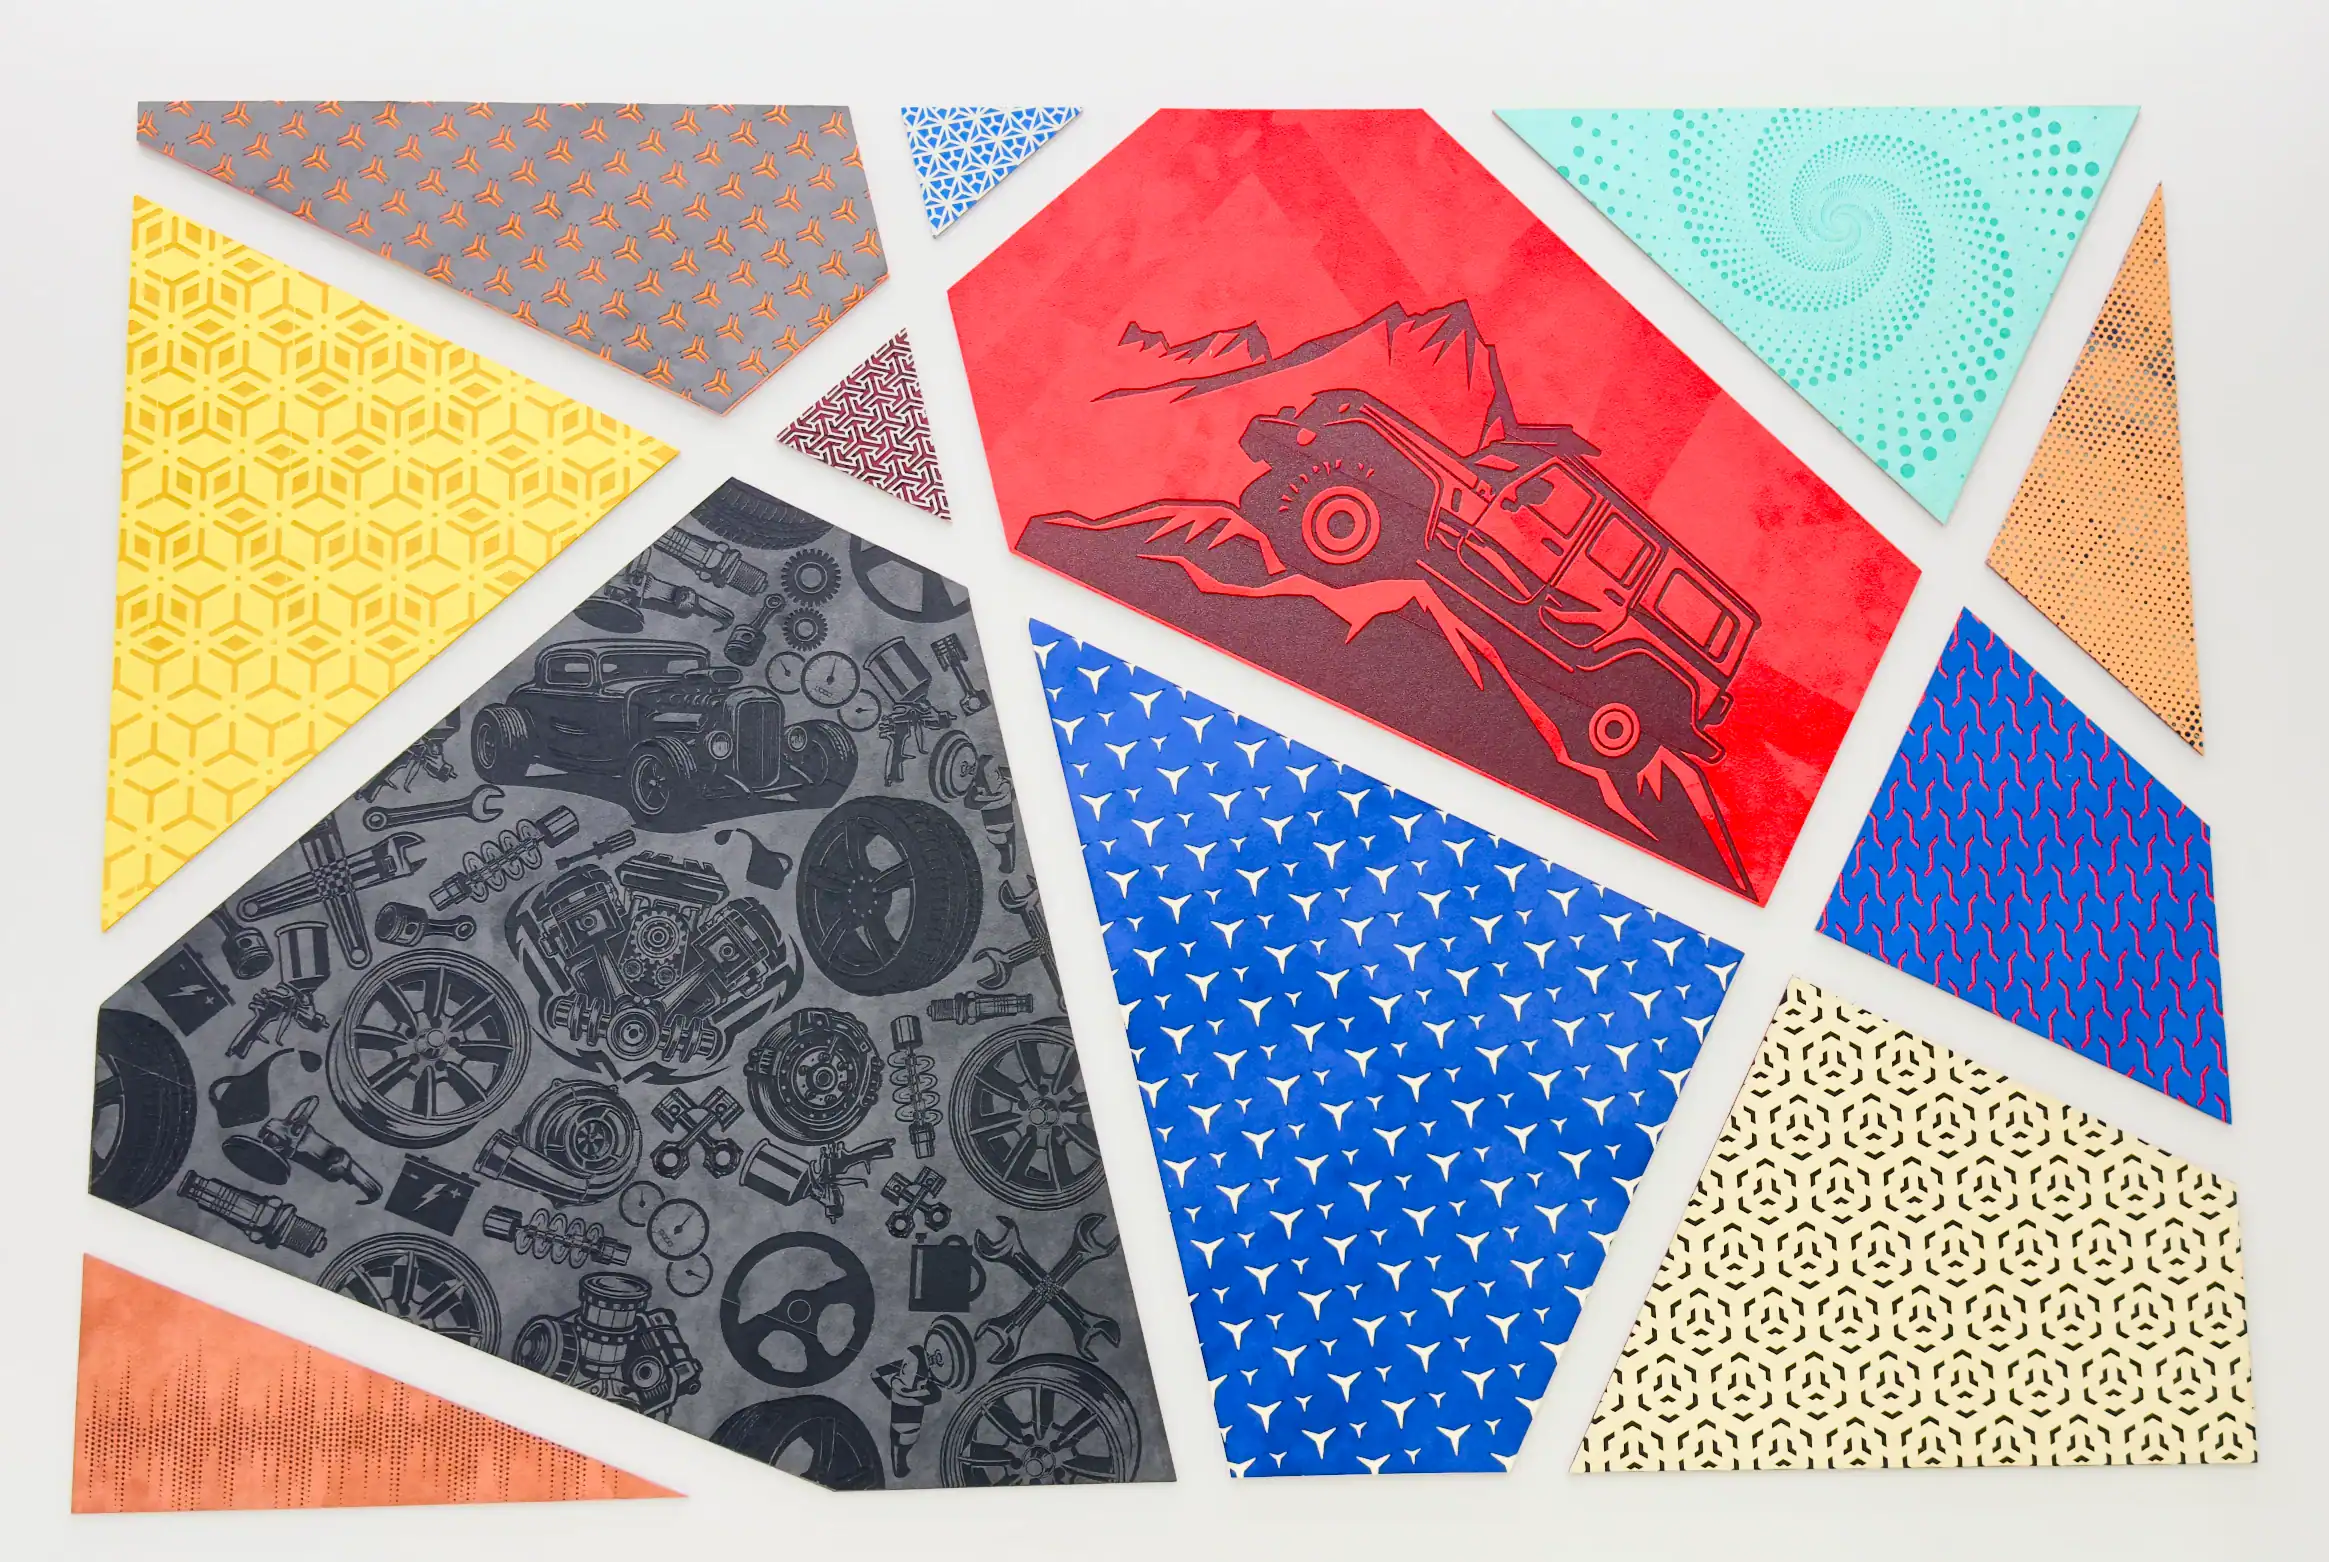
La pelle incisa al laser riveste un'ampia gamma di prodotti:
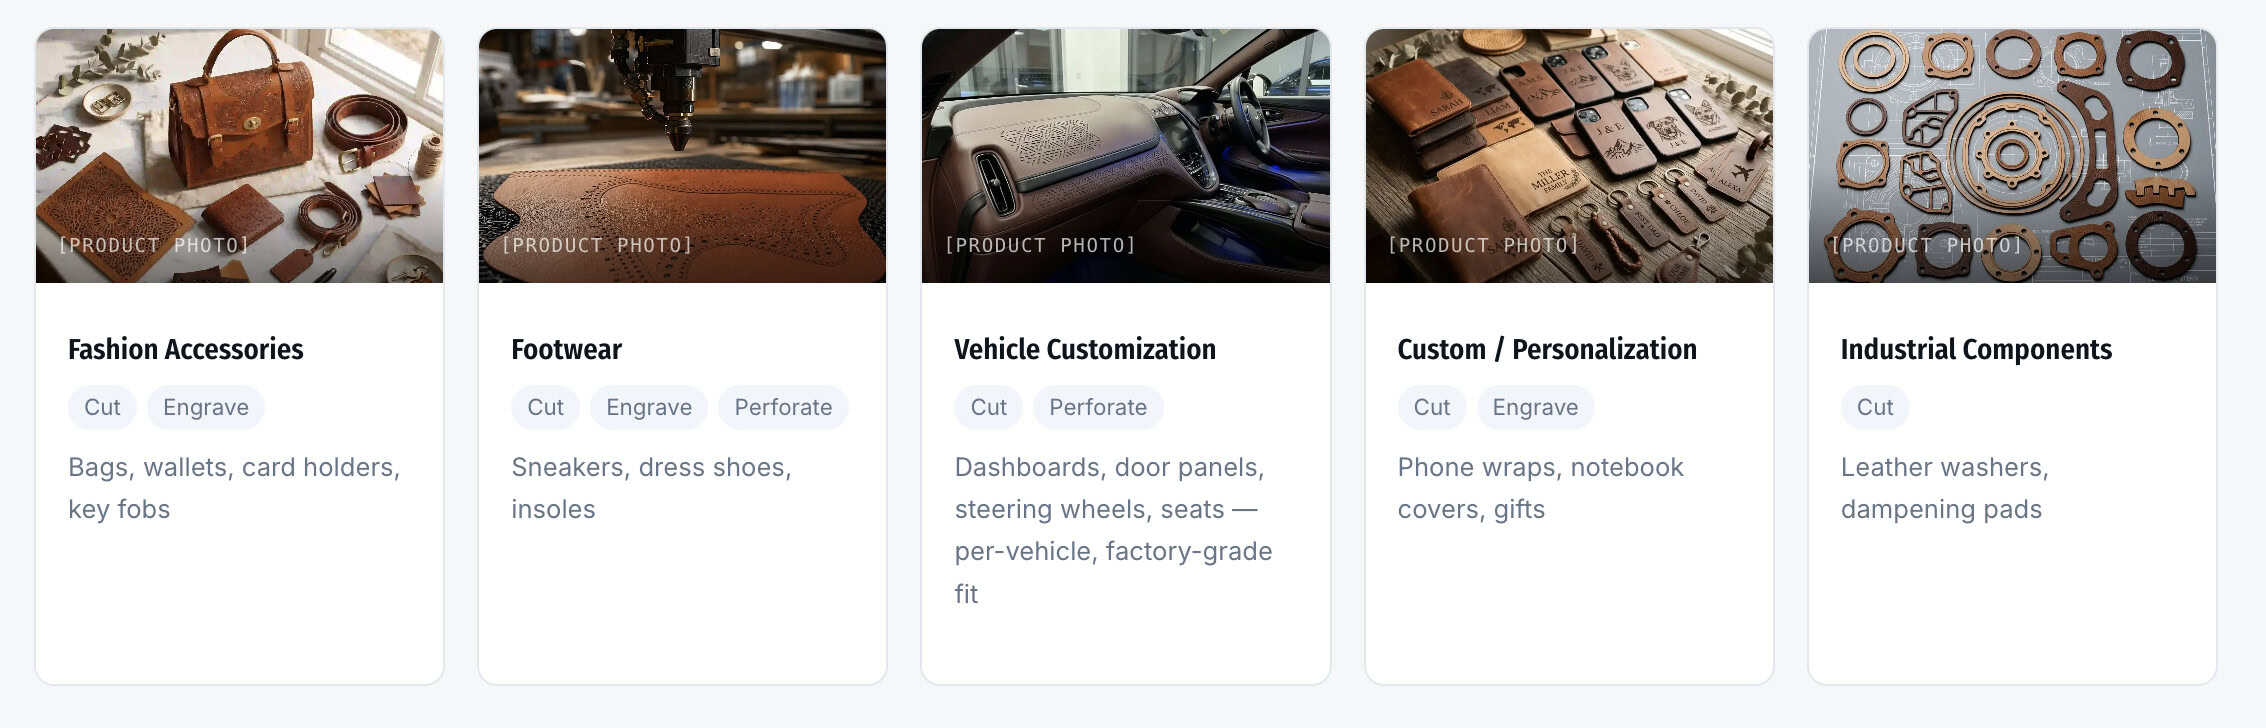
- Portafogli e astucci — motivi botanici, monogrammi, loghi
- Cinture e bracciali — disegni in filigrana, testo personalizzato
- Casse del telefono — intricati motivi di mandala e floreali
- Grembiuli e accessori — branding artigianale, opere d'arte personalizzate
- Custodie per laptop — motivi incisi su similpelle
- Gioielli — orecchini, spille, pendenti ricavati da fogli di cuoio
Ogni pezzo può essere prodotto singolarmente o in grandi lotti, con lo stesso costo unitario indipendentemente dalla quantità.
Trova la macchina giusta per la tua lavorazione della pelle
La macchina giusta dipende da cosa si vuole produrre e in che quantità. Ecco un breve schema decisionale.
Devi tagliare la pelle o ti basta incidere la superficie?
Il taglio (taglio passante, taglio di contorno, taglio di forma) richiede una macchina da taglio laser. Le macchine da taglio possono anche incidere, ma le macchine per marcatura non possono tagliare.
La marcatura (loghi, texture, numeri di serie, motivi decorativi sulla superficie) può essere effettuata con una macchina per marcatura, che in genere è più piccola e più economica.
Macchine da taglio
| Categoria | Modelli | Area di lavoro | Ideale per | Potenza | Vantaggio chiave |
|---|---|---|---|---|---|
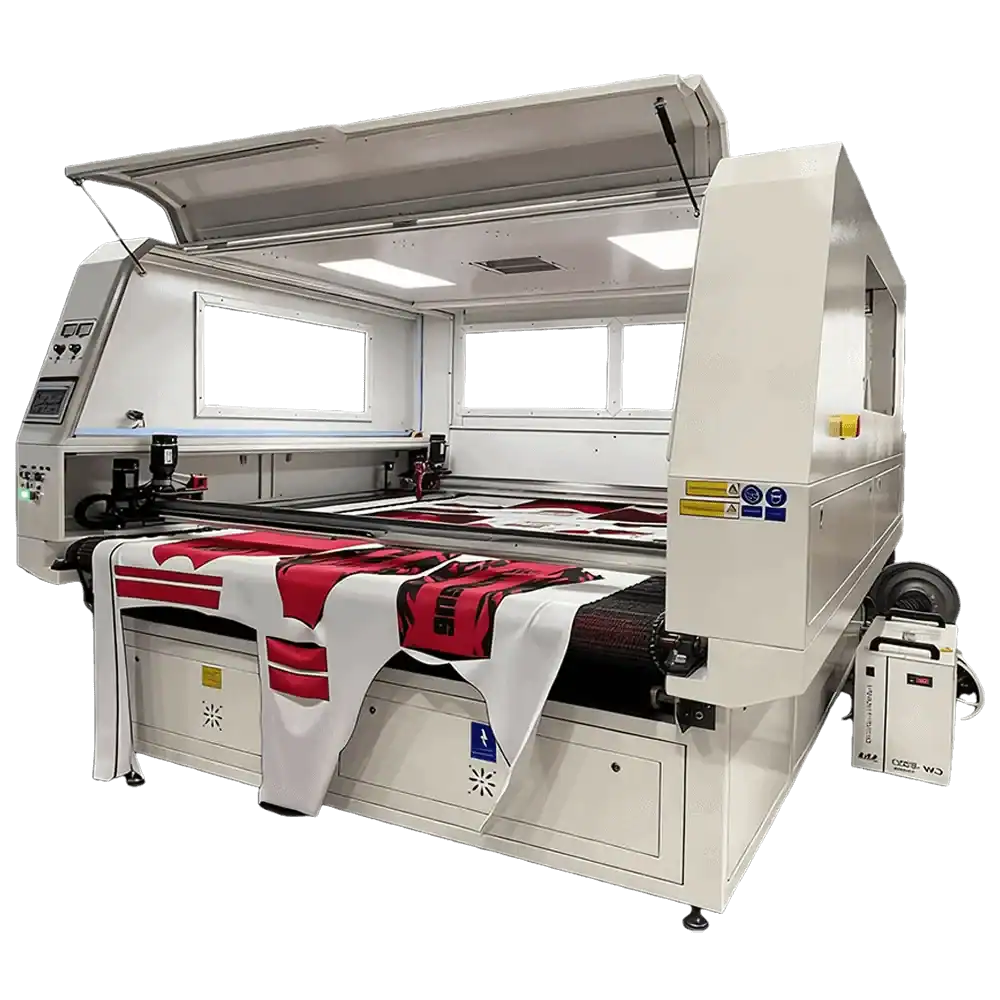
| Taglierina a pianale | 1060 / 1390 / 1610 / 1810 | Fino a 1800 × 1000 mm | Fogli e pezzi, dallo studio alla fabbrica | 60-150W | Opzioni di tavolo flessibili, predisposte per MES |
| Taglierina + trasportatore | 1610C / 1612C / 1614C / 1810C / 1812C / 1814C | Fino a 1800 × 1400 mm | Materiali in rotoli, produzione continua | 80-300W | Alimentazione e raccolta automatiche da rotolo a rotolo |
| Sistema ibrido galvanometrico e a portale | 1490G / 1610G / 1810G | Fino a 1800 × 1000 mm | Perforazione + taglio in un'unica passata | 150-400W | 4,500 fori/min, sistema a doppia testa |
Taglierina laser CO₂
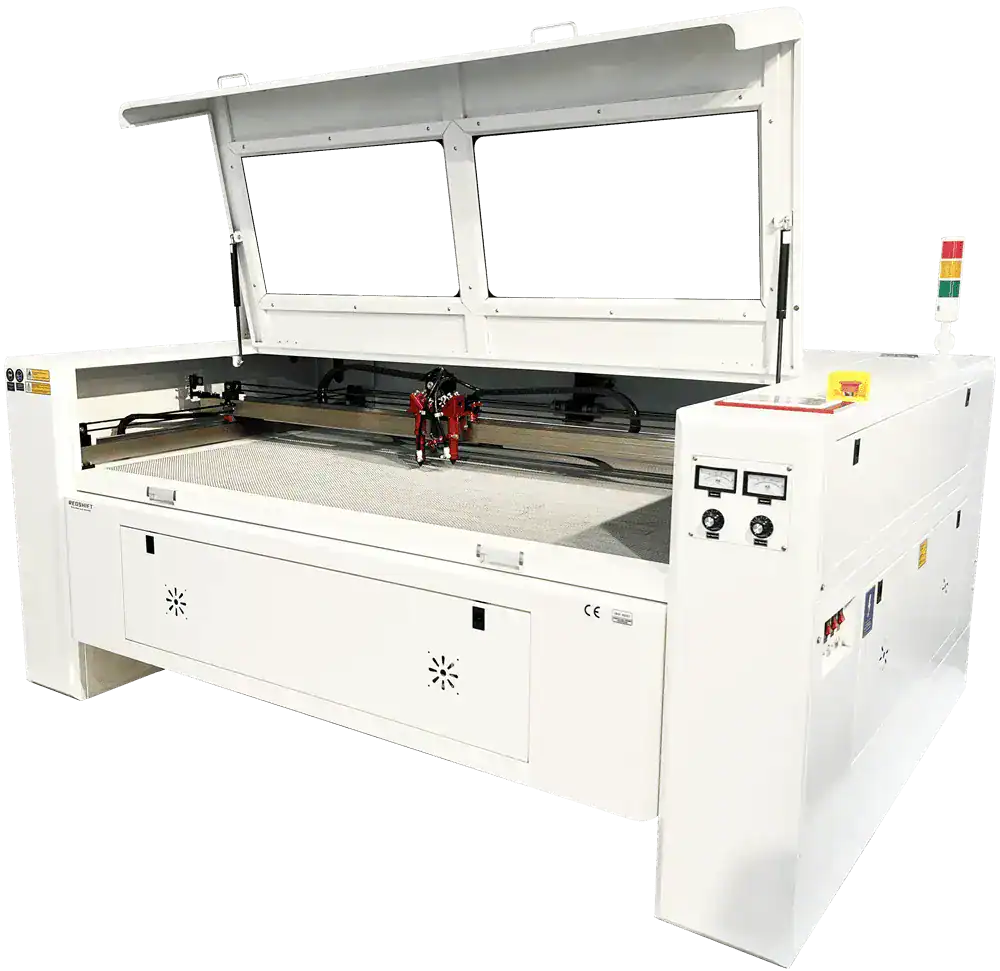
Struttura standard a piano fisso per materiali in fogli e pezzi. Opzioni con piano a nido d'ape, a nastro trasportatore o a lamelle. Configurazioni a testa singola o doppia con controllo DSP e integrazione con sistema MES.
1060 · 1390 · 1610 · 1810
Area: fino a 1800×1000 mm Potenza: 60–150 W Velocità: ≤600 mm/s di taglio
Macchina da taglio laser a CO₂ con nastro trasportatore
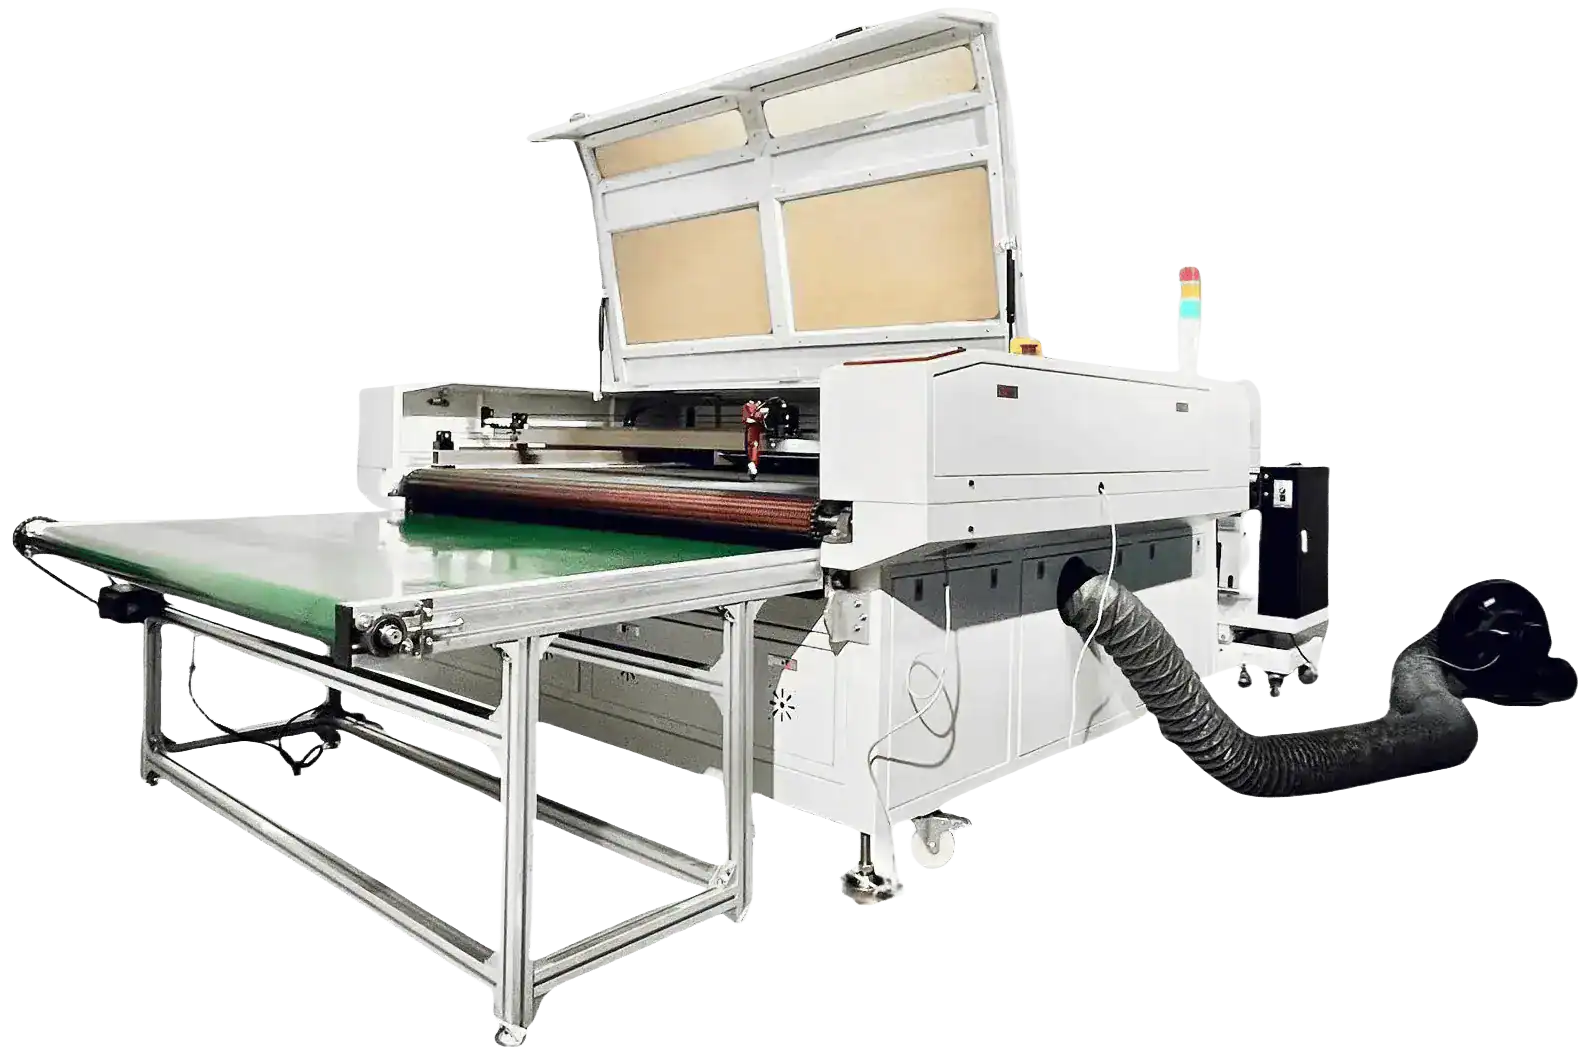
Alimentatore automatico + nastro trasportatore + tavolo di raccolta per la produzione roll-to-roll. Alimentazione continua per tessuti, pelle sintetica e materiali flessibili, con movimentazione manuale minima.
1610C · 1612C · 1614C · 1810C · 1812C · 1814C
Area: fino a 1800×1400 mm Potenza: 80–300 W Alimentazione: automatica da rotolo a rotolo
Macchina laser Galvo e Gantry
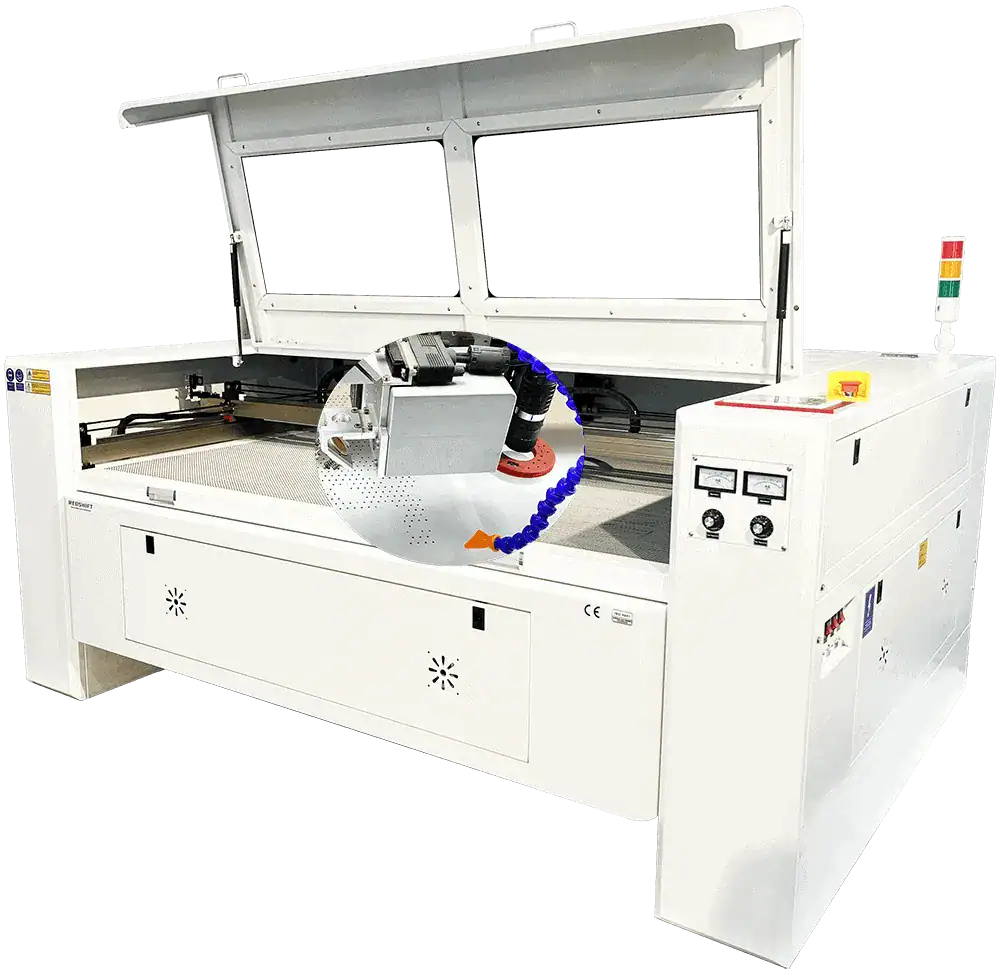
Sistema a doppia testa che combina la scansione Galvo (perforazione ultraveloce, fino a 4,500 fori/min) con il movimento a portale (taglio di precisione dei contorni). Perforazione e taglio in un'unica passata, senza necessità di cambiare processo.
1490 g · 1610 g · 1810 g
Area: fino a 1800×1000 mm Potenza: 150–400 W Prestazioni: 4,500 fori/min
Macchine per marcatura
| Tipo di origine | Modelli | Area di lavoro | Ideale per | Potenza | Vantaggio chiave |
|---|---|---|---|---|---|
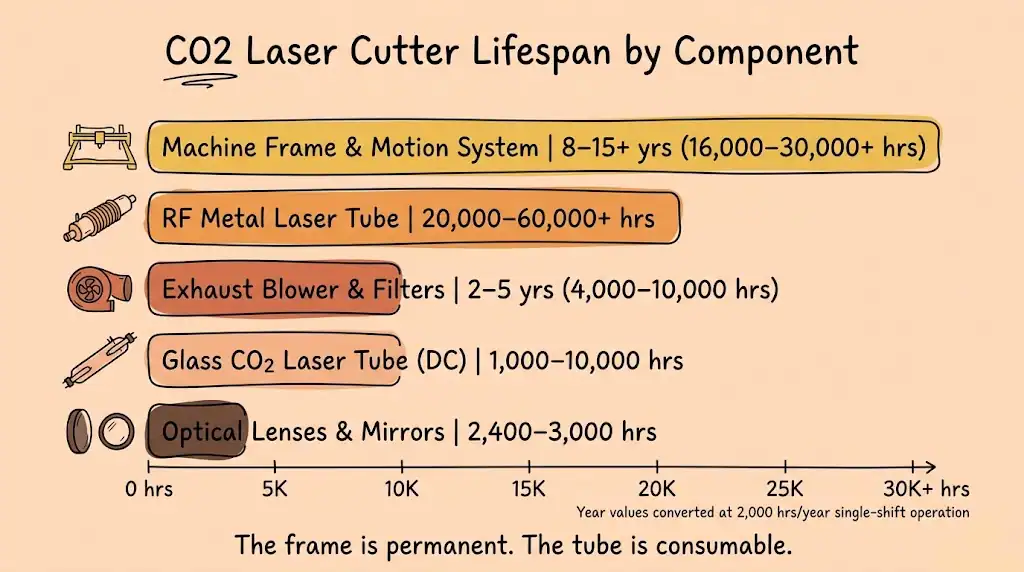
| tubo di vetro DC | 4545 / 6060 | 450×450 / 600×600 mm | Laboratori, piccola produzione, economico | 100-450W | Costo inferiore, durata del tubo di circa 8,000 ore. |
| Tubo metallico RF | SG6060 | 600 × 600 mm | Marcatura di precisione ad alto volume, fabbrica | 150/250/350W | Durata di oltre 20,000 ore, qualità del fascio più fine |
Macchina per marcatura laser CO₂ a fuoco dinamico 3D
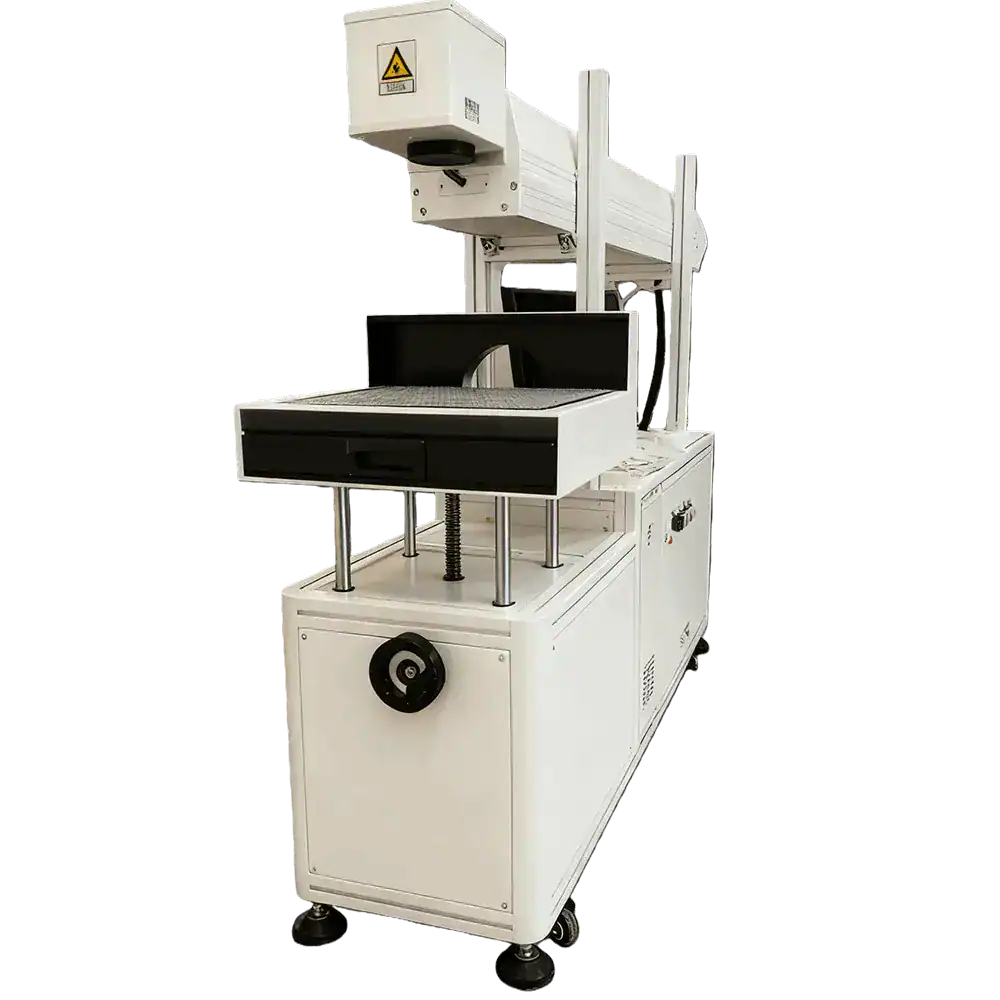
Marcatura economica con tubo laser in vetro a corrente continua. Messa a fuoco dinamica 3D, precisione ±0.01 mm. Ideale per officine, studi e piccole fabbriche che lavorano con pelle, tessuto, denim, legno e acrilico.
4545 · 6060
Area: 450×450 / 600×600 mm Potenza: 100–450 W Durata del tubo: ~8,000 ore
Macchina per marcatura laser a CO₂ galvanometrica RF con messa a fuoco dinamica 3D
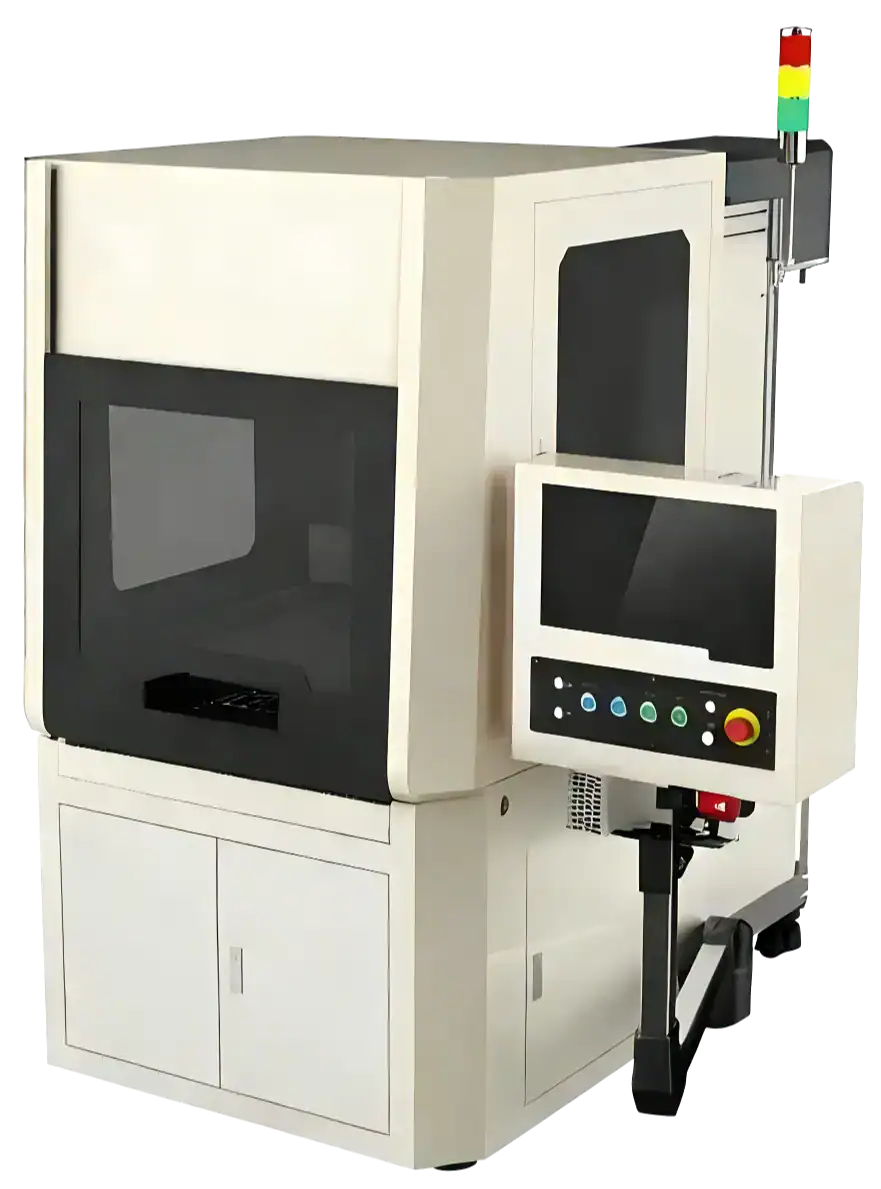
Marcatura di alta qualità con tubo laser metallico Coherent RF. Durata di oltre 20,000 ore, qualità del fascio superiore. Ideale per marcature di precisione o ad alto volume su pelle, tessuto, acrilico, PET, vetro e metallo rivestito.
SG6060
Area: 600×600 mm Potenza: 150 / 250 / 350 W Durata del tubo: oltre 20,000 ore
Quale macchina per quale lavoro?
Piccola officina, pezzi personalizzati, budget limitato? Iniziate con una taglierina a piano fisso (1390 o 1610) da 80-100 W. Questa è adatta sia per fogli che per singoli pezzi, con potenza sufficiente per la maggior parte dei tipi di pelle.
Materiali in rotoli, produzione continua? Una taglierina con sistema di trasporto (1610C o 1810C) con alimentatore automatico di rotoli riduce al minimo la movimentazione manuale e mantiene la produzione in movimento.
Perforazione e taglio ad alto volume? Il sistema ibrido galvanometrico a portale (1610G) esegue entrambe le operazioni in un'unica passata. La testa galvanometrica esegue 4,500 fori/minuto, mentre il portale si occupa del taglio di contorno.
Solo marcatura, senza taglio passante? Un marcatore a tubo di vetro a corrente continua (4545 o 6060) è l'opzione più economica. Per grandi volumi o marcature di precisione, un marcatore a tubo metallico a radiofrequenza (SG6060) offre una durata di oltre 20,000 ore e una qualità del fascio superiore.
Domande frequenti
Qual è la migliore combinazione di laser e pelle per l'incisione?
Utilizzate un laser a CO2 (la cui lunghezza d'onda di 10,600 nm viene assorbita dai materiali organici) su pelle chiara conciata al vegetale. Questa combinazione garantisce il massimo contrasto e un'incisione più uniforme e precisa.
Come posso scurire l'incisione senza bruciare la pelle?
Invece di aumentare la potenza (che porta a risultati fragili e polverosi), eseguite più passaggi a una potenza inferiore. Questo permette di creare uno strato di carbonio scuro senza surriscaldare. Potete anche provare a sfocare leggermente il laser di 1-2 mm per creare una linea più ampia e scura.
È sicuro incidere al laser tutti i tipi di pelle sintetica?
No. Sebbene la pelle PU possa essere incisa con cautela (tende a sciogliersi), non incidete mai il PVC (cloruro di polivinile). Il PVC rilascia gas cloro quando riscaldato, tossico se inalato e corrosivo per la vostra macchina. Verificate sempre prima la composizione del materiale.
Perché la mia incisione appare sfocata o con i bordi frastagliati?
Due cause comuni. Innanzitutto, verifica che il laser sia perfettamente focalizzato sulla superficie della pelle: un raggio fuori fuoco crea una linea ampia e indistinta. In secondo luogo, assicurati che la tua immagine sia ad alta risoluzione (300 DPI o superiore). Le immagini a bassa risoluzione producono linee incise frastagliate o pixelate.
L'incisione laser può danneggiare la pelle?
Non con le impostazioni corrette. I parametri validati vaporizzano solo lo strato superficiale, mentre la struttura granulare sottostante rimane intatta. Iniziate con bassa potenza e alta velocità, quindi regolate gradualmente. Eseguite sempre una prova su un pezzo di scarto.
Quanto tempo ci vuole per imparare la lavorazione laser della pelle?
Un giorno per le operazioni di base. La maggior parte degli operatori padroneggia il processo di pulizia e finitura in meno di un'ora. L'ottimizzazione delle impostazioni richiede più pratica, ma partire da parametri validati per il proprio tipo di pelle riduce significativamente i tempi di apprendimento.
Oltre alla macchina laser, di quali altri accessori ho bisogno?
Standard: refrigeratore termostatico, sistema di aspirazione/filtrazione, compressore d'aria. Opzionale: alimentatore automatico per materiali in rotolo, allineamento della visione CCD per il taglio di contorno, posizionamento del proiettore per l'anteprima del layout.
Quale garanzia è inclusa con la macchina?
Componenti principali: 2 anni. Tubo laser: 1 anno (garanzia estesa disponibile). Installazione e formazione in loco incluse per configurazioni complesse; la formazione video online è standard.
Conclusione
Per padroneggiare l'incisione laser CO2 sulla pelle, è fondamentale affidarsi a tre elementi: scegliere il materiale giusto (la pelle conciata al vegetale offre i risultati migliori), utilizzare un'energia controllata (non la massima potenza) e rifinire correttamente (pulizia delicata e trattamento condizionante).
I parametri validati in questa guida sono punti di partenza, non verità assolute. Ogni pelle è leggermente diversa: diverso contenuto di tannini, diverso livello di oli, diverso spessore. Effettuate delle prove su ritagli della stessa pelle prima di avviare la produzione.
Se non siete sicuri del materiale, inviate un campione per un test gratuito. Verificate i parametri prima di sprecare pelle costosa basandovi su supposizioni.