Salta al contenuto
Incidere la plastica sembra facile. Ma impostazioni sbagliate la sciolgono o la rovinano. Ho imparato come ottenere risultati perfetti ogni volta.

Consente incisioni nitidissime e senza bruciature su acrilico, ABS, POM e plastiche medicali grazie alla velocità di scansione ultraveloce del galvanometro.
L'incisione laser CO2 della plastica richiede la selezione del materiale giusto, l'ottimizzazione delle impostazioni e la preparazione delle superfici. Regolare gli additivi per evitare la fusione, garantendo segni puliti con il 25% di errori in meno.

La complessa chimica della plastica confonde i principianti. Non si tratta solo di impostazioni: il materiale è importante. Continua a leggere per padroneggiare l'incisione laser della plastica con queste tecniche essenziali.
Come scegliere la plastica giusta per l'incisione laser?
La varietà della plastica confonde i nuovi utenti. Alcune si sciolgono o si carbonizzano. Scegliere il tipo sbagliato significa sprecare tempo e materiale.
Per l'incisione laser a CO2, scegliete materiali plastici come acrilico, ABS o policarbonato. L'acrilico incide in modo pulito; l'ABS è adatto per componenti industriali. Evitate il PVC: rilascia fumi tossici.

Presso Redshift Laser, ho aiutato un cliente a incidere targhette in ABS. I primi test in PVC rilasciavano fumi. Passare all'ABS ha risolto il problema.
La mia opinione: gli additivi fanno la differenza. Il nerofumo nell'ABS nero assorbe l'energia del laser, garantendo un'incisione nitida. Le plastiche bianche con biossido di titanio la riflettono, richiedendo quindi una potenza maggiore.
Vantaggi dell'acrilico
L'acrilico si taglia in modo uniforme a 30W . È ideale per la realizzazione di insegne . Le opzioni trasparenti o colorate garantiscono un'incisione omogenea.
ABS e policarbonato
L'ABS è adatto per componenti resistenti . Il policarbonato resiste agli urti, ma richiede impostazioni precise per evitare la fusione.
| Plastica | Laser Fit | Usa caso | Attenzione |
|---|---|---|---|
| Acrilico | Ottimo | Segnali, esposizioni | Bassa potenza richiesta |
| ABS | Buone | Etichette industriali | Evitare il surriscaldamento |
| policarbonato | Discreto | Parti difficili | Rischio di fusione |
| PVC | pericoloso | Nona | Fumi tossici |
Questa tabella aiuta nella scelta. Ho visto principianti usare il PVC e pentirsene. Controllate sempre la sicurezza del materiale.
Per John, il nostro responsabile acquisti, reperire plastiche resistenti al laser è fondamentale. Evita i fornitori di PVC.
Scegli la plastica giusta. È la base del successo.
Come regolare le impostazioni laser per la plastica?
Impostazioni sbagliate rovinano la plastica. Troppa potenza fonde, troppo poca sbiadisce. Scegliere la giusta impostazione è fondamentale.
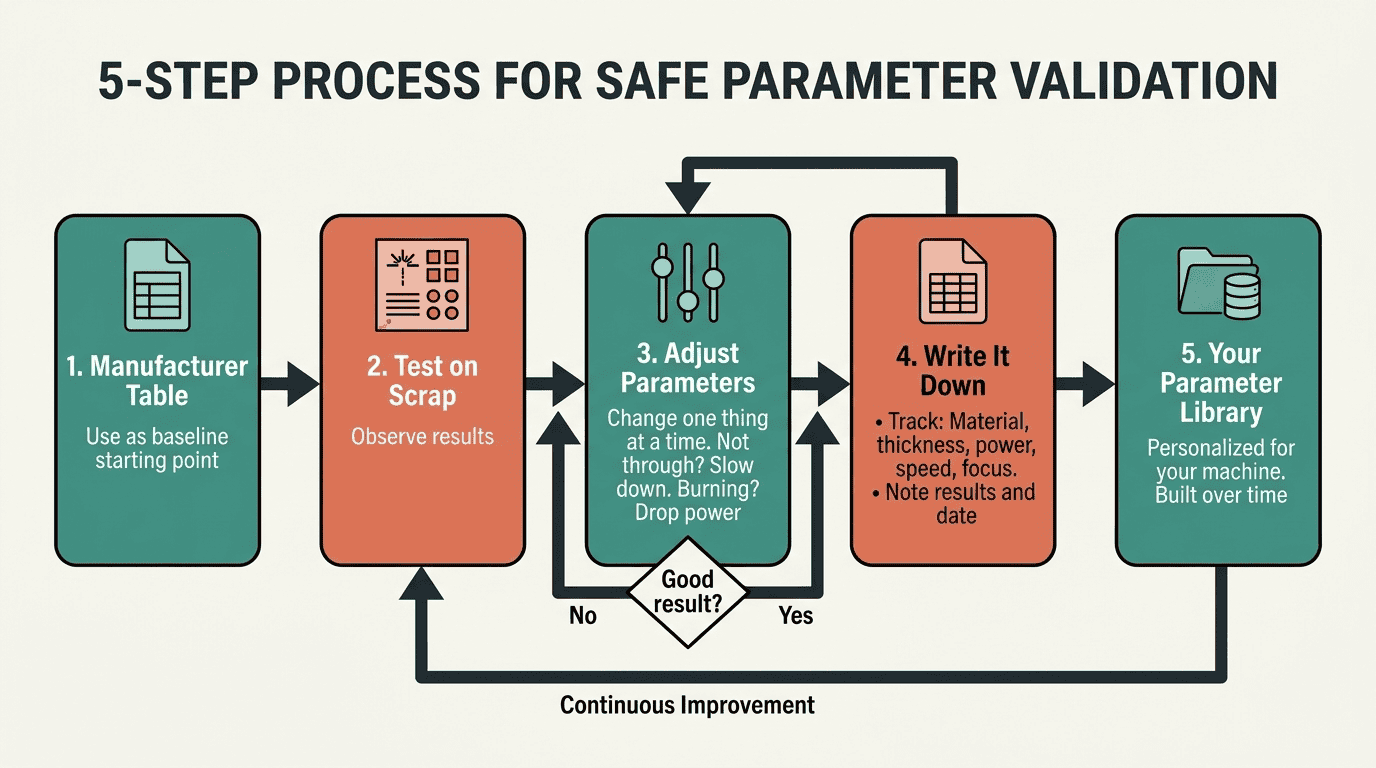
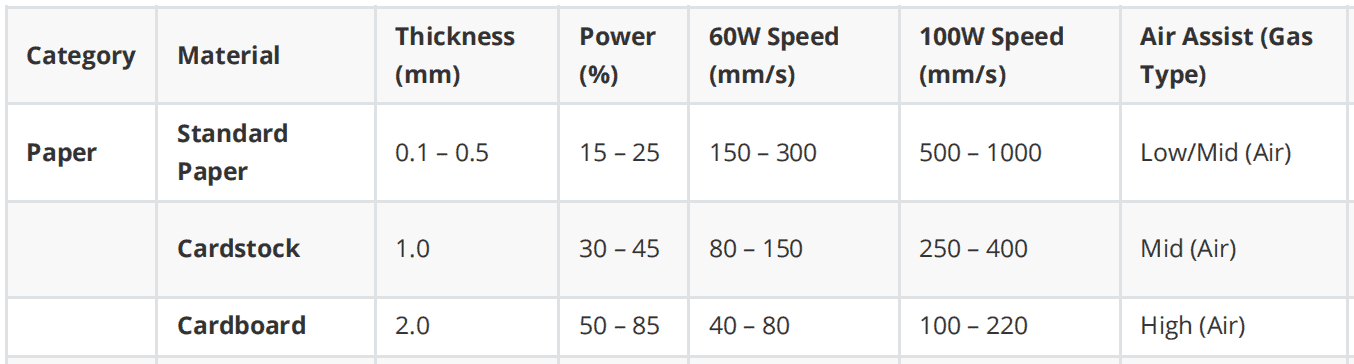
Impostare la potenza del laser CO2 su 20-40 W e la velocità su 100-150 mm/s per materiali plastici come acrilico o ABS. Regolare la frequenza (10-20 kHz) in base agli additivi per incisioni pulite.

I cartelli in acrilico di un cliente si sono sciolti a 50 W. Siamo passati a 30 W e 120 mm/s. I risultati sono stati perfetti.
Il nerofumo presente nelle plastiche scure assorbe la lunghezza d'onda di 10.6 µm del laser a CO2 , richiedendo quindi una potenza inferiore. Le plastiche bianche la riflettono, necessitando di 40 W. Eseguire delle prove su campioni di scarto.
Potenza e velocità
Per l'acrilico da 3 mm , utilizzare 30 W, 120 mm/s. L'ABS richiede 35 W, 100 mm/s. Frequenza inferiore per le plastiche dense.
Sintonizzazione della frequenza
Impostare 10 kHz per le plastiche scure e 20 kHz per quelle più chiare . Questo evita bruciature o segni deboli.
| Plastica | Potenza | Velocità | Frequenza |
|---|---|---|---|
| Acrilico | 30W | 120mm / s | 15kHz |
| ABS | 35W | 100mm / s | 10kHz |
| policarbonato | 40W | 80mm / s | 20kHz |
Questa tabella mostra le impostazioni. Ho visto principianti saltare i test e fondere l'ABS. Fai sempre un test prima.
John utilizza materie plastiche uniformi per ridurre le modifiche di impostazione. Ciò consente di risparmiare sui tempi di produzione.
Regolare con cura le impostazioni. Garantisce incisioni impeccabili.
Come preparare la superficie in plastica per l'incisione?
Superfici in plastica non preparate causano segni irregolari. Polvere o oli rovinano i risultati. Una preparazione adeguata è essenziale.
Preparare la plastica pulendola con alcol isopropilico, carteggiandola leggermente e applicando del nastro adesivo di carta. Questo garantisce superfici lisce, riducendo gli errori di incisione del 20%.

Le parti in policarbonato di un cliente presentavano delle macchie. La pulizia e la mascheratura hanno corretto le incisioni irregolari in una sola seduta.
Pulire con alcol isopropilico al 70% per rimuovere gli oli. Carteggiare leggermente ( grana 400 ) per le plastiche ruvide come l'ABS. Il nastro adesivo impedisce l'accumulo di residui.
consigli per la pulizia
Pulire le superfici con panni imbevuti di alcol . Asciugare accuratamente per evitare che l'umidità comprometta il funzionamento del laser.
Vantaggi del mascheramento
Il nastro adesivo protegge l'acrilico dalle bruciature. Rimuoverlo dopo l'incisione per ottenere bordi netti.
| Fase di preparazione | Missione | Impact |
|---|---|---|
| Pulizia | Rimuovere gli oli | Anche le incisioni |
| carteggiatura | superficie liscia | 20% di errori in meno |
| Masking-tape | Prevenire i residui | Finiture pulite |
Questa tabella illustra la preparazione. Ho visto lavori in acrilico sporco rovinare. La preparazione evita rilavorazioni.
John si assicura che i fornitori consegnino plastica pulita. Riduce i tempi di preparazione.
Preparatevi bene. È la base per incisioni perfette.
Come ventilare e proteggere durante l'incisione della plastica?
L'incisione su plastica genera fumi. Senza protezione, si verificano rischi per la salute e disordine. La sicurezza non è negoziabile.
Utilizzare sistemi di ventilazione HEPA per rimuovere i fumi di plastica e indossare occhiali di sicurezza. Assicurarsi che i sistemi di aspirazione catturino il 99% delle particelle per un ambiente di lavoro sicuro.

Un cliente ha ignorato la ventilazione. I fumi dell'ABS hanno causato lamentele. L'aggiunta di filtri HEPA ha risolto il problema all'istante.
I fumi della plastica, soprattutto quelli dell'ABS, sono tossici. I sistemi HEPA catturano le particelle. I laser a CO2 necessitano di un sistema di aspirazione con una portata di 200 CFM.
Equipaggiamento di sicurezza
Indossare occhiali di protezione per laser per salvaguardare gli occhi. Assicurarsi che le macchine siano dotate di dispositivi di sicurezza che ne impediscano l'apertura accidentale.
Configurazione della ventilazione
Posizionare l'aspiratore vicino al piano di lavoro del laser . Controllare i filtri mensilmente per mantenere un flusso d'aria costante.
| Misura di sicurezza | Missione | Eccezionale |
|---|---|---|
| Ventilazione HEPA | Rimuovere i fumi | 200 CFM, cattura del 99% |
| Occhiali di sicurezza | Protezione degli occhi | Specifico per laser |
| Interblocchi | Prevenire l'esposizione | Arresto automatico se aperto |
Questa tabella elenca le protezioni. Ho visto l'accumulo di fumi bloccare la produzione. La ventilazione è fondamentale.
John fornisce macchine con sistemi HEPA integrati. Garantisce la conformità.
Ventila e proteggi. Mantieni sicuro il tuo spazio di lavoro.
Come pulire la plastica dopo averla incisa al laser?
I residui post-incisione si attaccano alla plastica. Saltare la pulizia opacizza la finitura. I passaggi corretti garantiscono la qualità.
Pulisci la plastica incisa con alcol isopropilico e un panno morbido. Rimuovi delicatamente il nastro adesivo. Lucida con un detergente per plastica per una finitura impeccabile.
I cartelli in acrilico di un cliente apparivano opachi. La pulizia e la lucidatura con alcol hanno ripristinato la chiarezza in pochi minuti.
Rimuovere lentamente il nastro adesivo per evitare graffi. Pulire con alcol isopropilico al 70% per rimuovere i residui. Utilizzare un lucidante per plastica per dare brillantezza.
Strumenti di pulizia
I panni in microfibra morbida prevengono i graffi. Il lucidante per plastica migliora la trasparenza dell'acrilico.
Ispezione
Verificare la presenza di residui o segni di bruciatura . Se necessario, ripulire per garantire risultati professionali.
| Fase di pulizia | Chiavetta | Impact |
|---|---|---|
| Rimuovere il nastro | Mani | Evita i graffi |
| Residuo pulito | Alcool isopropilico1 | Superficie chiara |
| Polacco | Lucido per plastica2 | Finitura professionale |
Questa tabella guida la pulizia. Ho visto pulizie frettolose rovinare l'acrilico. Prenditi il tempo necessario per la qualità.
John si assicura che i fornitori forniscano plastiche resistenti al laser. Questo semplifica la pulizia.
Pulisci con cura. Perfeziona i tuoi prodotti incisi.
Conclusione
Per un'incisione perfetta della plastica servono il materiale, le impostazioni, la preparazione, la sicurezza e la pulizia giusti. Padroneggia queste tecniche per ottenere risultati impeccabili e professionali ogni volta.
"Per i produttori di dispositivi elettronici e medicali che necessitano di una qualità ripetibile sui polimeri, collaborare direttamente con un'azienda certificata per il taglio laser diretto elimina i ricarichi degli intermediari, garantendo al contempo una calibrazione completa e immediata."