Sie haben in einen CO₂-Laser zum Schneiden von Karton investiert und erwarten saubere, präzise Schnittkanten für Ihre Projekte oder Produkte. Doch schon nach einer einzigen Anwendung stellen Sie fest, dass die Schnitte schwächer werden. Der Laser, der vor einer Stunde noch einwandfrei schnitt, hat nun Mühe, das Material vollständig zu durchtrennen. Ständig müssen Sie die Leistungseinstellungen anpassen, verschwenden Material und sind frustriert über die unzuverlässige Leistung Ihrer professionellen Maschine.
Die versteckte Ursache für diesen Leistungsverlust sind verdampfte Rückstände. Beim Schneiden von Karton mit einem Laser wird das Material abgetragen, wodurch ein feines Aerosol aus Papier und Klebstoff entsteht, das die Spiegel und Linsen der Maschine bedeckt. Dieser Film absorbiert die Laserenergie und reduziert so die Schneidleistung und Fokussierung drastisch. Der Schlüssel zu einer gleichbleibenden Leistung liegt nicht nur in der Geschwindigkeit, sondern vor allem in der Etablierung eines strikten, obligatorischen Reinigungsprogramms für Ihre Optik.
Ich erhielt einmal einen panischen Anruf von einer Firma, die Verpackungsprototypen herstellte. Ihr brandneuer, hochmoderner Laserschneider machte nach nur wenigen Betriebsstunden pro Tag den Geist auf. Sie schnitten Hunderte von Kartonmodellen und waren überzeugt, dass die Laserröhre defekt war. Ich fuhr zu ihnen und bat, noch bevor ich mir die Röhre ansah, um die Fokussierlinse. Sie war mit einem bräunlichen, trüben Film bedeckt. Sie hatten zwar ein hervorragendes Absaugsystem, aber ihnen war nicht bewusst, wie viel Schmutz sich trotzdem im Inneren der Maschine abgesetzt hatte. Nachdem wir Linse und Spiegel gereinigt hatten, schnitt die Maschine wieder wie neu. Das war eine wichtige Lektion: Bei Karton ist die Reinigung der Optik keine optionale Wartung, sondern ein wesentlicher Bestandteil des Arbeitsablaufs.
Wie erzielen moderne CO₂-Laser sauberere Kanten und feinere Details?
Sie möchten aufwendige Kartonmodelle oder hochwertige Verpackungen herstellen, doch Ihre manuellen oder Stanzverfahren liefern unsaubere Kanten und sind für feine Details ungeeignet. Sie sehen makellose, scharfe Schnitte bei anderen Produkten und fragen sich, wie das möglich ist. Diese Einschränkung hindert Sie daran, die komplexen, professionellen Designs zu erstellen, die Sie sich vorstellen, und bremst Ihre Arbeit aus.
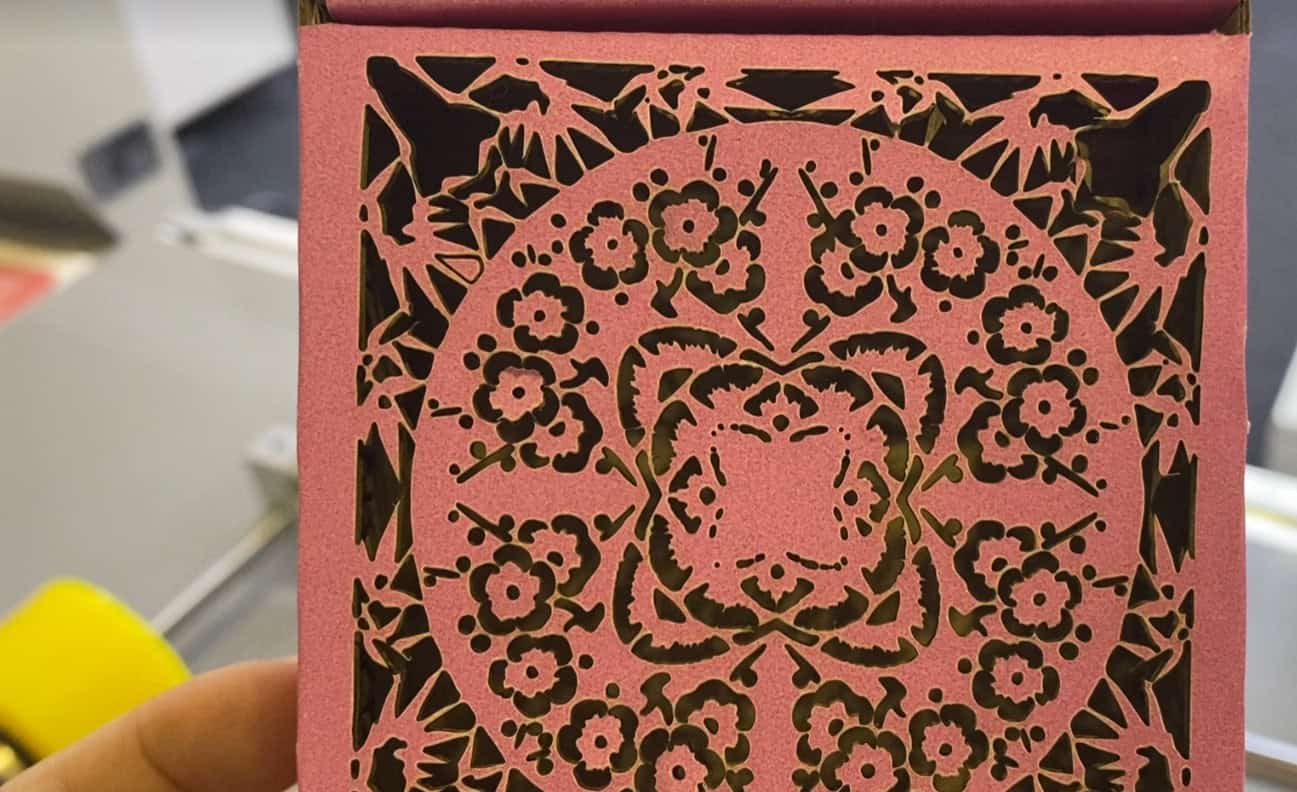
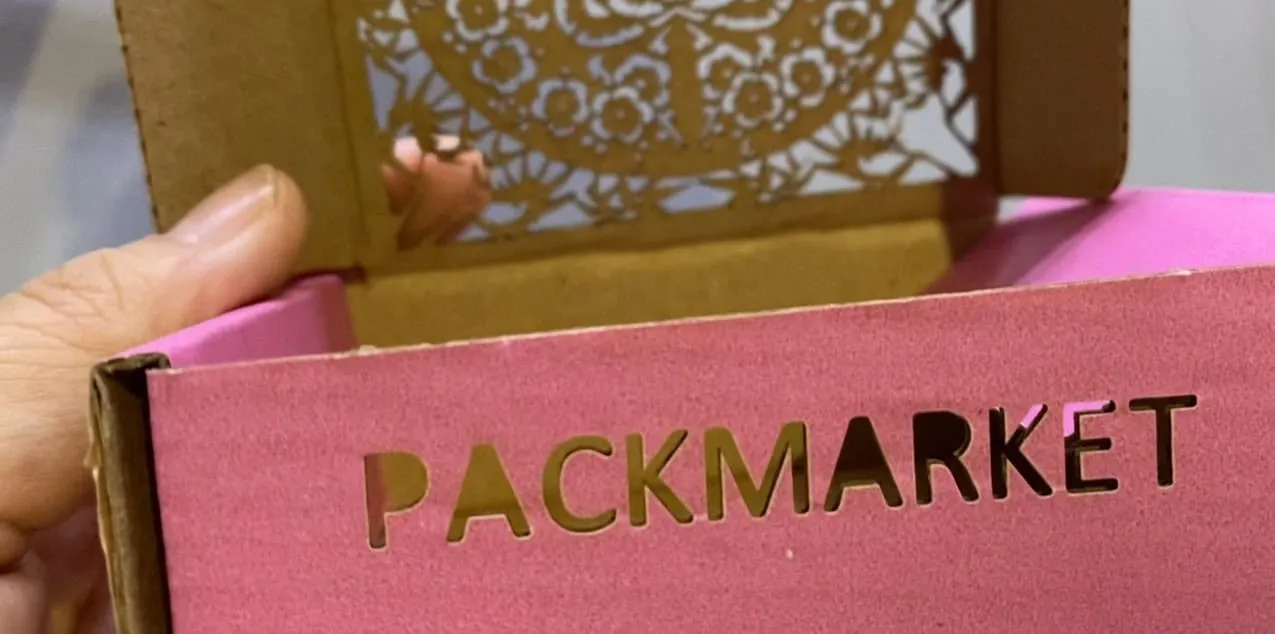
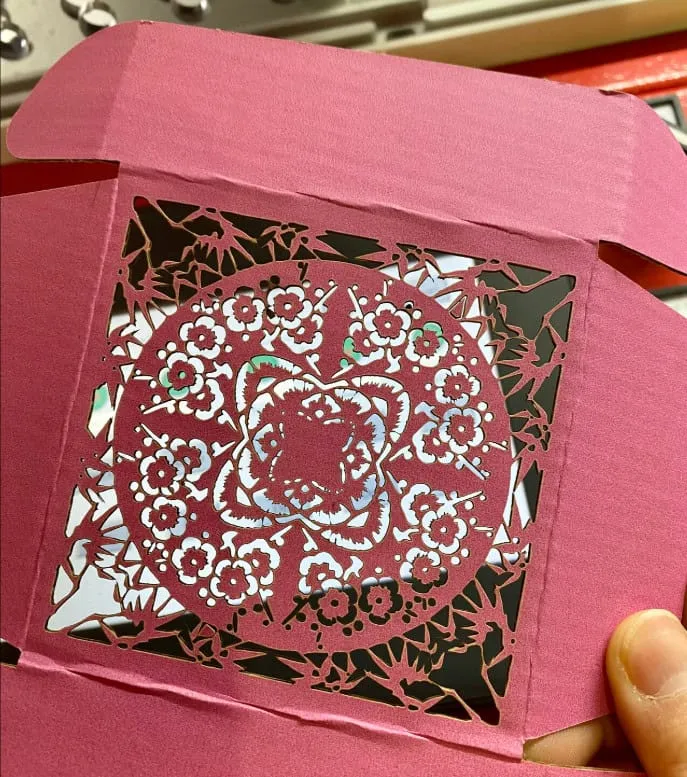
Ein moderner CO₂-Laser erzielt saubere Kanten und feinste Details, indem er das Material mithilfe eines hochfokussierten Lichtstrahls mit einem Durchmesser von typischerweise nur 0.1 mm augenblicklich verdampft. Dieses berührungslose Verfahren vermeidet das Einreißen und die mechanische Belastung, die beim Schneiden mit einer Klinge entstehen können. Die Bewegung des Lasers wird computergesteuert, wodurch er komplexen Vektorbahnen mit höchster Präzision folgt und scharfe Ecken sowie filigrane Muster erzeugt, die mit anderen Methoden nicht realisierbar sind.
Präzision jenseits der Klinge
Für einen Einkaufsleiter wie John, der Maschinen für die Verpackungsindustrie beschafft, ist es entscheidend zu verstehen, wie die Qualität zustande kommt.
1. Die Physik eines fokussierten Strahls
Die Leistung eines CO₂-Lasers hängt nicht nur von der Wattzahl ab, sondern vor allem von der Energiedichte. Die Linse des Geräts bündelt die gesamte Laserenergie auf einen mikroskopisch kleinen Punkt. Diese intensive Energiekonzentration erhitzt und verdampft das Kartonmaterial so schnell, dass die Umgebung kaum beeinträchtigt wird. Das Ergebnis ist eine minimale Wärmeeinflusszone (WEZ) und eine sehr scharfe Schnittkante.
2. Die Rolle der Bewegungssteuerung
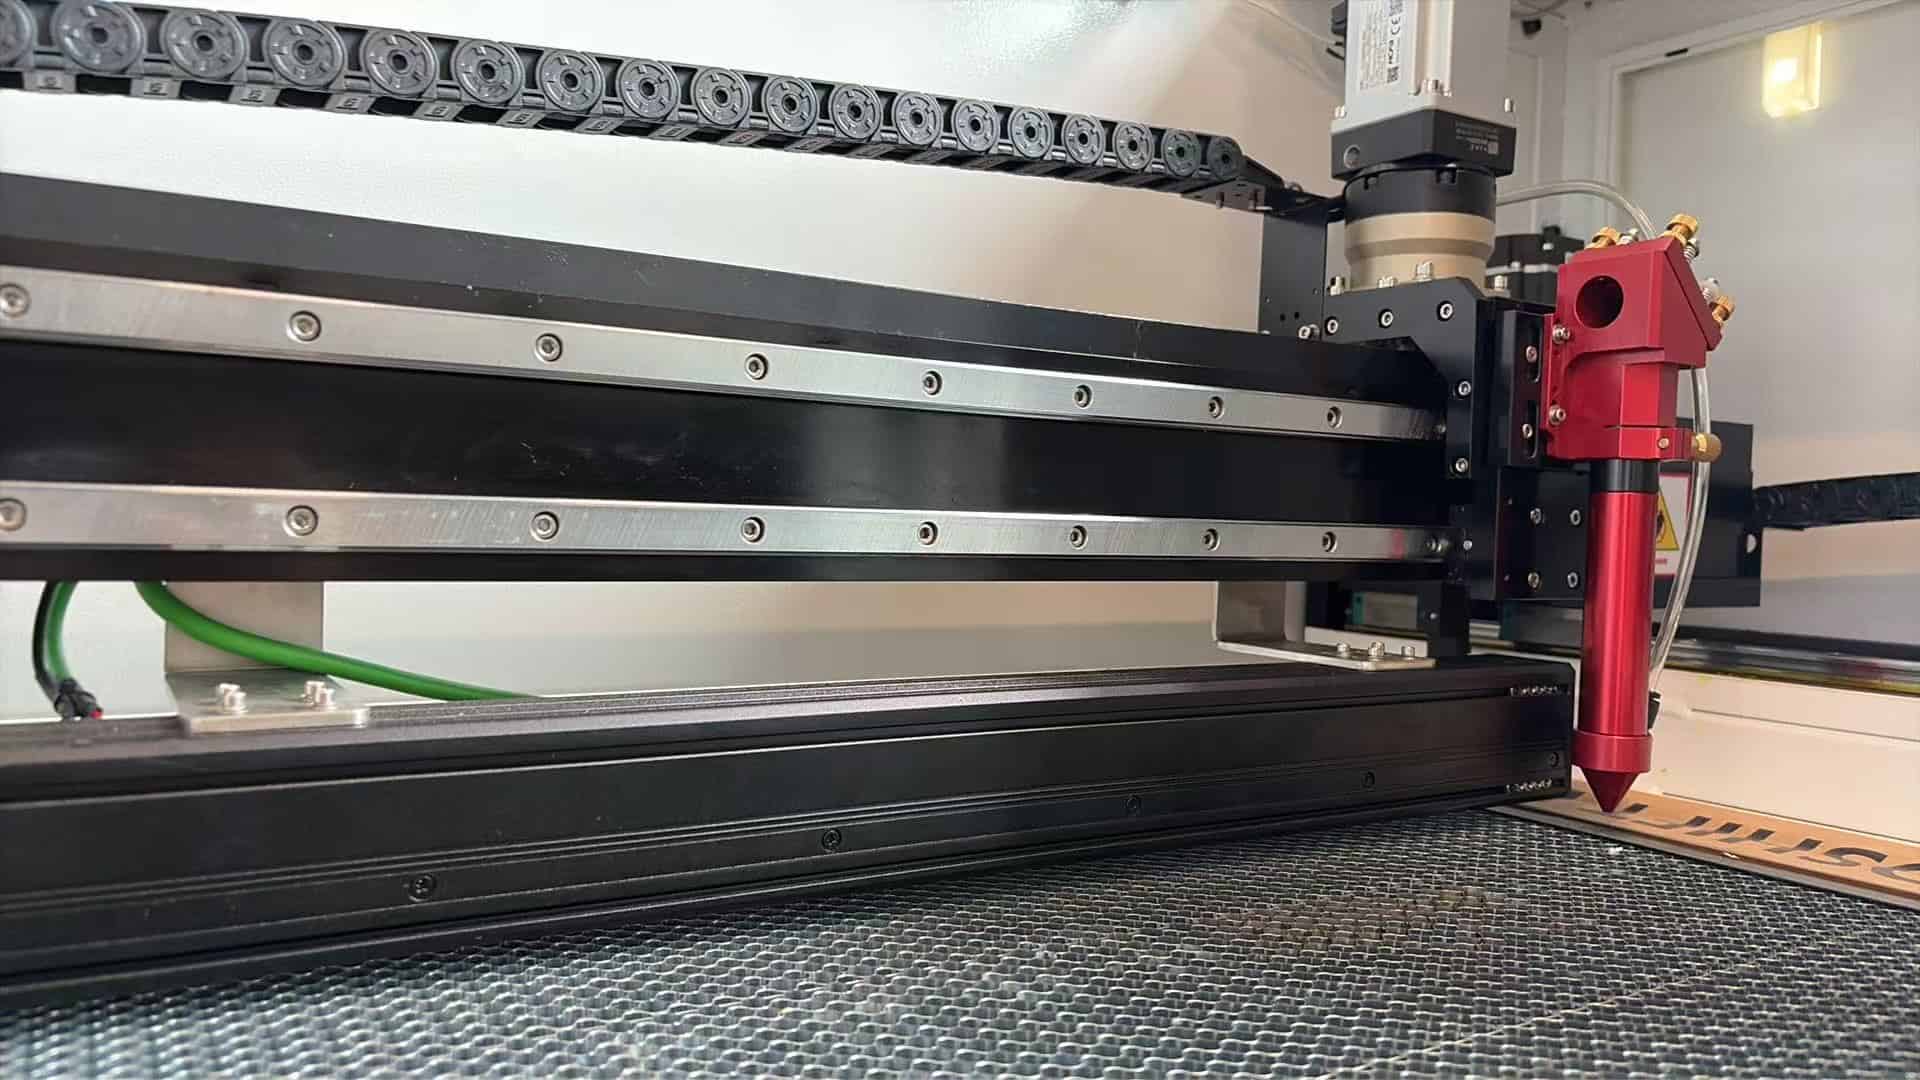
Der Laserkopf ist auf einem Portalsystem montiert, das von hochpräzisen Schritt- oder Servomotoren angetrieben wird. Diese Motoren folgen der digitalen Konstruktionsdatei mit unglaublicher Genauigkeit. Dadurch kann der Laser bei scharfen Ecken abbremsen und bei geraden Linien beschleunigen. Dies gewährleistet eine gleichbleibende Schnittqualität über die gesamte Konstruktion hinweg, unabhängig von deren Komplexität.
3. Der Einfluss von Rückständen auf die Präzision
Hier kommt unsere zentrale Erkenntnis ins Spiel. Wenn sich die verdampften Rückstände auf der Linse ablagern, blockieren sie nicht nur die Leistung, sondern streuen auch den Laserstrahl. Der Brennpunkt vergrößert sich und wird unschärfer. Deshalb werden Sie nach einiger Zeit beim Schneiden feststellen, dass scharfe Ecken abgerundet werden und feine Details verloren gehen. Eine saubere Linse ist daher unerlässlich, um diese hohe Präzision zu erhalten.
Warum sind CO₂-Laser für so viele Materialien die beste Wahl?
Sie verarbeiten eine Vielzahl nichtmetallischer Materialien, von Karton und Holz bis hin zu Acryl und Stoff. Sie benötigen eine einzige, vielseitige Maschine, die all diese Materialien verarbeiten kann. Sie befürchten, in eine Technologie zu investieren, die möglicherweise nur eine einzige Funktion bietet und Sie später zum Kauf weiterer Maschinen zwingt, was Ihren Arbeitsablauf und Ihr Budget unnötig belastet.
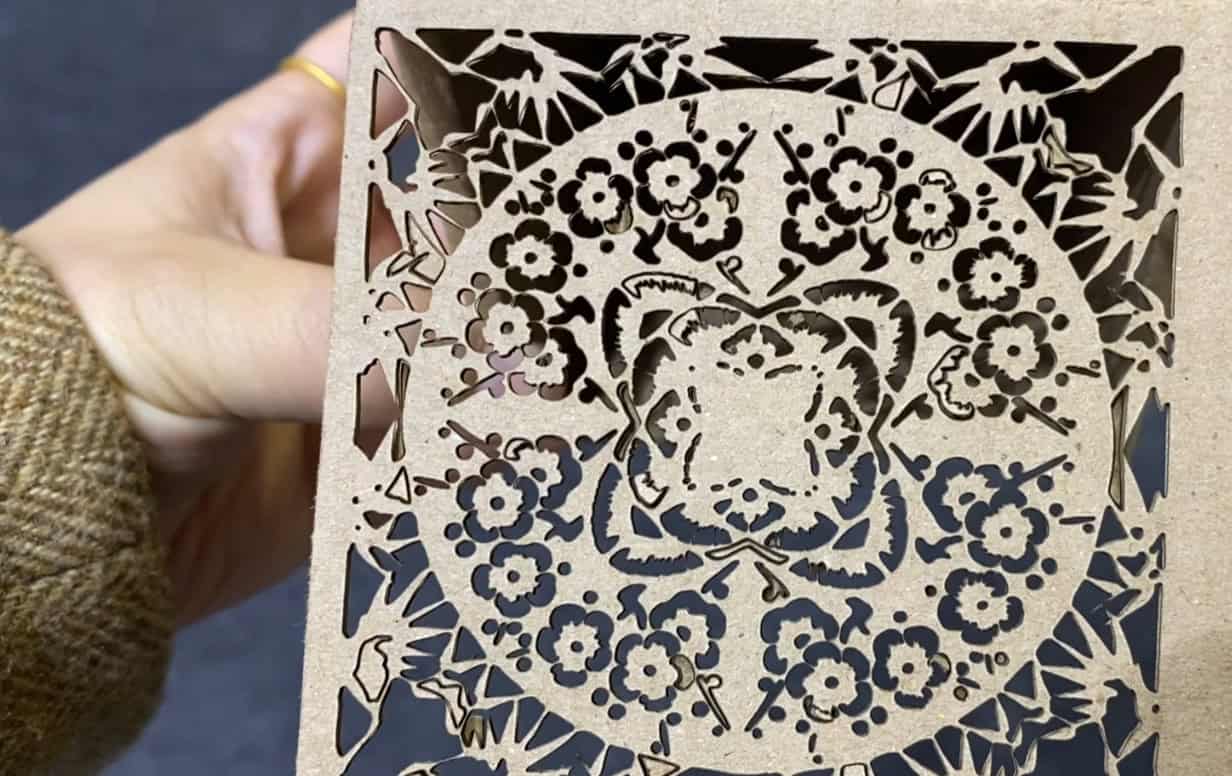
CO₂-Laser sind aufgrund ihrer Lichtwellenlänge von 10.6 Mikrometern die beste Wahl für die Bearbeitung von Nichtmetallen. Diese Wellenlänge wird von einer Vielzahl organischer Materialien, darunter Papier, Holz, Kunststoffe, Leder und Textilien, optimal absorbiert. Dadurch kann ein einziges Gerät eine große Bandbreite an Produkten effektiv schneiden, gravieren und markieren und ist somit ein äußerst vielseitiges und kostengünstiges Werkzeug.
Das Arbeitspferd der Nichtmetallverarbeitung
Eine vielseitige Maschine bedeutet einen besseren ROI – ein zentrales Anliegen für jeden Einkäufer. Schauen wir uns genauer an, warum der CO₂-Laser so anpassungsfähig ist.
1. Die Wissenschaft der Wellenlängenabsorption
Verschiedene Materialien absorbieren Licht unterschiedlicher Wellenlängen. Die Wellenlänge von 10.6 µm eines CO₂-Lasers liegt im Infrarotbereich und eignet sich daher ideal, um die Molekülbindungen in organischen Materialien und Kunststoffen anzuregen und diese zu erhitzen und zu verdampfen. Faserlaser hingegen (Wellenlänge um 1 µm) werden von den meisten Nichtmetallen reflektiert, aber von Metallen stark absorbiert. Aufgrund dieser physikalischen Grundlagen ist ein CO₂-Laser die beste Wahl für Karton.
2. Anpassung von Leistung und Drehzahl an verschiedene Materialien
Ein gutes Lasersystem ermöglicht die präzise Steuerung zweier Schlüsselvariablen per Software: Leistung und Geschwindigkeit. Mit geringer Leistung und hoher Geschwindigkeit lassen sich filigrane Muster auf Papier gravieren. Durch Erhöhen der Leistung und Reduzieren der Geschwindigkeit kann dieselbe Maschine auch dickes Acryl oder Holz schneiden. Diese Einstellbarkeit macht die Vielseitigkeit des Systems aus.
3. Der Rückstandsfaktor über verschiedene Materialien hinweg
Obwohl wir uns auf Karton konzentriert haben, hinterlassen alle Materialien Rückstände. Holz bildet einen rauchigen, harzigen Film. Acryl erzeugt einen leicht klebrigen Dampf. Jedes Material erfordert eine etwas andere Reinigungshäufigkeit. Karton gehört aufgrund der enthaltenen Klebstoffe und Bindemittel zu den am stärksten verschmutzenden Materialien beim Schneiden. Daher muss die Reinigung im Vergleich zu beispielsweise sauberem Acryl so streng erfolgen.
Vergleich der Materialkompatibilität
| Material | Schnittqualität | Gravurqualität | Rückstandstyp | Reinigungsfrequenz |
|---|---|---|---|---|
| Karton | Ausgezeichnet | Gut | Feines, klebriges Pulver (Papier & Klebstoff) | Sehr hoch |
| Sperrholz | Sehr gut | Ausgezeichnet | Rauchiger, harziger Film | Hoch |
| Gegossenes Acryl | Ausgezeichnet (flammpoliert) | Ausgezeichnet (mattierte Oberfläche) | Minimal, dampfartig | Niedrig |
| Leder | Ausgezeichnet | Sehr gut | Öliger, rußiger Rückstand | Medium |
Wie beschleunigen Produktivitätssteigerungen den Arbeitsablauf?
Sie stehen unter Druck, Ihre Produktion zu steigern, doch Ihr aktueller Schneidprozess stellt einen erheblichen Engpass dar. Sie müssen mehr und schneller produzieren, ohne dabei Kompromisse bei der Qualität einzugehen. Sie suchen nach Lösungen, die mehr leisten als nur die reine Schneidgeschwindigkeit zu erhöhen; Sie benötigen einen intelligenteren und effizienteren Workflow von Anfang bis Ende.
Die Produktivitätssteigerung bei Laserschneidanlagen geht weit über eine höhere Wattzahl hinaus. Die größten Vorteile ergeben sich aus Workflow-Optimierungen wie Bildverarbeitungssystemen (Kameras), die die Musterausrichtung und das Verschachteln automatisieren und so Material sparen. Darüber hinaus ermöglichen Durchlauftüren und Fördersysteme die Verwendung von übergroßen Blechen oder Endlosrollen, wodurch die manuelle Be- und Entladezeit drastisch reduziert und die Maschinenverfügbarkeit maximiert wird.
Mehr als nur pure Geschwindigkeit
Für einen Produktionsleiter geht es bei wahrer Produktivität um den Gesamtdurchsatz, nicht nur um die Geschwindigkeit des Laserkopfes.
1. Die Illusion des „schnelleren“ Schneidens
Die Schnittgeschwindigkeit lässt sich durch Erhöhen der Laserleistung steigern. Bei Karton kann jedoch eine zu hohe Geschwindigkeit zu unvollständigen Schnitten führen, während zu viel Leistung übermäßiges Verkohlen oder sogar eine Entzündung des Materials verursachen kann. Die eigentliche Optimierung liegt in der Minimierung der Stillstandszeiten der Maschine.
2. Bildverarbeitungssysteme für intelligente Arbeitsabläufe
Ein Kamerasystem steigert die Produktivität bei der Kartonverarbeitung enorm. Es liest gedruckte Passermarken, sodass Sie Ihre Designs zunächst drucken und anschließend die Schnitte perfekt ausrichten können. Außerdem kann es Ihre Formen automatisch auf unregelmäßigen Kartonstücken anordnen, jeden Quadratzentimeter optimal nutzen und so den Abfall drastisch reduzieren.
3. Automatisierung der Materialhandhabung
Bei der Massenproduktion ist das manuelle Einlegen von Kartonbögen extrem zeitaufwendig. Eine Maschine mit Durchlauftüren ermöglicht das Einschieben von Bögen, die größer als die Schneidefläche sind. Noch besser ist ein Fördersystem, das Karton automatisch von einer großen Rolle oder einem Stapel zuführt, ihn zuschneidet und die fertigen Stücke ausgibt – für einen nahezu kontinuierlichen, unbeaufsichtigten Betrieb.
Wie reduzieren CO₂-Systeme Ausfallzeiten und Servicekosten?
Die Angst vor Maschinenausfällen und tagelangem Stillstand aufgrund fehlender Techniker ist ein großes Problem. Sie benötigen ein System, das nicht nur leistungsstark, sondern auch zuverlässig und wartungsfreundlich ist. Sie suchen nach technischen Lösungen, die die Komplexität reduzieren, Serviceeinsätze minimieren und einen reibungslosen Produktionsablauf gewährleisten.
Moderne CO₂-Lasersysteme sind wartungsarm konstruiert. Sie verwenden gekapselte, langlebige Laserröhren, die keiner täglichen Wartung bedürfen, und robuste, bürstenlose Motoren, die äußerst zuverlässig sind. Entscheidend ist die benutzerfreundliche Optik. Dadurch können Bediener die wichtigste Wartungsaufgabe – die Reinigung von Spiegeln und Linse – innerhalb weniger Minuten selbst durchführen, ohne einen spezialisierten Techniker zu benötigen. Dies reduziert ausfallbedingte Betriebszeiten drastisch.
Engineering für maximale Verfügbarkeit
Zuverlässigkeit ist kein Zufall, sondern das Ergebnis kluger Konstruktionsentscheidungen. Für jemanden wie John, der die gesamten Betriebskosten im Blick behält, sind diese Eigenschaften von entscheidender Bedeutung.
1. Versiegelte, langlebige Laserröhren
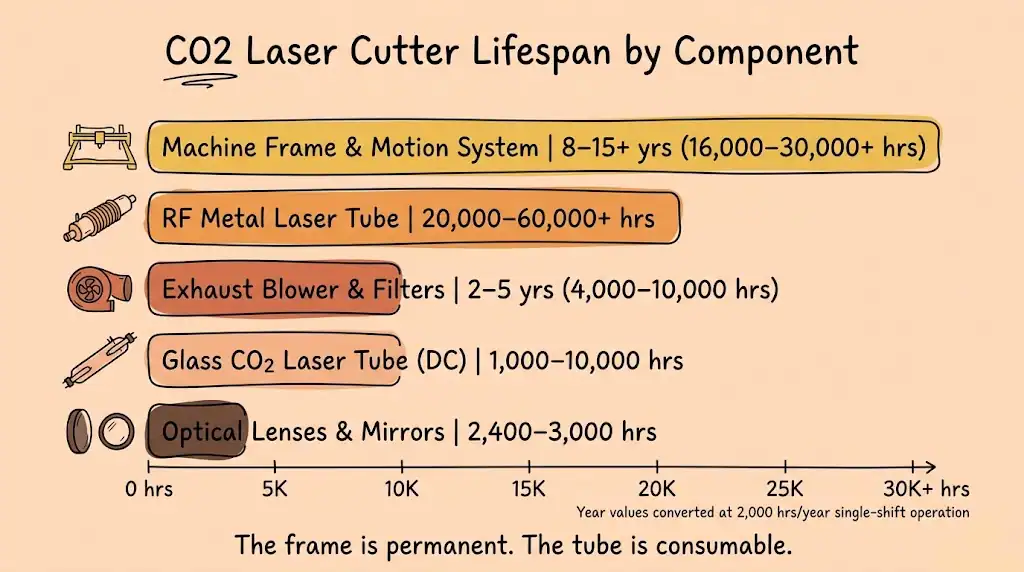
Ältere CO₂-Laser erforderten ständige Wartung, einschließlich des Nachfüllens der Gasmischung. Moderne Systeme verwenden hochwertige, versiegelte Glaslaserröhren mit einer Lebensdauer von 2,000 bis über 10,000 Stunden. Sie sind im Wesentlichen Verschleißteile, die jahrelang zuverlässig funktionieren und bei Bedarf als Einheit ausgetauscht werden können.
2. Robuste mechanische Systeme
Durch den Einsatz hochwertiger Linearführungen und bürstenloser Motoren in modernen Maschinen gibt es nur sehr wenige mechanische Verschleißteile. Diese Systeme sind für Millionen von Bewegungszyklen ausgelegt, ohne dass die Positioniergenauigkeit nachlässt.
3. Das wichtigste Merkmal für geringen Wartungsaufwand: Benutzerzugängliche Optik
Damit kommen wir zurück zu unserer zentralen Herausforderung. Die häufigste Ursache für Ausfallzeiten bei der Kartonverarbeitung ist nicht eine defekte, sondern eine verschmutzte Maschine. Ein gut konzipiertes System ermöglicht dem Bediener einen einfachen Zugang zu den drei Spiegeln und der Linse, die den Laserstrahl führen. Die Reinigung sollte weniger als fünf Minuten dauern. Diese Konstruktionsentscheidung versetzt den Anwender in die Lage, das häufigste Leistungsproblem selbst und sofort zu beheben. Sie ist die wichtigste wartungsarme Funktion überhaupt.
Fazit
Beim Schneiden von Karton liegt das Potenzial eines CO₂-Lasers klar auf der Hand: Geschwindigkeit, Vielseitigkeit und Präzision – von Prototypen bis hin zu filigranen Kunstwerken. Doch der wahre Schlüssel zur Beherrschung dieses Prozesses liegt in der Bewältigung seiner versteckten Herausforderung: der ständigen Ansammlung von Laserrückständen auf der Optik. Fortschrittliche Funktionen und die Zuverlässigkeit der Maschine sind zwar wichtig, doch konstant hochwertige Ergebnisse erzielt man letztendlich durch einen disziplinierten Arbeitsablauf mit regelmäßiger Reinigung. Wenn Sie verstehen, dass eine saubere Linse genauso wichtig ist wie ein leistungsstarker Laser, können Sie die Frustration über schwankende Leistung überwinden und das volle Potenzial Ihrer Maschine ausschöpfen.
FAQ
Frage 1: Welche Kartonart eignet sich am besten zum Laserschneiden?
A: Einlagige Wellpappe eignet sich am besten. Sie lässt sich sauber und schnell schneiden. Dickere, mehrlagige Wellpappe kann zwar auch geschnitten werden, erfordert aber mehr Kraft und geringere Schnittgeschwindigkeiten und kann zu stärkeren Verkohlungsspuren zwischen den Lagen führen. Unbeschichtete, glatte Pappe ist besser als stark beschichtete oder glänzende Sorten.
Frage 2: Wie oft muss ich die Linse und die Spiegel des Lasers wirklich reinigen?
A: Beim Schneiden von Karton viel öfter, als man denkt. Am besten überprüfen Sie Ihre Linse nach jeder Stunde ununterbrochenen Schneidens. Wenn Sie einen sichtbaren Schleier bemerken, reinigen Sie sie. Spiegel sollten Sie täglich kontrollieren. Ein strikter, regelmäßiger Reinigungsplan ist unerlässlich.
Frage 3: Kann beim Laserschneiden von Karton ein Brand entstehen?
A: Ja, das ist ein Risiko. Karton ist brennbar. Lassen Sie einen Laserschneider während des Betriebs niemals unbeaufsichtigt. Eine korrekt eingestellte Luftunterstützung (ein Druckluftstrahl an der Schneide) ist unerlässlich, um Flammen zu löschen und Verkohlung zu reduzieren. Halten Sie einen für elektrische Brände geeigneten Feuerlöscher bereit.
Frage 4: Mit welchen Einstellungen sollte ich beim Schneiden von Karton beginnen?
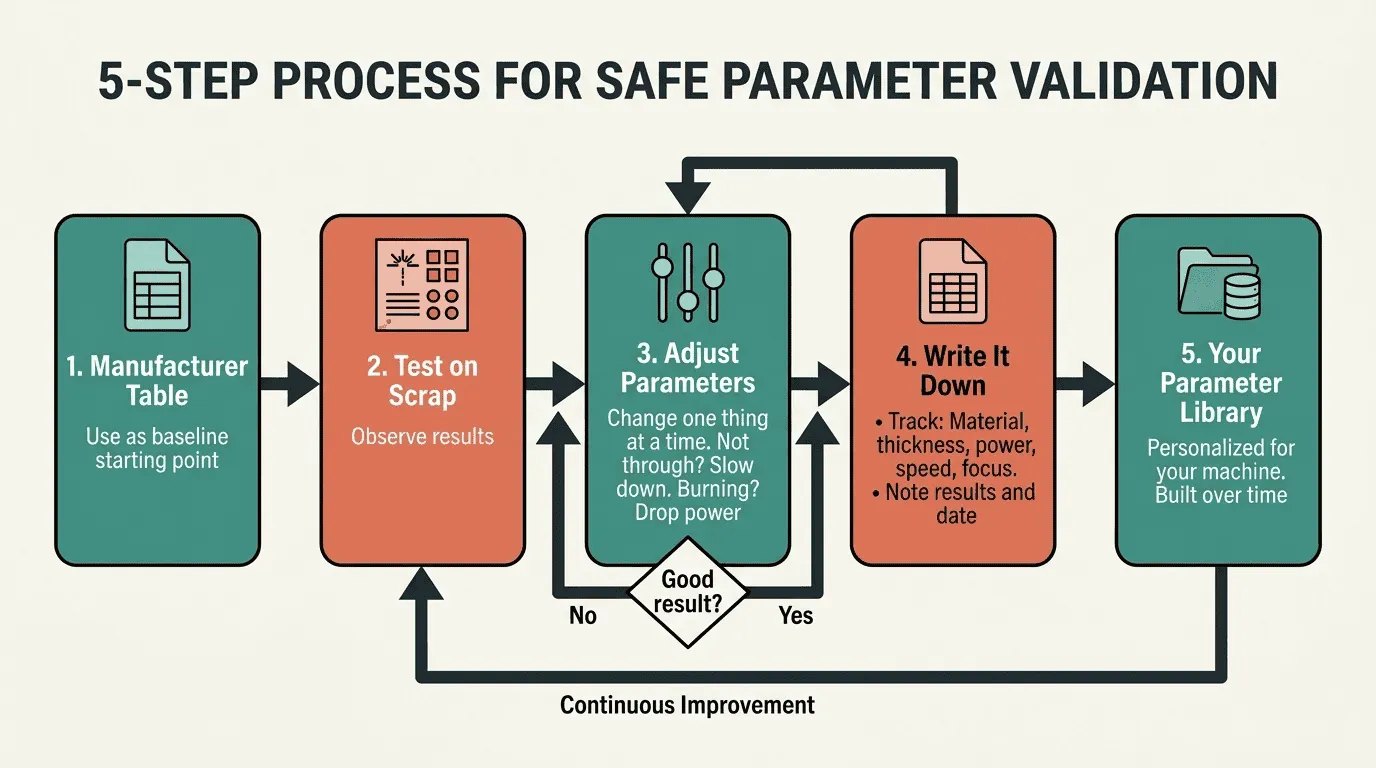
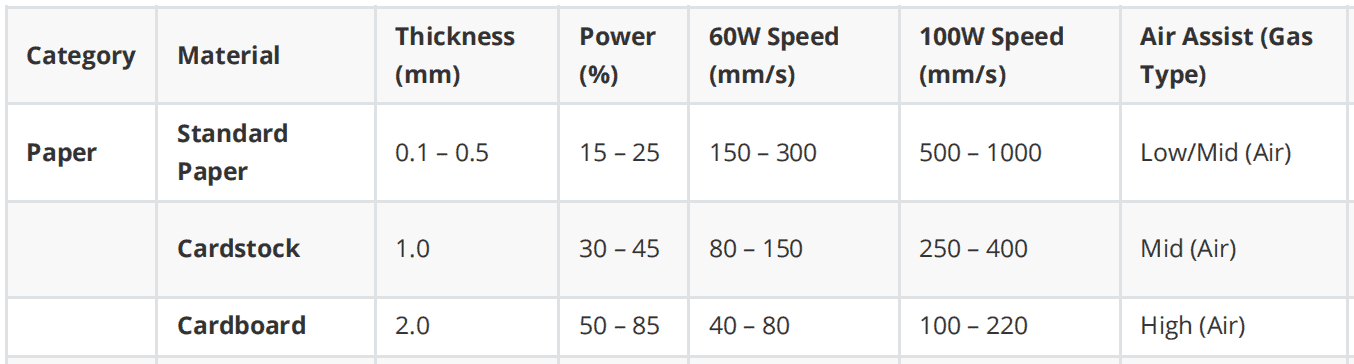
A: Das hängt von der Wattzahl Ihres Geräts und der Dicke des Kartons ab. Ein guter Ausgangspunkt für einen 60-80-W-Laser auf einlagigem Karton wären etwa 60-70 % Leistung und eine Geschwindigkeit von 20-30 mm/s. Führen Sie immer einen kleinen Testschnitt an einem Reststück durch, um die Einstellungen zu optimieren.
Frage 5: Welcher Geruch entsteht beim Laserschneiden von Karton?
A: Es riecht nach verbranntem Papier. Eine leistungsstarke Absauganlage mit Abluft nach außen ist nicht optional, sondern eine zwingende Sicherheitsmaßnahme, um Rauch und Feinstaub aus Ihrem Arbeitsbereich zu entfernen.
Frage 6: Warum sind die Kanten meines Kartons verkohlt oder verbrannt?
A: Das liegt meist an zu hoher Leistung, zu geringer Geschwindigkeit oder einer verschmutzten Linse. Eine verschmutzte Linse streut den Lichtstrahl, wodurch mehr Leistung als nötig benötigt wird, was zu Verbrennungen führt. Reinigen Sie zuerst Ihre Optik und versuchen Sie dann, die Leistung zu reduzieren oder die Geschwindigkeit zu erhöhen.
F7: Kann ich einfach auf Karton gravieren, ohne ihn durchzuschneiden?
A: Ja, ganz einfach. Zum Gravieren verwendet man eine deutlich niedrigere Leistungsstufe (z. B. 10–15 %) und eine sehr hohe Geschwindigkeit (z. B. 300–500 mm/s). Dadurch wird nur die oberste Schicht des Kartons verdampft, wodurch eine sichtbare Markierung entsteht, ohne dessen Struktur zu beeinträchtigen.
Frage 8: Welche Art von Datei benötige ich zum Betrieb eines Laserschneiders?
A: Laserschneider arbeiten mit Vektordateien. Gängige Formate sind .AI (Adobe Illustrator), .DXF (AutoCAD), .SVG (Scalable Vector Graphics) und .LBRN (LightBurn). Sie erstellen Ihr Design in einem Programm wie Illustrator oder Inkscape und importieren es anschließend in die Steuerungssoftware des Lasers.
Frage 9: Spielt die Farbe des Kartons eine Rolle?
A: Zum Schneiden nicht wirklich. Zum Gravieren kann es einen geringen Einfluss haben. Dunkler Karton benötigt möglicherweise etwas weniger Energie, um eine sichtbare Markierung zu erzeugen, als heller oder weißer Karton.
Frage 10: Ist ein Wabenbett zum Schneiden von Karton notwendig?
A: Ja, ein Wabenbett ist sehr empfehlenswert. Es stützt das Material gleichmäßig und lässt gleichzeitig Rauch, Rückstände und den Laserstrahl durch. Dadurch wird die beste Schnittqualität an der Materialunterseite erzielt und die Rauchabsaugung verbessert.