Inkonsistente Schneidleistung von CO2-Glaslaserröhren ist ein häufiges Problem bei Laserschneidsystemen und führt oft zu Problemen wie schlechter Kantenqualität, niedrigen Schnittgeschwindigkeiten und ungleichmäßiger Schnitttiefe. Diese Leistungsprobleme können verschiedene Ursachen haben, vom physikalischen Zustand der Laserröhre bis hin zu den Schneidparametern und Maschineneinstellungen. Wir analysieren die möglichen Ursachen und die entsprechenden Lösungen:
1. Instabilität der Laserleistung
Ursachen:
Alternde Laserröhre, Schwankungen in der Stromversorgung, unzureichende Kühlung.
Lösungen:
Messen Sie die Ausgangsleistung mit einem Leistungsmessgerät. Tauschen Sie die Röhre aus, wenn die Leistung um >10 % abfällt.
Sorgen Sie für eine stabile Eingangsspannung (verwenden Sie bei Bedarf einen Stabilisator).
Halten Sie die Kühlmitteltemperatur ≤25 °C und wechseln Sie das Wasser regelmäßig.
2. Fehlausrichtung oder Verunreinigung des optischen Pfads
Ursachen :
Fehlausrichtung des Spiegels/Refokussierungsobjektivs, Staub/Schmutz, Kondensation.
Lösungen:
Kalibrieren Sie den optischen Pfad neu, um eine vertikale Strahlausrichtung und die richtige Fokussierung auf die Materialoberfläche sicherzustellen.
Reinigen Sie die Linsen mit Ethanol oder einem speziellen Reiniger (vermeiden Sie Fingerabdrücke/Öl).
Kondensation verhindern: Halten Sie die Luftfeuchtigkeit unter 60 % und isolieren Sie die Laserröhre.
3. Falsche Fokusposition
Ursachen:
Z-Achsen-Drift, Autofokus-Fehler, ungleichmäßige Materialplatzierung.
Lösungen:
Fokus manuell einstellen (bei Kohlenstoffstahl typischerweise 1–2 mm unterhalb der Materialoberfläche).
Mechanische Bauteile (Schienen, Schrauben) auf Lockerheit prüfen, festziehen und schmieren.
Verwenden Sie eine flache, starre Plattform (z. B. Marmor), um Materialien zu stabilisieren.
4. Probleme mit dem Hilfsgas
Ursachen:
Instabiler Gasdruck, geringe Reinheit, verstopfte Düse.
Lösungen:
Gasauswahl: Verwenden Sie ≥99.6 % Sauerstoff für Metalle und ≥99.99 % Stickstoff für Nichtmetalle.
Druckeinstellung: Passen Sie den Druck an die Materialstärke an (z. B. 12–18 psi für 1–2 mm Kohlenstoffstahl).
Reinigung/Düsenwechsel: Entfernen Sie Schmutz mit einer Nadel und ersetzen Sie beschädigte Düsen.
5. Wesentliche Faktoren
Ursachen:
Inkonsistente Materialqualität, Oberflächenverunreinigungen, Dickenschwankungen.
Lösungen:
Testen Sie Materialchargen auf Einheitlichkeit.
Oberflächen mit Alkohol reinigen, Oxidationsschichten mit Schleifpapier entfernen.
Vermeiden Sie das Schneiden von Materialien, die dicker sind als die Nennkapazität der Maschine.
6. Wartung und Parametereinstellungen
Ursachen:
Verschlechterte Optik, nicht optimierte Parameter, schlechte Kühlung.
Lösungen:
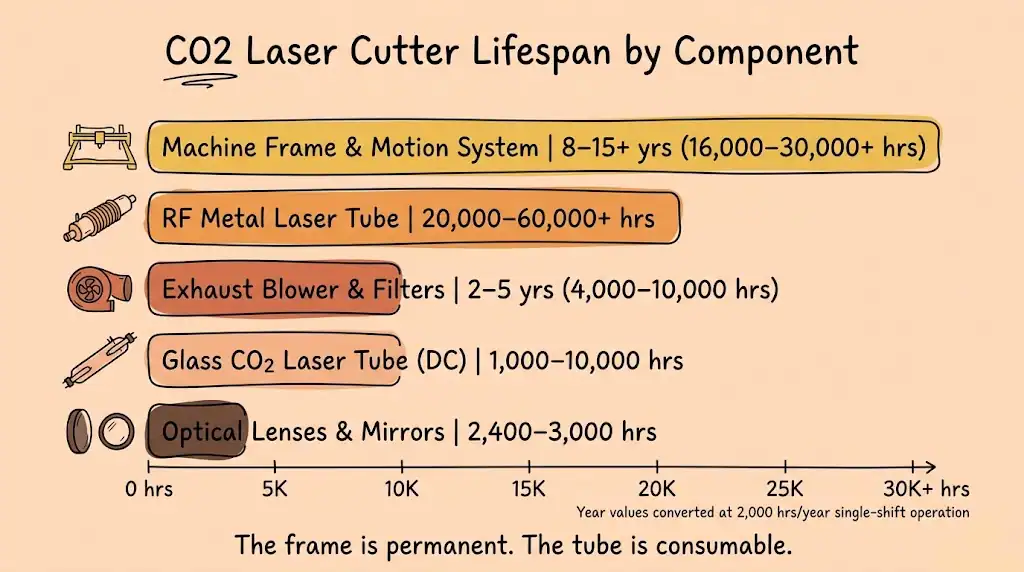
Ersetzen Sie Spiegel/Linsen regelmäßig (z. B. alle 500 Stunden).
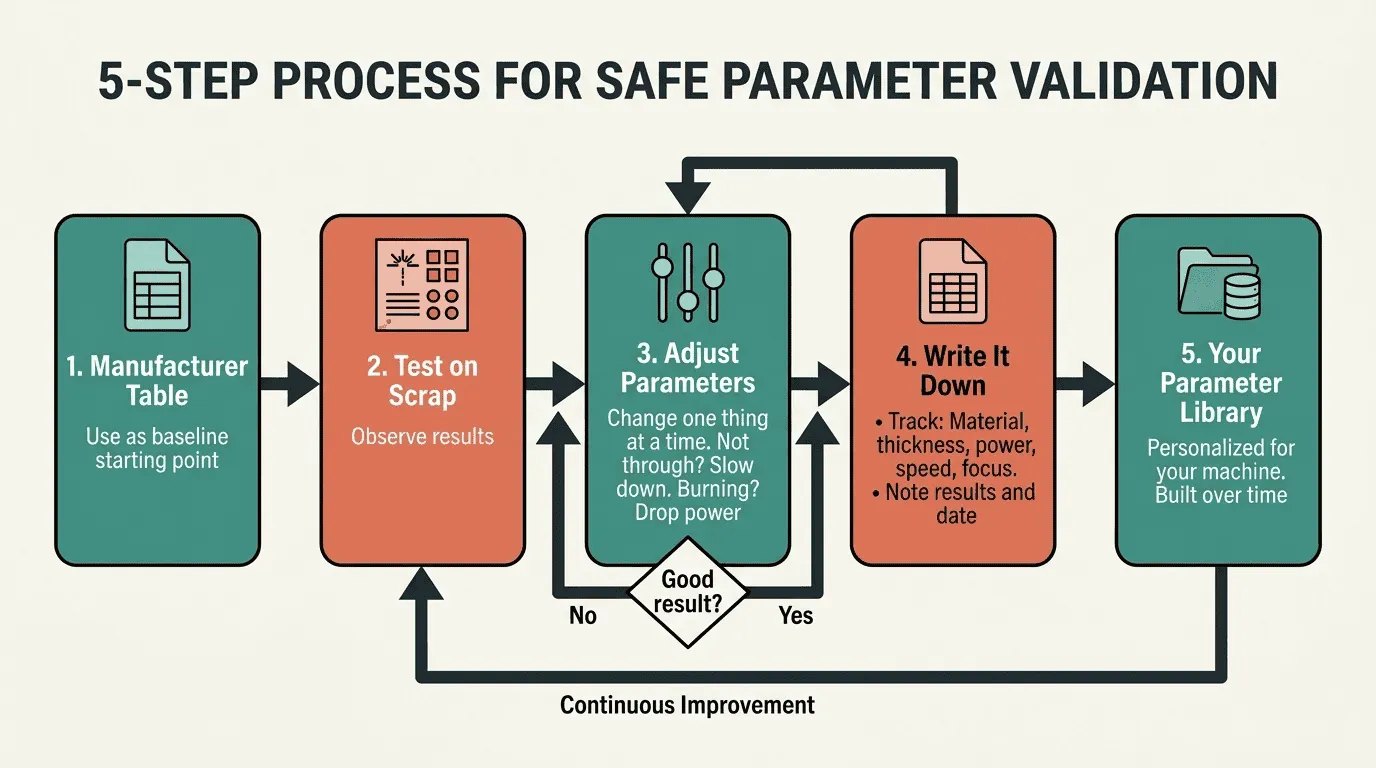
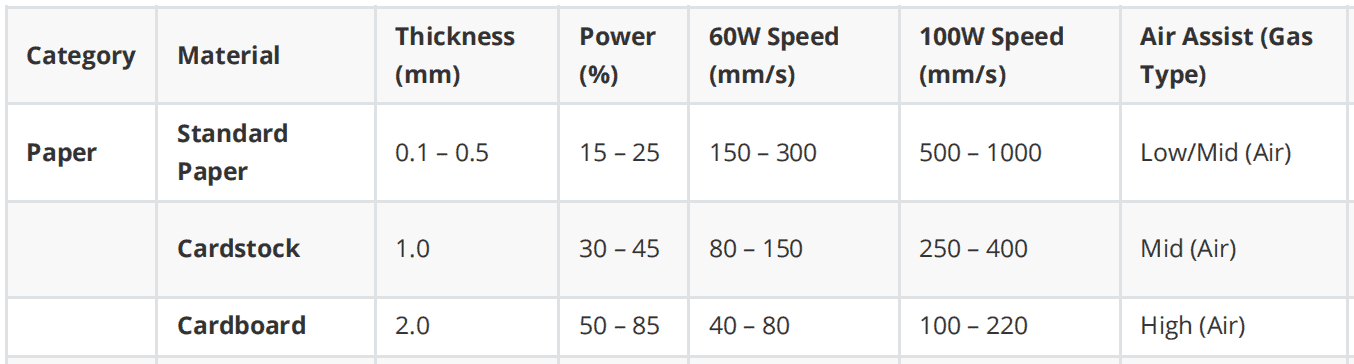
Optimieren Sie die Parameter (Leistung, Geschwindigkeit, Frequenz) je nach Materialtyp:
Beispiel: 3 mm Acryl: 80 W, 15 mm/s, 20 kHz.
Beispiel: 1 mm Edelstahl: 150 W, Sauerstoff bei 15 psi, 8 mm/s.
Überprüfen Sie Software-Trigger und lösen Sie Konflikte.
7. Umwelteinflüsse
Ursachen:
Temperaturschwankungen, Vibrationen (z. B. durch Maschinen in der Nähe).
Lösungen:
In einer temperaturgeregelten Umgebung (20 ± 2 °C) betreiben.
Isolieren Sie die Maschine von Vibrationsquellen; verwenden Sie schwingungsdämpfende Halterungen.
Flussdiagramm zur Fehlerbehebung
Anfang ↓
Schnittfehler?
↓
Laserleistung prüfen
├─ Nein → Laserröhre ersetzen
└─ Ja → Optischen Pfad prüfen
├─ Falsch ausgerichtet/verschmutzt? → Spiegel reinigen/neu kalibrieren
└─ Fokusproblem? → Z-Achse anpassen/Ausrichtung prüfen
↓
Hilfsgas prüfen
├─ Druck-/Reinheitsproblem? → Gaseinstellungen anpassen/Düse ersetzen
└─ Materialproblem? → Materialqualität/Oberfläche prüfen
↓
Parameter/Umgebung optimieren
↓
Wiederholen Sie den Test
Zusätzliche Empfehlungen
Logbuch: Parameter (Leistung, Geschwindigkeit, Material) zur Ursachenanalyse aufzeichnen.
Ersatzteile: Halten Sie Ersatzlaserröhren und -optiken bereit, um Ausfallzeiten zu minimieren.
Unterstützung: Wenden Sie sich für weiterführende Diagnoseverfahren (z. B. Strahlprofilierung) an den Hersteller.
Mit diesem strukturierten Vorgehen lassen sich Probleme in der Regel innerhalb von 3–5 Werktagen lösen. Die meisten Probleme resultieren aus einer falschen Fokussierung oder gasbedingten Störungen – diese sollten bei der Fehlersuche priorisiert werden.