Sie haben ein heikles Projekt, wie die Anfertigung aufwendiger Hochzeitseinladungen oder luxuriöser Verpackungen, doch Ihr Laserschneider versengt das Papier immer wieder. Zurück bleiben unschöne, braune Ränder, Materialverschwendung und die wachsende Befürchtung, dass Ihre Maschine einfach nicht für diese Aufgabe geeignet ist. Die Frustration steigt, denn jeder misslungene Schnitt kostet Zeit und Geld und gefährdet Ihr gesamtes Projekt.
Der Schlüssel zum Schneiden von Papier ohne Verbrennen liegt darin, das Material so schnell zu verdampfen, dass die umgebenden Fasern keine Zeit haben, zu überhitzen und zu verkohlen. Dies wird durch eine Kombination aus sehr geringer Leistung, extrem hoher Geschwindigkeit und einem perfekt fokussierten Laserstrahl erreicht. Anstatt das Papier zu verbrennen, wird es sofort sublimiert, wodurch das feste Material direkt in den gasförmigen Zustand übergeht und eine saubere, scharfe Schnittkante entsteht.
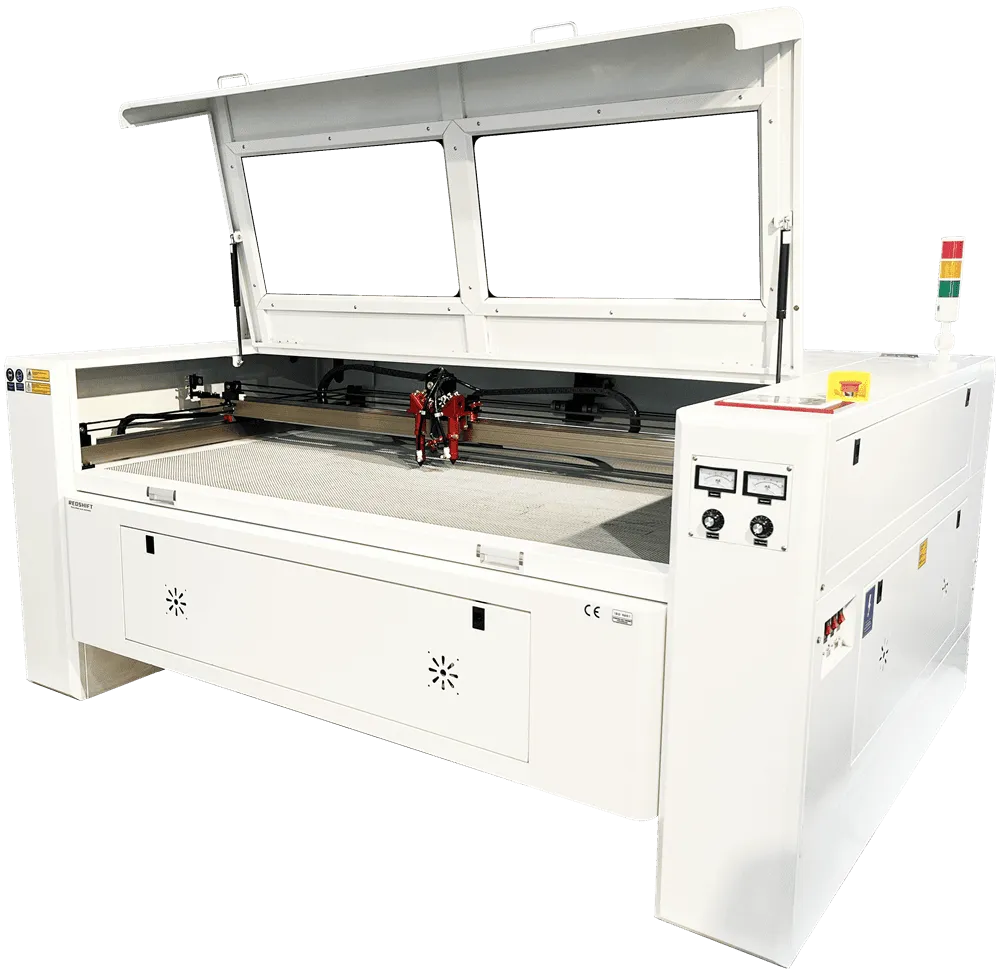
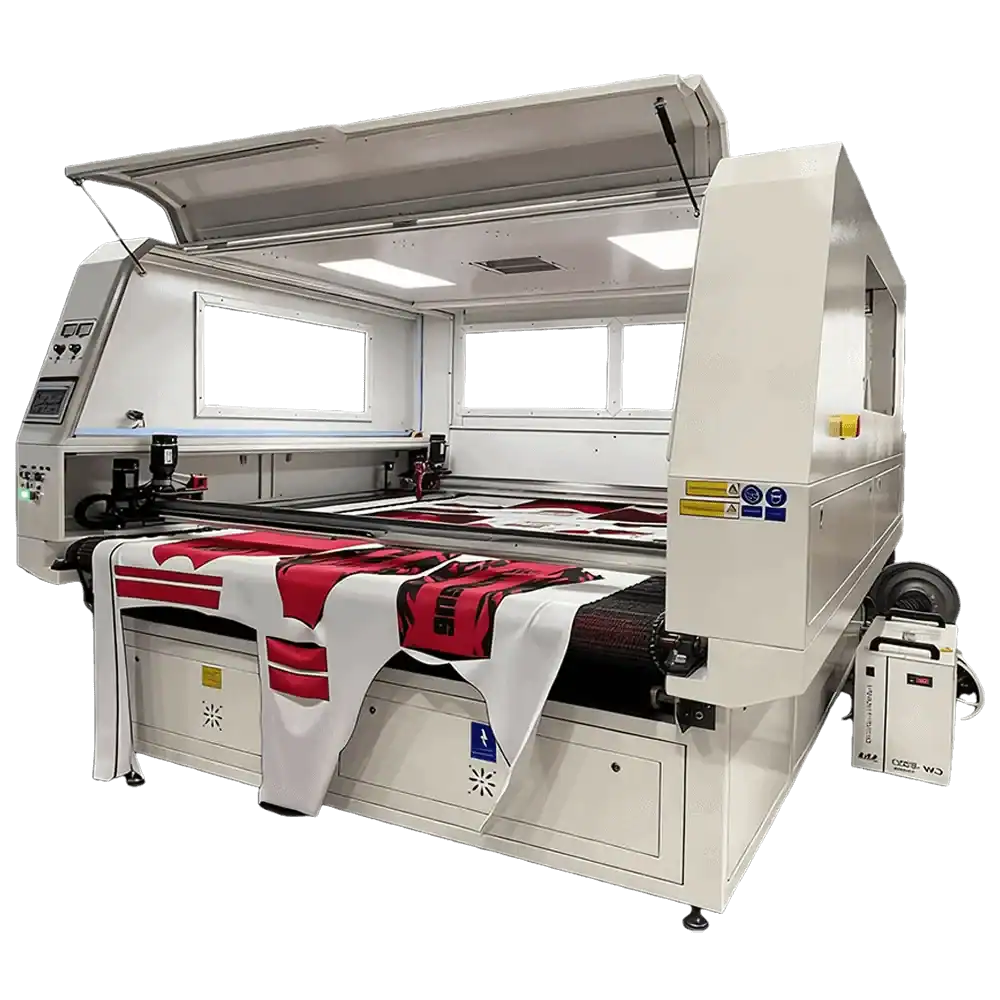
Hochgeschwindigkeitsschneiden mit geringer Wärmeeinflusszone für Karton, Einladungen und bedruckte Verpackungen – mit optionaler CCD-Kamera-Markierungsregistrierung und sauberen Abluft-Wabenbetten.
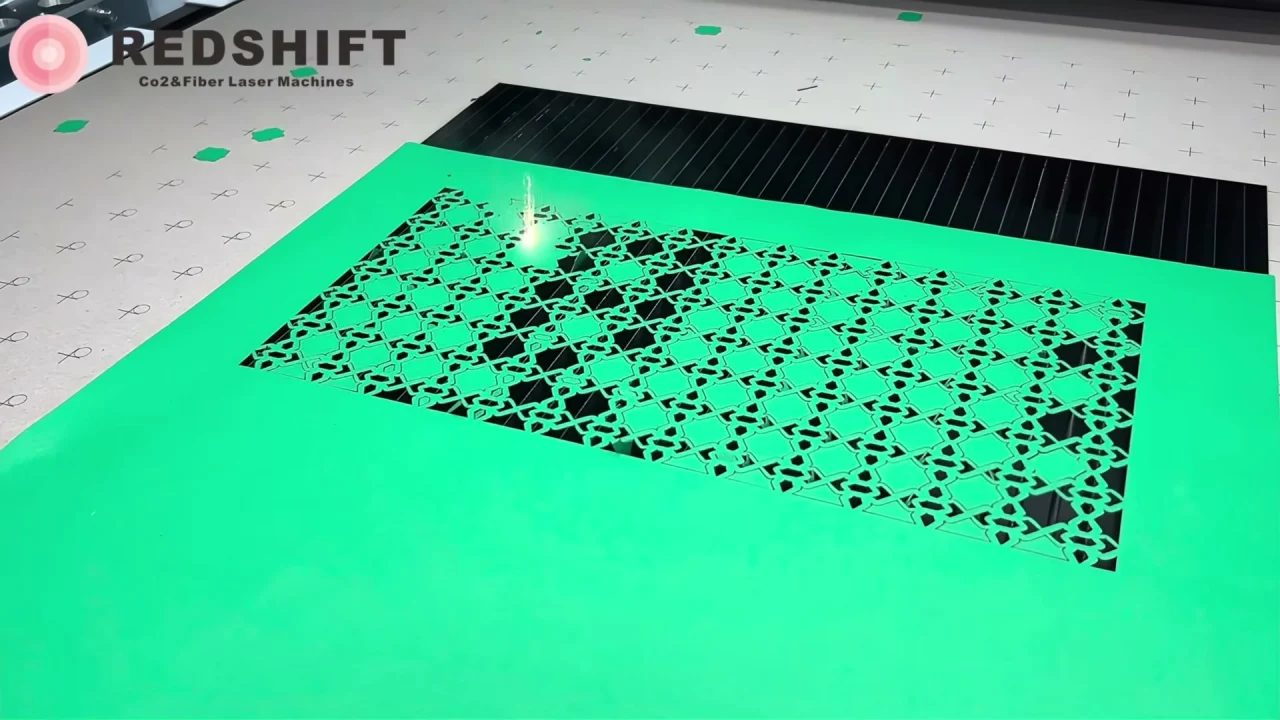
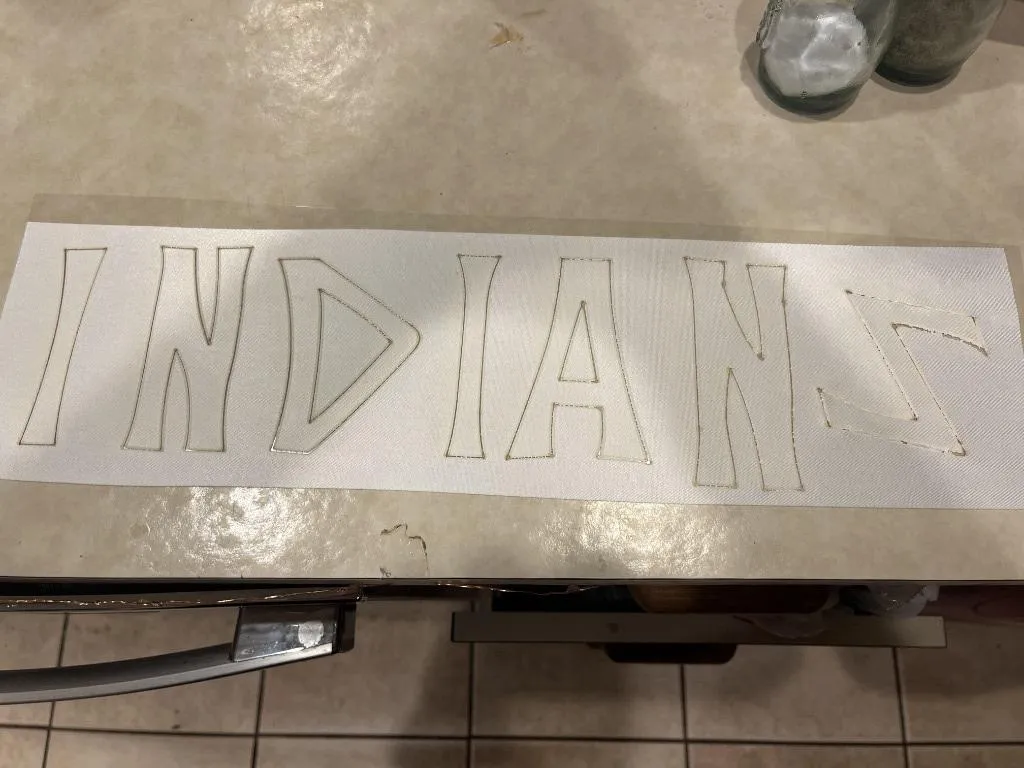
Ich erinnere mich an die Zusammenarbeit mit einem Kunden, der hochwertige Pop-up-Karten herstellte. Er hatte Probleme mit brüchigen Faltkanten, die leicht rissen. Er gab dem Papier die Schuld, aber ich vermutete etwas anderes. Wir untersuchten die Schnitte unter dem Mikroskop und entdeckten mikroskopisch kleine Verkohlungen tief im Inneren der Papierfasern, selbst an Stellen, die mit bloßem Auge sauber aussahen. Das Problem war nicht nur der sichtbare braune Rand, sondern auch die unsichtbaren Hitzeschäden. Diese Erfahrung lehrte mich, dass ein wirklich sauberer Schnitt mehr als nur ein gutes Aussehen erfordert; es geht darum, die strukturelle Integrität des Materials zu erhalten.
Welche Einstellungen verhindern, dass sich Papierränder braun verfärben?
Sie stehen vor Ihrem Laser, bereit zum Schneiden, doch Sie zögern bei der Bedienung. Sie wissen, dass die falsche Kombination aus Leistung und Geschwindigkeit Ihr schönes Papier in einen verkohlten Klumpen verwandeln wird. Sie führen Test um Test durch, optimieren die Einstellungen, doch Sie tappen im Dunkeln, verschwenden teures Papier und fühlen sich wie im Blindflug.
Um braune Ränder zu vermeiden, verwenden Sie die niedrigste Leistungsstufe in Kombination mit der höchsten Geschwindigkeit, die Ihre Maschine präzise verarbeiten kann. Ziel ist es, die auf das Papier übertragene Wärmeenergie zu minimieren. Ein schneller, energiearmer Strahl verdampft das Material in seinem Weg, ohne die umliegenden Fasern zu verbrennen. Das Ergebnis ist ein sauberer, farbfreier Rand.
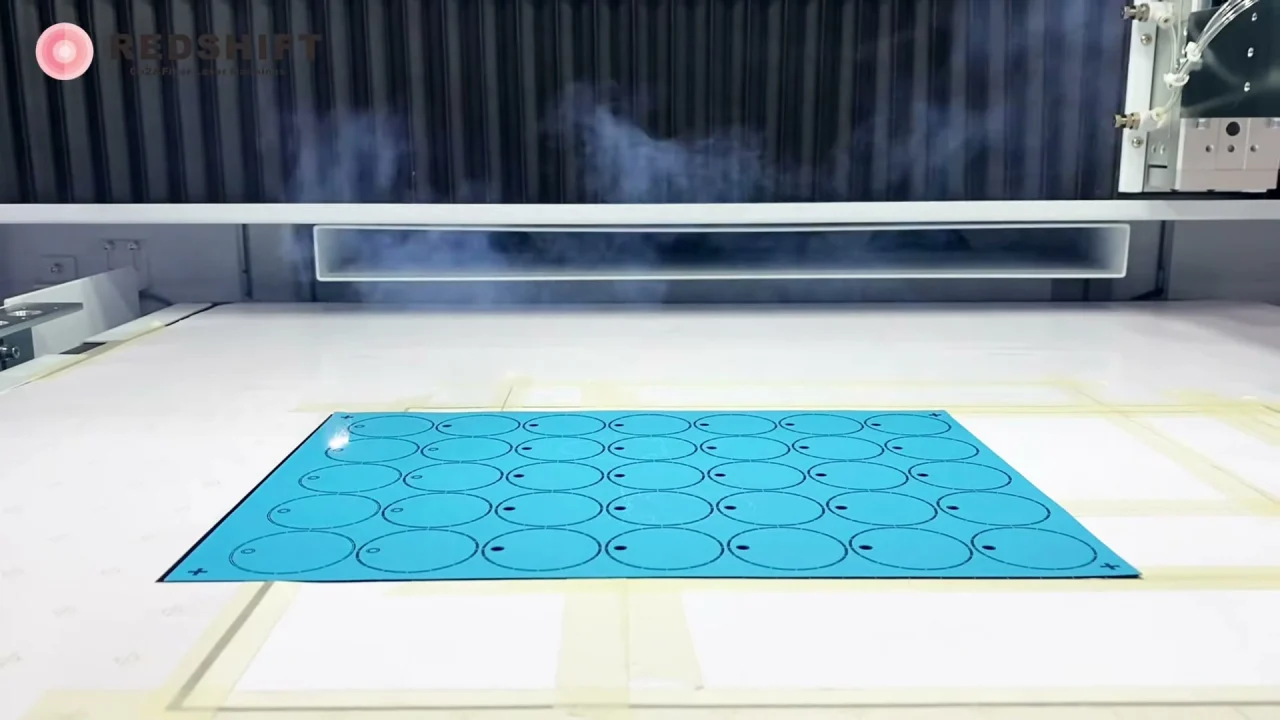
Die Aussage „niedriger Stromverbrauch, hohe Geschwindigkeit“ ist zwar einfach, aber die Realität ist komplexer. Es ist ein heikler Balanceakt, der sich mit jeder Papiersorte ändert.
1. Beginnen Sie mit der Geschwindigkeit.
Bei dünnen Materialien wie Papier sollte die Lasergeschwindigkeit fast immer maximal eingestellt sein. Bei den meisten CO₂-Lasern liegt diese zwischen 200 mm/s und 500 mm/s. Ein schnellerer Laserkopf gibt der Hitze weniger Zeit, sich auszubreiten. Zu langsames Arbeiten ist die häufigste Ursache für Verbrennungen.
2. Der Leistungstest
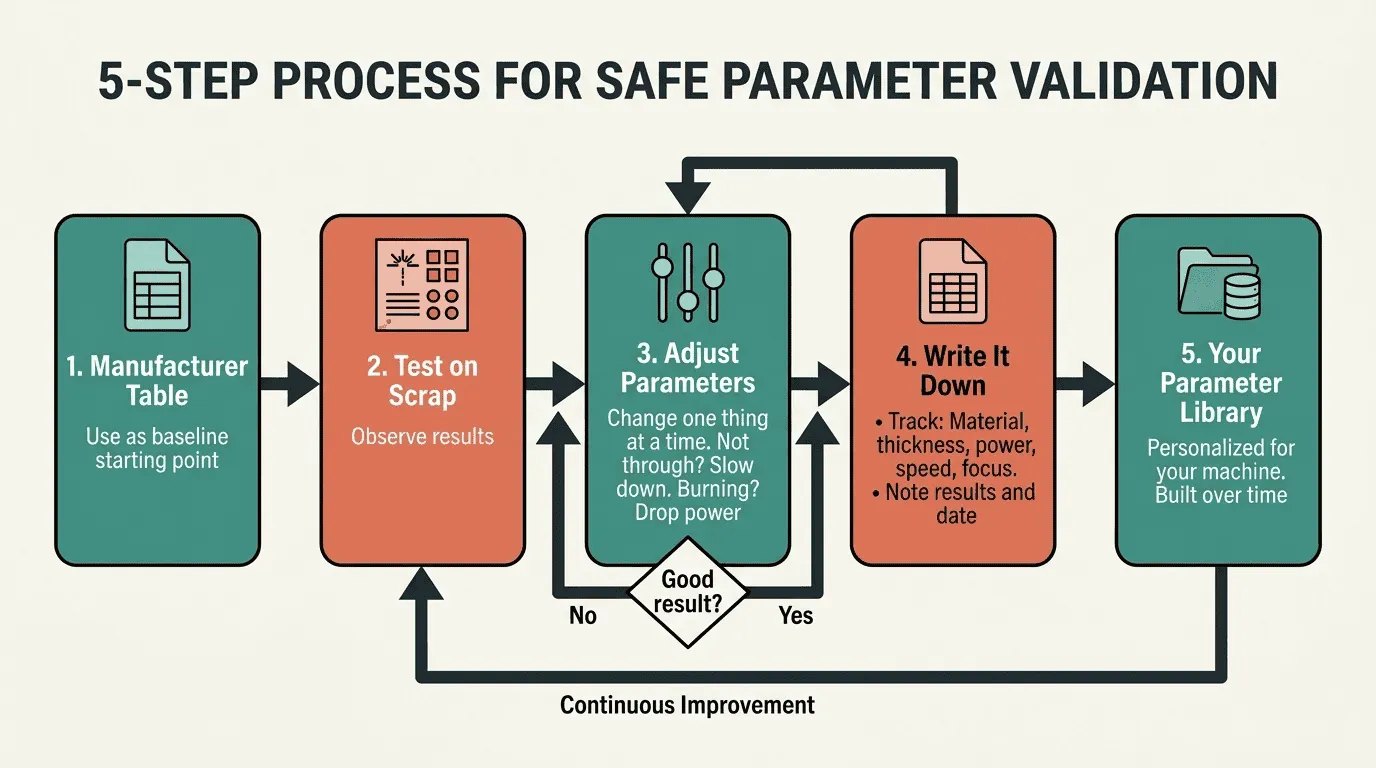
Sobald die Geschwindigkeit auf hoch eingestellt ist, suchen Sie die passende Leistungsstufe . Beginnen Sie mit dem absoluten Minimum (z. B. 10 %) und führen Sie einen kleinen Testschnitt durch. Hat es geklappt? Falls nicht, erhöhen Sie die Leistung um 1–2 % und testen Sie erneut. Wiederholen Sie dies, bis der Laser das Material gerade so durchtrennt. Dies ist die optimale Einstellung . Ziel ist es, keine überschüssige Energie zu verwenden.
3. Die Frequenz (Hz) ist wichtig
Bei fortschrittlicheren HF-Lasern lässt sich auch die Frequenz (Hz) einstellen, also die Anzahl der Laserimpulse pro Sekunde. Für Papier wirkt eine höhere Frequenz (im Bereich von 5,000–25,000 Hz) wie eine feinere, schärfere Klinge und sorgt so für einen glatteren Schnitt. Günstigere Glasröhrenlaser bieten diese Einstellmöglichkeiten nicht.
Wie verbessert die Luftunterstützung saubere Schnitte bei dünnem Papier?
Sie haben die Einstellungen optimiert, doch während des Laserschnitts treten kleine Flammen auf und es riecht verbrannt. Nach dem Schneiden finden Sie einen klebrigen, harzigen Rückstand entlang der Schnittlinie und eine leicht verfärbte Kante. Ihre Einstellungen stimmen, also woran liegt es? Sie sind frustriert, dass Sie kein perfekt sauberes Ergebnis erzielen können.
Ein starker Druckluftstrom, die sogenannte Luftunterstützung, ist für saubere Papierschnitte unerlässlich. Er erfüllt zwei wichtige Aufgaben gleichzeitig: Er bläst verdampfte Papierpartikel und brennbare Gase weg, bevor diese sich entzünden können (und verhindert so Stichflammen), und er kühlt die Schnittkante sofort. Diese Kühlung ist entscheidend, damit die Hitze nicht in die umliegenden Papierfasern eindringt und diese braun werden.
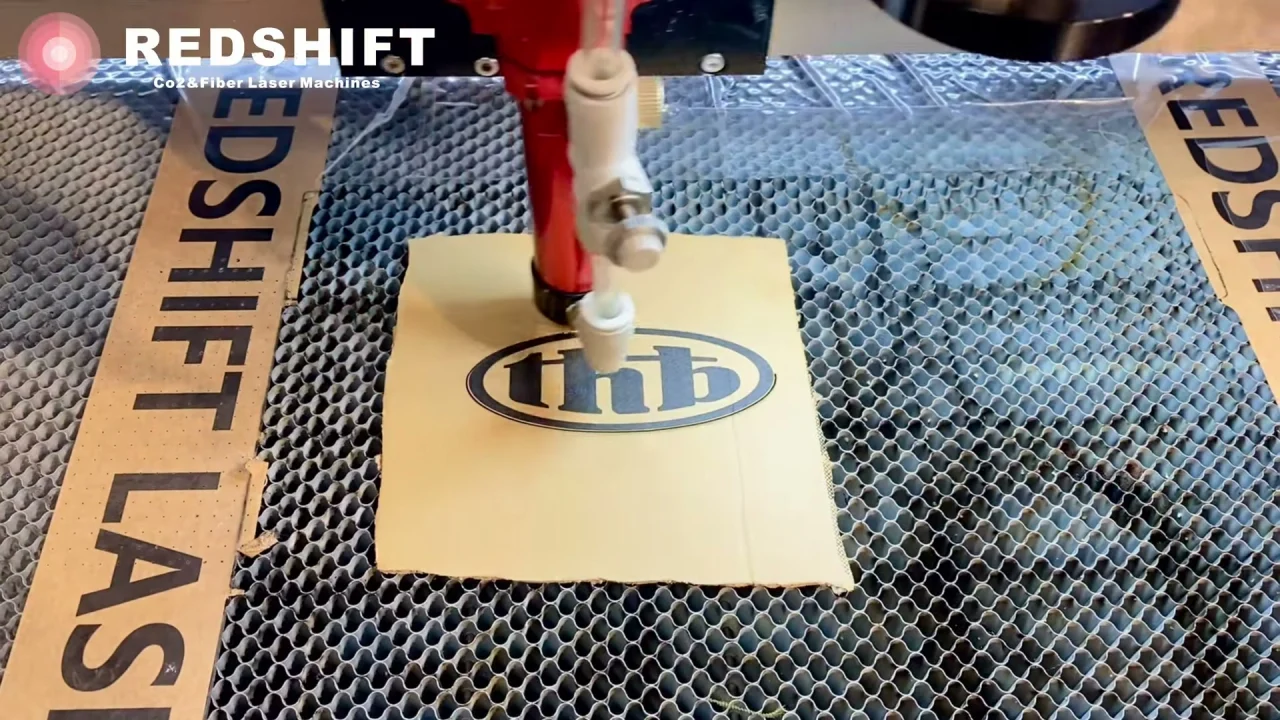
Die Druckluftunterstützung ist nicht einfach nur ein Ventilator; sie ist ein hochdruckgesteuertes, fokussiertes Werkzeug. Ihre Optimierung ist für filigrane Arbeiten unerlässlich.
1. Druck und Durchfluss
Für Papier ist kein starker Luftstrom erwünscht, da dieser das empfindliche Material beschädigen oder verrutschen lassen könnte. Ein mäßiger, gleichmäßiger Druck (etwa 15–20 PSI) ist erforderlich. Ziel ist es, einen sauberen, gezielten Strahl zu erzeugen , der die Schnittfuge effizient reinigt, ohne das restliche Papier zu beeinträchtigen.
2. Beseitigung von Schutt vs. Kühlung
Die Hauptaufgabe des Luftstroms besteht darin, die verdampften Partikel abzuführen. Verbleiben diese Partikel auf dem Papier, trifft der Laserstrahl erneut auf sie, überhitzt sie und verursacht so den Rauch und die Rückstände, die das Papier verfärben. Der zusätzliche Kühleffekt trägt ebenfalls dazu bei, das Braunwerden zu verhindern.
3. Düsenwahl
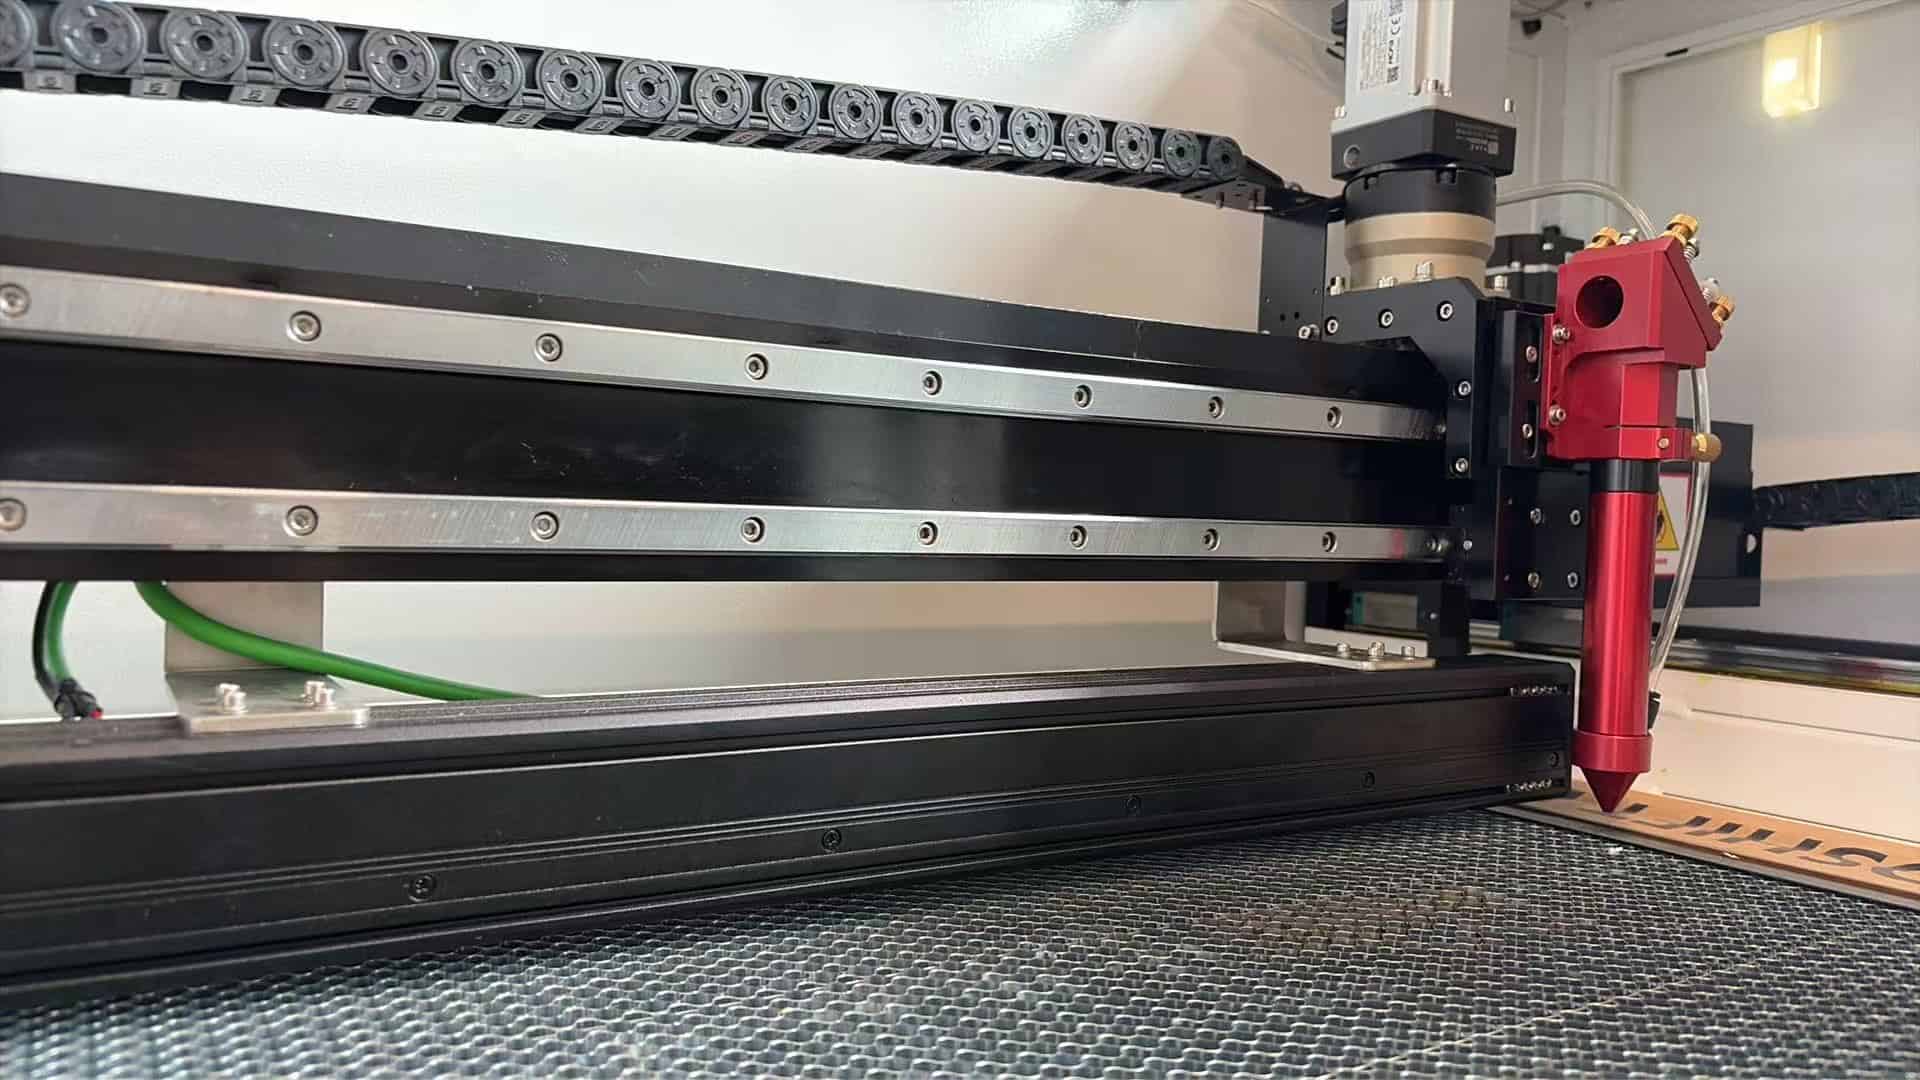
Die Düse am Ende des Laserkopfes bündelt den Luftstrom. Eine kleinere, konische Düse erzeugt einen stärkeren, präzisen Luftstrahl. Dies ist ideal für Papier, da die Reinigungs- und Kühlwirkung direkt auf die Schnittstelle konzentriert wird. So wird maximale Effizienz erzielt , ohne dass das leichte Material auf der Laserfläche verteilt wird.
Können verschiedene Papiersorten CO₂-Laser unterschiedlich behandeln?
Sie haben Ihre Einstellungen auf einem Standard-Karton perfektioniert und damit wunderschöne, saubere Schnitte erzielt. Doch sobald Sie für ein neues Projekt auf glänzendes, beschichtetes Papier oder ein faseriges, handgeschöpftes Papier wechseln, ändert sich alles. Dieselben Einstellungen führen nun zu verbrannten, geschmolzenen oder unvollständigen Schnitten, sodass Sie Ihren frustrierenden Versuch-und-Irrtum-Prozess von Neuem beginnen müssen.
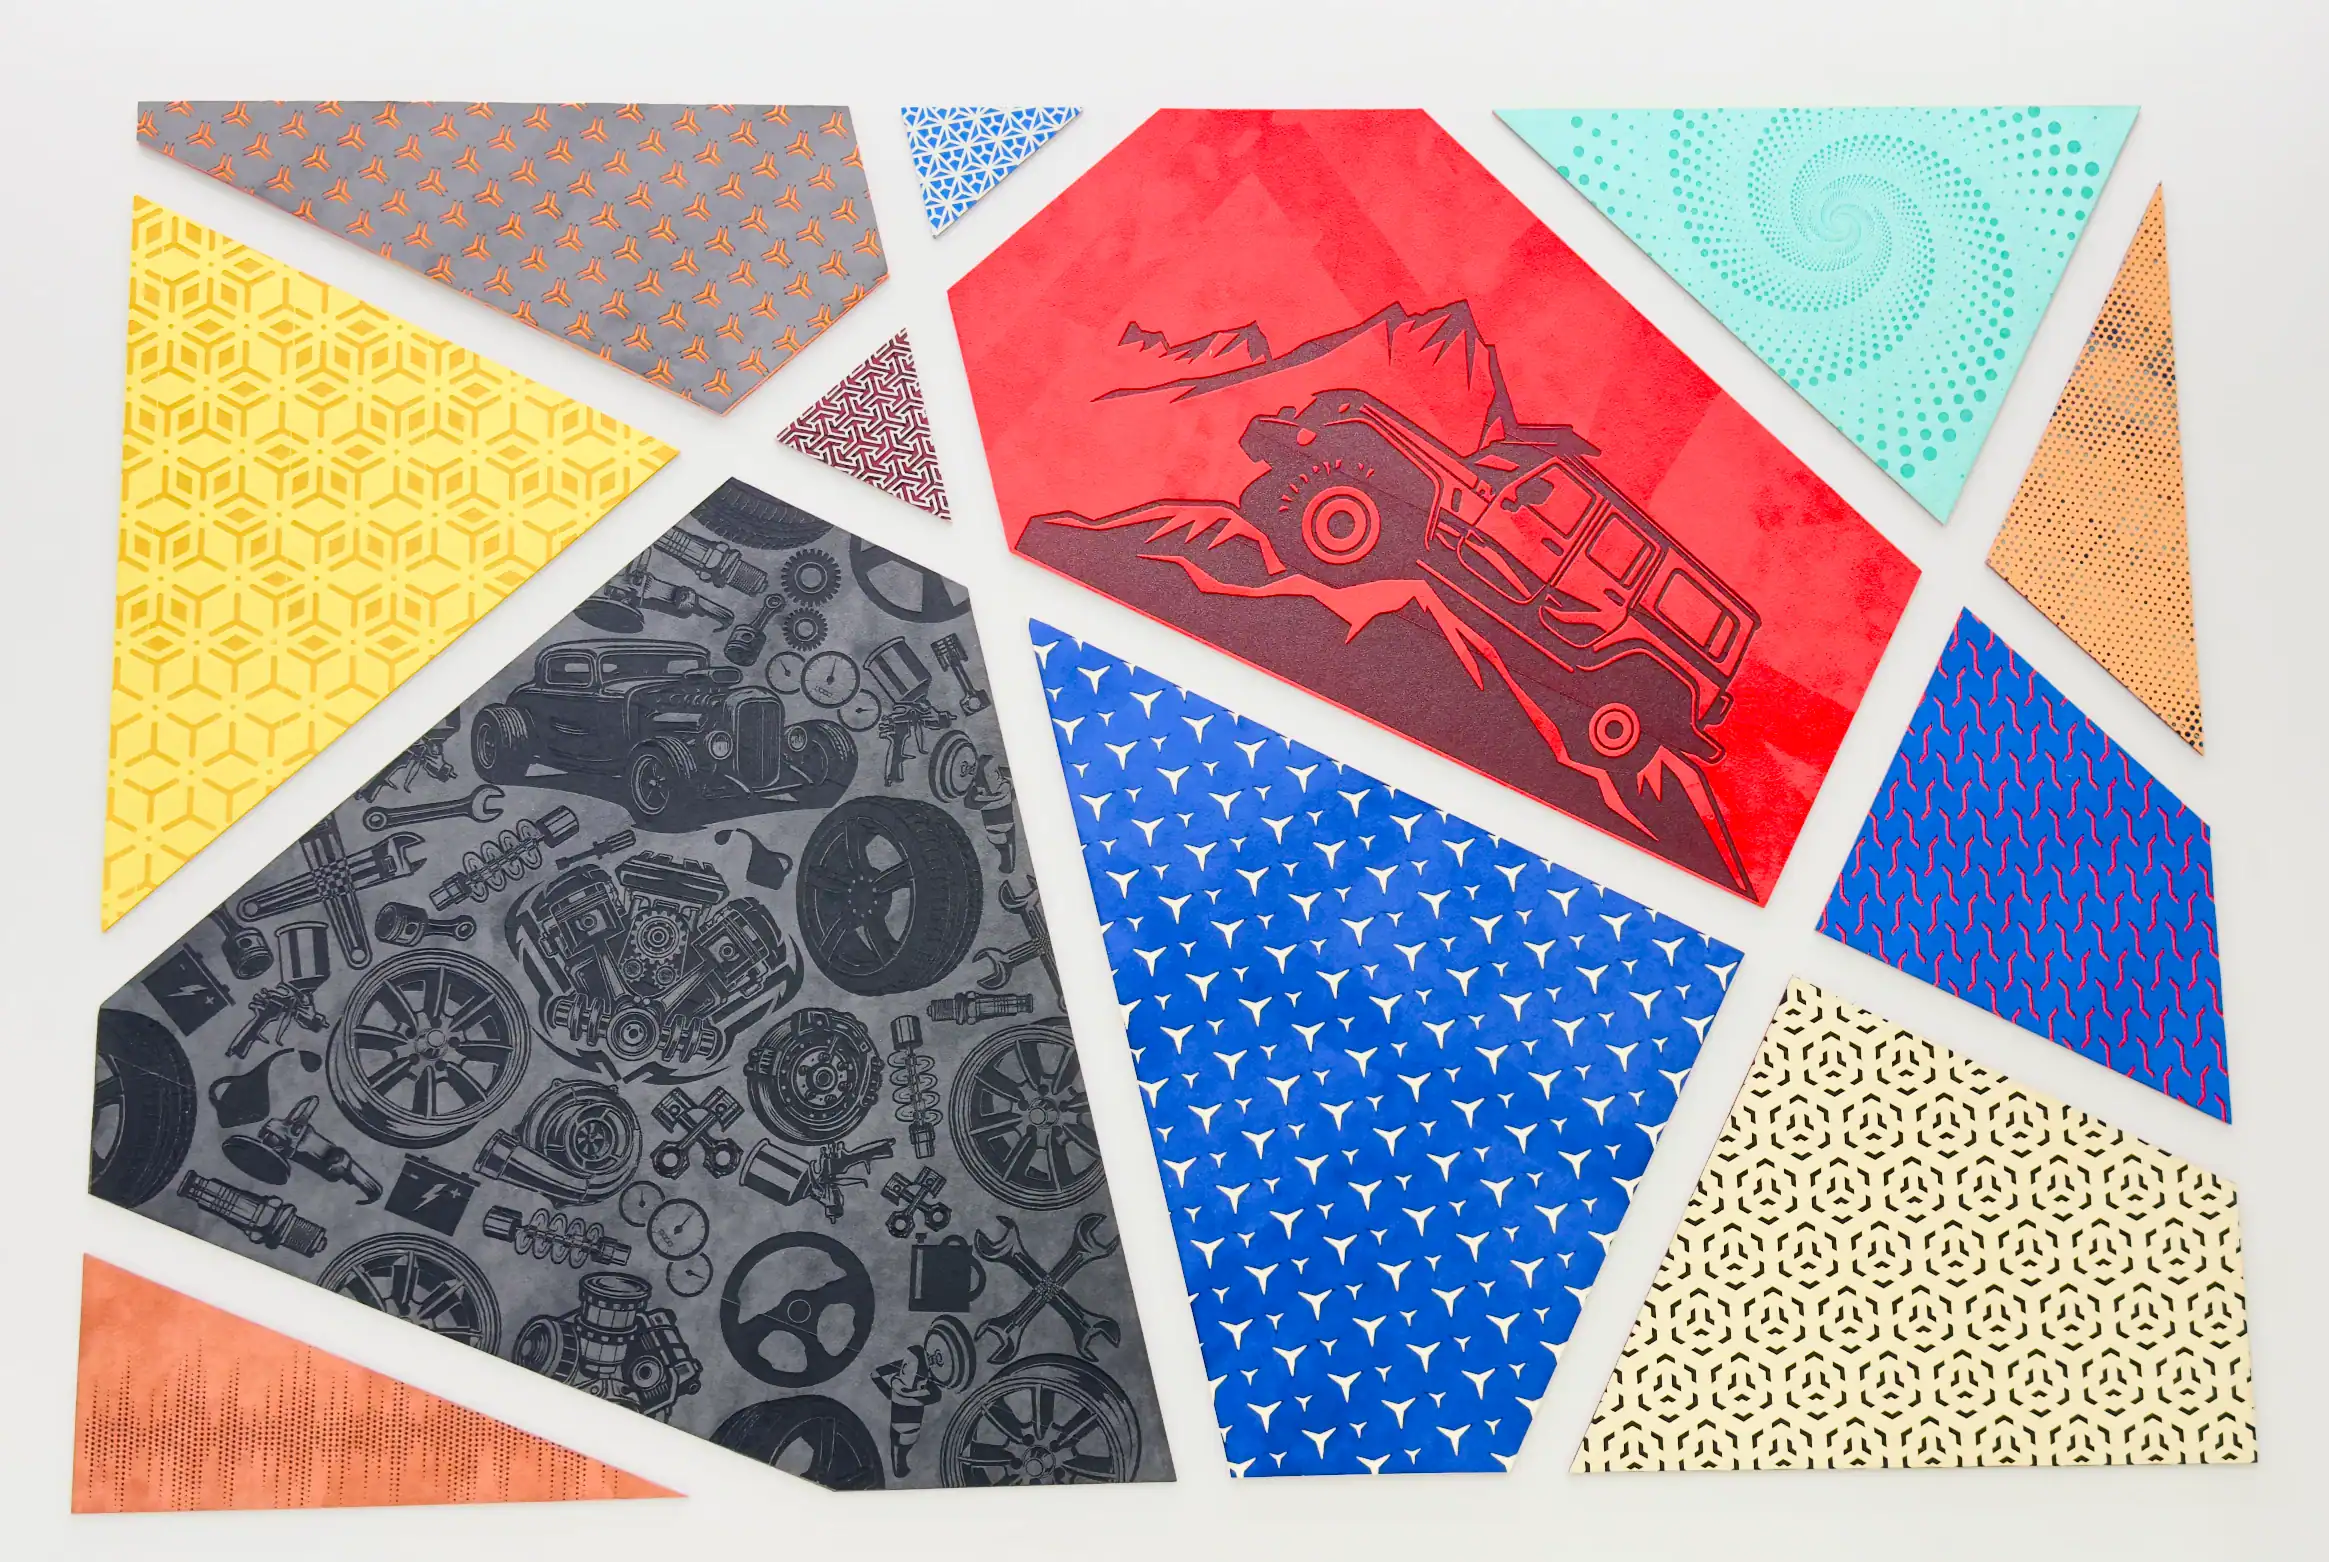
Ja, jedes Papier reagiert aufgrund seiner individuellen Dichte, seines Faseranteils und seiner chemischen Beschichtungen unterschiedlich auf einen CO₂-Laser. Dichter, hochwertiger Karton absorbiert die Wärme gleichmäßig und lässt sich sauber schneiden. Lockeres, faseriges Papier neigt eher zum Verkohlen, während glänzendes oder kunststoffbeschichtetes Papier schmelzen und eine harte, ausgefranste Kante hinterlassen kann. Jede Papiersorte erfordert ihre eigenen optimalen Leistungs- und Geschwindigkeitseinstellungen.
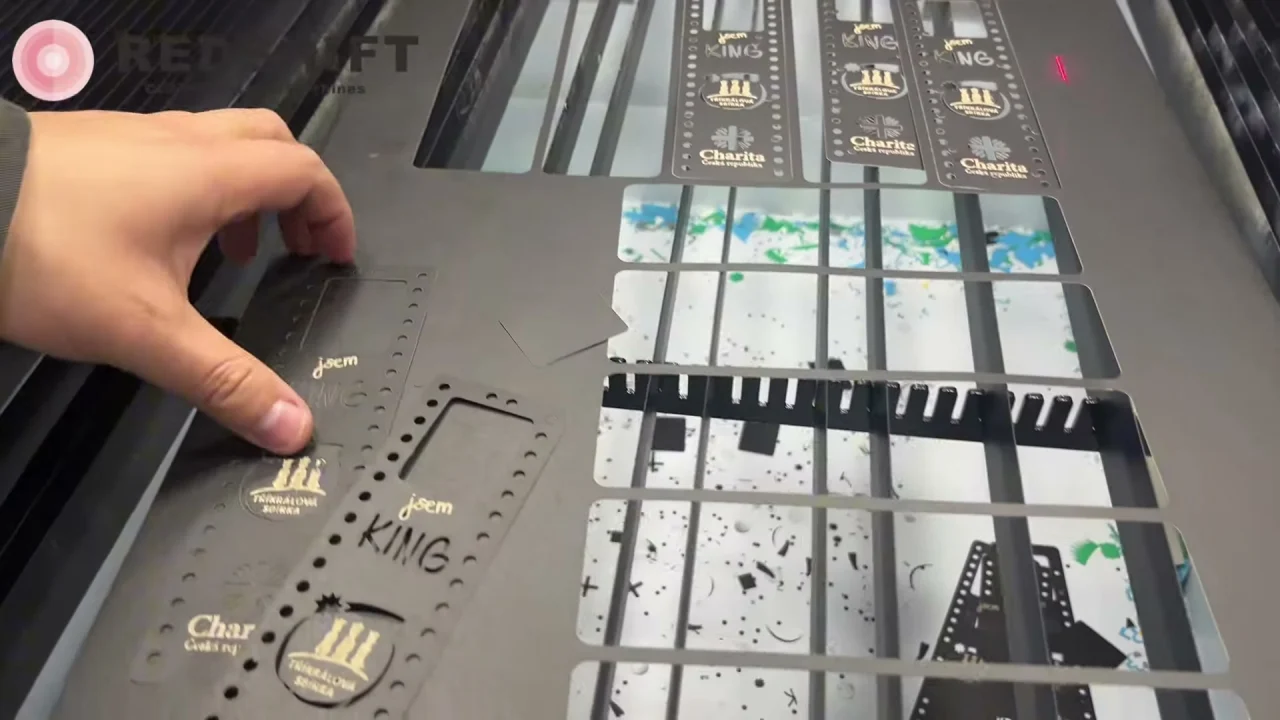
Das Verständnis des Materials ist die halbe Miete. Man schneidet nicht einfach nur „Papier“, sondern einen speziellen Verbundwerkstoff aus Fasern, Bindemitteln und Beschichtungen.
1. Fasergehalt und Dichte
Papiere mit dicht gepackten, gleichmäßigen Fasern (wie hochwertiger Karton ) lassen sich in der Regel am besten schneiden. Sie verdampfen sauber. Papiere mit losen, luftigen Fasern (wie billiges Bastelpapier oder einige Recyclingpapiere) enthalten mehr Sauerstoffeinschlüsse und neigen eher zum Glimmen und Verkohlen.
2. Bindemittel und Beschichtungen
Viele Papiere enthalten Bindemittel , Klebstoffe oder Tone, die ihnen eine glatte, glänzende Oberfläche verleihen. Diese Zusätze reagieren anders auf Hitze als Zellulosefasern. Glänzende Beschichtungen können an der Schnittkante zu einer harten, kunststoffartigen Schicht schmelzen, während bestimmte Bindemittel Verfärbungen verursachen können.
3. Der unsichtbare Feind: Feuchtigkeitsgehalt
Papier ist hygroskopisch , das heißt, es zieht Feuchtigkeit aus der Luft an. Ein Blatt Papier in einer feuchten Werkstatt enthält mehr Wasser als eines in einer trockenen Umgebung. Diese Feuchtigkeit muss vom Laser verdampft werden, bevor er die Fasern schneiden kann. Dies erfordert mehr Energie und erhöht das Risiko von Hitzeschäden.
| Papiertyp | Häufige Reaktion | Pro Tipp |
|---|---|---|
| Matter Karton | Schneidet sauber | Das ideale Material. Einfache Einstellungsmöglichkeiten. |
| Glänzendes/Beschichtetes Papier | Schmelzen, harte Kanten | Verwenden Sie Abdeckband, um die Oberfläche zu schützen und ein Schmelzen zu verhindern. |
| Faserig/Handgefertigt | Verkohlung, Stichflammen | Maximale Luftunterstützung und Geschwindigkeit zum Ausblasen von Glutnestern. |
| Wellpappe | Hohes Brandrisiko | Erfordert hohe Luftunterstützung und ständige Überwachung. |
Warum ist die Brennweite des Lasers bei empfindlichen Materialien wichtig?
Sie haben die Einstellungen für Leistung und Geschwindigkeit im Griff, aber Ihre Schnitte sind noch nicht so scharf, wie sie sein könnten. Sie bemerken, dass feinste Details verschwimmen und die Schnittfuge breiter ist als gewünscht. Sie erzielen zwar saubere Schnitte, aber die höchste Präzision, die Ihr anspruchsvolles Projekt erfordert, fehlt.
Die Brennweite bestimmt Größe und Intensität des Laserfokus, was insbesondere bei empfindlichen Materialien entscheidend ist. Eine Linse mit kürzerer Brennweite (z. B. 1.5 Zoll) erzeugt einen kleineren, intensiveren Fokuspunkt. Dadurch lässt sich mit einer dünneren Schnittlinie (geringerer Schnittfuge) und einer niedrigeren Leistungsstufe schneiden, wodurch weniger Wärme in das Papier eindringt und feine Details erhalten bleiben.
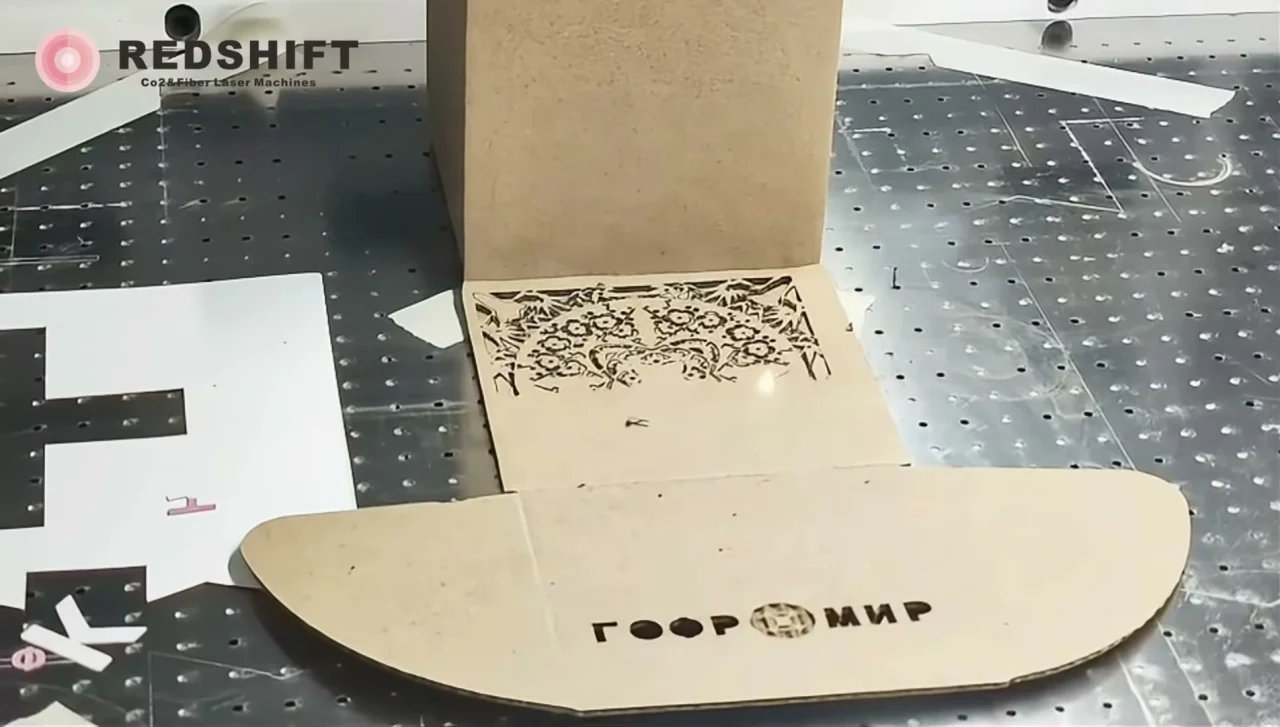
Hier trennt sich die Spreu vom Weizen. Der wahre Feind sind nicht braune Ränder, sondern die unsichtbaren Schäden durch latente Hitze.
1. Die Wärmeeinflusszone (WEZ)
Selbst ein optisch perfekter Schnitt hinterlässt eine sogenannte Wärmeeinflusszone (WEZ). Dabei handelt es sich um einen mikroskopisch kleinen Bereich, in dem die Papierfasern zwar nicht verbrannt, aber so stark erhitzt wurden, dass sie spröde wurden. Dies stellt die eigentliche Herausforderung in der Fertigung dar. Bei hochwertigen Verpackungen oder Pop-up-Karten führt diese Sprödigkeit zu Rissen entlang der Faltlinien, was Tage oder Wochen nach dem Schnitt zum Produktversagen führen kann.
2. Die Illusion von „Langsam und gemächlich“ im Gegensatz zu „Schnell und rasant“
Viele Anwender glauben, die Leistungsreduzierung sei die einzige Lösung. Doch das wahre Geheimnis liegt in einer deutlich intelligenteren Energiezufuhr. Das Material muss mit einem intensiven Energiestoß getroffen werden , der es sofort verdampft, bevor die Hitze in das umgebende Material eindringen und eine große Wärmeeinflusszone (WEZ) bilden kann . Es ist ein thermodynamisches Wettrennen.
3. HF-angeregte Laser vs. Glasröhrenlaser
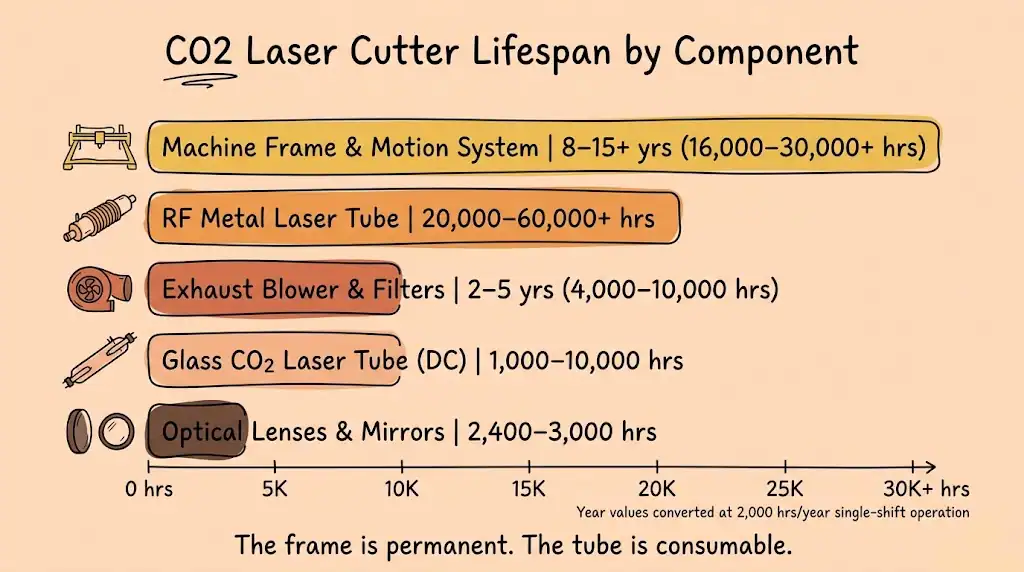
Hier kommt es auf die Art der Laserquelle an. Preisgünstigere CO₂-Laser mit Glasröhre¹ weisen eine langsamere Pulsantwort auf. Sie eignen sich gut für die Abgabe eines gleichmäßigen Energiestroms. Hochwertige, HF-angeregte Metallröhrenlaser hingegen können tausendfach pro Sekunde gepulst werden und zeichnen sich durch extrem kurze Anstiegs- und Abfallzeiten aus. Sie liefern die kurzen, scharfen Impulse mit hoher Spitzenleistung, die für die Reduzierung der Wärmeübertragung unerlässlich sind. So lässt sich die Wärmeeinflusszone² minimieren und Schnitte erzeugen, die nicht nur sauber, sondern auch fest und flexibel sind.
Fazit
Papierschneiden mit einem CO₂-Laser ohne Verbrennungen erfordert präzise Wärmekontrolle. Grundlegende Einstellungen wie niedrige Leistung und hohe Geschwindigkeit bilden zwar den Ausgangspunkt, doch wahre Fertigungsexzellenz basiert auf einem tieferen Verständnis. Durch die Optimierung der Luftunterstützung, die Berücksichtigung der spezifischen Eigenschaften jeder Papiersorte und die Verwendung der richtigen Brennweite erzielen Sie eine höhere Kontrolle. Ziel ist es nicht nur, braune Ränder zu vermeiden, sondern die unsichtbare Wärmeeinflusszone durch schnelle und effiziente Energiezufuhr zu minimieren. Industrielle CO₂- und HF-Laserschneider zeichnen sich hier durch ihre Leistungsfähigkeit aus und gewährleisten so, dass Ihre Endprodukte sowohl ästhetisch ansprechend als auch langlebig sind. Benötigen Sie eine Parameterüberprüfung für Ihr Karton- oder Verpackungsmaterial? Fordern Sie kostenlose Musterschneidtests mit unserem Ingenieurteam an.
FAQ
F1: Gibt es eine Faustregel, um die richtigen Lasereinstellungen für eine neue Papiersorte zu finden? A: Verwenden Sie die Testraster-Methode. Erstellen Sie in Ihrer Lasersoftware ein Raster aus kleinen Quadraten. Weisen Sie jeder Zeile eine andere Leistungsstufe (z. B. 10 %, 12 %, 14 %) und jeder Spalte eine andere Geschwindigkeit (z. B. 200 mm/s, 250 mm/s, 300 mm/s) zu. Testen Sie dieses Raster auf einem Reststück des neuen Papiers. Das Quadrat, das mit der geringsten Bräunung vollständig durchgeschnitten wird, zeigt Ihren idealen Ausgangspunkt an.
F2: Ich habe die Leistung reduziert und die Geschwindigkeit erhöht, aber die Oberfläche verfärbt sich immer noch leicht. Was kann ich als Nächstes tun? A: Überprüfen Sie die Luftzufuhr und den Fokus. Ein schwacher oder unscharfer Luftstrom entfernt Partikel nicht ausreichend und kühlt die Kante nicht effektiv. Führen Sie außerdem einen Rampentest durch, um sicherzustellen, dass Ihr Laser optimal fokussiert ist. Ein unscharfer Strahl ist breiter und „kocht“ das Papier, anstatt es zu verdampfen, was selbst bei hohen Geschwindigkeiten zu Verfärbungen führt.
F3: Meine Luftunterstützung ist eingeschaltet, aber mein dünnes Papier wird herumgewirbelt. Wie kann ich das beheben? A: Wahrscheinlich ist der Druck zu hoch oder das Papier ist nicht fixiert. Versuchen Sie zunächst, den Luftdruck (PSI) so weit zu reduzieren, dass er Schmutz entfernt, ohne dass das Papier wie ein Laubbläser wirkt. Verwenden Sie anschließend eine Wabenauflage mit Wabenstiften oder kleine, starke Magnete (vorsichtig außerhalb des Laserstrahls platzieren), um das Papier flach auf der Auflagefläche zu fixieren.
F4: Wie kann ich das Brandrisiko beim Laserschneiden von Papier minimieren? A: Lassen Sie die Maschine niemals unbeaufsichtigt. Stellen Sie sicher, dass die Luftzufuhr stets eingeschaltet ist und einwandfrei funktioniert, da sie Stichflammen löscht. Halten Sie das Abluftsystem Ihrer Maschine sauber, um eine ausreichende Belüftung zu gewährleisten, und entfernen Sie alle Papierreste zwischen den Schneidvorgängen vom Lasertisch, um potenzielle Brandquellen zu beseitigen. Ein CO₂-Feuerlöscher in der Nähe ist Standard.
F5: Sie erwähnten die „Wärmeeinflusszone“ (WEZ). Wie kann ich testen, ob mein Papier spröde ist, selbst wenn es sauber aussieht? A: Der Falttest ist die einfachste Methode. Nehmen Sie ein zugeschnittenes Stück Papier und falten Sie es vorsichtig entlang der Schnittkante. Falten Sie es dann einige Male hin und her. Wenn das Papier nur eine geringe WEZ aufweist, fühlt es sich wie eine normale Faltkante an. Ist es durch Hitzeeinwirkung spröde, reißt, bricht oder splittert es entlang der Schnittlinie mit sehr geringem Kraftaufwand.
F6: Mein Laser schneidet das Papier nicht vollständig durch, aber wenn ich die Leistung erhöhe, brennt es. Woran liegt das? A: Dieses klassische Problem ist fast immer auf die Geschwindigkeit oder den Fokus zurückzuführen. Ihre Geschwindigkeit ist wahrscheinlich zu hoch für die verwendete Leistung. Anstatt die Leistung zu erhöhen, versuchen Sie, die Geschwindigkeit in kleinen Schritten zu verringern (z. B. von 300 mm/s auf 280 mm/s). Dadurch hat der Strahl etwas mehr Zeit, das Papier zu durchtrennen, ohne dass genügend thermische Energie zugeführt wird, um ein Brennen zu verursachen. Überprüfen Sie außerdem den Fokus.
F7: In der Tabelle des Artikels wird Kreppband erwähnt. Wann und warum sollte ich es auf Papier verwenden? A: Verwenden Sie Transfer- oder Kreppband auf Papieren, die anfällig für Oberflächenverfärbungen durch Rauch und Schmutz sind, insbesondere harzhaltige oder faserige Papiere. Das Band dient als Opferschicht. Der Laser schneidet es durch, aber Rauch oder Rückstände setzen sich auf der Oberfläche des Bandes ab. Wenn Sie das Band abziehen, erhalten Sie eine saubere, makellose Oberfläche um den Schnitt herum.
F8: Ist für das Schneiden filigraner Papierdesigns ein Objektiv mit kürzerer Brennweite immer besser? A: Im Allgemeinen ja. Ein Objektiv mit kürzerer Brennweite (z. B. 1.5" oder 2.0") erzeugt einen kleineren Brennfleck und eine schmalere Schnittfuge, wodurch feinere Details möglich sind. Allerdings ist die Schärfentiefe geringer, das Material muss also absolut plan sein. Bei leicht gewellten oder dickeren Papiermaterialien wie Karton ist ein Standardobjektiv mit 2.5" Brennweite unter Umständen besser geeignet.
F9: Warum schmilzt glänzendes oder beschichtetes Papier, und wie kann ich die Bildung harter, perlenartiger Kanten verhindern? A: Die glänzende Beschichtung besteht oft aus einer dünnen Schicht aus Kunststoff, Ton oder Polymer. Anstatt wie Papierfasern zu verdampfen, schmilzt sie unter der Hitze des Lasers und erstarrt zu einer harten Perle. Um dies zu verhindern, verwenden Sie die geringstmögliche Leistung, die das Material durchdringt, kombiniert mit maximaler Geschwindigkeit und sehr starker Luftunterstützung, um die Kante zu „einfrieren“, bevor sich eine Perle bilden kann. Das Abkleben kann ebenfalls helfen, die Oberflächenwärme abzuleiten.
F10: Kann ich mit einem Standard-CO2-Laser mit Glasrohr noch professionelle, bruchfeste Ergebnisse erzielen? A: Ja, mit einem Glasrohrlaser lassen sich optisch saubere Schnitte erzielen, indem man die Einstellungen sorgfältig optimiert und die Luftunterstützung maximiert. Die unsichtbare Sprödigkeit in der Wärmeeinflusszone (WEZ) zu minimieren, ist jedoch deutlich schwieriger. Die Fähigkeit eines HF-angeregten Lasers, schnelle Impulse mit hoher Spitzenleistung zu liefern, ist wissenschaftlich erwiesen im Hinblick auf die Wärmeübertragung überlegen. Daher ist er die beste Wahl für anspruchsvolle Anwendungen, bei denen die Materialintegrität (z. B. an einer Faltkante) unerlässlich ist.
Erzählen
Entdecken Sie die Vorteile von CO₂-Lasern und verstehen Sie deren Effizienz und Effektivität bei verschiedenen Schneidaufgaben. ↩
Erfahren Sie mehr über die Wärmeeinflusszone (WEZ) und deren Auswirkungen auf die Qualität des Laserschneidens und entdecken Sie Techniken zur Minimierung dieser Zone für bessere Ergebnisse. ↩