Zum Inhalt
Nachfolgend finden Sie eine vergleichende Analyse von Gantry- und Galvo-CO₂-Lasersystemen für die Bearbeitung von Fahrzeuginnenräumen mit Schwerpunkt auf Effizienz, Schlüsselmerkmalen und Ausrichtung auf die Materialanforderungen im Automobilbereich (z. B. Leder, Stoffe, weiche PVC-/PU-Materialien, Kunststoffverkleidungen) und praktische Erfordernisse.
1. Unterschiede im Kernprinzip
- Portalsysteme: Diese Maschinen nutzen Linear-/Servomotoren, um den Laserkopf über eine Portalstruktur entlang der XY-Achsen anzutreiben und so große Bearbeitungsbereiche abzudecken. Der Laserstrahl bleibt während der Portalbewegung fixiert, wodurch sie sich ideal für große, komplexe oder kontinuierliche Bearbeitungsaufgaben eignen.
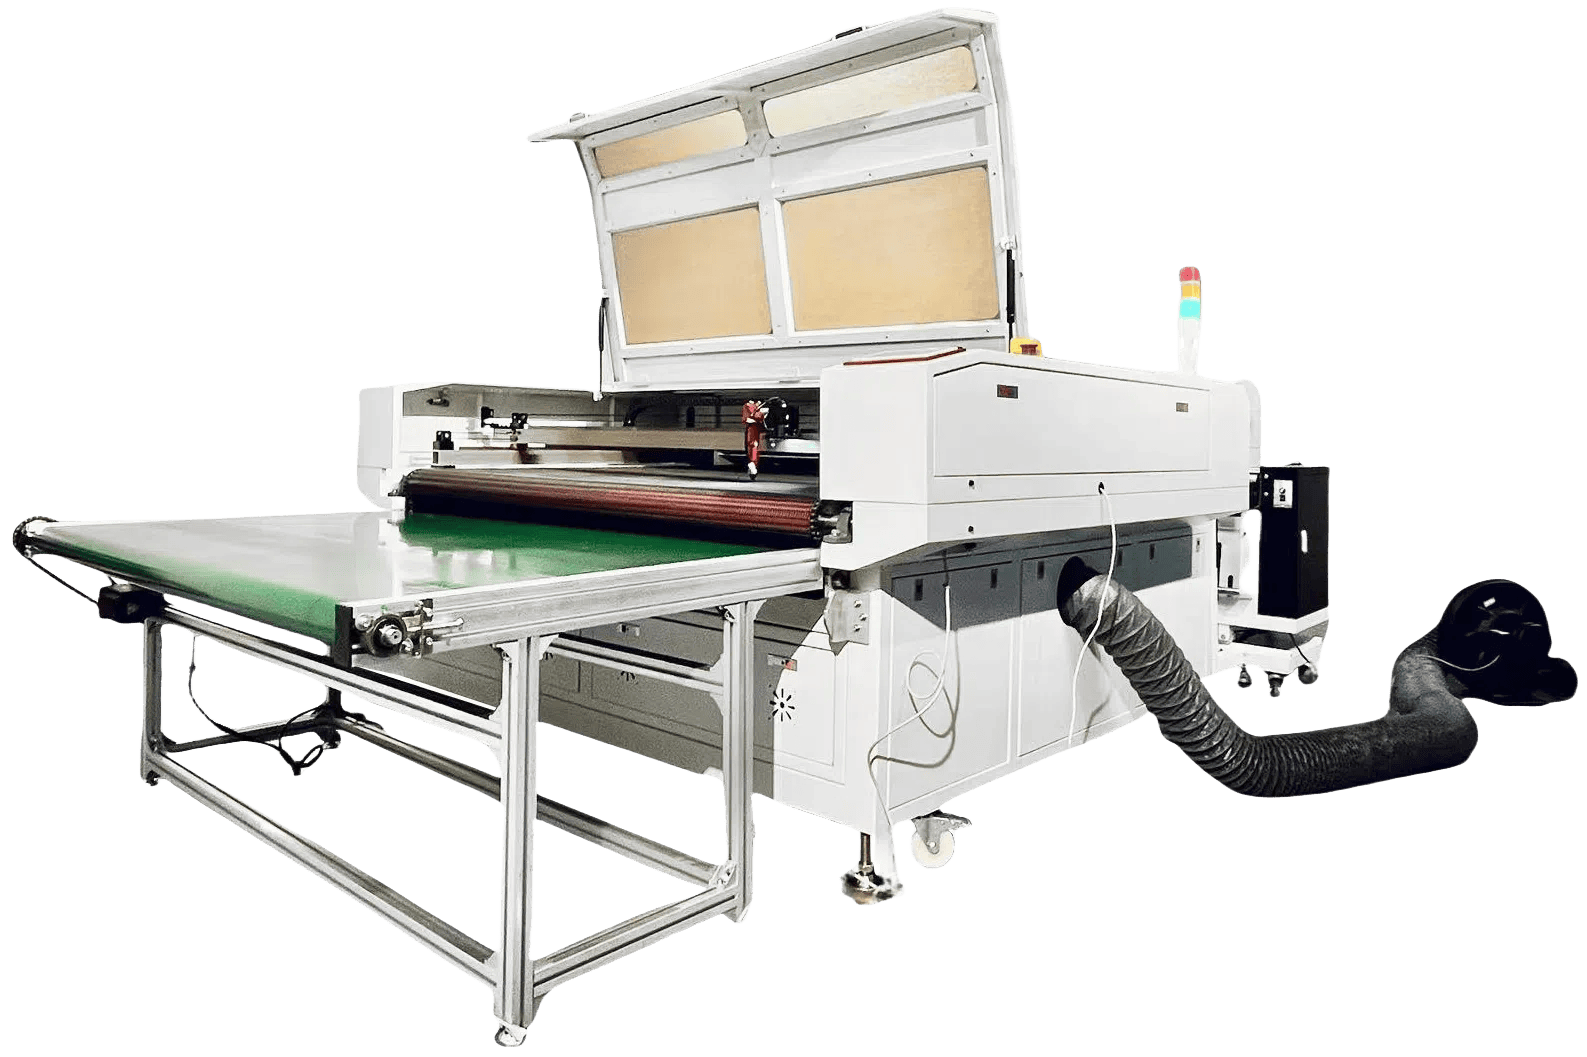
CO2-Laserschneider mit Förderband und Auffangtisch
- Galvo-Systeme: Diese Systeme nutzen Hochgeschwindigkeits-Galvanometerspiegel zur Ablenkung des Laserstrahls (mit Frequenzen von bis zu mehreren Tausend Hz). Der Laserkopf bleibt fixiert, und der Strahl tastet den Zielbereich ab. Dies eignet sich hervorragend für die Bearbeitung kleiner, schneller und lokaler Bereiche.
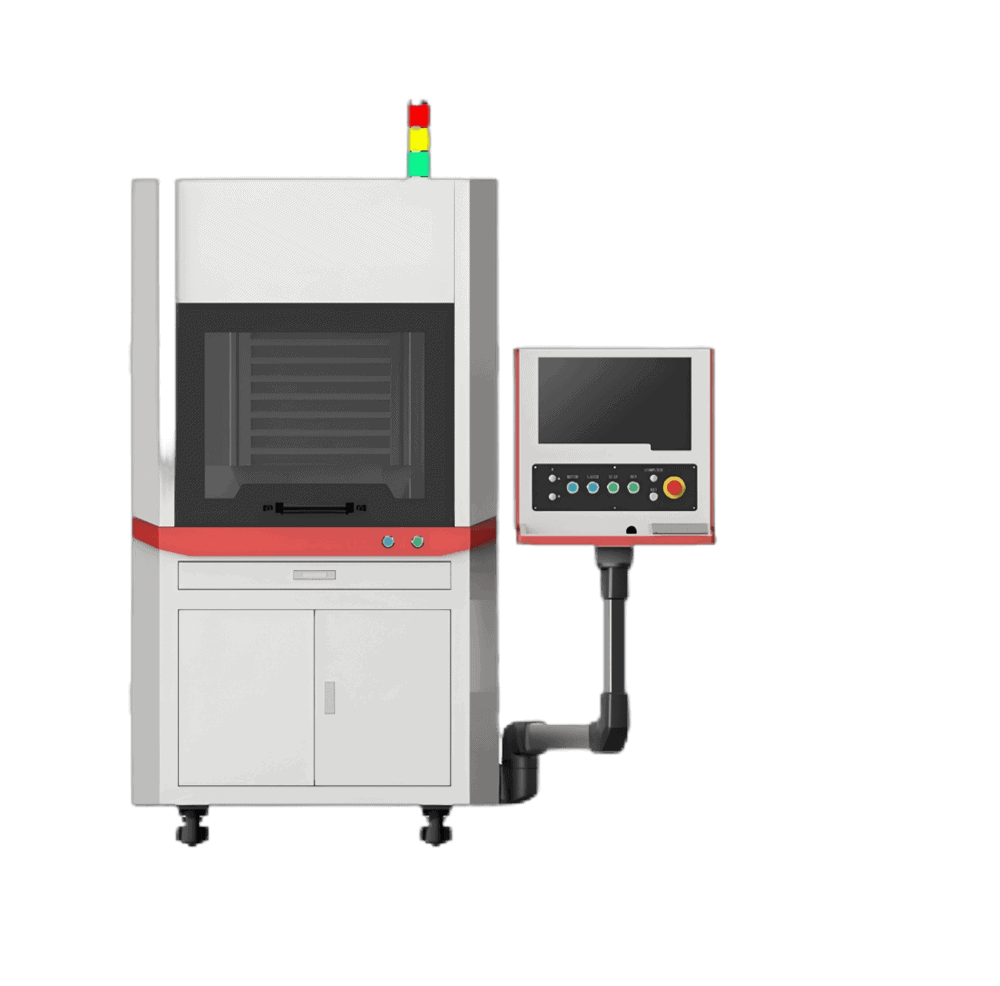
CO2-Galvo-Lasergravurmaschine
2. Effizienzvergleich (Automobilinnenraum-Kontext)
| Dimension | Portalsysteme | Galvo-Systeme |
| Großflächige Bearbeitung | Hohe Effizienz. Ideal für Einzelstück- oder Großflächenarbeiten mit minimaler Leerlaufzeit. Beispiel: Vollständiger Zuschnitt von Autositzleder (1.5 m × 1 m) – kein wiederholtes Neupositionieren erforderlich, wodurch Leerlaufbewegungen reduziert werden. | Geringere Effizienz. Begrenzt durch den Scanbereich (typischerweise 0.1–0.5 m²). Große Flächen erfordern das Zusammenfügen/Scannen in Zonen, wobei die Effizienz mit zunehmender Größe sinkt. |
| Kleinflächen-/Präzisionsarbeiten | Mäßige Effizienz. Mechanische Bewegung erfordert Beschleunigung/Verzögerung, wodurch auf kleinen Strecken Zeit verschwendet wird. Beispiel: Gravieren von Zierstreifen an den Sitzseiten (5 cm × 10 cm) – erfordert Positionierung vor der Verarbeitung, was länger dauert als Galvo. | Extrem hohe Effizienz. Scangeschwindigkeiten erreichen 5–10 m/s und erledigen kleine Aufgaben in Millisekunden. Beispiel: Markieren eines Dashboard-Logos (2 cm × 2 cm) – erledigt in <0.1 Sekunden. |
| Multiprozessintegration | Hohe Effizienz. Unterstützt integriertes Schneiden, Gravieren und Markieren in einem einzigen Setup. Beispiel: Einteilige Bearbeitung von Autotürverkleidungspolstern – „Kontur schneiden + Lüftungslöcher gravieren + Modellnummer markieren“ in einem Zyklus. | Geringere Effizienz. Erfordert eine Neukalibrierung beim Umschalten von Prozessen und mehrstufige Aufgaben erfordern eine wiederholte Positionierung. Beispiel: Der Wechsel vom Markieren zum Schneiden an derselben Arbeitsstation erfordert eine Pause zum Anpassen der Parameter. |
3. Schlüsselmerkmale (Ausrichtung auf die Anforderungen des Fahrzeuginnenraums)
| Dimension | Portalsysteme | Galvo-Systeme |
| Präzision & Stabilität | Hohe Präzision. Die starre Portalstruktur gewährleistet eine Wiederholgenauigkeit von ±0.02–0.05 mm. Ideal für Autoinnenräume, bei denen saubere Kanten erforderlich sind (z. B. gratfreies Schneiden von Leder). | Mäßige Präzision. Anfällig gegenüber Temperatur/Vibrationen, mit Langzeitgenauigkeit von ±0.05–0.1 mm. Geeignet für weniger kritische Aufgaben (z. B. Markieren von weichen Materialien). |
| Materialanpassungsfähigkeit | Breit. Behandelt dicke/harte Materialien. Beispiel: Schneiden von Armaturenbrettplatten aus Hart-PVC (3–5 mm dick) mit Hochleistungs-CO₂-Lasern (100–200 W). | Schmaler. Am besten für dünne/weiche Materialien. Beispiel: Effizientes Schneiden von PU-Leder (0.8–1.5 mm) oder Stoffen für Sitze – schnelles Scannen reduziert die Hitzeentwicklung und verhindert so ein Verbrennen. |
| Kosten und Wartung | Höhere Kosten. Komplexe Portalstrukturen (Motoren, Schienen) erfordern eine spezielle Wartung. Geeignet für die Massenproduktion (z. B. jährliche Produktion von über 100 Fahrzeugsitzen). | Geringere Kosten. Einfaches Design ohne lang bewegliche Teile reduziert den Wartungsaufwand. Ideal für die Produktion kleiner Chargen mit hoher Variantenvielfalt (z. B. individuelle Innenraummodifikationen). |
| Flexibilität | Geringere Flexibilität. Pfade müssen vorprogrammiert werden; das Wechseln von Werkstücken erfordert ein erneutes Debuggen. Beispiel: Das Ändern der Sitzgrößen erfordert eine Neueinstellung der Portaltrajektorien. | Hohe Flexibilität. Nur Pfaddateien müssen angepasst werden – keine mechanische Neukonfiguration. Beispiel: Schnelles Wechseln zwischen Kennzeichnungslogos für unterschiedliche Automodelle (z. B. Einstiegs- vs. Luxusausstattung). |
| Kontrolle der Wärmeeinflusszone (WEZ) | Mäßig. Längere Lasereinwirkung bei der Verarbeitung mit langen Hüben führt zu einer lokalen Hitzeentwicklung. Beispiel: Beim Zuschneiden dunkler Stoffe kann es zu einem leichten Einlaufen der Kanten kommen. | Ausgezeichnet. Schnelles Scannen und kurze Verweilzeiten minimieren die Wärmeeinwirkungszone. Beispiel: Beim Schneiden von hellem Leder bleibt die Kantenfarbe erhalten, sodass keine Nachbearbeitung erforderlich ist. |
4. Typische Anwendungen im Automobilinnenraum
Portalsysteme:
- Große, hochpräzise Aufgaben: Vollflächiger Zuschnitt von Sitzleder (entsprechend den Sitzkonturen), Konturzuschnitt von Türverkleidungspolstern (z. B. gebogene Kanten), geschichteter Zuschnitt von Verbundmaterialien (Leder + Schaum + Kunststoff in Armaturenbrettern).
- Multiprozess-Workflows: Integriertes Schneiden, Gravieren (Lüftungslöcher) und Markieren (Modellcodes) in einer einzigen Arbeitsstation.
Galvo-Systeme:
- Kleine, hochfrequente Aufgaben: Schnelles Markieren von Sitzbezugsetiketten (Materialetiketten), feines Gravieren von Lenkradlogos (detaillierte Muster) oder Simulieren von Wärmeübertragungsmustern auf Dachhimmeln (Ersetzen herkömmlicher Methoden).
- Flexible Produktion: Schnelle Umgestaltung für individuelle Innenausstattungen (z. B. Ersetzen gestickter Logos durch lasermarkierte Alternativen in Premiumfahrzeugen).
Zusammenfassung
Gantry- und Galvo-Systeme erfüllen unterschiedliche Anforderungen bei der Verarbeitung von Fahrzeuginnenräumen – keines von beiden ist allgemein „besser“.
- Wählen Sie Gantry für große, hochpräzise oder mehrstufige Aufgaben (z. B. Massenproduktion von Sitz-/Türverkleidungspolstern).
- Wählen Sie Galvo für kleine, häufige oder flexible Aufträge (z. B. Markieren, Gravieren kleiner Komponenten) oder dünne/weiche Materialien (Leder/Stoffe).
In der Praxis entsteht durch die Kombination beider Systeme (z. B. Galvo zum Markieren + Gantry zum Schneiden) eine kostengünstige, effiziente Produktionslinie.