Вы отвечаете за производство высококачественных фильтров, но боретесь со скрытой проблемой: растрёпанными краями. Традиционная ножевая или вырубная резка оставляет микроскопические растрёпанные края на фильтроткани. Это кажется мелочью, но приводит к пропуску частиц, нарушая целостность всего фильтра. Такие сбои могут привести к жалобам клиентов, ущербу репутации вашего бренда и дорогостоящим проблемам контроля качества, которые очень сложно отследить.
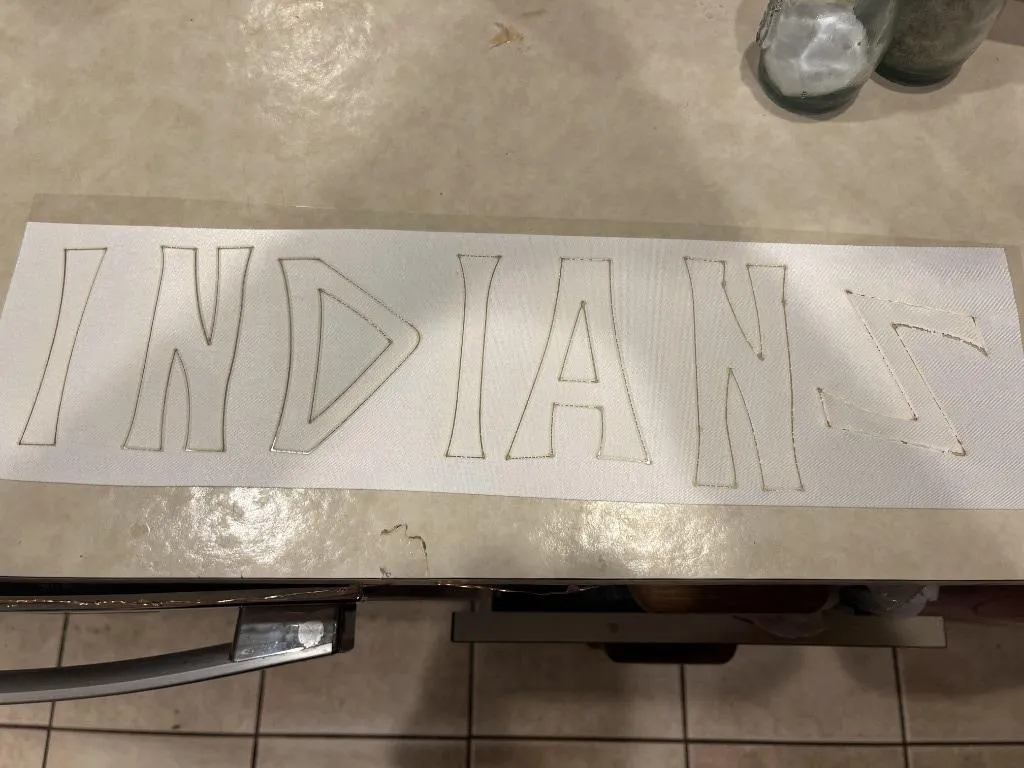
Да, лазерная резка — лучший выбор для фильтровальной ткани, поскольку она не просто режет, но и герметизирует. Интенсивное воздействие лазера создаёт термически склеенный, непористый слой вдоль края синтетической ткани. С точки зрения гидродинамики, эта сплошная кромка полностью исключает риск байпасной утечки, когда частицы в противном случае могли бы проникнуть через растрёпанные, негерметичные края. Этот процесс контроля качества встроен непосредственно в этап резки.
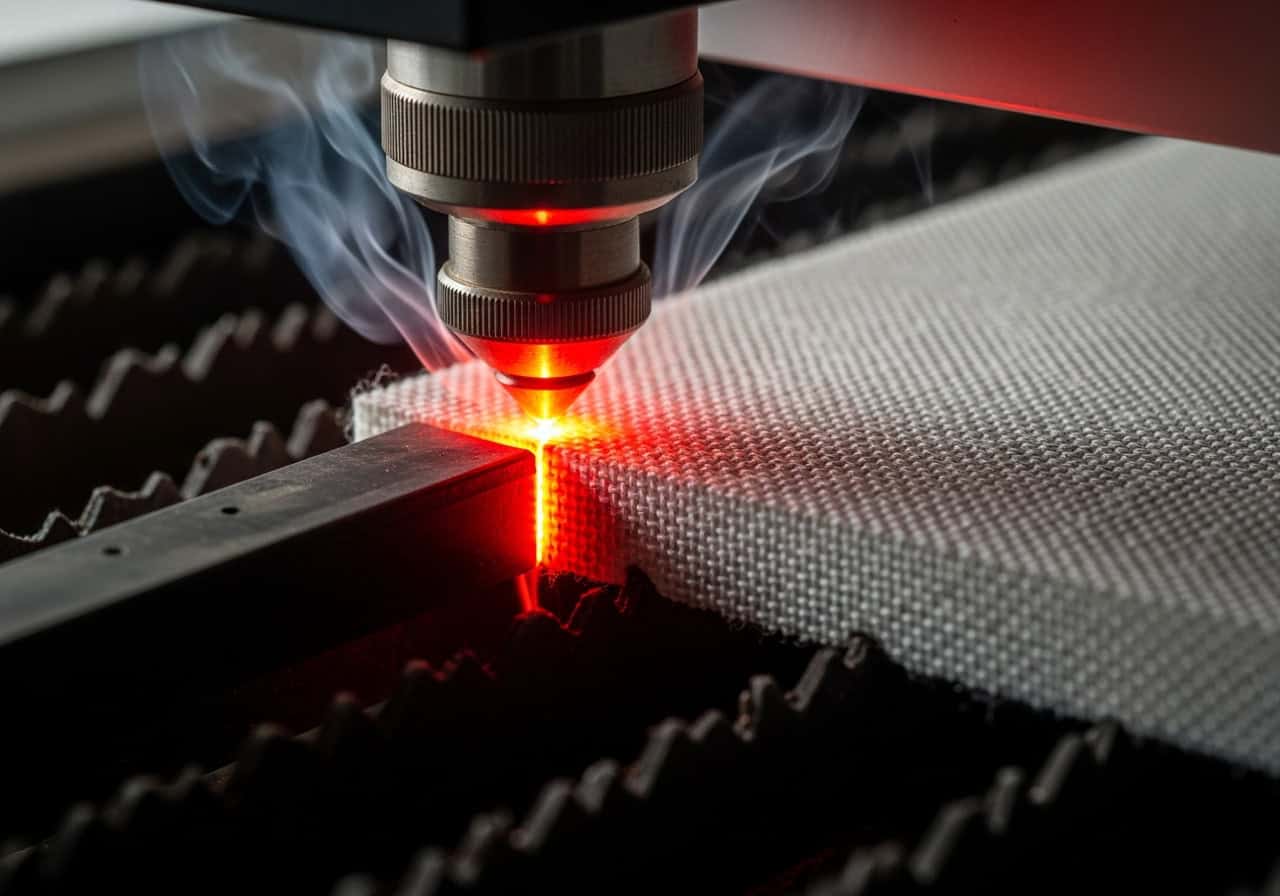
Помню, как работал с клиентом, производившим фильтры для медицинских приборов. Они столкнулись с проблемой несоответствия качества от партии к партии. Их фильтры, изготовленные методом штамповки, иногда проходили контроль качества, а иногда – нет. Проблема заключалась в микроскопической утечке через растрёпанные края. Они были сосредоточены на форме реза, а не на его качестве. Я показал им, как лазер не просто разрезает ткань, но и расплавляет и запаивает край, превращая его в сплошной, чистый шов. Для них лазер был не просто более быстрым инструментом; он стал решением их самой большой проблемы с качеством. Давайте разберёмся, почему эта герметизация так важна.
Каковы преимущества лазерной резки фильтровальной ткани?
Вам нужно производить компоненты фильтров идеальной формы, но ваши текущие методы неэффективны. Вырубка негибкая и дорогостоящая для изготовления деталей нестандартных форм, а штампы со временем изнашиваются. Ручные или автоматизированные ножевые резаки приводят к тому, что ткань источает, рвётся или растягивается, что приводит к получению несоответствующих деталей, которые не идеально подходят друг к другу, и рискует привести к выходу фильтра из строя в дальнейшем.
Основное преимущество лазерной резки фильтровальной ткани — создание идеально герметичной, нераспускающейся кромки. Этот процесс термосварки исключает проникновение частиц и обеспечивает целостность фильтра. Среди других преимуществ — невероятная точность при изготовлении сложных форм, нулевой износ инструмента, обеспечивающий стабильные результаты, и возможность мгновенной смены конструкции без необходимости изготовления дорогостоящих новых штампов. Этот процесс также бесконтактный, что предотвращает деформацию материала.
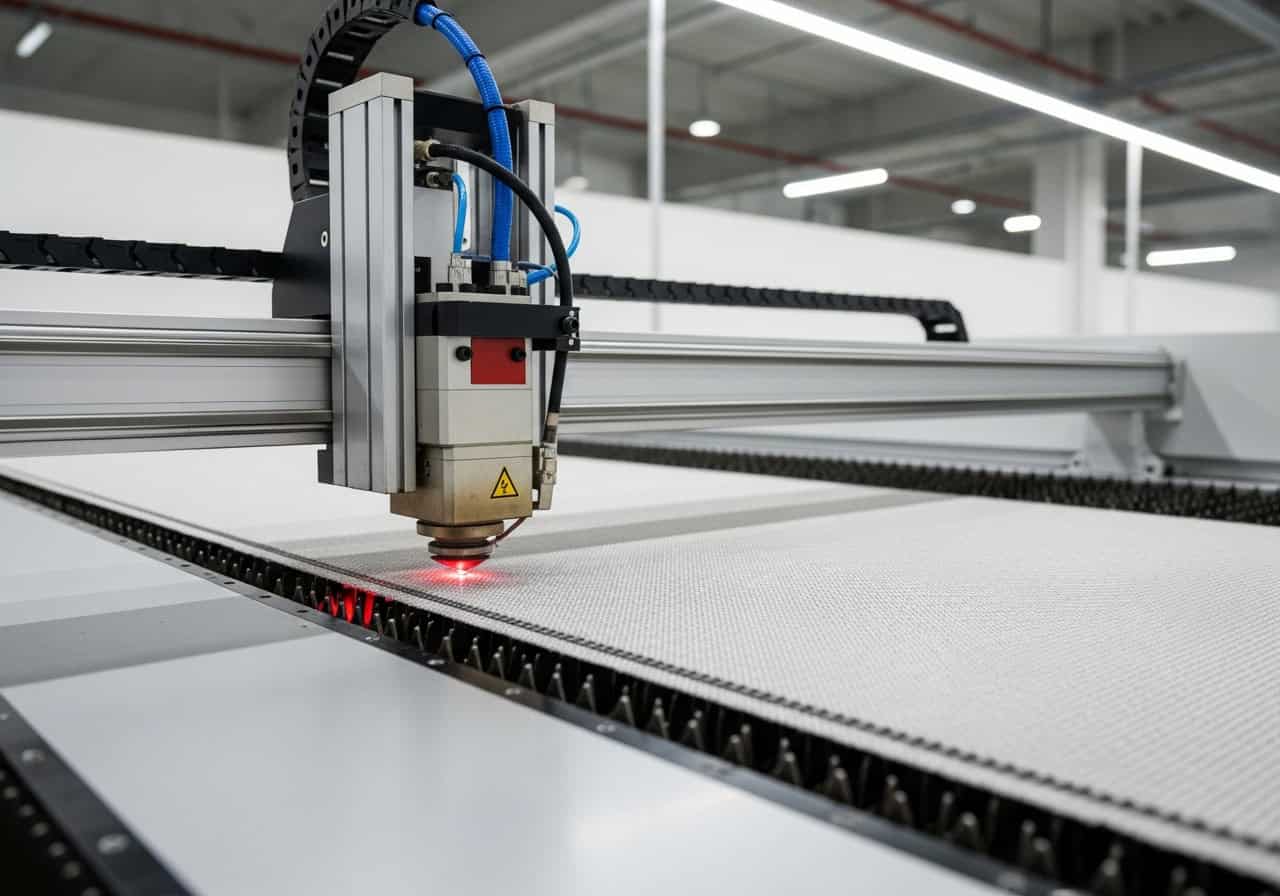
Термически сплавленная кромка: устранение утечек через байпас
Это самое важное преимущество, и именно оно отличает лазерную резку от всех других методов. При использовании ножа или штампа волокна механически рассекаются. На микроскопическом уровне это оставляет тысячи незакрепленных концов, создавая пористый, рваный край. В фильтрующем узле жидкость может проталкивать частицы через эти незапечатанные края, а не через фильтрующий материал. Это называется утечкой через байпас. Лазер же расплавляет синтетические волокна (например, полиэстер или полипропилен) во время резки, сплавляя их в твердый, непористый слой. Этот слой действует как встроенная прокладка, обеспечивая единственный путь для частиц через сам фильтрующий материал.
Непревзойденная точность и постоянство
Лазерный луч можно сфокусировать до размера пятна менее миллиметра, что позволяет выполнять невероятно сложные и точные разрезы. Это означает, что можно проектировать сложные геометрические формы фильтров , которые каждый раз идеально подходят к своему корпусу. Поскольку процесс контролируется цифровым способом, первый вырезанный элемент идентичен до тысячного, что исключает несоответствия, возникающие из-за износа матрицы или затупления лезвия.
Отсутствие износа инструмента и сокращение затрат на техническое обслуживание
Механические резаки, будь то лезвия или штампы, изнашиваются. Затупившееся лезвие растягивает ткань вместо того, чтобы разрезать её. Изношенный штамп приводит к получению деталей с немного отличающимися размерами. Это означает постоянное техническое обслуживание, заточку и, в конечном итоге, замену, что увеличивает производственные затраты и время простоя. Лазер не имеет физического контакта с материалом, поэтому нет инструмента, который мог бы изнашиваться. Качество резки остается идеально стабильным на протяжении всего срока службы станка.
Гибкость проектирования без затрат на оснастку
Что делать, если нужно протестировать новую конструкцию фильтра или изготовить небольшую партию для индивидуального заказа? При использовании вырубки это потребовало бы изготовления новой, дорогостоящей матрицы с длительным сроком выполнения. С лазерной резкой вы просто меняете цифровой файл дизайна. Вы можете за считанные секунды перейти от одной формы к совершенно другой, что обеспечивает беспрецедентную гибкость для прототипирования и производства по запросу.
Чем лазерные резаки отличаются от других инструментов для фильтровальной ткани?
Вы оцениваете различные технологии резки и нуждаетесь в убедительном экономическом обосновании. Как лазер соотносится с традиционными высекальными прессами или ножевыми системами с ЧПУ, с которыми вы знакомы? Без наглядного сравнения сложно обосновать инвестиции и объяснить вашей команде, почему лазер — это не просто ещё один способ резки, а принципиально более совершенный процесс.
По сравнению с другими инструментами, лазерные резаки предлагают уникальное сочетание точности резки и одновременной герметизации кромок. Хотя высекальные прессы обеспечивают высокую скорость при обработке однородных деталей в больших объёмах, они приводят к износу и требуют дорогостоящей оснастки. Ножевые резаки с ЧПУ гибкие, но также подвержены износу кромок и лезвий. Бесконтактный термический процесс лазерной резки исключает как износ, так и износ инструмента, что делает их превосходным выбором для производства высоконадежных фильтров.
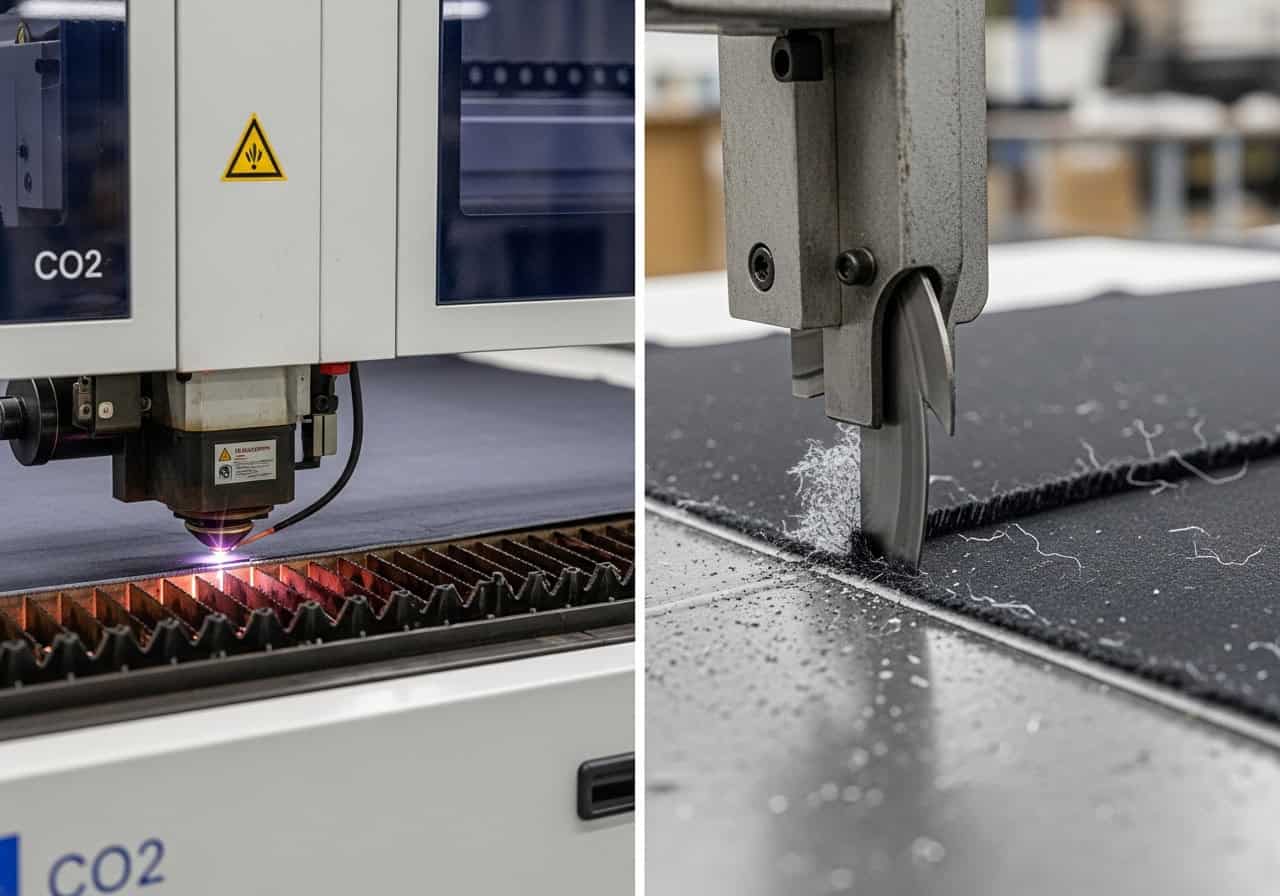
Прямая разбивка по инструментам
Как менеджеру по закупкам, вам необходимо взвесить все «за» и «против» каждой технологии, исходя из таких факторов, как качество, скорость и стоимость. Я работал с клиентами, которые использовали все три метода, и разница между ними существенная.
Высечки
Это классический метод крупносерийного производства. Острый штамп специальной формы (например, формочка для печенья) продавливается через материал.
- Плюсы: Очень быстро для массовое производство единой формы.
- Минусы: Края есть механически разрезан и будут изнашиваться. Изготовление штампов чрезвычайно дорого, и их замена невозможна. Износ штампа со временем приводит к снижению качества.
Резка ножом с ЧПУ
При этом методе для вырезания формы используется управляемое компьютером лезвие (скребковый или вибрационный нож).
- Плюсы: Гибкость: можно изменить дизайн в цифровом формате. Быстрее, чем ручная резка.
- Минусы: Все еще механическая резка, поэтому края растрепываются. Лезвие может тянуть или сминать деликатные ткани, вызывая деформацию. Лезвия изнашиваются и требуют частой замены для поддержания качество резки.
Лазерная резка
Этот метод использует сфокусированный луч света для испарения материала.
- Плюсы: Создает идеально запечатанный, нераспускающийся край. Исключительная точность и повторяемость. Отсутствие износа инструмента и деформации материала. Мгновенная гибкость для любого дизайна.
- Минусы: первоначальные инвестиции в машину Скорость резки может быть выше, чем у простого ножа-резака. Скорость резки может быть ниже, чем у высечки, для очень простых, объёмных форм.
Сравнительная таблица технологий
| Характеристика | Лазерная резка | Высечки | Резка ножом с ЧПУ |
|---|---|---|---|
| Качество края | Отличное (запечатанное) | Плохой (изношенный) | Плохой (изношенный) |
| Точность | Очень высоко | Высокий (когда новый) | Высокий |
| Гибкость дизайна | Очень высоко | Ничто | Очень высоко |
| Износ инструмента | Ничто | Высокий | Средний |
| Риск материального искажения | Нет (бесконтактный) | Низкий | Высокий (от перетаскивания) |
| Идеальный вариант использования | Фильтры высокой надежности, индивидуальные формы | Крупносерийное производство единичных изделий | Прототипирование, гибкая резка малыми партиями |
Как на самом деле лазер режет фильтровальную ткань?
Вы понимаете преимущества, но как луч света на самом деле прорезает ткань? Это может показаться волшебством, или вы можете опасаться, что это всего лишь контролируемый прожиг, который может повредить материал. Не понимая простой физики процесса, сложно быть уверенным в этой технологии и объяснить её надёжность заинтересованным сторонам.
Лазер разрезает фильтровальную ткань посредством процесса, называемого фототермической абляцией. CO2-лазер лазерной установки излучает сфокусированный луч инфракрасного света. Когда эта интенсивная энергия попадает на синтетическую фильтровальную ткань, волокна материала мгновенно поглощают её. Это быстрое поглощение нагревает волокна до температуры выше точки плавления и испаряет их за доли секунды. Этот процесс настолько быстрый и локализованный, что он одновременно разрезает и запечатывает край, не сжигая окружающий материал.
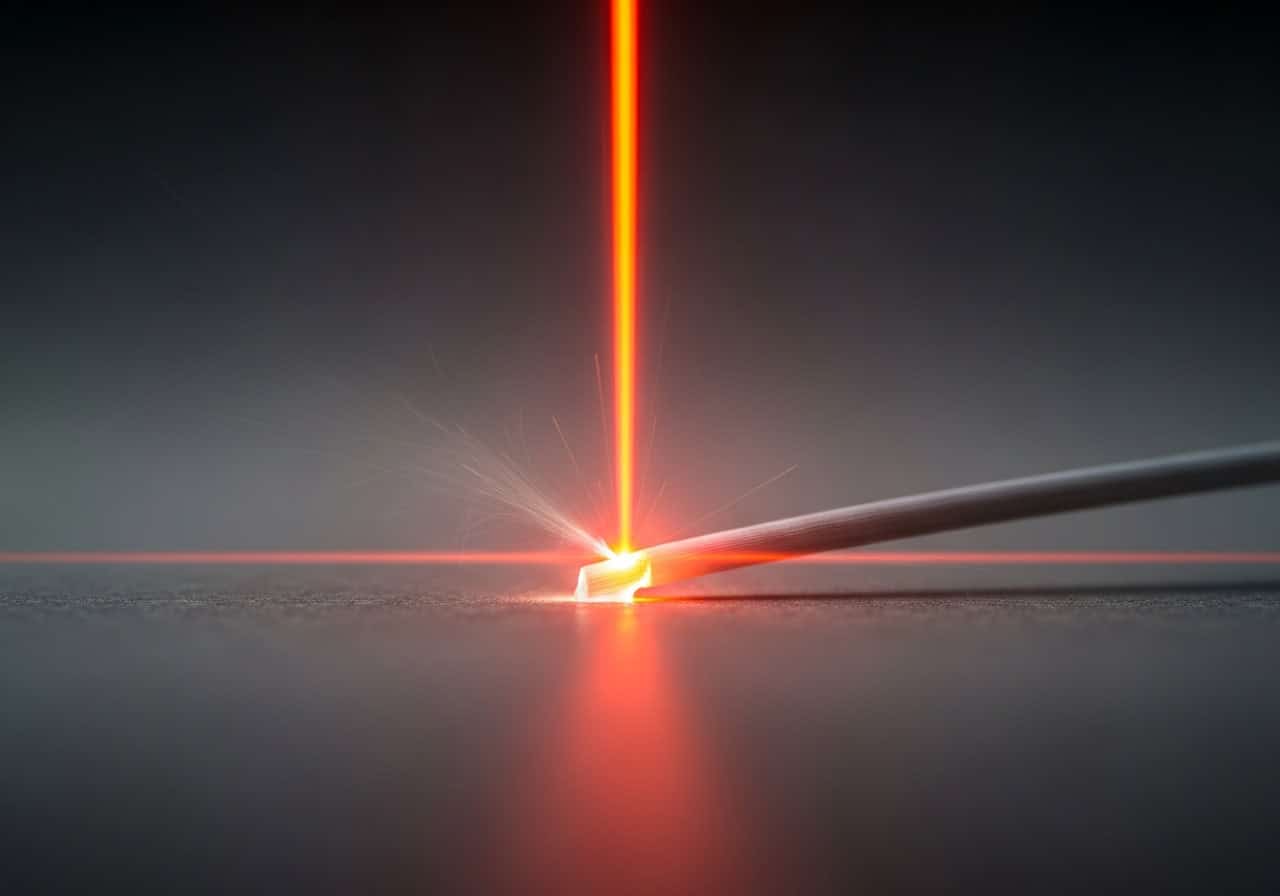
Пошаговый процесс
На первый взгляд, работа машины может показаться сложной, но сам процесс довольно прост. С технической точки зрения , вот что происходит.
1. Цифровой дизайн
Все начинается с цифрового файла (например, файла DXF или AI). Это чертеж формы вашего фильтра. Вы загружаете этот файл в программное обеспечение лазерного станка . Программа преобразует линии вашего чертежа в траекторию движения лазерной головки.
2. Луч CO2-лазера
Внутри аппарата лазерная трубка подвергается электрическому воздействию, в результате чего образуется мощный луч инфракрасного света. Этот свет невидим для человеческого глаза. Система зеркал, известная как система доставки луча , направляет этот свет от трубки к движущейся лазерной головке.
3. Фокусировка энергии
В лазерной головке находится специальная линза, обычно изготовленная из селенида цинка (ZnSe) . Эта линза фокусирует весь луч света в крошечное, невероятно мощное пятно. Представьте, что вы используете увеличительное стекло для фокусировки солнечного света. Именно эта концентрация энергии обеспечивает лазеру его режущую способность.
4. Испарение и герметизация
Когда лазерная головка перемещается над фильтрующей тканью, сфокусированный луч соприкасается с материалом. Волокна синтетического полимера поглощают интенсивную инфракрасную энергию и мгновенно испаряются — из твердого состояния сразу переходят в газообразное. Это не горение; это гораздо более чистый и точный процесс. Тепло от этого испарения одновременно расплавляет волокна на самом краю разреза, которые затем охлаждаются и снова затвердевают, образуя чистый, непористый валик, который мы так ценим. Постоянная струя сжатого воздуха (воздушная подушка) сдувает испаренный материал, обеспечивая чистый разрез.
Какой лазерный станок лучше всего подходит для резки фильтровальной ткани?
Вы готовы рассмотреть возможность покупки лазерного резака, но рынок полон вариантов разных размеров, мощности и характеристик. Как выбрать подходящий для производства промышленных фильтров? Выбор машины недостаточной мощности, с неустойчивой станиной или без необходимых функций может привести к неудовлетворительным результатам и неудачным инвестициям, тормозя производство вместо того, чтобы его развивать.
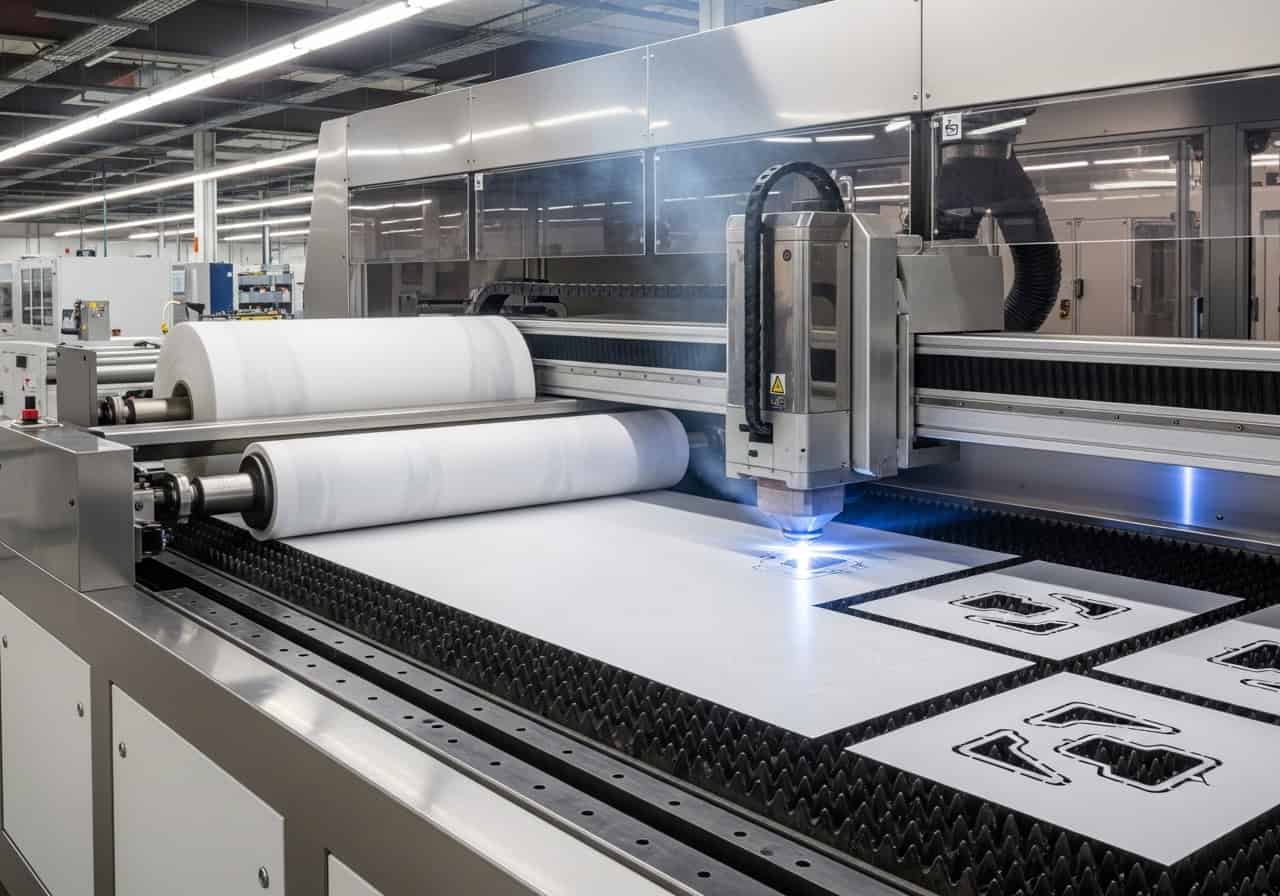
Лучшим лазерным станком для резки фильтровальной ткани является CO2-лазерный резак мощностью от 80 до 130 Вт. Важно, чтобы он имел большой и устойчивый конвейер или сквозную платформу для подачи материала с рулона, высококачественную систему перемещения для обеспечения точности на высоких скоростях и эффективную вытяжную систему для удаления паров. Конвейерная система играет ключевую роль, автоматизируя процесс подачи, обеспечивая непрерывную и эффективную резку непосредственно с рулона, что повышает производительность.
Ключевые особенности промышленного производства
Для таких серьезных задач, как производство фильтров , нельзя просто купить любой любительский лазер . Как знает эксперт, подобный Джону, характеристики станка должны соответствовать требованиям работы. Вот характеристики, которые я всегда рекомендую своим клиентам в индустрии фильтрации.
1. Источник CO2-лазера (80–130 Вт)
Синтетические ткани обладают высокой чувствительностью к длине волны CO2-лазеров , что делает их идеальным выбором. Диапазон мощности от 80 до 130 Вт обеспечивает отличный баланс. Он достаточно мощный, чтобы быстро прорезать различные фильтрующие материалы, но при этом достаточно контролируемый, чтобы создать идеальную герметизацию без перегрева окружающей области.
2. Конвейерный рабочий стол и автоподатчик
Это важнейшая особенность для повышения эффективности производства. На плоскопечатном станке каждый лист материала нужно размещать вручную. Конвейерный рабочий стол в сочетании с автоматическим податчиком автоматически забирает фильтровальную ткань из большого рулона, разрезает детали, а затем подает материал для следующей партии. Это обеспечивает непрерывную работу без участия человека, что значительно увеличивает производительность.
3. Кровать большого формата
Фильтры бывают самых разных форм и размеров, и часто возникает необходимость разместить множество мелких деталей на одном большом листе, чтобы минимизировать отходы материала . Большой рабочий стол (например, 1600 мм x 1000 мм или больше) дает вам пространство для оптимизации размещения деталей и резки крупных элементов без перестановки.
4. Высококачественная система движения
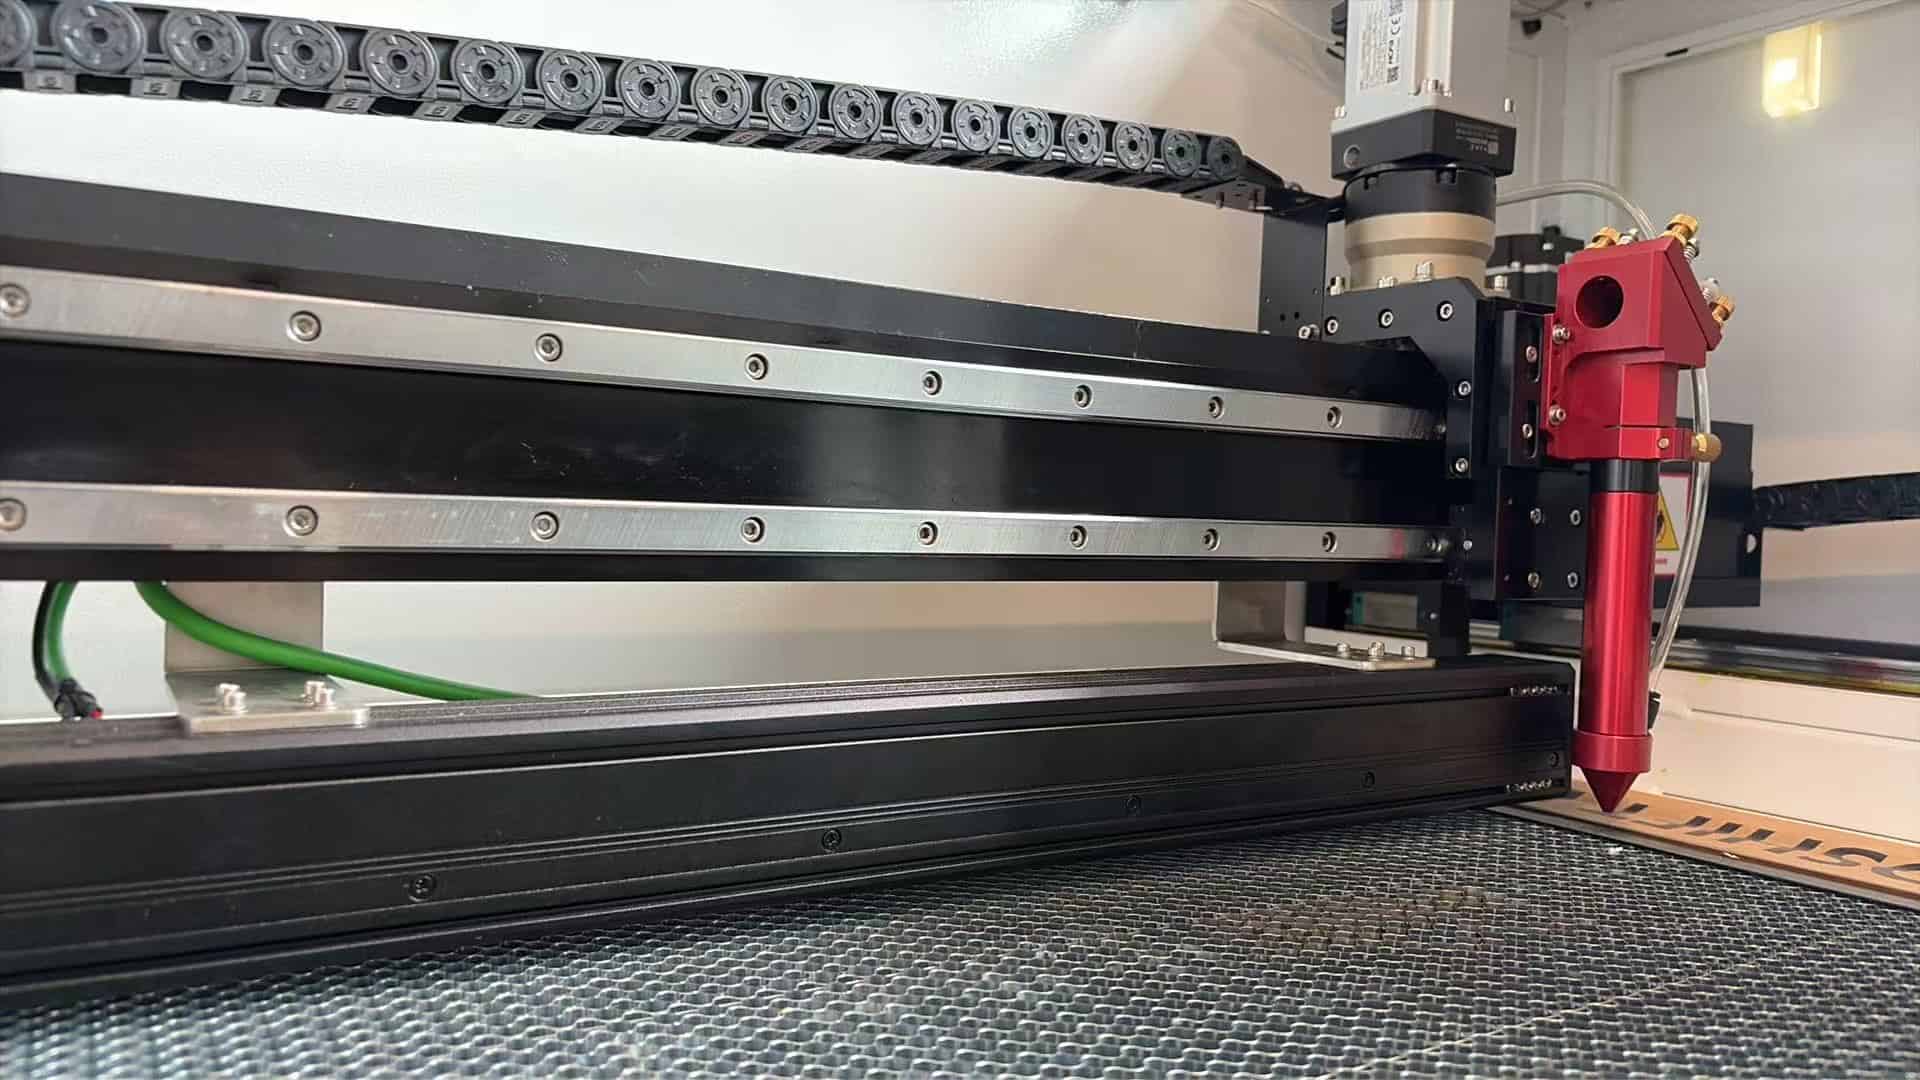
Для точной и высокоскоростной резки сложных форм станку необходима надежная портальная система¹ с высококачественными шаговыми или серводвигателями² . Это обеспечивает плавное и точное перемещение лазерной головки без люфта и колебаний, что крайне важно для поддержания жестких допусков при изготовлении каждой детали.
Заключение
Когда дело доходит до резки фильтровальной ткани, лазерная резка — не просто лучший выбор; это лучшая технология для обеспечения целостности продукта. Хотя традиционные методы, такие как вырубка или ножевая резка, всегда подвержены растрескиванию кромок, способность лазера создавать идеально герметичный, непористый шов — это революционное решение. Эта простая функция устраняет критический риск утечки по обходной линии, превращая резак из простого производственного инструмента в важнейший инструмент контроля качества. Для любого серьёзного производителя инвестиции в лазерную систему с такими функциями, как конвейерная платформа, — это прямая инвестиция в качество, эффективность и надёжность.
FAQ
В1: Какие типы фильтровальной ткани можно резать лазером?
О: Лазерная резка лучше всего подходит для синтетических фильтровальных тканей. Такие материалы, как полиэстер (ПЭТ), полипропилен (ПП), нейлон и другие термопластики, идеально подходят для этого, поскольку лазер расплавляет их волокна, создавая идеальную герметичную кромку. Этот метод не рекомендуется для натуральных волокон, таких как хлопок или шерсть, поскольку они склонны к обугливанию и горению, а не к плавлению и качественной герметизации. Перед лазерной резкой всегда следует убедиться, что материал изготовлен из синтетического полимера.
В2: Может ли тепло лазера повредить фильтрующий материал или повлиять на его фильтрующие свойства?
О: Это отличный вопрос, и ответ на него — нет, при условии правильных настроек. Процесс, называемый фототермической абляцией, невероятно быстрый и локализованный. Энергия лазера фокусируется на крошечной точке, мгновенно испаряя материал. «Зона термического воздействия» микроскопична и затрагивает только самый край, создавая герметичное уплотнение. Остальной материал фильтра остаётся нетронутым и холодным, сохраняя свою структурную целостность и фильтрующую способность.
В3: Безопасна ли лазерная резка фильтровальной ткани? Какие испарения выделяются при лазерной резке?
О: Да, это безопасно, но только при наличии надлежащей промышленной вентиляции. При резке синтетических полимеров, таких как полиэстер или полипропилен, выделяются пары, которые необходимо выводить из рабочего пространства и выводить наружу. Эти пары не так токсичны, как пары ПВХ, но их постоянное вдыхание неприятно и вредно для здоровья. Мощная вытяжная система не просто рекомендуется, она является обязательным элементом безопасного и профессионального оборудования.
В4: Мы производим очень большие объёмы. Достаточно ли быстр лазерный резак по сравнению с нашим высекальным прессом?
А: Это зависит от сложности детали. Для очень простых форм, таких как круг, вырубной станок будет быстрее по количеству резов в минуту. Однако лазерный станок часто выигрывает по общей производительности . Почему? Потому что система с конвейерной лентой автоматизирует обработку материала, обеспечивая непрерывную резку с рулона. Если учесть исключение простоев на замену штампов, техническое обслуживание и превосходное качество, предотвращающее брак деталей, лазерный станок часто оказывается более эффективным и экономически выгодным решением для современной производственной линии.
В5: Могу ли я использовать любой CO2-лазер или мне нужен специальный для фильтрующей ткани?
А: Хотя любой стандартный CO2-лазер может резать фильтровальную ткань, в условиях промышленного производства требуются специфические характеристики. Я бы никогда не рекомендовал для этого обычный плоскопечатный станок. Вам нужен станок с конвейерным рабочим столом для автоматической подачи рулонов, большой рабочей поверхностью для эффективного размещения деталей и мощностью не менее 80 Вт, чтобы обеспечить чистую резку на производительной скорости. Именно эти характеристики отличают любительский станок от настоящего промышленного инструмента.