RedShift Таблица справочных начальных параметров CO2-лазера
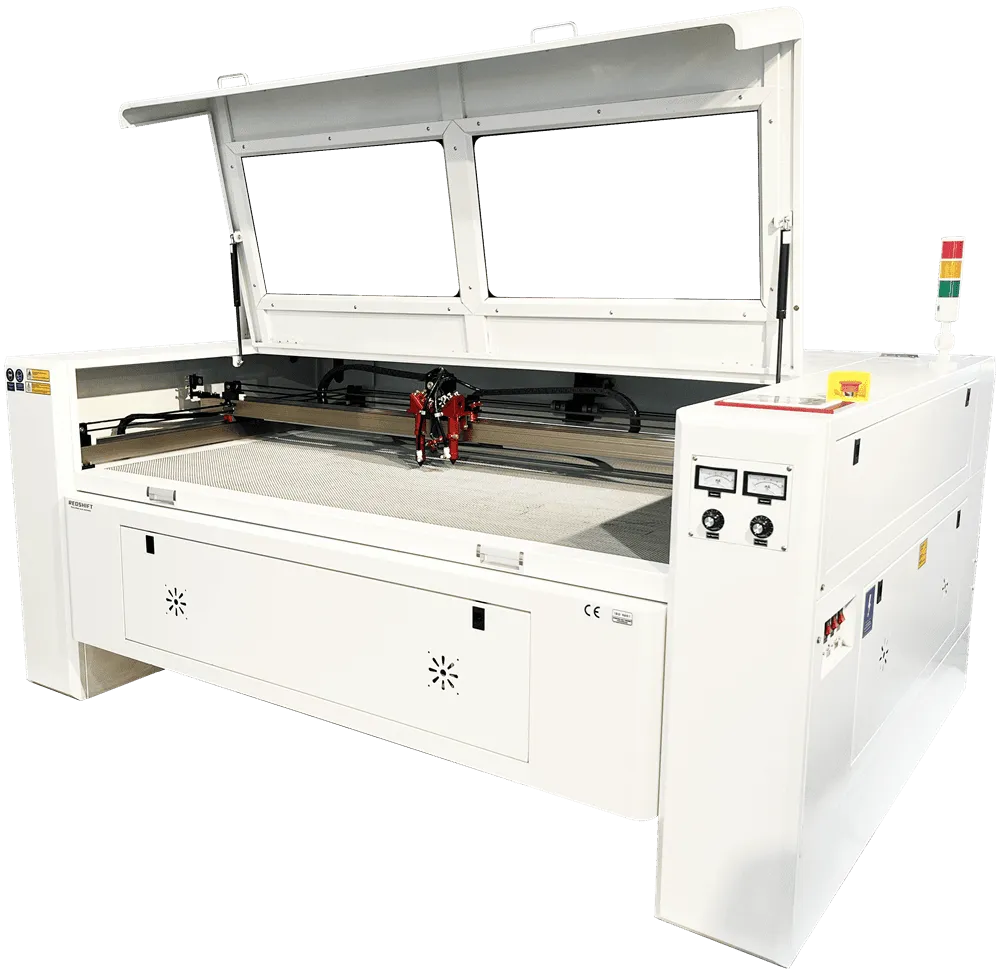
Достигайте повторяемых, высокоточных результатов, точно соответствующих этим таблицам параметров. Полная совместимость с контроллерами DSP Ruida/Trocen и программным обеспечением LightBurn.
Перед использованием этой таблицы
Данная справочная таблица является дополнительным ресурсом к книге «Лазерная резка CO₂: почему таблицы параметров не работают».
Приведенные здесь значения являются отправными точками, а не универсальными стандартами. Даже машины с одинаковой мощностью могут давать совершенно разные результаты из-за различий в оптике, настройке вспомогательного газа, поведении системы перемещения и изменчивости материала.
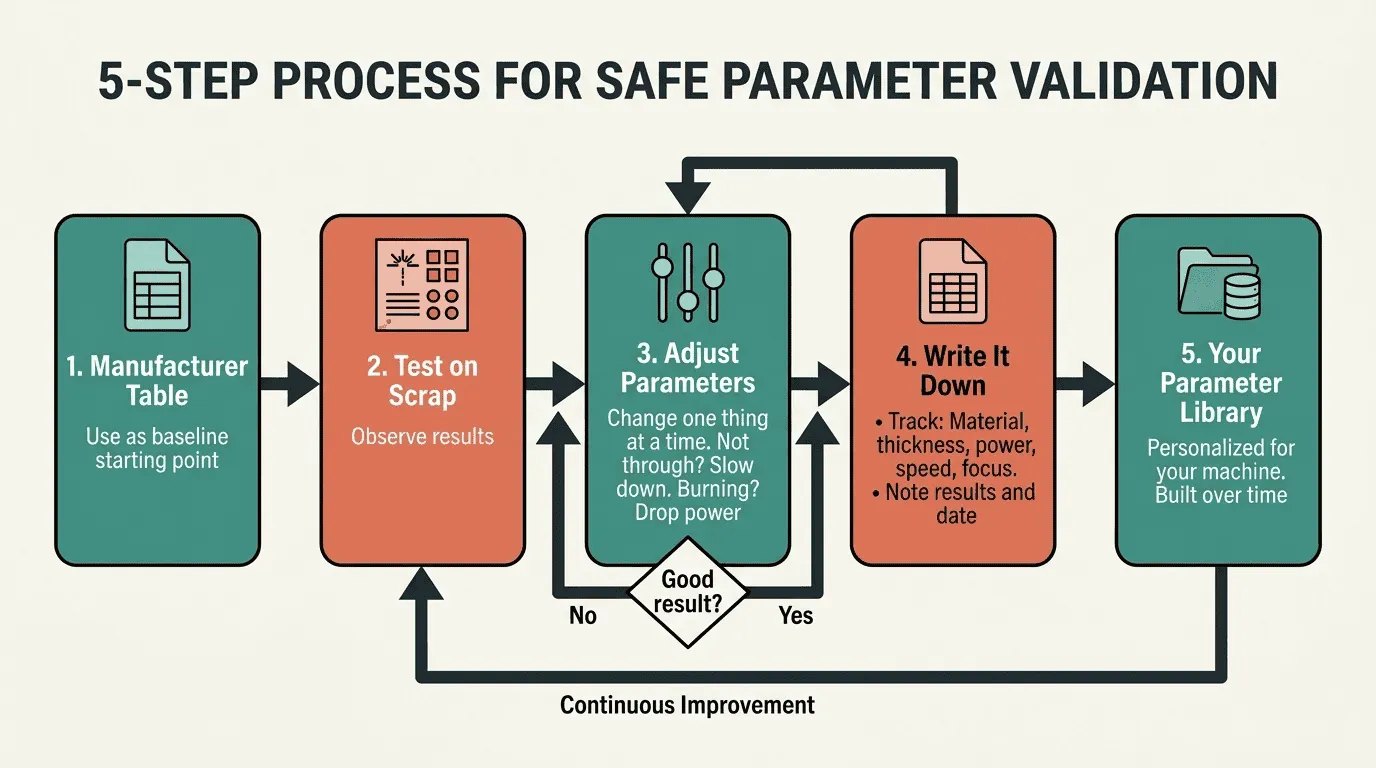
Перед началом производства всегда выполняйте тестовые разрезы на обрезках материала из той же партии. Если вы новичок в настройке параметров лазера, сначала ознакомьтесь с основным руководством, чтобы понять, почему прямое копирование между станками часто завершается неудачей и как безопасно проверить настройки.
Все скорости указаны в мм/с . Начальные значения мощности рассчитаны для диапазона 60–100 Вт.
| Категория | Материал | Толщина (мм) | Власть (%) | Скорость 60 Вт (мм/с) | Скорость 100 Вт (мм/с) | Воздушная поддержка (газовый тип) | Примечания к процессу |
|---|---|---|---|---|---|---|---|
| Текстиль | Полиэстер/субстрат. | 0.5 – 1.0 | 20 – 40 | 200 – 300 | 350 – 500 | Низкий (воздух) | Края склеиваются методом герметизации расплавом; предотвращается расслоение. |
| джинсовая ткань | 1.0 | 20 – 40 | 150 – 200 | 250 – 300 | Высокий (Воздух) | Высокое давление предотвращает пригорание поверхности. | |
| Войлок | 2.0 | 50 – 85 | 80 – 100 | 130 – 150 | Высокий (Воздух) | Мощность зависит от плотности и процента шерсти. | |
| Кожаные | Натуральная кожа | 1.0 – 2.0 | 45 – 70 | 15 – 25 | 30 – 45 | Высокий (Воздух) | Для сильного запаха необходима мощная выхлопная система. |
| Жесткая кожа | 3.0 – 4.0 | 85 – 90 | 10 – 20 | 20 – 30 | Высокий (Воздух) | Для кожи растительного дубления требуются более низкие скорости. | |
| Бумажный | Стандартная бумага | 0.1 – 0.5 | 15 – 25 | 150 – 300 | 500 – 1000 | Низкий/средний (воздушный) | Высокий риск возникновения пожара. Используйте высокие скорости. |
| Картон | 1.0 | 30 – 45 | 80 – 150 | 250 – 400 | В воздухе | В соответствии со стандартами 210-300 GSM. | |
| Картон | 2.0 | 50 – 85 | 40 – 80 | 100 – 220 | Высокий (Воздух) | Крайне важен для подавления вспышек. | |
| 4.0 | 80 – 90 | 15 – 30 | 40 – 80 | Высокий (Воздух) | Скорость <40 мм/с может привести к сильному обугливанию. | ||
| 6.0 | 85 – 95 | 8 – 15 | 50 – 60 | Высокий (Воздух) | Рассмотрите возможность нескольких проходов при мощности 60 Вт. | ||
| пластики | Акрил (ПММА) | 3.0 | 55 – 85 | 15 – 20 | 25 – 35 | Низкий (Воздух / $N_2$) | $N_2$ обеспечивает более чистые и отполированные края. |
| 5.0 – 6.0 | 70 – 85 | 7 – 10 | 13 – 16 | Низкий (Воздух / $N_2$) | $N_2$ предотвращает окисление/пожелтение. | ||
| 10.0 | 85 – 95 | 2 – 4 | 5 – 7 | Низкий (Воздух / $N_2$) | Требуется объектив 4 дюйма.. | ||
| Делрин (ПОМ) | 1.0 – 3.0 | 50 – 80 | 30 – 45 | 60 – 85 | Высокий (Воздух) | Конструкционный пластик; режется очень чисто. | |
| Дерево | Фанера/МДФ | 3.0 | 60 – 85 | 12 – 20 | 25 – 45 | Высокий (Воздух) | Клей в корпусе существенно влияет на скорость. |
| 5.0 – 6.0 | 70 – 90 | 8 – 12 | 15 – 20 | Высокий (Воздух) | Для уменьшения обугливания используйте высокое давление. | ||
| 10.0 | 85 – 98 | 3 – 5 | 8 – 12 | Высокий (Воздух) | Требуется объектив 4 дюйма.; узлы могут препятствовать. | ||
| джинсовая ткань | 1.0 | 20 – 40 | 150 – 200 | 250 – 300 | Высокий (Воздух) | Высокое давление предотвращает пригорание поверхности. | |
| Войлок | 2.0 | 50 – 85 | 80 – 100 | 130 – 150 | Высокий (Воздух) | Мощность зависит от плотности и процента шерсти. | |
| Кожаные | Натуральная кожа | 1.0 – 2.0 | 45 – 70 | 15 – 25 | 30 – 45 | Высокий (Воздух) | Для сильного запаха необходима мощная выхлопная система. |
| Жесткая кожа | 3.0 – 4.0 | 85 – 90 | 10 – 20 | 20 – 30 | Высокий (Воздух) | Для кожи растительного дубления требуются более низкие скорости. |
Специальные рекомендации для систем промышленного класса (130–150 Вт)
Для CO₂-лазеров мощностью 130–150 Вт начните с тех же процентных соотношений, но увеличьте скорость на 30–50% для тонких материалов (<3 мм) и на 20% для толстых материалов, и всегда сначала выполняйте пробные резки.
Последние оперативные напоминания
- Правило 15%: Никогда не устанавливайте мощность ниже указанного уровня. 15%Большинство ламп не будут стабильно работать ниже этой точки переключения.
- Безопасность прежде всего: Всегда следите за работой машины. Сжатый воздух необходим для тушения пожаров в древесине и картоне.
- Фокусировка объектива: Убедитесь, что луч постоянно сфокусирован; непостоянная фокусировка приводит к неравномерной резке независимо от используемого газа.
Стратегия оптимизации
- Обязательная проверка: Перед обработкой всей заготовки выполните следующее: контрольный квадрат 5х5 мм на металлоломе.
- Регулировка скорости в первую очередь: Чтобы предотвратить пожар, всегда отдавайте предпочтение более высокие скорости В ходе первоначального тестирования. Если материал не прорезается, уменьшайте скорость с шагом в 10%, а не используйте максимальную мощность.
- Документация: Свойства материалов (например, влажность древесины или дубление кожи) различаются в зависимости от партии. Запишите успешные настройки для каждого конкретного поставщика.
Рекомендации по оборудованию и технологическим процессам для работы с толстыми материалами.
- Выбор объектива: Использовать 2.5-дюймовый объектив для точной обработки тонких предметов (<6 мм) и 4-дюймовый объектив Для материалов толщиной более 10 мм необходимо обеспечить прямолинейное прохождение луча сквозь материал.
- Воздушная помощь: Высокое давление (компрессор) обязательно для обработки древесины и толстых пенопластов, чтобы задуть тлеющие угли и предотвратить возгорание. Низкое давление предпочтительно для акрила, чтобы не повредить расплавленный край, отполированный пламенем.
- Гравировка: Для детальной гравировки (например, анодированного алюминия или стекла) используйте меньшую мощность (15-20%) и высокие скорости (300-500 мм/с).
«Эти эталонные параметры калибруются инженерами на нашем заводе. Компания Redshift Laser, являясь ведущим производителем лазерных резаков CO2 , предоставляет предварительно протестированные библиотеки параметров для акрила, дерева, кожи, текстиля и композитных материалов».