перейти к содержанию
Вот с чем я постоянно сталкиваюсь на заводах.
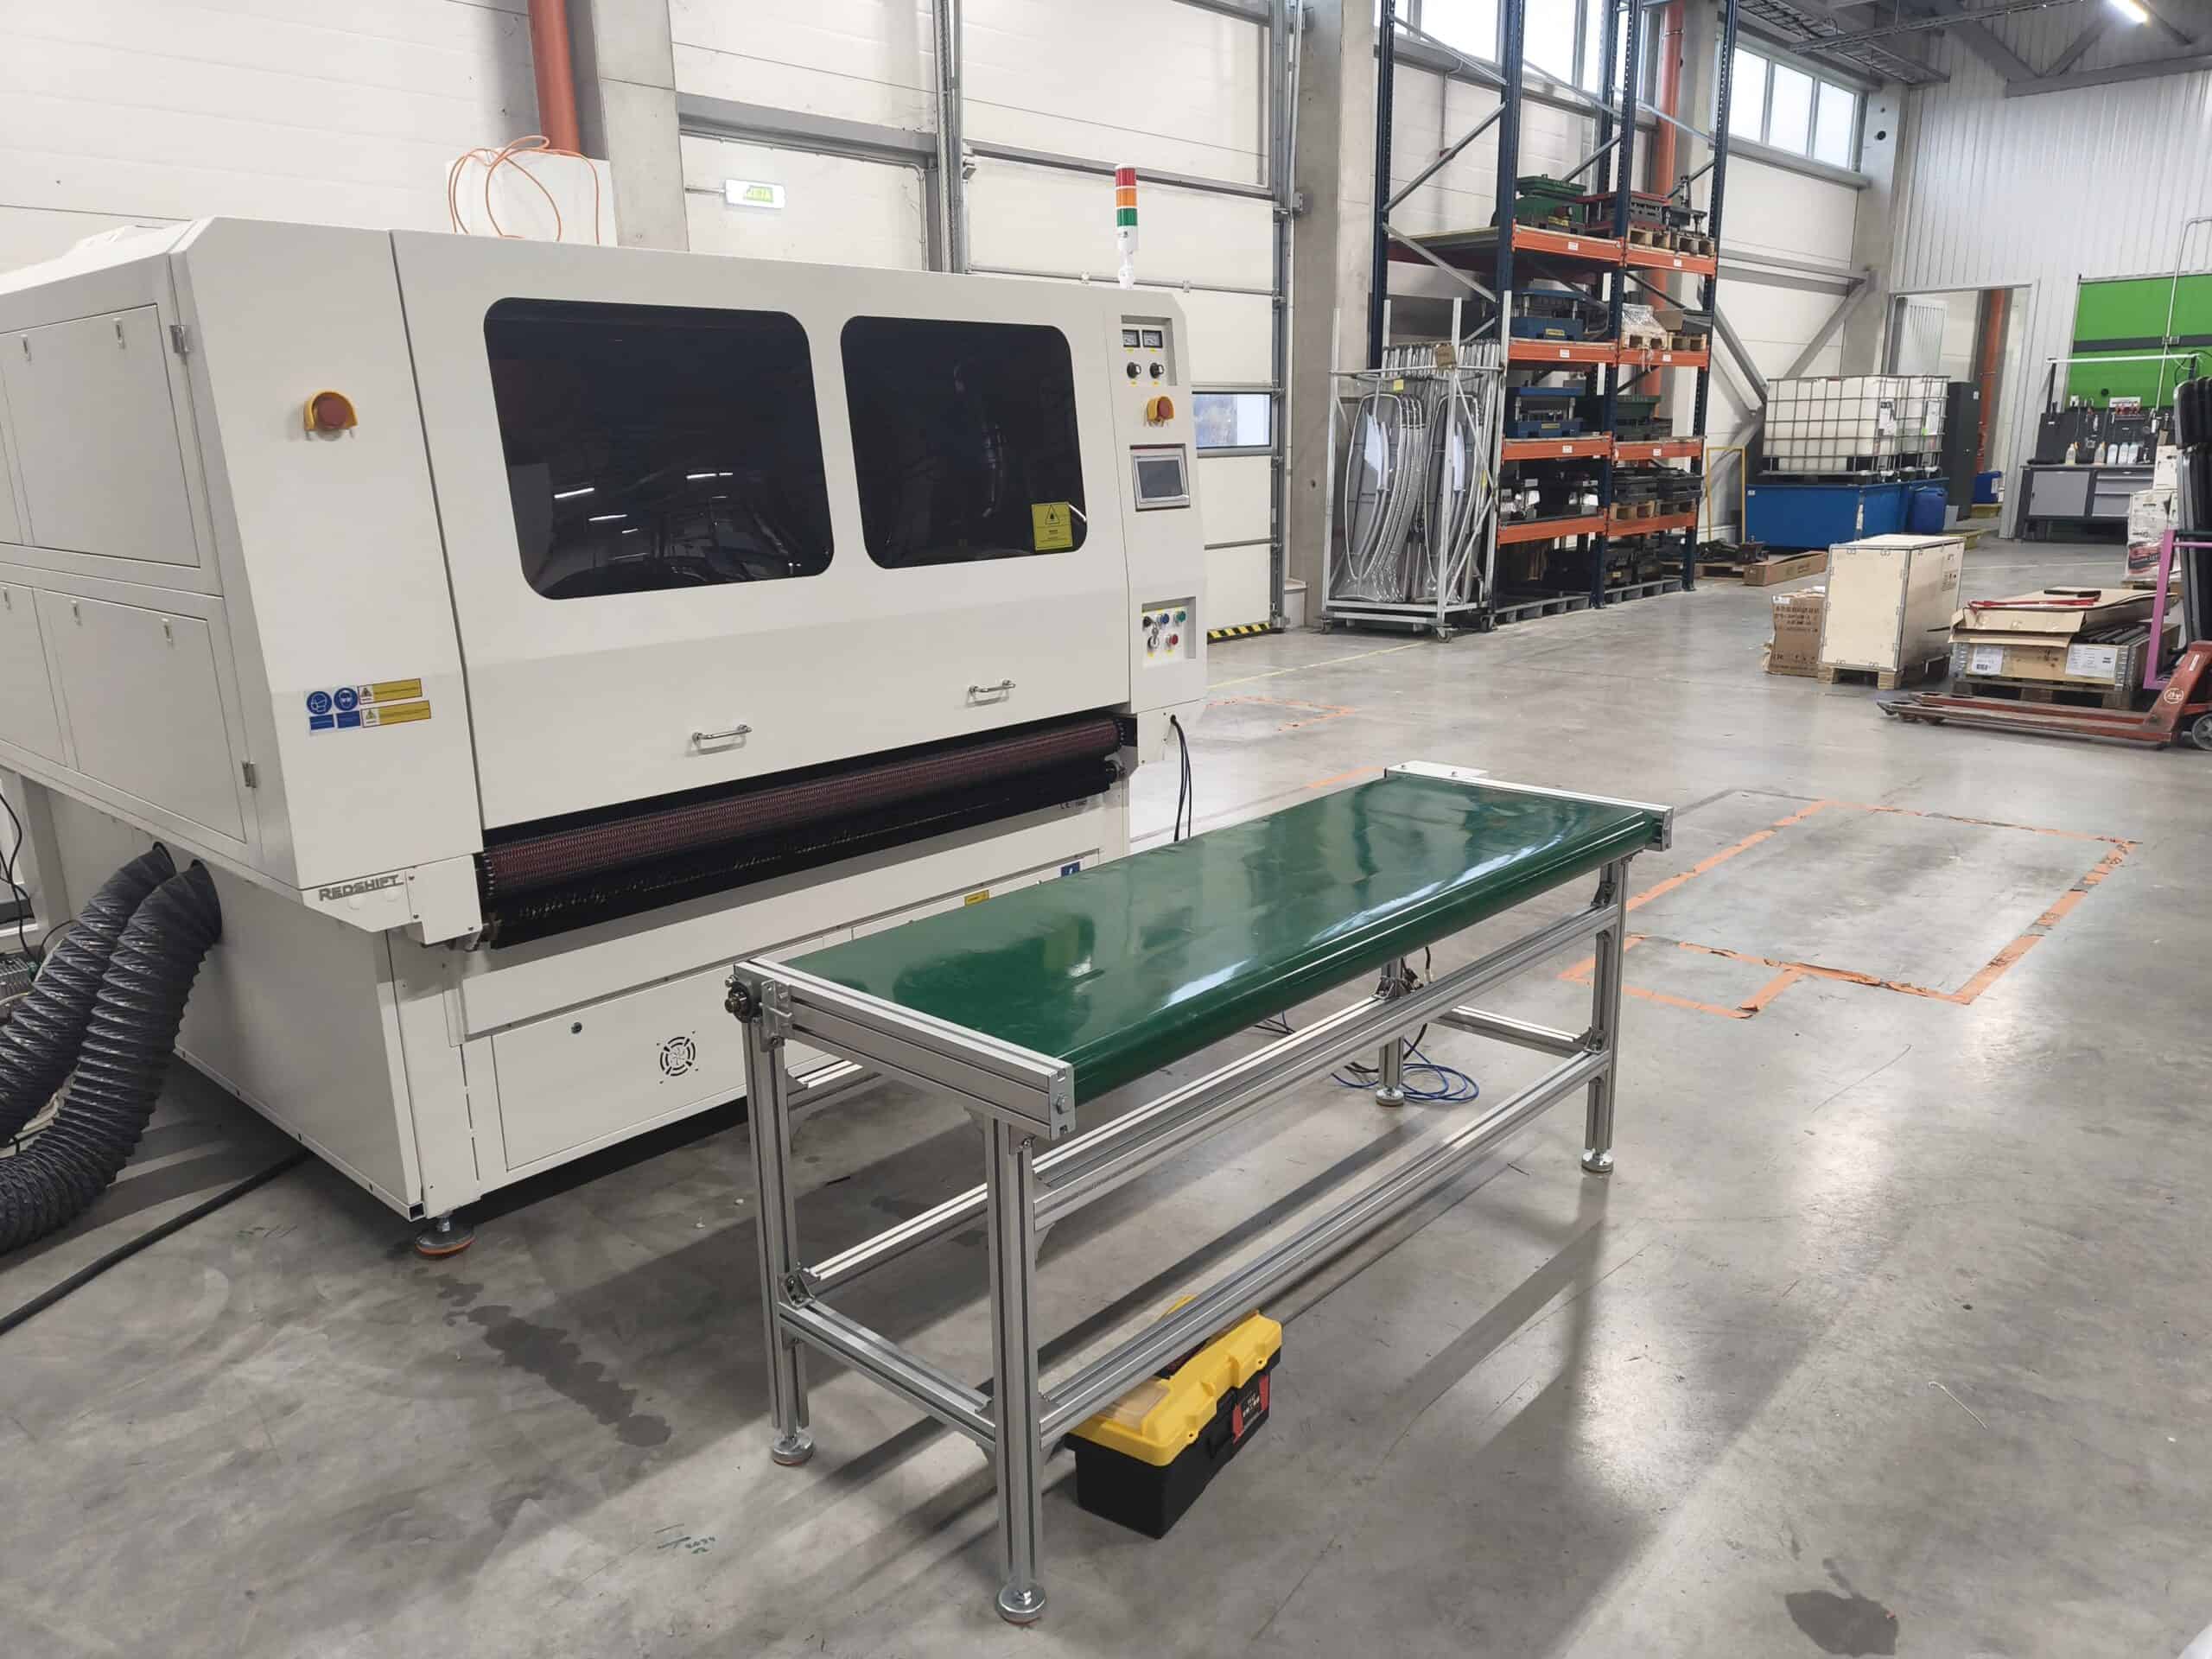
Когда владельцы магазинов выбирают лазерный резак, первое, на что они всегда обращают внимание, это: мощность лазера, скорость резки, размер рабочей поверхности.
Вполне логично. Эти цифры указаны на первой странице каждой спецификации — их легко сравнить, легко обосновать перед начальником.
Но если ваша работа связана с контурной резкой — обводкой края ткани, на которой нанесена сублимационная, цифровая или трафаретная печать, — вот что может изменить ваше представление о выборе оборудования.
Самое главное, на что вам следует обратить внимание, — это вовсе не снижение скорости.
Узкое место в производстве контурной раскройки тканей с принтами.
В прошлом году мы работали с клиентом, занимающимся производством крупноформатной коммерческой рекламы, имеющим заводы по всей Северной Америке и Европе. Они столкнулись с производственными трудностями и нуждались в новом оборудовании.
Казалось бы, они должны были сразу выбрать самый быстрый резак на рынке.
Они этого не сделали.
Вместо этого они сделали то, на что большинство заводов никогда не удосуживаются: они разобрали весь свой процесс печати и резки, пошагово, и задали один вопрос — где именно мы застряли?
Решение заключалось не в снижении скорости, а в системе машинного зрения.
Их менеджер по производству прямо сказал мне: «Наш резак достаточно быстрый. Просто он не всегда знает, где именно резать».
Вот почему это происходит. К тому моменту, когда ткань попадает на раскройный станок, она уже прошла через многое — нагрев, натяжение, скорость конвейера. Каждый этап процесса печати растягивает, деформирует или сминает материал. Метки совмещения на самой ткани больше не находятся там, где их считает ваш файл дизайна.
Вот тут-то и вступает в дело система машинного зрения. Она должна в режиме реального времени определять реальное положение этих меток, вычислять смещение и точно указывать режущему механизму, куда двигаться.
Если лазер не может сделать это точно, то не имеет значения, насколько он мощный или насколько быстро перемещается. Края будут нечеткими.
В итоге этот заказчик внедрил несколько новых станков на своих предприятиях по всему миру. Их единственное непреложное требование: система машинного зрения должна быть точной.
Я не могу назвать их имена — отрасль небольшая, и они предпочли бы не быть примером для изучения. Но урок мне запомнился. Большая часть отрасли по-прежнему соревнуется в сравнении мощности и скорости. Пройдитесь по цеху, и вы увидите, что сдерживающим фактором производства обычно является не тупой нож, а затуманенный глаз.
Сравнение традиционных лазерных систем машинного зрения: сканирование по области и ПЗС-матрица, закрепленная на голове.
Мы разработали и продали обе эти системы, поэтому я хочу быть объективным. У каждой есть свои сильные стороны, каждая подходит для разных типов производства — универсального «лучшего» не существует. Но есть четкое направление развития технологии, и стоит понимать, почему.
1. Камеры с площадным сканированием (широкоугольное видение): преимущества и недостатки
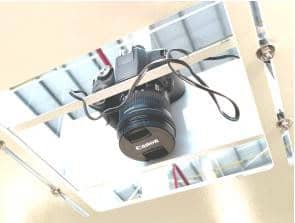
Идея проста: сделайте одну большую фотографию рабочей зоны, а затем найдите на ней метки совмещения.
Преимущество — скорость. Один снимок, и готово. Для задач, где исключительная точность не критична — крупноформатная черновая резка, уже большие шаблоны — камеры с поверхностным сканированием хорошо подходят и очень экономичны.
Ограничение заключается в оптических искажениях. Широкоугольные объективы естественным образом создают бочкообразные искажения: резкость в центре, снижение точности по краям. Программное обеспечение может в некоторой степени компенсировать это, но оно не может полностью преодолеть законы физики. Для высокоточной печати и резки, особенно с мелкими или детализированными узорами, камеры с поверхностным сканированием начинают испытывать трудности на пределе возможностей.
2. Наголовные камеры (Small Vision): компромисс между скоростью и точностью.
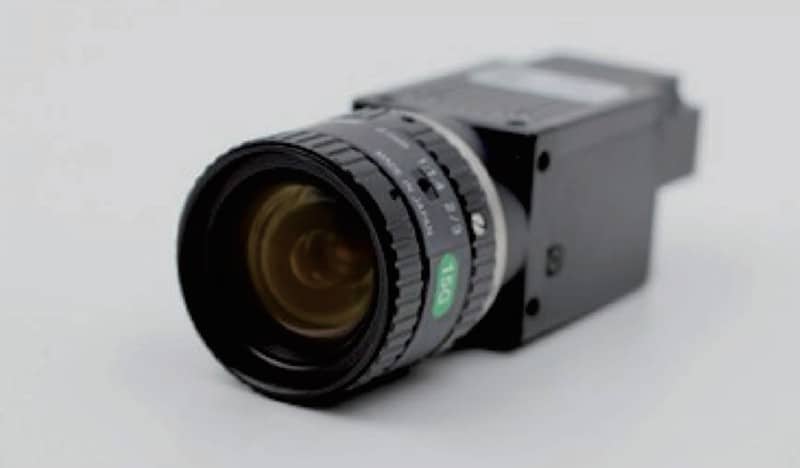
Эти устройства устанавливаются непосредственно на режущую головку и сканируют ткань построчно, подобно планшетному сканеру.
Точность на высоте — камера располагается близко к материалу и четко улавливает мелкие детали. Для небольших и средних рабочих площадей точность более чем достаточна.
Компромисс заключается в скорости. Головка перемещается по всей рабочей поверхности ряд за рядом; обработка двухметровой поверхности может занять несколько минут. Затем программное обеспечение должно сшить тысячи отдельных фотографий, и каждый стежок добавляет небольшую суммарную погрешность.
Система Small Vision отлично подходит для сложных узоров на небольших форматах — для небольших тиражей вышитых нашивок, заказов в бутиках, детальной аппликации. Но как только вы переходите к крупномасштабному непрерывному производству, скорость сканирования становится узким местом.
Альтернатива линейному сканированию CIS: сочетание скорости и точности без искажений.
Эти два подхода представляют собой классический компромисс. Один быстрый, но теряет точность на краях. Другой точный, но медленный.
Для многих магазинов подойдет любой из вариантов — не всегда нужна самая дорогая система.
Но если ваша работа требует одновременно высокой точности и высокой производительности — плотная контурная резка сублимированной ткани, широкоформатное непрерывное производство — вы в конечном итоге достигнете потолка. Скорость или точность. Получение и того, и другого одновременно всегда было проблемой.
Вот тут-то и вступает в дело CIS.
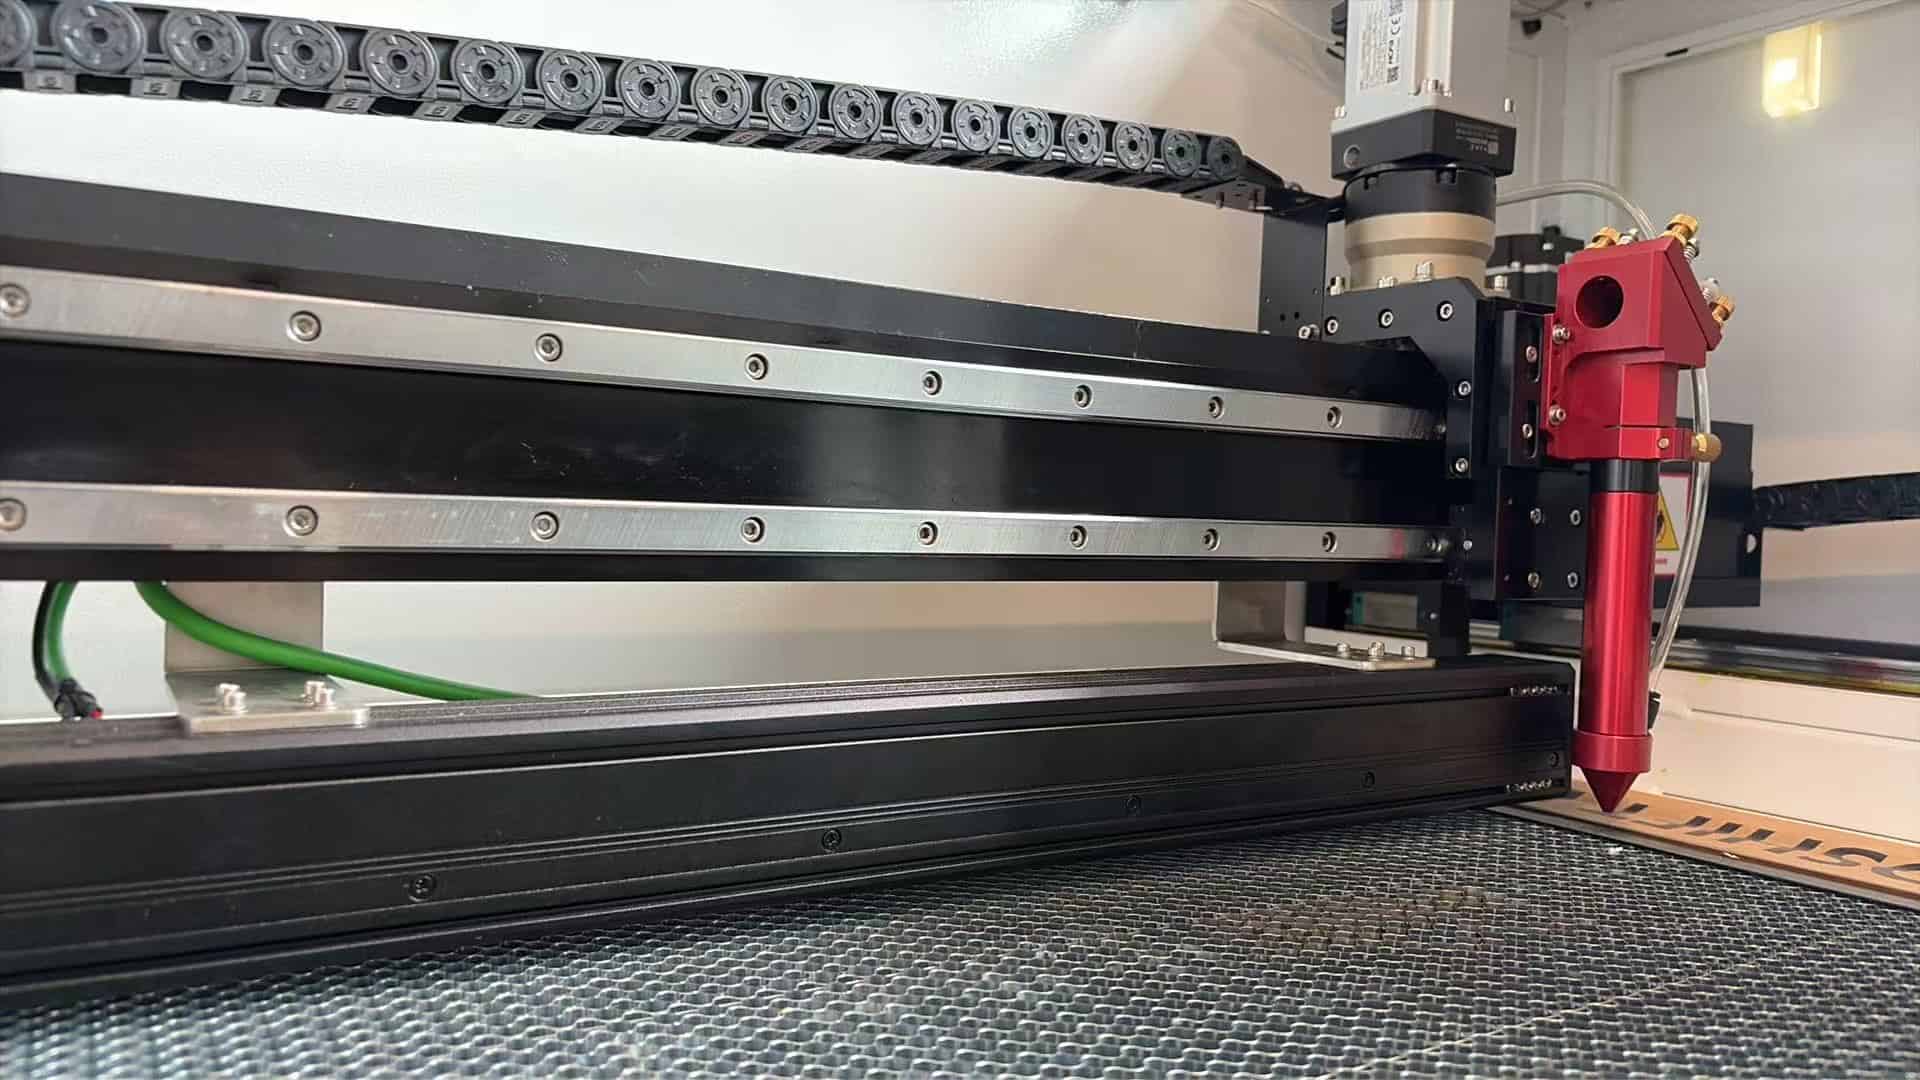
CIS расшифровывается как Contact Image Sensor (контактный датчик изображения) — технология линейного сканирования, которая уже много лет используется в сканерах документов и промышленном контроле качества. Мы были одними из первых, кто внедрил её в текстильные лазерные резаки.
Принцип его работы принципиально отличается от обычной камеры.
Обычная камера использует объектив для уменьшения большого изображения на небольшом сенсоре. Именно это уменьшение и создает искажения — так же, как увеличительное стекло искажает текст у края газеты. Это ограничение оптики, а не программного обеспечения.
Система CIS полностью обходит стороной объектив.
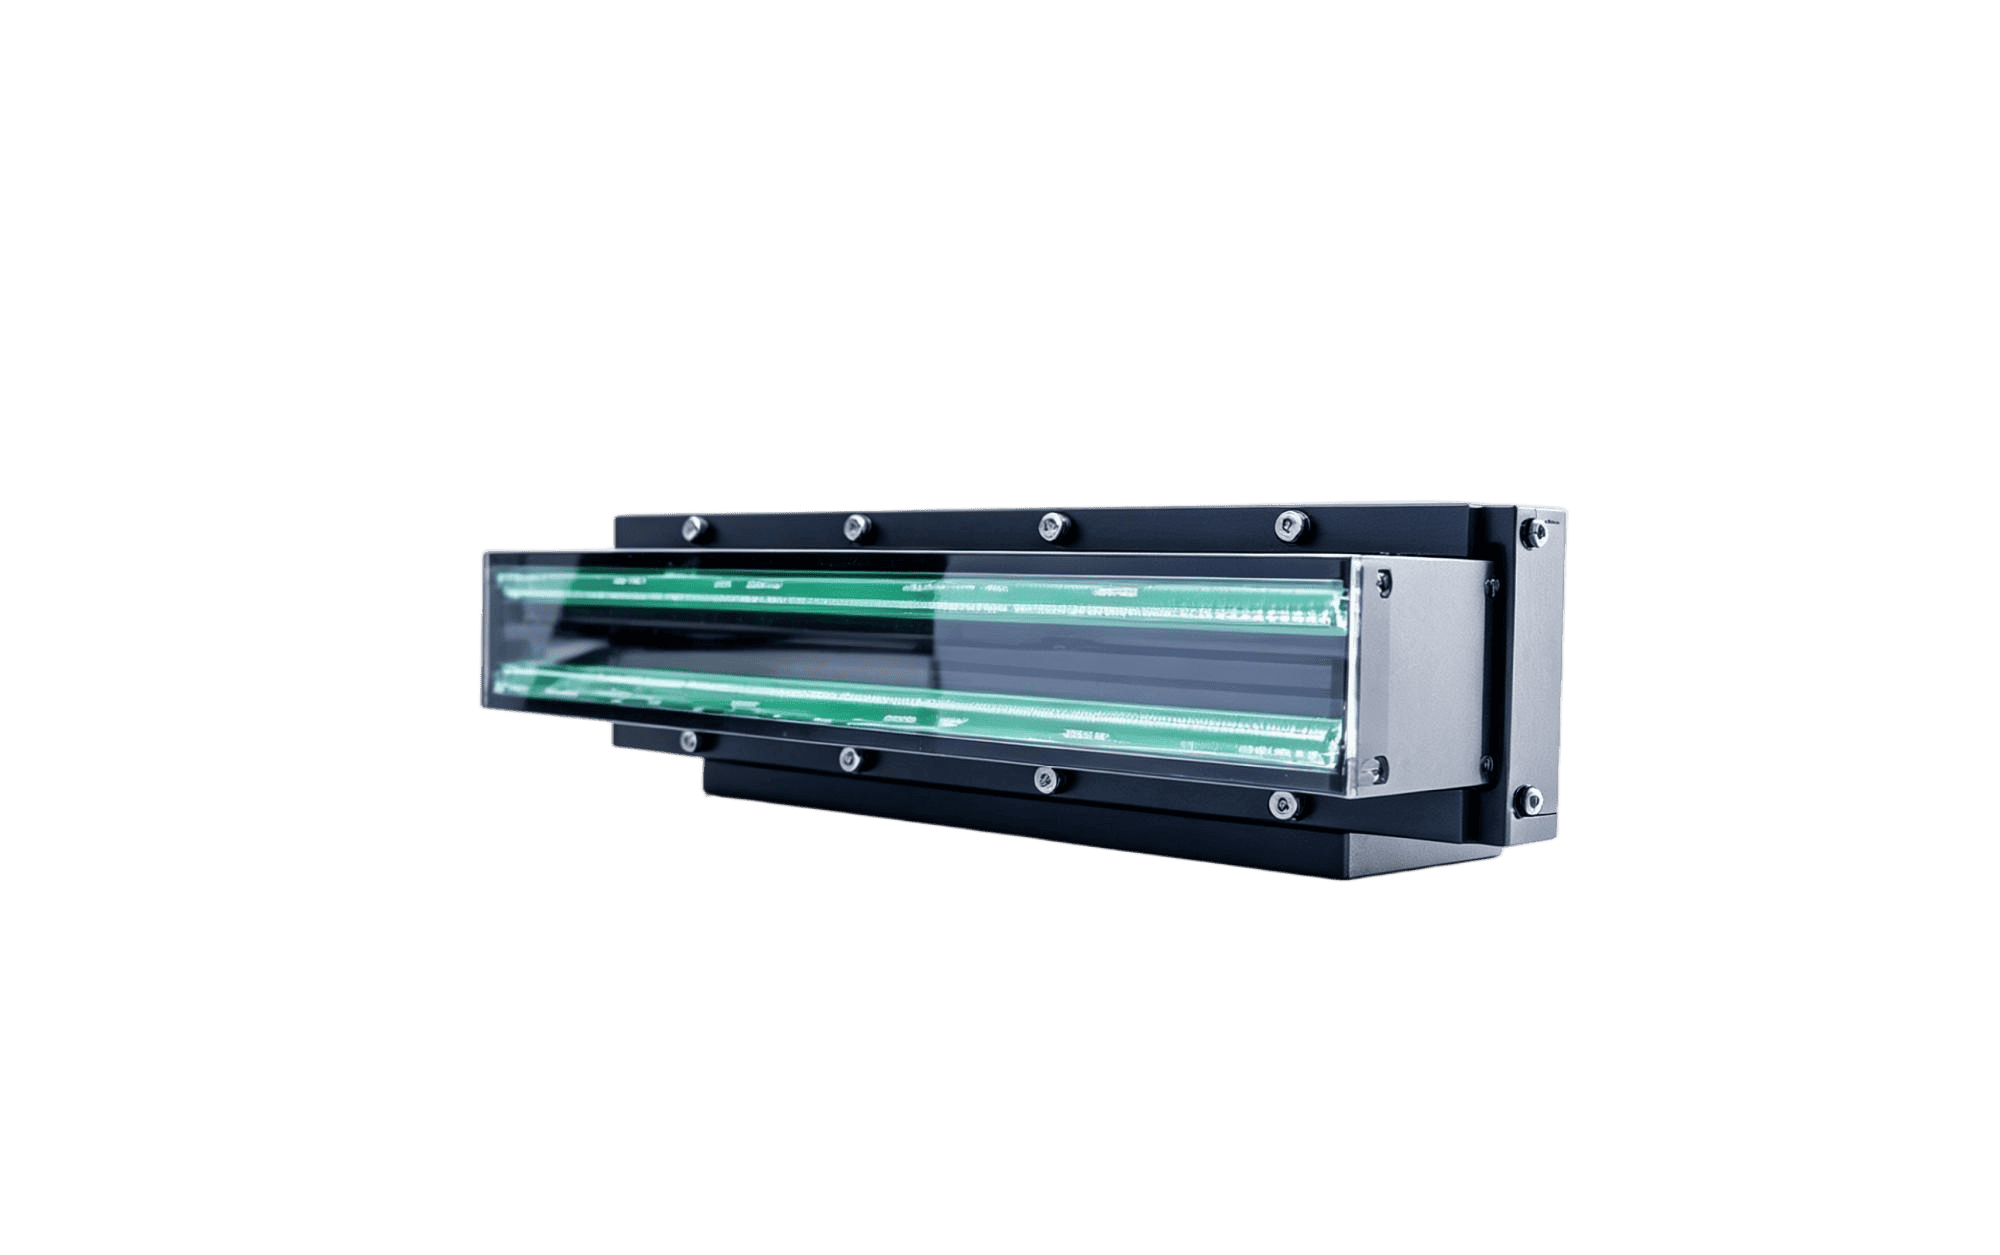
Он выполняет сканирование с точностью до 1:1 — каждый пиксель напрямую соответствует одной физической точке на ткани. Если отсканировать поверхность шириной 2 метра, то длина массива датчиков действительно составит 2 метра.
Без усадки. Без деформации. Без сглаживания краев.
Точность по краю ткани в точности соответствует точности в центре.
Несколько цифр:
- Точность распознавания: 0.021 мм. Диаметр человеческого волоса составляет примерно 0.06–0.08 мм — это примерно в три раза тоньше.
- Максимальная ширина сканирования: 2 метра за один проход. Без остановок и возобновления съемки, без сшивания изображений — примерно в 10 раз выше производительность, чем у наголовных систем визуального контроля малого размера.
- Встроенная RGB-подсветка, цвет которой можно смешивать с помощью программного обеспечения и подбирать в соответствии с различными материалами — внешнее осветительное оборудование не требуется.
- Работает на основе алгоритмов Halcon, являющихся отраслевым эталоном в области машинного зрения. Автоматически распознает метки совмещения и сложные контуры, а затем рассчитывает оптимальную траекторию резки — даже на сильно растянутой или деформированной ткани.
Когда я впервые увидел эти цифры точности, мне пришлось их перепроверить.
Примеры успешного производства: высокоточная реклама спортивной одежды против крупноформатных баннеров.
Действительно ли это имеет значение в повседневной жизни? Два конкретных примера.
Сублимационная печать.
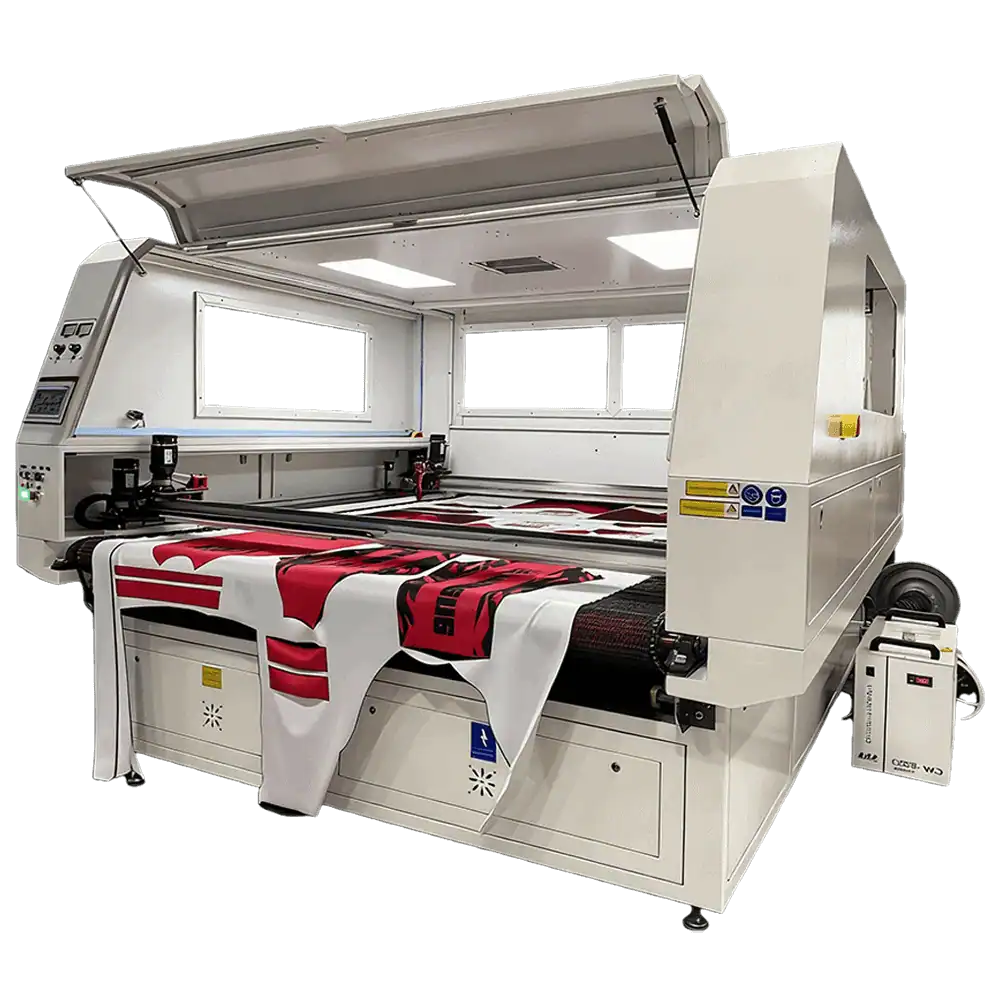
Вы, вероятно, хорошо знакомы с этим процессом. Ткань проходит стадию каландирования при высокой температуре и высоком давлении, где твердый краситель непосредственно превращается в газ, проникает в волокно, затем охлаждается и фиксирует цвет. Только после этого она попадает на резак.
Высокая температура и натяжение, возникающие при каландрировании, неравномерно деформируют ткань — некоторые участки растягиваются сильнее, чем другие.
При использовании традиционной системы машинного зрения часто наблюдается видимое смещение между обрезанным краем и рисунком. Если внимательно присмотреться к длинному отрезу ткани, можно увидеть, как край постепенно смещается относительно рисунка по мере увеличения деформации ткани с расстоянием. Заметно вблизи. Клиент возвращает товар.
Система CIS мгновенно считывает фактическую деформацию при сканировании и корректирует траекторию резки на лету. Даже если ткань растянулась на 5%, край точно следует за рисунком, а лазер запаивает край за один проход, поэтому нет ни расслоения, ни дополнительной обработки.
Вышитые нашивки и аппликации.
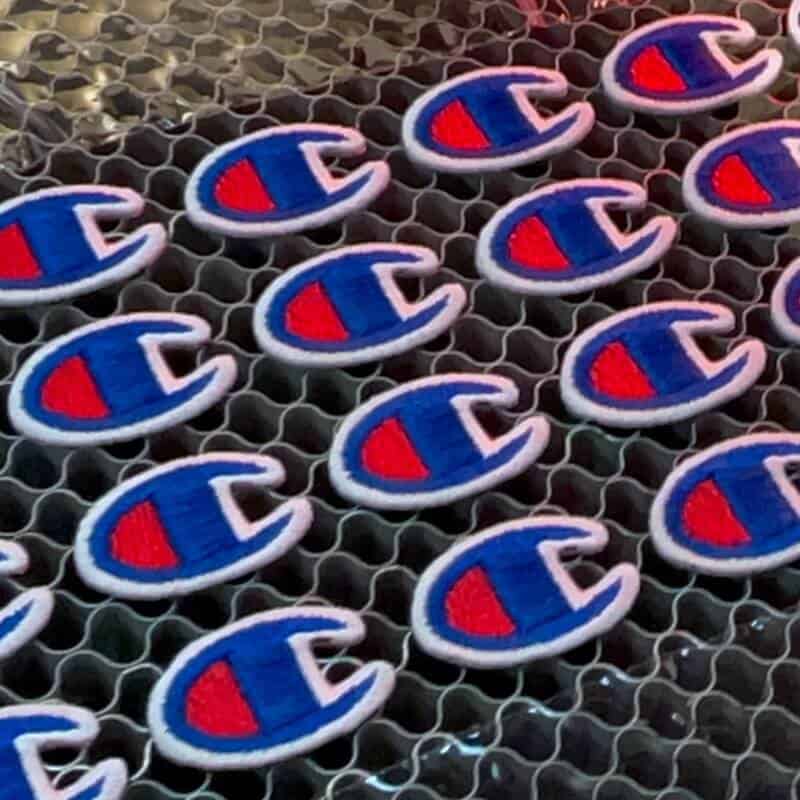
Здесь задача другая. Узоры, как правило, сложные и нерегулярные, и на одном листе могут быть десятки или сотни отдельных деталей.
При использовании шлема с миниатюрным экраном каждый фрагмент идентифицируется и вырезается по одному — это медленно. При использовании камеры с сканированием по площади точность краев непостоянна, и некоторые фрагменты получаются кривыми.
Система CIS сканирует весь лист за один проход, идентифицирует все элементы одновременно, а затем выполняет пакетную резку. Каждый элемент получает одинаковую точность, независимо от того, находится ли он точно по центру или далеко от края.
Аналогия, к которой я постоянно возвращаюсь
В 1880-х годах электричество начало распространяться по американским фабрикам. Владельцы фабрик тратили значительные средства на замену паровых двигателей на электродвигатели. После установки производительность практически не менялась.
Почему?
Потому что они заменили только источник энергии. Компоновка, рабочий процесс, валы, расположение машин — всё осталось точно таким же, по-прежнему располагаясь там, где раньше стоял старый паровой двигатель. Настоящее преимущество электродвигателя так и не получило возможности проявиться.
Заводы, которые действительно получили выгоду, — это те, кто понял истинные преимущества электроэнергии: распределенное энергоснабжение . Они перераспределили оборудование в соответствии с производственным потоком, а не вокруг центрального источника энергии. В результате объем производства увеличился.
В индустрии лазерной резки сейчас наблюдается аналогичный период.
Все стремятся к большей мощности, большей скорости — так же, как когда-то заводы соревновались в мощности паровых двигателей. Но реальный прирост эффективности, вероятно, произойдет не за счет более быстрого лезвия, а за счет более острого луча.
Система машинного зрения представляет собой «распределенную мощность» лазерной резки текстиля.
Это не будет заглавная цифра на первой странице брошюры. Но она определяет вашу доходность. Она определяет, сможете ли вы привлечь высококлассных клиентов. Она определяет, является ли ваш магазин «функциональным» или «конкурентоспособным».
Примечание о прозрачности
На этом этапе некоторые из вас, вероятно, думают: это всего лишь рекламная кампания RedShift по CIS.
Справедливо. CIS — это продукт, который мы активно продаем. Но оптическая физика, сценарии производства, компромиссы между подходами — ничего из этого мы не выдумали. Это то, что мы многократно проверяли год за годом, работая напрямую с клиентами. Не верьте мне на слово — спросите любого инженера по промышленному машинному зрению. Вы получите тот же ответ.
Причина, по которой я это пишу, проста.
Мы работали со слишком многими заводами, где при выборе оборудования 80% времени тратится на сравнение мощности лазера и скорости резки, 20% — на размер рабочей зоны и цену, и практически ничего — на систему машинного зрения.
Затем появляется станок, качество резки ухудшается, и вину сваливают на лазер.
Это не единичный случай. Это общеотраслевая проблема.
Итак, вот моя просьба: если ваша работа связана с последующей резкой после печати, уделите время оценке системы машинного зрения на том станке, который вы рассматриваете. Вам не обязательно выбирать наш. Просто знайте, что именно вы покупаете и зачем.
Если после проведенного исследования вы придете к выводу, что CIS вам подходит, — мы будем рады пообщаться.
А если найдете что-нибудь получше, скажите мне. Мне действительно любопытно.
Наша цель – сделать отрасль немного лучше. Вот и всё.