Meteen naar de inhoud
Als je met lasersnijders werkt, heb je dit moment van pure schrik vast wel eens meegemaakt:
Je bent de hele ochtend bezig geweest met het snijden van donkere stoffen. Alles gaat soepel. Hoge snelheden, strakke randen, geen enkel probleem. Alles is perfect. Dan belt er een klant met de vraag: "Kunnen we deze exacte partij ook in het wit maken?"
Je hart zinkt in je schoenen.
Omdat je al weet wat er gaat komen.
Misschien gaat het om sportkleding met sublimatieprint – shirts, leggings, rugnummers van keperstof – waarbij het hele paneel van wit polyester is gemaakt dat al met hitte is geperst. Misschien is het gewoon wit katoen voor uniformen of medische kleding. Het maakt niet uit. Zodra de witte stof op de printplaat komt, kleuren de randen verschroeid en geel. Probeer je wit polyester, dan verschijnt er een halo van lelijke amberkleurige rookvlekken langs de snijlijn. Verlaag je het vermogen – het snijdt er niet doorheen. Verlaag je de snelheid – het verbrandt nog erger. Draai je het stuk om, en daar is het: een net raster van donkere brandplekken op de achterkant, alsof iemand er met een brandende sigaret op heeft gedrukt.
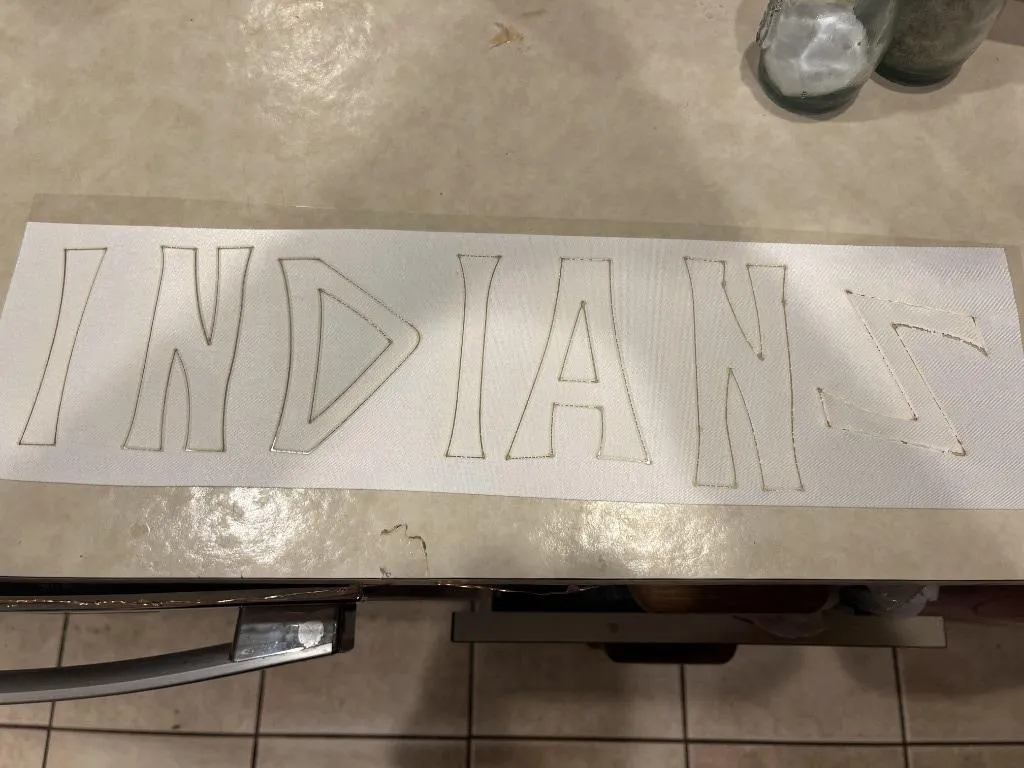
Afbeelding 1: Typische ambergele schroeiplekken langs de randen van 100% wit polyester keperstof als gevolg van hercondensatie van harsdamp en thermische degradatie tijdens het CO₂-lasersnijden. (Bron: Reddit r/lasercutting community)
(Korte opmerking: "Tackle twill" is een weefpatroon, geen vezelsoort. De polyester tackle twill die gebruikt wordt voor de belettering van sportkleding is een thermoplastisch materiaal – het smelt en hecht onder een laser. Katoenen twill gedraagt zich heel anders. Controleer altijd de vezelsamenstelling, niet alleen de naam van het weefpatroon.)
Op donkere materialen zijn deze gebreken onzichtbaar. Maar witte stof is een genadeloze leugendetector. Elk spoortje thermische schade, condensatie van rook en oxidatie wordt honderd keer uitvergroot tegen die smetteloze witte achtergrond.
Dit is niet zomaar een bedieningsfout, het is natuurkunde.
Ik heb maandenlang handboeken over materiaalkunde en laseroptica doorgespit en heel wat oud materiaal verspild om te begrijpen wat er zich nu eigenlijk op moleculair niveau afspeelt. Vandaag wil ik alles wat ik heb geleerd met jullie delen – zonder overbodige franje of verborgen agenda's.
Het lost misschien niet elk denkbaar probleem op, maar het bespaart je wel weken van frustrerend uitproberen.
1. Begrijp de natuurkunde: Hoe stof daadwerkelijk "geel wordt"
Veel operators scharen "randverkooling" en "gele verkleuring" onder dezelfde noemer. In werkelijkheid zijn het twee totaal verschillende fysische en chemische processen. Als je ze door elkaar haalt, zullen je parameterinstellingen de verkeerde kant opgaan.
Natuurlijke vezels: ze smelten niet, ze branden.
Katoen, linnen en zijde zijn gemaakt van cellulose of natuurlijke eiwitten. Ze hebben één groot nadeel gemeen: ze smelten niet, wat de praktische verwerking betreft.
In tegenstelling tot plastics worden natuurlijke vezels niet zacht en vloeibaar. Wanneer ze worden blootgesteld aan laserenergie, ondergaan ze een continue thermische vervalketen: eerst dehydratatie, vervolgens splitsing van de moleculaire keten (thermische pyrolyse), waarbij ontvlambare vluchtige gassen vrijkomen, terwijl de resterende vezelstructuur verkoolt tot houtskool. Als er zuurstof in de omgeving aanwezig is, ontbranden deze vluchtige gassen tot open microvlammen.
Bij de extreem hoge vermogensdichtheid van een CO₂-laserstraal vindt deze hele sequentie plaats in milliseconden. Met het blote oog lijkt het alsof het "direct verbrandt".
De absorptie van CO₂-laserfotonen (golflengte 10.6 μm) koppelt direct aan de CC- en CO-vibratiemodi van organische polymeren. Zodra de laserenergie de minimale drempelwaarde overschrijdt die nodig is om de vezels te doorsnijden, versnelt de overtollige warmte dit pyrolyseproces. In combinatie met de 21% zuurstof in de omgevingslucht, die als versneller fungeert, verandert de snijlijn in een geel tot zwart koolstofstreepje.
Erger nog, natuurlijk katoen heeft een poreuze, ademende structuur. Door capillaire werking worden microscopisch kleine rookdeeltjes rechtstreeks in het weefsel gezogen, waardoor een lichte hittevlek verandert in een vuile gele vlek.
De kernstrategie voor natuurlijke vezels: minimaliseer overmatige warmtetoevoer en onderdruk oxidatieve verbranding.
Synthetische vezels: smelten, verdampen en condenseren
Polyester, nylon en acryl volgen een compleet andere reeks regels.
Als thermoplasten hebben ze duidelijke smeltpunten. De laserstraal smelt het polymeer, verdampt het en snijdt het materiaal doormidden. Een bijkomend voordeel is dat dit proces een strakke, hitteverzegelde rand creëert die rafelen op natuurlijke wijze voorkomt.
(Een korte opmerking over spandex: elastaan heeft een veel complexere thermische respons en ontleedt in plaats van netjes te smelten. Als uw stof spandex bevat, behandel deze dan met extra zorg.)
Het eigenlijke probleem zit hem in de verdampingsfase.
Wanneer een krachtige laser synthetische polymeren verdampt, ontstaat er een dichte wolk van hete harsdampen en koolwaterstofrook. Als uw uitlaatsysteem deze dampen niet snel genoeg afvoert, koelt de hete hars in de lucht af en condenseert deze opnieuw op de omringende, koelere stof.
Deze opnieuw gecondenseerde harsafzettingen – die al gedeeltelijk geoxideerd en thermisch afgebroken zijn – laten een kleverig, ambergeel residu achter.
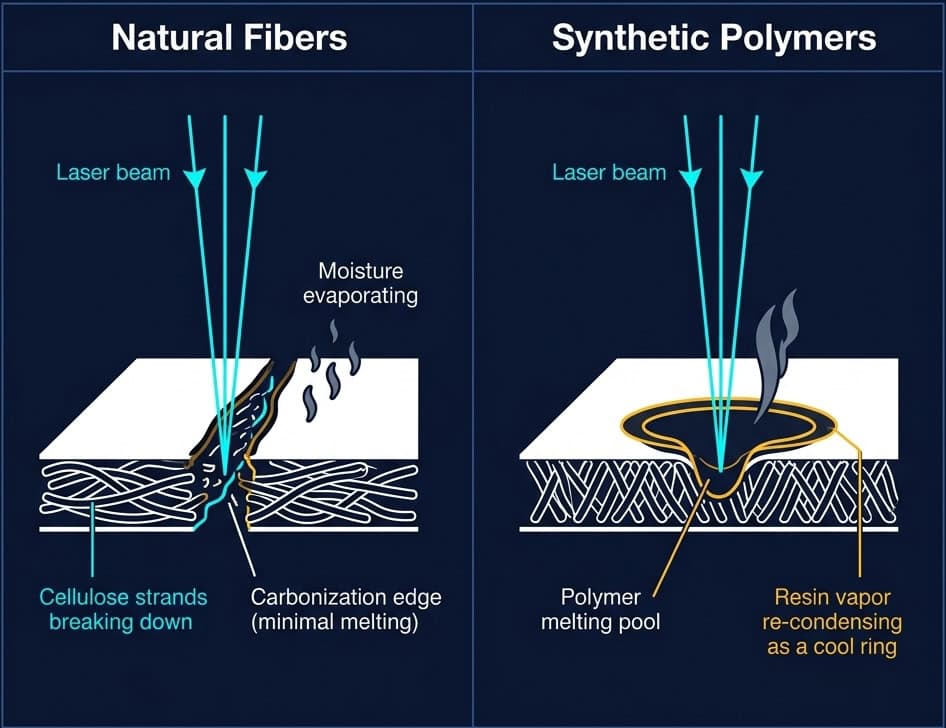
Figuur 2: Micro-doorsnedefysica van lasersnijden op witte stof. Links: Natuurlijke cellulosevezels die pyrolyse en carbonisatie ondergaan. Rechts: Synthetische polymeren die smelten, verdampen en opnieuw condenseren, waarbij harsrook ontstaat.
Eerlijk gezegd wordt gele verkleuring op witte synthetische stoffen niet alleen veroorzaakt door condensatie van rook. Plaatselijke thermische degradatie, hittegevoelige textielverfstoffen, chemische afwerkingsmiddelen, reflectie van het bed en vuile lenzen spelen allemaal een rol.
Eén regel blijft echter altijd gelden: hoe sneller je de harsdampen afvoert en hoe minder warmte je in het materiaal brengt, hoe strakker je randen zullen zijn.
Er is ook nog een subtiele bijwerking: als je te langzaam snijdt, ontsnapt overtollige warmte via warmtegeleiding naar de zijkanten. Deze warmte is niet intens genoeg om de aangrenzende vezels te laten verdampen, maar wel meer dan genoeg om lichte thermische afbraak te veroorzaken, waardoor de randen stijf en verkleurd raken.
Let op: als u textielmengsels, gecoate textielsoorten of vlamvertragend behandelde materialen verwerkt, zal hun thermisch gedrag niet overeenkomen met dat van zuivere vezels. Ga niet gokken, maar voer altijd eerst een test uit.
Sluit lasersnijden de stofranden daadwerkelijk af?
Deze vraag duikt voortdurend op, zowel op forums als in fabrieken. Het korte antwoord: het hangt volledig af van het materiaal.
Synthetische stoffen (polyester, nylon, acryl): Ja. De laser smelt de snijrand, waardoor een afgedichte rand ontstaat die rafelen tegengaat. Voor sublimatie-sportkleding is dit zelfs een van de grootste voordelen van lasersnijden ten opzichte van snijden met een mes.
Maar deze afdichting is niet onkwetsbaar. Zoals een ervaren gebruiker op r/myog het verwoordde: "Het zal niet vanzelf rafelen, maar als er wrijving is op de gesealde rand, kan deze breken en kan het gaan rafelen."
Natuurlijke vezels (katoen, linnen, zijde): Nee. Ze verkoolen in plaats van te smelten – er is geen smeltverbinding. De randen zullen rafelen, net als bij een knipbeurt met een schaar, soms zelfs erger. Veelgebruikte oplossingen: Fray Check vloeistof, spuitlak of het aanbrengen van vlieseline vóór het knippen.
Mengsels: Onvoorspelbaar. Het synthetische bestanddeel kan gedeeltelijk afsluiten, terwijl de natuurlijke vezels nog steeds rafelen. Altijd testen.
2. Parameteroptimalisatie: een race tegen de klok
De instellingen van uw lasersoftware – Vermogen, Snelheid, Frequentie en Focus – werken niet los van elkaar. Ze vormen een nauw verbonden systeem.
Je doel komt neer op één enkel principe: precies genoeg energie leveren om de vezels te doorsnijden, terwijl je de verblijftijd van de warmte en de rook zo kort mogelijk houdt.
Je bent aan het racen tegen de klok.
Maximaliseer snelheid, minimaliseer vermogen
Dit is de meest fundamentele afstemregel, maar de meeste operators doen precies het tegenovergestelde.
Je intuïtie zegt: "Als het niet door de stof heen snijdt, verhoog dan het vermogen!" Maar bij witte stof is de gouden regel: stel de hoogste snelheid in die je bewegingssysteem aankan en zoek vervolgens het absolute minimumvermogen dat nodig is om de stof te doorboren.
Waarom?
Een langzaam bewegende laserstraal – zelfs met een laag vermogen – werkt als een strijkijzer dat op je shirt rust. Door de straal langer op het weefsel te laten rusten, kan de warmte zich naar buiten verspreiden, waardoor de warmtebeïnvloede zone (HAZ) uitzet, net als een ballon die zich opblaast.
Voor delicate materialen zoals witte zijde of chiffon (vaak minder dan 1 mm dik), zet u de snelheid op de maximale stand van uw machine en het vermogen zo laag mogelijk.
Hoe vind je dat optimale punt? Voer een power sweep-test uit.
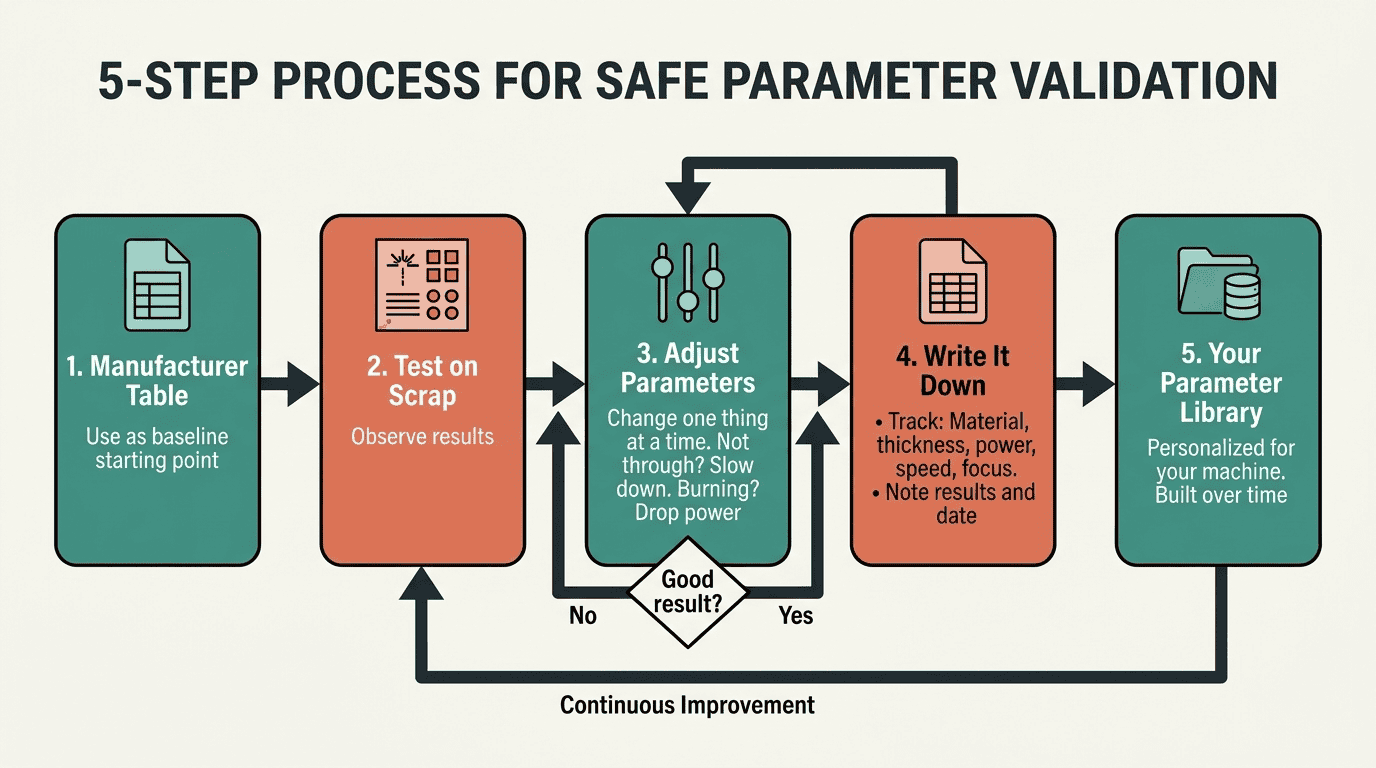
Gebruik een stukje reststof en stel de snelheid in op een hoge waarde. Begin met een laag vermogen en verhoog dit in kleine stapjes totdat de laser er net doorheen snijdt zonder ongesneden draden achter te laten.
Stop daar even.
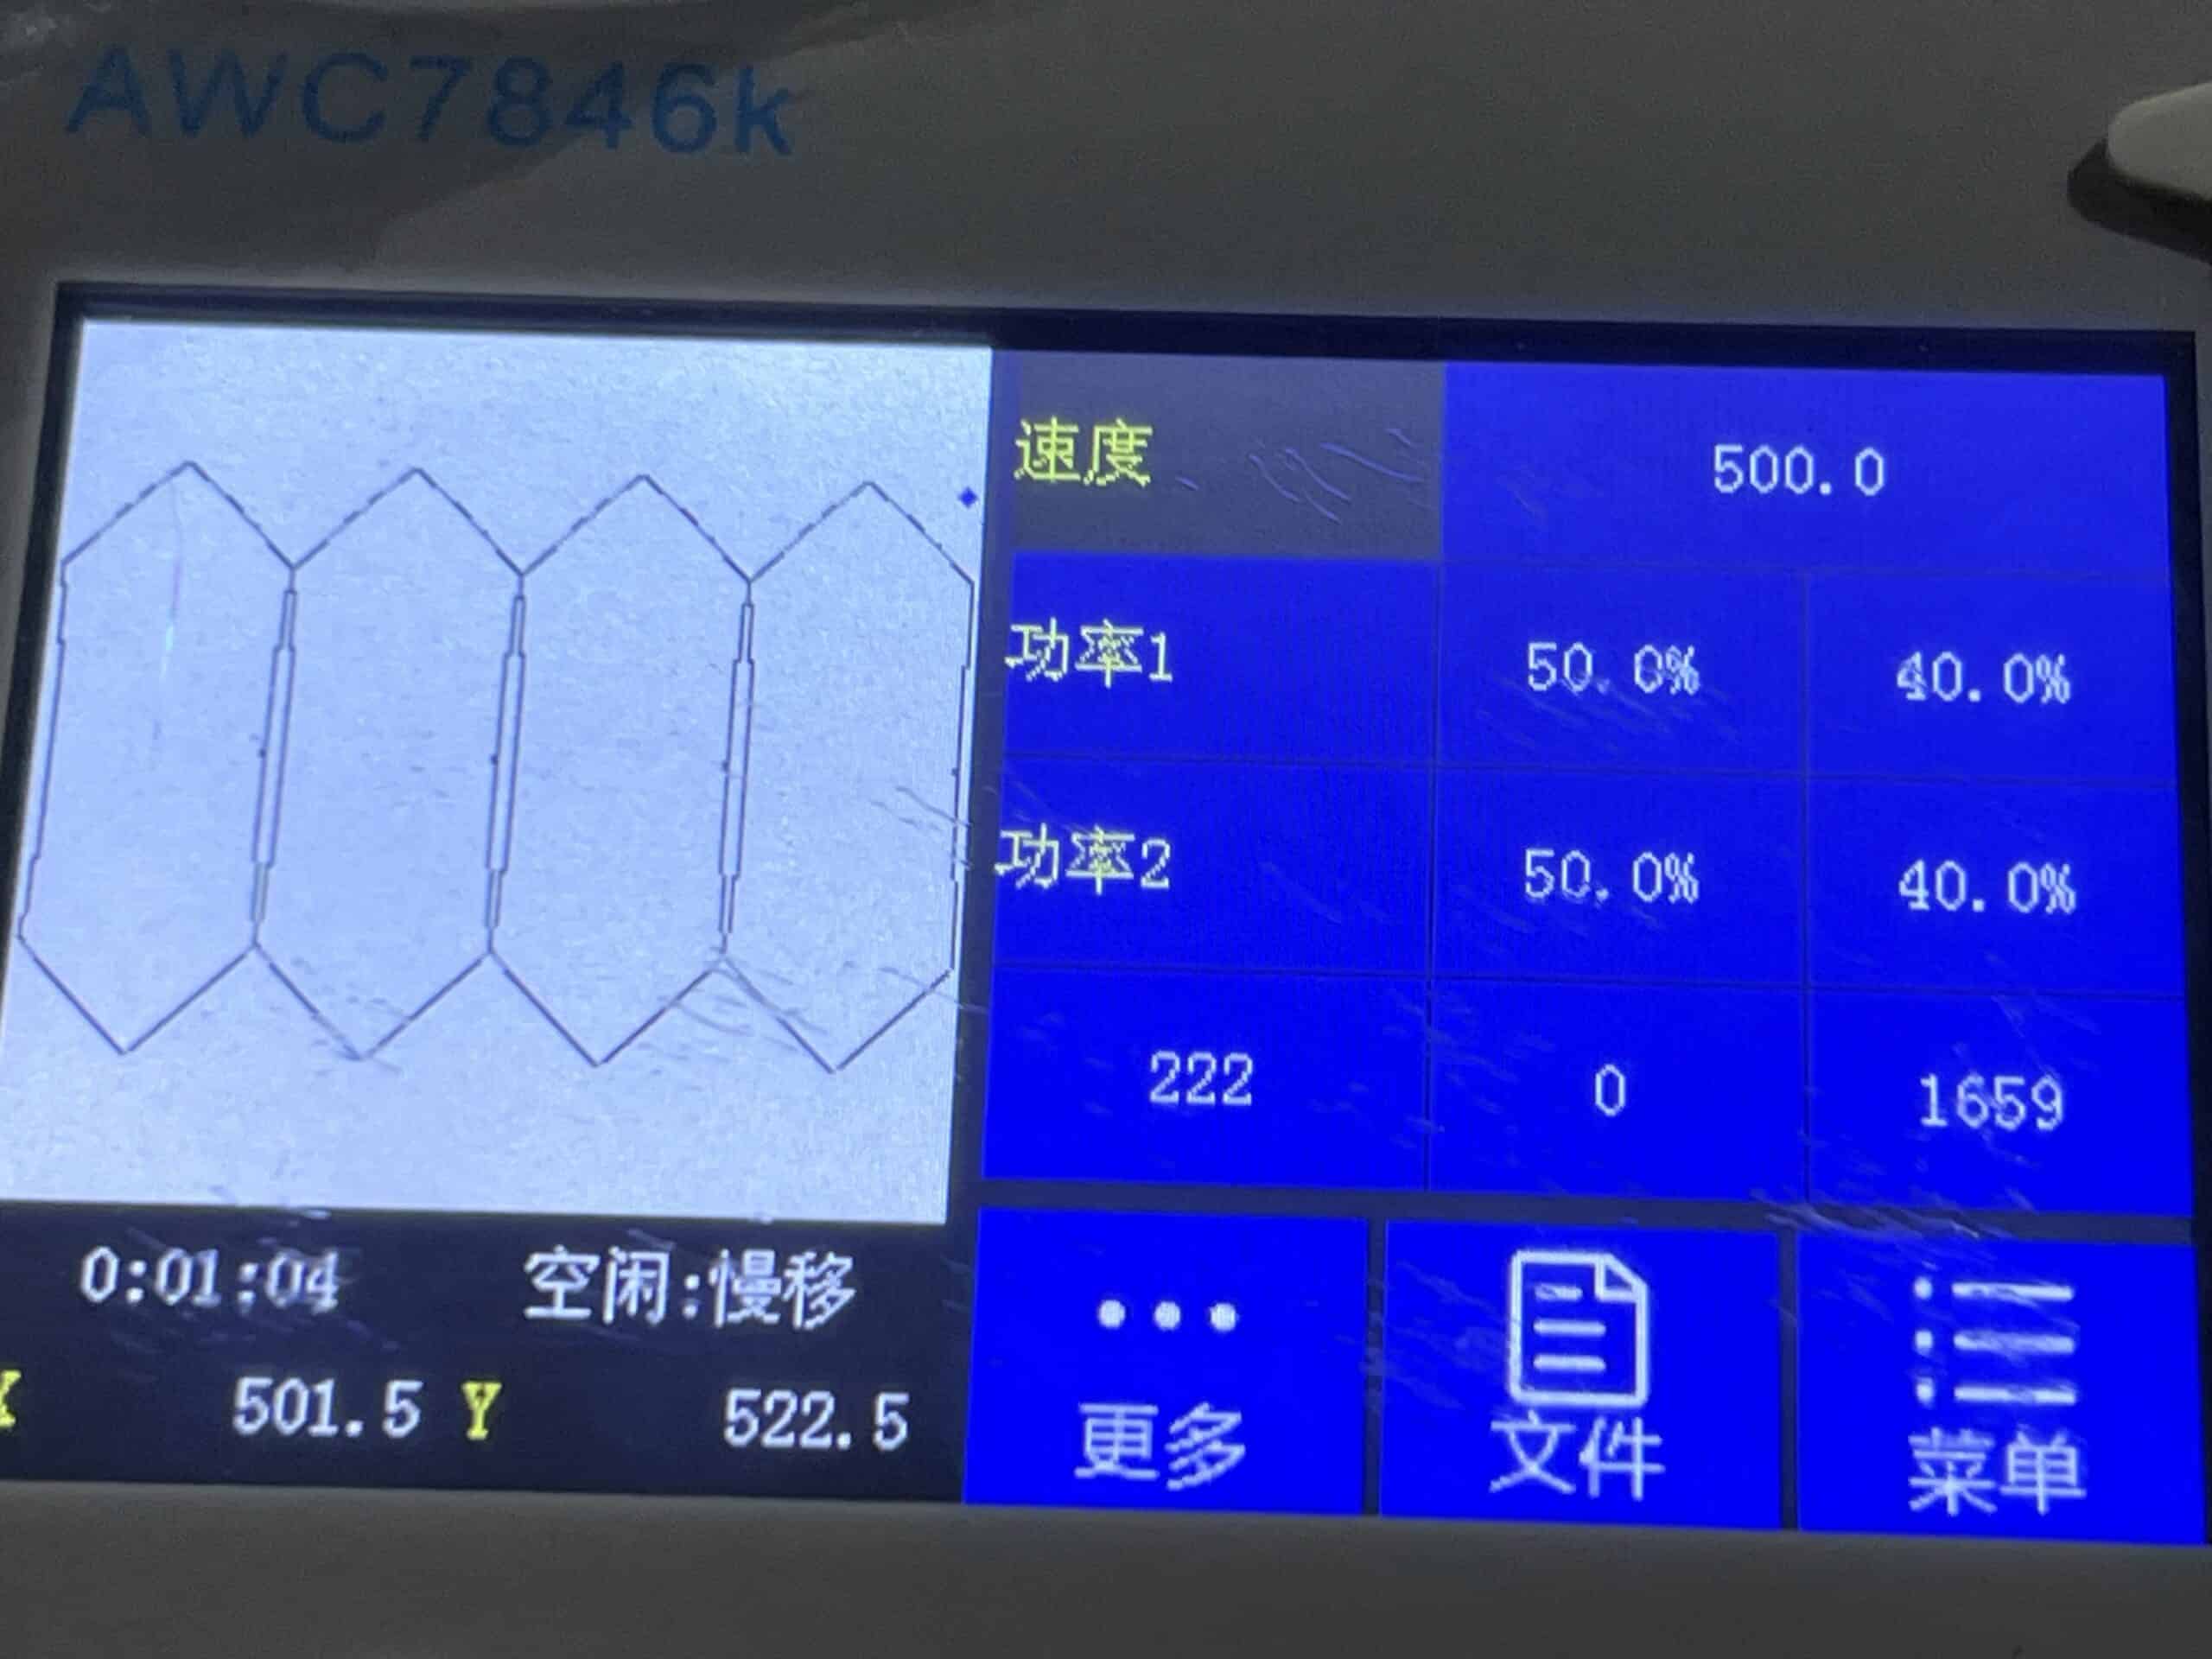
Figuur 3: Testmatrix voor vermogen en snelheid op textiel om de drempelwaarde te bepalen waarbij het materiaal volledig wordt doorgesneden zonder overmatige warmte-input.
Elk vermogen boven deze drempelwaarde is niet alleen verspild, maar wordt ook omgezet in warmtegeleiding, straling en oververhitting van de damp, waardoor het risico op verkleuring aanzienlijk toeneemt. Elke extra watt gaat ergens heen, en op witte stof is dat nergens goed voor.
⚠️ Kun je meerdere lagen op elkaar stapelen om sneller te snijden?
Dit is een van de meest gestelde vragen die ik zie in lasersnijgemeenschappen. Het korte antwoord: niet aangeraden. Door het stapelen blijft de warmte tussen de lagen opgesloten, waardoor het brandrisico aanzienlijk toeneemt. De bovenste laag kan netjes worden doorgesneden, terwijl de onderste lagen verkoolen, samensmelten of zelfs vlam vatten. Voor een optimale productiecapaciteit is geautomatiseerde roltoevoer voor één laag zowel sneller als veiliger dan stapelen. Als u absoluut twee lagen moet snijden, voer dan eerst uitgebreide brandveiligheidstests uit en laat de machine nooit onbeheerd achter.
Pulsfrequentie: dieper dan je denkt
De pulsfrequentie bepaalt hoe vaak per seconde de laser energiepulsen afgeeft. Dit bepaalt hoe de thermische energie zich in de loop van de tijd opbouwt.
Voordat je de frequentie aanpast, moet je echter eerst je lichtbron begrijpen: gebruik je een DC-glazen buis of een RF-metalen buis?
Glazen buizen (gelijkstroomgevoed):
Glazen buizen zijn de werkpaarden van de textielsnij-industrie. Ze bieden een ongeëvenaarde prijs-kwaliteitverhouding en kunnen gemakkelijk grote productievolumes aan. Hun dynamische pulsrespons is echter fysiek beperkt. Het duurt even voordat een gasontlading met hoge spanning ontstaat en weer verdwijnt, en gelijkstroomvoedingen hebben een beperkte modulatiebandbreedte.
Bij een laser met glazen buis regelt de "Frequentie"-instelling op de controller meestal de frequentie van het PWM-signaal dat naar de voeding wordt gestuurd, of de vermogensregeling voor bochten. Het schakelt de optische laseroutput niet met extreem hoge snelheden in en uit. Het verhogen van deze instelling kan leiden tot pulsvertraging of nagalm.
Als je een glassnijder gebruikt op witte stof, verspil dan geen uren aan het nauwkeurig afstellen van de frequentie. Investeer je energie in de variabelen die een enorm verschil maken: de werkelijke verhouding tussen vermogen en snelheid, de focuspositie, de luchtdruk en de uitstroom.
RF-metaalbuizen (RF-aangedreven):
RF-lasers (zoals die van Synrad or SamenhangendZe gebruiken radiofrequente elektromagnetische velden om het gas te exciteren. Ze bieden razendsnelle pulsmodulatiesnelheden (vaak tientallen tot honderden kHz) met steile stijg- en daaltijden. Dit maakt een nauwkeurige pulsenergieafgifte en een schone thermische afsnijding mogelijk – een enorm voordeel voor snel, koolstofvrij microsnijden.
RF-buizen brengen aanzienlijk hogere aanschafkosten met zich mee. Echter, voor 24/7 hogesnelheidsproductielijnen die extreme randconsistentie vereisen, kunnen hun lange levensduur en bundelstabiliteit de totale eigendomskosten (TCO) op de lange termijn verlagen.
Bewust de focus verleggen: een contra-intuïtieve truc
Leerboeken geven aan dat je je focuspunt precies op het materiaaloppervlak moet richten voor de kleinste lichtvlek en de maximale energiedichtheid.
Bij het fotograferen met zeer gevoelige witte synthetische stoffen kunt u het tegenovergestelde proberen: verhoog uw scherpstelpunt opzettelijk iets (ontscherpen met +0.5 mm tot +1.0 mm).
Door de Z-as iets omhoog te brengen, wordt de laserstraal breder aan het materiaaloppervlak. Hierdoor wordt de intense energiepiek in het midden afgevlakt, waardoor de energie gelijkmatiger over de snijlijn wordt verdeeld.
De totale energie blijft gelijk, maar de piekbelasting op de afzonderlijke vezels wordt verminderd. Bij dunne, witte synthetische materialen kan deze zachtere energieverdeling de vezels doorsnijden en tegelijkertijd een gladde, gesmolten rand creëren die zonder donkere oxidatie is afgedicht.
Let op: Door de focus te verleggen, wordt de snijbreedte groter en de indringdiepte kleiner. Bij een te grote defocus kan de bredere straal de warmtebeïnvloede zone juist vergroten. Gebruik dit als een experimentele variabele tijdens proefsneden, niet als standaardinstelling.
Straalkwaliteit: De verborgen boosdoener
Je kunt de snelheid, het vermogen en de luchtondersteuning de hele dag aanpassen, maar als je laserbuis een slecht straalprofiel produceert, zal witte stof dat direct aan het licht brengen.
De straalkwaliteit wordt gemeten aan de hand van de transversale elektromagnetische modus ( TEM ). Een ideale laseroutput werkt in de TEM00-modus — een zuivere Gaussische verdeling waarbij de energie dicht geconcentreerd is in het exacte midden en scherp afneemt naar de randen.
Wanneer een TEM00-straal een witte stof raakt, verdampt het materiaal in het midden onmiddellijk, waardoor er vrijwel geen overtollige warmte overblijft voor de omringende vezels.
Als uw laserbuis inferieure optiek of thermische vervorming in de resonantieholte heeft, degradeert de straal tot een multimodeprofiel . In plaats van een scherpe naaldpunt splitst de energie zich op in meerdere pieken of vormt een halo met lage energie rond de hoofdspot.
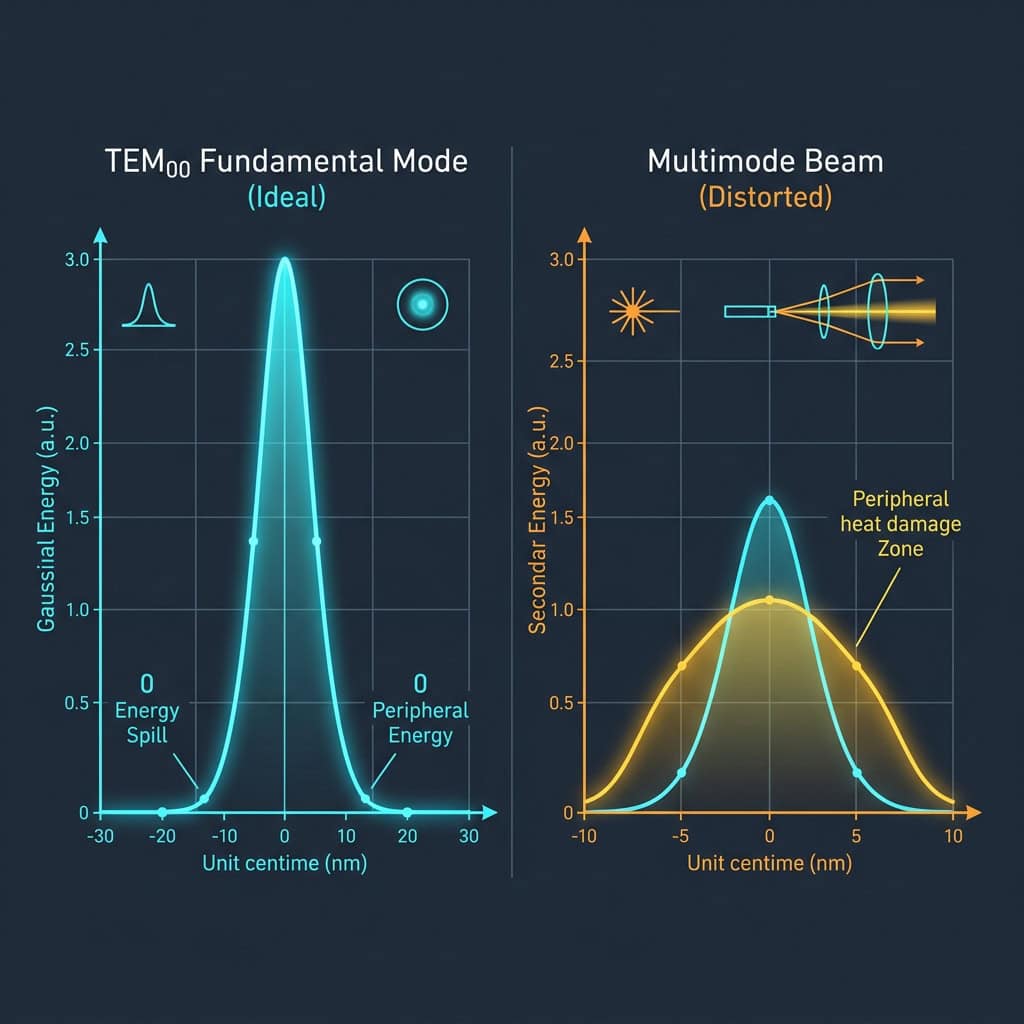
Figuur 4: TEM00 Gaussische bundelenergieprofiel versus multimode laserhalo-grafiek. De buitenste halo is de voornaamste oorzaak van randverkleuring op witte stoffen.
Die halo is een nachtmerrie voor witte stof.
De energie in de halo is niet sterk genoeg om het materiaal te verdampen, maar bevindt zich precies in het temperatuurbereik waarin cellulose en polymeren verhit, verkoold en geoxideerd worden. De randen verkoolen voordat het midden er zelfs maar doorheen is gesneden.
Zo test je je laserstraalprofiel: Plaats een dik blok acryl direct voor de uitgang van de laserbuis en geef een korte puls (een puls-/punttest). Als er een scherp, perfect symmetrisch kegelvormig gat ontstaat, is je laserstraal schoon. Als het gat ovaal is, een platte bodem heeft of secundaire halo's vertoont, moeten je laserbuis of de uitlijningsspiegels worden nagekeken.
3. Machinearchitectuur: portaal- versus galvo-systemen
Het ontwerp van de apparatuur bepaalt de limieten voor thermische controle. De twee meest gebruikte bewegingsarchitecturen in industrieel lasersnijden – XY-portaal en galvanometer (galvanometerscanner) – gaan volledig verschillend om met warmte.
XY-portaalsystemen
Portaalmachines bewegen een zware, mechanische snijkop over lineaire rails in de X- en Y-richting met behulp van riemen of kogelomloopspindels.
- Voors: Enorme werkoppervlakken (bijv. 1600 × 1000 mm tot transportbanden van meerdere meters), loodrechte straalafgifte van 90° over het gehele bed en de mogelijkheid om nauwsluitende coaxiale luchtassistentiemondstukken direct op het snijpunt te monteren.
- nadelen: Mechanische inertie. Een snijkop weegt enkele kilogrammen. Hoewel deze snel beweegt in rechte lijnen, MOET hij afremmen bij het naderen van scherpe hoeken, krappe bochten of ingewikkelde patronen.
Tijdens dat korte vertragingsmoment blijft de laser vuren terwijl de laserkop afremt. De thermische contacttijd neemt toe, waardoor overtollige warmte in de hoek wordt afgevoerd. Het resultaat? Hoekverbranding – lelijke gele vlekken op elke scherpe bocht van een wit kledingstuk.
Galvo-scansystemen
Galvo-systemen maken zware, bewegende laserkoppen volledig overbodig. Ze sturen de laserstraal met behulp van twee ultralichte spiegels die gemonteerd zijn op snelle roterende galvanometers, en focussen door een F-Theta-veldlens.
- Voors: Razendsnelle laserstralen (1,000 tot meer dan 5,000 mm/s) en vrijwel geen mechanische inertie. De laserstraal beweegt direct over het materiaal, waardoor vertraging in bochten wordt voorkomen. Warmte heeft geen tijd om zijwaarts te geleiden, waardoor de laser ideaal is voor ingewikkeld kantwerk, laserperforatie en het snijden van microdetails in dunne witte stoffen.
- nadelen: Beperkt gezichtsveld (doorgaans 110×110 mm tot 300×300 mm), hoekige straalinval aan de randen van het bed (waardoor de randen taps toelopen bij dikker materiaal) en de onmogelijkheid om coaxiale luchtassistentiemondstukken op korte afstand te gebruiken.
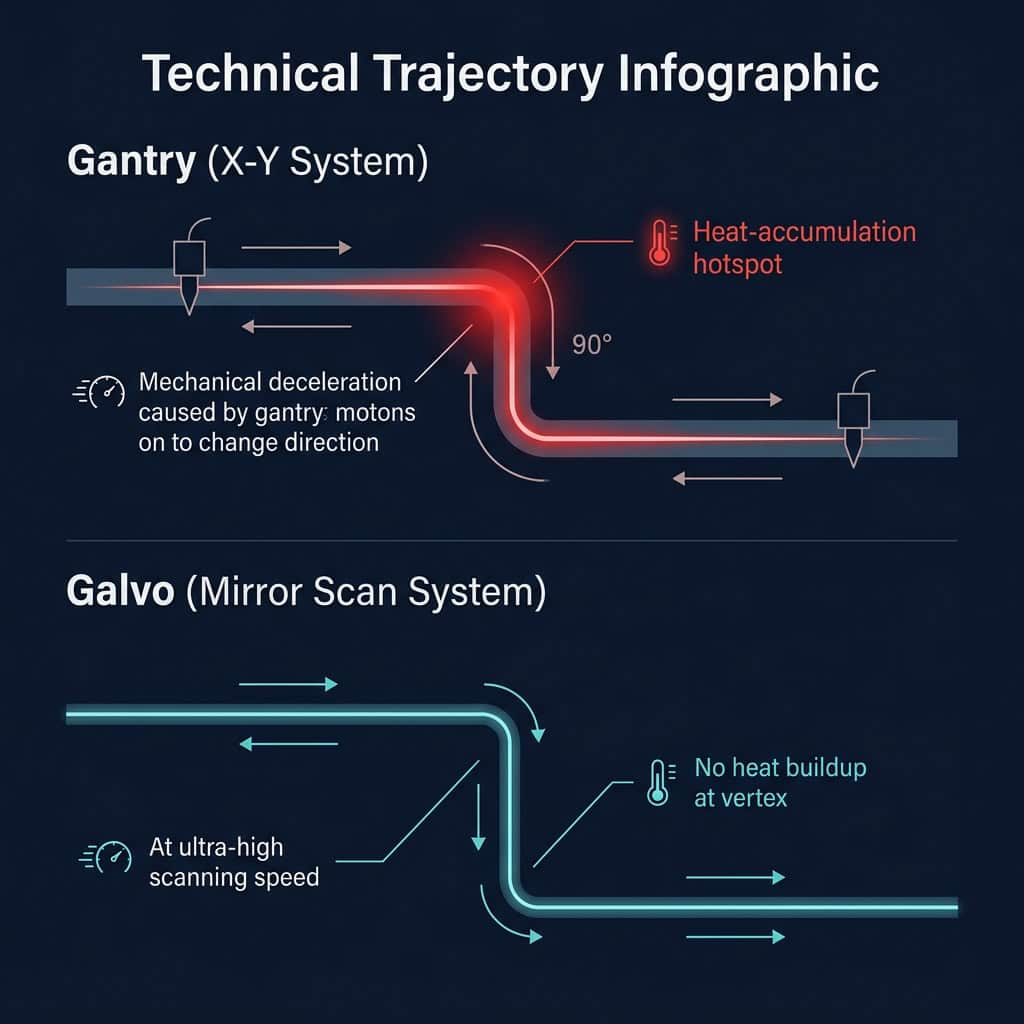
Figuur 5: Vertraging van de portaalbeweging die warmteaccumulatie in de hoek veroorzaakt versus vergelijking van het scantraject van de galvo met hoge snelheid.
Samenvatting voor de apparatuurselectie:
- Bij grote kledingpanelen en zware textielrollen snijden, een Portaalsysteem Het gebruik van geoptimaliseerde hoekvermogensregels is de industriestandaard.
- Bij Klein formaat, ingewikkeld kant, badges en ultradunne witte synthetische perforaties., een Galvo-systeem Biedt ongeëvenaarde thermische bescherming tegen verbranding in de hoeken.
Een opmerking over de selectie van laserbuizen.
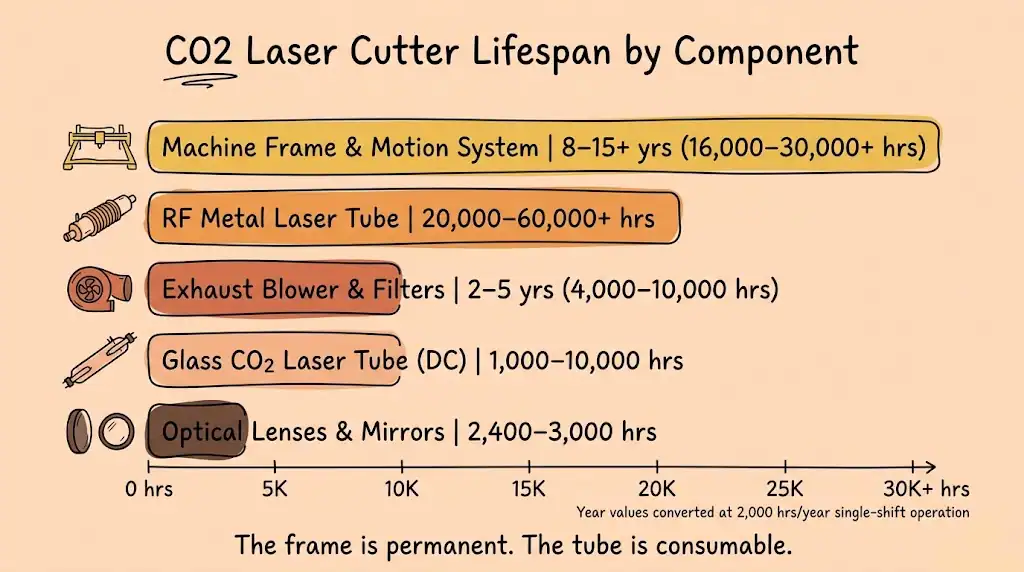
Bij portaalgestuurde textielsnijmachines is de stabiliteit van de snijstraal gedurende lange productieruns cruciaal. Degradatie van de buis is het eerst zichtbaar als een subtiele vergeling van de randen, lang voordat de buis daadwerkelijk niet meer snijdt.
Bij de keuze van een CO₂-glasbuis voor het belichten van witte stoffen, moet u op drie dingen letten: een hoge TEM00-moduszuiverheid (>95%, om de thermische halo aan de buitenkant te elimineren die de randen verhit), een interne katalysatorcoating (verlengt de levensduur van de buis en voorkomt geleidelijke vermogensafname) en hoogwaardige uitgangsoptiek die bestand is tegen thermische lenswerking bij continu gebruik. In de vermogensklasse van 80-130 W zijn buizen van fabrikanten zoals RECI naar onze ervaring een betrouwbare keuze gebleken, hoewel er ook andere goede opties op de markt zijn.
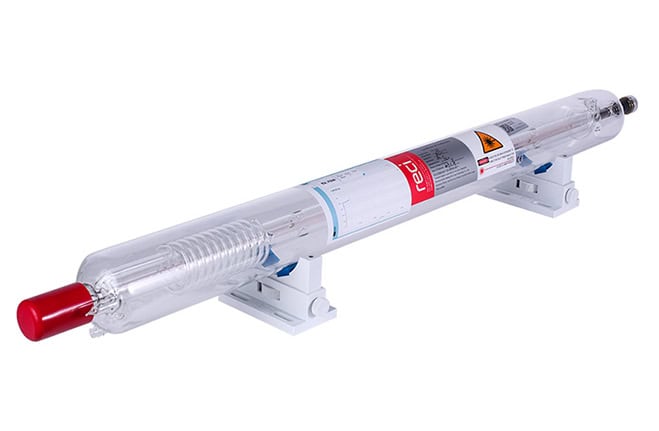
Afbeelding 6: Een met katalysator beklede CO₂-glazen laserbuis. De interne coating recombineert de ontlede gassen om een stabiele output gedurende duizenden uren te behouden.
4. Hulpgas en luchtstroom: uw onzichtbare schild
Als parameteroptimalisatie de warmteontwikkeling bij de bron minimaliseert, kunnen ondersteunende gas- en ventilatiesystemen de schade beperken zodra er warmte ontstaat.
Perslucht: hoge druk versus lage druk
De coaxiale perslucht die door het mondstuk wordt geblazen, vervult twee functies:
- Kinetische uitstoting: Blaast verdampt hars, hete koolstofdeeltjes en rook uit de luchtstroom.
- Convectiekoeling: Koelt de directe zaagsnedewand af om verkooling te voorkomen.
Luchtdrukbeheer is cruciaal:
- Zwaar wit canvas/denim: Vereist een hogere luchtdruk om zware gesmolten slakken uit diepe sneden te verwijderen.
- Ultradunne witte zijde/chiffon: Door de hoge luchtdruk wordt de lichte stof omhoog geblazen, waardoor rimpels, fladderen en onscherpte ontstaan. Gebruik een zacht, gecontroleerd briesje – net genoeg om de lens te beschermen en rook te verdrijven zonder het stofvlak te verstoren.
Stikstofondersteuning: het ultieme middel tegen vergeling.
Als vergeling een aanhoudend probleem blijft, is overschakelen van perslucht naar stikstof van hoge zuiverheid (N₂) een echte gamechanger.
Zuurstof in de omgevingslucht fungeert als primaire reactant bij verbranding en thermische verkleuring. Wanneer zeer zuivere stikstof door de snijmond wordt geïnjecteerd, overspoelt deze de bewerkingszone en verdringt de zuurstof.
Wat gebeurt er in een inerte stikstofomgeving?
- Natuurlijk katoen: Open vlammen en snelle oxidatie worden drastisch onderdrukt. De vorming van houtskool wordt verminderd omdat er geen zuurstof is om microvonken te voeden.
- Synthetische stoffen (polyester/nylon): Stikstof voorkomt dat hete harsdampen oxideren tot amberkleurige verbindingen, waardoor de randen van de smeltafdichting scherp en licht van kleur blijven.
Feitencheck: Een laser zal altijd door het materiaal heen "branden" – dat is nu eenmaal wat lasers doen. En coaxiale gasmondstukken op openbedfreesmachines kunnen geen volledig afgesloten, inerte omgeving creëren; er zal altijd wat omgevingslucht binnendringen. Maar zelfs een gedeeltelijke verlaging van het plaatselijke zuurstofgehalte leidt tot een onmiddellijke, zichtbare verbetering van de witheid van de randen.
Hoewel stikstof extra kosten met zich meebrengt (cilinders of een N₂-generator), verdient het elimineren van afgekeurde producten met gele randen de investering in het gas snel terug bij hoogwaardige witte sportkleding, sublimatieshirts, bruidskleding of medisch textiel.
Afzuiging met neerwaartse luchtstroom: rook naar beneden trekken
Het van bovenaf blazen van lucht is slechts de helft van het probleem. Als de rook nergens heen kan, ontstaan er wervelingen boven het stofoppervlak, waardoor de bovenkant afkoelt en vlekken krijgt.
Industriële textiellasersystemen combineren een coaxiale bovenblazer met een krachtig neerwaarts afzuigsysteem onder het bed.
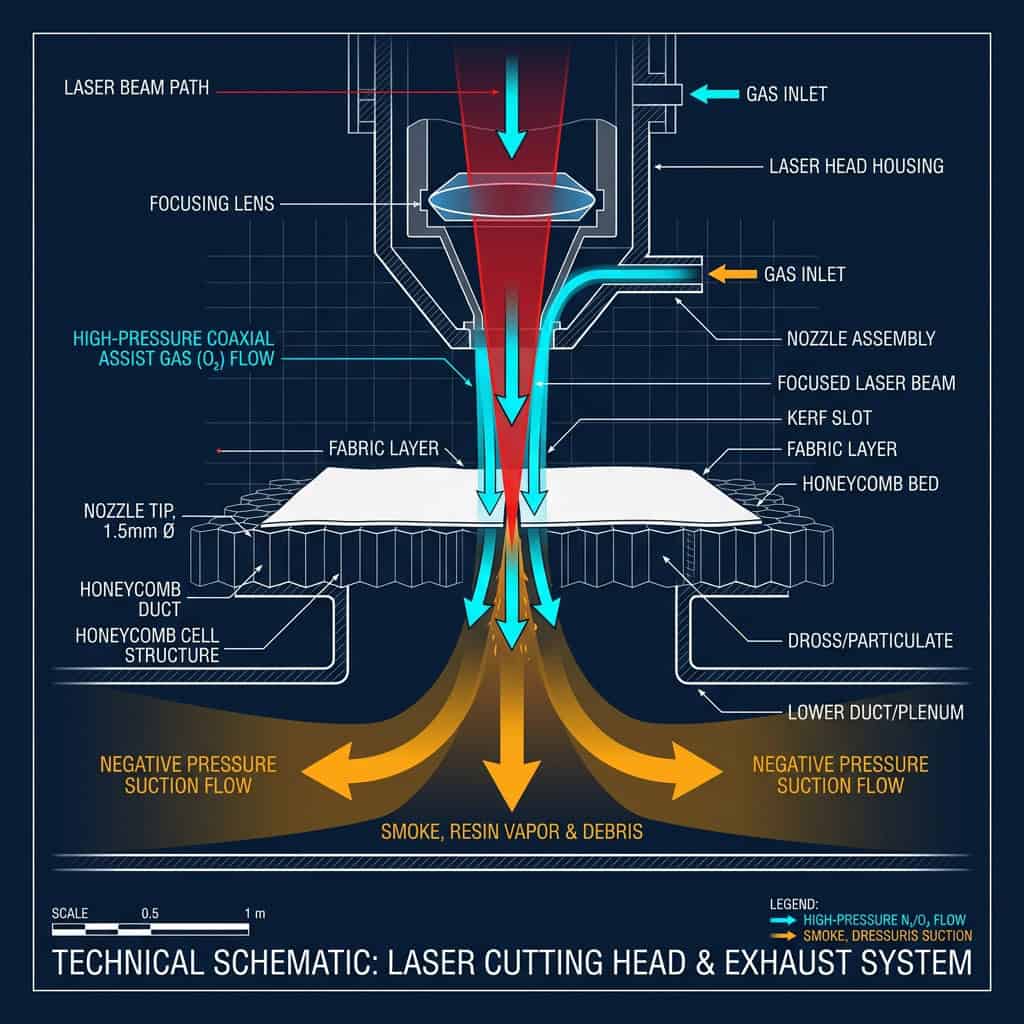
Afbeelding 7: Schematische weergave van een coaxiale luchtondersteunde topjet in combinatie met een neerwaartse luchtstroom met hoog volume, waardoor recirculatie van harsrook wordt voorkomen.
Door een sterke onderdruk onder het snijvlak te handhaven, worden rook en verdampte hars recht naar beneden door de snijsnede en via het afvoerkanaal afgevoerd voordat ze zich op de witte stof kunnen afzetten.
5. Het elimineren van reflecties aan de achterzijde en rasterlijnen
Je hebt de bovenkant gerepareerd, maar als je de stof omdraait, zie je een herhalend patroon van donkere brandvlekken aan de achterkant.
Dit is een terugblik (of reflectie) van achteren.
Wat veroorzaakt flashbacks?
Wanneer de laser door de stof heen dringt, raakt de resterende energie van de straal de metalen draagstructuur eronder (honingraatstructuur of aluminium lamellen). De energie weerkaatst terug naar boven, de onderkant van de stof in. Tegelijkertijd geleiden de metalen contactpunten intense hitte naar de stof, terwijl de opgesloten rook zich tegen de onderkant afzet.
De oplossing: stoffen versus stijve materialen
Stevige platen (acryl, hout): verhef het werkstuk
Bij stijf plaatmateriaal is de oplossing eenvoudig: til het materiaal van de ondergrond met behulp van vectorpinnen of afstandhouders.
Door de printplaat 10-20 mm boven het metalen bed te tillen, krijgt de laserstraal de ruimte om uit te zetten en scherp te worden voordat hij iets raakt, waardoor terugkaatsing wordt voorkomen. (Vergeet niet: kalibreer de focus van de Z-as opnieuw naar het bovenoppervlak van de verhoogde printplaat!)
Zachte stoffen: je kunt ze niet met spelden omhoog houden, dus kies de juiste werktafel.
Je kunt dunne stof niet op spelden spannen; het zakt door tussen de steunpunten, wat ernstige onscherpte en vervorming veroorzaakt. Bovendien vereist de verwerking van rollen stof een geautomatiseerd materiaaltransport.
Bij de verwerking van textiel komt het voorkomen van brandplekken aan de achterkant neer op één belangrijke hardwarebeslissing: het kiezen van de juiste werktafel voor uw materiaal en workflow.
In kleding- en textielfabrieken zijn lasersnijtafels doorgaans in drie hoofdconfiguraties te vinden:
-
Aluminium messensleuven / transportband voor messen:
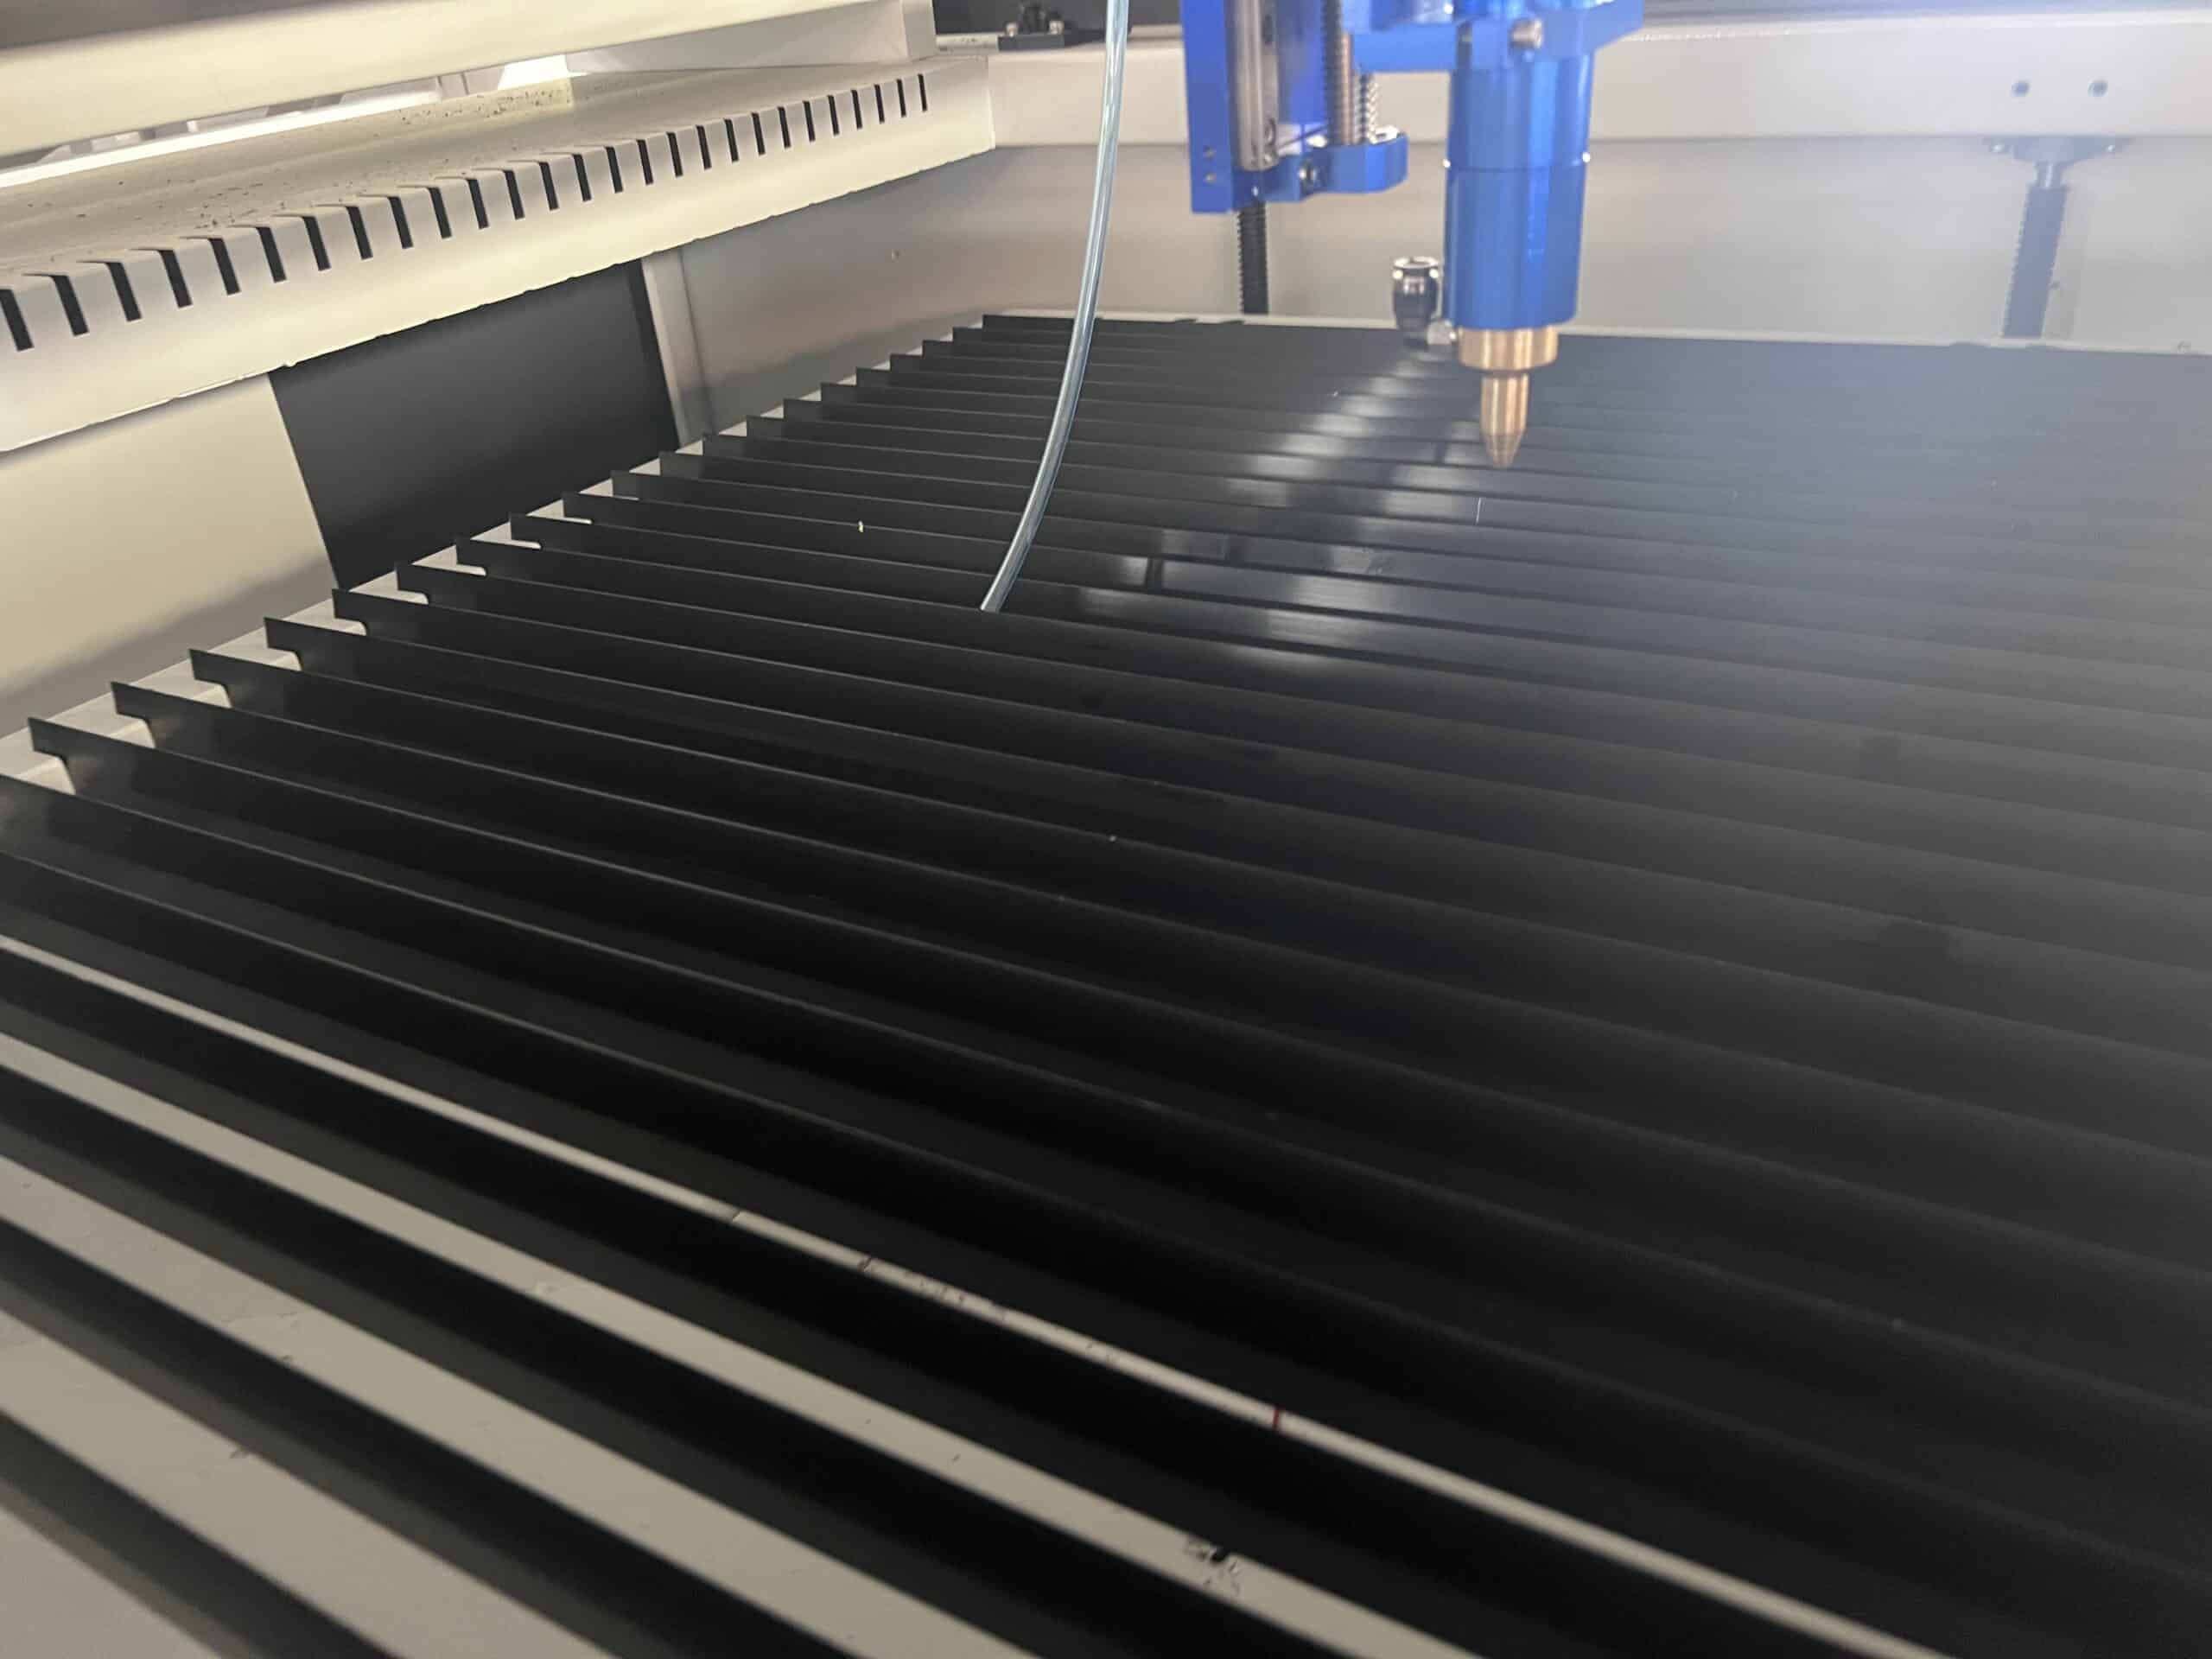
Afbeelding 8: Aluminium messenbed (lamellenbandtransporteur). Ultrasmalle mesranden minimaliseren het contactoppervlak, terwijl brede openingen de efficiëntie van de neerwaartse afzuiging maximaliseren.- Mechanisme: De stof rust op dunne, verticaal geplaatste aluminium lamellen (meslatten). Voor geautomatiseerde roltoevoer zijn deze lamellen gemonteerd op een transportketting.
- prestaties: Minimaal contactoppervlak vermindert de warmtegeleiding en terugkaatsing aanzienlijk. De grote openingen tussen de messen zorgen ervoor dat de rook rechtstreeks door de snijlijn naar beneden wordt gezogen.
- De valkuil van zachte stoffen: De dichtheid van de meslamellen is opzettelijk laag, waardoor er openingen van enkele centimeters breed ontstaan. Bij het snijden van extreem zachte, dunne of fragiele stoffen (bijvoorbeeld dun polyester, zijden chiffon of zacht gaas) ontbreekt het de stof aan structurele stevigheid. Onder de neerwaartse druk van de coaxiale luchttoevoer zakt het zachte materiaal in de openingen tussen de lamellen! Hierdoor zakt het focusvlak uit positie, wat leidt tot onvolledige sneden, ernstige verbranding van de randen en het risico op haken tijdens de transportband.
- 💡 Tip voor de werkplaats (Handige truc met papieren onderlaag): Als u ultralichte witte stoffen op een lattenband (of draadgaasband) moet verwerken, Leg een laag standaardpapier (bijvoorbeeld goedkoop kraftpapier, krantenpapier of tekenpapier) onder de stof. Het papier biedt een doorlopend vlak steunvlak om doorbuiging door luchtweerstand te voorkomen, terwijl het tegelijkertijd resterende bodemwarmte en geringe terugkaatsing absorbeert.
- Oordeel: De beste keuze voor de productie van kleding op rol en voor schone, witte stoffen. (vooral in combinatie met een papieren achterkant voor zachte materialen).
-
Standaard honingraatbed:
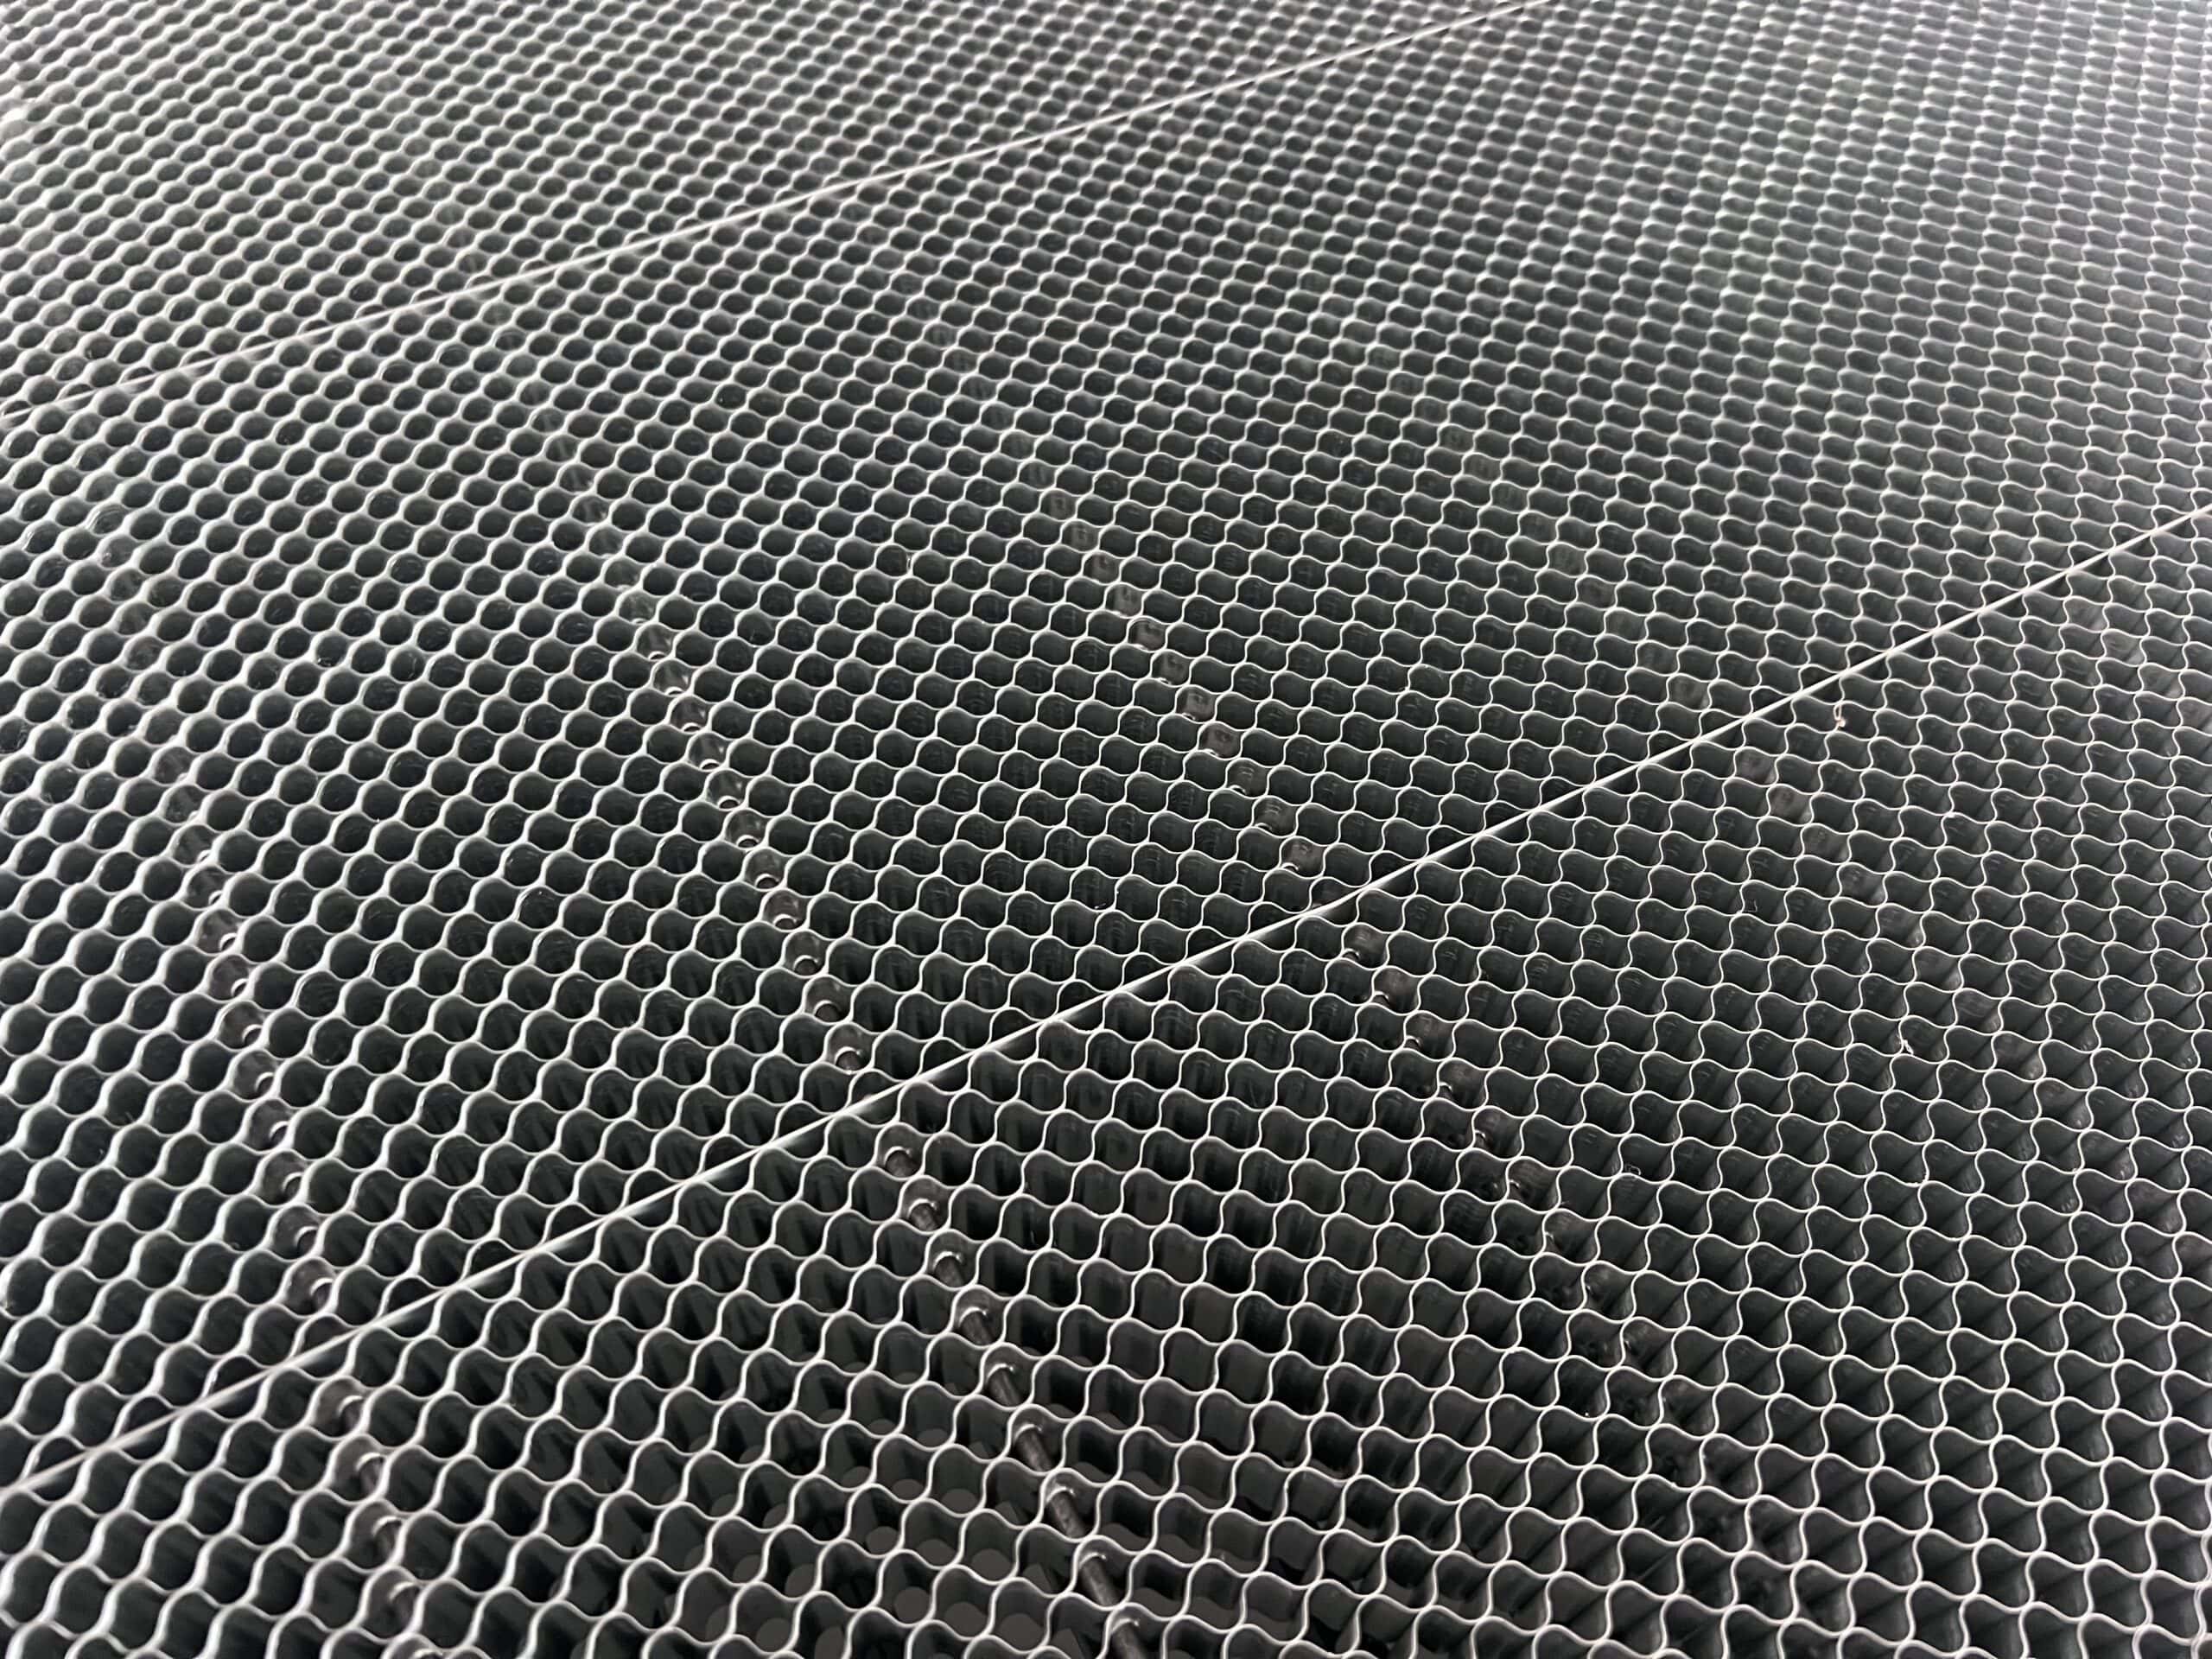
Afbeelding 9: Standaard honingraatbed. Een statische matrix van zeshoekige aluminiumcellen. Vervuilde cellen of ingesloten harsteer kunnen laserwarmte reflecteren en gele rasterstrepen op het witte doek overbrengen.- Mechanisme: Een dichte matrix van hexagonale aluminiumcellen die een statisch, vlak steunvlak vormen.
- prestaties: Biedt een vlakke, uniforme ondersteuning voor kleine onderdelen en patroonstukken, maar creëert tegelijkertijd een groot contactoppervlak. Na verloop van tijd vangen vuile honingraatcellen kleverige harsresten op die onder laserreflectie op de onderkant van het witte doek vastbakken, waardoor een duidelijk geel rasterpatroon ontstaat.
- Oordeel: Uitstekend geschikt voor kleine, statische uitsparingen en stoffen van gemiddeld gewicht, maar Vereist regelmatig ontvetten en reinigen. Om vlekken op witte stof te voorkomen.
-
Draadgaas transportbandbed:
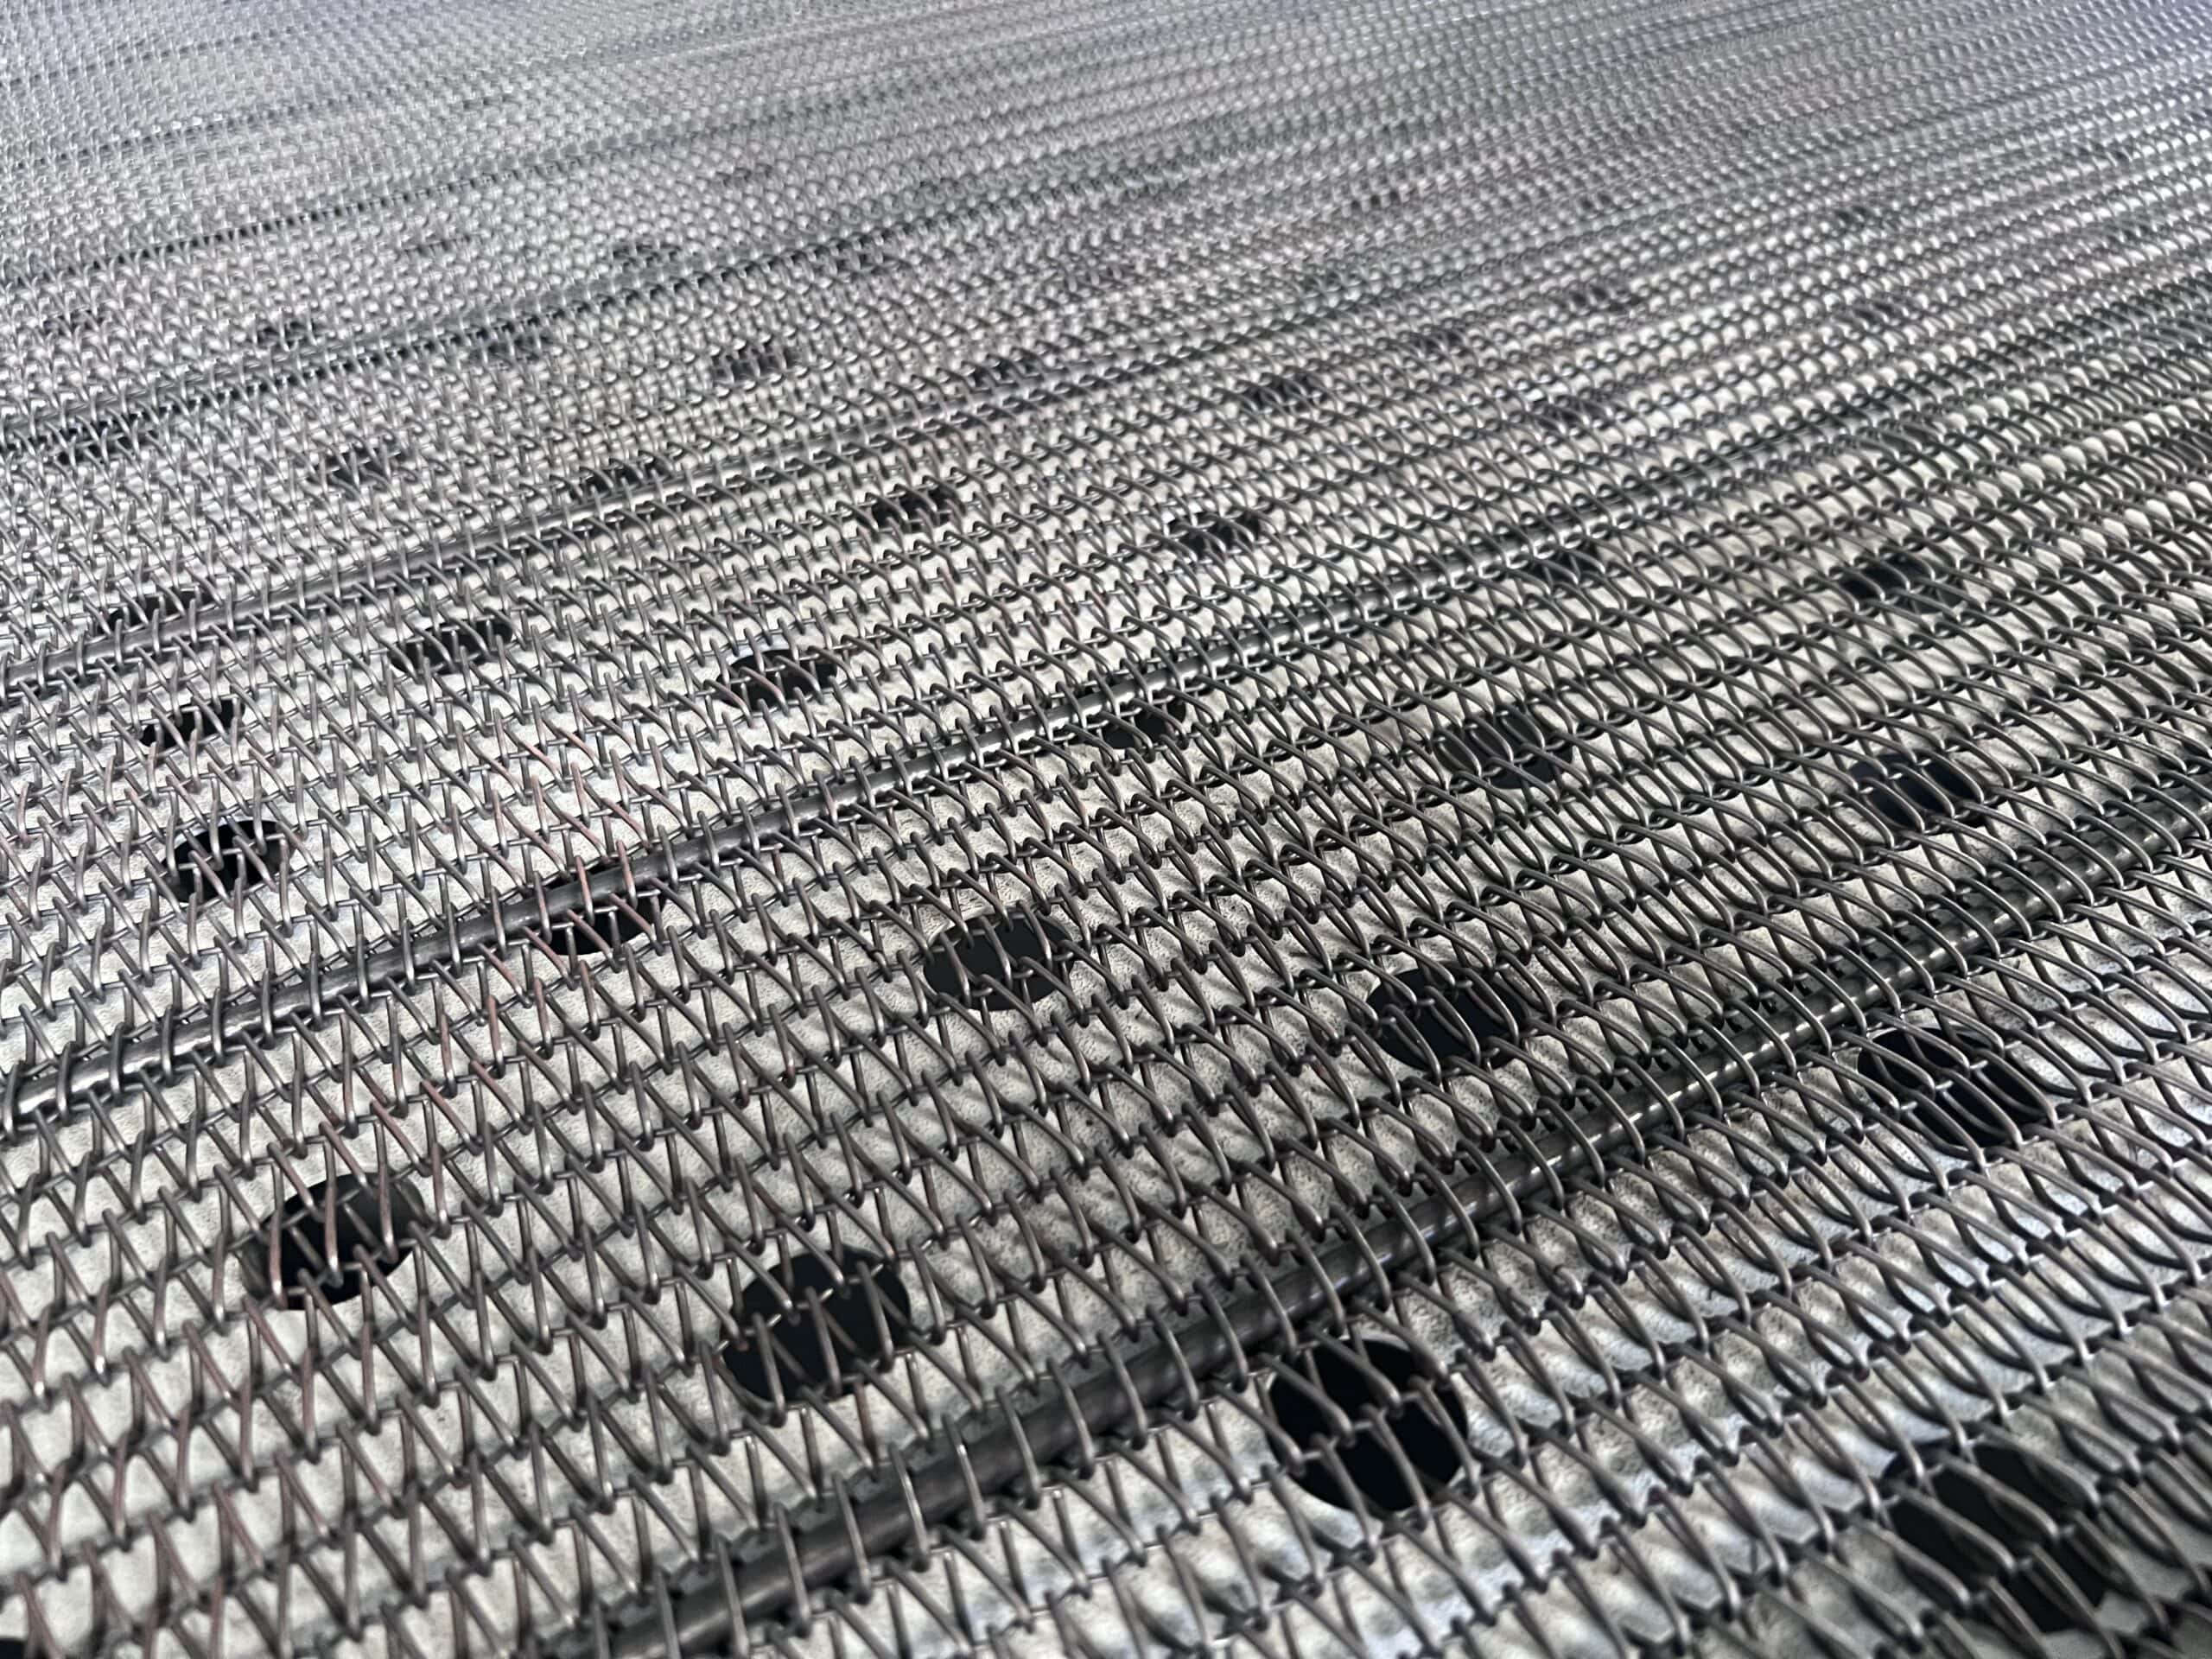
Figuur 10: Draadgaasband met een metalen achterplaat met lage perforatie onder de band, waardoor er knelpunten ontstaan in de afzuiging van de uitlaatgassen en secundaire laserreflectie optreedt.- Mechanisme: Een spiraalvormig geweven draadgaas transportband, aangedreven door zijdelingse rollenkettingen, voor continue aanvoer van rollen.
- De verborgen valstrik: Fabriekstests onthullen een cruciaal defect dat vaak voorkomt bij goedkopere machines: Veel fabrikanten plaatsen een massieve metalen plaat met lage perforatie direct onder de transportband. om de band te ondersteunen en schroot op te vangen.
- Waarom het vlekken veroorzaakt: De metalen plaat beperkt de neerwaartse ventilatie aanzienlijk. Opgesloten rook circuleert onder het doek, waardoor de achterkant geel kleurt. Bovendien kaatst de resterende laserenergie die de metalen plaat raakt terug naar de onderkant van het doek, waardoor secundaire schroeiplekken op het raster ontstaan. De prestaties op wit doek zijn vaak inferieur aan die van lamellenroosters of schone honingraatbedden.
- Oordeel: Geschikt voor donkere stoffen of stoffen met een gemiddelde tolerantie voor de achterkant, maar Vermijd dit product voor hoogwaardige witte stoffen, tenzij het onderliggende zuigsysteem een hoge perforatiegraad heeft.
Hoe te kiezen?
- Witte stoffen + geautomatiseerde roltoevoer + pure kwaliteit aan de achterzijde: Aluminium messenbladen / messentransportband is de beste optie (gebruik een papieren achterkant onder ultrazachte stoffen om doorhangen door luchtinlaat te voorkomen).
- Middelzware stoffen + statisch snijden: Standaard honingraatbed Werkt prima, mits het brandschoon gehouden wordt.
- Continue rollentoevoer + flexibele materiaalverwerking: Draadgaas transportbandbed Het werkt, maar controleer eerst de neerwaartse ventilatie en de ruimte tussen de achterplaat en de ventilator.
Een contra-intuïtieve truc: composieten omdraaien en snijden
Als je meerlaagse composietmaterialen verwerkt en last hebt van vlekken op het oppervlak, probeer het materiaal dan eens om te draaien.
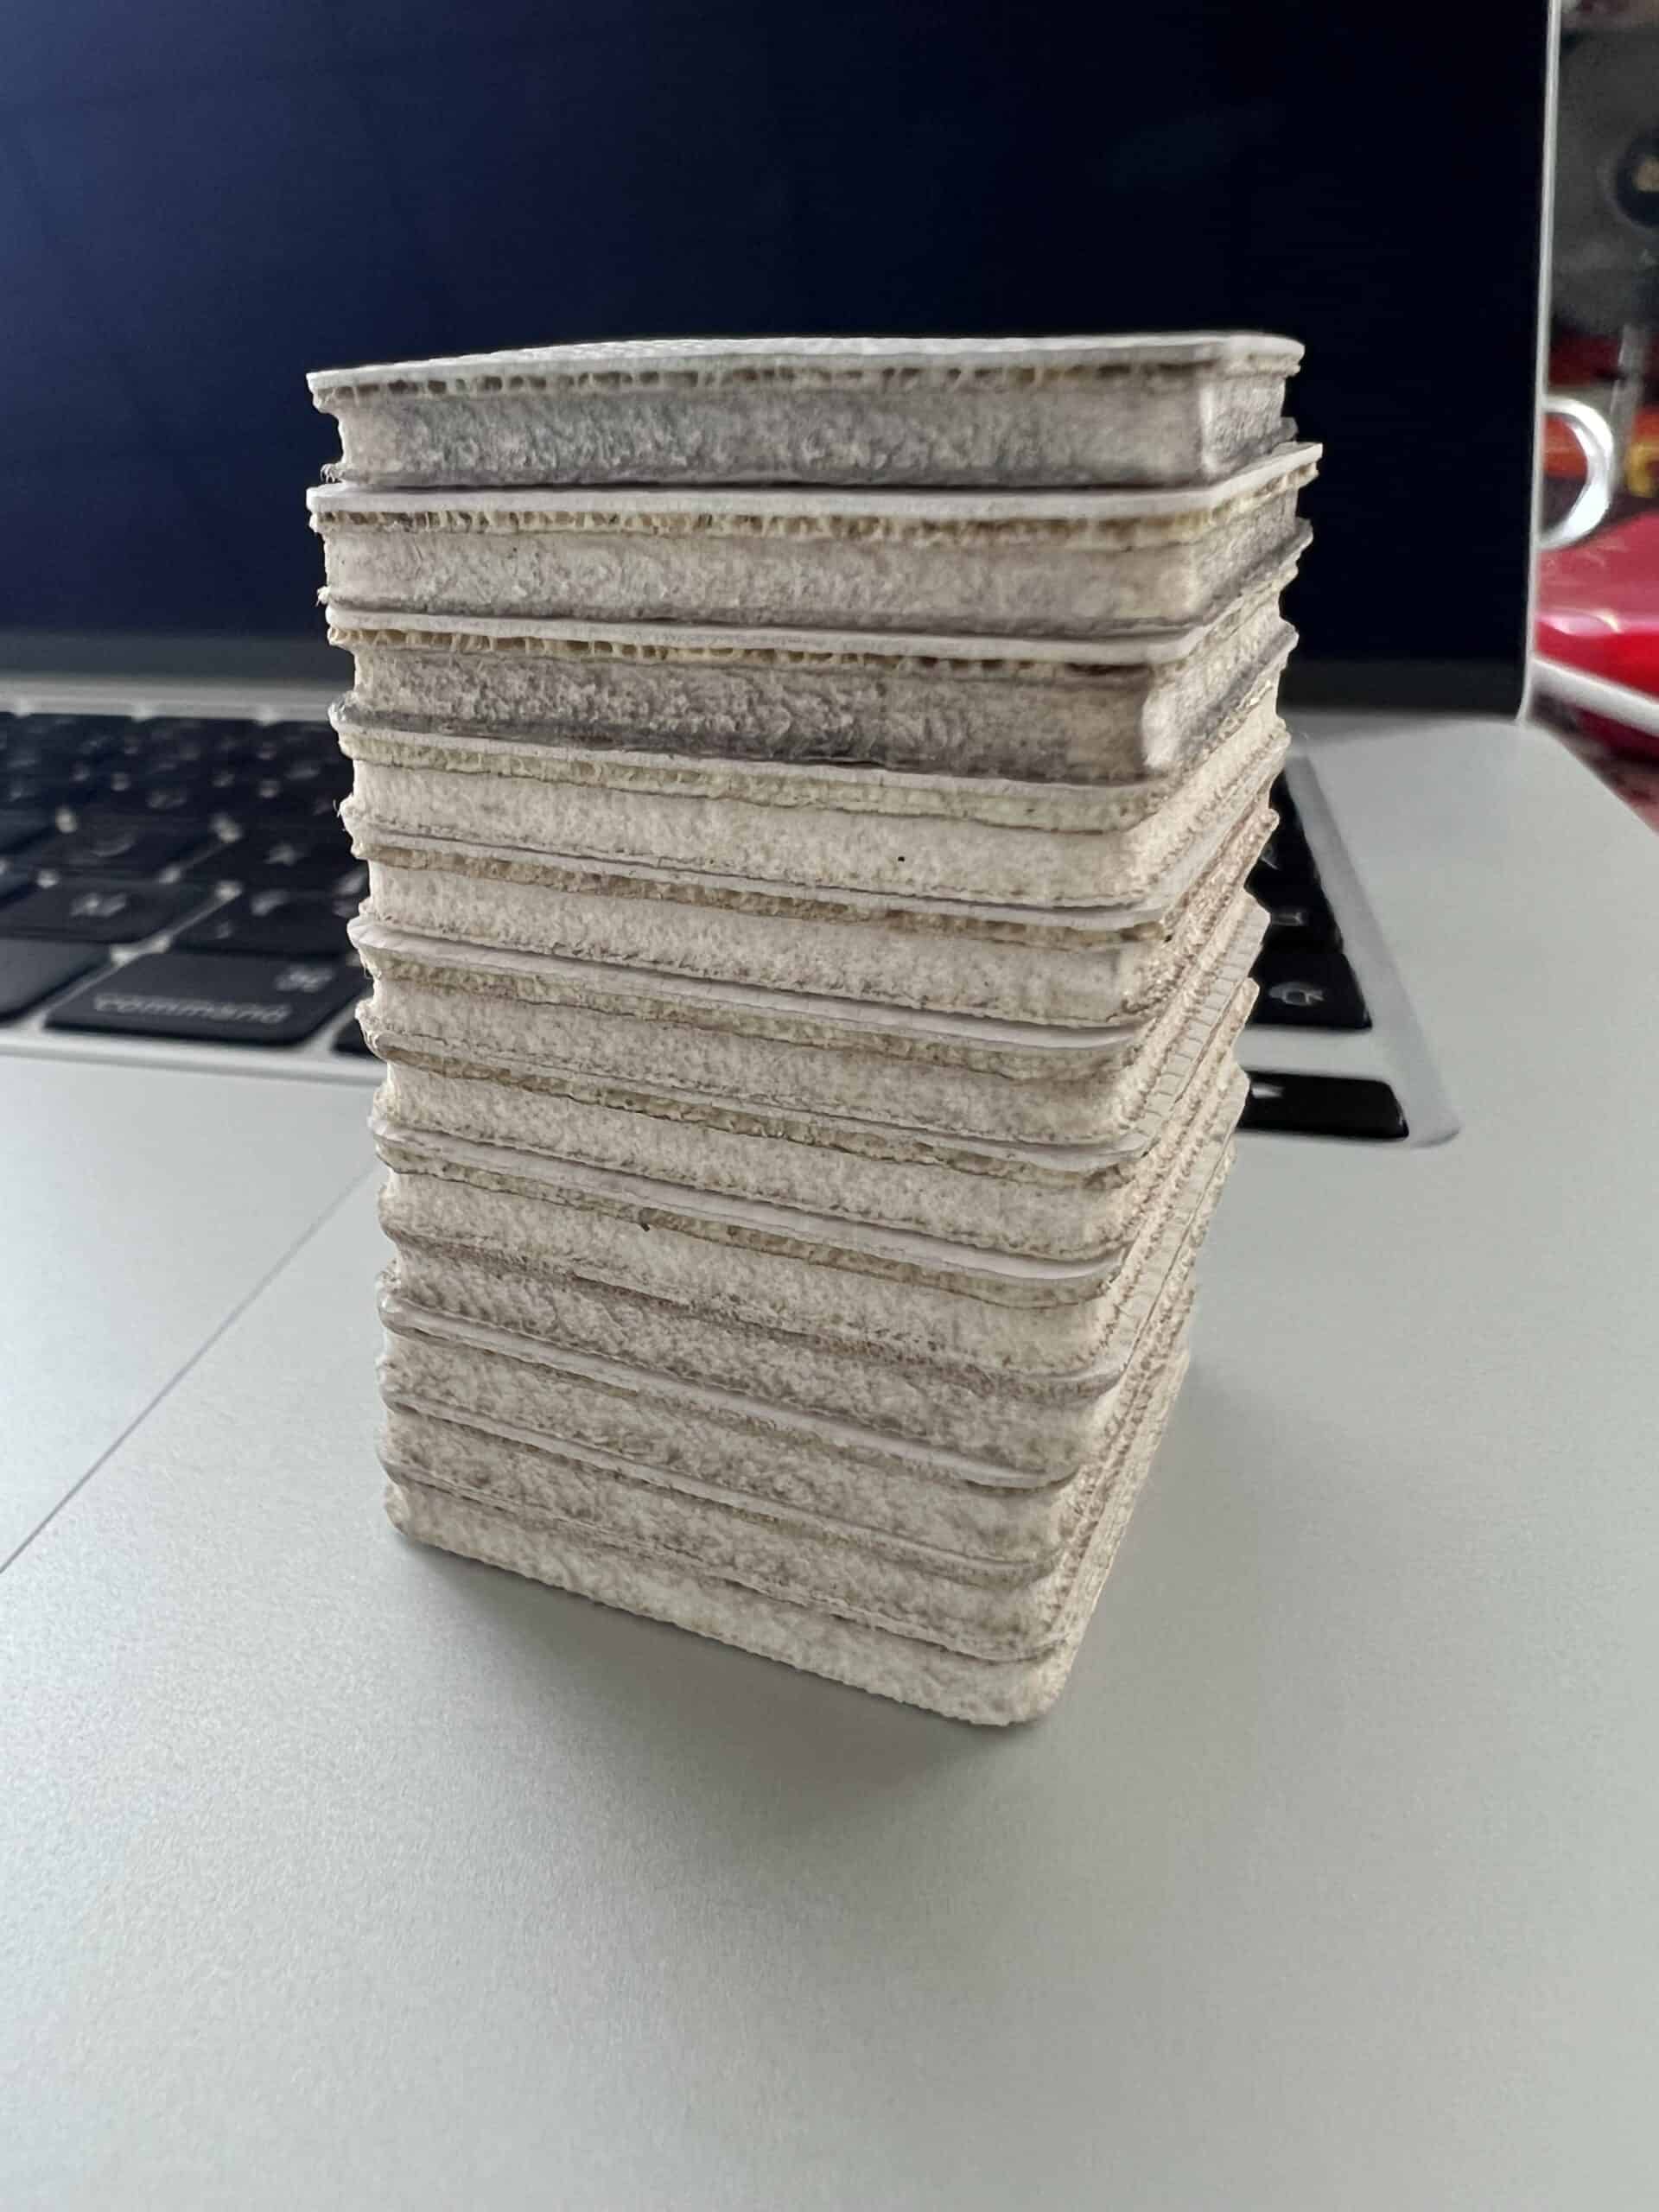
Afbeelding 11: Snijtechniek met de schuimlaag ondersteboven. Door met de schuimzijde naar boven te snijden, kan de dikke rook van de PU-hars naar beneden ontsnappen, waardoor de smetteloze witte schuimlaag schoon blijft.
Praktische casestudie: Voetbal van synthetisch leer (composiet van PU en schuim)
- Het probleem: Bij het snijden van wit PU-leer dat is gelamineerd op een zachte schuimlaag, met de goede kant naar boven, wordt de dikke harsdamp van de dichte bovenste PU-laag naar beneden gedrukt, waardoor de smetteloze witte schuimlaag een vuile houtskoolgrijze kleur krijgt.
- De Flip Fix: Draai de plaat om zodat het schuim naar boven en het PU naar beneden wijst. De laser doorboort de dunne schuimlaag direct (waarbij vrijwel geen rook ontstaat) en snijdt vervolgens door de onderste PU-laag. De dikke PU-rook wordt rechtstreeks via de uitlaat aan de onderkant afgezogen zonder het schuim te raken.
- De afweging: De gesmolten randafwerking op het PU-oppervlak zal aan de onderkant iets ruwer aanvoelen dan bij een directe snede aan de bovenkant. Als uw klant de voorkeur geeft aan een smetteloos witte schuimlaag boven een micro-randgevoel, is flip-cutting een gegarandeerd succes.
6. Onderhoud: De verborgen oorzaken van vergeling van de randen
Als je parameters, gasondersteuning en bedselectie correct zijn ingesteld, maar de randen nog steeds geel worden, controleer dan je optiek.
Vervuilde lenzen: de valkuil van thermische lenzen
Om een zuivere snede te verkrijgen, moet de focuslens de laserstraal comprimeren tot een haarscherpe stip.
Als harsdeeltjes, rookstof of olienevel het oppervlak van de ZnSe (zinkselenide) lens bedekken, absorbeert dit vuil laserenergie. De lens warmt op, zet uit en vervormt – een fenomeen dat bekend staat als thermische lenswerking.
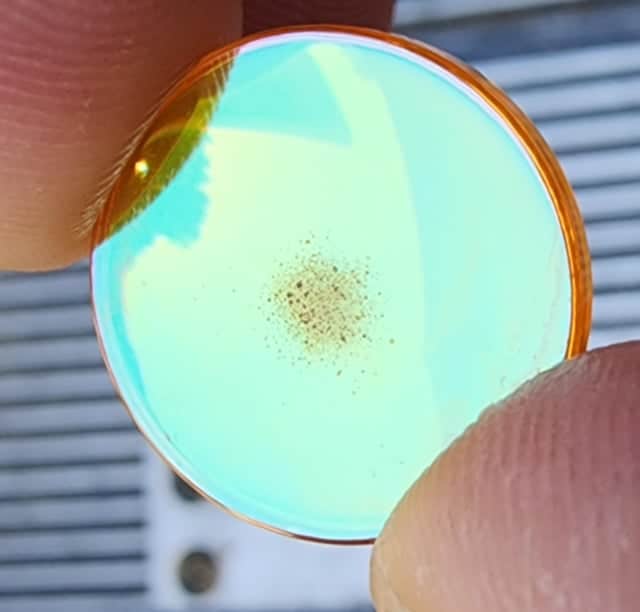
Afbeelding 12: Ernstige harsverontreiniging en thermische brandschade aan een ZnSe-focuslens. (Bron: Reddit r/lasercutting community)
In plaats van een strakke, intense focus, zwelt de lichtstraal op tot een wazige, verspreide vlek. Het doordringingsvermogen neemt af, het snijden mislukt en de brede hittestraling zorgt ervoor dat de snijlijn geel kleurt.
Regel: Reinig uw optische lenzen strikt volgens het schema van de fabrikant met behulp van lensreinigingsdoekjes van optische kwaliteit en zeer zuivere isopropylalcohol/aceton. Een schone lens is de absolute voorwaarde voor een slijpproces zonder verkooling.
Vocht in perslucht: de stille moordenaar
Als uw werkplaats een standaard luchtcompressor zonder aparte luchtdroger gebruikt, zet de hogedruklucht die de koude spuitmond binnenkomt snel uit, waardoor vocht condenseert tot microdruppeltjes op de lens.
Als de temperatuur van uw waterkoeler in de zomer veel lager is ingesteld dan het omgevingsdauwpunt, zal er vocht condenseren op de buitenkant van de lens, net zoals op een koud blikje frisdrank op een vochtige dag.
Deze waterfilm verstrooit de laserstraal, waardoor de focuskwaliteit afneemt en er direct verkleuring aan de randen optreedt.
Oplossing: Installeer een industriële gekoelde luchtdroger en vochtfilters achter uw compressor en houd de watertemperatuur van uw koelinstallatie binnen 2-3 °C van de omgevingstemperatuur om condensatie te voorkomen.
7. Richtlijnen voor startparameters voor witte stoffen
Disclaimer: De onderstaande parameters vertegenwoordigen initiële testwaarden voor een typische CO₂-lasersnijder van 40-60 W met een lens van 2.0 inch. Als u een machine van 150 W of 300 W gebruikt, verlaag dan het vermogen procentueel en verhoog de snelheid dienovereenkomstig. Voer altijd een vermogenstest uit op restmateriaal voordat u een productierun start.
Wit katoen / linnen / natuurlijke zijde
- Gedrag: Geen smeltpunt; gevoelig voor thermische pyrolyse, carbonisatie en vlamontsteking.
- Vermogensbasislijn: 10%–30% (ongeveer 8W–18W effectief vermogen).
- Snelheidsbasislijn: 300–800 mm/s.
- Hulpgas: Schone perslucht of stikstof (gebruik lage druk op dunne zijden doeken om fladderen te voorkomen).
- Tip: Natuurlijke zijde kent een smal verwerkingsvenster; test met stappen van 1%.
Wit polyester/nylon (synthetisch)
- Gedrag: Thermoplastisch materiaal; smelt en verdampt schoon, maar is gevoelig voor condensatie van amberkleurige rook.
- Vermogensbasislijn: 25%–35% (Optioneel onscherp maken met +0.5 mm voor een gladdere rand).
- Hulpgas: Stikstof heeft de voorkeur om oxidatie te voorkomen; combineer dit met een krachtige neerwaartse afzuiging.
- Pulsfrequentie (RF-buizen): Aanvangsfrequentiebereik van 4,000–6,000 Hz (lagere frequentie als de rand smelt tot harde kralen).
- Tip: Spandexmengsels ontbinden anders; er is minder warmte-input nodig.
Zwaar wit canvas / denim
- Gedrag: Dicht geweven materiaal dat diepe energie nodig heeft om in de vezels door te dringen; warmte blijft gemakkelijk in de binnenste lagen hangen.
- Vermogensbasislijn: 40%–50%+.
- Snelheidsbasislijn: 100–250 mm/s.
- Hulpgas: Hogedruklucht helpt bij het verwijderen van slakken uit diepe zaagsneden.
Wit natuurlijk leer en synthetische microvezels
- Gedrag: Hoog eiwit- en oliegehalte; verkoolt snel donker en produceert vettige rook. Zoals een gebruiker op r/Leather het botweg verwoordde: "Leer brandt en stinkt vreselijk." De geur verdwijnt binnen een dag of twee, maar ventilatie is absoluut noodzakelijk.
- Snelheid/vermogen basislijn: 150–250 mm/s bij 35%–45% vermogen.
- Frequentie (RF-buizen): Frequentiebereik: 6,000–10,000 Hz.
- Bescherming: Plak de bovenkant af met schilderstape met lage kleefkracht om kleverige teerresten op te vangen.
- ⚠️ Veiligheid: Chroomgelooid leer geeft giftige zeswaardige chroomverbindingen af bij laserbewerking. Synthetisch leer op PVC-basis (kunstleer) geeft corrosief HCl-gas af. Controleer altijd het leertype aan de hand van een veiligheidsinformatieblad voordat u gaat snijden.
8. Veiligheidsvoorschrift: Knip NOOIT PVC-materialen door.
BELANGRIJKE WAARSCHUWING: Snijd nooit PVC (polyvinylchloride), vinyl of gehalogeneerd synthetisch leer met een lasersnijder.
Wanneer PVC door een laserstraal wordt verhit, komt er giftig en zeer corrosief waterstofchloridegas (HCl) vrij . HCl-gas veroorzaakt ernstige brandwonden aan de luchtwegen en tast binnen enkele uren lineaire geleiders, elektronica en optische coatings van machines aan.
Als u niet zeker bent van de chemische samenstelling van kunstleer, vraag dan een veiligheidsinformatieblad (SDS) aan uw materiaalleverancier voordat u het op de machine legt. Nooit gokken.
Veelgestelde Vragen / FAQ
Welk type laser is het meest geschikt om stof te snijden zonder deze te verbranden?
Een CO₂-laser (golflengte 10.6 μm) is de industriestandaard voor het snijden van textiel. De golflengte koppelt efficiënt met organische polymeren en natuurlijke vezels, waardoor schonere sneden ontstaan dan met diodelasers. Diodelasers zijn goedkoper, maar doorgaans trager en hebben de neiging om randen op witte stoffen meer te verbranden vanwege andere absorptie-eigenschappen en langere inwerktijden.
Kan ik satijn met een laser snijden zonder zichtbare brandplekken?
Satijn is een weefstructuur, geen materiaal — het kan polyester, zijde of katoen zijn. Polyestersatijn is zeer geschikt voor CO₂-lasersnijden met de juiste snelheid/vermogensinstellingen en luchttoevoer. Zeer dun, rekbaar satijn in lichte kleuren zal zelfs lichte thermische schade vertonen. Gebruik minimaal vermogen, maximale snelheid en overweeg stikstoftoevoer voor kritisch wit satijnwerk.
Waarom snijdt mijn laser prima in donkere stof, maar laat hij strepen achter in witte stof?
Witte stof absorbeert infraroodstraling van een CO₂-laser (10.6 μm) net zo goed als donkere stof – kleur heeft geen invloed op de absorptie bij deze golflengte. Het verschil is dat thermische schade die onzichtbaar is op donkere materialen, op witte materialen overduidelijk zichtbaar wordt. De natuurkundige principes zijn hetzelfde; de tolerantie voor imperfecties is simpelweg nul.
Worden de randen van stof door lasersnijden afgedicht?
Voor synthetische materialen (polyester, nylon): ja, de laser smelt en versmelt de snijrand, waardoor een afdichting ontstaat die rafelen tegengaat. Voor natuurlijke vezels (katoen, zijde): nee, die verkoolen in plaats van te smelten. Zie de gedetailleerde uitleg in paragraaf 1.
Kan ik meerdere lagen stof op elkaar stapelen voor sneller lasersnijden?
Niet aanbevolen. Door het stapelen blijft de warmte tussen de lagen vastzitten, waardoor het brandrisico toeneemt. De onderste lagen verkoolen of smelten vaak aan elkaar voordat de bovenste laag klaar is met snijden. Geautomatiseerde roltoevoer in één laag is zowel sneller als veiliger voor de productie.
Is het veilig om leer met een laser te snijden?
Plantaardig gelooid leer kan met voldoende ventilatie lasergesneden worden. De brandlucht verdwijnt meestal binnen een dag of twee. Chroomgelooid leer geeft giftige dampen af en synthetisch leer op PVC-basis geeft corrosief waterstofchloridegas af. Raadpleeg altijd het veiligheidsinformatieblad.
Wat is het verschil tussen CO₂-lasers en diodelasers voor het snijden van textiel?
CO₂-lasers produceren snelle, schone sneden in organische materialen met minimale verkooling, mits correct afgesteld. Diodelasers zijn goedkoper en vereisen minder onderhoud, maar snijden langzamer en veroorzaken doorgaans meer verkleuring aan de randen van witte materialen. Voor het snijden van textiel van productiekwaliteit is CO₂ de standaard.
Samenvatting
Het voorkomen van gele brandvlekken op witte stof draait niet om het vinden van één geheime instelling, maar om een complex technisch proces :
- Begrijp je materiaal: Regel de warmtetoevoer voor natuurlijke vezels; beheer de dampafvoer voor synthetische vezels.
- Optimaliseer beweging en vermogen: Werk op hoge snelheid met minimaal vermogen; kies Galvo voor zeer fijne details en Gantry voor het snijden van grote rollen.
- Bescherm het optische pad: Zorg voor een schone TEM00-straalmodus, reinig de lenzen regelmatig en voorkom condensvorming.
- Beheer de lucht- en bedfysica: Combineer coaxiale stikstof/luchttoevoer met een krachtige neerwaartse afzuiging; gebruik lattenbodems om terugslag aan de achterzijde te voorkomen.
Elke veiligheidsmaatregel telt. Sla één schakel in de keten over, en de witte stof zal je daaraan herinneren met een hardnekkige gele rand.
Test je materialen, respecteer de natuurkundige wetten en zorg ervoor dat je snijkanten onberispelijk blijven.