CO₂-lasersnijden: Waarom parametertabellen falen
Snelle afhaalmaaltijden
- Parametertabellen zijn uitgangspunten, geen garanties. — Zelfs apparaten met hetzelfde wattage presteren verschillend.
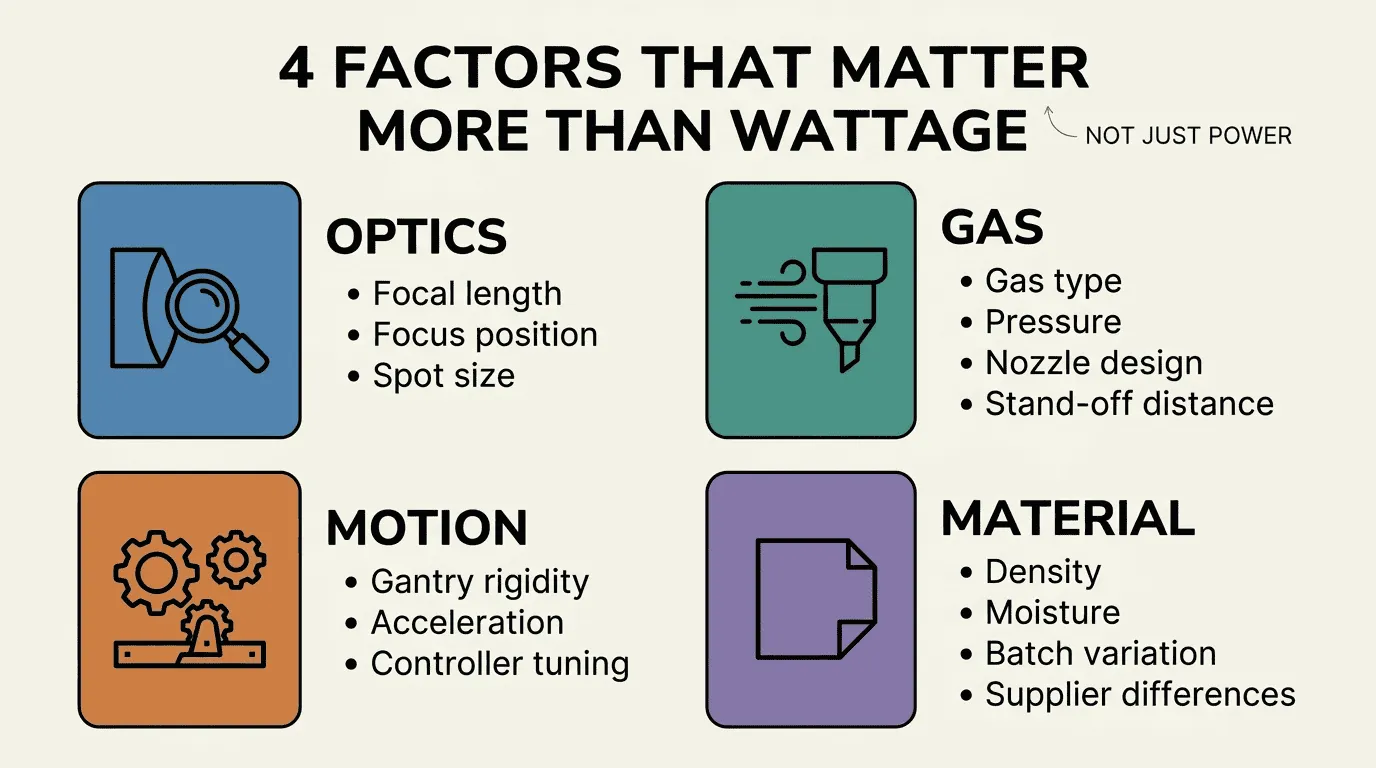
- 4 factoren zijn belangrijker dan het wattage. — Optiek, hulpgas, bewegingssysteem en materiaalvariabiliteit
- Test altijd eerst op afvalmateriaal. — Valideer de parameters op proefmateriaal voordat de productie van start gaat.
- Bouw je eigen parameterbibliotheek — Noteer de instellingen die geschikt zijn voor uw specifieke machine en materialen.
Waarom parametertabellen niet werken
Vorig jaar kwam een eigenaar van een reclamebedrijf gefrustreerd naar me toe. "Ik heb twee identieke lasermachines gekocht en dezelfde parametertabel op beide gebruikt. De ene snijdt perfect, de andere verbrandt steeds de randen."
Ik heb beide machines gecontroleerd. Zelfde vermogen, zelfde merk, zelfde instellingen. Het probleem lag niet bij de hardware. Het lag aan zijn manier van denken over parametertabellen.
Je laser heeft misschien een vermogen van 25W of 150W. In beide gevallen zijn die getallen in de tabellen van de fabrikant slechts uitgangspunten, geen definitieve antwoorden. Deze handleiding legt uit waarom je parameters niet zomaar van de ene machine naar de andere kunt kopiëren en hoe je een snijbibliotheek opbouwt die daadwerkelijk werkt voor jouw specifieke configuratie.
De verleiding en valkuil van parametertabellen
Parametertabellen geven een geruststellend gevoel. Ze vereenvoudigen een rommelig proces met meerdere variabelen tot een simpele zoekopdracht: zoek je materiaal, controleer de dikte, stel de snelheid in. Klaar.
Maar verkopers vermelden zelden eerlijk de prijzen op hun tafels. Ze zeggen niet "dit zijn uitgangspunten" of "de exacte resultaten kunnen variëren". Mensen interpreteren ze daarom als recepten. Hieruit vloeien twee slechte ideeën voort:
Testen is optioneel zodra je de tabel hebt. En elke 60W-laser kan dezelfde 60W-waarden gebruiken. Beide beweringen zijn onjuist.
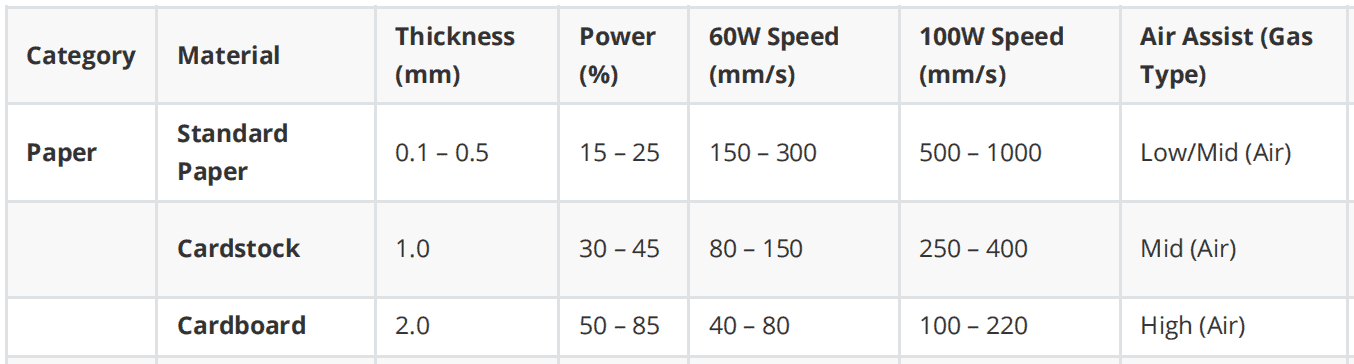
Een typische tabel geeft een overzicht van materialen — acryl, MDF, hout, leer, PVC, papier, enzovoort — met diktes en instellingen van 25W tot 260W. Het toont de "Maximale" en "Optimale" snelheden in mm/s.
Dat is handig als je precies dezelfde machine gebruikt als waarop de fabrikant het heeft getest. Maar kopiëren naar een ander merk? Dan vraag je om problemen.
Waarom hetzelfde wattage niet automatisch hetzelfde resultaat oplevert
Denk aan auto's. Twee auto's kunnen allebei een 2.0L-motor hebben en toch een totaal verschillend brandstofverbruik, acceleratie en wegligging. Hetzelfde geldt voor CO₂-lasers. Het getal op de buis zegt niets over wat de laser daadwerkelijk kan snijden.
Wat er werkelijk toe doet, is het volgende:
Laserbron en straalkwaliteit. Lasers met een glazen buis en RF-lasers met hetzelfde vermogen kunnen zeer verschillende prestaties leveren. Een goede single-mode straal brengt effectievere energie over op het materiaal dan een slordige multimode straal, zelfs bij hetzelfde vermogen.
Vermogensreductie . De meeste praktische recepten werken met 50-80% vermogen om de levensduur van de buizen te verlengen. Maar "100W bij 60%" op de ene controller is niet hetzelfde als dezelfde instelling op een ander merk.
Optische verliezen . De kwaliteit van de spiegel, de staat van de lens en de uitlijning zorgen ervoor dat er energie verloren gaat voordat deze het materiaal bereikt. Twee machines van 100 W kunnen een heel verschillende energie leveren bij het snijden als de optiek van één machine vuil of verkeerd uitgelijnd is.
Het overnemen van "100W + 10 mm/s op 3 mm acryl" van een leverancierstabel is net zo riskant als aannemen dat elke 2.0L auto dezelfde 0-100 km/u tijd heeft.
De 4 factoren die de snijprestaties bepalen
Naast het nominale wattage bepalen verschillende onderling samenwerkende subsystemen welke combinatie van vermogen en snelheid het beste resultaat oplevert:
| 🔍OPTICS | 💨 GAS | ⚙️ BEWEGING | 📦 MATERIAAL |
|---|---|---|---|
| • Brandpuntsafstand | • Gastype | • Stijfheid van de portaalconstructie | • Dichtheid |
| • Focuspositie | • Druk | • Versnelling | • Vocht |
| • Spotgrootte | • Ontwerp van de sproeier | • Afstelling van de controller | • Batchvariatie |
| • Afstand houden | • Verschillen tussen leveranciers |
1. Optiek: Lens, scherpstelafstand en spotgrootte
De brandpuntsafstand van de lens en de scherpstelpositie bepalen direct de grootte van de lichtvlek en de scherptediepte:
| Focus afstand | beste voor | Kenmerken |
|---|---|---|
| 50mm | Dunne materialen, fijne details | Kleinere plek, hogere intensiteit |
| 100 mm + | Dikke platen, metalen | Groter focusgebied, diepere penetratie |
Focuspositie is belangrijk:
- Oppervlaktefocus: Het meest geschikt voor dunne materialen.
- Focus op gemiddelde dikte: Beter geschikt voor dikke platen om de kwaliteit van de boven- en onderkant in balans te brengen.
💡 Opmerking: Voor messen en dikke materialen worden lenzen met een lange brandpuntsafstand (>100 mm) aanbevolen.
2. Type hulpgas, druk en ontwerp van de sproeier
Het hulpgas blaast gesmolten materiaal en rook uit de zaagsnede. Het type en de druk ervan hebben een grote invloed op de zaagsnelheid, de oxidatie van de zaagsnede en de slakvorming.
Materiaalspecifieke gasvereisten:
| Materiaal | Gasvereisten | Notes |
|---|---|---|
| Acryl | Lage luchtstroom of zijwaartse luchtstroom | Voorkom oneffenheden in het oppervlak; zorg voor luchtcirculatie aan de onderkant om brand te voorkomen. |
| Messen | Hoge luchtstroom, kleine sproeier | Grotere kracht per oppervlakte-eenheid; gebruik een brandpuntsafstand van >100 mm |
| Cortex | Kleine compressor | Gebruik een lens met een brandpuntsafstand van 50 mm in combinatie met een 60-100W tussenring. |
| PVC | Gecontroleerde luchtstroom | Gebruik een 50mm-lens, een 60-100W-buis en een vermogen van 50-70%. |
| Papier | Aanpassen met behulp van stroom | Hoger buisvermogen = lager laserpercentage |
Belangrijkste gasparameters:
- Gassoort (lucht, zuurstof, stikstof)
- Druk bij het mondstuk
- Diameter van de spuitmondopening
- Afstand tussen sproeier en afstand
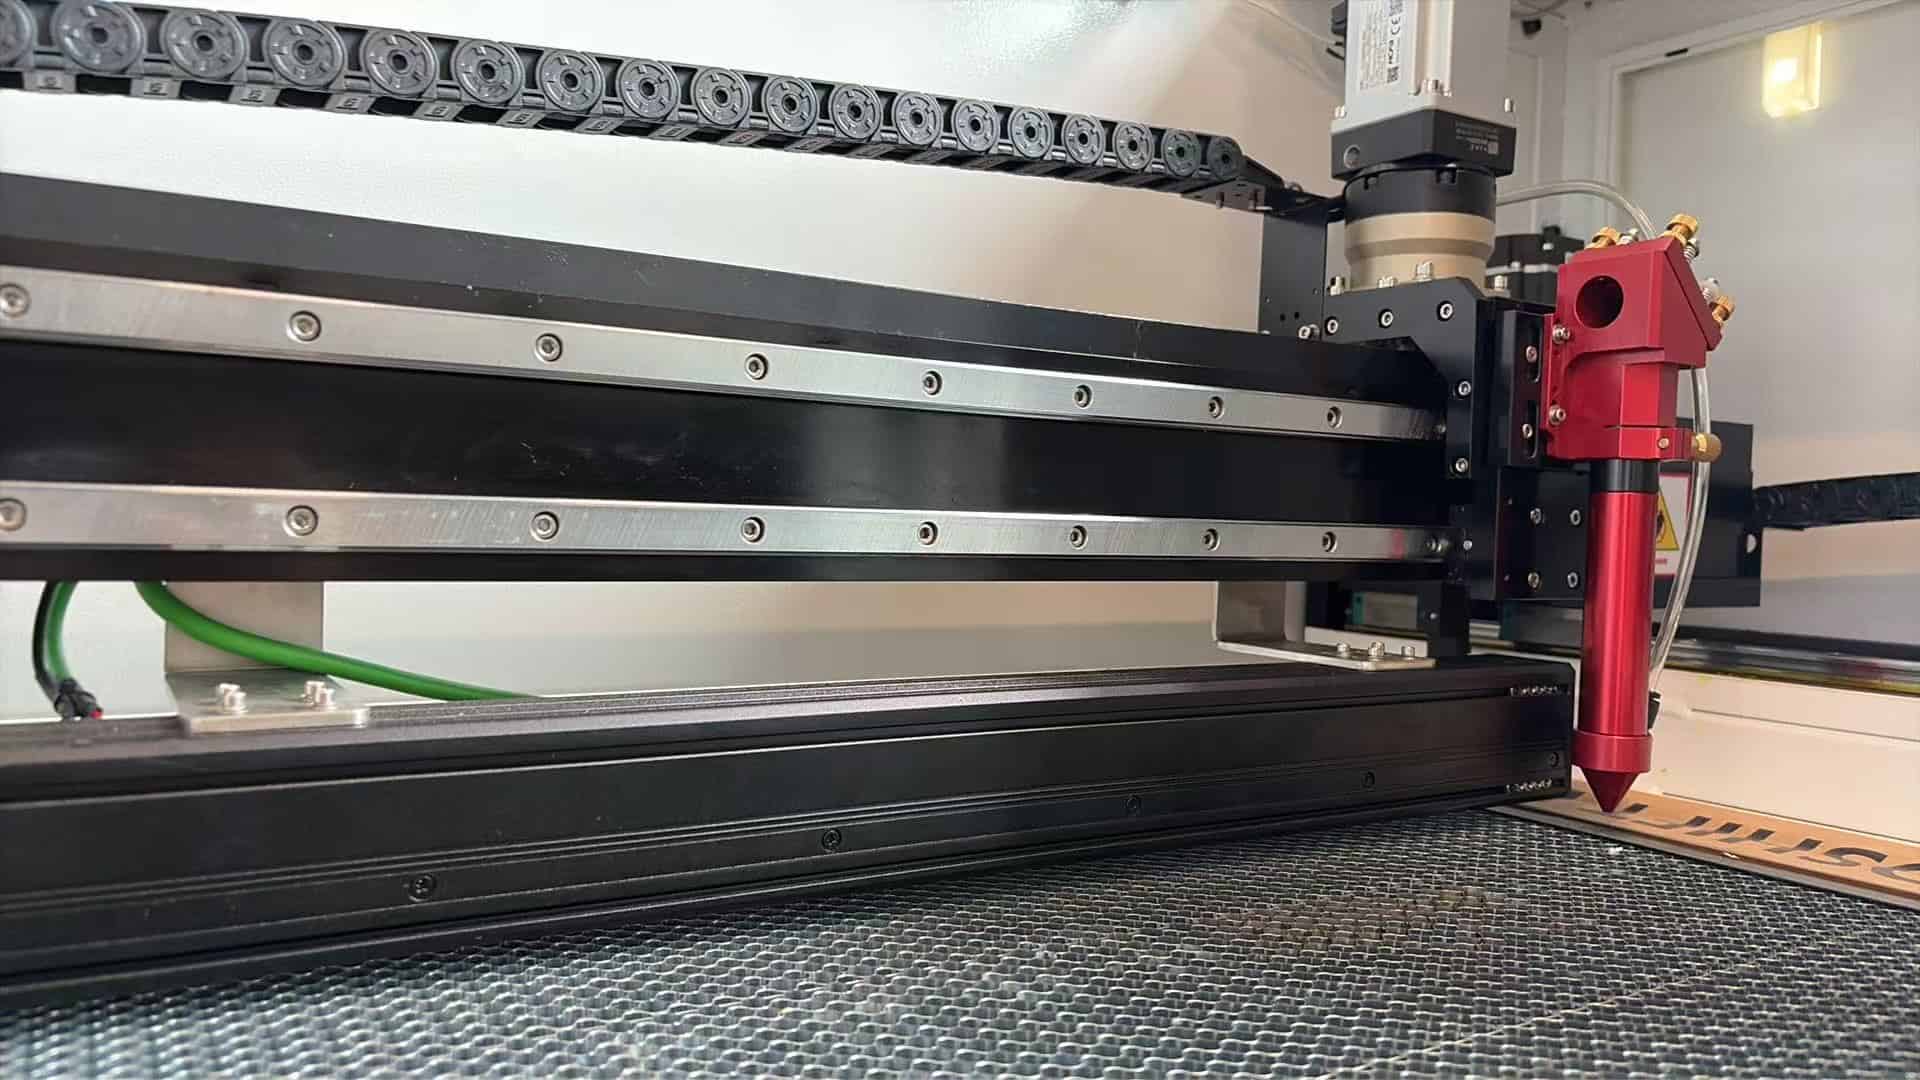
3. Bewegingssystemen en machinemechanica
De snelheidswaarden in parametertabellen gaan uit van een bepaald niveau van mechanische stijfheid, acceleratievermogen en afstelling van de regelaar.
Desktop- versus industriële portaalkranen:
- Lichtgewicht CO₂-portaalkranen voor desktopgebruik: Hoge snelheden kunnen trillingen, doorschieten of inconsistente snijbreedtes veroorzaken.
- Zware industriële portaalkranen: kunnen probleemloos hoge snelheden aan.
Controllerprofielen: Veel controllers hanteren verschillende acceleratie- en schokprofielen, afhankelijk van of de beweging rechtlijnig, in bochten of in kleine details plaatsvindt. "20 mm/s" op de ene machine kan op complexe trajecten een andere effectieve snelheid opleveren.
4. Materiële variabiliteit
Echte materialen zijn niet perfect uniform bij verschillende leveranciers en batches:
MDF en vezelplaten:
- Ze verschillen in dichtheid, bindmiddeltype en vochtgehalte.
- Een ingrijpende verandering was nodig om energie te besparen.
- Het risico op verkooling of vlamvorming varieert per batch.
Acryl:
- Gegoten en geëxtrudeerde vormen vertonen verschillend thermisch gedrag.
- De randkwaliteit verschilt bij dezelfde parameterinstellingen.
Natuurlijke materialen:
- Leer, hout en stoffen variëren van nature in dikte.
- Vezeloriëntatie beïnvloedt het snijden
- Verschillen in afwerking en behandeling
Drie misvattingen die mensen in de problemen brengen.
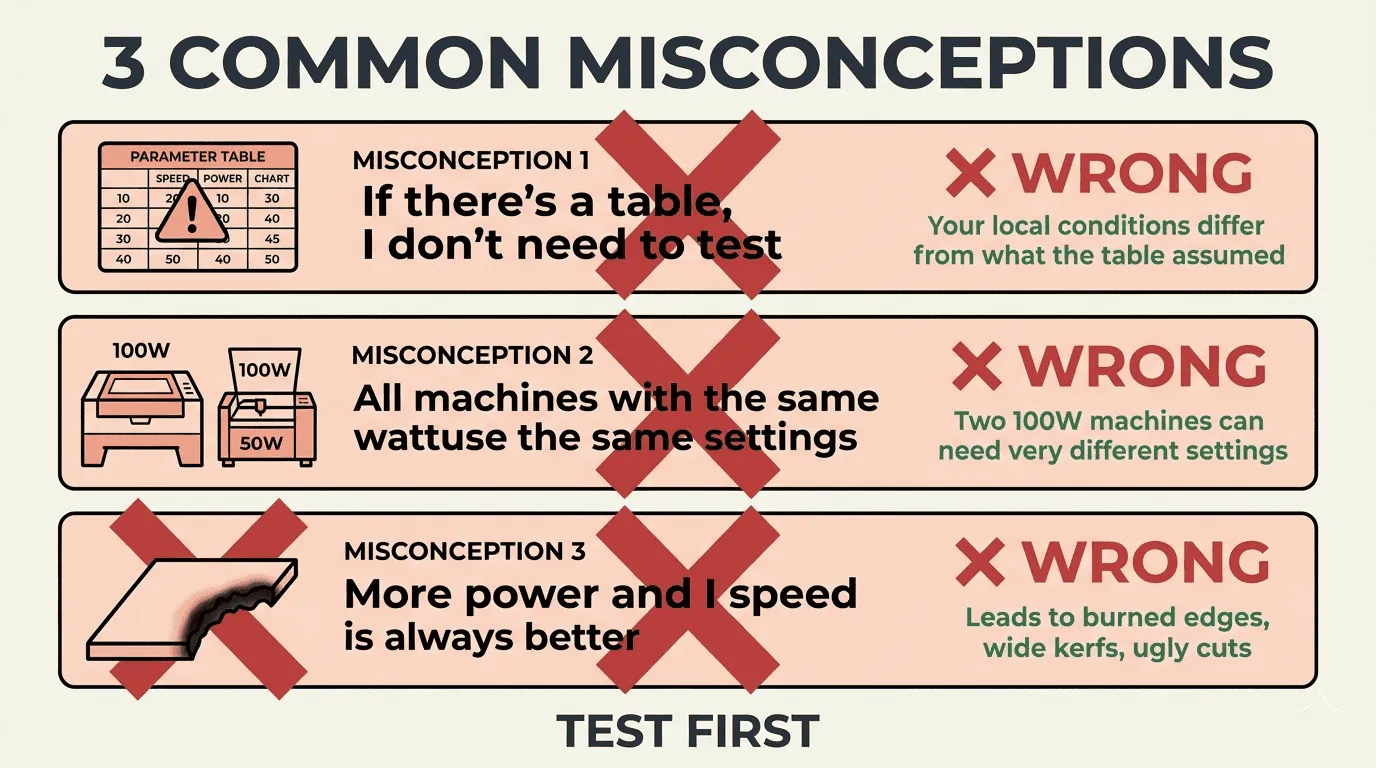
- "Als er een tabel is, hoef ik niet te testen."
Mensen behandelen de tafels van de supermarkt alsof het recepten zijn. Als het snijden mislukt of de randen aanbranden, geven ze de machine de schuld. Ze vergeten dat de omstandigheden ter plaatse anders zijn dan wat de tafel veronderstelt.
- "Alle apparaten met hetzelfde wattage gebruiken dezelfde instellingen."
Twee machines van 100 W kunnen zeer verschillende snelheden en vermogensinstellingen vereisen, afhankelijk van de laserbron, de staat van de optiek en het gassysteem.
- "Meer vermogen en snelheid is altijd beter."
Te veel vermogen leidt tot verbrande randen, brede zaagsneden en lelijke snijresultaten. Veel materialen laten zich juist beter zagen met een lager vermogen, een gemiddelde snelheid of in meerdere zaaggangen. Zeker als je waarde hecht aan een mooie snijkant.
Een belangrijk detail: de "optimale" snelheid is meestal een stuk lager dan de "maximale" snelheid. Daar is een reden voor.
Hoe gebruik je parametertabellen zonder problemen te veroorzaken?
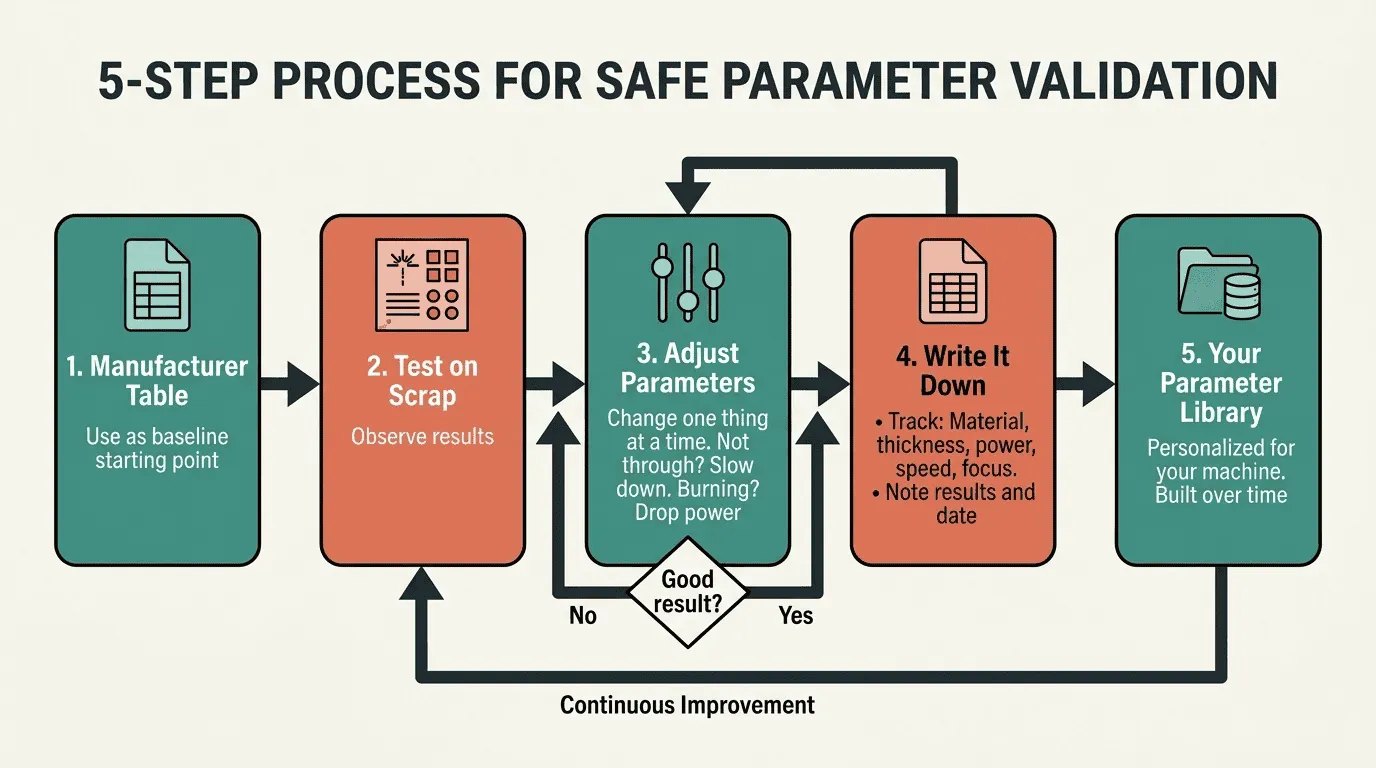
Voor kleine bedrijven zonder veel laserervaring is dit een werkbare methode:
Begin bij "Optimaal", niet bij "Maximum". Optimale snelheden zorgen voor schone sneden met enige foutmarge. Bij maximale snelheid is er geen ruimte voor variaties in de machine.
Voer gecontroleerde proefsneden uit. Gebruik restmateriaal. Snijd rechte lijnen, vierkanten en cirkels. Kijk hoe de machine elk type vorm verwerkt.
Pas de instellingen in kleine stapjes aan. Snijdt het niet goed door? Verlaag dan geleidelijk het vermogen. Verbranden de randen? Verlaag dan het vermogen of verhoog de snelheid.
Verander één ding tegelijk. Als je snelheid, vermogen, focus en brandstofverbruik allemaal tegelijk aanpast, zul je nooit weten wat het probleem heeft opgelost.
Schrijf het op. Maak van de leverancierstabel je eigen bibliotheek. Houd bij wat werkt op jouw specifieke machine met jouw specifieke instellingen. Een eenvoudige spreadsheet volstaat: materiaal, dikte, vermogen, snelheid, focus, resultaat, datum.
Voorbeeld van lasersnijden en kalibratielogboek
*Dit logboek gaat uit van een startpunt van 100W CO2-laser met "optimale" snelheidsgegevens.
| Datum | Materiaal | Dikte | Stroom (%) | Snelheid (mm / s) | Scherpstelling/Lens | Testvorm | Resultaat/Observatie | Aanpassingen gemaakt |
|---|---|---|---|---|---|---|---|---|
| 2026-03-30 | Acryl | 3mm | 85% | 25 (Optioneel) | 63.5mm | 5x5cm vierkant | Succes. Een strakke, gepolijste rand. | Geen – Opgeslagen als hoofdbestand. |
| 2026-03-30 | Multiplex | 3mm | 70% | 30 (Optioneel) | 63.5mm | Rond | Mislukt. Heeft minder dan 10% van het pad doorkruist. | Kleine stap: Verlaagde snelheid naar 25 mm/s. |
| 2026-03-30 | Multiplex | 3mm | 70% | 25 | 63.5mm | Rond | Succes. Volledige doorbranding, lichte verkooling. | Geen – Opgeslagen als hoofdbestand. |
| 2026-03-30 | Karton | 2mm | 85% | 220 (Optioneel) | 63.5mm | Rechte lijn | Waarschuwing. Randverbranding/vlammen. | Eén wijziging: Verhoogde snelheid naar 240 mm/s. |
| 2026-03-31 | Acryl | 10mm | 95% | 5 (Optioneel) | 101.6mm | 5x5cm vierkant | Succes. De verticale rand blijft behouden. | Let op: Er werd een 4-inch lens gebruikt voor de dikte. |
| 2026-03-31 | Cortex | 2mm | 50% | 15 (Optioneel) | 63.5mm | Carré | Klein probleem. Sterke geur; rook op het oppervlak. | Eén wijziging: Verhoogde luchtdrukondersteuning. |
Veiligheidsbeginselen
Lasers snijden met intense hitte. Blijf in de buurt terwijl de machine draait, vooral bij brandbare materialen zoals acryl, MDF, hout of papier. Houd een brandblusser bij de hand.
Je hebt goede afzuigventilatie nodig . Sommige materialen zijn bijzonder schadelijk. PVC en vinyl geven chloorgas af. Snijd deze materialen nooit zonder speciale filters . Acryldampen irriteren de longen. MDF en harsmaterialen kunnen formaldehyde afgeven.
Kijk niet rechtstreeks naar de balk. Gebruik het kijkvenster . Houd uw handen uit de buurt van het snijvlak.
Weet wat je zaagt. Onbekende kunststoffen kunnen pvc bevatten. Geverfde materialen kunnen giftige dampen afgeven. Geïmpregneerd hout bevat chemicaliën die je niet wilt laten verdampen. Raadpleeg het veiligheidsinformatieblad (MSDS) of test een klein monster met uiterste voorzichtigheid als je twijfelt.
Hoe ziet een grondige validatie er in de praktijk uit?
Als je het grondig wilt aanpakken:
Kies een paar representatieve materialen en diktes. Test rond elke "optimale" snelheid: probeer 30% langzamer, 15% langzamer, de aangegeven snelheid, 15% sneller, 30% sneller. Houd alle andere instellingen gelijk.
Beoordeel elke test op de volgende punten: snijdt het materiaal erdoorheen, hoe schoon is de snijkant, hoe breed is de snijbreedte, is er sprake van slakvorming, is er sprake van vlamvorming en is de test herhaalbaar?
- Doorzichtige betrouwbaarheid
- Randkwaliteit
- Breedte kerf
- Vorming van schuim
- Vlammenrisico
- Herhaalbaarheid
Dit geeft aan of de voorgestelde instellingen zich in een veilige zone bevinden of juist op het randje van mislukking.
Gratis download: Checklist voor parameteroptimalisatie
Download onze stapsgewijze checklist voor het valideren en optimaliseren van uw lasersnijparameters. Perfect voor beginners en werkplaatseigenaren die hun parameterbibliotheek willen opbouwen.
Inbegrepen:
- ✅ Controlelijst voor inspectie vóór het snijden
- ✅ Testsnijprocedure
- ✅ Stroomschema voor parameteraanpassing
- ✅ Sjabloon voor het bijhouden van resultaten
Veelgestelde Vragen / FAQ
Nee. Zelfs apparaten met hetzelfde wattage verschillen in straalkwaliteit, optiek en mechanica. Gebruik tabellen als uitgangspunt, niet als garantie. Test altijd eerst op restmateriaal.
Dit is meestal een probleem met de focuspositie. Probeer het volgende:
- De focus ligt op het midden van de dikte in plaats van op het oppervlak.
- De reinheid van de lenzen controleren
- Controleren of de luchtstroom niet buiten het stralingspad blaast
- Zorg ervoor dat het materiaal vlak en waterpas ligt.
- Max: De hoogste snelheid die technisch gezien door het materiaal snijdt (kan ten koste gaan van de kwaliteit).
- Optimaal: Biedt een optimale balans tussen snelheid, randkwaliteit en processtabiliteit.
Beginners moeten altijd beginnen met optimale snelheden en deze controleren voordat ze de maximale snelheden proberen.
Ja. Volgens onze parametertests:
- IJzeren plaat: Vereist zuurstofondersteuning bij een druk van 0.8 MPa.
- Roestvrij staal: Stikstof kan worden gebruikt voor oxidevrije randen.
- Acryl/Leer: Vereist een gecontroleerde luchtstroom (geen hoge druk).
Verschillende materialen vereisen verschillende hoeveelheden gas voor optimale resultaten.
Volg dit proces:
- Begin met de tabellen van de fabrikanten als uitgangspunt.
- Test systematisch op afvalmateriaal.
- Pas één parameter tegelijk aan.
- Noteer alle instellingen en resultaten.
- Maak een spreadsheet, georganiseerd op materiaal en dikte.
- Werk de informatie bij naarmate je meer ervaring opdoet met verschillende batches.
Na verloop van tijd beschikt u over instellingen die geoptimaliseerd zijn voor uw specifieke machine en leveranciers.
Over de auteur
Yuen is een laserapplicatie-ingenieur bij RedShift Met 8 jaar ervaring in het helpen van werkplaatsen bij het optimaliseren van hun snijprocessen.
Heb je vragen over jouw specifieke configuratie? Neem contact met ons op →
Gerelateerde artikelen
📞 Hulp nodig bij het optimaliseren van uw laserparameters?
Plan een gratis technisch adviesgesprek van 15 minuten met ons applicatieteam. We bekijken uw configuratie en geven u persoonlijk advies.
Boek uw gratis consult → WhatsApp +86 167 2728 6207
Laatst bijgewerkt: maart 27, 2025
One Response