Meteen naar de inhoud
Dit is iets waar ik steeds weer tegenaan loop in fabrieken.
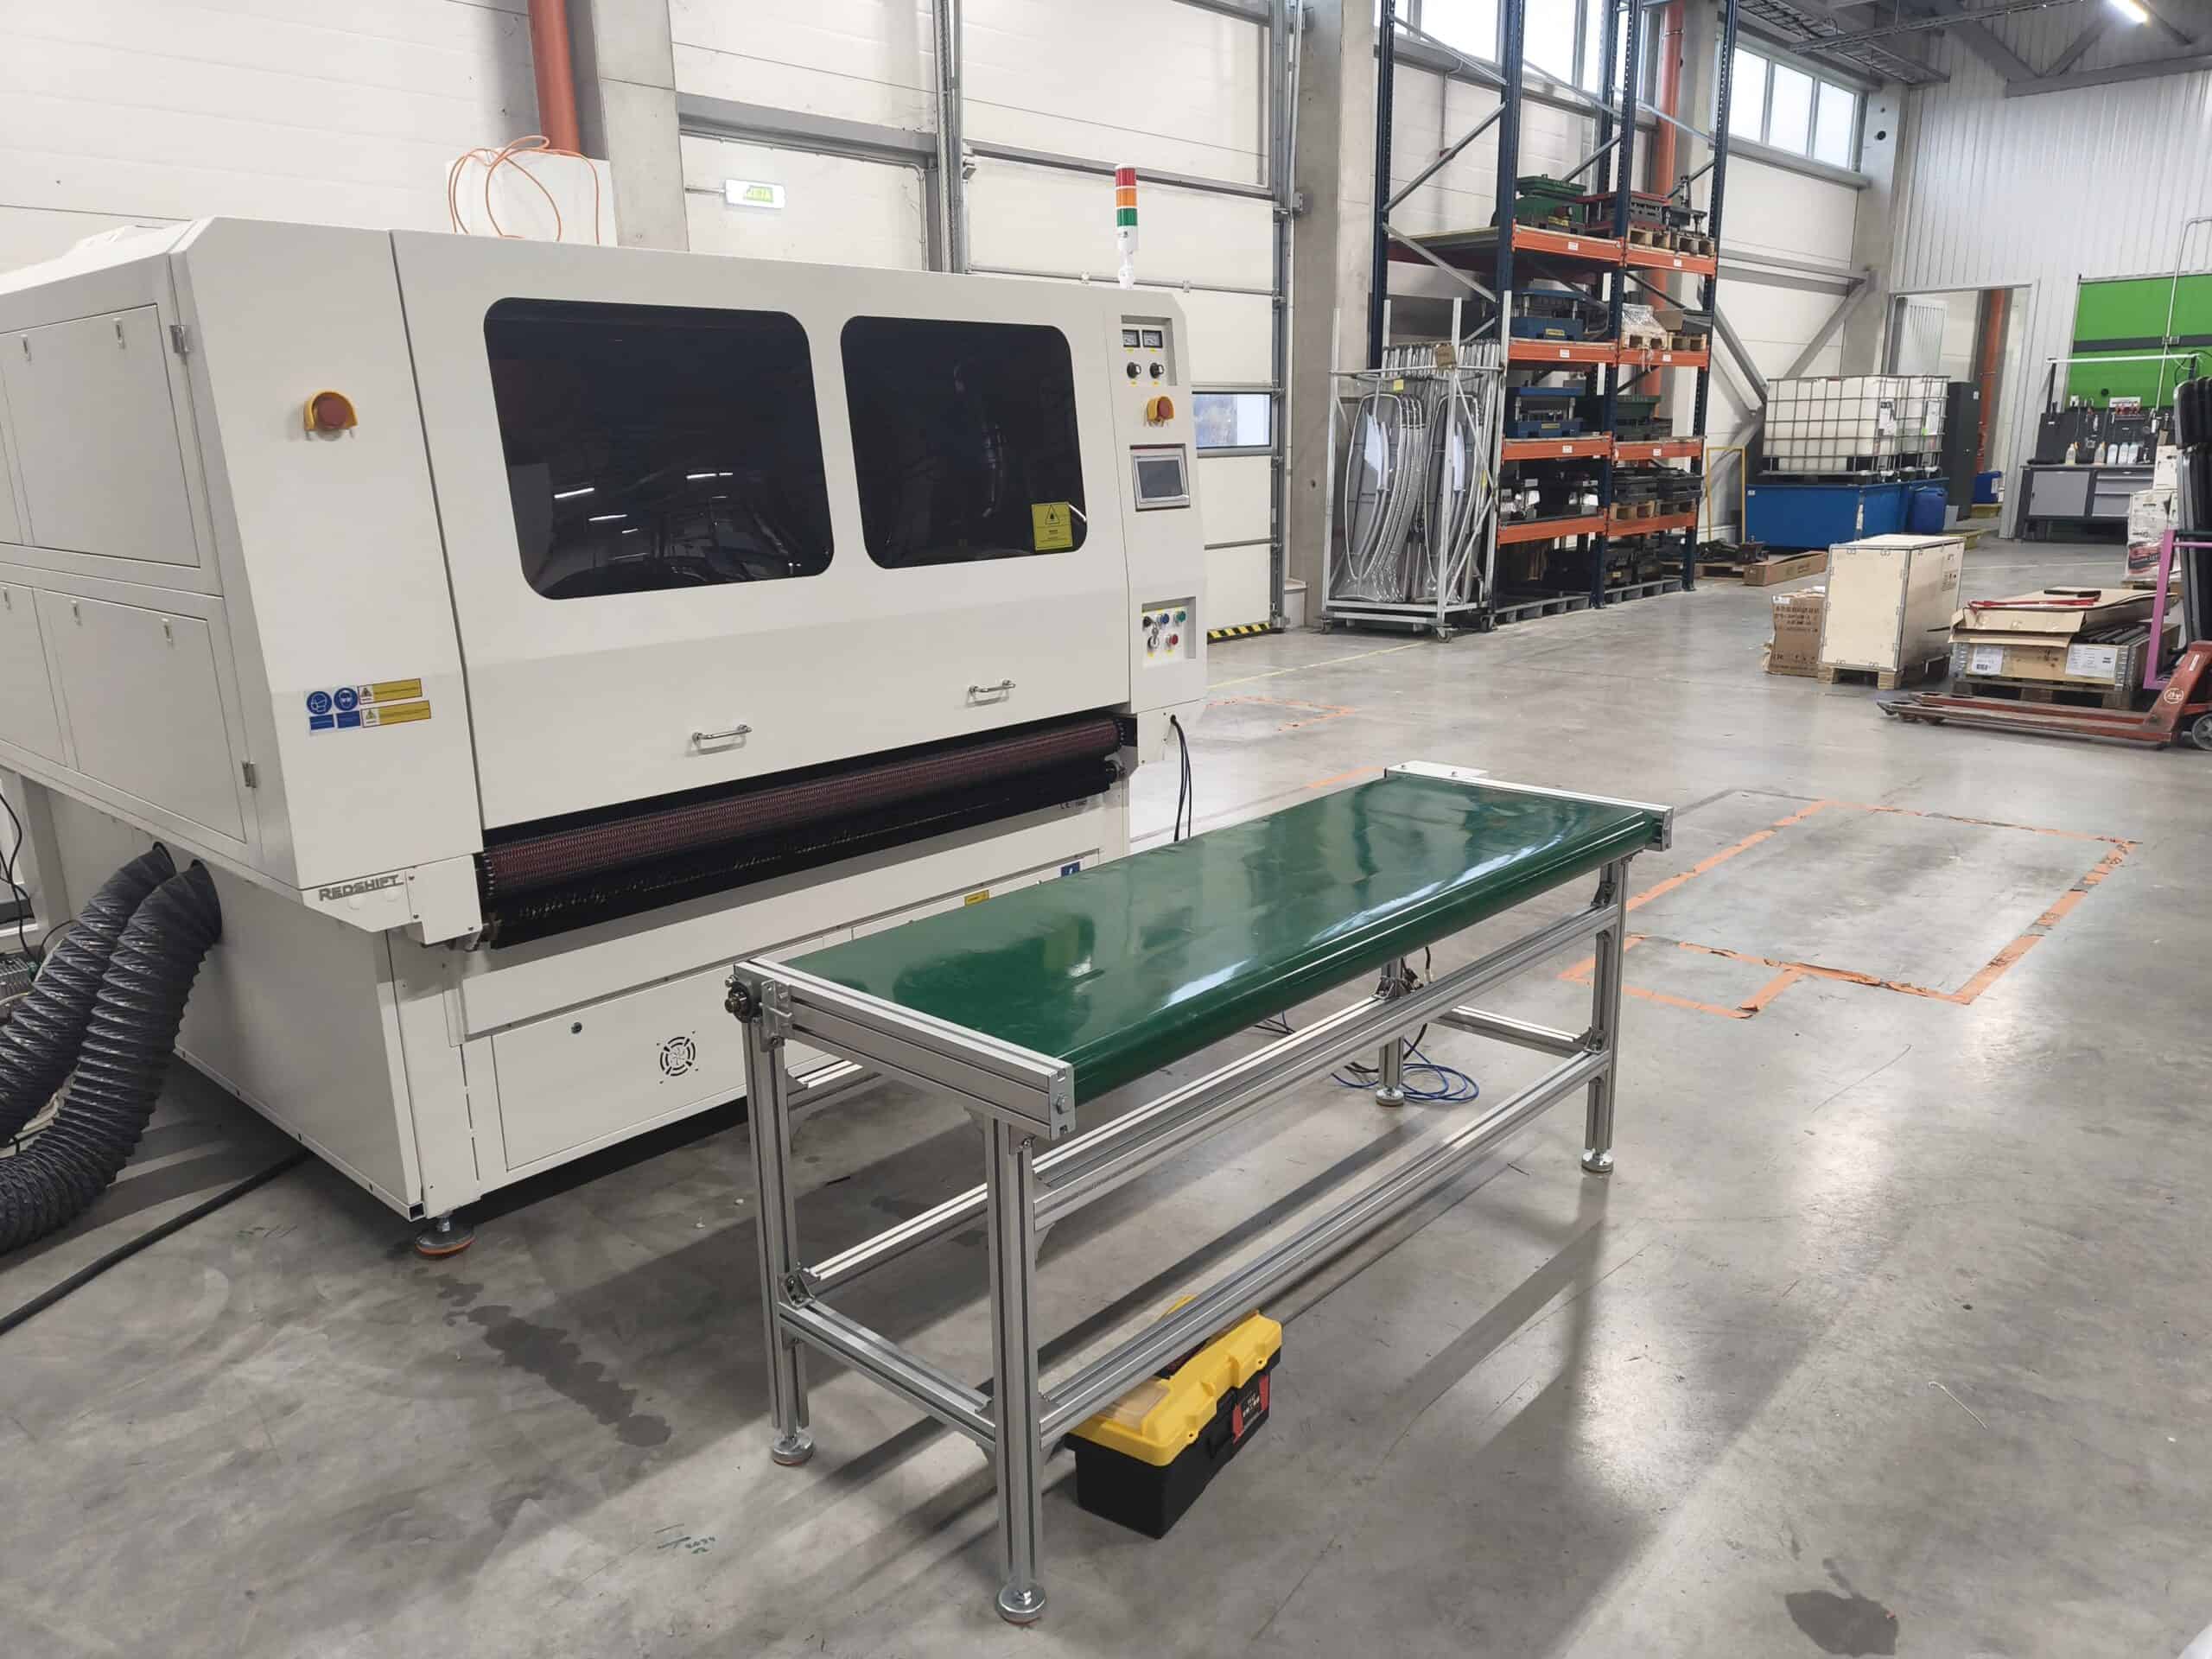
Wanneer winkeliers een lasersnijder gaan kopen, kijken ze altijd als eerste naar dezelfde dingen: laservermogen, snijsnelheid en bedgrootte.
Dat is logisch. Die cijfers staan immers op de eerste pagina van elk specificatieblad – makkelijk te vergelijken, makkelijk te verantwoorden aan je baas.
Maar als je werkzaamheden bestaan uit contoursnijden — het volgen van de bedrukte rand van gesublimeerde, digitaal bedrukte of gezeefdrukte stof — dan is hier iets dat je kijk op de materiaalkeuze wellicht zal veranderen.
Waar je je het meest zorgen over moet maken, is helemaal niet de snijsnelheid.
Het productieknelpunt bij het contoursnijden van bedrukte stoffen
Vorig jaar werkten we samen met een klant die commerciële reclameborden op groot formaat produceerde, met vestigingen in Noord-Amerika en Europa. Ze liepen tegen een productielimiet aan en hadden nieuwe apparatuur nodig.
Je zou denken dat ze meteen voor de snelste snijplotter op de markt zouden gaan.
Dat deden ze niet.
In plaats daarvan deden ze iets wat de meeste fabrieken nooit doen: ze ontleedden hun volledige print- en snijproces, station voor station, en stelden zichzelf één vraag: waar lopen we precies vast?
Het antwoord was niet het verlagen van de snelheid. Het was het camerasysteem.
Hun productiemanager zei het me zonder omwegen: "Onze snijplotter is snel genoeg. Hij weet alleen niet altijd waar hij moet snijden."
Dit komt doordat de stof, tegen de tijd dat hij bij de snijplotter aankomt, al heel wat heeft doorstaan: hitte, spanning en transportsnelheid. Elke stap in het drukproces rekt, vervormt of kreukt het materiaal. De registratiemarkeringen op de stof zelf bevinden zich niet meer op de plek die in het ontwerpbestand staat.
Dat is waar het vision-systeem van pas komt. Het moet de werkelijke positie van die markeringen in realtime bepalen, de offset berekenen en de freesmachine precies vertellen waar hij heen moet.
Als dat niet nauwkeurig genoeg is, maakt het niet uit hoe krachtig je laser is of hoe snel hij beweegt. De randen zullen niet kloppen.
Deze klant heeft uiteindelijk diverse nieuwe machines in gebruik genomen in al hun vestigingen wereldwijd. Hun enige ononderhandelbare eis: het vision-systeem moest uiterst nauwkeurig zijn.
Ik kan ze niet bij naam noemen — de sector is klein en ze willen liever niet als casestudy dienen. Maar de les is me bijgebleven. Het grootste deel van de industrie is nog steeds bezig met het vergelijken van wattage en snelheid. Loop eens door de fabriek, en je zult zien dat de productie meestal niet wordt belemmerd door een bot mes, maar door een gebrek aan overzicht.
Vergelijking van traditionele laservisiesystemen: gebiedsscan versus op het hoofd gemonteerde CCD-sensor
We hebben beide systemen gebouwd en verkocht, dus ik wil er eerlijk over zijn. Elk systeem heeft zijn eigen sterke punten en is geschikt voor een ander soort productie – er is geen universeel "beste". Maar de technologie ontwikkelt zich duidelijk in een bepaalde richting, en het is de moeite waard om te begrijpen waarom.
1. Area-Scan camera's (groot gezichtsveld): voor- en nadelen
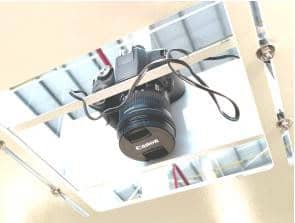
Het idee is simpel: maak één grote foto van het werkgebied en zoek vervolgens de registratiemarkeringen daarin op.
Het voordeel is de snelheid. Eén opname, klaar. Voor klussen waarbij extreme precisie niet cruciaal is – grote, ruwe snedes, patronen die al groot zijn – werken vlakscancamera's goed en zijn ze zeer kosteneffectief.
De beperking zit hem in de optische vervorming. Groothoeklenzen produceren van nature tonvormige vervorming: scherp in het midden, minder nauwkeurig naar de randen toe. Software kan dit tot op zekere hoogte compenseren, maar kan de natuurkundige wetten niet volledig omzeilen. Voor zeer nauwkeurig print- en snijwerk, met name bij kleine of gedetailleerde patronen, beginnen camera's met vlakscantechnologie aan de randen problemen te ondervinden.
2. Op het hoofd gemonteerde camera's (Small Vision): Afweging tussen snelheid en nauwkeurigheid
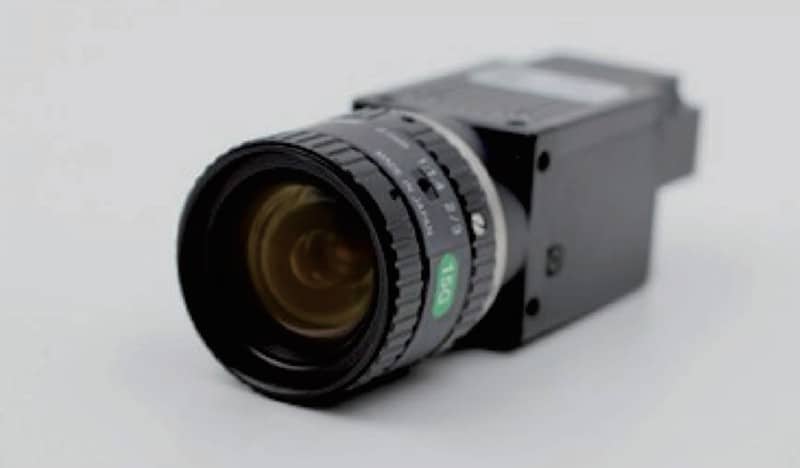
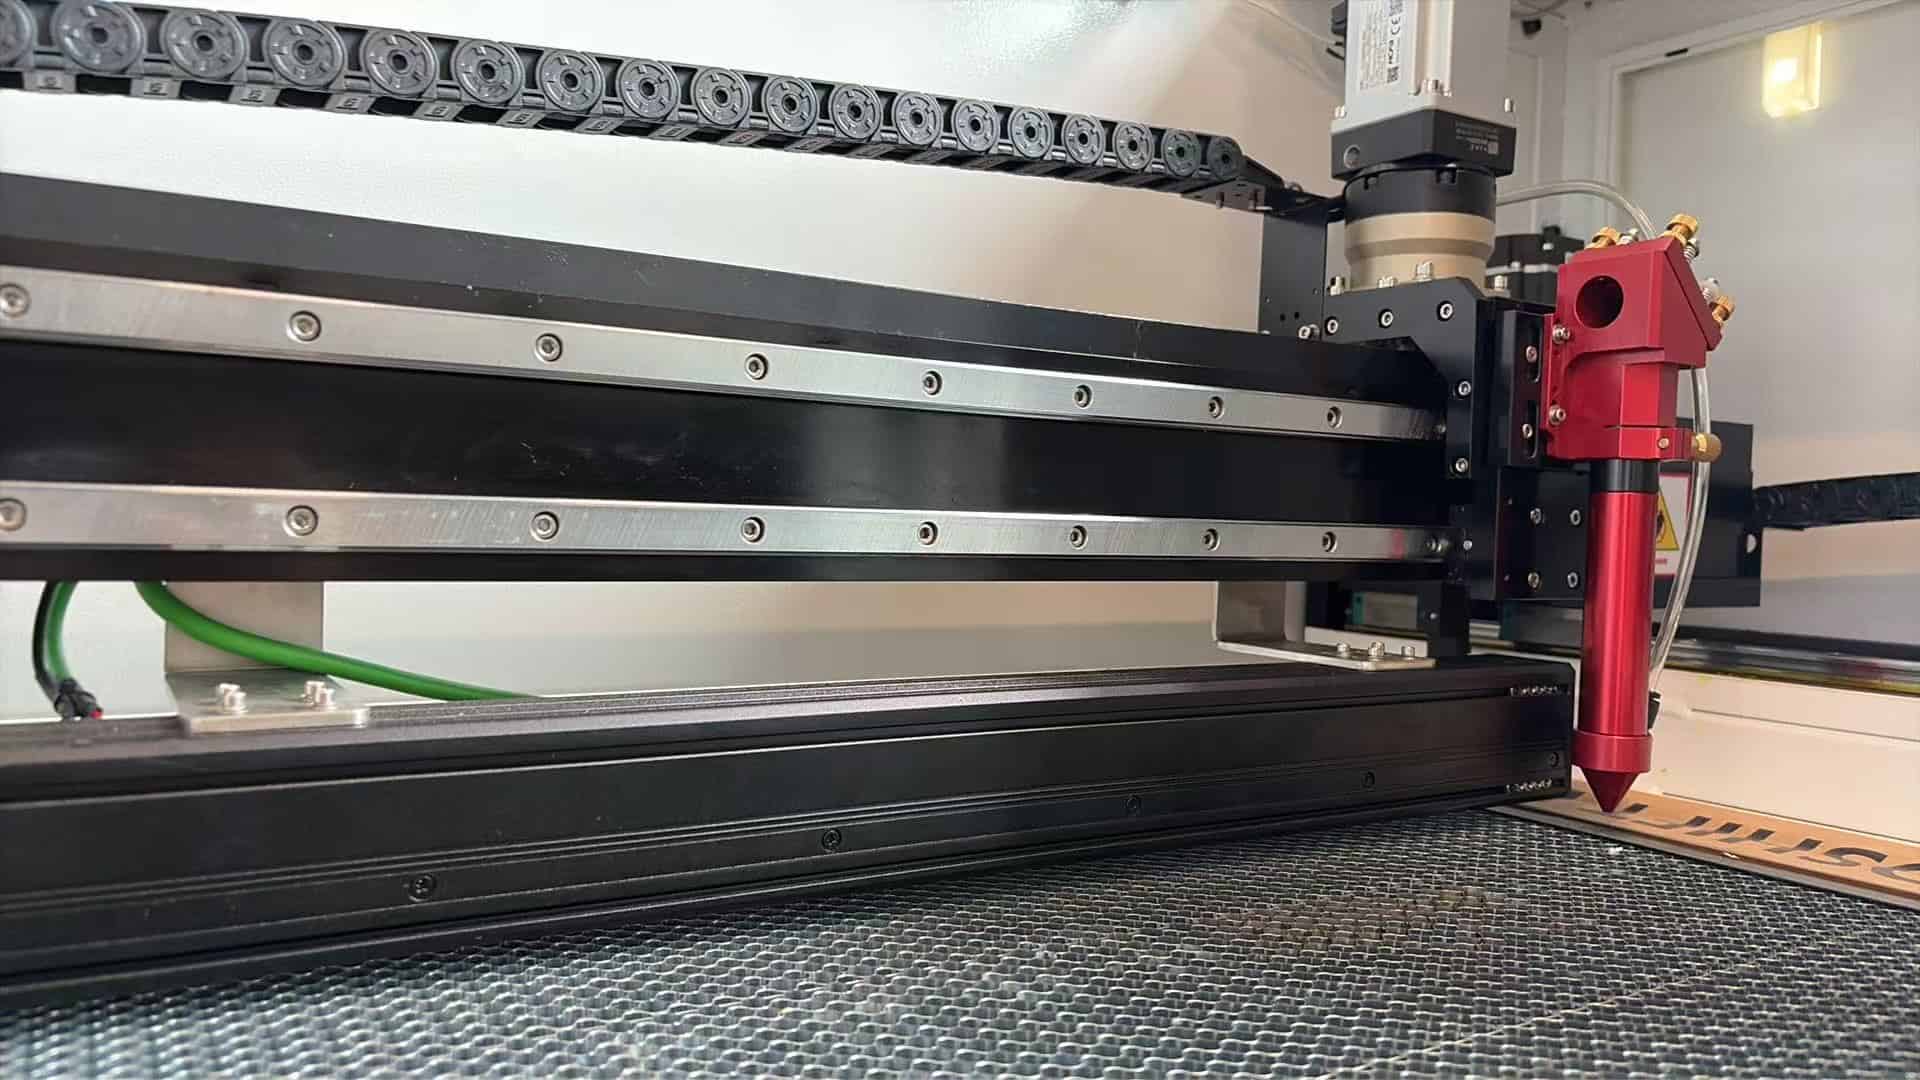
Deze worden direct op de snijkop gemonteerd en scannen de stof lijn voor lijn, net als een flatbedscanner.
De precisie is uitstekend: de camera zit dicht bij het materiaal en legt fijne details haarscherp vast. Voor kleine tot middelgrote werkoppervlakken is de nauwkeurigheid meer dan voldoende.
De keerzijde is snelheid. De printkop beweegt rij voor rij over het hele printbed; een printbed van 2 meter kan enkele minuten duren. Vervolgens moet de software duizenden afzonderlijke foto's aan elkaar plakken, en elke plakbewerking voegt een kleine cumulatieve fout toe.
Small Vision is zeer geschikt voor complexe patronen op kleinere formaten, zoals borduurpatches in kleine oplages, exclusieve bestellingen en gedetailleerde applicaties. Maar bij grootschalige, continue productie wordt de scansnelheid de beperkende factor.
Het CIS-lijnscanalternatief: een combinatie van snelheid en vervormingsvrije precisie.
Deze twee benaderingen vormen een klassieke afweging. De ene is snel maar verliest aan precisie aan de randen. De andere is nauwkeurig maar traag.
Voor veel winkels volstaan beide opties prima; je hebt niet altijd de duurste installatie nodig.
Maar als je werk zowel hoge precisie als een hoge doorvoer vereist – bijvoorbeeld nauwkeurig contoursnijden op gesublimeerd textiel of continu grootformaatproductie – loop je uiteindelijk tegen een grens aan. Snelheid of nauwkeurigheid. Het is altijd de uitdaging geweest om beide tegelijk te bereiken.
Dit is waar CIS in beeld komt.
CIS staat voor Contact Image Sensor — een lijnscantechnologie die al jaren wordt gebruikt in documentscanners en industriële inspectie. Wij waren een van de eersten die deze technologie in textiellasersnijmachines introduceerden.
De werking ervan is fundamenteel anders dan die van een normale camera.
Een gewone camera gebruikt een lens om een grote scène te verkleinen tot een kleine sensor. Die verkleining is precies wat vervorming veroorzaakt – net zoals een vergrootglas tekst aan de rand van een krant vervormt. Het is een beperking van de optiek, niet van de software.
CIS slaat de lens volledig over.
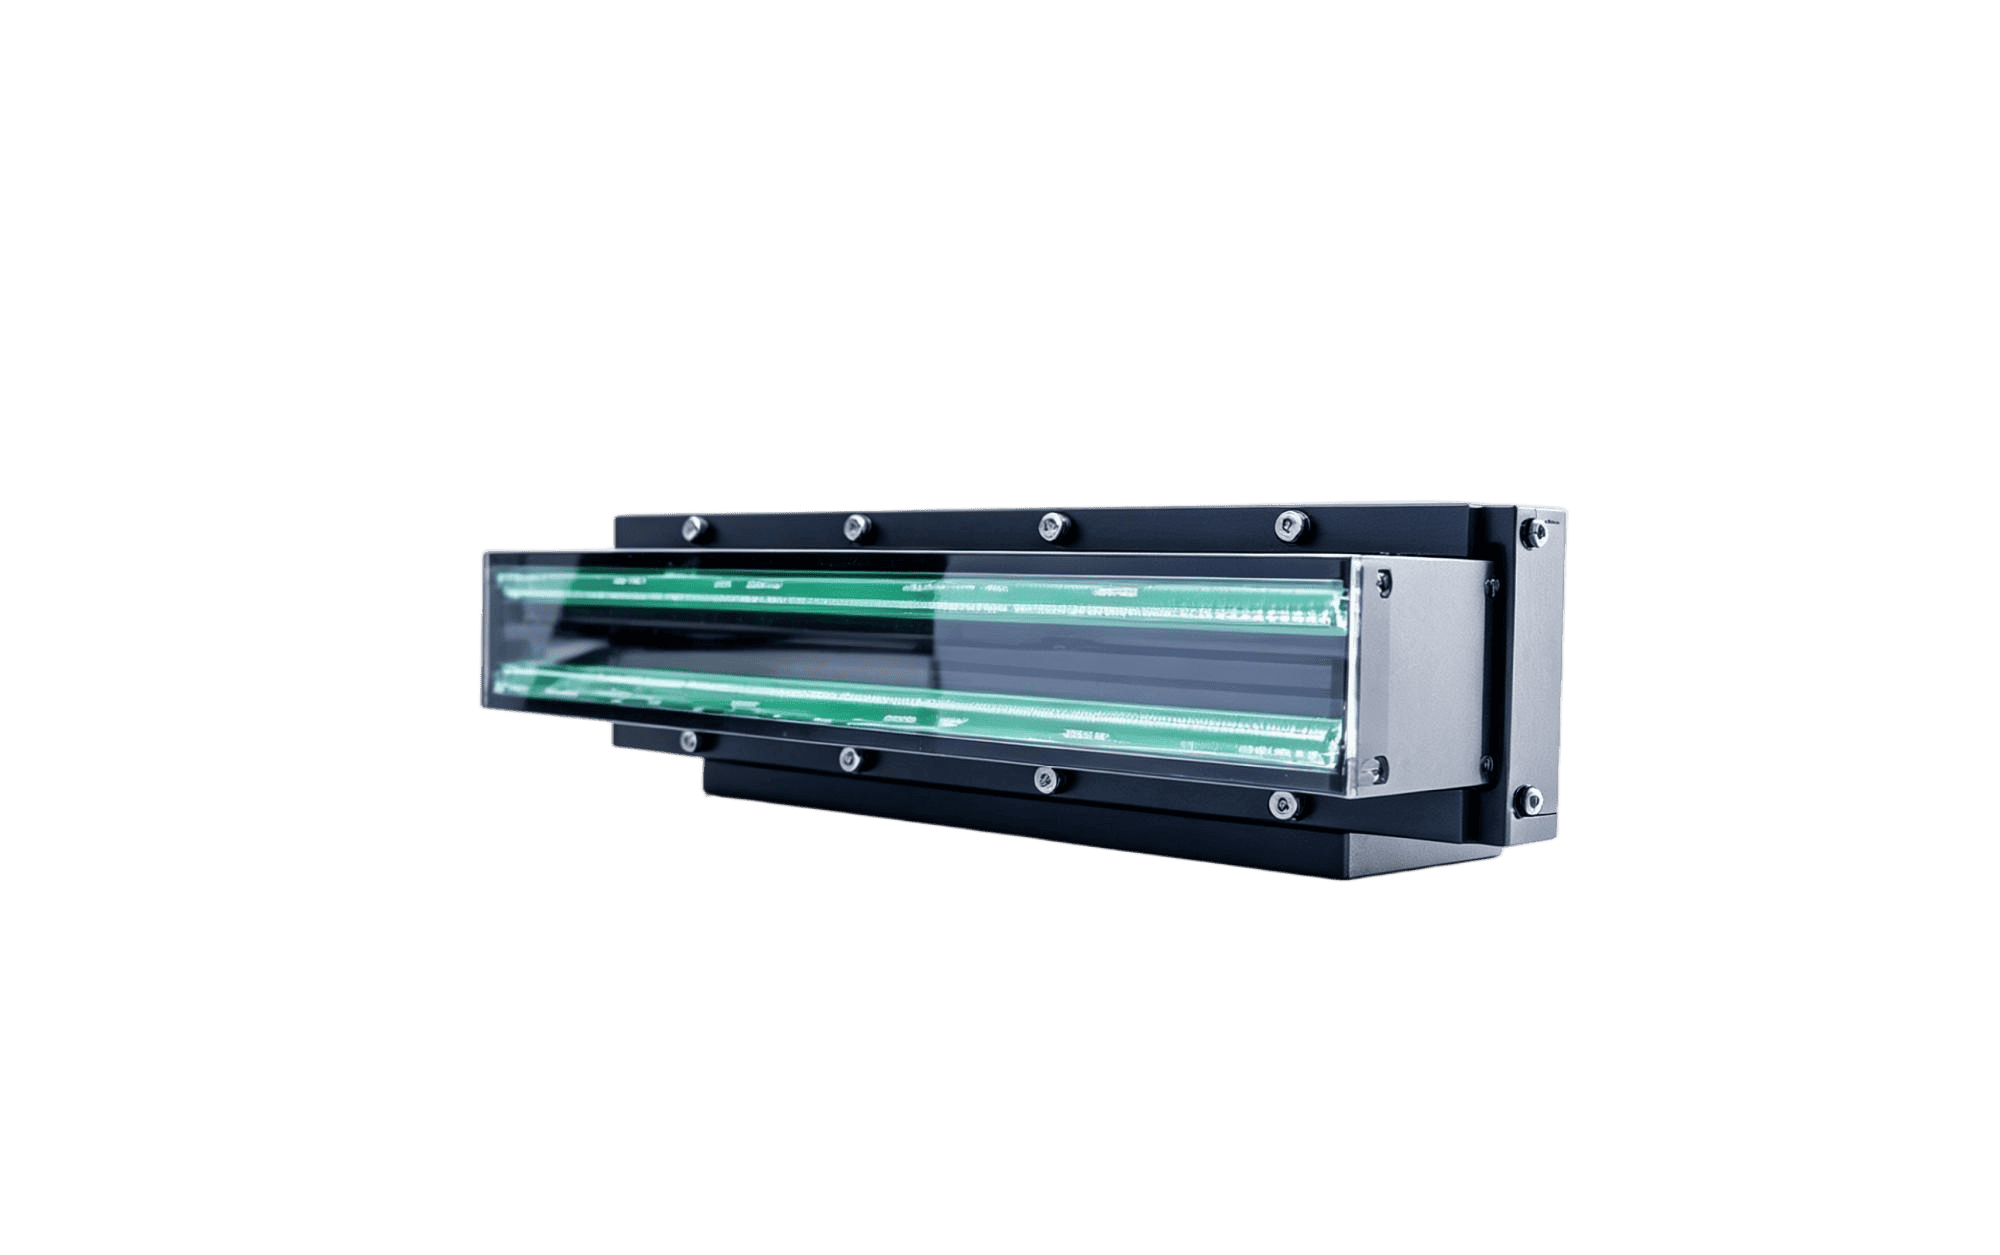
Het apparaat maakt gebruik van een 1:1 contactscan — elke pixel wordt direct gekoppeld aan één fysiek punt op de stof. Scan een bed van 2 meter breed en de sensorarray is daadwerkelijk 2 meter lang.
Geen krimp. Geen vervorming. Geen vervaging aan de randen.
De precisie aan de rand van de stof komt exact overeen met de precisie in het midden.
Enkele cijfers:
- Nauwkeurigheid van de herkenning: 0.021 mm. Een mensenhaar heeft een diameter van ongeveer 0.06–0.08 mm – dit is ongeveer drie keer fijner.
- Maximale scanbreedte: 2 meter, in één doorgang. Geen onderbrekingen, geen samenvoeging — ongeveer 10 keer de doorvoer van een op het hoofd gemonteerd kleinbeeldsysteem.
- Ingebouwde RGB-verlichting die via software in elke gewenste kleur kan worden gemengd, passend bij verschillende materialen — geen externe verlichtingsinstallatie nodig.
- Het systeem werkt met Halcon-algoritmes, de industriestandaard voor machinevisie. Het identificeert automatisch registratiemarkeringen en complexe contouren en berekent vervolgens het optimale snijpad, zelfs op sterk uitgerekt of vervormd textiel.
Toen ik de precisiecijfers voor het eerst zag, moest ik ze nog eens controleren.
Productiecasestudies: Hoogwaardige sportkleding versus grootformaat banners
Is dit in de praktijk echt van belang? Twee concrete voorbeelden.
Sublimatieprinten.
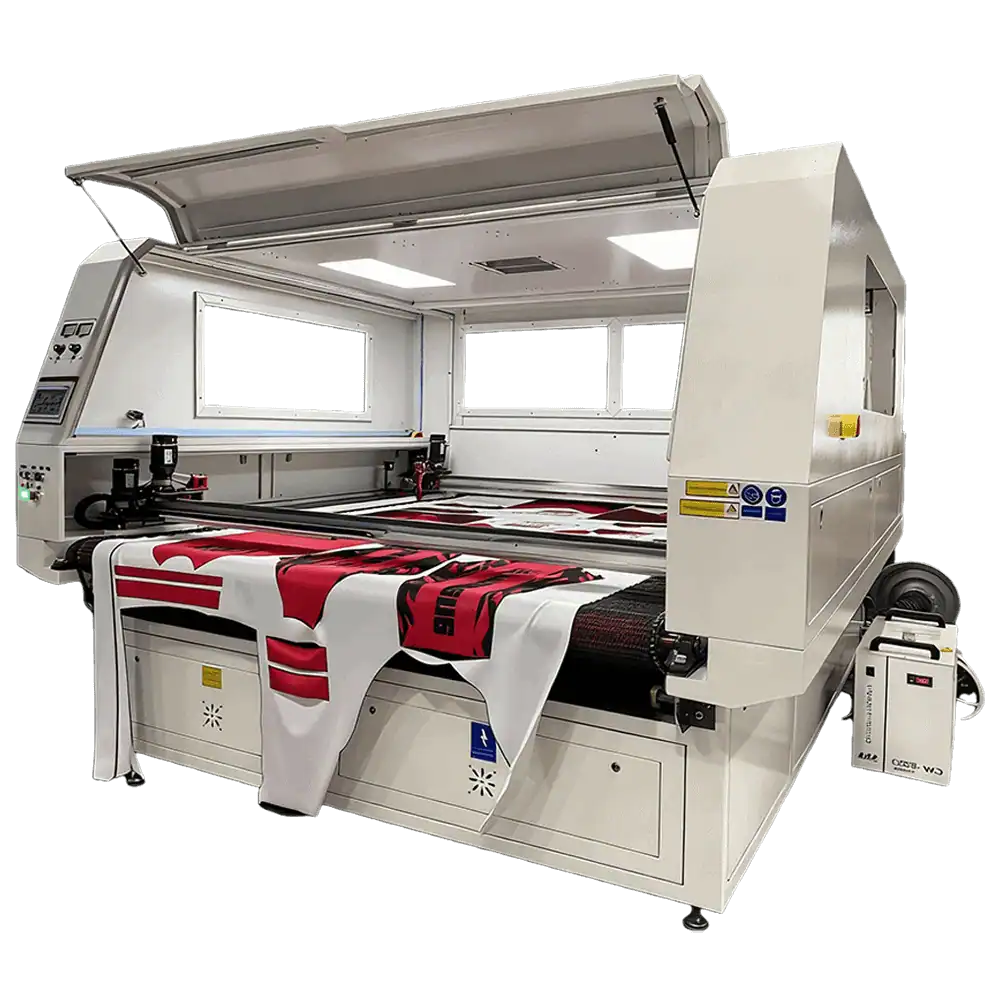
Je kent dit proces waarschijnlijk wel. De stof doorloopt een kalanderproces bij hoge temperatuur en hoge druk, waarbij de vaste kleurstof direct in gasvorm overgaat, de vezel binnendringt, afkoelt en de kleur fixeert. Pas daarna komt de stof bij de snijplotter.
De hitte en spanning die ontstaan tijdens het kalanderen vervormen de stof ongelijkmatig; sommige gedeelten rekken meer uit dan andere.
Bij een traditioneel vision-systeem zie je vaak een zichtbare afwijking tussen de snijrand en de print. Kijk goed naar een langere productielijn en je ziet de snede geleidelijk van het patroon afwijken naarmate de stof over een langere afstand vervormt. Dit is van dichtbij duidelijk te zien. De klant stuurt het product terug.
CIS leest de daadwerkelijke vervorming direct af op het moment van scannen en past het snijpad onmiddellijk aan. Zelfs als de stof 5% is uitgerekt, volgt de rand de print nauwkeurig – en de laser sealt de rand in dezelfde doorgang, waardoor rafelen wordt voorkomen en een nabewerking overbodig is.
Borduurpatches en applicaties.
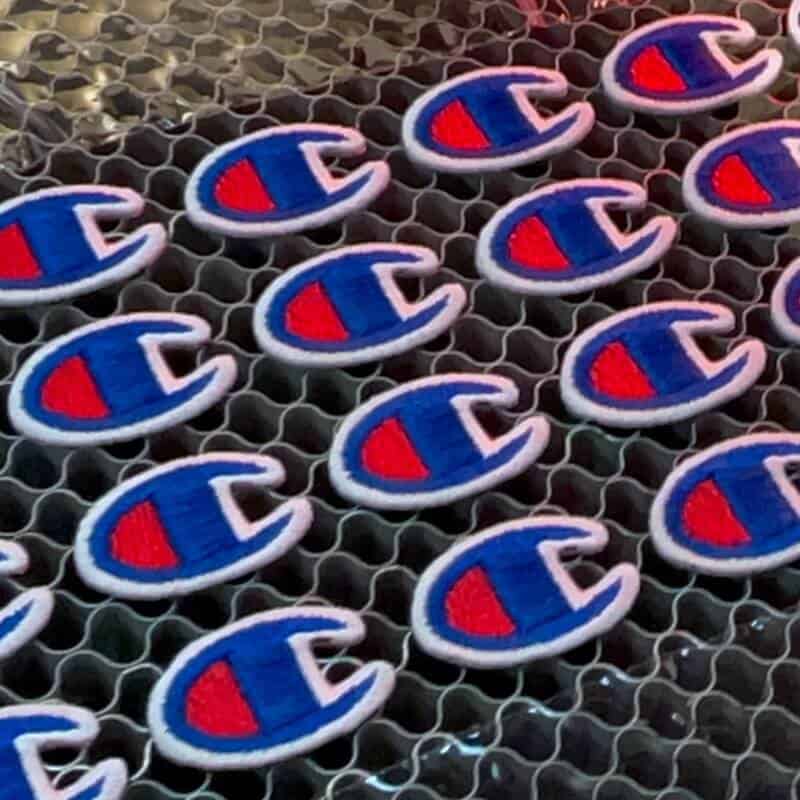
Dit is een andere uitdaging. De patronen zijn vaak complex en onregelmatig, en één vel kan tientallen of zelfs honderden afzonderlijke stukjes bevatten.
Met een op het hoofd gemonteerde microscoop met kleine beeldhoek wordt elk stukje afzonderlijk geïdentificeerd en uitgesneden – een langzaam proces. Bij een camera met gebiedsscanning is de precisie van de randen niet consistent en komen sommige stukken scheef uit.
CIS scant het hele vel in één keer, identificeert alles direct en snijdt vervolgens in batches. Elk stuk krijgt dezelfde precisie, of het nu precies in het midden zit of helemaal aan de rand.
Een analogie waar ik steeds weer op terugkom.
In de jaren 1880 begon elektriciteit zich te verspreiden in Amerikaanse fabrieken. Fabriekseigenaren investeerden flinke bedragen in het vervangen van stoommachines door elektromotoren. Maar na de installatie bleek de productiviteit nauwelijks te stijgen.
Waarom?
Omdat ze alleen de energiebron hadden vervangen. De lay-out, de workflow, de aandrijfassen, de plaatsing van de machines – alles bleef precies hetzelfde, nog steeds georganiseerd rond de plek waar de oude stoommachine had gestaan. Het echte voordeel van de elektromotor kreeg nooit de kans om zich te openbaren.
De fabrieken die daadwerkelijk profiteerden, waren de fabrieken die begrepen wat elektriciteit echt te bieden had: decentrale energieopwekking . Ze herschikten hun machines rond de productiestroom in plaats van rond een centrale energiebron. De productie nam exponentieel toe.
De lasersnij-industrie beleeft momenteel een vergelijkbare periode.
Iedereen jaagt op meer watt, meer snelheid – net zoals fabrieken vroeger met elkaar concurreerden over wiens stoommachine het meeste vermogen had. Maar de echte efficiëntiewinst zal waarschijnlijk niet komen van een sneller mes. Die zal komen van een scherper oog.
Het vision-systeem is de "gedistribueerde energiebron" voor het lasersnijden van textiel.
Het zal niet het belangrijkste cijfer op de eerste pagina van de brochure zijn. Maar het bepaalt wel je rendement. Het bepaalt of je klanten uit het hogere segment kunt binnenhalen. Het bepaalt of je bedrijf "functioneel" of "concurrerend" is.
Een opmerking over transparantie
Sommigen van jullie denken nu waarschijnlijk: dit is gewoon een verkooppraatje voor RedShift's CIS.
Dat klopt. CIS is een product dat we actief verkopen. Maar de optische fysica, de productiescenario's, de afwegingen tussen de verschillende benaderingen – dat hebben we allemaal niet verzonnen. Het is iets wat we jaar na jaar, in directe samenwerking met klanten, herhaaldelijk hebben gevalideerd. Geloof me niet zomaar op mijn woord – vraag het maar aan een willekeurige industrieel vision-ingenieur. Je krijgt hetzelfde antwoord.
De reden waarom ik dit schrijf is simpel.
We hebben met te veel fabrieken samengewerkt waar bij de selectie van apparatuur 80% van de tijd wordt besteed aan het vergelijken van laservermogen en snijsnelheid, 20% aan de afmetingen van het snijbed en de prijs, en vrijwel geen aandacht aan het vision-systeem.
Dan komt de machine opdagen, de snijkwaliteit laat te wensen over, en de laser krijgt de schuld.
Dat is geen incidenteel geval. Het is een blinde vlek die de hele branche treft.
Mijn verzoek is dan ook: als uw werk bestaat uit het nasnijden van prints, neem dan de tijd om het vision-systeem van de machine die u overweegt te kopen goed te evalueren. U hoeft niet per se voor ons systeem te kiezen. Zorg er gewoon voor dat u weet wat u koopt en waarom.
Als je na dit onderzoek tot de conclusie komt dat CIS de juiste keuze voor je is, dan willen we graag met je in gesprek gaan.
En als je iets beters vindt, laat het me dan weten. Ik ben oprecht nieuwsgierig.
We doen dit om de branche een beetje beter te maken. Dat is eigenlijk alles.