Meteen naar de inhoud
Je hebt een delicaat project, zoals het maken van ingewikkelde huwelijksuitnodigingen of luxe verpakkingen, maar je lasersnijder blijft het papier verbranden. Je houdt lelijke, bruine randen over, verspilt materiaal en de groeiende angst dat je machine gewoon niet geschikt is voor de klus. De frustratie neemt toe, want elke mislukte snede kost je tijd en geld, waardoor je hele project in gevaar komt.
De sleutel tot het snijden van papier zonder verbranding is om het materiaal zo snel te verdampen dat de omringende vezels geen tijd hebben om oververhit te raken en te verkolen. Dit wordt bereikt door een combinatie van zeer laag vermogen, extreem hoge snelheid en een perfect gefocuste laserstraal. In plaats van door het papier heen te branden, sublimeert u het direct, waardoor het vaste materiaal direct in gas wordt omgezet voor een strakke, scherpe rand.
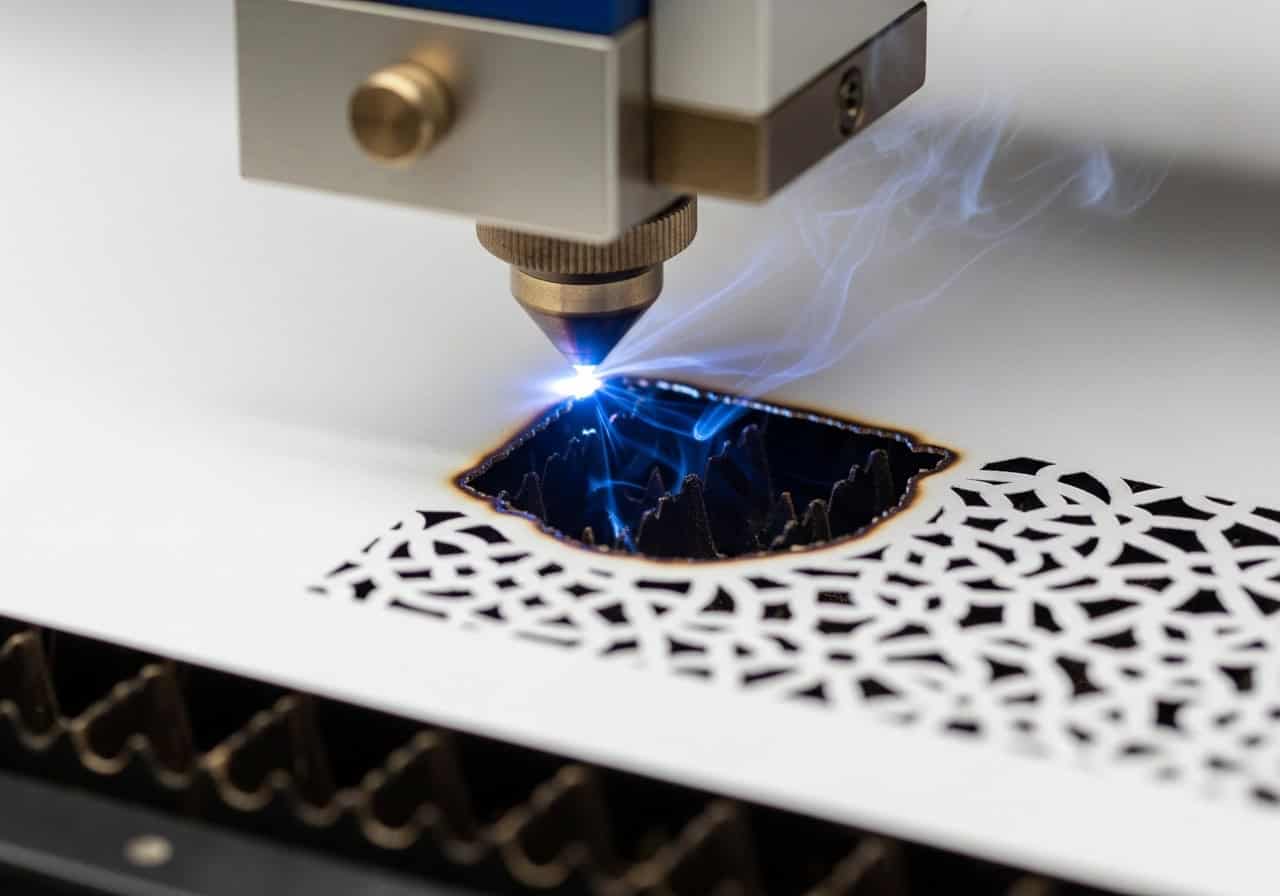
Ik herinner me dat ik werkte met een klant die hoogwaardige pop-upkaarten maakte. Ze hadden last van broze vouwlijnen die scheurden. Ze gaven de schuld aan het papier, maar ik vermoedde iets anders. We bekeken hun snijwonden onder een microscoop en zagen microscopische verkooling diep in de papiervezels, zelfs op snijwonden die er met het blote oog schoon uitzagen. Het probleem was niet alleen de zichtbare bruine rand; het was de onzichtbare hitteschade die achterbleef. Deze ervaring leerde me dat een echt schone snede meer is dan alleen het uiterlijk; het gaat om het behoud van de structurele integriteit van het materiaal.
Welke instellingen voorkomen dat papierranden bruin worden?
Je staat voor je laser, klaar om te snijden, maar je aarzelt over de bediening. Je weet dat de verkeerde combinatie van kracht en snelheid je prachtige karton in een verschroeide bende verandert. Je voert test na test uit, past de instellingen aan, maar je gokt maar wat, verspilt duur papier en hebt het gevoel dat je blind vliegt.
Om bruine randen te voorkomen, moet u de laagst mogelijke vermogensinstelling gebruiken in combinatie met de hoogste snelheid die uw machine nauwkeurig aankan. Het doel is om de hoeveelheid thermische energie die aan het papier wordt overgedragen te minimaliseren. Een snel bewegende straal met een laag vermogen verdampt het materiaal op zijn pad zonder lang genoeg te blijven hangen om de omliggende vezels te verbranden, wat resulteert in een schone, kleurloze rand.
Simpelweg zeggen "laag vermogen, hoge snelheid" is makkelijk, maar de werkelijkheid is genuanceerder. Het is een delicate evenwichtsoefening die met elk papiertype verandert.
1. Begin met snelheid
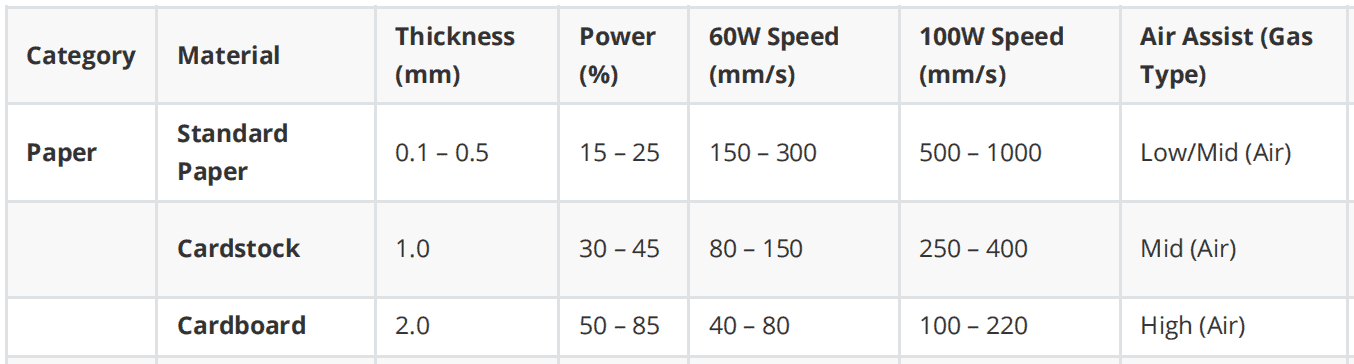
Voor dunne materialen zoals papier moet de lasersnelheid vrijwel altijd maximaal zijn. Bij de meeste CO₂-lasers ligt deze snelheid tussen de 200 mm/s en 500 mm/s. Een snellere laser geeft de warmte minder tijd om zich te verspreiden. Een te lage snelheid is de belangrijkste oorzaak van verbranding.
2. De vermogenstest
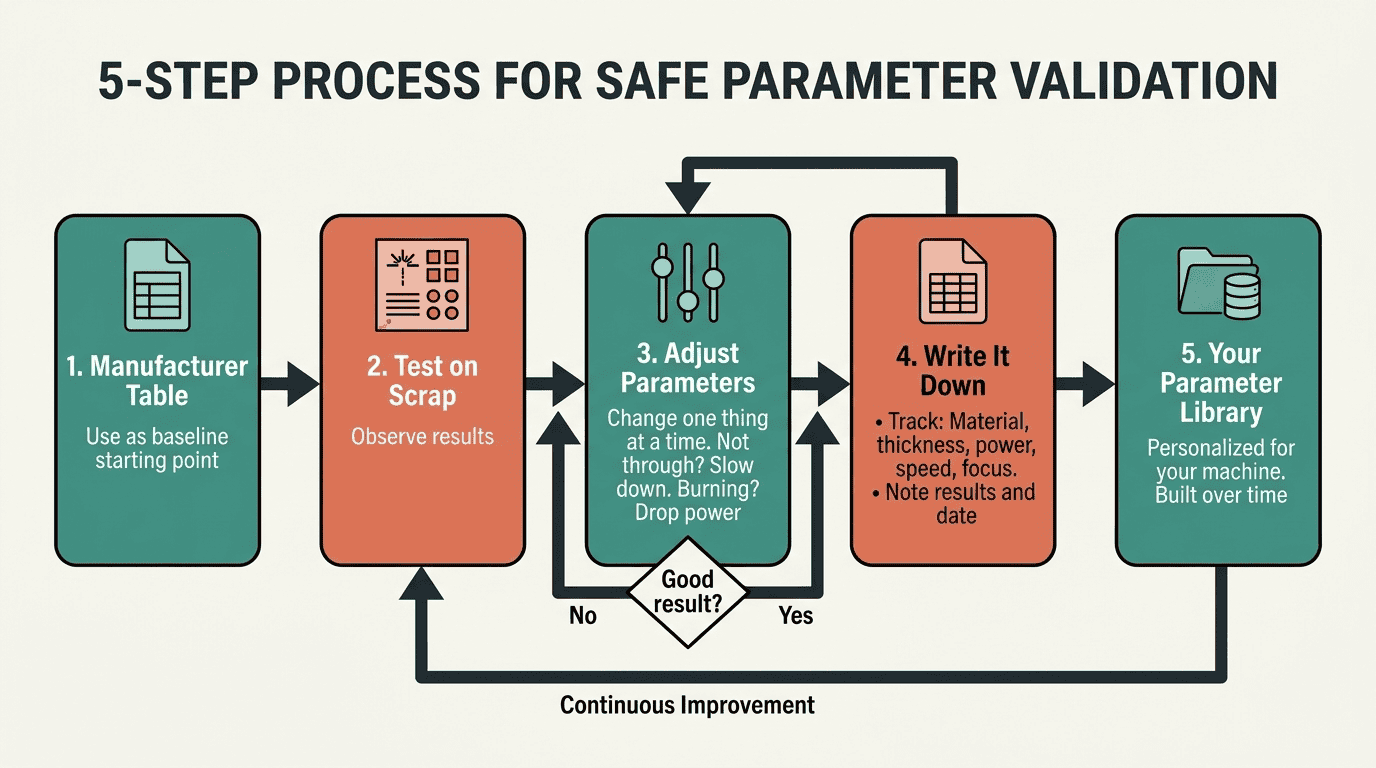
Zodra de snelheid op hoog staat, zoek je de juiste vermogensinstelling . Begin bij het absolute minimum (bijvoorbeeld 10%) en maak een kleine testsnede. Is het gelukt? Zo niet, verhoog dan het vermogen met slechts 1-2% en test opnieuw. Herhaal dit totdat de laser het materiaal net doorsnijdt. Dit is de optimale instelling . Het doel is om geen overtollige energie te gebruiken.
3. Frequentie (Hz) is van belang
Bij geavanceerdere RF-lasers kunt u ook de frequentie (Hz) regelen, oftewel het aantal laserpulsen per seconde. Bij papier werkt een hogere frequentie (tussen 5,000 en 25,000 Hz) als een fijner, scherper mes, wat resulteert in een gladdere snede. Goedkopere lasers met een glazen buis bieden deze mate van controle niet.
Hoe zorgt Air Assist voor schone sneden op dun papier?
Je hebt je instellingen goed ingesteld, maar terwijl de laser snijdt, zie je kleine opvlammen en ruik je een brandlucht. Als de klus geklaard is, zie je een plakkerig, harsachtig residu langs de snijlijn en een licht verkleurde rand. Je instellingen kloppen, dus wat gaat er nog mis? Je bent gefrustreerd dat je dat perfect schone resultaat niet krijgt.
Een sterke stroom perslucht, ook wel air assist genoemd, is essentieel voor het snijden van schoon papier. Deze luchtstroom vervult twee cruciale taken tegelijk: het blaast verdampte papierdeeltjes en brandbare gassen weg voordat ze kunnen ontbranden (om steekvlammen te voorkomen) en het koelt de snijrand direct af. Deze koeling is essentieel om te voorkomen dat warmte in de omliggende papiervezels trekt en deze bruin verkleurt.
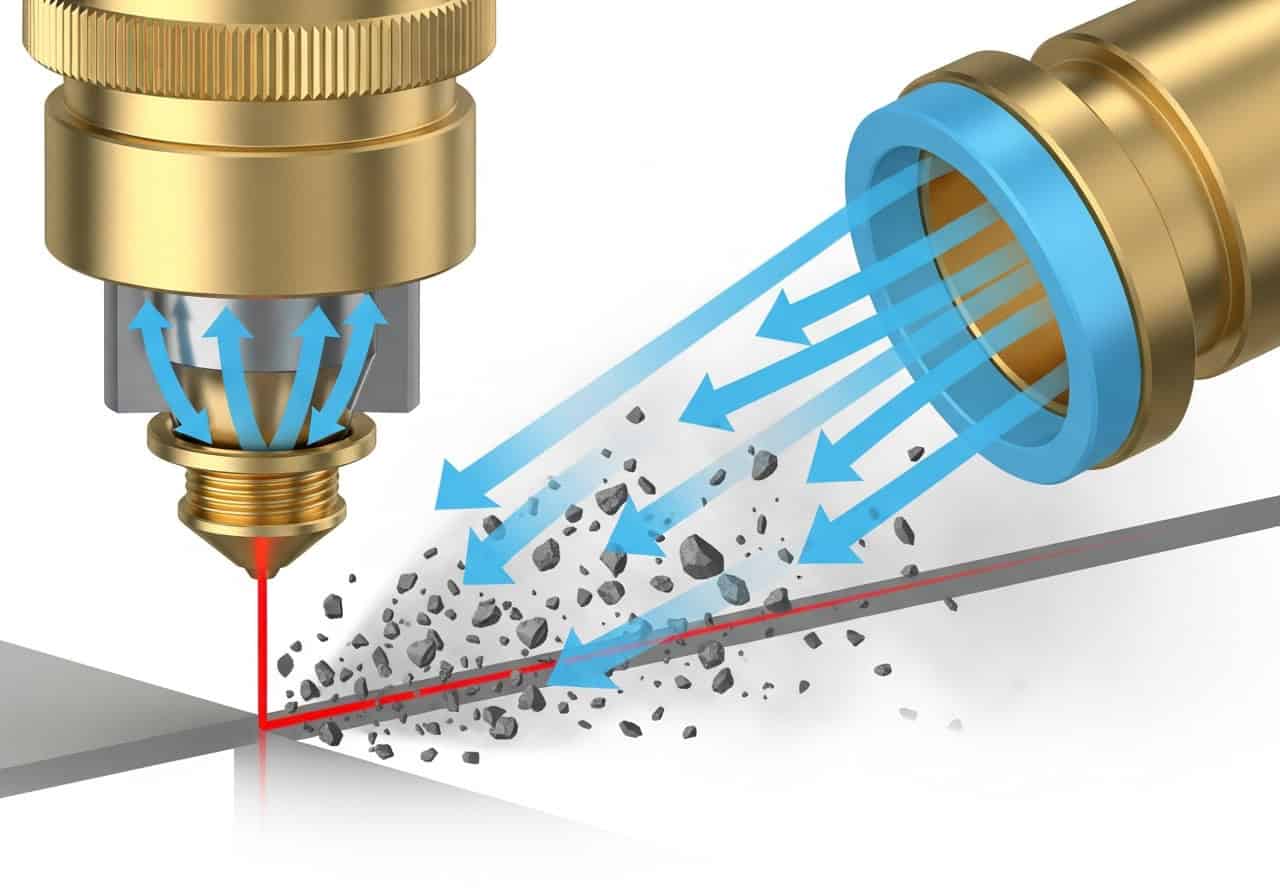
Luchtondersteuning is niet zomaar een ventilator; het is een hogedruk- en gerichte tool. Optimalisatie ervan is cruciaal voor delicaat werk.
1. Druk en stroming
Bij papier wil je geen luchtstroom die het delicate materiaal kan scheuren of verschuiven. Je hebt een matige, constante druk nodig (ongeveer 15-20 PSI). Het doel is om een schone, gerichte straal te creëren die de snijlijn efficiënt reinigt zonder de rest van het vel te beschadigen.
2. Puin opruimen vs. koelen
De belangrijkste functie van de luchtstroom is het afvoeren van verdampte deeltjes . Als deze deeltjes blijven hangen, zal de laserstraal ze opnieuw raken, waardoor ze oververhit raken en rook en residu ontstaan die het papier bevlekken. Het secundaire koeleffect is een bonus die bovendien helpt om verkleuring te voorkomen.
3. Keuze van het mondstuk
Het mondstuk aan het uiteinde van uw laserstraal focust de luchtstroom. Een kleiner, conisch mondstuk creëert een krachtigere, gerichte luchtstraal. Dit is ideaal voor papier, omdat het de reinigende en koelende effecten direct op het snijpunt concentreert, waardoor maximale efficiëntie wordt bereikt zonder dat uw lichte materiaal over het hele laserbed wordt verspreid.
Kunnen verschillende papiersoorten CO₂-lasers anders verwerken?
Je hebt je instellingen geperfectioneerd op een standaard stuk karton, waardoor je prachtige, strakke sneden hebt bereikt. Maar wanneer je overschakelt naar glanzend, gecoat papier of een vezelig, handgemaakt karton voor een nieuw project, verandert alles. Dezelfde instellingen zorgen nu voor verbrande, smeltende of onvolledige sneden, waardoor je je frustrerende trial-and-error-proces helemaal opnieuw moet beginnen.
Ja, elk papier reageert anders op een CO₂-laser vanwege de unieke dichtheid, vezelinhoud en chemische coatings. Een dicht, hoogwaardig karton absorbeert de warmte gelijkmatig en snijdt netjes. Los, vezelig papier is gevoeliger voor verbranding, terwijl glanzend of met plastic gecoat papier kan smelten en een harde, gerolde rand kan achterlaten. Elk type papier vereist zijn eigen unieke "sweet spot" van vermogens- en snelheidsinstellingen.

Het materiaal begrijpen is het halve werk. Je snijdt niet alleen "papier"; je snijdt een specifieke samenstelling van vezels, bindmiddelen en coatings.
1. Vezelgehalte en -dichtheid
Papier met dicht opeengepakte, uniforme vezels (zoals hoogwaardig karton ) snijdt het beste. Het verdampt schoon. Papier met losse, luchtige vezels (zoals goedkoop knutselpapier of sommige gerecyclede papiersoorten) bevat meer zuurstofzakjes en zal eerder smeulen en verkoolen.
2. Bindmiddelen en coatings
Veel papiersoorten bevatten bindmiddelen , lijm of klei om ze een gladde, glanzende afwerking te geven. Deze toevoegingen reageren anders op warmte dan cellulosevezels. Glanzende coatings kunnen langs de snijrand smelten tot een harde, plasticachtige laag, terwijl bepaalde bindmiddelen verkleuring kunnen veroorzaken.
3. De onzichtbare vijand: vochtgehalte
Papier is hygroscopisch , wat betekent dat het vocht uit de lucht absorbeert. Een vel papier in een vochtige werkplaats bevat meer water dan een vel in een droge omgeving. Dit vocht moet door de laser worden verdampt voordat de vezels kunnen worden doorgesneden, wat meer energie kost en het risico op hitteschade vergroot.
| Papiersoort | Veelvoorkomende reactie | Pro Tip |
|---|---|---|
| Mat karton | Snijdt netjes | Het ideale materiaal. Eenvoudig in te stellen. |
| Glanzend/gecoat papier | Smelten, harde randen | Gebruik afplaktape om het oppervlak te beschermen en smelten te voorkomen. |
| Vezelig/Handgemaakt | Verkoling, opflakkeringen | Maak optimaal gebruik van de luchtdruk en de snelheid om gloeiende resten weg te blazen. |
| Golfkarton | Hoog brandrisico | Vereist veel luchtondersteuning en voortdurend toezicht. |
Waarom is de brandpuntsafstand van een laser belangrijk voor delicate materialen?
Je hebt je vermogens- en snelheidsinstellingen onder de knie, maar je sneden zijn nog steeds niet zo scherp als ze zouden kunnen zijn. Je merkt dat zeer fijne details vervagen en de snijlijn (zaagsnede) breder is dan je wilt. Je krijgt wel zuivere sneden, maar je verliest de ultrafijne precisie die je veeleisende project vereist.
De brandpuntsafstand bepaalt de grootte en intensiteit van het brandpunt van de laser, wat cruciaal is voor delicate materialen. Een lens met een kortere brandpuntsafstand (bijv. 1.5 cm) creëert een kleiner, intenser brandpunt. Hierdoor kunt u snijden met een dunnere lijn (een kleinere snede) en een lager vermogen, waardoor er minder warmte in het papier komt en fijne details behouden blijven.
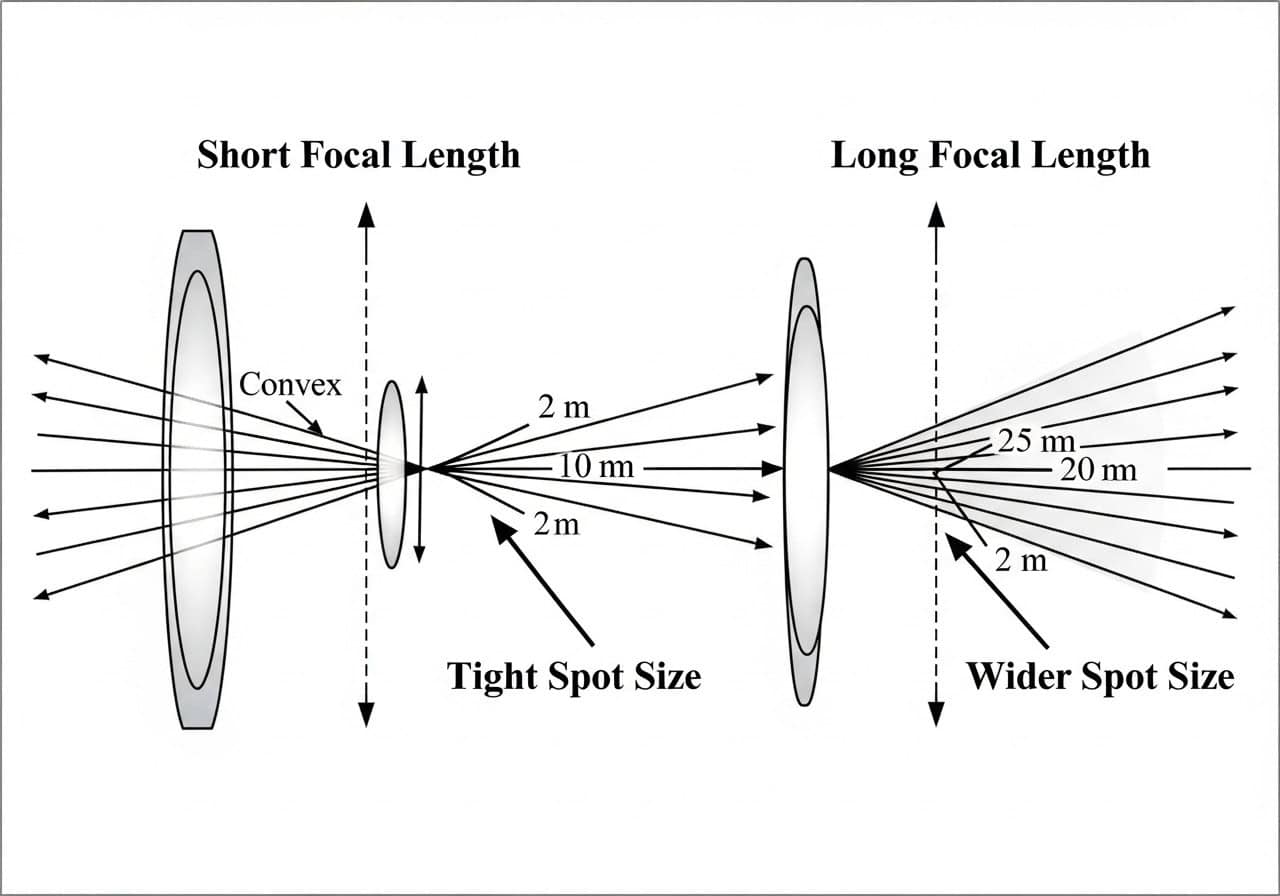
Dit is waar we een goede operator onderscheiden van een geweldige. De echte vijand zijn niet de bruine randen; het is de onzichtbare schade door latente hitte.
1. De hitte-beïnvloede zone (HAZ)
Zelfs een visueel perfecte snede laat een " hittebeïnvloede zone " (HAZ) achter. Dit is een microscopisch klein gebied waar de papiervezels, hoewel niet verbrand, voldoende verhit zijn om broos te worden. Dit is de echte uitdaging in de productie. Bij luxe verpakkingen of pop-upkaarten leidt deze broosheid tot scheuren langs de vouwlijnen, waardoor het product dagen of weken na het snijden defect raakt.
2. De illusie van "Low and Slow" versus "Fast and Furious"
Veel operators denken dat het verlagen van het vermogen de enige oplossing is. Maar het echte geheim zit hem in het slimmer toedienen van die energie. Je moet het materiaal bestoken met een intense energiestoot die het onmiddellijk verdampt, voordat de warmte de kans krijgt om in het omringende materiaal te trekken en een grote warmtebeïnvloede zone (HAZ) te creëren . Het is een thermodynamische race.
3. RF-geëxciteerde versus glazen buislasers
Hier wordt het type laserbron cruciaal. Goedkopere CO₂-lasers met glazen buis¹ hebben een tragere "puls"-respons. Ze zijn goed in het leveren van een constante energiestroom. Hoogwaardige RF-aangedreven lasers met metalen buis kunnen echter duizenden pulsen per seconde genereren met extreem snelle stijg- en daaltijden. Ze kunnen die korte, scherpe, krachtige pulsen leveren die nodig zijn om de warmteoverdracht te minimaliseren. Zo minimaliseer je de warmtebeïnvloede zone² en creëer je sneden die niet alleen schoon, maar ook sterk en flexibel zijn.
Conclusie
Papier snijden met een CO₂-laser zonder het te verbranden is een proces van het beheersen van warmtebeheersing. Hoewel basisinstellingen zoals laag vermogen en hoge snelheid het uitgangspunt vormen, komt echte productie-uitmuntendheid voort uit een dieper begrip. Door de luchtondersteuning te optimaliseren, rekening te houden met de unieke eigenschappen van elk papiertype en de juiste brandpuntsafstand te gebruiken, krijgt u meer controle. Uiteindelijk is het doel niet alleen om bruine randen te voorkomen, maar ook om de onzichtbare warmtebeïnvloede zone te minimaliseren door snel en efficiënt energie te leveren. Dit is een taak waar RF-geëxciteerde lasers in uitblinken, waardoor uw eindproducten zowel mooi als duurzaam zijn.
FAQ
Vraag 1: Wat is een goede vuistregel om de juiste laserinstellingen te vinden voor een nieuw soort papier?
A: Gebruik de "testraster"-methode. Maak een raster van kleine vierkantjes in je lasersoftware. Wijs een ander vermogensniveau toe aan elke rij (bijv. 10%, 12%, 14%) en een andere snelheid aan elke kolom (bijv. 200 mm/s, 250 mm/s, 300 mm/s). Trek dit raster over een stukje nieuw papier. Het vierkantje dat volledig doorsnijdt met de minste bruining, geeft je ideale startpunt aan.
Vraag 2: Ik heb mijn vermogen verlaagd en mijn snelheid verhoogd, maar ik zie nog steeds een lichte bruining. Wat is de volgende stap?
A: Controleer je luchtondersteuning en focus. Een zwakke of ongefocuste luchtstroom verwijdert vuil niet en koelt de rand niet effectief. Voer ook een hellingtest uit om te controleren of je laser perfect gefocust is. Een onscherpe straal is breder en "kookt" het papier in plaats van het te verdampen, waardoor het zelfs bij hoge snelheden bruin wordt.
Vraag 3: Mijn luchtondersteuning staat aan, maar mijn lichtgewicht papier vliegt erdoorheen. Hoe los ik dit op?
A: Waarschijnlijk staat er te veel druk op het papier, of zit het papier niet goed vast. Probeer eerst de luchtdruk (PSI) te verlagen tot een niveau dat vuil verwijdert zonder dat het werkt als een bladblazer. Gebruik ten tweede een honingraatbed met honingraatpennen of kleine, krachtige magneten (zorgvuldig uit de buurt van het laserpad geplaatst) om het papier plat en stevig tegen het bed te houden.
V4: Hoe kan ik het brandrisico bij het lasersnijden van papier minimaliseren?
A: Laat de machine nooit onbeheerd achter. Zorg ervoor dat uw luchtondersteuning altijd aan staat en goed functioneert, aangezien deze opvlammende vlammen dooft. Houd het afzuigsysteem van uw machine schoon voor goede ventilatie en verwijder alle stukjes papier van het laserbed tussen de werkzaamheden door om brandstofbronnen te elimineren. Het is standaard om een CO₂-brandblusser bij de hand te hebben.
V5: U had het over de "hittebeïnvloede zone" (HAZ). Hoe kan ik testen of mijn papier broos is, ook al ziet het er schoon uit?
A: De "vouwtest" is de makkelijkste manier. Neem een stuk papier dat je hebt geknipt en vouw het voorzichtig langs de snijrand. Vouw het vervolgens een paar keer heen en weer. Als het papier een minimale HAZ heeft, voelt het aan als een normale gevouwen rand. Als het papier broos is door hitteschade, zal het barsten, scheuren of netjes langs de snijlijn breken met weinig moeite.
V6: Mijn laser snijdt niet volledig door het papier, maar door het verhogen van het vermogen ontstaat er verbranding. Wat is er mis?
A: Dit klassieke dilemma is bijna altijd een kwestie van snelheid of focus. Je snelheid is waarschijnlijk te hoog voor het vermogen dat je gebruikt. In plaats van het vermogen te verhogen, kun je proberen je snelheid in kleine stapjes te verlagen (bijvoorbeeld van 300 mm/s naar 280 mm/s). Dit geeft de straal iets meer tijd om erdoorheen te snijden zonder dat er genoeg thermische energie wordt toegevoegd om verbranding te veroorzaken. Controleer ook je focus opnieuw.
Vraag 7: In de tabel in het artikel wordt afplaktape genoemd. Wanneer en waarom moet ik het op papier gebruiken?
A: Gebruik transfer- of afplaktape op papier dat gevoelig is voor vlekken door rook en vuil, met name harsachtige of vezelachtige materialen. De tape fungeert als een opofferingslaag. De laser snijdt erdoorheen, maar eventuele rook of resten blijven op het oppervlak van de tape achter. Wanneer u de tape verwijdert, krijgt u een smetteloos, schoon oppervlak rond de snede.
V8: Is een lens met een kortere brandpuntsafstand altijd beter voor het snijden van ingewikkelde papierontwerpen?
A: Over het algemeen wel. Een lens met een kortere brandpuntsafstand (zoals 1.5" of 2.0") produceert een kleinere spotgrootte en een smallere snede (snijbreedte), waardoor fijnere details mogelijk zijn. Een lens met een kortere brandpuntsafstand heeft echter ook een kortere scherptediepte, wat betekent dat het materiaal perfect vlak moet zijn. Voor licht vervormde of dikkere materialen op papierbasis, zoals karton, is een standaardlens van 2.5" mogelijk vergevingsgezinder.
V9: Waarom smelt glanzend of gecoat papier en hoe voorkom ik dat het een harde, gekraalde rand krijgt?
A: De glanzende coating bestaat vaak uit een dun laagje plastic, klei of polymeer. In plaats van te verdampen zoals papiervezels, smelt het onder invloed van de laserwarmte en stolt het weer tot een harde kraal. Om dit te voorkomen, gebruikt u het absoluut laagste vermogen dat het materiaal kan doorboren, gecombineerd met maximale snelheid en zeer sterke lucht om de rand te "bevriezen" voordat er een kraal kan ontstaan. Maskeren kan ook helpen om wat oppervlaktewarmte af te voeren.
V10: Kan ik met een standaard CO2-laser met glazen buis nog steeds professionele, niet-broze resultaten behalen?
A: Ja, u kunt visueel zuivere sneden maken met een glasbuislaser door uw instellingen zorgvuldig af te stemmen en uw luchtondersteuning te maximaliseren. Minimaliseer echter de onzichtbare broosheid van de HAZ is veel harder. Het vermogen van een RF-geëxciteerde laser om snelle pulsen met hoog piekvermogen te leveren, is wetenschappelijk gezien beter in het winnen van de race tegen warmteoverdracht, waardoor het de superieure keuze is voor high-end toepassingen waar de materiaalintegriteit (zoals op een vouwlijn) niet onderhandelbaar is.