Meteen naar de inhoud

Een CO₂-laser gebruikt een met gas gevulde buis om een straal te produceren met een golflengte van ongeveer 10,600 nm – een golflengte die de meeste niet-metalen goed absorberen. Een fiberlaser gebruikt diodes en een glasvezelkabel om een straal te produceren met een golflengte van ongeveer 1,064 nm – een golflengte die de meeste metalen efficiënt absorberen. Het primaire materiaal is de belangrijkste factor bij de keuze tussen de twee, hoewel het niet de enige is.
Een CO₂-laser genereert zijn straal door een mengsel van koolstofdioxide, stikstof en helium in een afgesloten buis te exciteren. Het gasmengsel produceert een ver-infraroodstraal met een golflengte van ongeveer 10,600 nanometer. Deze golflengte wordt gemakkelijk geabsorbeerd door organische en niet-metalen materialen – hout, acryl, leer, textiel, rubber, glas – waardoor CO₂-lasers veelvuldig worden gebruikt voor bewegwijzering, personalisatie en verpakkingen.
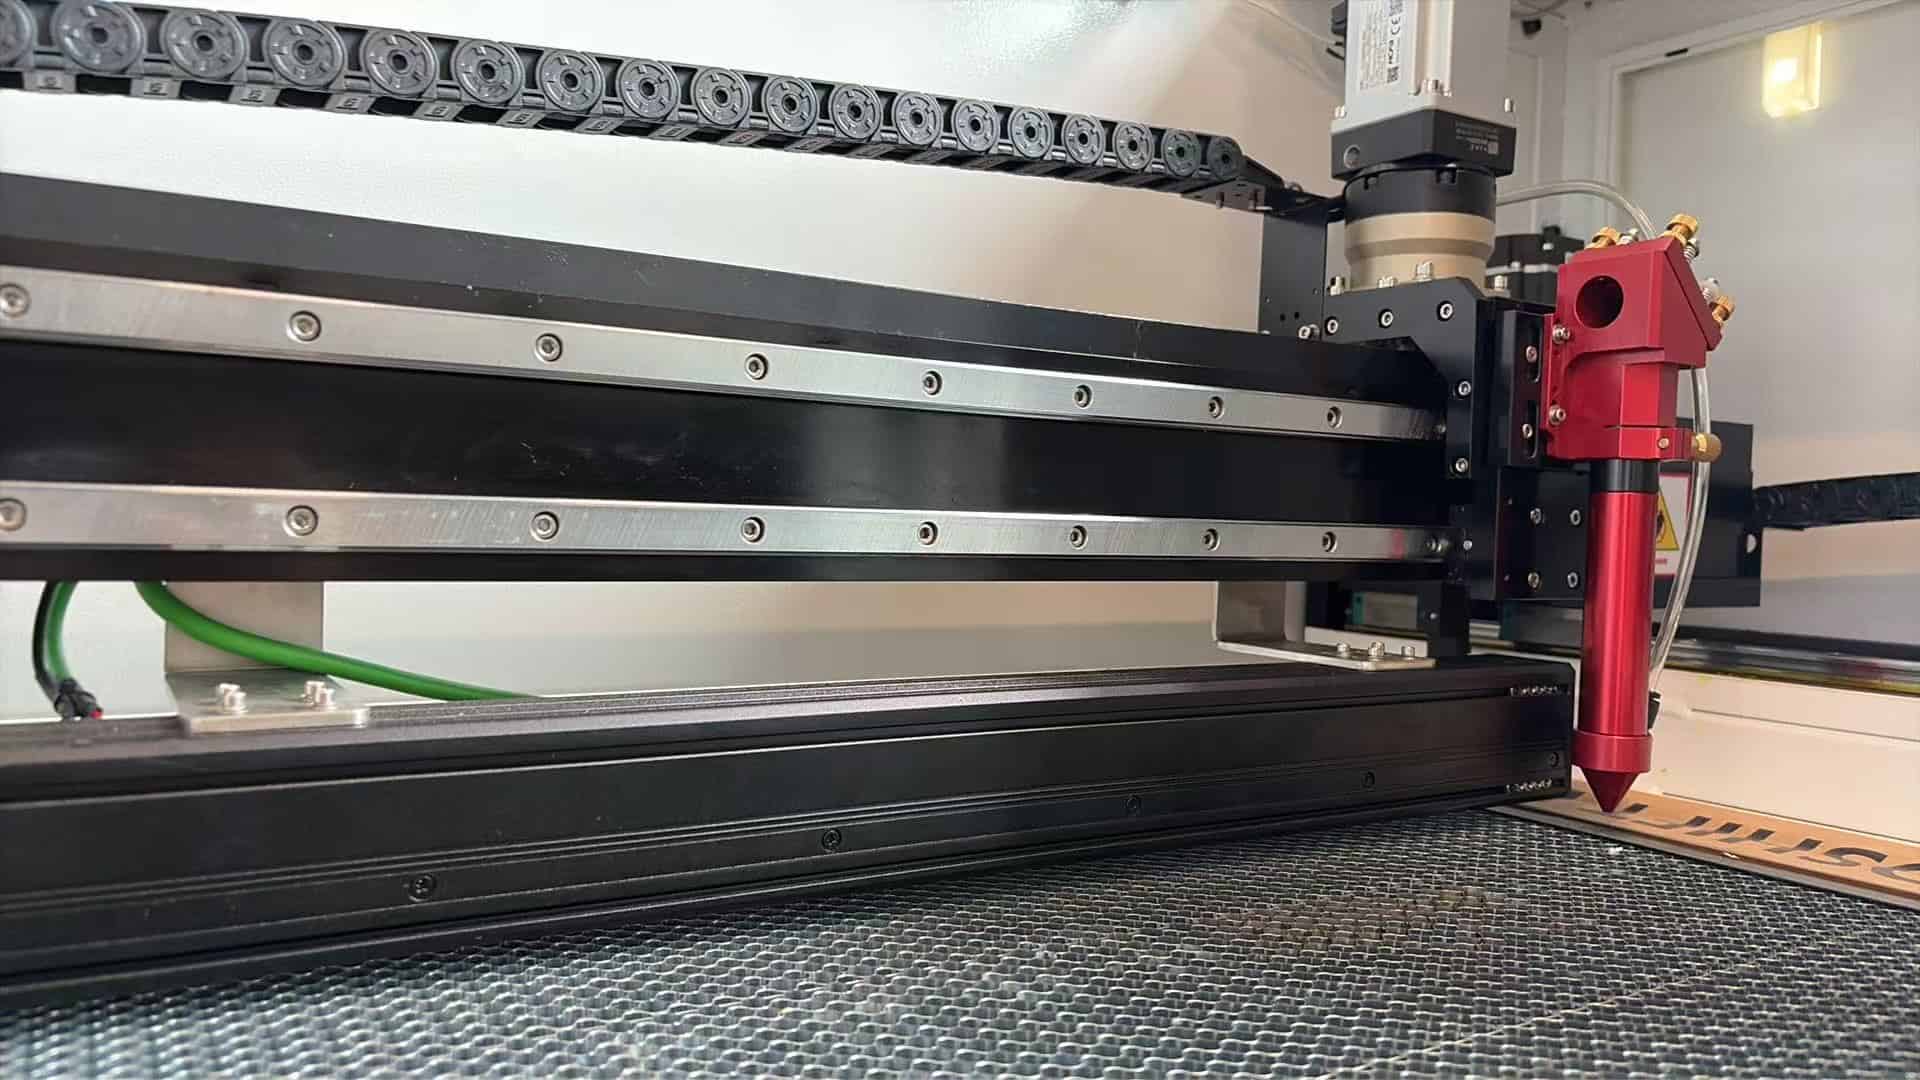
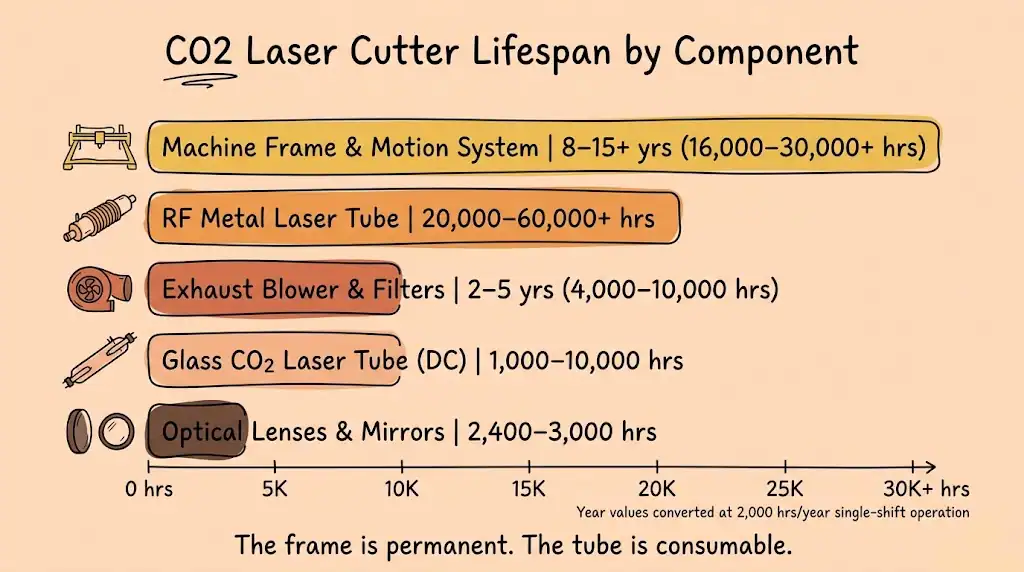
De laserstraal gaat vanuit de buis via een reeks spiegels naar de snijkop. Deze spiegels moeten schoon en correct uitgelijnd blijven, wat de belangrijkste onderhoudsvereiste is. De buis zelf heeft een beperkte levensduur. Glazen buizen – het meest voorkomende type in machines in het instap- en middensegment – gaan doorgaans zo'n 8,000 uur mee. Metalen RF-buizen gaan over het algemeen langer dan 20,000 uur mee, maar hebben een hogere aanschafprijs. De werkelijke levensduur wordt beïnvloed door de kwaliteit van de koeling, de gebruiksduur en het onderhoud; raadpleeg de specificaties en garantievoorwaarden van de fabrikant voor uw specifieke model.
Typische kenmerken:
-
Golflengte: ~10,600 nm (verre infrarood)
-
Energie-efficiëntie: over het algemeen tussen de 10 en 20%, afhankelijk van het ontwerp van de energiebron en de machineklasse.
-
Levensduur van de buis: ~8,000 uur (glazen buis), >20,000 uur (RF metalen buis) — de werkelijke levensduur varieert afhankelijk van de bedrijfsomstandigheden.
-
Een fiberlaser genereert zijn straal met behulp van halfgeleiderdiodes die licht door een gedopte glasvezelkabel pompen. Het resultaat is een nabij-infraroodstraal van ongeveer 1,064 nm – ruwweg een tiende van de golflengte van een CO₂-laser. Metalen absorberen deze golflengte effectief, waardoor fiberlasers de meest gebruikte laser zijn voor het markeren, etsen en snijden van metaal.
Omdat de laserstraal volledig door de glasvezelkabel loopt, zijn er geen externe spiegels die uitgelijnd hoeven te worden. De laserbron is een afgesloten unit met een levensduur van doorgaans zo'n 100,000 uur. De bron is echter slechts één component in een groter systeem: scankoppen, focusoptiek, koeling en besturingselektronica hebben allemaal hun eigen onderhoudsvereisten. "Een lange levensduur van de bron" betekent niet dat de hele machine onderhoudsvrij is, hoewel het totale onderhoud aanzienlijk minder is dan bij een CO₂-systeem met een vergelijkbaar vermogen.
Typische kenmerken:
-
Golflengte: ~1,064 nm (nabij-infrarood)
-
Energie-efficiëntie: over het algemeen >25–30%, vaak genoemd als ongeveer 2–3 keer zo hoog als die van typische CO₂-systemen — de werkelijke cijfers zijn afhankelijk van het ontwerp van de bron en de bedrijfsomstandigheden.
-
Levensduur van de warmtebron: circa 100,000 uur (gangbare opgave; varieert per fabrikant en type warmtebron)
-
| Kenmerk | CO₂-laser | fiber laser |
|---|---|---|
| Golflengte | ~10,600nm | ~1,064nm |
| Meest geschikte materialen | Hout, acryl, leer, stof, rubber, glas, papier | Roestvrij staal, aluminium, messing, koper, gecoate metalen |
| Niet-metalen snijbewerking | Sterk — ontworpen hiervoor | Over het algemeen niet geschikt voor de meeste organische materialen. |
| Metaal snijden | Beperkt in gangbare energiezuinige configuraties. | Sterk — ontworpen hiervoor |
| Kwaliteitsmarkering op metalen | Doorgaans slechte hechting op kaal metaal zonder markeermiddel. | Goed tot uitstekend — gloeien, etsen of diep graveren |
| Kwaliteitsmarkering op biologische producten | Goed tot uitstekend — schoon en gedetailleerd | Over het algemeen slecht op de meeste organische materialen; sommige technische kunststoffen kunnen bruikbare afdrukken achterlaten. |
| Energie-efficiëntie | Meestal 10–20% | Doorgaans 25–35%+ |
| Levensduur van de bron/buis | ~8,000 uur (glazen buis), >20,000 uur (RF metalen buis) | ~100,000 uur (bron) |
| Spiegelbeelduitlijning | Periodiek vereist | Niet van toepassing (de straal blijft in de vezel) |
| Algemeen onderhoud | Matig tot hoog | Laag tot matig |
| Initiële kosten | Over het algemeen lager | Over het algemeen hoger |
| Trend in operationele kosten | Hogere kosten na verloop van tijd (buisvervanging, elektriciteit, uitlijning) | Lager op de lange termijn (minder verbruiksartikelen, lager energieverbruik) |
| Flexibiliteit in de werkruimte | Grootformaat gangbaar (tot 1,300 × 2,500 mm en groter) | Variabel — markeerkoppen zijn compact; maaibedden kunnen groot zijn. |
| Typisch use cases | Bewegwijzering, personalisatie, verpakking, textielsnijden, modelbouw | Markering van industriële onderdelen, metaalbewerking, automobielindustrie, markering van medische apparaten |
Materiaalcompatibiliteit: waarin elke laser uitblinkt
Dit is in de praktijk het belangrijkste. Door de laser af te stemmen op uw materiaal voorkomt u tijdverspilling, beschadigde werkstukken en onbruikbare resultaten.
CO₂-lasermaterialen
De laserstraal van een CO₂-laser met een golflengte van ongeveer 10,600 nm wordt goed geabsorbeerd door de meeste niet-metalen. Hieronder staan de meest voorkomende, ongeveer in volgorde van populariteit:
-
Hout (hardhout, multiplex, MDF, balsa): zagen en graveren. Het benodigde vermogen varieert — MDF kan doorgaans netjes worden gezaagd met ongeveer 60-80W; hardhout heeft over het algemeen 80-130W nodig, afhankelijk van de dikte en dichtheid.
-
Acryl : Vlamgepolijste snijkanten met een professionele uitstraling. Een van de meest consistente materialen om te snijden met een CO₂-laser.
-
Leer : Nauwkeurig snijden voor patronen, branding en maatwerk. Snijdt schoon met minimale verkleuring van de randen bij een gemiddeld vermogen.
-
Stoffen en textiel : Het snijden van polyester, nylon, kant en denim met hitteverzegelde randen die rafelen tegengaan.
-
Rubber : Stempels maken en pakkingen snijden met een gemiddeld vermogen.
-
Glas : Alleen oppervlakte-etsen — u kunt markeringen aanbrengen, maar niet doorsnijden.
-
Papier en karton : Nauwkeurige uitsnijdingen voor uitnodigingen, verpakkingen en prototypes bij laag vermogen.
Vezellasermaterialen
De laserstraal van een fiberlaser met een golflengte van ongeveer 1,064 nm wordt goed geabsorbeerd door metalen en in sommige gevallen ook door technische kunststoffen:
-
Roestvrij staal : De meest voorkomende toepassing voor fiberlasers. Zwarte gloeimarkeringen bij lager vermogen, diep graveren bij 50W+, snijden bij 500W+.
-
Aluminium : Snel graveren, markering op geanodiseerd oppervlak (wordt doorgaans lichter), snijden met hoger vermogen.
-
Messing en koper : vanwege de reflectiviteit is een hoger vermogen nodig, maar met de juiste parameters kunnen de resultaten zeer goed zijn.
-
Gecoat metaal : Het verwijderen van verf of coating om het onderliggende metaal bloot te leggen.
-
Sommige kunststoffen : Bepaalde technische kunststoffen (ABS, polycarbonaat en andere) kunnen markeringen accepteren, maar de resultaten zijn sterk afhankelijk van de specifieke materiaalsamenstelling en procesparameters. Testen is altijd aan te raden.
Het kruisingsprobleem
Het gebruik van het verkeerde lasertype voor een bepaald materiaal is een van de meest voorkomende – en frustrerende – fouten die ik zie. Een fiberlaser op onbewerkt hout produceert over het algemeen op zijn best een zwakke, onregelmatige verkooling, omdat de golflengte van 1,064 nm slecht wordt geabsorbeerd door de meeste organische materialen. Het omgekeerde is ook een veelvoorkomend probleem: een typische CO₂-graveermachine met laag vermogen produceert op onbewerkt roestvrij staal weinig tot geen zichtbare afdruk, omdat het grootste deel van de laserenergie van het oppervlak reflecteert.
Er zijn uitzonderingen die het vermelden waard zijn. Een CO₂-laser kan behandeld metaal markeren als je eerst een markeermiddel (zoals CerMark of LaserBond) op het oppervlak aanbrengt. Het werkt, maar het voegt een verbruiksartikel en een extra processtap toe. Wat vezellasers betreft, kunnen sommige technische kunststoffen en gecoate substraten een markering accepteren, maar dit is materiaalafhankelijk en moet worden getest. Ook belangrijk om te weten: krachtigere industriële CO₂-systemen (doorgaans 400W of meer) worden gebruikt voor het snijden van metaal in specifieke toepassingen, hoewel dit buiten het bestek valt van wat de meeste kopers die deze gids lezen overwegen.
Als metaalmarkering of -snijden een vast onderdeel van uw werkproces is, is een fiberlaser over het algemeen de meest praktische keuze. Bij incidentele markering kan de CO₂-laser met markeerpasta een prima tijdelijke oplossing zijn.
Kostenvergelijking: aanschafprijs versus totale eigendomskosten
Kijk verder dan de aanschafprijs. Waar het om gaat, is wat je in totaal uitgeeft gedurende de levensduur van de machine.
Kosten vooraf
CO₂-lasers zijn over het algemeen goedkoper in aanschaf. Een CO₂-lasersnijmachine van 60 W kost tussen de $ 3,000 en $ 8,000, afhankelijk van de afmetingen van het werkgebied en de functies. Een fibermarkeersysteem begint doorgaans hoger in prijs – vaak tussen de $ 5,000 en $ 15,000 voor een markeereenheid van 20-30 W, en fiberlasersnijmachines van 500 W of meer kunnen gemakkelijk meer dan $ 20,000 kosten. De prijzen variëren aanzienlijk per merk, configuratie en markt.
Total cost of ownership
De operationele kosten lopen per systeem verschillend op. De onderstaande tabel illustreert typische patronen, maar de werkelijke kosten zijn sterk afhankelijk van uw lokale elektriciteitstarief, de lengte van de ploegendiensten, de materiaalsamenstelling en de onderhoudssituatie.
| Kostenfactor | CO₂-laser | fiber laser |
|---|---|---|
| Elektriciteit | Hoger stroomverbruik per watt (lagere efficiëntie van het stopcontact) | Lager stroomverbruik per watt (hogere efficiëntie van het stopcontact) |
| Vervanging van buis/bron | Vervanging van de glazen buizen wordt verwacht na ongeveer 8,000 uur; RF-buizen na meer dan 20,000 uur. | De Source gaat doorgaans de hele levensduur van de machine mee (~100,000 uur); het is geen artikel dat regelmatig vervangen moet worden. |
| Optisch onderhoud | Regelmatige reiniging/vervanging van spiegels en lenzen. | Regelmatig onderhoud van de beschermlens en de scanmodule. |
| Straaluitlijning | Periodieke uitlijningscontroles en -afstellingen | Niet nodig (geen externe stralingsweg) |
| Algemene trend in operationele kosten over 5 jaar | Hogere kosten, voornamelijk door vervanging van buizen, hoger stroomverbruik en onderhoudsbeurten voor de uitlijning. | Lager, maar niet nul — optiek, koeling en besturingssystemen vereisen nog steeds aandacht. |
De lagere operationele kosten van een fiberlaser kunnen de hogere aanschafprijs op termijn compenseren, vooral bij een hogere benutting. Hoe snel dat gebeurt, hangt af van uw specifieke situatie: aanschafprijs, lokale elektriciteitstarieven, ploegendiensten, materiaalsoorten, opbrengstpercentages en onderhoudskosten spelen allemaal een rol. Er is geen universele terugverdientijd, maar voor bedrijven die in meerdere ploegendiensten metaal bewerken, loopt het voordeel van de totale eigendomskosten (TCO) doorgaans sneller op.
Onderhoud en betrouwbaarheid
Het onderhoud is waar de dagelijkse ervaring met het bezitten van deze machines echt uiteenloopt.
CO₂-laseronderhoud
Het laserstraalpad in een CO₂-laser is afhankelijk van 3-4 spiegels die de straal van de buis naar de focusseerlens leiden. Deze spiegels verzamelen na verloop van tijd stof en vuil. Als ze vuil worden of uit hun positie raken, verliest de straal aan kracht en nauwkeurigheid.
Een typisch onderhoudsschema:
-
Dagelijks tot wekelijks: Reinig de scherpstellens en controleer de eerste spiegel op resten.
-
Maandelijks: Controleer alle spiegels en verifieer de uitlijning van de lichtbundel. Stel deze opnieuw uit als de snijkwaliteit is verslechterd.
-
Periodiek: Vervang de CO₂-buis wanneer de output onder een bruikbaar niveau daalt. Glazen buizen gaan doorgaans ~8,000 uur mee; metalen RF-buizen >20,000 uur. De werkelijke levensduur is afhankelijk van de kwaliteit van de koeling en de bedrijfsomstandigheden.
Onderhoud van glasvezellasers
De laserstraal blijft binnen de glasvezelkabel, van de bron tot de snijkop. Geen externe spiegels, geen straaluitlijning in de traditionele zin.
-
Dagelijks tot wekelijks: Reinig de beschermlens op de snijkop.
-
Periodiek: Inspecteer de scankopspiegels (galvo-systemen), controleer de koelsystemen en voer indien nodig onderhoud uit aan de besturingselektronica.
De onderhoudslast is aanzienlijk lager dan bij een CO₂-systeem, maar niet nul. Scannende galvanometerspiegels kunnen na verloop van tijd slijten, koelsystemen vereisen onderhoud en de optische en elektronische subsystemen van de machine hebben hun eigen onderhoudsintervallen. Toch vereist een fiberlaser voor de meeste werkplaatsen merkbaar minder handmatig onderhoud dan een vergelijkbare CO₂-machine.
In een schone werkplaats met zorgvuldige operators is het CO₂-onderhoud beheersbaar. In een stoffige industriële omgeving met meerdere operators in verschillende ploegen vermindert de lagere onderhoudsbehoefte van glasvezel het risico op uitval.
Vergelijking van snij- en markeersnelheden
Snelheid is belangrijk, maar alleen als je die koppelt aan het juiste materiaal en de juiste machineklasse. Een zinvolle vergelijking draait niet alleen om het hoogste getal in een grafiek. Het gaat erom wat elke laser efficiënt en reproduceerbaar kan doen op de materialen waarvoor hij daadwerkelijk is ontworpen.
De onderstaande cijfers dienen als referentiepunten en niet als universele instellingen. De werkelijke snij- en markeersnelheid is afhankelijk van het machinevermogen, de straalkwaliteit, de optiek, het hulpgas, de afstelling van de controller, de focus en de variabiliteit van het materiaal. Daarom levert hetzelfde wattage niet altijd hetzelfde resultaat op bij verschillende machines.
Niet-metaal snijden: CO2-voordeel
Voor niet-metalen is CO2 nog steeds de meest praktische en voorspelbare optie. De golflengte van 10,600 nm wordt goed geabsorbeerd door acryl, hout, leer, textiel en soortgelijke materialen. Daarom blijven CO2-systemen de standaardkeuze voor bewegwijzering, verpakkingen, ambachtelijke productie en de algemene verwerking van organische materialen.
| Materiaal | Voorbeeld CO2-opstelling | Referentiesnelheid |
|---|---|---|
| Acryl | 100W, 3 mm | Ongeveer 25-35 mm/s |
| Acryl | 100W, 10 mm | Ongeveer 5-7 mm/s |
| Multiplex / MDF | 100W, 3 mm | Ongeveer 25-45 mm/s, waarbij het lijmgehalte en de batchkwaliteit de werkelijke snelheid beïnvloeden. |
| Echt leer | 100W, 1-2 mm | Een beginsnelheid van ongeveer 30-45 mm/s is een betere verdedigbaarheid. |
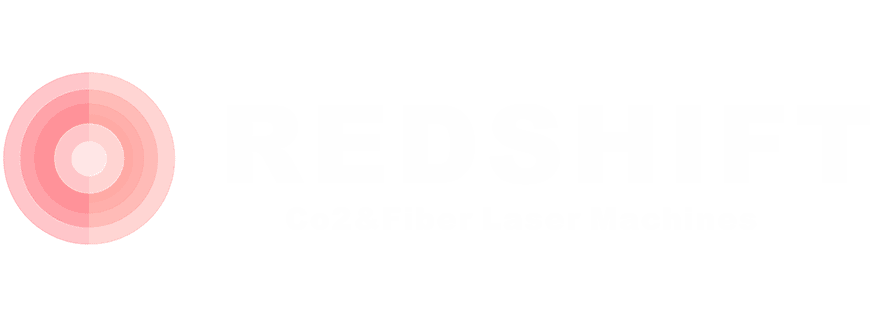
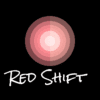
Die cijfers kunnen het beste als uitgangspunt worden gebruikt, niet als garanties. Zelfs binnen dezelfde machineklasse varieert de werkelijke snijsnelheid met de luchtstroom, de lenskeuze, de scherpte, de gewenste randkwaliteit en de materiaalbatch. Daarom zijn gepubliceerde CO2-parametertabellen het meest geschikt als basislijn voor tests.
Fiberlasers zijn over het algemeen geen goede keuze voor het snijden van de meeste organische materialen. De golflengte van 1,064 nm wordt slecht geabsorbeerd door de meeste niet-metalen, waardoor de resultaten vaak zwak, inconsistent of simpelweg niet kunnen concurreren met een goed afgestelde CO2-laser.
Metaalbewerking: vezelvoordeel
Bij metaal is de situatie omgekeerd. Fiberlasers zijn sneller, efficiënter en veel praktischer voor het routinematig snijden van koolstofstaal, roestvrij staal, aluminium, messing en andere gangbare plaatmetalen.
| Materiaal | Voorbeeld van een glasvezelinstallatie | Referentiesnelheid |
|---|---|---|
| Koolstofstaal | 1500W, 1 mm | Ongeveer 12-15 m/min |
| Koolstofstaal | 1500W, 5 mm | Ongeveer 2.3-4.5 m/min |
| Koolstofstaal | 1500W, 10 mm | Ongeveer 1.0-2.2 m/min |
| RVS | 3 kW, 1 mm | Ongeveer 15-25 m/min |
Deze cijfers moeten niet worden opgevat als een gegarandeerde productie op de werkvloer. De keuze van het hulpgas, de conditie van de nozzle, de perforatiestrategie, de machinedynamiek en de gewenste randkwaliteit kunnen allemaal de werkelijke productiesnelheid beïnvloeden, soms met een aanzienlijk verschil.
Metaalmarkering: vezelvoordeel
Fiber heeft ook een duidelijk voordeel bij het markeren van blank metaal. Een typische CO2-graveermachine met laag vermogen kan blank metaal meestal niet effectief markeren, tenzij er een markeermiddel wordt toegevoegd. Zelfs dan blijft het resultaat meestal beperkt tot een oppervlakkige markering in plaats van een echte gravure of productieve metaalbewerking.
Vezelmarkering is anders. Het kan veel metalen direct gloeien, etsen of graveren, en galvanometersystemen hebben doorgaans een scansnelheid van ongeveer 5,000 mm/s, waarbij sommige systemen, afhankelijk van de optiek en besturingshardware, zelfs nog hogere snelheden halen. De werkelijke doorvoer is echter nog steeds sterk afhankelijk van het markeerdoel, de veldgrootte, de afstand tussen de markeringen, de frequentie en of u een lichte oppervlaktemarkering, een donkere gloeilaag of een diepere gravure wilt.
Wat de vergelijking betekent
Als je voornamelijk werkt met acryl, hout, leer, textiel of andere niet-metalen materialen, biedt CO2-snijden betere snijprestaties op de plekken waar het er echt toe doet. Als je echter voornamelijk werkt met roestvrij staal, koolstofstaal, aluminium, messing of andere metalen, is fiberlaser superieur, zowel qua snijsnelheid als qua directe metaalmarkering.
Hoe te beslissen: een praktisch kader
Als je tot zover hebt gelezen, heb je waarschijnlijk al een idee welke richting het beste bij jouw situatie past. Hier is een beslissingskader om dat te bevestigen.
Stap 1: Maak een lijst van alle materialen die u moet verwerken. Niet alleen uw primaire grondstof, maar alles waarmee u de komende 2 jaar mogelijk zult werken. Als de lijst voornamelijk uit niet-metalen bestaat, zit u waarschijnlijk in de CO₂-categorie. Als het vooral metalen betreft, is vezelverwerking waarschijnlijk een betere optie.
Stap 2: Controleer of er overlappingen zijn. Moet u zowel metaal als niet-metaal verwerken? Zo ja, dan heeft u drie opties:
-
Een CO₂-laser met markeervloeistof voor incidentele metaalmarkeringen.
-
Een fiberlaser voor metalen, het uitbesteden van niet-metaalbewerking
-
Beide machines (sommige winkels belanden uiteindelijk hier)
Stap 3: Schat uw dagelijkse gebruiksduur in. Een lagere benutting maakt de CO₂-laser aantrekkelijker vanwege de lagere aanschafkosten. Een hogere benutting maakt de glasvezellaser doorgaans aantrekkelijker vanwege de lagere operationele kosten, maar het omslagpunt hangt af van uw specifieke elektriciteitstarieven, ploeglengte, materiaalkosten en onderhoudssituatie.
Stap 4: Beoordeel uw omgeving en team. Stoffige werkplaats, meerdere operators, weinig technisch personeel? De lagere onderhoudsvereisten van glasvezel verminderen het risico op uitval. Schone studio, ervaren operator die periodieke afstelling niet erg vindt? CO₂ is een goede optie.
Stap 5: Wees eerlijk over de groei. Als uw bedrijf zich de komende jaren mogelijk meer op metaalbewerking richt, voorkomt de aanschaf van een fiberlaser nu dat u later een tweede aankoop moet doen. Als u er zeker van bent dat niet-metalen uw focus op de lange termijn zijn, biedt een CO₂-laser u meer veelzijdigheid voor uw geld.
De bottom line
Er bestaat geen "beste" laser. Er bestaat de laser die het beste aansluit bij wat je daadwerkelijk doet.
Koop een CO₂-laser als je voornamelijk werkt met hout, acryl, leer, textiel of andere niet-metalen materialen. Het is over het algemeen voordeliger in aanschaf, veelzijdig te gebruiken met organische materialen en betrouwbaar bij goed onderhoud.
Koop een fiberlaser als je voornamelijk werkt met roestvrij staal, aluminium, messing of andere metalen. Een fiberlaser is sneller op metaal, doorgaans goedkoper in gebruik op de lange termijn en vereist minder onderhoud.