Salta al contenuto
Hai un progetto delicato, come realizzare intricati inviti di nozze o confezioni di lusso, ma il tuo laser cutter continua a bruciare la carta. Ti ritrovi con bordi brutti e marroni, materiale sprecato e la crescente paura che la tua macchina non sia adatta al lavoro. La frustrazione aumenta perché ogni taglio fallito ti costa tempo e denaro, mettendo a rischio l'intero progetto.
Il segreto per tagliare la carta senza bruciarla è vaporizzare il materiale così rapidamente che le fibre circostanti non abbiano il tempo di surriscaldarsi e carbonizzarsi. Questo risultato si ottiene utilizzando una combinazione di bassissima potenza, velocità estremamente elevata e un raggio laser perfettamente focalizzato. Invece di bruciare la carta, la si sublima all'istante, trasformando il materiale solido direttamente in gas per un bordo pulito e nitido.
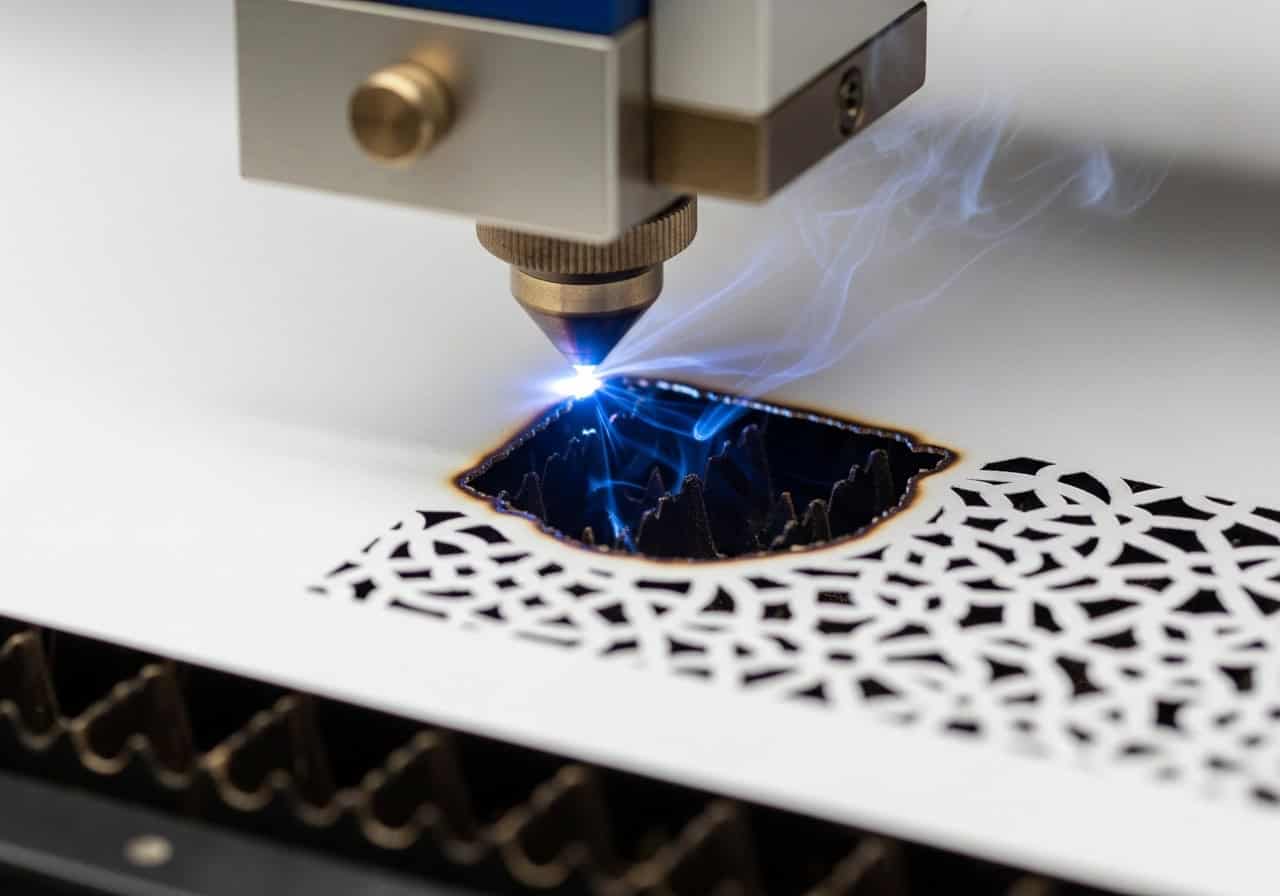
Ricordo di aver lavorato con un cliente che realizzava biglietti pop-up di alta qualità. Avevano problemi con linee di piega fragili che si crepavano. Davano la colpa alla carta, ma io sospettavo qualcos'altro. Osservammo i loro tagli al microscopio e notammo microscopiche carbonizzazioni in profondità nelle fibre della carta, anche su tagli che a occhio nudo sembravano puliti. Il problema non era solo il bordo marrone visibile; era il danno termico invisibile lasciato. Questa esperienza mi ha insegnato che un taglio davvero pulito non è solo una questione di apparenza; si tratta di preservare l'integrità strutturale del materiale.
Quali impostazioni impediscono che i bordi della carta diventino marroni?
Sei davanti al tuo laser, pronto a tagliare, ma esiti sui comandi. Sai che la combinazione sbagliata di potenza e velocità trasformerà il tuo bellissimo cartoncino in un disastro. Esegui test dopo test, modificando le impostazioni, ma stai solo tirando a indovinare, sprecando carta costosa e sentendoti come se stessi volando alla cieca.
Per evitare bordi marroni, è necessario utilizzare la potenza più bassa possibile combinata con la massima velocità gestibile con precisione dalla macchina. L'obiettivo è ridurre al minimo la quantità di energia termica trasferita alla carta. Un raggio rapido e a bassa potenza vaporizza il materiale sul suo percorso senza soffermarsi abbastanza a lungo da bruciare le fibre circostanti, ottenendo un bordo pulito e incolore.
Dire semplicemente "bassa potenza, alta velocità" è facile, ma la realtà è più sfumata. È un delicato gioco di equilibri che cambia con ogni tipo di carta.
1. Inizia con la velocità
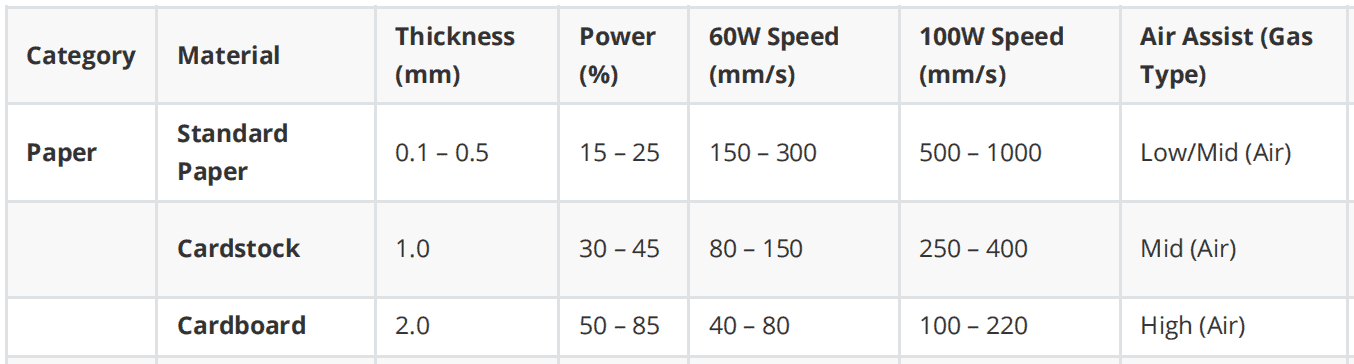
Per materiali sottili come la carta, la velocità dovrebbe essere quasi sempre impostata al massimo. Sulla maggior parte dei laser a CO₂ , questa velocità si aggira tra i 200 mm/s e i 500 mm/s. Una testa laser più veloce dà al calore meno tempo per propagarsi. Lavorare troppo lentamente è la causa principale delle bruciature.
2. Il test di potenza
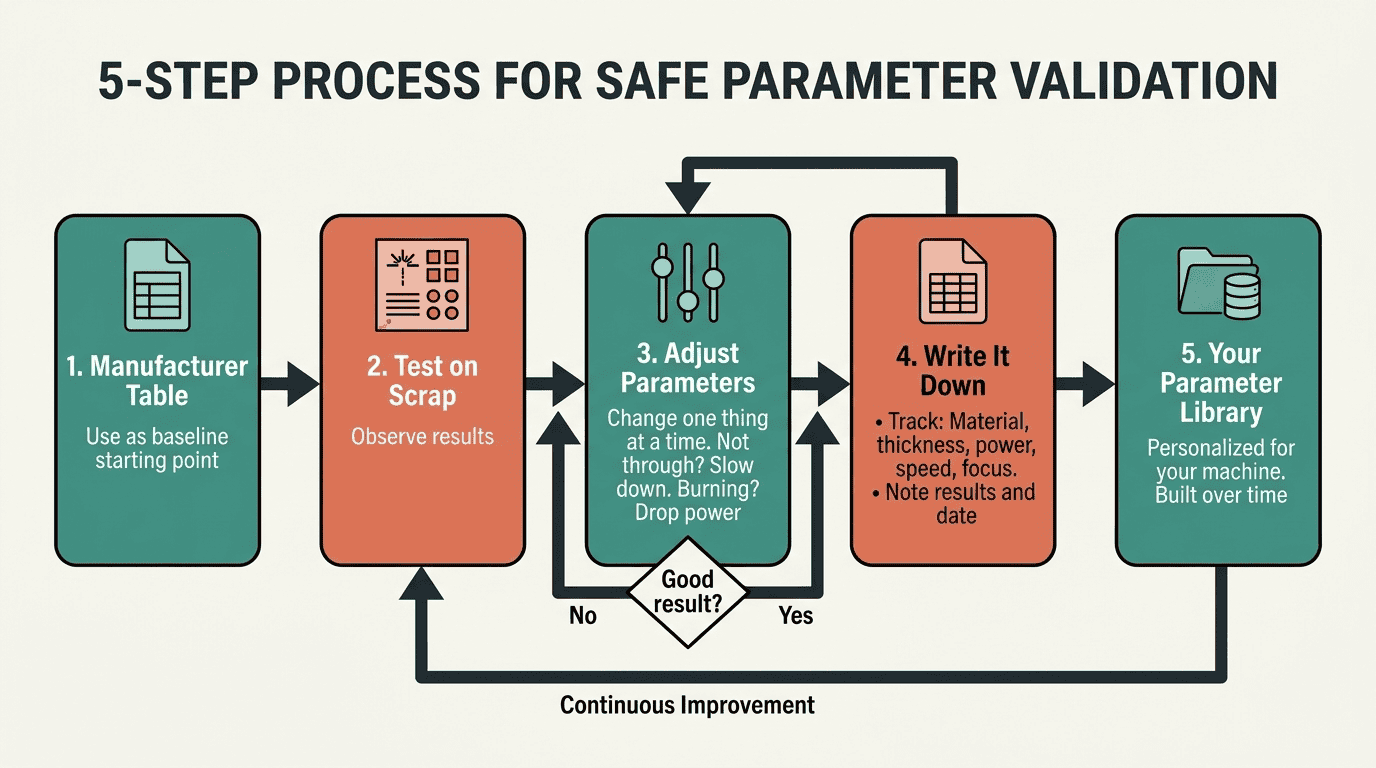
Una volta impostata la velocità al massimo, individuate il livello di potenza . Iniziate dal minimo assoluto (ad esempio, 10%) ed eseguite un piccolo taglio di prova. Il taglio è andato a buon fine? In caso contrario, aumentate la potenza di appena l'1-2% e ripetete il test. Ripetete l'operazione finché il laser non taglia appena il materiale. Questo è il punto ottimale . L'obiettivo è non utilizzare energia in eccesso.
3. La frequenza (Hz) è importante
Nei laser RF più avanzati, è possibile controllare anche la frequenza (Hz), ovvero il numero di impulsi laser al secondo. Per la carta, una frequenza più elevata (nell'intervallo 5,000-25,000 Hz) agisce come una lama più fine e affilata, garantendo un taglio più netto. I laser a tubo di vetro più economici non offrono questo livello di controllo.
In che modo Air Assist migliora i tagli puliti sulla carta sottile?
Hai impostato le impostazioni, ma mentre il laser taglia, noti piccole fiammate e senti odore di bruciato. Al termine del lavoro, trovi un residuo appiccicoso e resinoso lungo la linea di taglio e un bordo leggermente scolorito. Le impostazioni sono corrette, quindi cosa c'è che non va ancora? Sei frustrato perché non riesci a ottenere un risultato perfettamente pulito.
Un potente flusso di aria compressa, noto come air assist, è essenziale per tagli di carta puliti. Svolge due funzioni fondamentali contemporaneamente: soffia via le particelle di carta vaporizzate e i gas combustibili prima che possano incendiarsi (prevenendo le fiammate) e raffredda istantaneamente il bordo tagliato. Questa azione di raffreddamento è fondamentale per evitare che il calore penetri nelle fibre di carta circostanti, facendole diventare marroni.
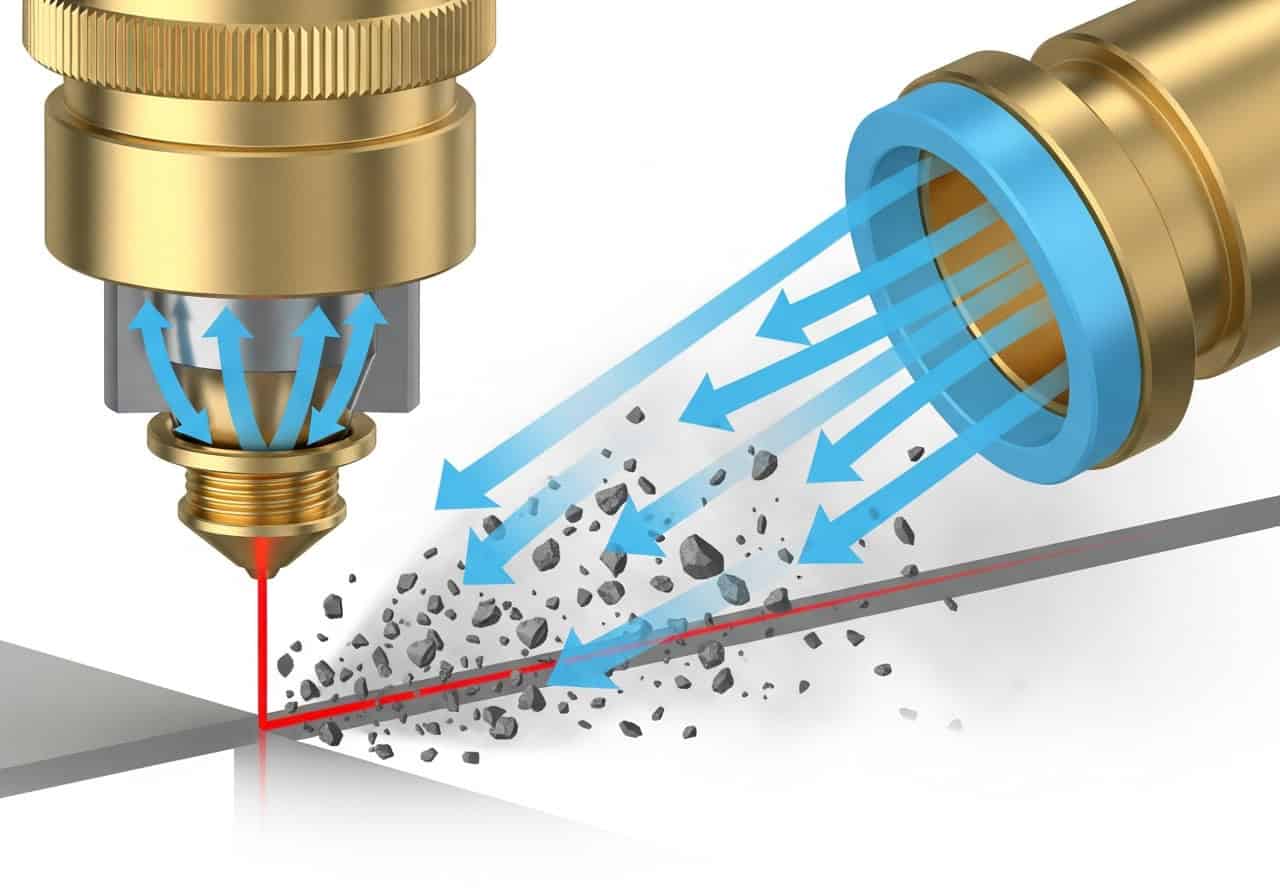
L'Air Assist non è solo una ventola: è uno strumento ad alta pressione e mirato. Ottimizzarlo è fondamentale per i lavori delicati.
1. Pressione e flusso
Per la carta, non serve un getto d'aria troppo forte, che potrebbe strappare o spostare il materiale delicato. È necessaria una pressione moderata e costante (circa 15-20 PSI). L'obiettivo è creare un getto pulito e localizzato che pulisca efficacemente il solco di taglio senza danneggiare il resto del foglio.
2. Rimozione dei detriti vs. raffreddamento
Il compito principale del flusso d'aria è quello di allontanare le particelle vaporizzate . Se queste particelle rimangono sul posto, il raggio laser le colpirà nuovamente, surriscaldandole e causando il fumo e i residui che macchiano la carta. L' effetto di raffreddamento secondario è un ulteriore vantaggio che contribuisce a prevenire l'ingiallimento.
3. Scelta dell'ugello
L'ugello all'estremità della testa laser focalizza il flusso d'aria. Un ugello conico più piccolo crea un getto d'aria più potente e preciso. Questo è ideale per la carta perché concentra gli effetti di pulizia e raffreddamento direttamente nel punto di taglio, garantendo la massima efficienza senza disperdere il materiale leggero sul piano di lavoro del laser.
I diversi tipi di carta possono gestire i laser CO₂ in modo diverso?
Hai perfezionato le impostazioni su un cartoncino standard, ottenendo tagli bellissimi e netti. Ma quando passi a una carta patinata lucida o a un cartoncino fibroso fatto a mano per un nuovo progetto, tutto cambia. Le stesse impostazioni ora producono tagli bruciati, fusi o incompleti, costringendoti a ricominciare da capo il tuo frustrante processo di tentativi ed errori.
Sì, ogni tipo di carta reagisce in modo diverso al laser CO₂ a causa della sua densità, del suo contenuto di fibre e dei suoi rivestimenti chimici. Un cartoncino denso e di alta qualità assorbirà il calore in modo uniforme e taglierà in modo netto. Una carta sciolta e fibrosa è più soggetta a carbonizzazione, mentre una carta lucida o plastificata potrebbe sciogliersi e lasciare un bordo duro e rugoso. Ogni tipo di carta richiede le proprie impostazioni di potenza e velocità ottimali.

Conoscere il materiale è già metà dell'opera. Non si taglia solo "carta", si taglia uno specifico composto di fibre, leganti e rivestimenti.
1. Contenuto di fibre e densità
Le carte con fibre compatte e uniformi (come il cartoncino di alta qualità ) tendono a tagliarsi meglio. Vaporizzano in modo pulito. Le carte con fibre sciolte e ariose (come la carta da costruzione economica o alcune carte riciclate) hanno più sacche di ossigeno e sono più propense a bruciare lentamente e carbonizzarsi.
2. Leganti e rivestimenti
Molti tipi di carta contengono leganti , colle o argille per conferire loro una finitura liscia e lucida. Questi additivi reagiscono al calore in modo diverso rispetto alla fibra di cellulosa. I rivestimenti lucidi possono fondersi formando un cordone duro e plastico lungo il bordo tagliato, mentre alcuni leganti possono causare scolorimento.
3. Il nemico invisibile: il contenuto di umidità
La carta è igroscopica , ovvero assorbe umidità dall'aria. Un foglio di carta in un ambiente umido conterrà più acqua rispetto a uno in un ambiente asciutto. Questa umidità deve essere fatta evaporare dal laser prima che questo possa tagliare le fibre, richiedendo quindi più energia e aumentando il rischio di danni dovuti al calore.
| Tipo di carta | Reazione comune | Pro Tip |
|---|---|---|
| Cartoncino opaco | Taglia in modo netto | Il materiale ideale. Impostazioni facili da impostare. |
| Carta lucida/patinata | Fusione, bordi duri | Utilizzare del nastro adesivo di carta per proteggere la superficie e ridurre lo scioglimento. |
| Fibroso/Fatto a mano | Carbonizzazione, fiammate | Massimizzare l'assistenza dell'aria e la velocità per spegnere le braci. |
| Cartone ondulato | Alto rischio di incendio | Richiede un'elevata assistenza aerea e una supervisione costante. |
Perché la lunghezza focale del laser è importante per i materiali delicati?
Hai imparato a usare al meglio le impostazioni di potenza e velocità, ma i tagli non sono ancora nitidi come dovrebbero essere. Noti che i dettagli più fini diventano sfocati e la linea di taglio (kerf) è più ampia del previsto. Otteniamo tagli netti, ma perdiamo la precisione ultra-fine che il tuo progetto di fascia alta richiede.
La lunghezza focale determina la dimensione e l'intensità del punto focale del laser, un fattore fondamentale per i materiali delicati. Una lente con lunghezza focale più corta (ad esempio, 1.5 cm) crea uno spot più piccolo e più intenso. Ciò consente di tagliare con una linea più sottile (un taglio più piccolo) e una potenza inferiore, che trasmette meno calore complessivo alla carta e preserva i dettagli più fini.
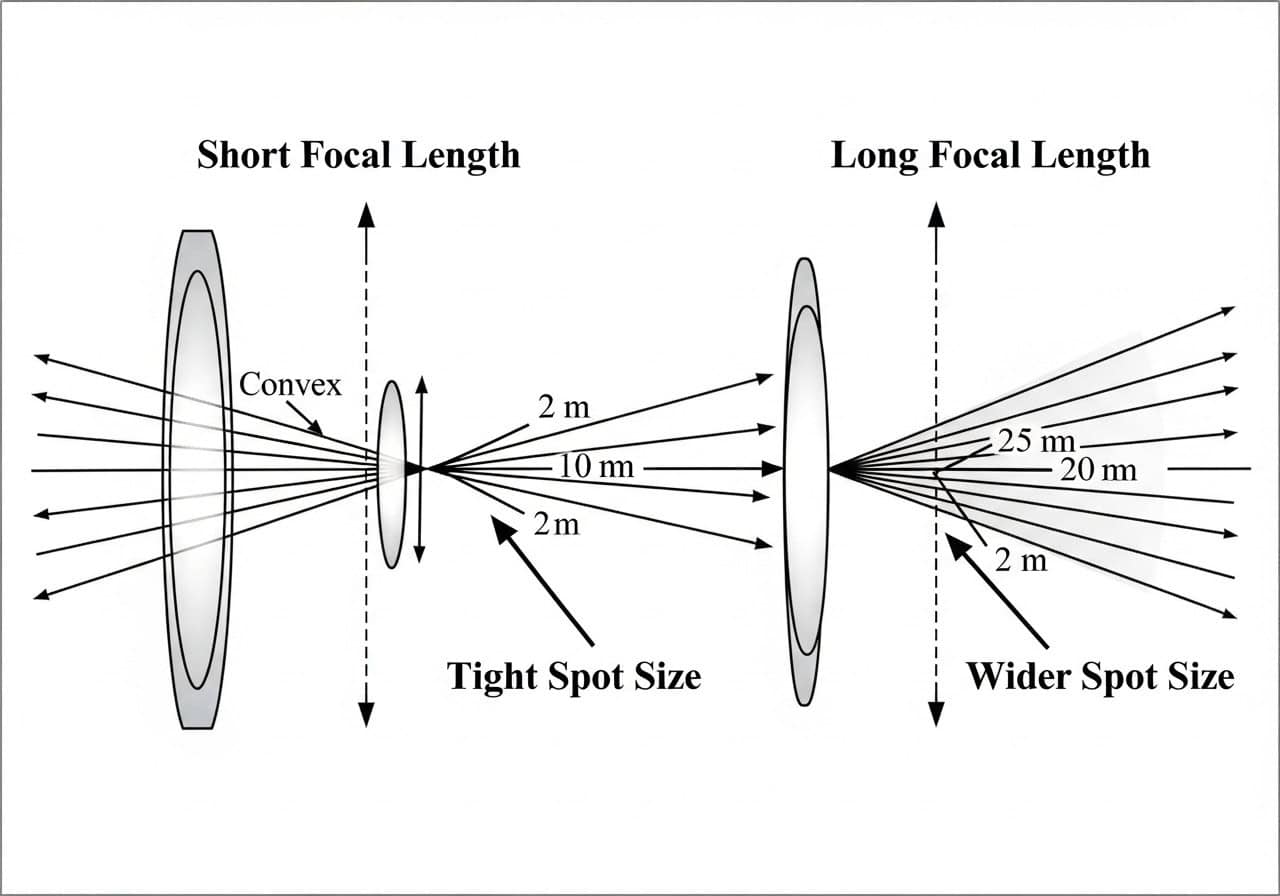
È qui che distinguiamo un buon operatore da uno eccellente. Il vero nemico non sono i bordi smussati; sono i danni invisibili del calore latente.
1. La zona termicamente alterata (ZTA)
Anche un taglio visivamente perfetto lascia dietro di sé una " zona termicamente alterata " (HAZ). Si tratta di un'area microscopica in cui le fibre di carta, pur non bruciandosi, sono state riscaldate a sufficienza da diventare fragili. Questa è la vera sfida in fase di produzione. Nel caso di imballaggi di lusso o biglietti pop-up, questa fragilità provoca crepe lungo le linee di piegatura, causando il cedimento del prodotto giorni o settimane dopo il taglio.
2. L'illusione di "lento e lento" contro "veloce e furioso"
Molti operatori pensano che ridurre la potenza sia l'unica soluzione. Ma il vero segreto sta nel fornire quell'energia in un modo molto più intelligente. Bisogna colpire il materiale con un'intensa esplosione di energia che lo vaporizzi all'istante, prima che il calore abbia il tempo di penetrare nel materiale circostante e creare un'ampia zona termicamente alterata (ZTA) . È una vera e propria corsa termodinamica.
3. Laser eccitati da RF vs. laser a tubo di vetro
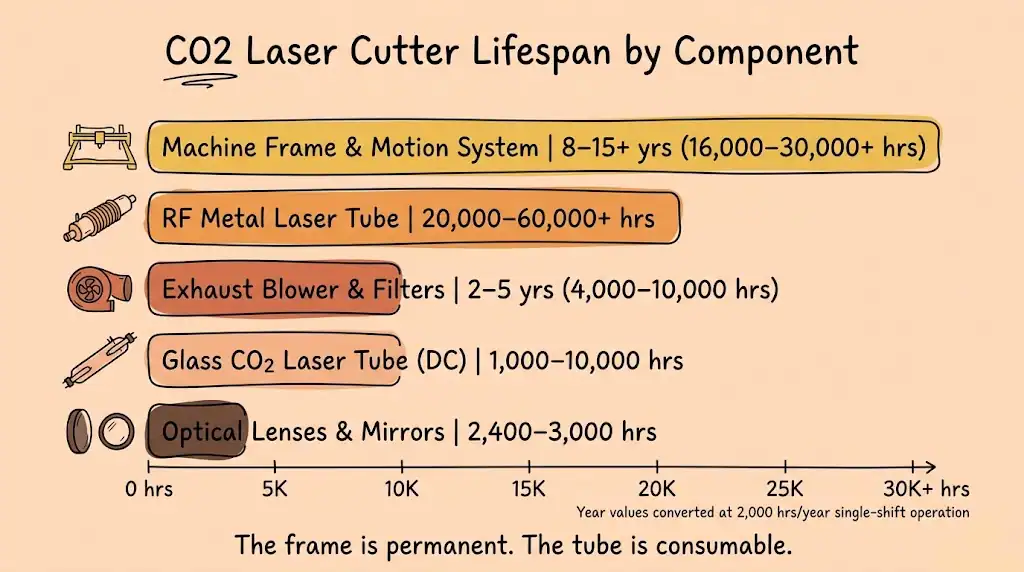
È qui che il tipo di sorgente laser diventa cruciale. I laser a CO₂ a tubo di vetro più economici¹ hanno una risposta "a impulsi" più lenta. Sono adatti a fornire un flusso costante di energia. Tuttavia, i laser a tubo metallico eccitati a RF di fascia alta possono essere pulsati migliaia di volte al secondo con tempi di salita e discesa estremamente rapidi. Possono fornire quegli impulsi brevi, intensi e ad alta potenza di picco necessari per vincere la sfida contro il trasferimento di calore. È così che si minimizza la zona termicamente alterata (HAZ) ² e si creano tagli che non sono solo puliti, ma anche resistenti e flessibili.
Conclusione
Tagliare la carta con un laser CO₂ senza bruciarla è un processo che richiede la padronanza del controllo del calore. Sebbene impostazioni di base come bassa potenza e alta velocità siano il punto di partenza, la vera eccellenza produttiva deriva da una comprensione più approfondita. Ottimizzando l'assistenza dell'aria, rispettando le proprietà uniche di ogni tipo di carta e utilizzando la corretta lunghezza focale, si ottiene un maggiore controllo. In definitiva, l'obiettivo non è solo evitare bordi marroni, ma ridurre al minimo la zona termicamente alterata invisibile erogando energia in modo rapido ed efficiente, un compito in cui i laser a radiofrequenza eccellono, garantendo prodotti finali belli e durevoli.
FAQ
D1: Qual è una buona "regola pratica" per trovare le impostazioni laser giuste per un nuovo tipo di carta?
R: Utilizza il metodo della "griglia di prova". Crea una griglia di piccoli quadrati nel software laser. Assegna un livello di potenza diverso a ciascuna riga (ad esempio, 10%, 12%, 14%) e una velocità diversa a ciascuna colonna (ad esempio, 200 mm/s, 250 mm/s, 300 mm/s). Esegui questa griglia su un ritaglio di carta nuova. Il quadrato che taglia completamente con la minima doratura rivela il punto di partenza ideale.
D2: Ho ridotto la potenza e aumentato la velocità, ma vedo ancora una leggera doratura. Qual è il passaggio successivo?
R: Controlla il flusso d'aria e la messa a fuoco. Un flusso d'aria debole o non focalizzato non riesce a rimuovere i detriti e a raffreddare il bordo in modo efficace. Inoltre, esegui un test di rampa per assicurarti che il laser sia perfettamente a fuoco. Un raggio fuori fuoco è più ampio e "cuoce" la carta anziché vaporizzarla, causandone l'imbrunimento anche ad alte velocità.
D3: Il mio air assist è attivo, ma la carta sottile viene sbattuta in giro. Come posso risolvere questo problema?
R: Probabilmente hai troppa pressione o la carta non è fissata correttamente. Per prima cosa, prova a ridurre la pressione dell'aria (PSI) a un livello che elimini i detriti senza agire come un soffiatore per foglie. In secondo luogo, usa un piano a nido d'ape con perni a nido d'ape o piccoli magneti potenti (posizionati con cura lontano dal percorso laser) per tenere la carta piatta e fissarla al piano.
D4: Come posso ridurre al minimo il rischio di incendio durante il taglio laser della carta?
R: Non lasciare mai la macchina incustodita. Assicurati che l'aria compressa sia sempre accesa e funzionante, poiché spegne le fiammate. Mantieni pulito il sistema di scarico della macchina per una corretta ventilazione e rimuovi tutti i frammenti di carta dal piano laser tra un lavoro e l'altro per eliminare le fonti di combustibile. Tenere un estintore a CO₂ nelle vicinanze è un protocollo di sicurezza standard.
D5: Hai menzionato la "Zona Termicamente Alterata" (ZTA). Come posso verificare se la mia carta è fragile anche se sembra pulita?
R: Il "test della piega" è il metodo più semplice. Prendi un pezzo di carta che hai tagliato e piegalo delicatamente lungo il bordo tagliato. Poi, piegalo avanti e indietro un paio di volte. Se la carta presenta una ZTA minima, sembrerà un normale bordo piegato. Se è fragile a causa del calore, si spezzerà, si strapperà o si spezzerà in modo netto lungo la linea di taglio con il minimo sforzo.
D6: Il mio laser non taglia completamente la carta, ma aumentando la potenza si brucia. Cosa c'è che non va?
R: Questo classico dilemma è quasi sempre un problema di velocità o di messa a fuoco. La velocità è probabilmente troppo elevata per la potenza utilizzata. Invece di aumentare la potenza, prova a diminuire la velocità a piccoli incrementi (ad esempio, da 300 mm/s a 280 mm/s). Questo dà al raggio un po' più di tempo per penetrare senza aggiungere abbastanza energia termica da causare bruciature. Inoltre, ricontrolla la messa a fuoco.
D7: La tabella dell'articolo menziona il nastro adesivo di carta. Quando e perché dovrei usarlo sulla carta?
R: Utilizzare nastro adesivo o nastro adesivo di carta su carte soggette a macchie superficiali dovute a fumo e detriti, in particolare su supporti resinosi o fibrosi. Il nastro funge da strato sacrificale. Il laser lo taglia, ma eventuali fumi o residui si depositano sulla superficie del nastro. Quando si stacca il nastro, si ottiene una superficie pulita e incontaminata attorno al taglio.
D8: Per tagliare disegni complessi su carta, è sempre meglio un obiettivo con lunghezza focale più corta?
R: In genere sì. Un obiettivo con lunghezza focale più corta (come 1.5" o 2.0") produce uno spot più piccolo e un taglio più stretto, consentendo dettagli più fini. Tuttavia, ha anche una profondità di campo più ridotta, il che significa che il materiale deve essere perfettamente piatto. Per materiali a base di carta leggermente deformati o più spessi, come il cartone, un obiettivo standard da 2.5" potrebbe essere più flessibile.
D9: Perché la carta lucida o patinata si scioglie e come posso evitare che il bordo si indurisca e si gonfi?
R: Il rivestimento lucido è spesso un sottile strato di plastica, argilla o polimero. Invece di vaporizzare come la fibra di carta, si scioglie sotto il calore del laser e si solidifica nuovamente in una perla dura. Per evitare questo problema, è necessario utilizzare la potenza minima in assoluto che perforerà il materiale, combinata con la massima velocità e un potente getto d'aria per "congelare" il bordo prima che possa formare una perla. La mascheratura può anche aiutare a dissipare parte del calore superficiale.
D10: Posso comunque ottenere risultati professionali e non fragili con un laser CO2 standard con tubo di vetro?
R: Sì, è possibile ottenere tagli visivamente puliti con un laser a tubo di vetro bilanciando attentamente le impostazioni e massimizzando l'assistenza dell'aria. Tuttavia, è necessario ridurre al minimo l'invisibilità fragilità dalla ZTA è molto più difficile. La capacità di un laser eccitato da RF di fornire impulsi rapidi e ad alta potenza di picco è scientificamente migliore nel vincere la gara contro il trasferimento di calore, rendendolo la scelta migliore per applicazioni di fascia alta in cui l'integrità del materiale (come su una linea di piegatura) è imprescindibile.