Ir al contenido
El rendimiento de corte inconsistente de los tubos láser de vidrio de CO2 es un problema común en los sistemas de corte láser, que suele causar problemas como mala calidad del borde, velocidades de corte lentas y profundidades irregulares. Estos problemas de rendimiento pueden deberse a diversos factores, desde el estado físico del tubo láser hasta los parámetros de corte y la configuración de la máquina. Analicemos las posibles causas y sus correspondientes soluciones:
1. Inestabilidad de la potencia del láser
Causas:
Tubo láser envejecido, fluctuaciones en el suministro de energía, enfriamiento insuficiente.
Soluciones:
Mida la potencia de salida con un medidor de potencia. Reemplace el tubo si la potencia disminuye más del 10 %.
Asegúrese de que el voltaje de entrada sea estable (utilice un estabilizador si es necesario).
Mantenga la temperatura del refrigerante ≤25°C y reemplace el agua periódicamente.
2. Desalineación o contaminación de la trayectoria óptica
Causas :
Desalineación del espejo/lente de reenfoque, polvo/suciedad, condensación.
Soluciones:
Recalibre la trayectoria óptica para garantizar la alineación vertical del haz y el enfoque adecuado en la superficie del material.
Limpie las lentes con etanol o un limpiador especializado (evite las huellas dactilares y el aceite).
Evite la condensación: mantenga la humedad <60% y aísle el tubo láser.
3. Posición de enfoque incorrecta
Causas:
Desviación del eje Z, falla del enfoque automático, colocación desigual del material.
Soluciones:
Ajuste manualmente el enfoque (normalmente 1 a 2 mm por debajo de la superficie del material para acero al carbono).
Inspeccione los componentes mecánicos (rieles, tornillos) para detectar si están flojos; apriételos y lubríquelos.
Utilice una plataforma plana y rígida (por ejemplo, mármol) para estabilizar los materiales.
4. Problemas con el gas auxiliar
Causas:
Presión de gas inestable, baja pureza, boquilla obstruida.
Soluciones:
Selección de gas: Utilice ≥99.6 % de oxígeno para metales y ≥99.99 % de nitrógeno para no metales.
Ajuste de presión: Adapte la presión al espesor del material (por ejemplo, 12–18 psi para acero al carbono de 1–2 mm).
Limpieza/reemplazo de boquilla: Retire los residuos con una aguja; reemplace las boquillas dañadas.
5. Factores materiales
Causas:
Calidad de material inconsistente, contaminación de la superficie, variaciones de espesor.
Soluciones:
Pruebe lotes de material para verificar su uniformidad.
Limpiar las superficies con alcohol, eliminar las capas de oxidación con papel de lija.
Evite cortar materiales más gruesos que la capacidad nominal de la máquina.
6. Mantenimiento y configuración de parámetros
Causas:
Óptica degradada, parámetros no optimizados, refrigeración deficiente.
Soluciones:
Reemplace los espejos/lentes periódicamente (por ejemplo, cada 500 horas).
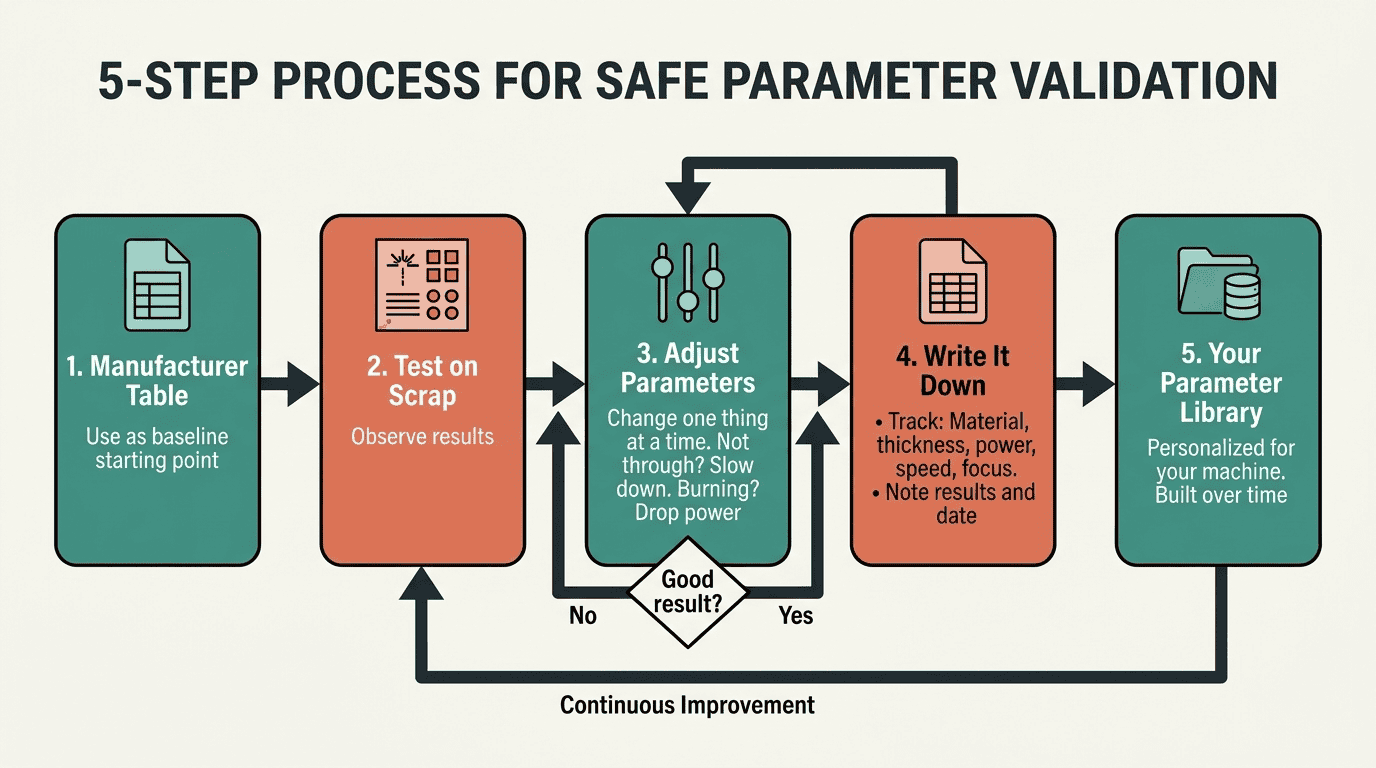
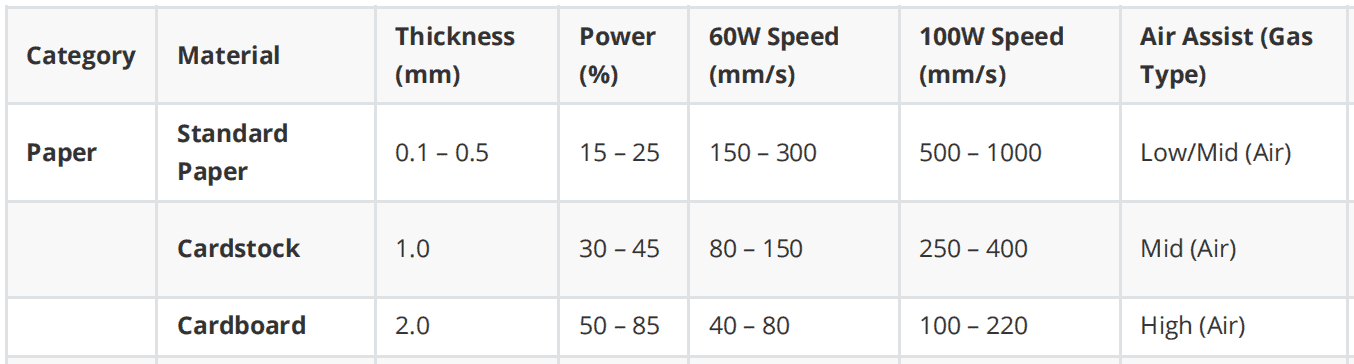
Optimizar parámetros (potencia, velocidad, frecuencia) por tipo de material:
Ejemplo: acrílico de 3 mm: 80 W, 15 mm/s, 20 kHz.
Ejemplo: acero inoxidable de 1 mm: 150 W, oxígeno a 15 psi, 8 mm/s.
Verifique los desencadenantes del software y resuelva los conflictos.
7. Interferencia ambiental
Causas:
Fluctuaciones de temperatura, vibraciones (por ejemplo, maquinaria cercana).
Soluciones:
Operar en un entorno de temperatura controlada (20 ± 2 °C).
Aislar la máquina de fuentes de vibración; utilizar soportes antivibración.
Diagrama de flujo de solución de problemas
Inicio ↓
¿Fallo de corte?
↓
Comprobar la potencia del láser
├─ No → Reemplazar el tubo láser
└─ Sí → Verificar trayectoria óptica
├─ ¿Derrapados o sucios? → Limpiar o recalibrar los espejos
└─ ¿Problema de enfoque? → Ajustar el eje Z/Verificar la alineación
↓
Comprobar gas auxiliar
├─ ¿Problema de presión/pureza? → Ajuste la configuración del gas/Reemplace la boquilla
└─ ¿Problema con el material? → Inspeccionar la calidad/superficie del material
↓
Optimizar parámetros/entorno
↓
Volver a probar
Recomendaciones adicionales
Libro de registro: Registre los parámetros (potencia, velocidad, material) para el análisis de la causa raíz.
Piezas de repuesto: Mantenga tubos láser y componentes ópticos de reserva para minimizar el tiempo de inactividad.
Soporte: Contacte con el fabricante para obtener diagnósticos avanzados (por ejemplo, perfilado del haz).
Este enfoque estructurado suele resolver los problemas en un plazo de 3 a 5 días hábiles. La mayoría de los problemas se deben a una desalineación del enfoque o a problemas relacionados con el gas ; priorícelos durante la resolución de problemas.