 Ir al contenido
Corte láser de CO₂: ¿Por qué fallan las tablas de parámetros?
Conclusiones rápidas
- Las tablas de parámetros son puntos de partida, no garantías. — Incluso las máquinas de la misma potencia rinden de forma diferente.
- Hay 4 factores que importan más que la potencia. — Óptica, gas de asistencia, sistema de movimiento y variabilidad del material
- Siempre prueba primero en un trozo de material de desecho. — Antes de las series de producción, valide los parámetros en el material de muestra.
- Crea tu propia biblioteca de parámetros — Registre la configuración que funcione para su máquina y materiales específicos.
¿Por qué fallan las tablas de parámetros?
El año pasado, el dueño de una imprenta de rótulos vino a verme frustrado. "Compré dos máquinas láser idénticas y usé la misma tabla de parámetros en ambas. Una corta perfectamente, pero la otra quema los bordes constantemente".
Inspeccioné ambas máquinas. Misma potencia, misma marca, misma configuración. El problema no era el hardware. Era su forma de interpretar las tablas de parámetros.
Tu láser puede ser de 25 W o de 150 W. En cualquier caso, esos valores en las tablas del fabricante son solo un punto de partida, no la solución definitiva. Esta guía explica por qué no puedes simplemente copiar los parámetros de una máquina a otra y cómo crear una biblioteca de corte que funcione correctamente con tu configuración específica.
La tentación y la trampa de las tablas de parámetros
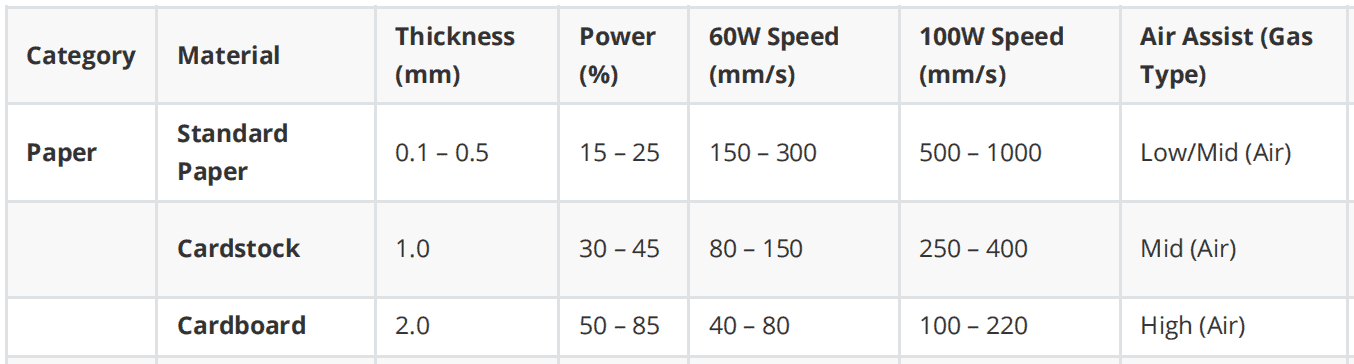
Las tablas de parámetros resultan reconfortantes. Transforman un proceso complejo y con múltiples variables en una simple consulta: encuentra el material, comprueba el grosor y ajusta la velocidad. ¡Listo!
Pero los vendedores rara vez etiquetan sus mesas con honestidad. No dicen "estos son puntos de partida" ni "los resultados pueden variar". Así que la gente las trata como si fueran recetas. De esto surgen dos malas ideas:
-
Las pruebas son opcionales una vez que se tiene la mesa. Y cualquier láser de 60 W puede usar los mismos valores de 60 W. Ambas afirmaciones son incorrectas.
-
Una tabla típica muestra los materiales (acrílico, MDF, madera, cuero, PVC, papel, etc.) con sus grosores y potencias desde 25 W hasta 260 W. Indica las velocidades "Máxima" y "Óptima" en mm/s.
Eso es útil si usas la misma máquina que el fabricante utilizó para las pruebas. ¿Copiarlo a otra marca? Te arriesgas a tener problemas.
Por qué la misma potencia no significa los mismos resultados.
Piensa en los coches. Dos vehículos pueden tener motores de 2.0 litros y aun así tener un consumo, una aceleración y un manejo completamente diferentes. Lo mismo ocurre con los láseres de CO₂. El número en el tubo no indica qué es lo que realmente pueden cortar.
Esto es lo que realmente importa:
-
Calidad de la fuente láser y del haz. Los láseres de tubo de vidrio y los excitados por radiofrecuencia con la misma potencia pueden tener un rendimiento muy diferente. Un buen haz monomodo transmite más energía efectiva al material que un haz multimodo deficiente, incluso a la misma potencia.
-
Reducción de potencia . La mayoría de las recetas prácticas funcionan al 50-80% de potencia para prolongar la vida útil de los tubos. Pero "100 W al 60%" en un controlador no es lo mismo que la misma configuración en otra marca.
-
Pérdidas ópticas . La calidad del espejo, el estado de la lente y la alineación reducen la potencia antes de que llegue al material. Dos máquinas de 100 W pueden ofrecer energías muy diferentes en el corte si una tiene la óptica sucia o desalineada.
Copiar "100 W + 10 mm/s en acrílico de 3 mm" de la tabla de un proveedor es tan arriesgado como suponer que todos los coches de 2.0 litros tienen el mismo tiempo de aceleración de 0 a 100 km/h.
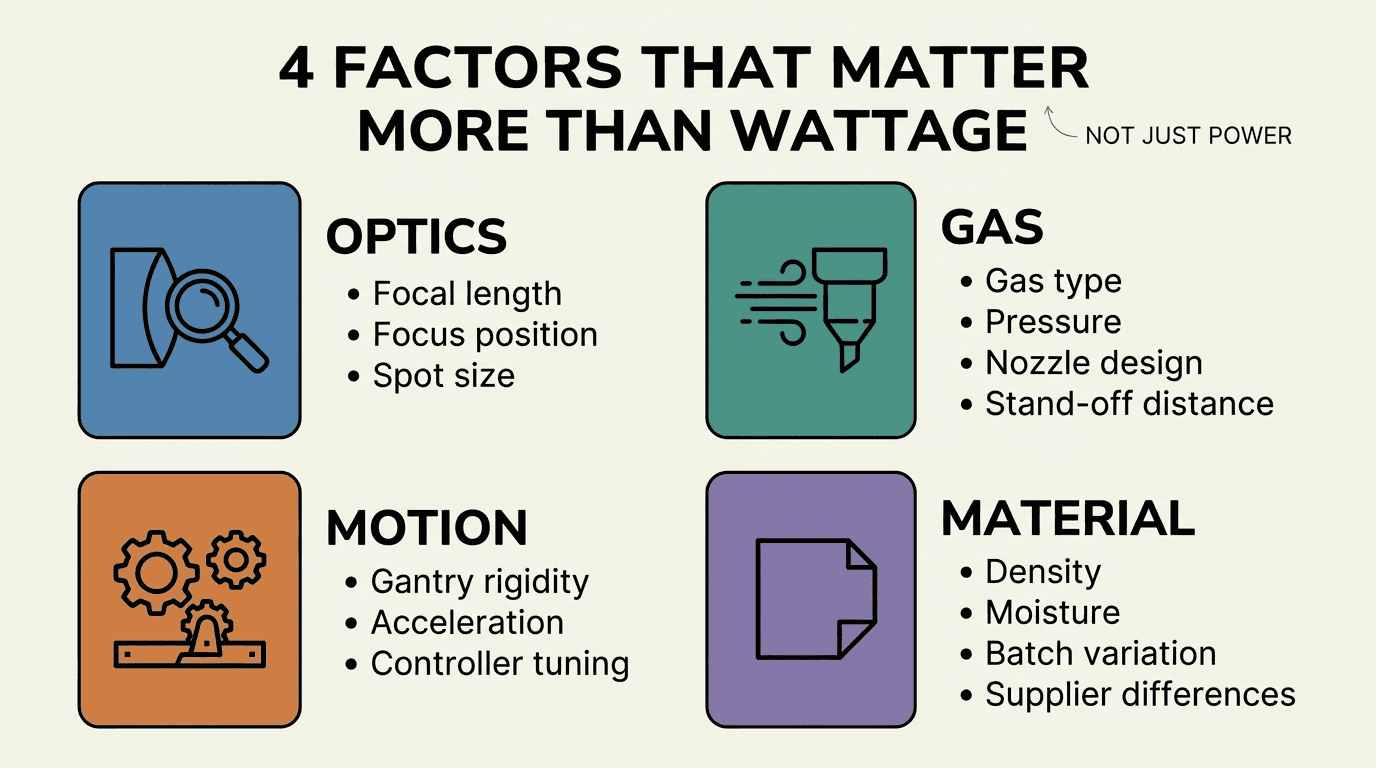
Los 4 factores que impulsan el rendimiento del corte
Más allá de la potencia nominal, varios subsistemas que interactúan entre sí determinan qué combinación de potencia y velocidad permitirá un corte limpio:
| 🔍ÓPTICA | 💨 GAS | ⚙️ MOVIMIENTO | 📦 MATERIAL |
|---|---|---|---|
| • Longitud focal | • Tipo de gas | • Rigidez del pórtico | • Densidad |
| • Posición de enfoque | • Presión | • aceleración | • Humedad |
| • Tamaño del punto | • Diseño de la boquilla | • Ajuste del controlador | • Variación de lote |
| • Distancia de separación | • Diferencias entre proveedores |
1. Óptica: Lente, distancia focal y tamaño del punto focal.
La distancia focal del objetivo y la posición de enfoque controlan directamente el tamaño del punto y la profundidad de campo:
| Longitud focal | Uso recomendado | Características |
|---|---|---|
| 50 mm | Materiales finos, detalles delicados | Punto más pequeño, mayor intensidad |
| 100mm + | Placas gruesas, metales | Mayor área de enfoque, mayor penetración. |
La posición del foco importa:
- Enfoque superficial: Ideal para materiales delgados.
- Enfoque en el grosor medio: Mejor para platos gruesos para equilibrar la calidad superior e inferior.
💡 Notas: Se recomiendan objetivos de larga distancia focal (>100 mm) para cuchillos y materiales gruesos.
2. Asistencia en el diseño del tipo de gas, la presión y la boquilla
El gas auxiliar expulsa el material fundido y el humo del corte. Su tipo y presión influyen considerablemente en la velocidad de corte, la oxidación del filo y la formación de escoria.
Requisitos de gas específicos para cada material:
| Material | Requisitos de gas | Notas |
|---|---|---|
| Acrílico | Flujo de aire bajo o soplado lateral | Evitar la rugosidad de la superficie; flujo de aire en la parte inferior para evitar incendios. |
| Cuchillos | Alto flujo de aire, boquilla pequeña | Mayor fuerza por unidad de área; utilice una distancia focal >100 mm. |
| Cuero | Compresor pequeño | Utilice un objetivo de 50 mm de distancia focal con un tubo de 60-100 W. |
| PVC | Flujo de aire controlado | Utilice una lente de 50 mm, un tubo de 60-100 W y una potencia del 50-70 %. |
| Papel | Ajustar por potencia | Mayor potencia del tubo = menor porcentaje de láser |
Parámetros clave del gas:
- Tipo de gas (aire, oxígeno, nitrógeno)
- Presión en la boquilla
- Diámetro del orificio de la boquilla
- Distancia de separación de la boquilla
3. Sistemas de movimiento y mecánica de máquinas
Los valores de velocidad en las tablas de parámetros presuponen un cierto nivel de rigidez mecánica, capacidad de aceleración y ajuste del controlador.
Pórticos de sobremesa frente a pórticos industriales:
- Pórticos de CO₂ de sobremesa para uso ligero: Las altas velocidades pueden provocar vibraciones, sobrepasos o anchos de corte inconsistentes.
- Pórticos industriales pesados: Manejan altas velocidades sin problemas.
Perfiles de controlador: Muchos controladores imponen diferentes perfiles de aceleración y variación de la aceleración (jerk) según si el movimiento se realiza en línea recta, curvas o con pequeños detalles. Una velocidad de "20 mm/s" en una máquina puede generar velocidades efectivas diferentes en trayectorias complejas.
4. Variabilidad del material
Los materiales reales no son perfectamente uniformes entre proveedores y lotes:
MDF y tableros de fibra:
- Varían en densidad, tipo de aglutinante y contenido de humedad.
- Se requiere un cambio significativo para reducir la energía.
- El riesgo de carbonización o combustión varía según el lote.
Acrílico:
- Las formas fundidas y extruidas presentan un comportamiento térmico diferente.
- La calidad de los bordes difiere con los mismos parámetros de configuración.
Materiales naturales:
- El cuero, la madera y las telas varían inherentemente en grosor.
- La orientación de las fibras afecta al corte
- Diferencias en el acabado y el tratamiento
Tres ideas erróneas que meten a la gente en problemas
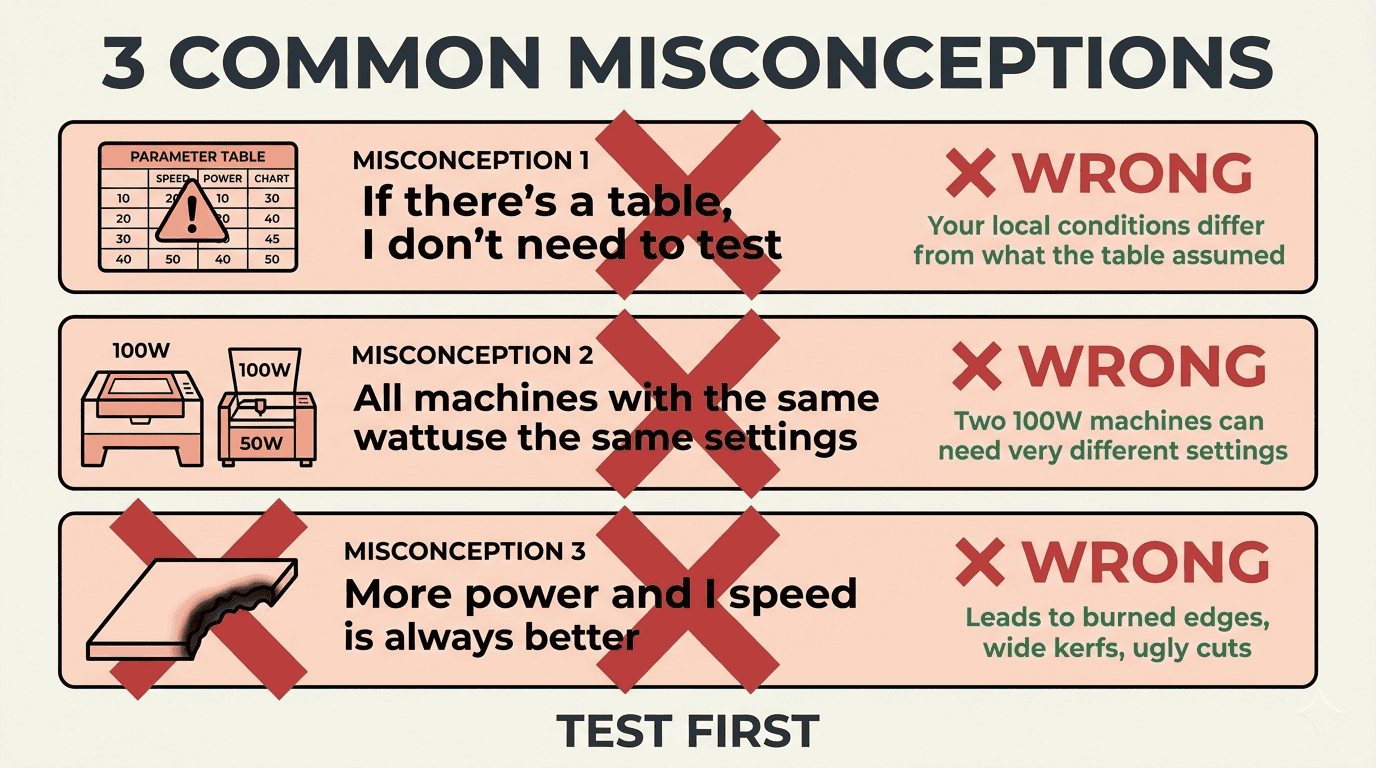
- "Si hay una tabla, no necesito hacer ninguna prueba".
La gente trata las mesas de los vendedores como si fueran recetas de cocina. Cuando el corte falla o los bordes se queman, culpan a la máquina. No se dan cuenta de que las condiciones locales son diferentes a las que se suponían en la mesa.
- "Todas las máquinas con la misma potencia utilizan la misma configuración".
Dos máquinas de 100 W pueden necesitar velocidades y ajustes de potencia muy diferentes dependiendo de la fuente láser, el estado de la óptica y el sistema de gas.
- "Más potencia y velocidad siempre es mejor"
Aumentar la potencia al máximo provoca que los bordes se quemen, cortes anchos y acabados poco estéticos. Muchos materiales se cortan mejor con menor potencia, velocidad moderada o varias pasadas, sobre todo si te importa el aspecto del borde.
Un detalle a tener en cuenta: la velocidad "óptima" suele ser mucho menor que la velocidad "máxima". Hay una razón para ello.
Cómo usar tablas de parámetros sin causar problemas
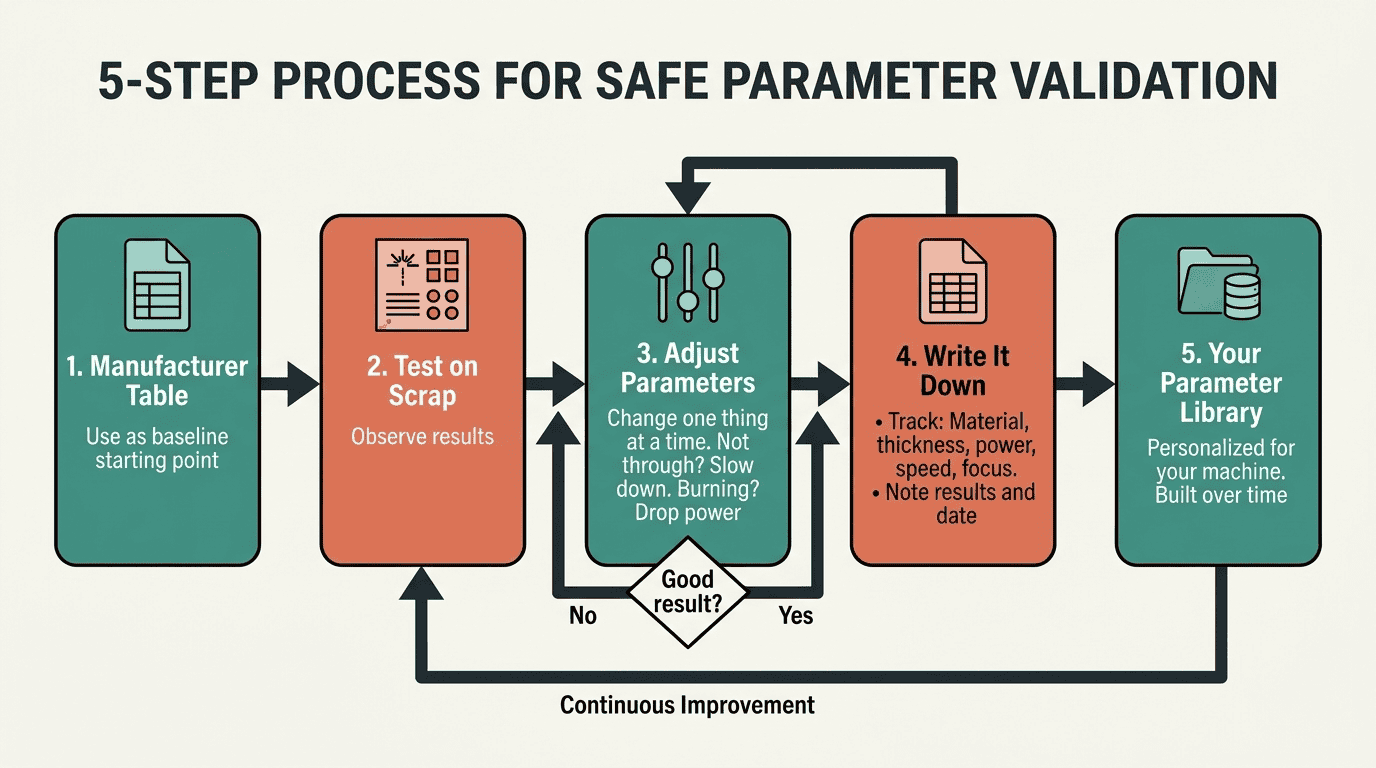
Para pequeños talleres sin mucha experiencia en láser, aquí hay un proceso que funciona:
-
Empiece por la velocidad "Óptima", no por la "Máxima". Las velocidades óptimas permiten cortes limpios con cierto margen de error. La velocidad máxima no deja margen para variaciones de la máquina.
-
Realice cortes de prueba controlados. Utilice material de desecho. Corte líneas rectas, cuadrados y círculos. Observe cómo la máquina maneja cada uno.
-
Ajusta gradualmente. ¿No corta bien? Reduce la velocidad poco a poco. ¿Se queman los bordes? Baja la potencia o aumenta la velocidad.
-
Cambia una cosa a la vez. Si ajustas la velocidad, la potencia, el enfoque y el combustible todo a la vez, nunca sabrás qué solucionó el problema.
-
Anótalo. Convierte la tabla de proveedores en tu propia biblioteca. Registra qué funciona en tu máquina específica con tu configuración particular. Una hoja de cálculo sencilla sirve: material, grosor, potencia, velocidad, enfoque, resultado, fecha.
Registro de muestras cortadas con láser y de calibración
*Este registro asume un punto de partida para un láser de CO2 de 100 W utilizando datos de velocidad "óptima".
| Fecha | Material | Espesor | Energía (%) | Velocidad (mm / s) | Enfoque/Lente | Forma de prueba | Resultado/Observación | Ajustes realizados |
|---|---|---|---|---|---|---|---|---|
| 2026-03-30 | Acrílico | 3 mm | 85% | 25 (Opcional) | 63.5 mm | Cuadrado de 5x5 cm | El Éxito. Borde limpio y pulido. | Ninguno – Guardado como Maestro. |
| 2026-03-30 | Madera terciada (Plywood) | 3 mm | 70% | 30 (Opcional) | 63.5 mm | Círculo | Ha fallado. No atravesó el 10% del camino. | Pasito: Velocidad reducida a 25 mm/s. |
| 2026-03-30 | Madera terciada (Plywood) | 3 mm | 70% | 25 | 63.5 mm | Círculo | El Éxito. Penetración completa, ligera carbonización. | Ninguno – Guardado como Maestro. |
| 2026-03-30 | Cartulina | 2 mm | 85% | 220 (Opcional) | 63.5 mm | Línea Recta | Advertencia. Quema en los bordes/erupción. | Un cambio: Velocidad aumentada a 240 mm/s. |
| 2026-03-31 | Acrílico | 10 mm | 95% | 5 (Opcional) | 101.6 mm | Cuadrado de 5x5 cm | El Éxito. Se mantiene el borde vertical. | Nota: Se utilizó una lente de 4" para el grosor. |
| 2026-03-31 | Cuero | 2 mm | 50% | 15 (Opcional) | 63.5 mm | Cuadrado | Problema menor. Olor fuerte; humo en la superficie. | Un cambio: Aumento de la presión del sistema de asistencia neumática. |
Conceptos básicos de seguridad
Los láseres cortan con calor intenso. No se aleje mientras la máquina esté en funcionamiento, especialmente si trabaja con materiales inflamables como acrílico, MDF, madera o papel. Tenga un extintor cerca.
Necesitas una ventilación de extracción adecuada . Algunos materiales son particularmente tóxicos. El PVC y el vinilo liberan gas cloro. Nunca los cortes sin un sistema de filtración especializado . Los vapores acrílicos irritan los pulmones. El MDF y los materiales de resina pueden liberar formaldehído.
No mire directamente al haz de luz. Utilice la ventana de visualización . Mantenga las manos alejadas de la zona de corte.
Sepa qué está cortando. Algunos plásticos desconocidos podrían contener PVC. Los materiales pintados pueden desprender vapores tóxicos. La madera tratada a presión contiene sustancias químicas que no conviene que se vaporicen. Consulte la ficha de datos de seguridad (FDS) o pruebe con una pequeña muestra con extrema precaución si tiene dudas.
Así es como se ve realmente una validación rigurosa.
Si quieres ser minucioso al respecto:
Seleccione algunos materiales y grosores representativos. Realice pruebas con cada velocidad "óptima": pruebe con un 30 % más lenta, un 15 % más lenta, la velocidad indicada, un 15 % más rápida y un 30 % más rápida. Mantenga todo lo demás igual.
Califica cada prueba según los siguientes criterios: ¿Corta completamente?, ¿Qué tan limpio está el borde?, ¿Qué tan ancho es el corte?, ¿Hay escoria?, ¿Hay llamas?, ¿Puedes repetirla?
- Fiabilidad de corte
- Calidad del borde
- Ancho de corte
- Formación de escoria
- Riesgo de incendio
- repetibilidad
Esto te indica si la configuración sugerida se encuentra en una zona segura o justo al borde del fallo.
Descarga gratuita: Lista de verificación para el ajuste de parámetros
Obtén nuestra lista de verificación paso a paso para validar y optimizar tus parámetros de corte láser. Ideal para principiantes y propietarios de talleres que estén creando su biblioteca de parámetros.
Incluye:
- ✅ Lista de verificación de inspección previa al corte
- ✅ Procedimiento de corte de prueba
- ✅ Diagrama de flujo para el ajuste de parámetros
- ✅ Plantilla de seguimiento de resultados
📥 Descarga la lista de verificación gratuita →
Preguntas frecuentes
No. Incluso las máquinas de la misma potencia difieren en la calidad del haz, la óptica y la mecánica. Utilice las tablas como punto de partida, no como garantía. Pruebe siempre primero en material de desecho.
Normalmente se trata de un problema de enfoque. Prueba lo siguiente:
- Centrarse en el espesor medio en lugar de en la superficie.
- Comprobación de la limpieza de las lentes
- Verificar que el flujo de aire no esté obstruyendo el haz de luz.
- Asegurarse de que el material esté plano y nivelado.
- max: La velocidad más rápida que técnicamente permite el paso del tiempo (aunque puede sacrificar la calidad).
- Óptimo: Equilibra la velocidad con la calidad del filo y la estabilidad del proceso.
Los principiantes siempre deben comenzar con velocidades óptimas y validar antes de intentar alcanzar velocidades máximas.
Sí. Según nuestras pruebas de parámetros:
- Placa de hierro: Requiere asistencia de oxígeno a una presión de 0.8 MPa.
- Acero inoxidable: Se puede utilizar nitrógeno para obtener bordes libres de óxido.
- Acrílico/Cuero: Requiere flujo de aire controlado (no alta presión).
Los distintos materiales tienen diferentes requerimientos de gas para obtener los mejores resultados.
Siga este proceso:
- Comience con las tablas del fabricante como punto de partida.
- Realizar pruebas sistemáticas en material de desecho.
- Ajuste un parámetro a la vez
- Registre todos los ajustes y resultados.
- Crea una hoja de cálculo organizada por material y grosor.
- Actualiza la información a medida que adquieras experiencia con diferentes lotes.
Con el tiempo, tendrás ajustes optimizados para tu máquina y proveedores específicos.
Sobre la autora
Yuen es ingeniero de aplicaciones láser en RedShift Con 8 años de experiencia ayudando a talleres a optimizar sus procesos de corte.
¿Tienes preguntas sobre tu configuración específica? Ponte en contacto con nosotros →
Artículos Relacionados
📞 ¿Necesitas ayuda para optimizar los parámetros de tu láser?
Solicite una consulta técnica gratuita de 15 minutos con nuestro equipo de aplicaciones. Revisaremos su configuración y le brindaremos recomendaciones personalizadas.
Reserva tu consulta gratuita → WhatsApp +86 167 2728 6207
Última actualización: marzo 27, 2025

One Response