Ir al contenido

Un láser de CO₂ utiliza un tubo lleno de gas para producir un haz de aproximadamente 10 600 nm, una longitud de onda que la mayoría de los materiales no metálicos absorben bien. Un láser de fibra utiliza diodos y un cable de fibra óptica para producir un haz de aproximadamente 1,064 nm, una longitud de onda que la mayoría de los metales absorben con eficiencia. El material principal es el factor más importante a la hora de elegir entre ellos, aunque no es el único.
Un láser de CO₂ genera su haz excitando una mezcla de dióxido de carbono, nitrógeno y helio dentro de un tubo sellado. Esta mezcla de gases produce un haz infrarrojo lejano de aproximadamente 10 600 nanómetros. Dicha longitud de onda es fácilmente absorbida por materiales orgánicos y no metálicos —madera, acrílico, cuero, tela, caucho, vidrio—, razón por la cual los láseres de CO₂ se utilizan ampliamente en señalización, personalización y embalaje.
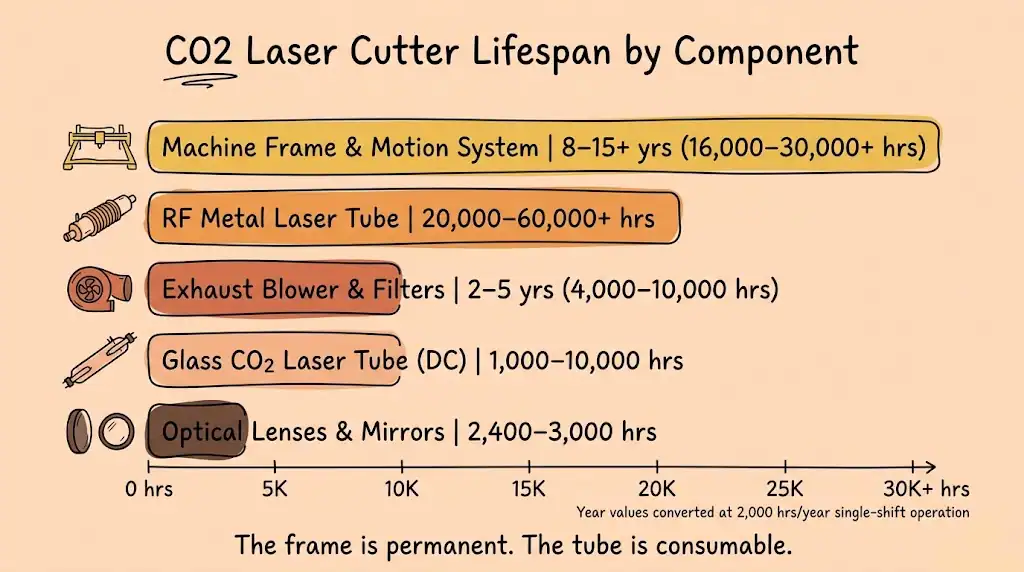
El haz viaja desde el tubo a través de una serie de espejos hasta el cabezal de corte. Estos espejos deben mantenerse limpios y correctamente alineados, lo cual constituye el principal requisito de mantenimiento. El tubo en sí tiene una vida útil limitada. Los tubos de vidrio, los más comunes en máquinas de gama básica a media, suelen durar alrededor de 8,000 horas. Los tubos metálicos de RF generalmente superan las 20 000 horas, pero tienen un costo inicial más elevado. La vida útil real se ve afectada por la calidad de la refrigeración, el ciclo de trabajo y los hábitos de mantenimiento; consulte las especificaciones y la garantía del fabricante para su modelo específico.
Características típicas:
-
Longitud de onda: ~10,600 nm (infrarrojo lejano)
-
Eficiencia energética: generalmente en el rango del 10 al 20 %, variando según el diseño de la fuente y la clase de máquina.
-
Vida útil del tubo: ~8,000 horas (tubo de vidrio), >20 000 horas (tubo metálico de RF) — la vida útil real varía según las condiciones de funcionamiento.
-
Un láser de fibra genera su haz mediante diodos semiconductores que bombean luz a través de un cable de fibra óptica dopado. El resultado es un haz infrarrojo cercano de aproximadamente 1,064 nm, aproximadamente una décima parte de la longitud de onda de un láser de CO₂. Los metales absorben esta longitud de onda eficazmente, razón por la cual los láseres de fibra son la opción predominante para el marcado, el grabado y el corte de metales.
Dado que el haz viaja completamente a través del cable de fibra óptica, no hay espejos externos que alinear. La fuente láser es una unidad sellada con una vida útil estimada de aproximadamente 100 000 horas. Sin embargo, la fuente es solo un componente de un sistema más amplio: los cabezales de escaneo, la óptica de enfoque, la refrigeración y la electrónica de control tienen sus propios requisitos de mantenimiento. Una "larga vida útil de la fuente" no significa que toda la máquina esté libre de mantenimiento, aunque el mantenimiento general es considerablemente menor que el de un sistema de CO₂ con una potencia comparable.
Características típicas:
-
Longitud de onda: ~1,064 nm (infrarrojo cercano)
-
Eficiencia energética: generalmente >25–30%, a menudo citada como aproximadamente 2–3 veces mayor que la de los sistemas típicos de CO₂; las cifras reales dependen del diseño de la fuente y las condiciones de funcionamiento.
-
Vida útil de la fuente: ~100,000 horas (valor nominal común; varía según el fabricante y el tipo de fuente).
-
| Elemento | láser de CO₂ | láser de fibra |
|---|---|---|
| Longitud de onda | ~ 10,600 nm | ~ 1,064 nm |
| Materiales más adecuados | Madera, acrílico, cuero, tela, caucho, vidrio, papel | Acero inoxidable, aluminio, latón, cobre, metales revestidos |
| Corte de no metales | Fuerte — diseñado para esto | Generalmente no es apto para la mayoría de los productos orgánicos. |
| corte de metales | Limitado en configuraciones comunes de baja potencia | Fuerte — diseñado para esto |
| Marcado de calidad en metales | Generalmente, su rendimiento es deficiente sobre metal desnudo sin compuesto de marcado. | De buena a excelente: recocido, grabado o grabado profundo. |
| Marcado de calidad en productos orgánicos | De bueno a excelente: limpio, detallado | Generalmente deficiente en la mayoría de los compuestos orgánicos; algunos plásticos de ingeniería pueden producir marcas utilizables. |
| Eficiencia energetica | Generalmente entre el 10 y el 20 % | Normalmente entre el 25 y el 35 % o más. |
| Vida útil de la fuente/tubo | ~8,000 horas (tubo de vidrio), >20,000 horas (tubo metálico de RF) | ~100,000 horas (fuente) |
| Alineación del espejo | Requerido periódicamente | No aplicable (el haz permanece en la fibra) |
| Mantenimiento general | Moderado a alto | Bajo a moderado |
| Costo inicial | Generalmente más bajo | Generalmente más alto |
| Tendencia de los costos operativos | Mayor con el tiempo (sustitución de tubos, electricidad, alineación) | Menor consumo con el tiempo (menos consumibles, menor consumo de energía) |
| Flexibilidad en el área de trabajo | Formato grande común (hasta 1,300 × 2,500 mm y más) | Varía: los cabezales de marcado son compactos; las mesas de corte pueden ser grandes. |
| Casos de uso típicos | Señalización, personalización, embalaje, corte textil, creación de maquetas. | Marcado de piezas industriales, fabricación de metales, automoción, marcado de dispositivos médicos |
Compatibilidad de materiales: donde cada láser destaca
Esta es la parte más importante en la práctica. Adaptar el láser al material evita pérdidas de tiempo, daños en las piezas y resultados inservibles.
materiales láser de CO₂
El haz de un láser de CO₂ de aproximadamente 10,600 nm es bien absorbido por la mayoría de los no metales. Estos son los más comunes, aproximadamente en orden de popularidad:
-
Madera (madera dura, contrachapado, MDF, balsa): Corte y grabado. Los requisitos de potencia varían: el MDF se corta con precisión con unos 60-80 W; la madera dura generalmente necesita entre 80 y 130 W, dependiendo del grosor y la densidad.
-
Acrílico : Bordes pulidos a la llama con un acabado profesional. Uno de los materiales más consistentes para cortar con láser de CO₂.
-
Cuero : Corte de precisión para patrones, marcas y artículos personalizados. Corta limpiamente con mínima decoloración de los bordes a potencia moderada.
-
Tejidos y textiles : Corte de poliéster, nailon, encaje y mezclilla con bordes termosellados que resisten el deshilachado.
-
Caucho : Fabricación de sellos y corte de juntas a potencia moderada.
-
Vidrio : Solo grabado superficial; se puede marcar, pero no cortar.
-
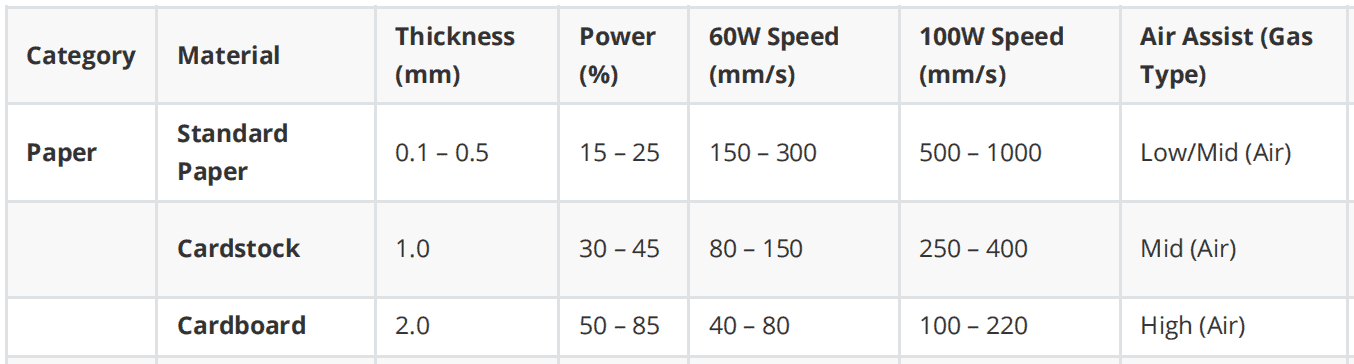
Papel y cartulina : Cortes precisos para invitaciones, embalajes y prototipos a baja potencia.
Materiales de láser de fibra
El haz de un láser de fibra, de aproximadamente 1,064 nm, es bien absorbido por los metales y, en algunos casos, por los plásticos de ingeniería:
-
Acero inoxidable : La aplicación más común del láser de fibra. Marcas de recocido negro a baja potencia, grabado profundo a 50 W o más, corte a 500 W o más.
-
Aluminio : Grabado rápido, marcado de superficie anodizada (normalmente se vuelve claro), corte a mayor potencia.
-
Latón y cobre : Se requiere mayor potencia debido a la reflectividad, pero los resultados pueden ser muy buenos con los parámetros adecuados.
-
Metales recubiertos : Eliminación de la pintura o el recubrimiento para dejar al descubierto el metal que hay debajo.
-
Algunos plásticos : Ciertos plásticos de ingeniería (ABS, policarbonato y otros) pueden aceptar marcas, pero los resultados dependen en gran medida de la formulación específica del material y de los parámetros del proceso. Realice siempre una prueba.
El problema del cruce
Utilizar el tipo de láser incorrecto para un material determinado es uno de los errores más comunes —y frustrantes— que observo. Un láser de fibra sobre madera sin tratar generalmente produce un carbonizado tenue e irregular, en el mejor de los casos, debido a que la longitud de onda de 1,064 nm es poco absorbida por la mayoría de los compuestos orgánicos. Lo contrario también es un problema común: una máquina de grabado de CO₂ de baja potencia sobre acero inoxidable sin tratar producirá una marca prácticamente inexistente, ya que la mayor parte de la energía del haz se refleja en la superficie.
Existen excepciones que conviene conocer. Un láser de CO₂ puede marcar metales tratados si se aplica previamente un compuesto de marcado (como CerMark o LaserBond) a la superficie. Funciona, pero requiere un consumible y un paso adicional en el proceso. En el caso de la fibra óptica, algunos plásticos de ingeniería y sustratos recubiertos pueden marcarse, pero esto depende del material y requiere pruebas. Cabe destacar también que los sistemas industriales de CO₂ de mayor potencia (normalmente de 400 W o más) se utilizan para el corte de metales en aplicaciones específicas, aunque esto queda fuera del alcance de la mayoría de los compradores que leen esta guía.
Si el marcado o corte de metales forma parte habitual de su flujo de trabajo, un láser de fibra suele ser la opción más práctica. Si se trata de una actividad ocasional, el método de marcado con compuesto y láser de CO₂ puede servir como solución provisional.
Comparación de costos: precio inicial frente al costo total de propiedad.
No te fijes solo en el precio de venta. Lo que importa es cuánto gastarás durante la vida útil de la máquina.
Costo inicial
Los láseres de CO₂ suelen ser más económicos. Una máquina de corte de CO₂ de 60 W puede costar entre 3,000 y 8,000 dólares, dependiendo del tamaño de la mesa y las características. Un sistema de marcado por fibra óptica suele tener un precio inicial más elevado: entre 5,000 y 15 000 dólares para una unidad de marcado de 20 a 30 W, y las máquinas de corte por fibra óptica de más de 500 W pueden superar fácilmente los 20 000 dólares. Los precios varían considerablemente según la marca, la configuración y el mercado.
Costo total de propiedad
Los costos operativos se acumulan de manera diferente para cada sistema. La tabla a continuación ilustra patrones típicos, pero las cifras reales dependen en gran medida de la tarifa eléctrica local, la duración del turno, la combinación de materiales y la situación del mantenimiento.
| Factor de costo | láser de CO₂ | láser de fibra |
|---|---|---|
| Electricidad | Mayor consumo por vatio de salida (menor eficiencia del enchufe de pared) | Menor consumo por vatio de salida (mayor eficiencia de la toma de corriente). |
| Sustitución de tubo/fuente | Se prevé la sustitución de los tubos de vidrio alrededor de las 8,000 horas; los tubos de RF, más de 20,000 horas. | La fuente suele durar toda la vida útil de la máquina (~100,000 horas); no es un artículo de repuesto habitual. |
| Mantenimiento óptico | Limpieza y sustitución de espejos y lentes de forma periódica. | Mantenimiento de la lente protectora y del cabezal de escaneo a intervalos más prolongados. |
| Alineación del haz | Comprobaciones y ajustes periódicos de alineación | No es necesario (no hay trayectoria de haz externa) |
| Tendencia general de los costos operativos a 5 años | Más elevado, principalmente debido al reemplazo de tubos, mayor consumo de energía y mantenimiento de alineación. | Menor, aunque no cero: los sistemas ópticos, de refrigeración y de control aún necesitan atención. |
El menor coste operativo del láser de fibra puede compensar su mayor precio de compra con el tiempo, especialmente con una mayor utilización. La rapidez con la que esto ocurra depende de cada caso particular: el precio de compra, las tarifas eléctricas locales, los turnos de trabajo, los tipos de material, los índices de rendimiento y los costes de mantenimiento son factores que influyen. No existe un periodo de recuperación universal, pero para las operaciones con varios turnos en el procesamiento de metales, la ventaja del coste total de propiedad suele acumularse más rápidamente.
Mantenimiento y fiabilidad.
El mantenimiento es donde la experiencia diaria de poseer estas máquinas realmente marca la diferencia.
Mantenimiento de láseres de CO₂
En un láser de CO₂, el haz se guía mediante 3 o 4 espejos que lo dirigen desde el tubo hasta la lente de enfoque. Con el tiempo, estos espejos acumulan polvo y residuos. Si se ensucian o se desalinean, el haz pierde potencia y precisión.
Un programa de mantenimiento típico:
-
De forma diaria a semanal: Limpie la lente de enfoque y revise el primer espejo para detectar posibles residuos.
-
Mensualmente: Inspeccione todos los espejos y verifique la alineación del haz. Realinee si la calidad de corte se ha degradado.
-
Periódicamente: Reemplace el tubo de CO₂ cuando la salida caiga por debajo de los niveles utilizables. Los tubos de vidrio suelen durar unas 8,000 horas; los tubos metálicos de RF, más de 20 000 horas. La vida útil real depende de la calidad de la refrigeración y las condiciones de funcionamiento.
Mantenimiento de láseres de fibra
El haz láser de fibra permanece dentro del cable de fibra óptica desde la fuente hasta el cabezal de corte. Sin espejos externos, sin alineación del haz en el sentido tradicional.
-
De forma diaria a semanal: Limpie la lente protectora del cabezal de corte.
-
Periódicamente: Inspeccione los espejos del cabezal de escaneo (sistemas galvanométricos), revise los sistemas de refrigeración y realice el mantenimiento de la electrónica de control según sea necesario.
El mantenimiento requerido es significativamente menor que el de un sistema de CO₂, pero no es nulo. Los espejos galvánicos de escaneo pueden degradarse con el tiempo, los sistemas de refrigeración requieren atención y los subsistemas ópticos y electrónicos de la máquina tienen sus propios intervalos de servicio. Aun así, para la mayoría de los talleres, un láser de fibra requiere un mantenimiento manual considerablemente menor que una máquina de CO₂ comparable.
En un taller limpio con operarios cuidadosos, el mantenimiento del sistema de CO₂ es manejable. En un entorno industrial polvoriento con varios operarios en diferentes turnos, los menores requisitos de mantenimiento de la fibra reducen el riesgo de tiempos de inactividad.
Comparación de velocidades de corte y marcado
La velocidad importa, pero solo cuando se combina con el material y la máquina adecuados. Una comparación útil no se basa únicamente en la velocidad más alta que aparece en una gráfica, sino en la capacidad de cada láser para procesar de forma eficiente y repetible los materiales para los que fue diseñado.
Las cifras que se muestran a continuación deben considerarse como puntos de referencia, no como ajustes universales. La velocidad real de corte y marcado depende de la potencia de la máquina, la calidad del haz, la óptica, el gas auxiliar, la configuración del controlador, el enfoque y la variabilidad del material; por ello, la misma potencia no siempre produce el mismo resultado en diferentes máquinas.
Corte de materiales no metálicos: ventaja del CO2
Para materiales no metálicos, el CO2 sigue siendo la opción más práctica y predecible. Su longitud de onda de 10,600 nm es bien absorbida por el acrílico, la madera, el cuero, la tela y materiales similares, razón por la cual los sistemas de CO2 siguen siendo la opción estándar para señalización, embalaje, producción artesanal y procesamiento general de materiales orgánicos.
| Material | Ejemplo de configuración de CO2 | Velocidad de referencia |
|---|---|---|
| Acrílico | 100 W, 3 mm | Alrededor de 25-35 mm/s |
| Acrílico | 100 W, 10 mm | Alrededor de 5-7 mm/s |
| Madera contrachapada / MDF | 100 W, 3 mm | Alrededor de 25-45 mm/s, con el contenido de pegamento y la calidad del lote afectando la velocidad real. |
| Cuero natural | 100W, 1-2 mm | Alrededor de 30-45 mm/s como un rango inicial más defendible. |
Esas cifras deben usarse como puntos de partida, no como promesas. Incluso dentro de la misma clase de máquina, la velocidad de corte real varía según el flujo de aire, la elección de la lente, la calidad del enfoque, el objetivo de calidad del borde y el lote de material, por lo que las tablas de parámetros de CO2 publicadas funcionan mejor como referencia para las pruebas.
Los láseres de fibra generalmente no son una buena opción para cortar la mayoría de los materiales orgánicos. La longitud de onda de 1,064 nm es poco absorbida por la mayoría de los materiales no metálicos, por lo que los resultados suelen ser débiles, inconsistentes o simplemente no comparables con los de una máquina de CO2 correctamente ajustada.
Corte de metales: ventaja de la fibra
En el caso de los metales, la situación se invierte. Los láseres de fibra son más rápidos, más eficientes y mucho más prácticos para el corte rutinario de acero al carbono, acero inoxidable, aluminio, latón y otros metales laminados comunes.
| Material | Ejemplo de configuración de fibra | Velocidad de referencia |
|---|---|---|
| Acero carbono | 1500 W, 1 mm | Alrededor de 12-15 m/min |
| Acero carbono | 1500 W, 5 mm | Alrededor de 2.3-4.5 m/min |
| Acero carbono | 1500 W, 10 mm | Alrededor de 1.0-2.2 m/min |
| Acero inoxidable | 3 kW, 1 mm | Alrededor de 15-25 m/min |
Estas cifras no deben interpretarse como una garantía de producción en planta. La elección del gas auxiliar, el estado de la boquilla, la estrategia de perforación, la dinámica de la máquina y la calidad del borde que se busca pueden modificar la velocidad de producción real, a veces considerablemente.
Marcado de metales: ventaja de la fibra
La fibra también ofrece una clara ventaja en el marcado de metal desnudo. Una máquina de grabado de CO2 típica de baja potencia generalmente no puede marcar metal desnudo de manera efectiva a menos que se le agregue un compuesto de marcado, e incluso en ese caso el resultado suele limitarse a una marca superficial en lugar de un grabado real o un procesamiento productivo del metal.
El marcado con fibra óptica es diferente. Permite recocer, grabar o marcar directamente muchos metales, y los sistemas basados en galvanómetros suelen alcanzar velocidades de escaneo de alrededor de 5,000 mm/s, aunque algunos sistemas se comercializan con velocidades aún mayores según la óptica y el hardware de control. Sin embargo, el rendimiento real depende en gran medida del objetivo del marcado, el tamaño del campo, el espaciado entre líneas, la frecuencia y si se desea un marcado superficial claro, un recocido oscuro o un grabado más profundo.
Qué significa la comparación
Si trabajas principalmente con acrílico, madera, cuero, tela u otros materiales no metálicos, el CO2 te ofrece un rendimiento de corte más útil donde realmente importa. Si trabajas principalmente con acero inoxidable, acero al carbono, aluminio, latón u otros metales, la fibra está en otra liga tanto por su velocidad de corte como por su capacidad de marcado directo de metales.
Cómo decidir: un marco práctico
Si has leído hasta aquí, probablemente ya tengas una idea de qué camino se ajusta mejor a tu situación. Aquí tienes un marco de decisión para confirmarlo.
Paso 1: Haz una lista de todos los materiales que necesitas procesar. No solo el material principal, sino todo con lo que podrías trabajar en los próximos dos años. Si la lista se inclina mucho hacia los materiales no metálicos, probablemente estés en territorio de CO₂. Si se trata principalmente de metales, la fibra probablemente sea la mejor opción.
Paso 2: Compruebe las necesidades de procesamiento cruzado. ¿Necesita procesar tanto metales como materiales no metálicos? Si es así, tiene tres opciones:
-
Un láser de CO₂ con compuesto de marcado para marcas metálicas ocasionales.
-
Un láser de fibra para metales, subcontratación de trabajos no metálicos.
-
Ambas máquinas (algunas tiendas terminan aquí)
Paso 3: Calcule su tiempo de funcionamiento diario. Un menor uso favorece el menor costo inicial del láser de CO₂. Un mayor uso tiende a favorecer el menor costo operativo de la fibra, pero el punto de inflexión depende de sus tarifas eléctricas específicas, la duración de su turno, los costos de los materiales y la situación de mantenimiento.
Paso 4: Evalúe su entorno y equipo. ¿ Taller polvoriento, varios operarios, personal técnico mínimo? El menor mantenimiento que requiere la fibra reduce el riesgo de inactividad. ¿Estudio limpio, operario experimentado al que no le importa realizar ajustes periódicos? El CO₂ es viable.
Paso 5: Sea honesto sobre el crecimiento. Si su negocio podría orientarse hacia el trabajo con metales en los próximos años, comprar un láser de fibra ahora le evitará tener que realizar una segunda compra más adelante. Si tiene claro que su enfoque a largo plazo son los materiales no metálicos, un láser de CO₂ le ofrece mayor versatilidad por su dinero.
El resultado final
No existe el láser "mejor". Existe el láser que se adapta a lo que realmente haces.
Si su trabajo se centra principalmente en madera, acrílico, cuero, tela u otros materiales no metálicos, adquiera un láser de CO₂. Generalmente, su precio inicial es más asequible, es versátil para materiales orgánicos y, con el mantenimiento adecuado, resulta fiable.
Si su trabajo se centra principalmente en acero inoxidable, aluminio, latón u otros metales, adquiera un láser de fibra. Es más rápido en metales, suele ser más económico a largo plazo y requiere menos mantenimiento.