Вам поручено производить высококачественные акриловые детали, но результаты ужасно непостоянны. Сегодня края идеальны — глянцевые и гладкие, — а завтра они выпуклые, липкие и выглядят непрофессионально. Вы постоянно корректируете настройки, тратите дорогостоящий материал и отстаёте от графика. Эта непоследовательность заставляет вас сомневаться в своём оборудовании, в своём процессе и в том, сможете ли вы обеспечить качество, которое требуют ваши клиенты.
Самый важный секрет лазерной резки акрила — выбор правильного типа материала: литой акрил значительно превосходит экструдированный. Литой акрил не имеет внутренних напряжений и легко испаряется, создавая характерную полированную пламенем кромку. Экструдированный акрил содержит внутренние напряжения, которые приводят к его обратному плавлению, создавая приподнятую, некачественную кромку. Умение правильно выбрать этот материал гораздо важнее, чем любые незначительные корректировки скорости или мощности станка, для получения идеального, пригодного для продажи изделия каждый раз.

Я никогда не забуду клиента — талантливого дизайнера выставочных стендов, — который позвонил мне в отчаянии, будучи убежден, что мы продали ему неисправный лазерный станок. Он показал мне две акриловые детали, вырезанные из одного и того же файла с абсолютно одинаковыми настройками. Одна была безупречной, с гладкой, как стекло, кромкой. У другой был приподнятый, липкий выступ, который выглядел ужасно. После нескольких вопросов мы нашли причину. Чтобы сэкономить несколько центов на квадратный фут, его отдел закупок сменил поставщика, и теперь он использует экструдированный акрил вместо литого, который использовал раньше. Эта крошечная «экономия» вот-вот должна была сорвать дорогостоящий проект. Этот опыт укрепил мою главную убежденность: материал — это самая важная настройка.
В чём преимущества лазерной резки акриловых листов?
В настоящее время вы используете традиционные инструменты, такие как фрезерные станки или пилы, для резки акрила. Вы сталкиваетесь с громким шумом, повсюду разлетающейся пластиковой пылью и постоянным риском повреждения хрупких деталей. Хуже того, каждая деталь требует трудоемкого вторичного процесса обработки, включающего шлифовку, полировку и обработку пламенем, чтобы получить приемлемый край. Этот многоэтапный рабочий процесс медленный, трудоемкий и является узким местом в вашем производстве.
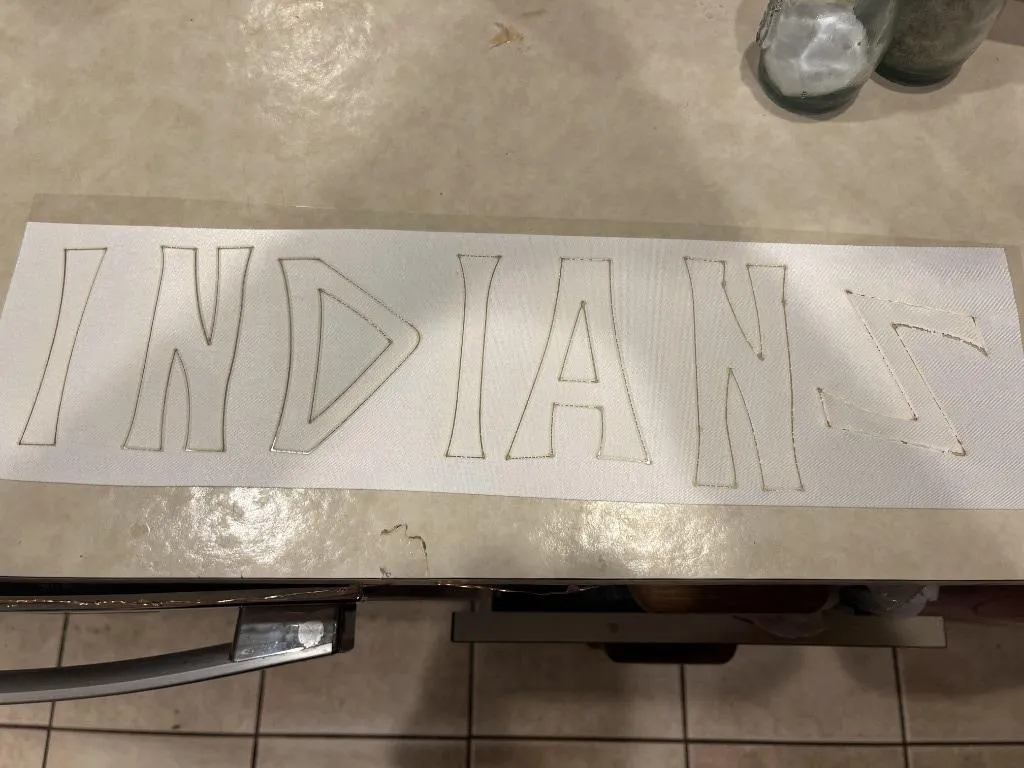
Главное преимущество лазерной резки акрила заключается в получении идеально отполированной пламенем кромки непосредственно в процессе резки, что исключает необходимость вторичной обработки. Этот одноэтапный метод значительно экономит время и трудозатраты. К другим ключевым преимуществам относятся возможность резки чрезвычайно сложных конструкций без механического напряжения, что предотвращает сколы, а также непревзойденная скорость и точность изготовления идентичных деталей в рамках одной производственной партии.
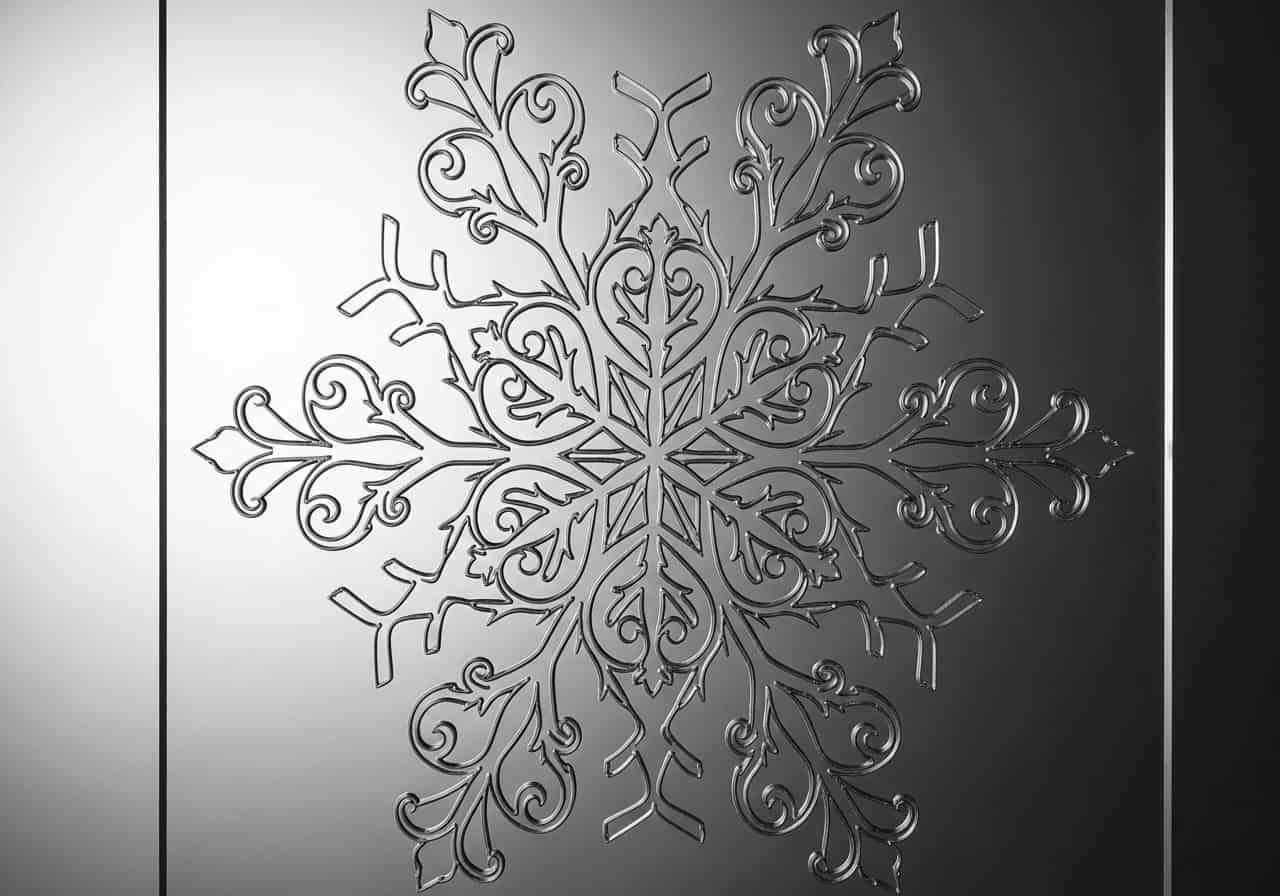
Преимущества лазера выходят далеко за рамки просто красивого контура; они представляют собой фундаментальное повышение эффективности производства.
Одноэтапная резка и полировка
Когда CO2-лазер режет акрил, это на самом деле не «резка» в механическом смысле. Интенсивный, сфокусированный луч света испаряет материал на своем пути. При этом тепло плавит окружающий край ровно настолько, чтобы создать гладкую, глянцевую, отполированную пламенем поверхность . Это происходит мгновенно, объединяя два или три отдельных этапа производства в один.
Отсутствие механического напряжения
Фреза или пильный диск оказывают огромное физическое воздействие на акриловый лист . Это особенно проблематично на острых углах или тонких участках, где легко может привести к сколам, микротрещинам или полному разрушению. Лазер — это бесконтактный инструмент. К акрилу прикасается только луч света, а это значит, что даже самые хрупкие и сложные узоры можно вырезать без риска механического воздействия.
Износ и обслуживание инструмента
Механические режущие инструменты, такие как фрезы и пильные полотна, изнашиваются. По мере затупления качество резки ухудшается, и их необходимо заменять, что увеличивает эксплуатационные расходы и время простоя. У лазера нет физической режущей кромки, которая могла бы изнашиваться. Оптика требует регулярной очистки, но срок ее службы значительно дольше, чем у механической фрезы.
| Характеристика | Лазерная резка | Механическая резка (фрезерный станок с ЧПУ) |
|---|---|---|
| Отделка края | Полировка пламенем, прямо со станка. | Грубая поверхность, требует дополнительной обработки. |
| Шаги процесса | Один единственный этап (шлифовка и полировка) | Многоэтапный процесс (резка, шлифовка, полировка, шлифовка) |
| Материальное напряжение | Бесконтактный процесс (без каких-либо дополнительных действий). | Высокая (может вызвать сколы/трещины) |
| запутанность | Очень высокая высота (резка острых внутренних углов) | Ограничено диаметром инструмента. |
Какие виды акриловых листов подходят для лазерной резки?
Вы знаете, что «акрил» — это подходящий материал, но ваш поставщик указывает разные его виды, например, «литой» и «экструдированный». На ваш взгляд, они выглядят и ощущаются почти одинаково, но экструдированный вариант всегда дешевле. Вы предполагаете, что это более выгодный с финансовой точки зрения выбор. Однако именно это предположение является основной причиной ваших непостоянных результатов и производственных проблем, превращая небольшую экономию на материале в значительные операционные затраты.
Существует два основных типа акриловых листов: литой и экструдированный, и их пригодность для лазерной резки существенно различается. Литой акрил — идеальный выбор. Он изготавливается путем заливки жидкого мономера в стеклянную форму, в результате чего получается материал без внутренних напряжений, который чисто испаряется, обеспечивая идеальную, отполированную пламенем кромку. Экструдированный акрил формируется путем проталкивания акриловой массы через фильеру, что создает внутреннее напряжение, заставляя ее расплавляться и создавать приподнятую, липкую кромку при лазерной резке.
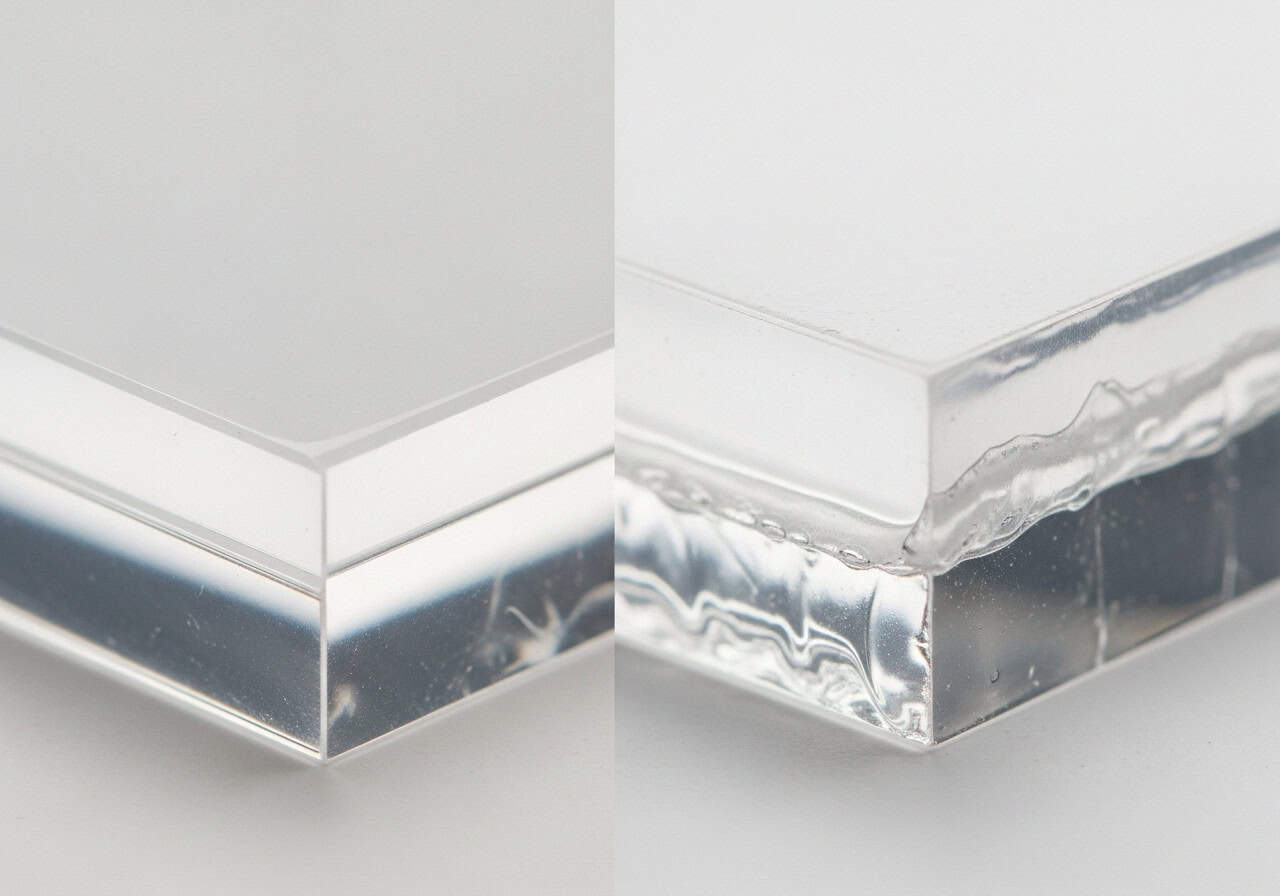
С точки зрения закупок, более низкая цена экструдированного акрила привлекательна. С точки зрения производства, это ложная экономия.
Литой акрил (выбор профессионалов)
Литой акрил изготавливается подобно отливке торта в форме для выпечки. Жидкий акрил заливается между двумя листами стекла и затвердевает в медленном, контролируемом процессе. В результате получается лист с очень низким внутренним напряжением. Когда на него воздействует тепло лазера , материал чисто испаряется, не вызывая никакой молекулярной «памяти», которая бы тянула его в разные стороны. В результате получается четкий, чистый, без заусенцев край с характерным глянцевым покрытием.
Экструдированный акрил (скрытая уязвимость)
Экструдированный акрил изготавливается подобно выдавливанию зубной пасты из тюбика. Горячая масса акрила продавливается через валики и матрицы, образуя лист. Этот процесс заставляет полимерные цепи выравниваться в направлении экструзии, создавая огромное внутреннее напряжение . Когда сфокусированное тепло лазера попадает на этот напряженный материал, молекулярные цепи расслабляются и отступают от линии разреза, в результате чего материал плавится и образует приподнятый, клейкий выступ по краю.
Почему это важно на заводском конвейере
Это не просто незначительное различие в качестве.
- Постобработка: При резке кромок экструдированного акрила часто требуется зачистка или шлифовка для удаления заусенцев, что полностью нивелирует главное преимущество лазерной резки.
- Рабочие параметры: Для резки экструдированного акрила требуются различные настройки, часто приводящие к необходимости более сложной установки для минимизации эффекта плавления.
- Товар, пригодный для продажи: Для высококачественных изделий, таких как вывески или дисплеи, используется обработка кромок от экструдированный акрил1 Зачастую это неприемлемо для конечного потребителя.
Как выбрать подходящий станок для лазерной резки акриловых листов?
Вы готовы инвестировать в станок, специально предназначенный для резки акрила. Вы видите огромный выбор вариантов, от небольших настольных устройств до крупных промышленных станков, все с различными показателями мощности и функциями. Вы опасаетесь переплатить за станок с большей мощностью, чем вам нужно, или, наоборот, сэкономить и получить станок, который не сможет обеспечить качество и производительность, необходимые вашему бизнесу.
Выбор подходящего лазера для резки акрила зависит от толщины материала, который вы планируете резать. Мощность имеет ключевое значение: станок мощностью 40-60 Вт идеально подходит для листов толщиной до 6 мм (1/4 дюйма), станок мощностью 80-100 Вт — для толщины до 12 мм (1/2 дюйма), а для эффективной резки акрила толщиной 25 мм (1 дюйм) требуется станок мощностью 130-150 Вт. Не менее важны высококачественная ось Z для точной фокусировки и хорошая система подачи воздуха для предотвращения возгорания и обеспечения чистого среза.
Речь идёт не о покупке самой мощной машины, а о приобретении подходящей машины для выполнения конкретной задачи.
Мощность коррелирует с толщиной.
Мощность лазера ( в ваттах) определяет, насколько толстый материал он может разрезать чисто и эффективно. Попытка разрезать толстый акрил лазером недостаточной мощности приведет к получению заостренного, угловатого края или просто к невозможности прорезать материал. Использование лазера избыточной мощности для очень тонкого материала может быть чрезмерным и затруднить точную настройку параметров.
| Толщина материала | Рекомендуемая мощность лазера (CO2) | Первичное применение |
|---|---|---|
| До 1/4" (6 мм) | 40W - 60W | Вывески, ювелирные изделия, изысканные поделки. |
| До 1/2" (12 мм) | 80W - 100W | Подставки для демонстрации, умеренное изготовление |
| До 1 дюйма (25 мм) | 130 Вт - 150 Вт+ | Заглавные буквы, конструктивные элементы |
Важность фокусировки (ось Z)
Для получения чистого среза лазерный луч должен быть идеально сфокусирован на поверхности акрила или слегка направлен внутрь нее. Станок с высококачественной моторизованной осью Z² позволяет точно установить точку фокусировки. Функция автофокусировки³ значительно экономит время в производственных условиях, обеспечивая стабильные результаты от одного листа к другому.
Не забудьте про систему воздушной поддержки.
Наличие хорошей системы подачи воздуха 4 является обязательным условием. Она направляет сфокусированный поток сжатого воздуха 5 непосредственно в точку резки. Это выполняет две важные функции: мгновенно гасит небольшое пламя, которое может возникнуть при воспламенении испарившегося акрила, и отводит расплавленный материал вниз и в сторону от места резки, предотвращая его повторное затвердевание на верхнем крае. Это необходимо для поддержания чистого, полированного покрытия.
Заключение
Овладение искусством лазерной резки акрила заключается не столько в запоминании тысячи различных настроек станка, сколько в одном фундаментальном выборе: всегда используйте литой акрил. Хотя более низкая цена экструдированного акрила может показаться заманчивой с точки зрения закупки, это ложная экономия, которая приводит к снижению качества, увеличению затрат на последующую обработку и нестабильным результатам производства. Начав с правильного, не вызывающего стресса материала, вы обеспечите себе успех. Сочетание литого акрила с правильно настроенным станком и правильной фокусировкой гарантирует стабильное и эффективное производство красивых, отполированных пламенем деталей, которые ожидают ваши клиенты, прямо с лазерного стола.
Часто задаваемые вопросы (FAQ)
В1: Почему края моих акриловых деталей, вырезанных лазером, получились липкими или выпуклыми, а не гладкими?
А: Это классический признак использования экструдированного акрила вместо литого. В экструдированных листах присутствуют внутренние напряжения, возникшие в процессе производства, из-за чего материал плавится обратно и образует выступающий край при лазерной резке. Литой акрил не имеет внутренних напряжений и легко испаряется.
В2: В чем основное различие между литым и экструдированным акрилом для лазерной резки?
А: Процесс производства. Литой акрил изготавливается путем заливки жидкого материала в форму, в результате чего получается лист без внутренних напряжений, край которого полируется пламенем. Экструдированный акрил продавливается через матрицу, создавая внутреннее напряжение, которое приводит к некачественному, расплавленному краю при лазерной резке.
Вопрос 3: Литой акрил дороже, и стоит ли он дополнительных затрат?
А: Да, литой акрил обычно имеет более высокую первоначальную стоимость материала. Однако это абсолютно оправдано. Он значительно экономит время и деньги, поскольку исключает необходимость вторичной обработки (например, шлифовки или зачистки кромок), что приводит к снижению общей стоимости владения и получению более качественного конечного продукта.
Вопрос 4: Какая мощность лазера (в ваттах) мне нужна для резки акрила?
А: Это зависит от толщины. В качестве общего ориентира: используйте 40-60 Вт для акрила толщиной до 6 мм (1/4 дюйма), 80-100 Вт для материала толщиной до 12 мм (1/2 дюйма) и 130 Вт и более для листов толщиной до 25 мм (1 дюйм), чтобы добиться чистой и эффективной резки.
В5: Как предотвратить возгорание или вспышку пламени при лазерной резке акрила?
А: Используйте мощную и правильно направленную подачу сжатого воздуха. Поток сжатого воздуха гасит небольшое пламя, создаваемое испарением акрила, и, что не менее важно, сдувает расплавленный материал вниз и в сторону от места резки, обеспечивая чистый верхний край.
В6: Какой акрил лучше подходит для лазерной гравировки — литой или экструдированный?
А: Литой акрил значительно превосходит другие материалы для гравировки. Он создает четкое, матовое белое покрытие, обеспечивающее превосходный контраст. Экструдированный акрил при гравировке получается четким, но, как правило, выглядит неаккуратно и менее профессионально, с меньшим контрастом.
В7: Где следует установить фокусное расстояние лазера для резки акрила?
А: Для получения максимально ровного края на более толстых материалах хорошей отправной точкой является установка фокусной точки примерно на одну треть глубины материала. Для тонкого акрила обычно достаточно сфокусироваться на верхней поверхности.
В8: Можно ли добиться полированной кромки на экструдированном акриле, изменив настройки?
А: Не такое же качество, как у литого акрила. Хотя иногда можно улучшить результат, используя меньшую мощность и более высокую скорость, чтобы минимизировать подвод тепла, вы не сможете воспроизвести истинную, гладкую, как стекло, полированную пламенем кромку, которая естественным образом получается при обработке литого акрила.
В9: Почему мой акрил иногда трескается или отслаивается вблизи линии среза?
А: Обычно это проблема механических режущих инструментов, таких как пилы или фрезерные станки, а не лазеров. Одно из ключевых преимуществ лазерной резки заключается в том, что это бесконтактный процесс, который не создает механической нагрузки на акрил и исключает риск сколов или трещин.
В10: Помимо лазера, какой еще компонент является наиболее важным для резки акрила?
A: Высококачественная система вытяжки дымовых газов. Испарение акрила выделяет пары с сильным запахом, которые необходимо безопасно выводить наружу или фильтровать. Надлежащая вытяжка имеет решающее значение для безопасности оператора и поддержания чистоты рабочего места.
Относиться
Перейдите по этой ссылке, чтобы узнать, как экструдированный акрил повышает качество вывесок и удовлетворенность клиентов. ↩
Понимание важности высококачественной моторизованной оси Z может повысить точность и эффективность лазерной резки. ↩
Изучение преимуществ функции автофокусировки поможет вам добиться стабильных и эффективных результатов в проектах лазерной резки. ↩
Понимание принципов работы систем подачи воздуха может улучшить ваши навыки резки и повысить качество работы.
Изучение роли сжатого воздуха может помочь оптимизировать эффективность резки и добиться лучших результатов.