перейти к содержанию
Нестабильная производительность резки стеклянных лазерных трубок CO2 является распространенной проблемой в системах лазерной резки, часто вызывая такие проблемы, как плохое качество кромки, низкая скорость резки и непостоянная глубина. Эти проблемы производительности могут быть вызваны несколькими факторами, начиная от физического состояния лазерной трубки и заканчивая параметрами резки и настройками машины. Давайте разберем потенциальные причины и соответствующие им решения:
1. Нестабильность мощности лазера
Причины:
Старение лазерной трубки, перепады напряжения питания, недостаточное охлаждение.
Решения:
Измерьте выходную мощность с помощью измерителя мощности. Замените трубку, если мощность падает более чем на 10%.
Обеспечьте стабильное входное напряжение (при необходимости используйте стабилизатор).
Поддерживайте температуру охлаждающей жидкости ≤25°C и регулярно меняйте воду.
2. Несоосность или загрязнение оптического пути
Причины :
Неправильное положение зеркала/фокусирующей линзы, пыль/грязь, конденсат.
Решения:
Повторно откалибруйте оптический путь, чтобы обеспечить вертикальное выравнивание луча и правильную фокусировку на поверхности материала.
Очищайте линзы этанолом или специализированным чистящим средством (избегайте отпечатков пальцев/жира).
Предотвращайте образование конденсата: поддерживайте влажность <60% и изолируйте лазерную трубку.
3. Неправильное положение фокуса
Причины:
Дрейф оси Z, сбой автофокусировки, неравномерное размещение материала.
Решения:
Вручную отрегулируйте фокус (обычно на 1–2 мм ниже поверхности материала для углеродистой стали).
Проверьте механические компоненты (рельсы, винты) на предмет ослабления; затяните и смажьте.
Для стабилизации материалов используйте плоскую жесткую платформу (например, мрамор).
4. Проблемы с вспомогательным газом
Причины:
Нестабильное давление газа, низкая чистота, засорение сопла.
Решения:
Выбор газа: Для металлов используйте ≥99.6% кислорода, для неметаллов ≥99.99% азота.
Регулировка давления: Давление должно соответствовать толщине материала (например, 12–18 фунтов на кв. дюйм для углеродистой стали толщиной 1–2 мм).
Чистка/замена форсунки: Удалите мусор иглой; замените поврежденные насадки.
5. Материальные факторы
Причины:
Непостоянное качество материала, загрязнение поверхности, колебания толщины.
Решения:
Испытайте партии материалов на однородность.
Очистите поверхности спиртом, удалите оксидные слои наждачной бумагой.
Избегайте резки материалов, толщина которых превышает номинальную производительность станка.
6. Техническое обслуживание и настройка параметров
Причины:
Ухудшенная оптика, неоптимизированные параметры, плохое охлаждение.
Решения:
Периодически заменяйте зеркала/линзы (например, каждые 500 часов).
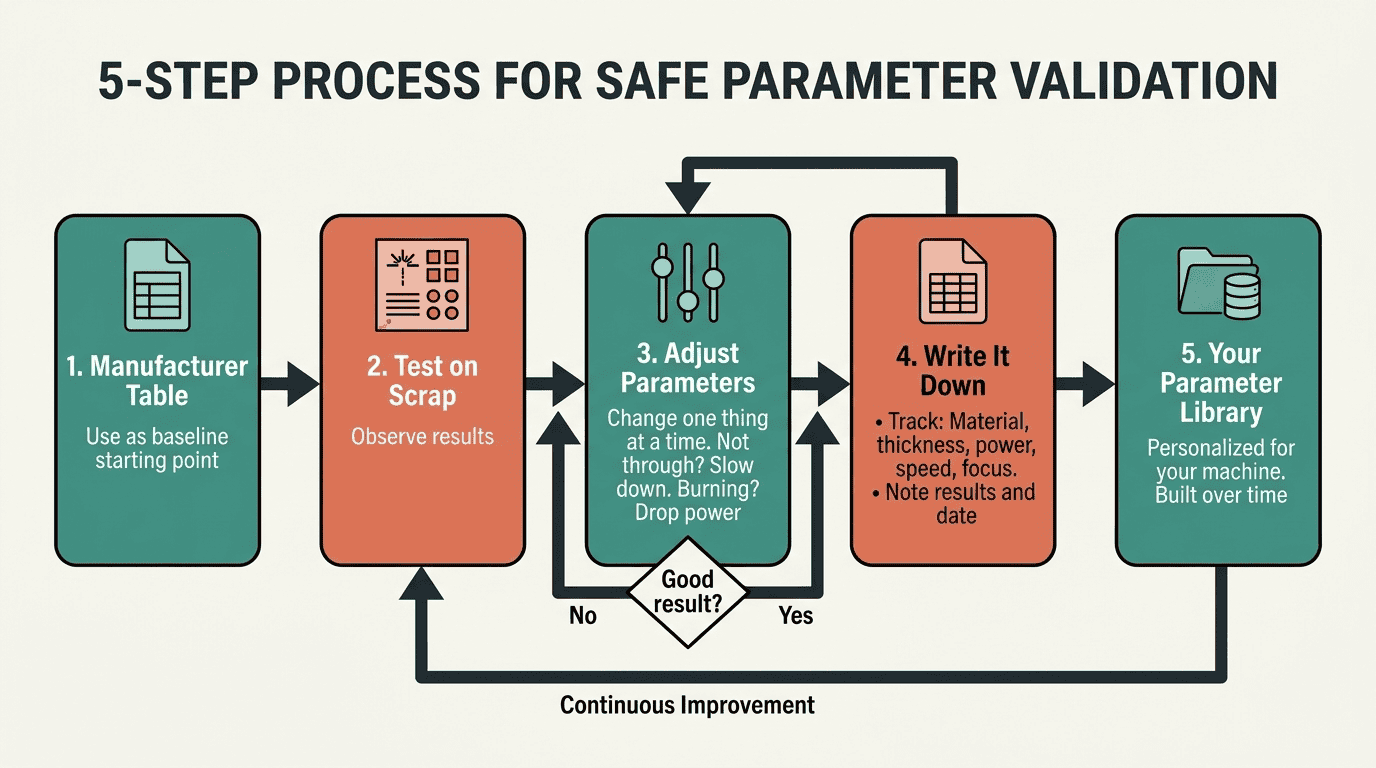
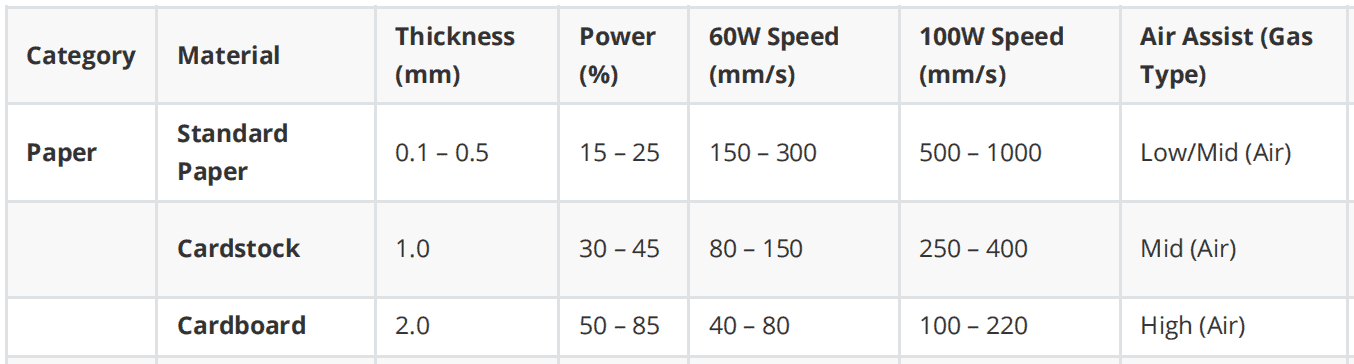
Оптимизируйте параметры (мощность, скорость, частота) по типу материала:
Пример: акрил 3 мм: 80 Вт, 15 мм/с, 20 кГц.
Пример: нержавеющая сталь толщиной 1 мм: 150 Вт, кислород при давлении 15 фунтов на кв. дюйм, 8 мм/с.
Проверьте программные триггеры и устраните конфликты.
7. Вмешательство в окружающую среду
Причины:
Колебания температуры, вибрации (например, от близкорасположенных машин).
Решения:
Эксплуатировать в условиях контролируемой температуры (20±2°C).
Изолируйте машину от источников вибрации, используйте виброгасящие опоры.
Блок-схема устранения неполадок
Начать ↓
Неудачная резка?
↓
Проверьте мощность лазера
├─ Нет → Заменить лазерную трубку
└─ Да → Проверить оптический путь
├─ Неправильно выровнены/грязные? → Очистите/перекалибруйте зеркала
└─ Проблема с фокусировкой? → Отрегулируйте ось Z/Проверьте выравнивание
↓
Проверьте вспомогательный газ
├─ Проблема с давлением/чистотой? → Отрегулируйте настройки газа/Замените сопло
└─ Проблема с материалом? → Проверьте качество материала/поверхность
↓
Оптимизация параметров/среды
↓
Retest
Дополнительные рекомендации
Журнал учета: Запись параметров (мощность, скорость, материал) для анализа первопричин.
Запасные части: Держите запасные лазерные трубки и оптику для минимизации времени простоя.
Поддержка: Обратитесь к производителю для проведения расширенной диагностики (например, профилирования пучка).
Такой структурированный подход обычно решает проблемы в течение 3–5 рабочих дней. Большинство проблем связаны с несовпадением фокусировки или проблемами, вызванными газом , — при устранении неполадок следует отдавать им приоритет.