перейти к содержанию
Вы с нетерпением ждёте возможности создавать высокодетализированные резиновые штампы, но в середине работы качество резко падает. Чёткие линии от первых нескольких штампов становятся размытыми и поверхностными. Вы постоянно увеличиваете мощность, машина ужасно пахнет, и вы тратите дорогие резиновые листы, получая нестабильные результаты. Вы задаётесь вопросом, не подводит ли вас ваша профессиональная машина.

Полностью закрытая лазерная рабочая станция класса 1 с моторизованным Z-столом и встроенной системой подачи воздуха для сверхточной гравировки резиной без запаха.
Проблема не в вашем станке, а в агрессивном побочном продукте гравировки резины. В результате образуется мелкая маслянистая сажа, которая быстро покрывает линзы и зеркала лазера. Эта липкая пленка поглощает энергию лазера, что приводит к резкому снижению мощности и фокусировки. Секрет стабильно высокого качества гравировки резины заключается в рабочем процессе, основанном на обязательной очистке оптики и промышленной вытяжке паров.

Помню клиента, который успешно управлял интернет-магазином товаров для рукоделия. Он купил один из наших лазеров, чтобы начать производить резиновые штампы на заказ. Неделю спустя они позвонили мне, совершенно расстроенные. «Станок работает отлично десять минут, а потом всё слабее и слабее!» — сказали они. Я не стал спрашивать об их конструкции или программном обеспечении. Я задал один вопрос: «Когда вы в последний раз чистили фокусирующую линзу?» После долгой паузы они признались, что вообще её не чистили. Эта маслянистая сажа — главный враг гравировки на резине. Как только они начали чистить линзу после каждого короткого тиража, качество стало идеально стабильным.
Что делает резину уникальной задачей для лазерной гравировки?
Вы успешно гравировали дерево и акрил и думали, что с резиной всё будет так же просто. Но когда вы попробовали, оказалось, что процесс оказался сложнее, чем вы ожидали. Внутри машины скапливается густой, липкий налёт, а запах стал гораздо сильнее. Вы быстро понимаете, что стандартная процедура для этого материала не подходит.
Резина представляет собой особую проблему, поскольку её химический состав обуславливает её абляцию, превращая в тяжёлую маслянистую сажу, в отличие от сухой древесной пыли или чистого пара акрила. Этот агрессивный побочный продукт значительно снижает производительность оборудования, покрывая оптику. Кроме того, её пары особенно вредны и опасны, поэтому требуют более высокой степени очистки, чем другие распространённые материалы.

Понимание поведения материала
Для такого менеджера по закупкам, как Джон, понимание того, почему материал ведёт себя определённым образом, — ключ к управлению производственными затратами и рисками. «Искусство» гравировки резины — это, по сути, наука контроля за её вредными побочными продуктами.
1. Наука об абляции резины
Когда луч CO₂-лазера попадает на резину, он не просто режет или плавит её; он вызывает «абляцию», то есть мгновенное испарение материала. Однако резиновые смеси (как натуральные, так и синтетические) содержат масла, сажу и другие наполнители. Эти добавки превращаются в мелкую, липкую, аэрозольную сажу, а не в чистый газ.
2. Загрязнение оптики: главный враг
Эта маслянистая сажа — ваша самая большая техническая проблема. Она попадает в выхлопную трубу, но также оседает на всех поверхностях внутри машины, включая самые важные компоненты: зеркала, направляющие луч, и линзу окончательной фокусировки. Эта пленка значительно снижает мощность лазера. Она поглощает инфракрасное излучение лазера, нагревая оптику и не давая всей мощности лазера достигать резины. Это напрямую приводит к неглубокой и размытой гравировке.
3. Опасность испарений: больше, чем просто неприятный запах
Запах от лазерной гравировки резины — явный предупреждающий знак. Пары содержат летучие органические соединения (ЛОС) и другие потенциально опасные частицы. Простого вытяжного вентилятора с выходом в окно часто недостаточно. Для безопасной и соответствующей требованиям эксплуатации, особенно в профессиональных условиях, необходима промышленная система вытяжки дыма с активированным углем и HEPA-фильтрами. Это защитит ваших сотрудников и предотвратит заполнение цеха вредным, неприятным запахом.
Сравнение побочных продуктов и технического обслуживания
| Характеристика | Дерево | Литой акрил | Лазерная резина |
|---|---|---|---|
| Тип побочного продукта | Сухая, дымная пыль и смола | Чистый пар, минимальный остаток | Тяжелая, маслянистая, липкая сажа |
| Воздействие на оптику | Умеренное пылевое покрытие | Очень низкий, легкое помутнение с течением времени | Высокое и быстрое образование масляной пленки |
| Опасность дыма | Умеренное дымление | Сильный, но менее опасный запах | Сильные, вредные/опасные пары |
| Частота очистки | Еженедельно / Раз в две недели | Ежемесячно | Ежедневно / за сеанс |
Где лазерная гравировка на резине может принести пользу вашему бизнесу?
Вы можете думать, что рынок резиновых штампов ограничен базовыми канцелярскими принадлежностями и изделиями для рукоделия. Такой узкий взгляд заставляет вас сомневаться в целесообразности инвестиций в это направление. Вы не решаетесь внедрять процесс, если не видите чёткого пути к значительным и разнообразным источникам дохода.
Лазерная гравировка резины предлагает широкий спектр высококачественных применений, выходящих за рамки рынка ремесленных изделий. Сюда входят изготовление фирменных штампов для бутиковой упаковки, маркировка и кодирование промышленных деталей, создание текстурных покрытий для прототипов продукции и производство специализированных вывесок. Для компаний, стремящихся к диверсификации, эта возможность открывает двери к прибыльным нишевым рынкам, где ценятся индивидуальный подход и точность.
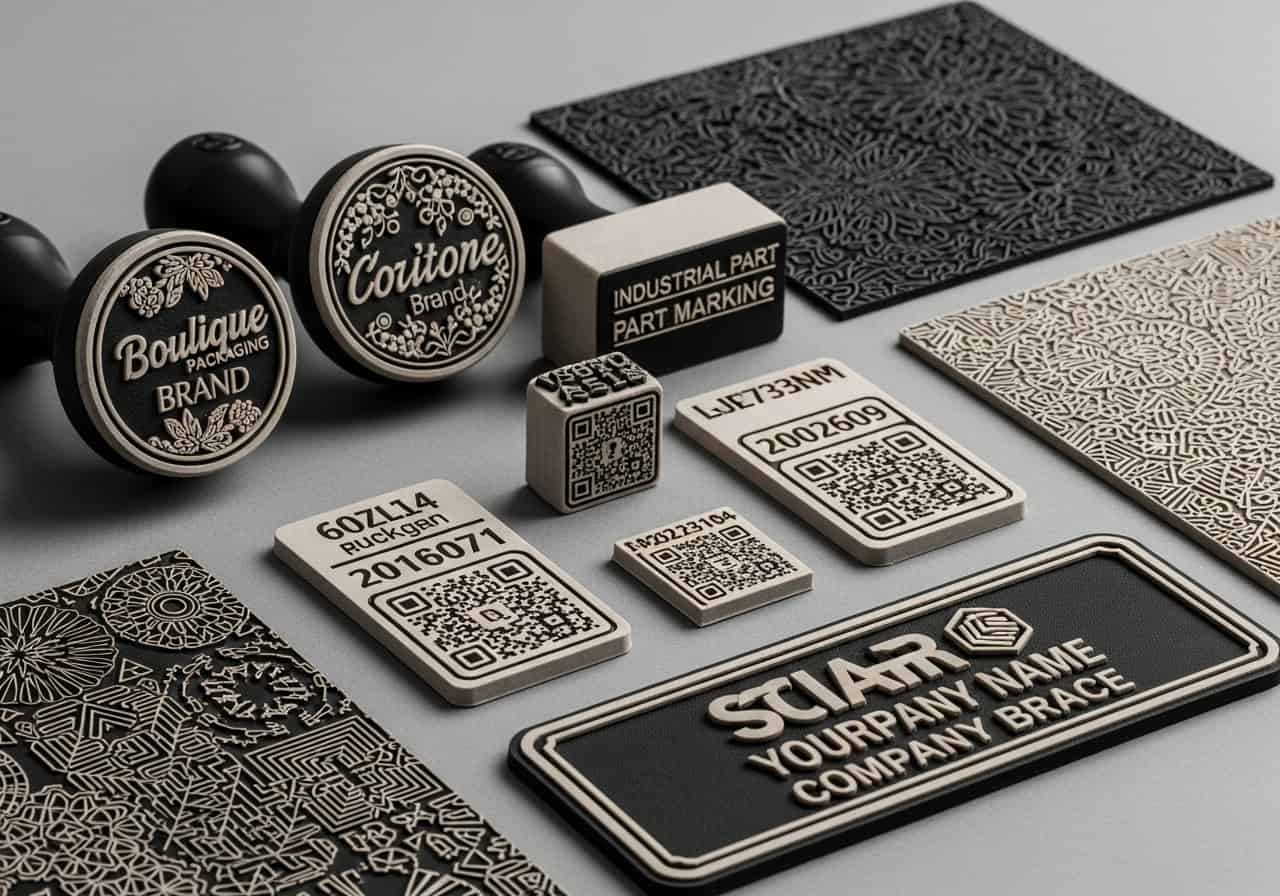
Поиск ценных возможностей
Прибыльность достигается за счёт применения этой технологии для решения важных задач других компаний. Вот несколько рынков, где индивидуальная гравировка на резине пользуется высоким спросом.
1. Индивидуальная упаковка и брендинг
Подумайте о небольших пекарнях, кофейных фабриках и интернет-магазинах. Им нужен доступный способ брендировать свои бумажные пакеты, коробки и стаканчики. Резиновый штамп с логотипом, изготовленный по индивидуальному заказу, — идеальное решение. Это практично, многоразово и гораздо дешевле, чем заказывать тысячи коробок с индивидуальной печатью. Это огромный и растущий рынок.
2. Маркировка промышленных деталей
В производстве детали часто требуют маркировки датой изготовления, серийными номерами или знаками контроля качества. Специальный резиновый штамп, установленный в автоматизированном или ручном приспособлении, — это долговечный и надёжный способ нанесения такой маркировки с использованием промышленных чернил.
3. Архитектурное и дизайнерское прототипирование
Архитекторы и промышленные дизайнеры часто создают масштабные макеты. Они могут использовать резиновые листы с лазерной гравировкой для имитации текстур, таких как кирпичная кладка, брусчатка или отделка определённых материалов. Это позволяет им создавать высокодетализированные и реалистичные модели для презентаций клиентам.
Каковы реальные преимущества лазерной гравировки резины?
Вы рассматриваете различные методы изготовления штампов, например, традиционные фотополимерные процессы. Вы видите, что лазеры обеспечивают скорость, но не уверены, перевешивают ли преимущества проблемы, связанные с остатками и испарениями. Вам необходимо знать, обеспечивает ли лазер явное, измеримое преимущество с точки зрения качества, эффективности и общей стоимости.
Главные преимущества лазерной гравировки резины — скорость и точность. Лазер позволяет создать готовый штамп с глубокой гравировкой и мельчайшими деталями за считанные минуты, непосредственно из цифрового файла, без использования химикатов и промывки водой. Этот одноэтапный процесс позволяет быстро создавать прототипы и производить по запросу даже самые сложные изделия, обеспечивая превосходную гибкость по сравнению с традиционными методами.

Ясный взгляд на преимущества
Хотя требования к техническому обслуживанию реальны, столь же реальны и выгоды от увеличения производственных возможностей.
1. Непревзойденная скорость и простота
Изготовление традиционного фотополимерного штампа — это многоэтапный процесс, включающий в себя обработку негативов плёнкой, УФ-облучение, химические ванны и промывку водой, который может занять до часа. Лазерный гравёр обрабатывает цифровой дизайн и создаёт готовый штамп за один этап, часто менее чем за 15 минут. Такая скорость «от файла до детали» — огромное конкурентное преимущество.
2. Превосходная детализация и глубина
Лазер позволяет создавать невероятно тонкие детали, чёткий текст и глубокие, наклонные выступы на символах штампа. Эта глубина и форма критически важны для получения чистых, чётких оттисков без размазывания. Лазер обеспечивает такой уровень контроля над осью Z (глубиной) гравировки, который сложно достичь другими методами.
3. Процесс без химикатов
Тот факт, что лазерная гравировка — это сухой процесс без использования химикатов, является существенным преимуществом. Он устраняет проблемы, связанные со стоимостью, хранением и утилизацией фотополимерных химикатов. Это повышает безопасность рабочего места, упрощает соблюдение нормативных требований и делает этот метод более экологичным.
Как вывести свое производство на новый уровень с помощью нужных функций?
Вы готовы приобрести лазер для гравировки резины, но его технические характеристики вызывают недоумение. Вы переживаете, что выбрали машину, которая не подходит для решения специфических задач, связанных с резиной. Покупка неподходящего станка может привести к низкой производительности, угрозам безопасности и постоянному разочарованию вашей команды.
Чтобы повысить производительность гравировки резины, необходимо уделять первостепенное внимание трём факторам. Во-первых, высококачественная система обдува воздухом необходима для защиты линз от масляной сажи и предотвращения возгораний. Во-вторых, промышленная система вытяжки дыма необходима для обеспечения безопасности и качества воздуха. Наконец, станок с легкодоступной оптикой значительно упрощает частую очистку, необходимую для гравировки резины, превращая рутинную работу в быструю рутину.

Сосредоточение внимания на характеристиках, важных для резины
Давайте оставим в стороне общие маркетинговые заявления и сосредоточимся на особенностях машины, которые решают конкретные проблемы гравировки резины.
1. Высокопроизводительный воздушный помощник
Система подачи воздуха представляет собой струю сжатого воздуха, направленную в точку гравировки. Для резины это критически важная защитная функция. Она выполняет две функции: создаёт избыточное давление, которое помогает сдувать маслянистую сажу с фокусирующей линзы, дольше сохраняя её чистой. Она также мгновенно тушит любые небольшие возгорания от горячей резины, выступая в качестве важного средства предотвращения пожара.
2. Специальный вытяжной вентилятор
Как мы уже выяснили, испарения представляют собой серьёзную проблему. Не полагайтесь на простой встроенный вентилятор. Настоящий вытяжной агрегат — это отдельное устройство с многоступенчатой системой фильтрации. Обычно он включает в себя предварительный фильтр для крупных частиц, HEPA-фильтр для мелкой сажи и слой активированного угля для поглощения опасных ЛОС и нейтрализации запаха. Это неоспоримая инвестиция для профессиональной гравировки резины.
3. Проектирование с учетом удобства обслуживания
Учитывая, что вам придётся часто чистить оптику, важно, насколько легко к ней добраться. Хорошо спроектированный станок позволяет отсоединить держатель линз и снять зеркала без инструментов всего за минуту-другую. Такая «обслуживаемость» превращает неприятную задачу в быструю и простую часть рабочего процесса, увеличивая время безотказной работы и гарантируя стабильное качество.
Заключение
Успешная интеграция лазерной гравировки резины в ваш бизнес зависит от того, насколько вы концентрируетесь не только на готовом штампе, но и на самом процессе. Настоящее искусство заключается не в дизайне, а в решении эксплуатационных задач, связанных с материалом, который выделяет агрессивную маслянистую сажу и вредные пары. Мощная система обдува воздухом, вытяжка промышленных паров и четкий график очистки оптики помогут вам справиться с этими трудностями. Этот экспертный подход превращает гравировку резины из утомительного и нестабильного процесса в высоконадежное, безопасное и прибыльное производство.
Часто задаваемые вопросы: лазерная гравировка резины
В1: Могу ли я гравировать любую резину, которую найду в хозяйственном магазине?
О: Конечно нет. Это критически важный вопрос безопасности. Многие виды стандартной резины, особенно содержащие ПВХ (поливинилхлорид) или винил, выделяют едкий хлор при воздействии лазера. Этот газ может необратимо повредить оптику, металлические компоненты и электронику вашего устройства и крайне опасен для здоровья. Всегда используйте резину, специально отмеченную как «безопасную для лазера» или «пригодную для лазерной обработки».
В2: Почему качество гравировки ухудшается и становится слабее уже после нескольких отпечатков?
О: Это самая распространённая проблема при гравировке резины. Причиной является накопление маслянистой сажи на фокусирующей линзе и зеркалах лазера. Эти отложения поглощают энергию лазера, не давая ему полностью достичь резины и вызывая потерю фокусировки луча. Регулярная обязательная очистка оптики — единственное решение.
В3: Как часто я на самом деле Нужно ли чистить оптику при гравировке резины?
О: Гораздо чаще, чем при работе с любым другим материалом. Как правило, проверяйте фокусирующую линзу каждые 30–60 минут гравировки. Зеркала рекомендуется проверять и чистить ежедневно. Если вы заметили мутную или маслянистую плёнку, немедленно удалите её.
В4: Запах от гравировальной резины очень сильный. Достаточно ли открытого окна для проветривания?
О: Нет. Эти испарения не просто неприятно пахнут, они опасны. Открытого окна или простого вытяжного вентилятора, как в ванной, недостаточно. Вам нужна промышленная система вытяжки дыма с предварительными фильтрами, HEPA-фильтром для твердых частиц и мощным слоем активированного угля для улавливания вредных летучих органических соединений (ЛОС). Это обязательное требование безопасности для профессионального использования.
В5: Каковы оптимальные начальные настройки для гравировки резинового штампа?
О: Для CO₂-лазера мощностью 60–80 Вт хорошей отправной точкой будет мощность около 15–25% при высокой скорости 400–500 мм/с. Цель — полностью испарить резину, не расплавив её. Всегда проводите тест на небольшом образце, чтобы точно настроить параметры под используемую резину.
В6: Как сделать хорошее «плечо» на штампе, чтобы оттиск был более четким?
О: «Уступ» — это небольшой угол по бокам гравированных символов, который обеспечивает дополнительную поддержку и предотвращает попадание чернил на края. Многие программы для лазерной резки (например, LightBurn) имеют функцию «Ramp» или «Shoulder», которая автоматически изменяет мощность для создания этого эффекта. Вы также можете добиться этого, выполнив задание в несколько проходов с немного разной фокусировкой или мощностью.
В7: Необходима ли подача воздуха для гравировки резины?
О: Да, это абсолютно необходимо. Сильная струя сжатого воздуха в точке гравировки выполняет две важные функции: помогает сдуть маслянистую сажу с линзы, дольше сохраняя её чистой, и подавляет вспышки пламени, значительно снижая риск возгорания.
В8: Резина после гравировки выглядит липкой или расплавленной. Что я сделал не так?
О: Обычно это признак слишком высокой мощности или слишком низкой скорости. Лазер плавит резину, а не испаряет её (удаляет). Попробуйте уменьшить мощность или увеличить скорость гравировки. Загрязнённая линза также может способствовать возникновению этой проблемы, поскольку она заставляет использовать более высокие настройки мощности, чем необходимо.
В9: В чем разница между «лазерной резиной» и обычной резиной?
О: Безопасная для лазеров резина специально разработана для чистой абляции с минимальным количеством остатков и, что самое важное, не содержит ПВХ или других вредных соединений. «Слабопахнущая» лазерная резина содержит добавки, которые помогают нейтрализовать часть запаха во время гравировки, делая рабочую среду более приятной.
В10: После гравировки на штампе осталось много чёрного налёта. Как его очистить?
О: Готовый штамп будет покрыт сажей. Лучший способ очистить его — использовать мягкую щётку (например, старую зубную), смоченную водой и мягким моющим средством или специальным очистителем для штампов. Аккуратно потрите поверхность, пока не исчезнут все отслоившиеся остатки, затем промойте и дайте полностью высохнуть перед использованием.
«Производство высококачественных штампов из вулканизированной резины без запаха зависит от точной глубины фокусировки и давления отводимого воздуха. Покупка оборудования у поставщика лазерного оборудования напрямую с завода обеспечивает доступ к специализированной оптике для гравировки штампов и решениям для удаления дыма».