Przejdź do treści
Właśnie zainwestowałeś w najwyższej klasy znakowarkę laserową. Byłeś zachwycony jej wysoką mocą i niesamowitą szybkością, oczekując nieskazitelnych rezultatów. Ale teraz Twoja produkcja to istny bałagan. Znaki na sośnie są mało kontrastowe i okopcone, a grawerunki na dębie nierówne. Bez końca bawisz się ustawieniami, marnując drogi materiał i czas. Zaczynasz się zastanawiać, czy aby na pewno kupiłeś niewłaściwą maszynę.
Sekret idealnego laserowego znakowania drewna nie tkwi w specyfikacji maszyny, ale w opanowaniu samego materiału. Sukces wynika z traktowania drewna nie jak pasywnego płótna, lecz jak reaktywnego substratu chemicznego. Główną umiejętnością operatora jest zrozumienie unikalnych właściwości termicznych każdego gatunku drewna – takich jak zawartość żywicy i gęstość słojów – oraz dostosowanie energii lasera do pracy z materiałem, a nie wbrew niemu.

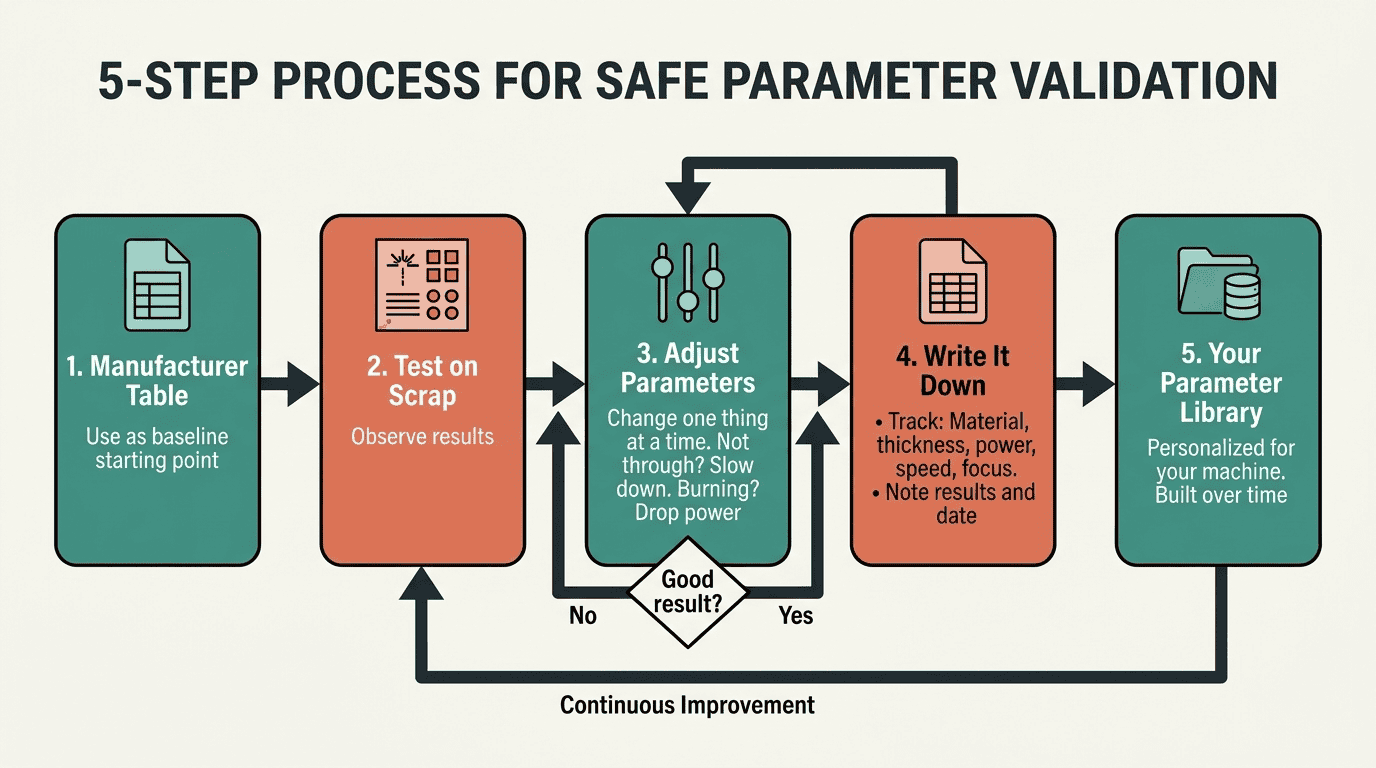
Widziałem to dziesiątki razy. Klient dzwoni do mnie, sfrustrowany, że jego nowy, mocny laser zostawia okropne ślady na partii drewna sosnowego. Mówi, że podkręcili moc, ale to tylko pogarsza sprawę. Zawsze proszę, żeby spojrzeli na soczewkę urządzenia. Rzeczywiście, jest pokryta lepką, żółtą powłoką. Mocny laser po prostu gotował żywicę w drewnie sosnowym, która następnie kondensowała się na zimnej soczewce, blokując wiązkę. Nie potrzebowali większej mocy; potrzebowali innej strategii dla trudnego materiału.
Czym właściwie jest znakowanie laserowe drewna?
Używasz tradycyjnych metod, takich jak stemplowanie tuszem lub branding na gorąco, aby umieścić logo na swoich drewnianych produktach. Tusz rozmazuje się i blaknie, a tworzenie nowych stempli jest kosztowne i czasochłonne. Branding na gorąco jest niedokładny i nie oferuje żadnych szczegółów. Masz do czynienia z niskiej jakości znakami, które obniżają wartość Twojego produktu i wiesz, że musi istnieć lepszy, bardziej profesjonalny sposób, aby to zrobić.
Znakowanie laserowe drewna to bezkontaktowy proces, który wykorzystuje skupioną wiązkę światła (zazwyczaj lasera CO₂) do tworzenia trwałego, kontrastowego znaku na powierzchni drewna. W przeciwieństwie do druku, znak jest trwały i nie blaknie. W przeciwieństwie do grawerowania, celem nie jest uzyskanie znacznej głębi, ale uzyskanie czystego, ciemnego znaku powstałego w wyniku karbonizacji (zwęglenia) włókien drewna. W ciągu kilku sekund cyfrowy projekt zamienia się w wyraźny, fizyczny znak.
Zrozumienie tego, co dzieje się na poziomie mikroskopowym, pomaga kontrolować efekt końcowy. To nie tylko spalanie, to kontrolowana reakcja termiczna.
1. Zasada działania maszyn do znakowania laserowego
Laser CO₂ generuje intensywną wiązkę światła podczerwonego o długości fali 10.6 mikrometra, która jest silnie absorbowana przez materiał organiczny w drewnie. Komputer urządzenia kieruje tę wiązkę za pomocą szeregu luster. Gdy skupiona wiązka trafia w drewno, jej energia jest natychmiast przekształcana w ciepło, powodując szybką karbonizację włókien powierzchniowych . Proces ten, znany również jako zwęglanie, tworzy ciemny, trwały ślad.
2. Znakowanie a grawerowanie: jaka jest różnica?
Choć te terminy są często używane zamiennie, istnieje różnica techniczna. Znakowanie to przede wszystkim reakcja termiczna na poziomie powierzchni, która zmienia jej kolor. Grawerowanie polega na fizycznym usuwaniu materiału w celu nadania mu głębi. W przypadku drewna znakowanie laserowe jest formą grawerowania światłem, ponieważ część materiału jest odparowywana, ale głównym celem estetycznym jest uzyskanie ciemnego, kontrastowego znaku zwęglenia, a nie sama głębia.
3. Typowe zastosowania przemysłowe
Znakowanie laserowe to w wielu branżach metoda trwałego znakowania produktów drewnianych. Obejmuje to:
- Branding: Loga firm na produktach, materiałach promocyjnych i opakowaniach.
- Możliwość śledzenia: Numery seryjne, kody partii i kody QR na częściach drewnianych.
- Personalizacja: Niestandardowe nazwy i wzory na towarach konsumpcyjnych.
- Weryfikacja: Dodawanie ostrzeżeń dotyczących bezpieczeństwa lub znaków certyfikacyjnych.
Jak wypada w porównaniu z tradycyjnymi technikami grawerowania?
Twoja linia produkcyjna jest spowalniana przez przestarzałe metody znakowania. Frezowanie CNC jest nieuporządkowane, a narzędzia zużywają się, co powoduje niejednolite rezultaty. Branding na gorąco wolno się nagrzewa i nie pozwala na uzyskanie szczegółowych logotypów. Masz do czynienia z wysokimi kosztami materiałów eksploatacyjnych, długimi przestojami na konfigurację i produktem końcowym, który nie spełnia oczekiwań klientów dotyczących wysokiej jakości.
W porównaniu z tradycyjnymi metodami, znakowanie laserowe przewyższa je pod względem szybkości, precyzji i wszechstronności. Jako cyfrowy, bezkontaktowy proces, charakteryzuje się zerowym zużyciem narzędzi i umożliwia błyskawiczne przełączanie między złożonymi projektami. Zapewnia idealnie czyste, wyraźne oznaczenia bez konieczności stosowania materiałów eksploatacyjnych, takich jak tusz, ani specjalnych matryc czy bitów. Efektem jest wyższa wydajność, niższe koszty operacyjne i niezmiennie wyższa jakość wykończenia.

Dla menedżera ds. zakupów skupiającego się na zwrocie z inwestycji (ROI) zalety technologii laserowej staną się oczywiste, gdy przeanalizujemy realia operacyjne każdej z metod.
1. Prędkość i precyzja
Precyzja, znakowanie złożonych logo w kilka sekund. Frezarka CNC to urządzenie mechaniczne, które musi fizycznie poruszać narzędziem tnącym, co znacznie spowalnia pracę przy drobnych szczegółach. Branding na gorąco to nieporęczny proces, który opiera się na nacisku i często skutkuje rozmytymi krawędziami.
2. Materiały eksploatacyjne i konserwacja
Znakowanie laserowe to proces bezkontaktowy , co oznacza brak zużywających się i wymienianych narzędzi, jak w przypadku frezarki CNC. Nie ma potrzeby uzupełniania tuszu ani zamawiania niestandardowych metalowych stempli, jak w przypadku drukowania czy brandingu. Jedynym materiałem eksploatacyjnym jest energia elektryczna, a konserwacja zazwyczaj ogranicza się do prostego czyszczenia soczewek.
3. Wyraźne porównanie
Oto jak technologie te sprawdzają się w środowisku produkcyjnym:
| Cecha | Znakowanie laserowe | Frezowanie CNC | Tłoczenie na gorąco/Brandowanie |
|---|---|---|---|
| Ustawienia czasu | Near-Zero (oprogramowanie) | Umiarkowany (narzędzia/pozycjonowanie) | Długi (nagrzewanie/wymiana matrycy) |
| Precyzja | Ekstremalnie wysoko | Wysoki | Niski do średniego |
| Materiały eksploatacyjne | żaden | Frezy | Matryce, folie (do tłoczenia) |
| Wszechstronność | Doskonały (dowolny projekt) | Dobra (kontrola głębokości) | Słaby (jeden stały projekt) |
| Zużycie i łzy | Minimalny (bezkontaktowy) | Dużo bitów i wrzecion | Niski poziom nagrzewnicy, matryce się zużywają |
| Czystość | Minimalna ilość dymu (wyciągniętego) | Wysoki (trociny) | Trochę dymu/zapachu |
Jakie są główne zalety maszyn do znakowania laserowego?
Próbujesz skalować swoją firmę, ale Twój obecny proces znakowania stanowi wąskie gardło. Jest powolny, wymaga wykwalifikowanych operatorów i generuje produkty o niespójnej jakości, co przekłada się na wysoki wskaźnik odrzuconych produktów. Te nieefektywne rozwiązania obniżają Twoją marżę zysku i uniemożliwiają Ci podejmowanie większych, bardziej lukratywnych kontraktów. Czujesz się, jakbyś utknął w martwym punkcie.
Głównymi zaletami znakowarek laserowych są ich niezrównana wydajność, powtarzalność i elastyczność. Automatyzacja procesu znakowania z cyfrową precyzją radykalnie obniża koszty pracy i ryzyko błędów ludzkich. Lasery zapewniają idealne, powtarzalne oznakowanie za każdym razem, zwiększając wydajność i wartość produktu. Ich wszechstronność, pozwalająca na obsługę dowolnego projektu bez konieczności przezbrajania, pozwala firmom szybko dostosowywać się do wymagań klientów, co daje im ogromną przewagę konkurencyjną.

Zalety te przekładają się bezpośrednio na wymierne korzyści dla przedsiębiorstwa produkcyjnego.
1. Trwałe i wysokiej jakości wykończenie
Znak laserowy to nie tusz na powierzchni; to trwała fizyczna zmiana samego drewna. Nie da się go rozmazać, oderwać ani zmyć. Ta trwałość, w połączeniu z wysoką rozdzielczością szczegółów , zapewnia poziom jakości, który podnosi postrzeganą wartość produktu, umożliwiając osiągnięcie wyższych marż zysku.
2. Niezrównana elastyczność
Dzięki laserowi możesz przejść od prostego oznaczenia numeru części do złożonego obrazu fotograficznego jednym kliknięciem myszy. Oznacza to, że możesz łatwo personalizować produkty , tworzyć edycje limitowane lub aktualizować branding bez konieczności wprowadzania zmian w fizycznych narzędziach. Takiej elastyczności nie da się osiągnąć metodami opartymi na fizycznych matrycach lub stemplach.
3. Niższe koszty operacyjne
Chociaż początkowa inwestycja w urządzenie laserowe może być wyższa niż w przypadku prostej maszyny do znakowania, całkowity koszt posiadania jest znacznie niższy. Nie trzeba kupować żadnych materiałów eksploatacyjnych ani części. Koszty pracy są niższe dzięki wysokiemu poziomowi automatyzacji procesu. A ponieważ wskaźnik odrzutów spada gwałtownie dzięki wysokiej powtarzalności , marnujesz znacznie mniej materiału i czasu.
Jak wybrać odpowiedni laser CO₂ do znakowania drewna?
Jesteś gotowy zainwestować w laser, ale przytłacza Cię liczba dostępnych opcji. Przedstawiciele handlowi narzucają Ci takie parametry jak moc, ogniskowa i systemy chłodzenia. Obawiasz się, że wydasz za dużo na urządzenie z funkcjami, których nie potrzebujesz, albo, co gorsza, kupisz urządzenie o zbyt małej mocy, które nie sprosta Twoim wymaganiom produkcyjnym.
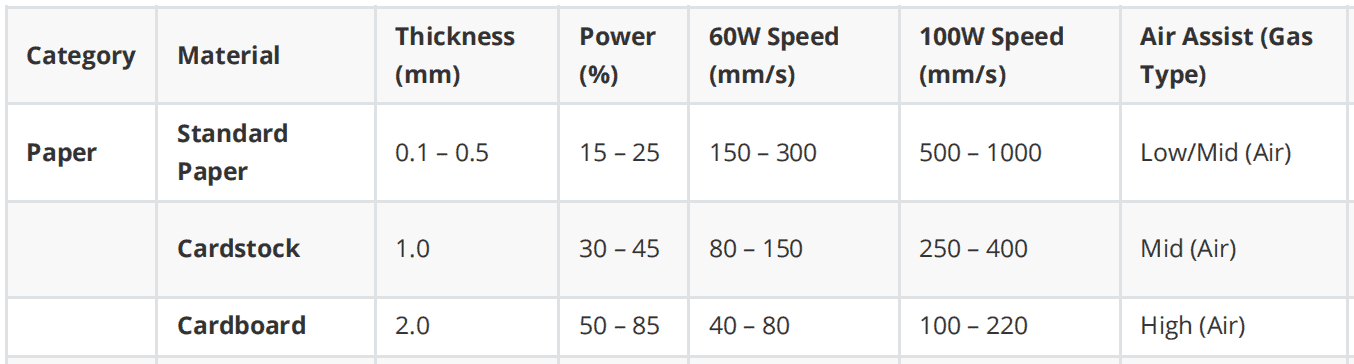
Wybór odpowiedniego lasera CO₂ wiąże się z dopasowaniem mocy i funkcji urządzenia do konkretnego zastosowania. Nie należy kierować się wyłącznie najwyższą mocą. Do podstawowego znakowania większości gatunków drewna, laser o mocy 30–50 W jest często wystarczający i bardziej kontrolowany. Większa moc jest potrzebna do szybszego znakowania lub znakowania bardzo gęstych gatunków drewna liściastego. Kluczowymi czynnikami, które należy wziąć pod uwagę, są gatunki drewna, których będziesz używać, wymagana prędkość produkcji oraz stopień złożoności projektów.

Zawsze powtarzam moim klientom, aby kupowali maszynę, której potrzebują, a nie tylko tę najmocniejszą.
1. Moc: liczy się kontrola, a nie tylko moc
Częstym błędem jest myślenie, że większa moc zawsze jest lepsza. Wysoka moc pozwala na szybsze znakowanie, co jest idealne w przypadku produkcji wielkoseryjnej. Jednak w przypadku wrażliwego drewna o wysokiej zawartości żywicy, takiego jak sosna, zbyt duża moc jest trudna do kontrolowania i może łatwo przypalić materiał. Laser o niższej mocy (30–60 W) często zapewnia szerszy „sweet spot” w swoich ustawieniach, zapewniając lepszą kontrolę i czystsze znakowanie. W przypadku gęstego drewna liściastego, takiego jak dąb, lub w przypadku bardzo szybkich linii montażowych, konieczna może być wyższa moc (80–100 W+).
2. Obszar roboczy i ogniskowa
Rozmiar stołu maszyny powinien być dostosowany do największego drewnianego elementu, który planujesz oznaczyć. Kluczowa jest również ogniskowa obiektywu. Krótsza ogniskowa zapewnia mniejszy, bardziej ostry punkt, co jest idealne do znakowania bardzo drobnych detali o wysokiej rozdzielczości. Dłuższa ogniskowa oferuje większy obszar roboczy i bardziej tolerancyjną głębię ostrości, co jest lepsze do znakowania nierównych powierzchni lub większych, mniej szczegółowych logotypów.
3. Układy chłodzenia i wspomagania powietrza
Tuba laserowa generuje dużo ciepła i wymaga aktywnego systemu chłodzenia 1 (zazwyczaj wodnego), aby działać niezawodnie. Upewnij się, że system chłodzenia jest wystarczająco wytrzymały, aby sprostać warunkom klimatycznym i przewidywanemu obciążeniu. Równie ważny jest system wspomagania powietrza 2 . Dobra maszyna będzie wyposażona w zintegrowaną sprężarkę powietrza lub port do jej podłączenia. Jak już wspomnieliśmy, jest to niezbędne dla czystego znakowania drewna, ponieważ zapobiega powstawaniu rozbłysków i utrzymuje soczewkę w czystości.
Wniosek
Droga do opanowania laserowego znakowania drewna zaczyna się od zmiany perspektywy. Zamiast skupiać się wyłącznie na parametrach technicznych maszyny, musimy szanować samo drewno jako aktywnego uczestnika procesu. Prawdziwa jakość wynika ze zrozumienia, że sosna to nie klon, a dąb to nie lipa. Ucząc się odczytywać materiał i dostosowywać technikę – uwzględniając żywicę, gęstość i usłojenie – uwalniamy prawdziwy potencjał lasera. To podejście zorientowane na proces, w którym umiejętności operatora są cenione na równi z mocą maszyny, jest sekretem przezwyciężenia niespójnych rezultatów i osiągnięcia powtarzalnej, wydajnej i rentownej produkcji.
FAQ
P1: Mój laser ma dużą moc, ale ślady na sośnie są rozmazane i pokryte sadzą. Dlaczego?
A: To klasyczny przypadek zbyt mocnego drewna żywicznego. Wysoka moc powoduje zagotowanie żywicy sosnowej, która tworzy sadzę i osadza się na soczewce, zmniejszając skuteczność wiązki. Zmniejsz moc, zwiększ prędkość i upewnij się, że wspomaganie powietrzne działa intensywnie, aby uzyskać czystszy ślad.
P2: Dlaczego moje ryciny na dębie wyglądają na prążkowane i nierówne?
A: Dąb ma bardzo nierównomierną strukturę słojów, z twardymi zimowymi słojami przyrostowymi i miękkimi letnimi słojami. Laser reaguje inaczej na te gęstości, grawerując głębiej w miękkich częściach i delikatniej w twardych. Nie jest to wada maszyny; to cecha drewna, która wymaga starannej modulacji mocy.
P3: Jaka jest praktyczna różnica pomiędzy „znakowaniem” a „grawerowaniem” na drewnie?
O: W praktyce, na drewnie, są one bardzo podobne. Technicznie rzecz biorąc, znakowanie polega na zmianie koloru powierzchni, podczas gdy grawerowanie usuwa materiał w celu nadania głębi. Znakowanie laserowe na drewnie uzyskuje ciemny kolor (znak) poprzez odparowanie i zwęglenie powierzchni (jasny grawerunek). Celem większości projektów jest uzyskanie czystego, ciemnego znaku, a nie znacznej głębokości.
P4: Jak często należy czyścić soczewkę lasera podczas pracy z drewnem?
O: Znacznie częściej niż myślisz. W przypadku drewna żywicznego, takiego jak sosna, należy sprawdzać i czyścić soczewkę co kilka godzin pracy. W przypadku drewna twardego codzienna kontrola to dobry nawyk. Zamglona soczewka to główna przyczyna utraty mocy i niejednoznacznych wyników.
P5: Czy laser o mocy 100 W jest zawsze lepszy do drewna niż laser o mocy 50 W?
A: Absolutnie nie. Większa moc pozwala na szybsze znakowanie, co jest korzystne przy dużych nakładach. Jednak laser o mocy 50 W często zapewnia lepsze rezultaty. kontrola oraz szerszy zakres ustawień pozwalający uzyskać delikatne, czyste ślady na różnych gatunkach drewna bez ich przypalania. Kontrola jest często ważniejsza niż surowa moc.
P6: Do czego właściwie służy „air assist” w znakowaniu drewna?
A: To bardzo ważne. System Air Assist kieruje strumień powietrza na punkt znakowania, co robi dwie rzeczy: 1) Zdmuchuje dym i zanieczyszczenia, umożliwiając laserowi utrzymanie czystej ścieżki do drewna. 2) Gasi małe żarzące się węgle, zapobiegając nadmiernemu zwęgleniu i powstawaniu płomieni, co skutkuje znacznie czystszym i ostrzejszym znakiem.
P7: Czy mogę użyć tych samych ustawień lasera do drewna wiśniowego i klonowego?
O: Nie, nigdy nie należy zakładać, że ustawienia są kompatybilne między gatunkami drewna. Nawet dwie różne deski z tego samego gatunku mogą reagować inaczej. Zawsze należy wykonać test na małym kawałku nowego materiału, aby znaleźć optymalne ustawienia mocy i prędkości przed rozpoczęciem prac.
P8: Oprócz brudnej soczewki, co jeszcze może być przyczyną nagłego spadku jakości znakowania?
A: Najczęstszym winowajcą jest zmiana wilgotności drewna. Drewno z nowej, nieco bardziej wilgotnej partii będzie wymagało więcej energii, aby skutecznie znakować. To kolejny powód, dla którego traktowanie drewna jako zmiennej reaktywnej, a nie statycznego płótna, jest tak ważne dla uzyskania spójności.
P9: Jakie gatunki drewna są najlepsze dla początkujących, którzy chcą uzyskać powtarzalne rezultaty?
A: Zacznij od jasnych, gęsto usłojonych gatunków drewna liściastego o niskiej, równomiernie rozłożonej zawartości żywicy. Gatunki drewna takie jak olcha i lipa są bardzo wyrozumiałe i z tego powodu popularne. Mają jednolitą gęstość, która pozwala im na przewidywalne zwęglenie, co ułatwia uzyskanie doskonałych rezultatów.
P10: Czy znakowanie laserowe jest naprawdę tańsze niż stosowanie frezarek CNC lub stempli atramentowych w dłuższej perspektywie?
O: Tak, całkowity koszt posiadania jest znacznie niższy. Lasery nie posiadają fizycznych narzędzi, które zużywają się i wymagają wymiany, jak maszyny CNC, i nie wymagają materiałów eksploatacyjnych, takich jak tusz czy matryce na zamówienie. Redukcja nakładów pracy, czasu przezbrajania i liczby odrzuconych części przekłada się na znaczne oszczędności w dłuższej perspektywie.