Laser przesunięty ku czerwieni
 Przejdź do treści
ROZWIĄZANIA BRANŻOWE: ODZIEŻ CYFROWA I ODZIEŻ SPORTOWA ✓ Certyfikat CE
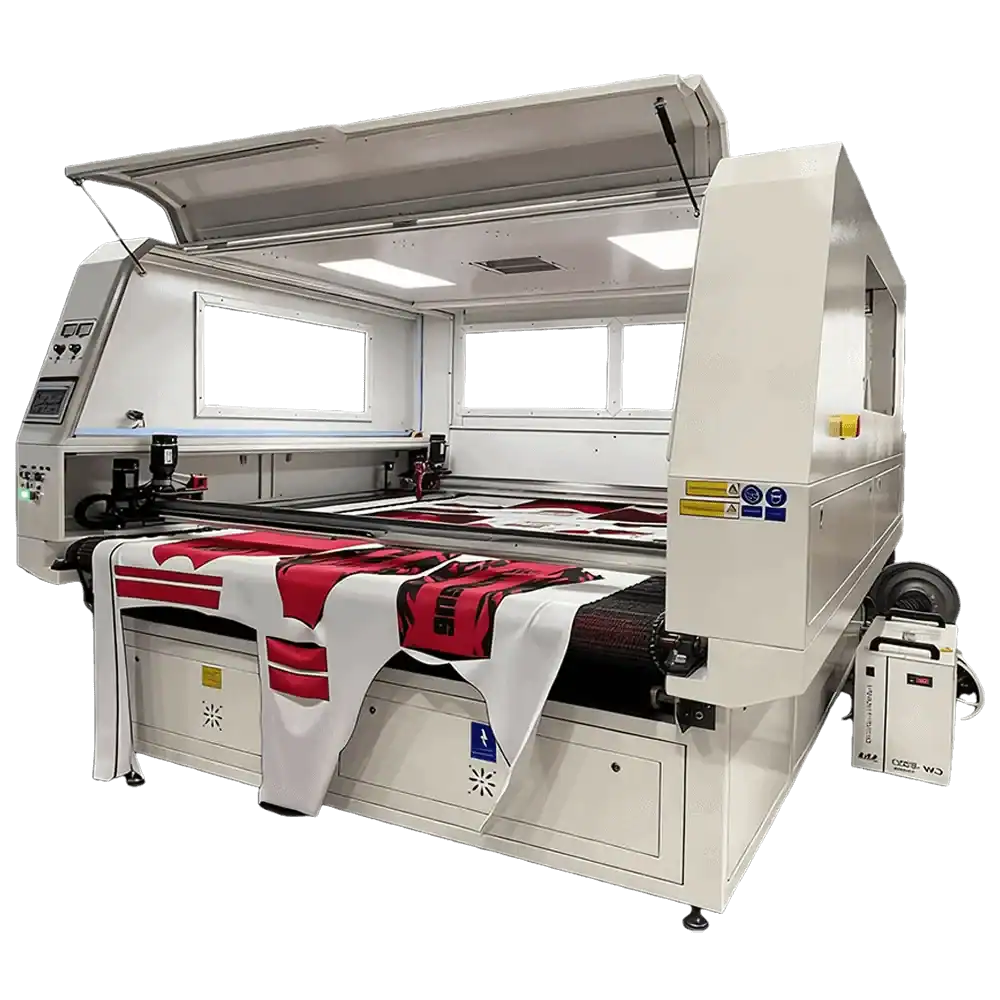
Cięcie laserem CO₂ z rolki z rozpoznawaniem konturów przez kamerę — do poliestru zadrukowanego metodą sublimacji, paneli odzieży sportowej, koszulek i strojów drużynowych. Tnie to, co widzi kamera, a nie to, co zakłada plik CAD.
Materiały: Poliester Spandex-Lycra Dzianina drukowana Siatka · Zastosowanie: Koszulki drużynowe Jazda na rowerze Odzież sportowa i rekreacyjna Stroje kąpielowe
Wysokotemperaturowe kalandry rotacyjne i dzianiny podatne na rozciąganie wprowadzają zmienne fizyczne, z którymi nie mogą sobie poradzić ostrza mechaniczne, statyczne pliki CAD ani cięcie wielowarstwowe.
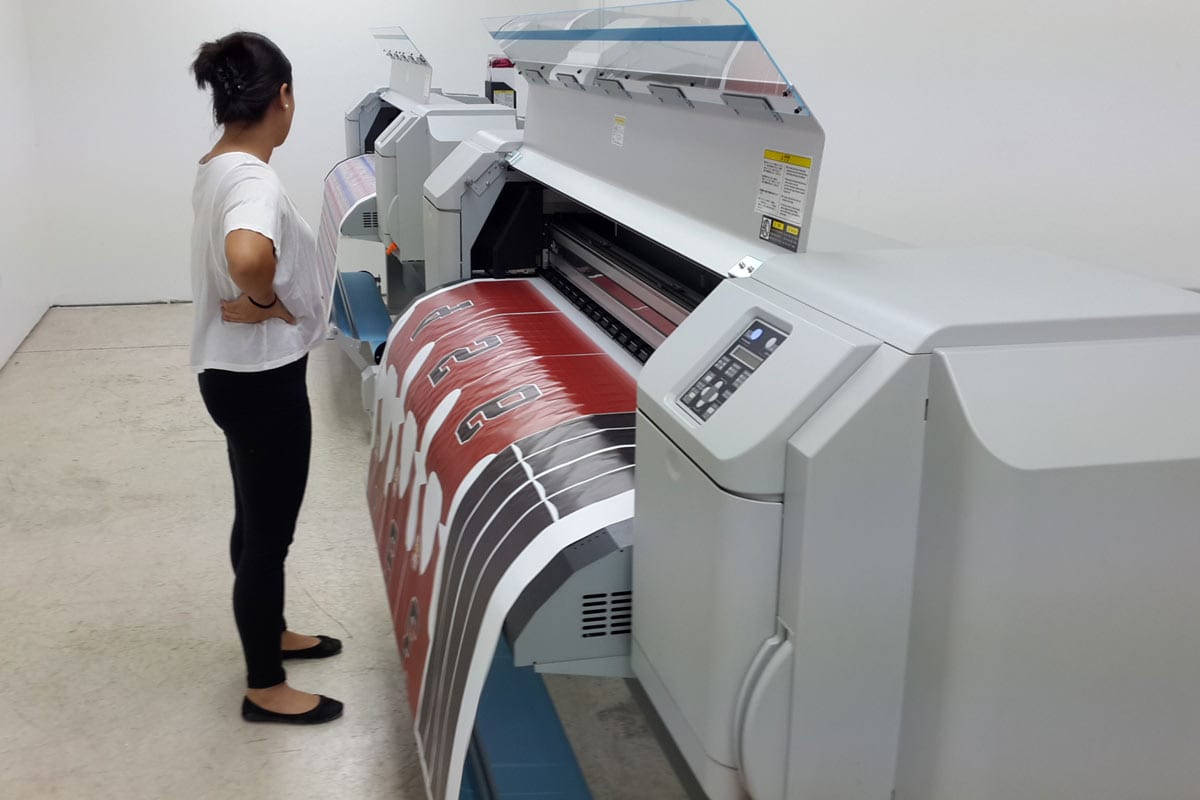
01 // KURCZLIWOŚĆ TERMICZNA
Transfer kalandrowany w temperaturze 196–204°C powoduje nieliniowy skurcz dzianin poliestrowo-spandexowych o 5–10%. Statyczne cięcie na ślepo metodą CAD powoduje niedopasowanie szwów i powstawanie odpadów.
Rozwiązanie Redshift Solution Markerless Vision rejestruje rzeczywiste zniekształcone kontury na przenośniku, wycinając rzeczywisty kształt fizyczny z dokładnością ±0.5 mm.
02 // TARCIE MECHANICZNE OSTRZA
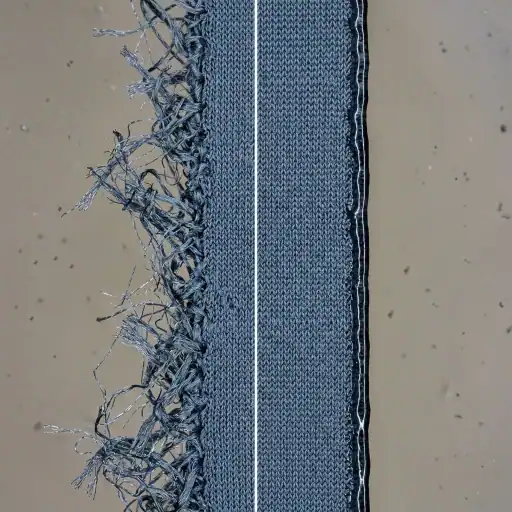
Ostrza noży naciągają i rozciągają elastyczne włókna dzianiny podczas szybkich obrotów. Surowe końcówki włókien ciętych na zimno natychmiast się strzępią, co wymaga pracochłonnego overlockowego obszywania.
Rozwiązanie Redshift Laser bezkontaktowy odparowuje przędzę bez żadnego oporu fizycznego, stapiając końce włókien w mikrokulki o średnicy 0.08 mm — bez konieczności overlockowania.
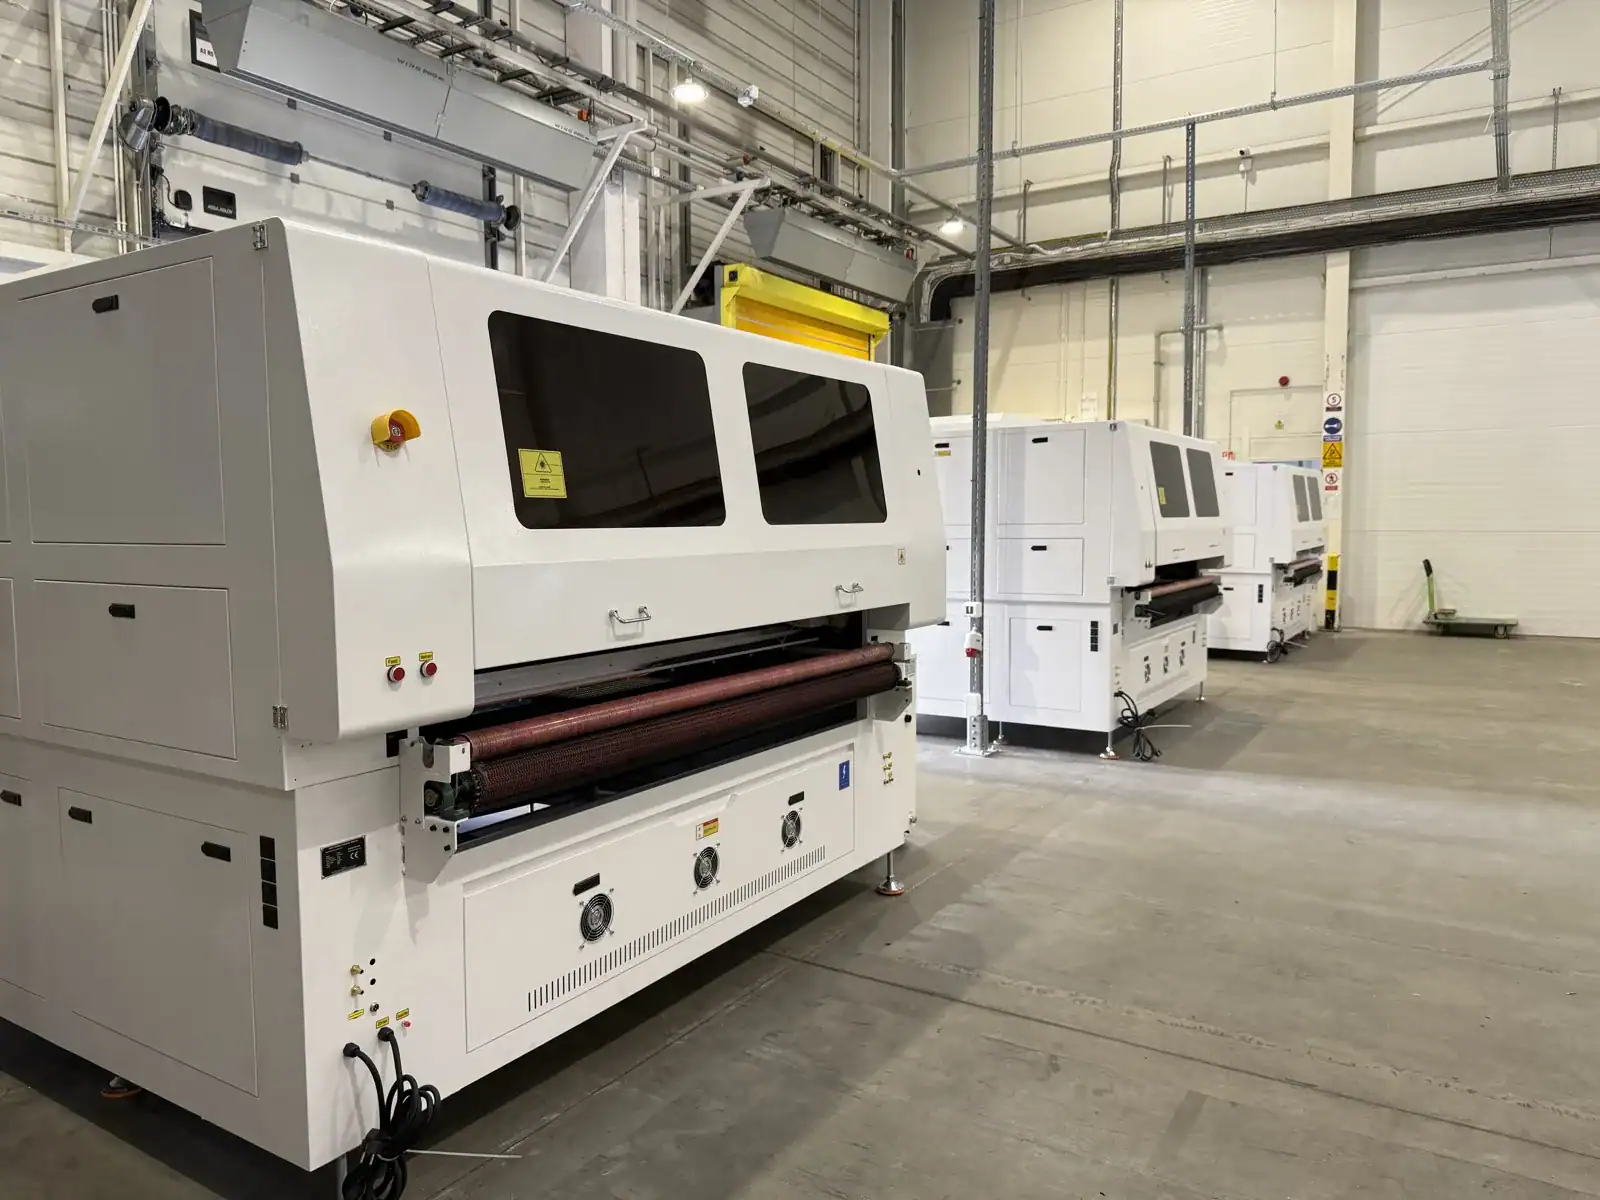
03 // KRÓTKOTERMINOWA MIKROFABRYKA
Spersonalizowanych koszulek nie można układać warstwowo – powoduje to zgrzewanie termiczne i niedopasowanie wzorów. Ręczne krojenie wymaga obecności 5–7 krawców na zmianę.
Rozwiązanie Redshift Jednowarstwowy przenośnik rolkowy o prędkości do 1500 mm/s (maksymalna prędkość zębatki i zębnika) — 1 operator wyprzedza 6 stanowisk ręcznego krawiectwa.
Odczytujemy sam nadruk – bez wstępnie wydrukowanych krzyżyków ani znaków odniesienia. (Wolisz znaki rejestracyjne? Nasze systemy odczytują je również – rozpoznawanie konturów i wykrywanie znaków są w standardzie).
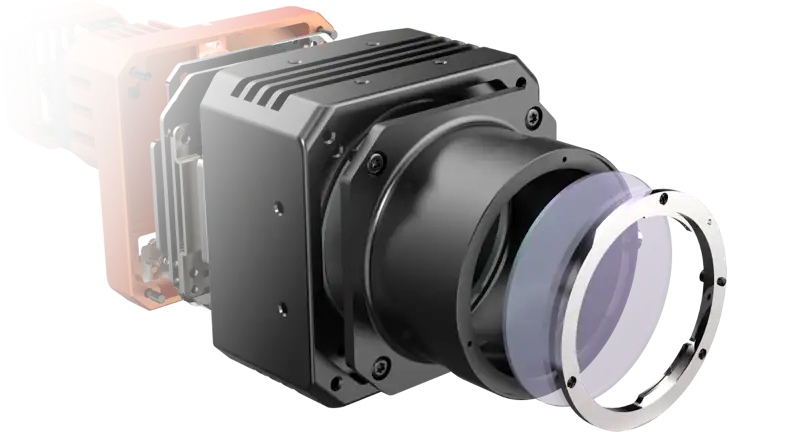
24-megapikselowy panoramiczny obraz skanujący obszar
2s łóżko pełnowymiarowe
Umieszczona u góry kamera o rozdzielczości 24 MP i wysokim współczynniku oddawania barw (CRI) digitalizuje cały obszar roboczy o wymiarach 1800×1200 mm w 2 sekundy. Automatycznie wyodrębnia otwory na ręce, dekolt i granice paneli bezpośrednio z nadrukowanej grafiki, bez konieczności stosowania wstępnie nadrukowanych znaczników lub importowanych plików CAD.
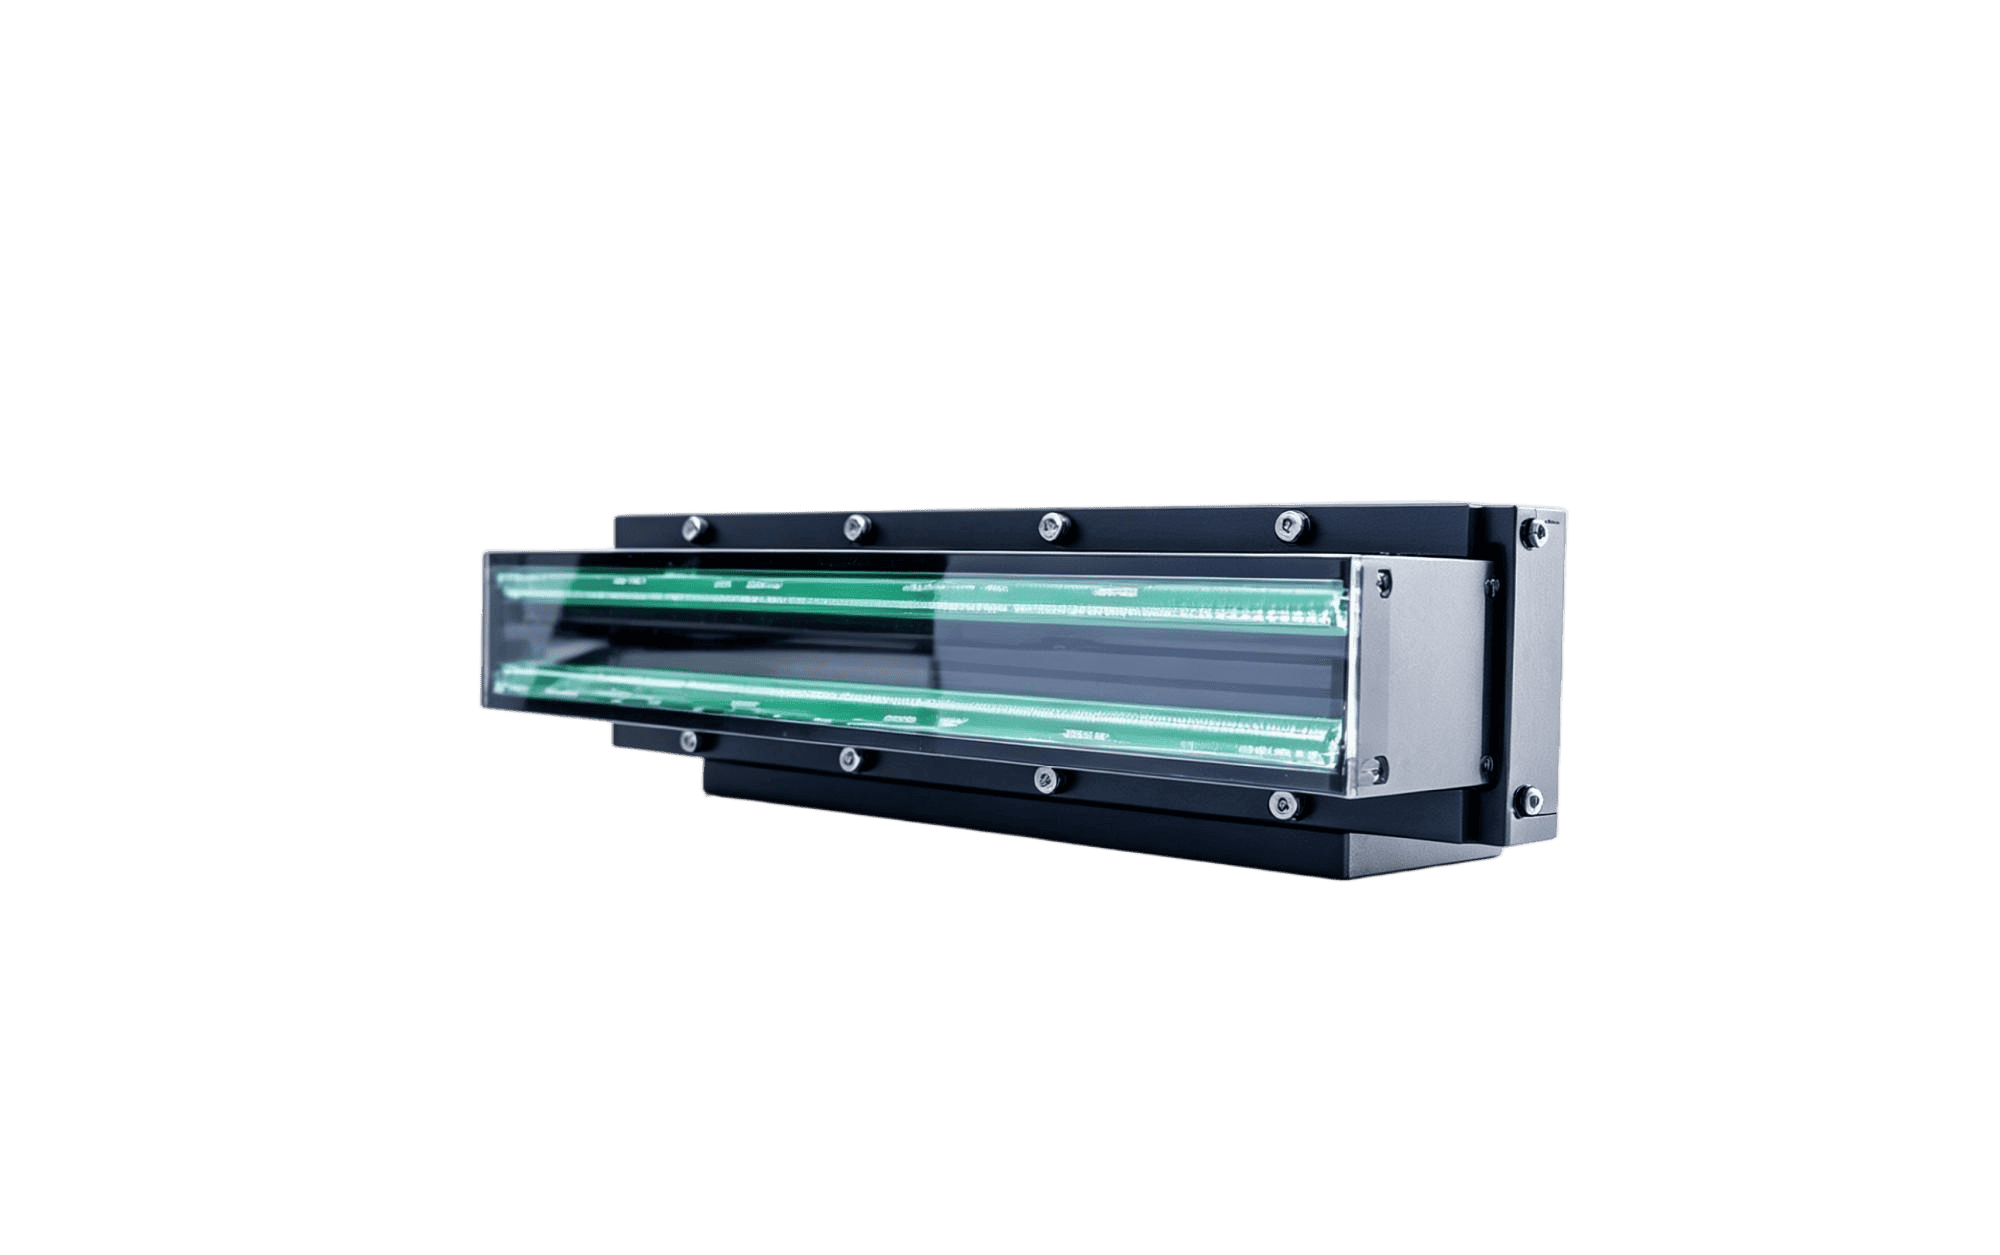
Czujnik obrazu kontaktowego (CIS) LineScan Vision
Dokładność 0.02 mm
Zsynchronizowana z bramą, liniowa matryca optyczna o pełnej szerokości skanuje linia po linii szerokie rolki z rozdzielczością optyczną 0.02 mm. Zerowe zniekształcenia optyczne typu „rybie oko” na krawędziach stołu umożliwiają ciągłe cięcie bez przerw z prędkością do 1,500 mm/s.
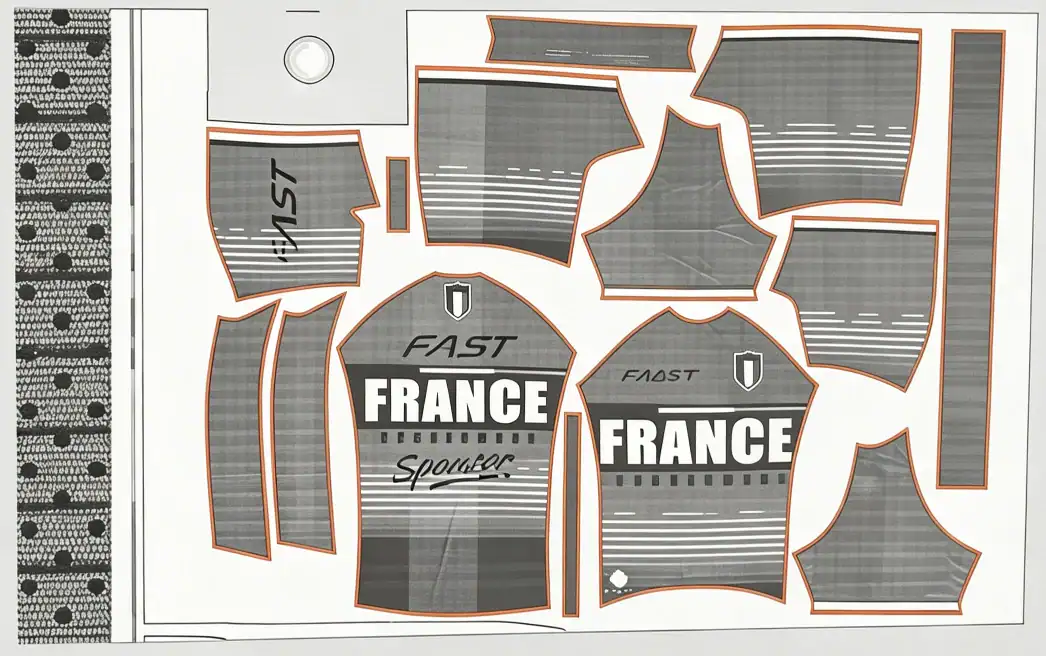
01
Kamera rejestruje obrazy o wysokiej rozdzielczości zadrukowanej tkaniny leżącej na stole próżniowym.
02
Wykorzystuje topologiczną metodę śledzenia granic (algorytm Suzuki) w celu śledzenia dokładnych zewnętrznych sylwetek z wydrukowanych kontrastowych krawędzi.
03
Generuje czyste ścieżki cięcia wektorowego z zdefiniowanymi przez użytkownika marginesami spadu wynoszącymi 0–2 mm bez konieczności importowania danych CAD.
04
Podwójne głowice laserowe umożliwiają wykonywanie szybkich cięć z prędkością 500–1500 mm/s i z uszczelnionymi krawędziami.
DEMONSTRACJA OBIEKTU KLIENTA
Obejrzyj na żywo działanie plotera laserowego Redshift Vision — automatyczne podawanie materiału z rolki, rozpoznawanie konturów bez markerów i dwugłowicowe cięcie koszulek zadrukowanych metodą sublimacji.
Przekształć surowe, barwione metodą sublimacji rolki tkaniny w precyzyjnie przycięte panele odzieży z uszczelnionymi krawędziami, gotowe do szycia płaskiego w jednym, nieprzerwanym cyklu.
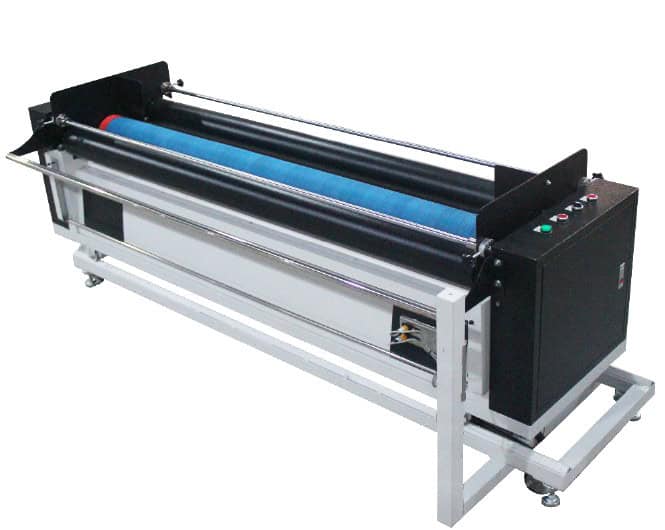
KROK 01
Inteligentny rozwijak z czujnikami ugięcia na podczerwień dopasowuje się do postępu przenośnika, zapobiegając rozciąganiu elastycznej tkaniny Lycra/Spandex 4-way przed cięciem.
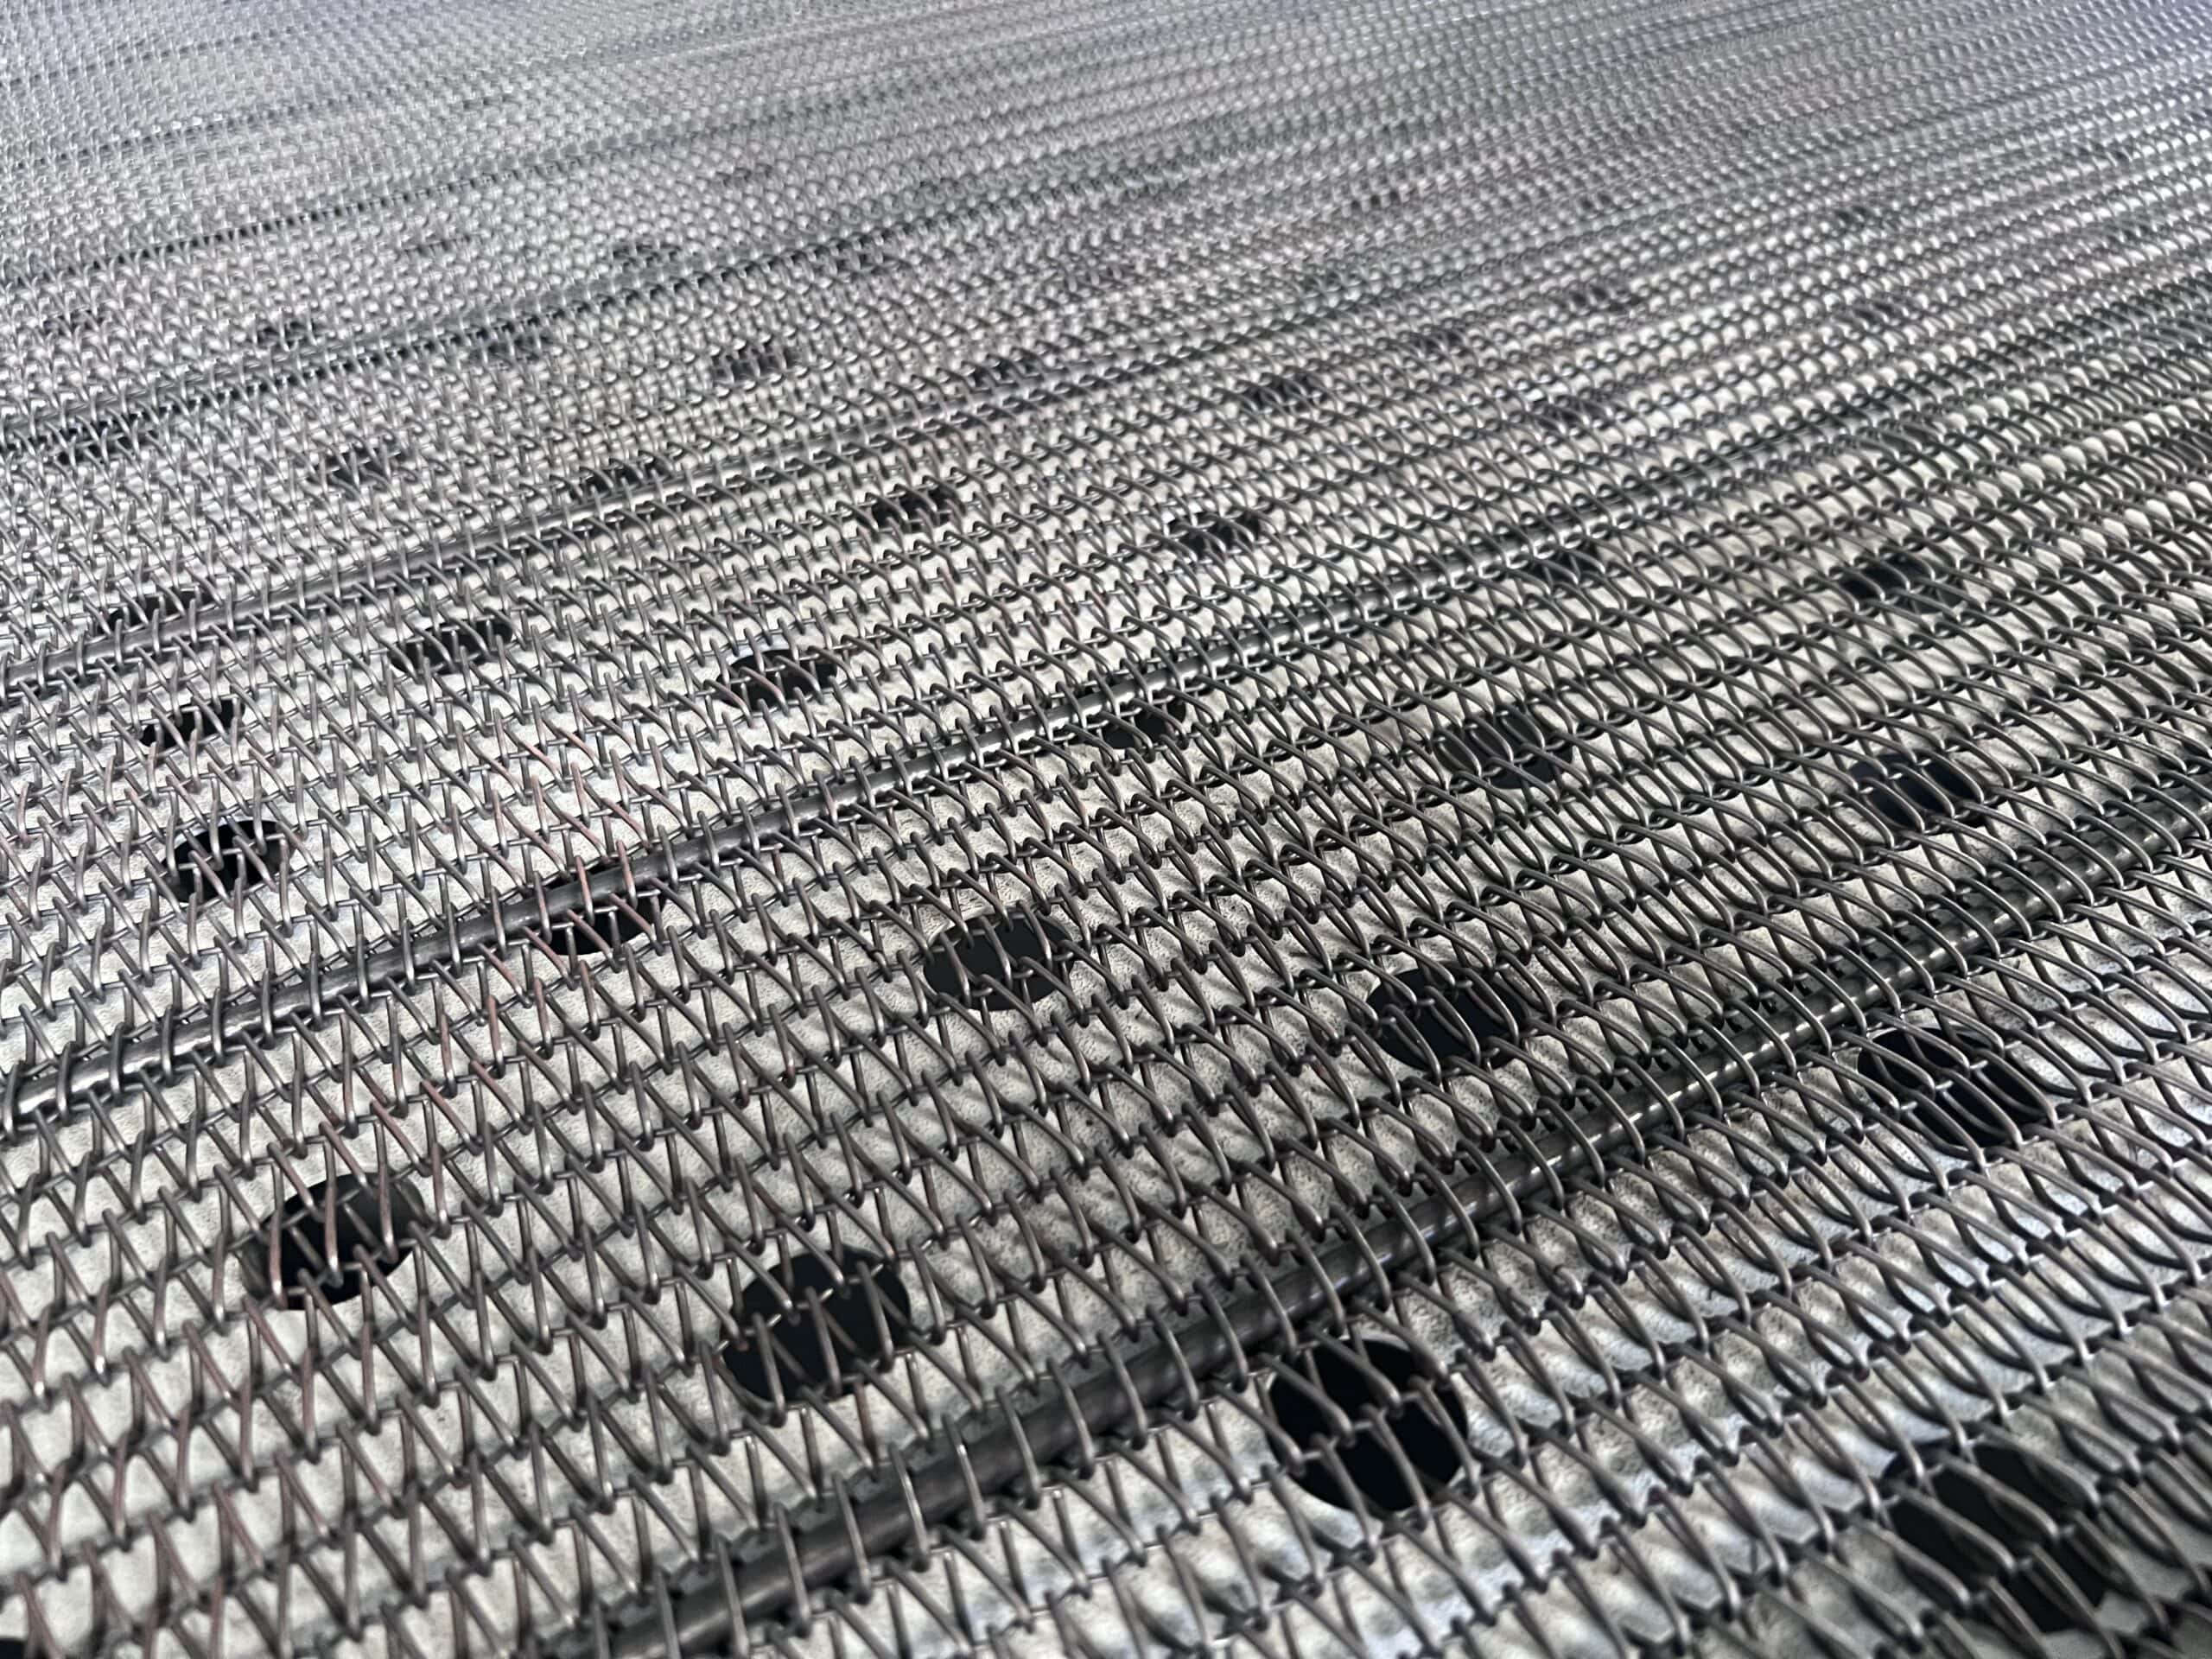
KROK 02
Siatka transportowa o wysokim podciśnieniu utrzymuje ultralekką siatkę i śliskie jedwabne koszulki idealnie płasko, przeciwdziałając przepływowi powietrza o dużej prędkości.
KROK 03
System wizyjny odczytuje kontury wzoru w ciągu 2 sekund podczas przesuwania, natychmiast wyodrębniając ścieżki cięcia bezpośrednio z nadrukowanego konturu tuszu.
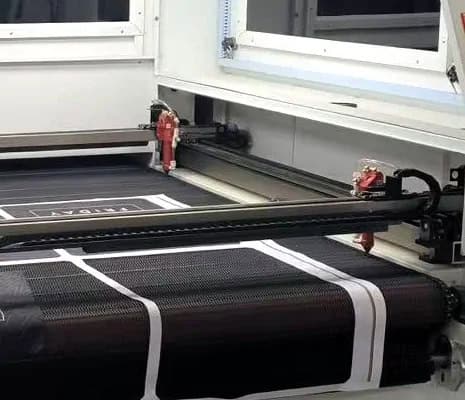
KROK 04
Niezależne, asynchroniczne, podwójne głowice laserowe jednocześnie wycinają kontury obwodowe, uszczelniają krawędzie syntetyczne i wykonują mikroperforacje strumieniem powietrza z prędkością do 1500 mm/s (maksymalna prędkość mechanizmu zębatkowego).
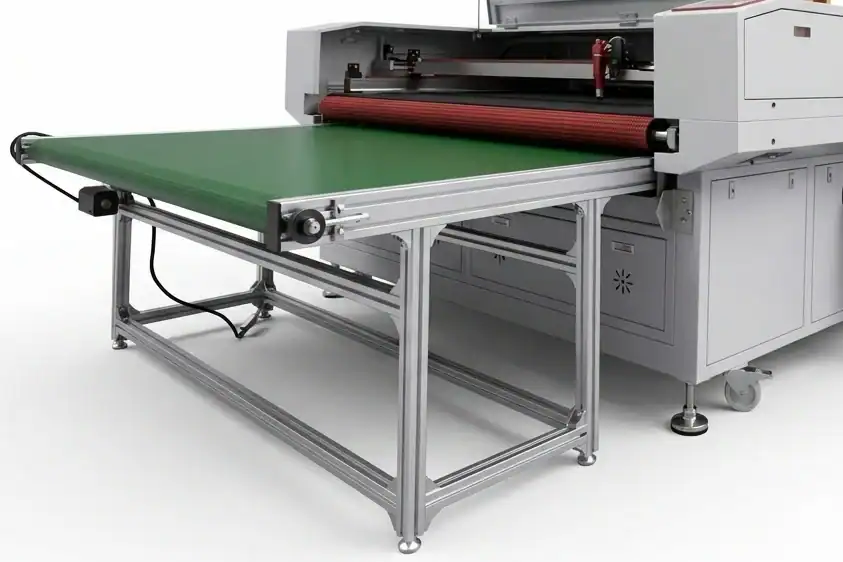
KROK 05
Gotowe panele przesuwają się na rozsuwany, sterowany silnikiem stół zbiorczy w celu sortowania, podczas gdy kolejne piętro skanuje bez zatrzymywania maszyny.
PEŁNA DEMONSTRACJA LINII PRODUKCYJNEJ
Obejrzyj cały proces produkcji odzieży sportowej metodą sublimacji — od druku cyfrowego na papierze transferowym, poprzez wycinanie konturów za pomocą lasera z automatycznym rozpoznawaniem wzoru, aż po końcowe szycie płaskie.
W jaki sposób dynamika termiczna lasera Redshift, dynamiczna kontrola narastania mocy PWM i osłona z gazu obojętnego zapobiegają rozplataniu się włókien syntetycznych, a jednocześnie eliminują przypalone krawędzie w przypadku czystych, białych tkanin o wysokiej wydajności.
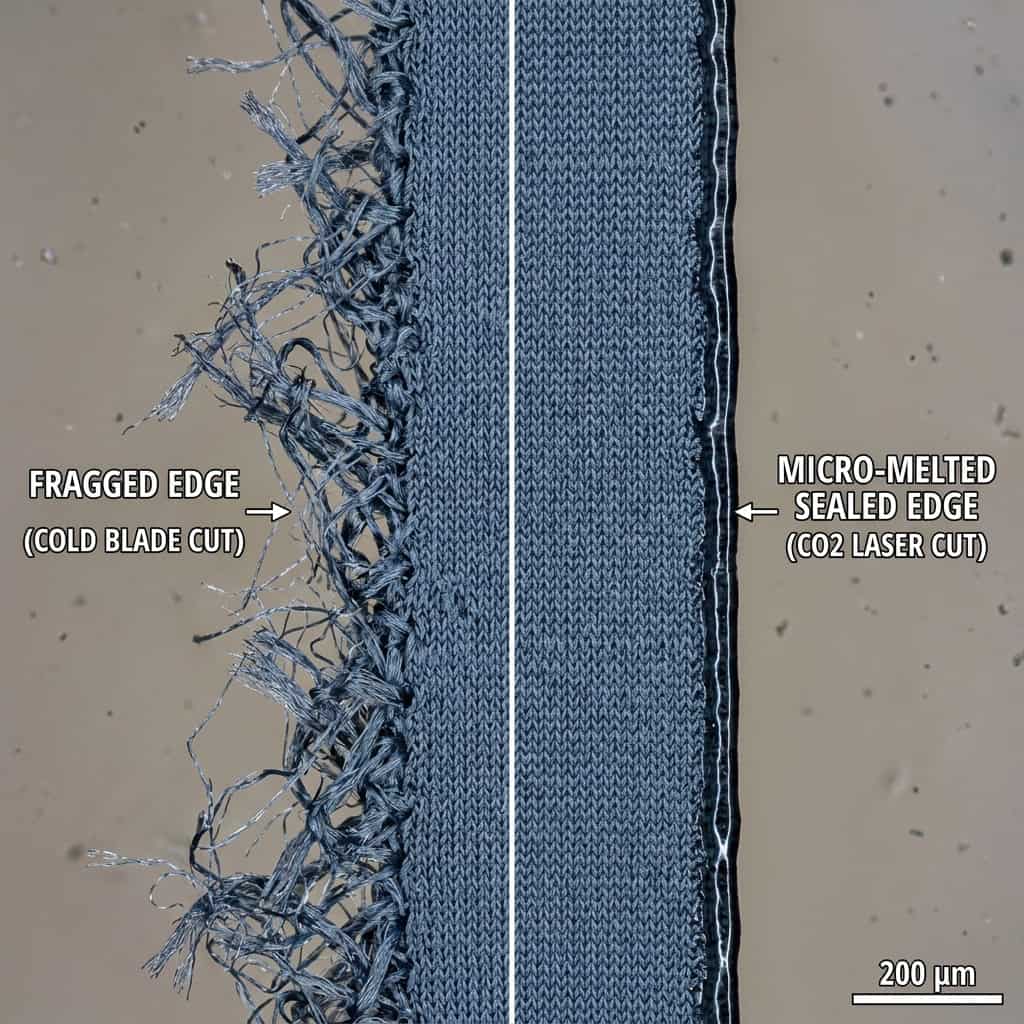
Gdy energia lasera CO2 o długości fali 10.6 µm odparowuje poliester, ściśle kontrolowana strefa wpływu ciepła (HAZ) chwilowo przetapia końce włókien granicznych, tworząc mikroskopijne, gładkie kulki polimerowe (0.05–0.1 mm), które na stałe uszczelniają splot, nie tworząc sztywnych, drapiących zadziorów z tworzywa sztucznego.
Eliminuje konieczność stosowania ściegu owerlokowego, oszczędzając ręczną pracę i usuwając grube grzbiety szwów, które powodują otarcia u sportowców w trakcie ruchu.
Zunifikowana krawędź polimerowa mocuje płaskie szwy, chroniąc je przed naprężeniami występującymi w odzieży do rugby, kolarstwa i odzieży kompresyjnej.
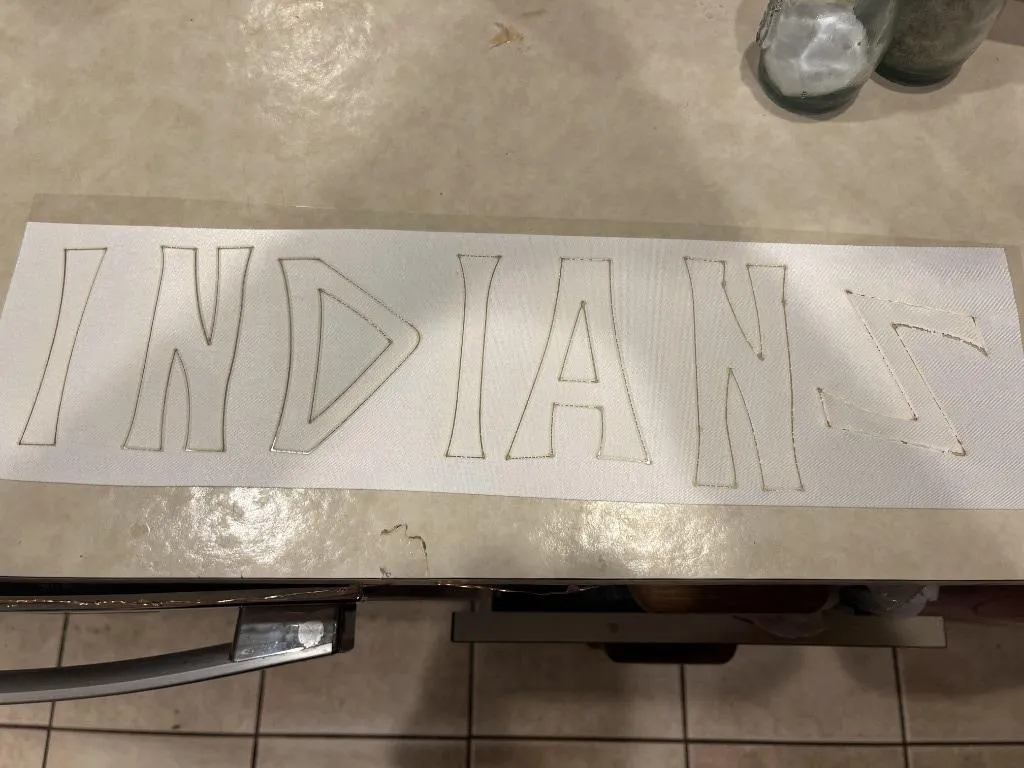
Cięcie czysto białych koszulek bez brązowych krawędzi wymaga odizolowania strefy cięcia od tlenu, zarządzania siłą hamowania na narożnikach i szybkiego usuwania oparów odparowanej żywicy, zanim osadzą się one ponownie na tkaninie.
Eliminuje częstą wadę polegającą na pozostawianiu śladów przypalenia w punktach startu i zatrzymania przez stacjonarne wiązki laserowe. Kontroler synchronizuje moc z przyspieszeniem głowicy w mikrosekundach.
Azot o czystości 99.9% całkowicie wypiera tlen atmosferyczny, eliminując żółknięcie spowodowane egzotermicznym utlenianiem, które ma miejsce w przypadku zwykłego powietrza warsztatowego.
Szybki ruch wektorowy i krótki czas przebywania zapobiegają przewodzeniu ciepła, a silny opad próżniowy usuwa rozpylone żywice lotne w ciągu milisekund.
Głębokie czytanie: Dlaczego biała tkanina żółknie na ploterze laserowym? →
Od koszulek maratońskich z mikrootworami wentylacyjnymi po kombinezony uciskowe – systemy laserowe Redshift Vision radzą sobie ze wszystkimi syntetycznymi tkaninami sportowymi dzięki specjalistycznym ustawieniom konturów.
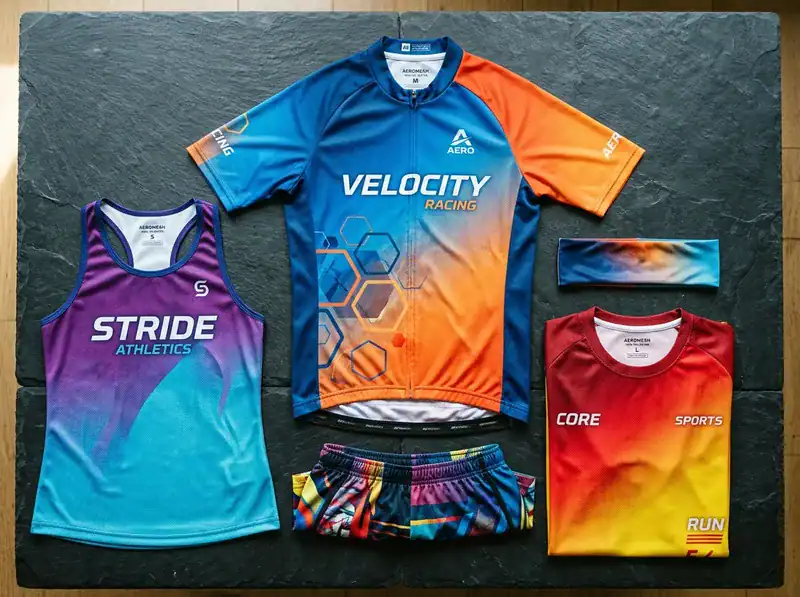
ODZIEŻ DRUŻYNOWA
Koszulki do gry w piłkę nożną, koszykówkę, hokej na lodzie i baseball z dynamicznymi nazwiskami graczy, numerami i logami drużyn nadrukowanymi bezpośrednio na jednowarstwowej tkaninie poliestrowej.
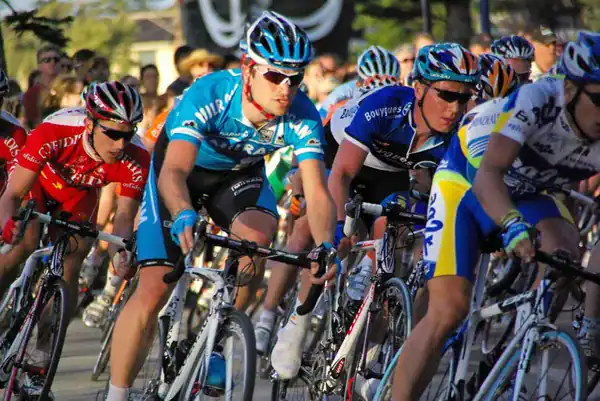
WYŚCIGI AERODYNAMICZNE
Złożone panele aerodynamiczne łączą w sobie rękawy z marszczeniami, membrany wiatroszczelne i oddychające boczne panele z siateczki o wysokiej zawartości elastanu.
ATHLEISURE
Dopasowana mieszanka poliestru i spandexu w proporcjach 80/20 wymaga wyjątkowo miękkich, wykauteryzowanych krawędzi, które nie będą gryźć ani podrażniać wrażliwej skóry podczas rozciągania.
SPORTY WODNE
Kompozyty nylonu/polimeru odporne na chlor oraz szybkoschnące szorty z mikrofibry, wymagające wodoszczelnych, czystych krawędzi bez rozplatających się włókien.
Jako wyspecjalizowany producent przemysłowych urządzeń do cięcia laserowego metodą sublimacji, firma Redshift Laser opracowuje kompletne systemy cięcia typu roll-to-roll, zaprojektowane specjalnie do druku sublimacyjnego odzieży sportowej, koszulek sportowych i tkanin elastycznych. Oba systemy charakteryzują się solidną obudową, automatycznym podawaniem rolek bez naprężeń oraz podciśnieniowym systemem ciągłego ciągu, co eliminuje przeciąganie ostrza, strzępienie się krawędzi i ręczne śledzenie konturów.
FLAGOWA MODERNIZACJA SKANOWANIA OPTYCZNEGO
Udoskonalona technologia wizyjna dla fabryk o dużej wydajności i produkcji ciągłej. Czujnik obrazu kontaktowego (CIS) skanuje wiersz po wierszu na całej szerokości stołu, bez zniekształceń krawędzi optycznych, przy pełnej prędkości produkcyjnej 1,500 mm/s.
Rozdzielczość skanowania optycznego 0.02 mm
Maksymalna prędkość przekładni zębatej 1,500 mm/s
0% zniekształceń przy liniowym skanowaniu od krawędzi do krawędzi
Ciągłe, nieprzerwane cięcie typu roll-to-roll
STANDARDOWY WÓJ ROBOCZY DO PRODUKCJI ODZIEŻY SPORTOWEJ
Sprawdzony w branży „koń roboczy” dla drukarni cyfrowej odzieży sportowej i mikrofabryk. Zamontowana na górze panoramiczna kamera o rozdzielczości 24 MP rejestruje cały obszar stołu w ciągu 2 sekund podczas drukowania, automatycznie wyodrębniając wektory cięcia bezpośrednio z wydrukowanej grafiki.
Łóżko robocze: od 1600 × 1200 mm do 1800 × 2000 mm (możliwość dostosowania)
Konfiguracja lasera: 150 W CO2 (możliwość dostosowania)
Docelowa wydajność: 500–800 koszulek na zmianę
✓ OPCJE MOCY LASERA Z CERTYFIKATEM CE: 80–300 W CO₂ — SZKLANA LUB METALOWA RURA RF
Poznaj szczegóły i specyfikację plotera laserowego Vision → ▶ Obejrzyj film prezentujący pełne rozwiązanie →
Jedna maszyna zastępuje 4–5 stanowisk krawieckich obsługiwanych ręcznie.
Miesięczne oszczędności 12 tys. – 18 tys. dolarów
Wzrost wydajności tkaniny o +15–25%
Współczynnik złomu 8% → <0.5%
// 500 KOSZULEK / DZIEŃ
| metryczny | Instrukcja obsługi | Wizja przesunięcia ku czerwieni |
|---|---|---|
| Operatorzy | 5–6 pracowników | 1 Operator |
| Czas / Koszulka | 3.5 - 5.0 min | 30 – 40 s |
| Jakość krawędzi | Wymaga overlocka | Natychmiastowe uszczelnienie |
| Wskaźnik złomowania | 7-10% | <% 0.5 |
Obiektywne porównanie inżynieryjne przetwarzania drukowanych, rozciągliwych tekstyliów syntetycznych w produkcji odzieży o wysokiej różnorodności.
| Parametr oceny | Laser CO2 Redshift Vision | Nóż oscylacyjny CNC | Tradycyjna prasa matrycowa | Ręczne nożyce elektryczne |
|---|---|---|---|---|
| Mechanizm tnący | Bezkontaktowe odparowanie termiczne | Wibracje mechaniczne ostrza kontaktowego | Silne fizyczne uderzenie kompresyjne | Ręczne strzyżenie fizyczne |
| Jakość krawędzi syntetycznej | 100% kauteryzowane: Łączy końce włókien, zapobiega strzępieniu się i eliminuje overlocking | Surowe wędliny: Przędza syntetyczna łatwo się rozplata, wymaga overlocka | Zmiażdżona krawędź: Postrzępione końce włókien; duże ryzyko strzępienia | Odpieczętowane: Częste strzępienie się i luźne nici |
| Stabilność elastycznej tkaniny | Zero oporu fizycznego: Brak rozciągania się materiału podczas cięcia z dużą prędkością | Opór ostrza: Tarcie noża powoduje mikrozmarszczenia na Lycrze | Kompresja Warp: Ciśnienie matrycy przesuwa warstwy elastycznej tkaniny | Zmienna: Ręce operatora naciągają i odkształcają słoje dzianiny |
| Kompensacja skurczu cieplnego | Kontur bezpośredni: Wycina rzeczywisty kontur fizyczny łóżka w czasie rzeczywistym | Statyczna granica CAD (nie sprawdza się w przypadku odkształconych wydruków sublimacyjnych) | Niemożliwe: Stalowa matryca nie jest w stanie dostosować się do skurczu | Manualna ocena wzrokowa gałki ocznej (wysoki błąd zmęczenia) |
| Koszt narzędzi i konfiguracji | 0 Narzędzia: Plik cyfrowy ładowany natychmiastowo w przypadku niestandardowych partii składających się z jednej sztuki | 0 Narzędzia: Natychmiastowa zmiana plików cyfrowych | 300–1,200 dolarów za kostkę: Czas realizacji zamówienia na narzędzia stalowe 7–14 dni | 0 zł (Wzory papierowe muszą być oceniane ręcznie) |
| Konserwacja i zużycie | Brak ostrzy eksploatacyjnych; okresowe czyszczenie luster optycznych | Częsta wymiana piór i zużycie maty podkładowej odkurzacza | Wysokiej jakości ostrzenie matryc i konserwacja uszczelnień hydraulicznych | Codzienne ostrzenie ostrzy i konserwacja silnika |
Odpowiedzi na najczęściej zadawane pytania inżynieryjne dotyczące bezmarkerowego rozpoznawania obrazu, parametrów spandexu, zgodności plików i testowania tkanin.
Czy muszę nadrukować znaki rejestracyjne na każdym panelu koszulki, aby kamera wizyjna działała
Nie. W przeciwieństwie do tradycyjnych ploterów lub podstawowych ploterów CCD, które wymagają wstępnie wydrukowanych krzyżyków lub punktów narożnych, oprogramowanie wizyjne Redshift wykorzystuje technologię Markerless Direct Contour Recognition . 24-megapikselowa kamera panoramiczna (lub czujnik CIS LineScan) rejestruje całą powierzchnię cięcia i automatycznie wyodrębnia ścieżki cięcia bezpośrednio z zadrukowanych granic atramentu i krawędzi kontrastowych.
W jaki sposób specjalistyczna maszyna do cięcia laserowego metodą sublimacji radzi sobie z kurczeniem się i odkształcaniem tkanin podczas sublimacji barwnika
Podczas procesu prasowania w wysokiej temperaturze (190°C–210°C) tkaniny poliestrowe i spandex naturalnie kurczą się i odkształcają nierównomiernie (zwykle od 2% do 5%). Dedykowana maszyna do cięcia laserowego sublimacyjnego wyposażona w precyzyjny system kamera wizyjna (z możliwością rozbudowy do systemu RedShift LineScan) Fotografuje zadrukowaną tkaninę na przenośniku taśmowym na bieżąco. Oprogramowanie obsługuje dwa inteligentne tryby pracy, aby wyeliminować błędy w doborze rozmiaru:
1. Skanowanie w czasie rzeczywistym bez szablonów (ekstrakcja konturów bez znaczników): Bezpośrednio rozpoznaje i na bieżąco wyodrębnia kontury cięcia z zadrukowanych krawędzi. Dynamicznie dostosowuje się do zmiennych konturów paneli, elastycznych układów zagnieżdżonych oraz niestandardowych, jednorazowych zamówień na koszulki, bez konieczności korzystania z wstępnie wczytanych szablonów.
2. Oryginalny Vector CAD / Dopasowanie skonfigurowanego szablonu: Dopasowuje rzeczywiste zniekształcone kontury wydruku do oryginalnych plików wektorowych CAD (DXF/PLT) lub wstępnie skonfigurowanych szablonów głównych. Oprogramowanie automatycznie skaluje, obraca i kompensuje nieliniowe odkształcenia materiału z dokładnością do 0.1 mm, zapewniając spójne rozmiary paneli i dokładne wyrównanie szwów w produkcji seryjnej.
W jaki sposób Redshift zapobiega powstawaniu śladów przypaleń i żółknięcia w punktach startu/zakończenia lasera oraz na czysto białych tkaninach
Rozwiązujemy ten problem poprzez wielowarstwowe podejście inżynieryjne:
1. Dynamiczna synchronizacja mocy i częstotliwości PWM (sterowanie rampą mocy): Gdy głowica lasera zwalnia w ostrych zakrętach lub zatrzymuje się w punktach startu/wejścia, nadmierne przegrzanie zazwyczaj powoduje powstawanie przepaleń. Nasz kontroler dynamicznie skaluje moc lasera proporcjonalnie do prędkości chwilowej w mikrosekundach, eliminując przepalenia w wejściach.
2. 99.9% obojętny azot (N₂) wspomagany gazem: Żółknięcie termiczne białych dzianin poliestrowych to egzotermiczna reakcja utleniania wywołana reakcją tlenu atmosferycznego (21% O₂) z gorącym, stopionym polimerem. Azot całkowicie otula strefę cięcia, chroniąc włókna syntetyczne przed utlenianiem i zachowując nieskazitelne, śnieżnobiałe krawędzie.
3. Wydech o wysokiej prędkości przepływu 3000 CFM: Podciśnienie o wysokiej wartości CFM wciąga odparowany dym z syntetycznych polimerów bezpośrednio w dół przenośnika taśmowego, zanim zdąży on osiąść lub ponownie skroplić się na białych włóknach.
???? Zalecana literatura: Dlaczego biała tkanina żółknie na ploterze laserowym? Pełna analiza inżynierska i ustawienia parametrów →
Czy mogę układać kilka warstw tkaniny barwionej metodą sublimacji, aby ciąć szybciej
Chociaż lasery mogą ciąć tkaniny wielowarstwowe, łączenie warstw jest zdecydowanie odradzane w przypadku odzieży sportowej zadrukowanej metodą sublimacji . Energia cieplna lasera łączy ze sobą wiele warstw syntetycznych wzdłuż obwodu cięcia (kauteryzując je w jeden element), a ręczne łączenie warstw nie jest w stanie skompensować nieliniowych wahań skurczu każdej zadrukowanej warstwy. Zamiast tego, szybka (do 1500 mm/s) linia przenośnikowa Redshift z dwiema głowicami i jedną warstwą zapewnia ponad 500 koszulek na zmianę z 100% dokładnością wzoru i zerowym łączeniem warstw.
Czy pod wpływem ciepła lasera powstaną drapiące, twarde plastikowe kulki, które będą podrażniać skórę sportowców?
Nie. Utwardzone kulki z tworzywa sztucznego powstają tylko wtedy, gdy lasery o niskiej mocy tną z niską prędkością i długim czasem obróbki. Dzięki cięciu z prędkością 500–1500 mm/s i precyzyjnej optyce , energia lasera odparowuje przędzę syntetyczną tak szybko, że strefa wpływu ciepła (HAZ) jest ograniczona do <0.08 mm. Powstałe mikrokulki są całkowicie gładkie i elastyczne, mocując płaskie nici ściegowe bez drapania wrażliwej skóry podczas uprawiania sportu.
Jaka jest główna różnica pomiędzy standardową przecinarką laserową Vision a systemem wizyjnym LineScan?
Obie maszyny posiadają tę samą wytrzymałą ramę przenośnika, podajnik rolkowy i mechanizm cięcia laserowego. Standardowa wycinarka laserowa Vision wykorzystuje zamontowaną u góry panoramiczną kamerę o rozdzielczości 24 MP, która wykonuje zdjęcia podczas przerw w podawaniu, oferując wyjątkową ekonomiczność w przypadku odzieży drużynowej i odzieży sportowej. System LineScan Vision to ulepszona wersja optyczna z czujnikiem obrazu kontaktowego (CIS), który skanuje linia po linii na całej szerokości stołu roboczego w sposób ciągły podczas przesuwania (<3 s na stół), zapewniając rozdzielczość 0.02 mm, 0% zniekształceń krawędzi i nieprzerwane, ciągłe cięcie z prędkością do 1,500 mm/s, co jest idealne dla fabryk o dużej wydajności, pracujących 24 godziny na dobę, 7 dni w tygodniu.
Jakiego rodzaju szkolenie i wsparcie instalacyjne zapewniacie po zakupie?
Po zakupie zapewniamy kompleksowy serwis, który uwolni Cię od wszelkich zmartwień. Oferujemy wsparcie dopasowane do Twojego systemu laserowego:
• Wsparcie online: W przypadku standardowych konfiguracji oferujemy szczegółowe wskazówki wideo online, a także szybką diagnostykę i interwencje online, które sprawnie przeprowadzą Cię przez cały proces.
• Instalacja i szkolenie na miejscu: W przypadku skomplikowanych systemów przemysłowych nasi inżynierowie techniczni, którzy biegle posługują się językiem angielskim w mowie, są dostępni i zajmują się profesjonalną instalacją na miejscu za granicą.
• Inspekcja i szkolenie praktyczne: Oferujemy kompleksowe usługi inspekcyjne w Państwa zakładzie, w tym szkolenia z zakresu obsługi i konserwacji. Dzięki temu Państwa operatorzy otrzymują spersonalizowane porady i są w pełni przygotowani do obsługi i konserwacji maszyny.
Inżynieria bezpośrednia w fabryce
Złóż wniosek o dostosowaną konfigurację maszyny, uzyskaj bezpośrednią cenę fabryczną lub zamów bezpłatny raport z cięcia materiału w rozdzielczości 4K.
Gwarancja reakcji w ciągu 24 godzin Bezpośrednia odpowiedź od specjalistów inżynierii aplikacji.
Bezpłatny test materiału wideo 4K Wyślij swój materiał do analizy czasu cyklu i wytnij próbki.
Europejskie Centra Demo Odwiedź certyfikowane centra partnerskie w Europie Zachodniej, Środkowej i Wschodniej.
// BEZPŁATNA WALIDACJA APLIKACJI
Wyślij nam metrową próbkę materiału barwionego metodą sublimacji. Wytniemy Twój wzór koszulki, nagramy zdjęcia krawędzi mikroskopem w wysokiej rozdzielczości 4K, zmierzymy kompensację skurczu i dostarczymy pełny raport parametrów.
🔒 Ścisła ochrona NDA i IP ⚡ Gwarantowane 48-godzinne sprawdzenie 🇪🇺 Bezpośrednie europejskie wsparcie inżynieryjne
 Zoptymalizowany przez akcelerator serafinowy