Vous cherchez à fabriquer des vêtements de sport performants, dotés de perforations élégantes et respirantes. Malheureusement, vos méthodes actuelles ne donnent pas satisfaction. La perforation mécanique provoque l'effilochage des tissus après quelques lavages, ce qui engendre des plaintes et des retours clients. Vous vous retrouvez avec un produit fragile et peu fiable, et vous vous sentez piégé, incapable d'innover sans sacrifier la qualité et la durabilité.
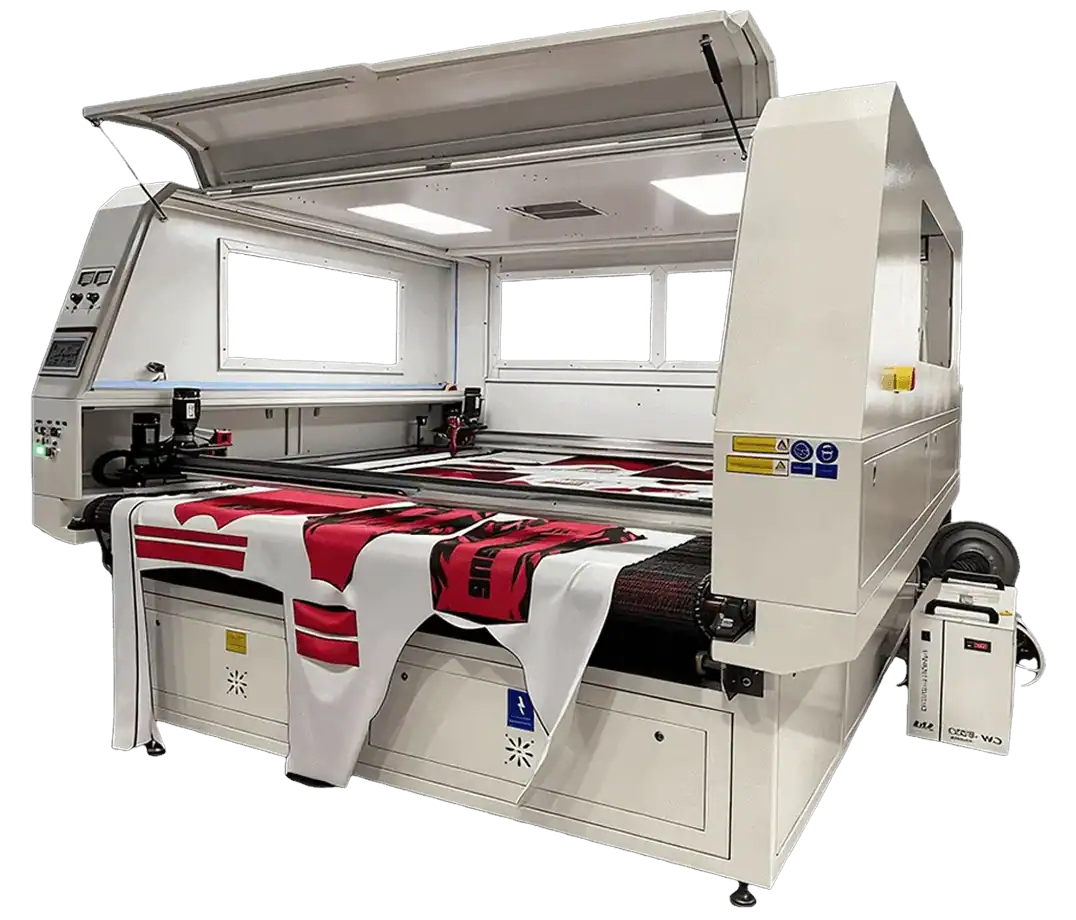
Éliminez les erreurs d'alignement manuel et de déformation graphique sur les vêtements de sport, les vêtements de loisirs et les drapeaux sublimés. Découvrez notre gamme RedShift Découpeuse laser à vision industrielle—doté d'une reconnaissance haute résolution supérieure, d'une alimentation continue par convoyeur automatique et d'un système de maintien par le vide conçu pour la production textile à haut débit.
Le secret d'une perforation laser parfaite réside dans l'utilisation de l'énergie thermique d'un laser CO₂ non seulement pour découper un trou, mais aussi pour sceller simultanément les bords du tissu à l'échelle microscopique. Pour les textiles synthétiques comme le polyester, cette fusion contrôlée cautérise les fils, les empêchant de s'effilocher. Ce procédé crée une perforation nette et durable qui renforce le vêtement, faisant de la technologie laser un outil de finition, et non plus seulement un outil de découpe.
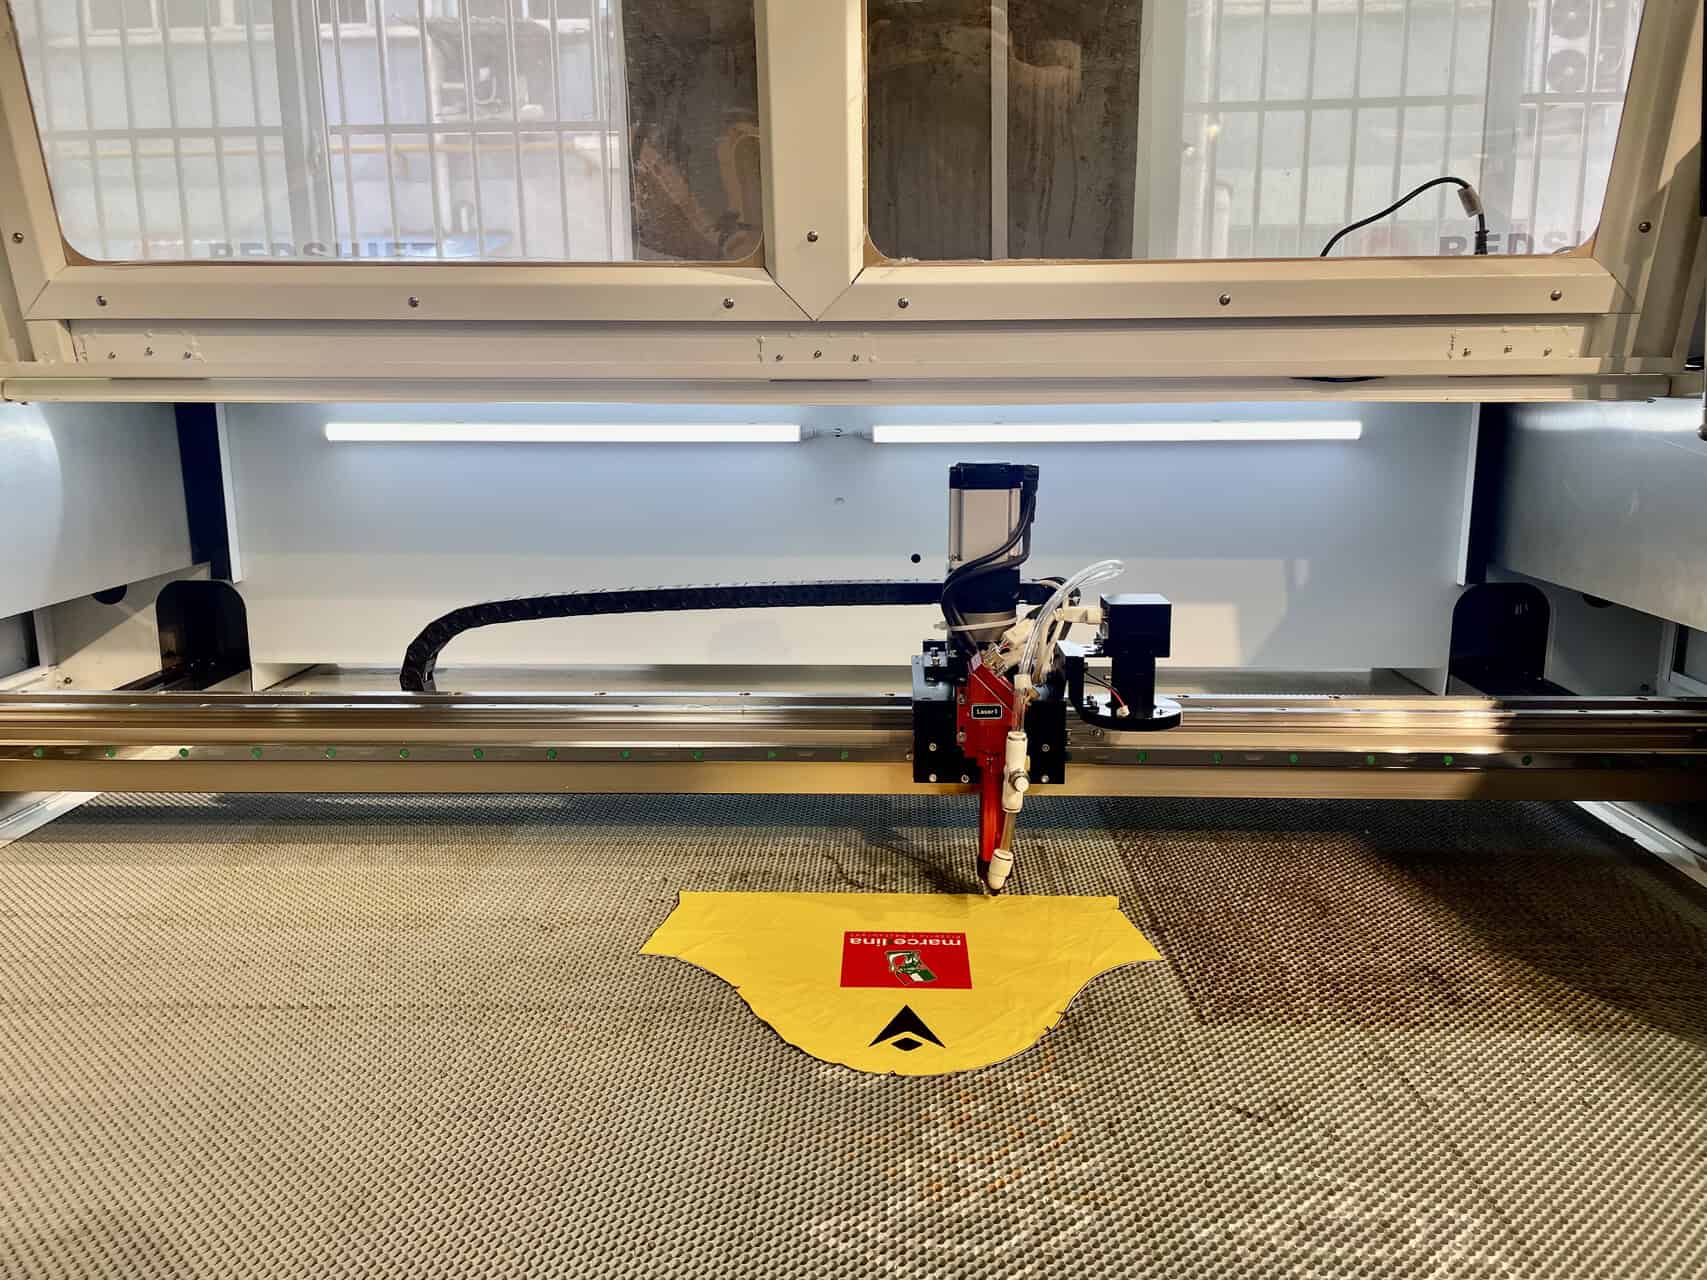
J'ai travaillé un jour avec une jeune entreprise prometteuse de vêtements de sport, sur le point de décrocher un important contrat avec une grande enseigne. Leurs créations étaient brillantes, mais un problème majeur se posait : leurs perforations mécaniques s'effilochaient après seulement quelques lavages. Ils considéraient le laser comme une simple méthode de perforation plus rapide et craignaient les bords fondus. Je leur ai montré au microscope comment ce « bord fondu » était en réalité une soudure parfaitement étanche qui solidarisait le tricot. En optant pour un laser CO₂, ils ont résolu le problème d'effilochage, passé avec succès les tests de durabilité du distributeur et obtenu le contrat. Ce fut une leçon précieuse : la véritable valeur du laser réside souvent dans ce qui est invisible à l'œil nu.
Comment la perforation au laser CO₂ contrôle-t-elle la chaleur pour éviter le jaunissement du tissu ou les marques de brûlure ?
Vous vous apprêtez à lancer une impression sur un rouleau de tissu technique blanc éclatant et coûteux. La peur est palpable : un seul mauvais réglage et toute la pièce pourrait être ruinée par d'horribles taches jaunes ou des marques de brûlure autour de chaque minuscule trou. Vous avez l'impression de marcher sur un fil, où une petite erreur pourrait entraîner un gaspillage de milliers d'euros de tissu.
Un laser CO₂ prévient la brûlure grâce à des impulsions d'énergie extrêmement courtes et intenses. Le faisceau vaporise instantanément le tissu – un processus appelé sublimation – le faisant passer directement de l'état solide à l'état gazeux. Ce processus est si rapide que les fibres environnantes n'ont pas le temps d'absorber l'excès d'énergie thermique, responsable du jaunissement et du carbonisme. Un système de ventilation adéquat élimine ensuite immédiatement les particules vaporisées.

La maîtrise de la chaleur est une course contre la montre. L'objectif est d'introduire l'énergie et d'évacuer la matière vaporisée avant que la chaleur ne se propage.
1. Haute vitesse, faible consommation
Comme pour le papier, la règle fondamentale est de déplacer la tête laser aussi vite que possible tout en utilisant la puissance minimale requise pour perforer le tissu. La vitesse est essentielle pour éviter l'échauffement . Un faisceau trop lent s'attarde et risque de « chauffer » le tissu autour de la perforation.
2. La puissance des pulsations (fréquence)
Les lasers à excitation RF de pointe permettent de contrôler la fréquence des impulsions (Hz) . Pour les textiles, une très haute fréquence délivre l'énergie par brèves impulsions rapides. Cet effet de « pointillisme » permet de percer un trou net avec un impact thermique minimal, contrairement à un faisceau continu issu d'un laser à tube de verre, qui délivre l'énergie plus lentement et risque d'entraîner un transfert de chaleur plus important.
3. Assistance aérienne ciblée
Un puissant jet d' air comprimé dirigé est indispensable. Il remplit deux fonctions : premièrement, il évacue les particules vaporisées du faisceau laser afin d'éviter leur réchauffage ; deuxièmement, il refroidit instantanément le bord microscopique du trou nouvellement formé, éliminant toute chaleur résiduelle et prévenant toute décoloration.
Quels types de micro-perforations améliorent la respirabilité sans affaiblir la résistance des textiles ?
Un créateur vous présente un motif de perforation aussi beau que complexe. Votre première pensée n'est pas pour l'esthétique, mais pour la solidité de la structure. Vous craignez que des milliers de trous dans le tissu ne créent un point faible susceptible de se déformer, de s'étirer ou de se déchirer sous la tension, entraînant un échec produit et la déception du client.
Pour améliorer la respirabilité sans compromettre la résistance, il est préférable d'éviter les perforations alignées, qui peuvent créer un effet de déchirure. Privilégiez plutôt des motifs décalés ou en quinconce, comme un nid d'abeilles ou une structure en briques. Ces motifs répartissent la tension plus uniformément sur le tissage. De plus, l'utilisation de micro-perforations très fines (moins de 1 mm) préserve davantage la structure du fil d'origine, garantissant ainsi l'intégrité du tissu.

Ce motif n'est pas qu'un simple décor ; c'est un choix technique.
1. Densité et zonage des motifs
Il n'est pas nécessaire de perforer l'intégralité du vêtement. Une conception intelligente repose sur le « zonage », qui consiste à placer des motifs plus denses dans les zones de forte transpiration (comme le dos ou les aisselles) et à laisser les zones de forte tension (comme les épaules et les coutures) pleines. La précision d'un laser CO₂ permet ce niveau de perforation détaillé et ciblé, impossible à égaler avec les méthodes mécaniques.
2. Travailler avec le grain
Chaque tissu possède un sens de grain ou de tricot où son élasticité et sa résistance sont maximales. Il est essentiel d'orienter vos motifs de perforation de manière à tirer parti de cette structure, et non à la contrer. Par exemple, dans un tissu extensible dans les quatre sens , un motif en losange répartira mieux les tensions qu'une grille carrée lorsque le tissu est étiré.
3. Test de résistance
Avant toute production à grande échelle, il est indispensable de réaliser des tests. Une méthode simple et efficace consiste à effectuer un test de résistance à la traction . Découpez deux échantillons, l'un perforé et l'autre non, puis utilisez un dynamomètre pour les étirer jusqu'à rupture. Vous obtiendrez ainsi des données quantifiables sur la perte de résistance et pourrez démontrer aux concepteurs qu'une légère modification du patron pourrait être nécessaire pour garantir la durabilité.
| Type de motif | Respirabilité | Solidité | Meilleur cas d'utilisation |
|---|---|---|---|
| Quadrillage | Bon | Moyen | Des motifs simples sur des tissus stables et non extensibles. |
| Échelonné/Brique | Excellent | Bon | Utilisation polyvalente, bon équilibre entre flux d'air et durabilité. |
| Nid d'abeille/Hexagone | Excellent | Excellent | Zones de forte contrainte sur les vêtements de performance ; imite la résistance naturelle. |
| Randomisé | Bon | Excellent | Esthétique recherchée lorsqu'un aspect non uniforme est souhaité ; excellent pour la force. |
Pourquoi différents tissus réagissent-ils si différemment sous les faisceaux laser CO₂ ?
Vous venez de trouver les réglages parfaits pour un jersey de polyester, obtenant de magnifiques perforations nettes. Vous chargez un nouveau rouleau de coton pour la prochaine utilisation, lancez le même programme et le résultat est catastrophique : des trous brûlés et disgracieux. La frustration est immense ; pourquoi n’existe-t-il pas un réglage universel qui fonctionne tout simplement ?
Les différents tissus réagissent différemment en raison de leur composition chimique. Les fibres naturelles comme le coton et la laine, à base de carbone, ont tendance à se vaporiser proprement, mais peuvent se carboniser, à l'instar du bois ou du papier. Les fibres synthétiques comme le polyester et le nylon sont des polymères (plastiques) qui fondent. Un laser CO₂ exploite cette propriété de fusion, utilisant la chaleur pour créer un bord net, cautérisé et scellé, empêchant ainsi tout effilochage ultérieur.

C’est là que le véritable savoir-faire entre en jeu. Le trou en lui-même est facile ; gérer le bord est tout un art.
1. Fibres naturelles (coton, lin, laine)
Ces fibres absorbent l'humidité et ont un point d'inflammation plus bas. Le laser doit vaporiser à la fois l'eau et la fibre. On obtient ainsi une coupe nette, mais souvent avec une très légère teinte brunâtre ou jaunâtre sur le bord, due à la carbonisation. L'essentiel est d'utiliser une vitesse maximale et une assistance d'air puissante pour minimiser cette décoloration. Les bords n'étant pas scellés, l'effilochage reste un problème sur les tissus à tissage lâche.
2. Fibres synthétiques (polyester, nylon)
C'est ici que la magie opère. Ces matériaux fondent de façon contrôlée. La chaleur du laser crée instantanément un rebord microscopique et durci autour de la perforation. Cette soudure thermique est essentielle. Si un concepteur peut considérer la fusion comme un défaut, un fabricant y voit une garantie d'absence d'effilochage. Elle confère une durabilité et une facilité de lavage impossibles à obtenir par découpe mécanique. Le laser réalise ainsi une finition.
3. Matières synthétiques extensibles (Spandex, Lycra, Élasthanne)
Ces tissus présentent un défi particulier car la chaleur peut provoquer leur rétrécissement et leur froncement autour de la perforation. La solution consiste à utiliser la puissance la plus faible possible, une vitesse extrêmement élevée et à veiller à ce que le tissu soit maintenu sous une tension légère et uniforme sur le plateau laser. Ceci empêche le matériau de se déformer lors de la perforation.
Comment l'automatisation laser CO₂ peut-elle réduire les coûts de production dans les projets de perforation à grande échelle ?
Vous soumissionnez pour une commande colossale de 50 000 chemises perforées. Utiliser des méthodes manuelles ou mécaniques engendrerait des coûts de main-d'œuvre exorbitants, nécessiterait de nombreuses machines et présenterait un risque de qualité inégale. Vous peinez à établir une offre à la fois compétitive et rentable, conscient du casse-tête logistique qui vous attend.
L'automatisation par laser CO₂ réduit considérablement les coûts de production en combinant rapidité, précision et main-d'œuvre minimale. Un seul système laser automatisé, équipé d'un convoyeur, peut fonctionner 24 h/24 et 7 j/7, perforant des rouleaux de tissu entiers avec une régularité et une vitesse inégalées par les méthodes manuelles. Ce procédé élimine le besoin de matrices coûteuses, réduit le gaspillage de matière grâce à un positionnement précis et ne requiert qu'un seul opérateur pour superviser l'ensemble du processus, ce qui entraîne une réduction significative du coût unitaire.

Pour un responsable des achats comme John, c'est l'essentiel. Il ne s'agit pas seulement d'améliorer les coûts ; il s'agit d'améliorer l'activité de l'entreprise.
1. Élimination des temps d'outillage et de préparation
La découpe mécanique nécessite la création, l'entretien et le stockage d'outils métalliques coûteux. Chaque nouveau motif implique un nouvel outil et un temps d'arrêt important pour le changement de machine. Avec un laser CO₂ , un nouveau motif se résume à un simple fichier numérique. Vous pouvez ainsi passer instantanément d'un motif complexe à un autre, ce qui offre une flexibilité de conception illimitée sans aucun frais de configuration.
2. Vitesse et débit
Un système laser automatisé peut perforer un tissu à une vitesse supérieure à un mètre par seconde. Intégré à un système de vision (une caméra qui détecte la position du tissu) et à un convoyeur, le processus est continu. Le laser découpe le tissu en mouvement, créant ainsi une ligne de production sans interruption, plus performante qu'une équipe de presses mécaniques.
3. Rendement des matériaux et réduction des déchets
Le logiciel laser permet d'imbriquer les motifs avec une extrême précision, en les assemblant au plus près pour optimiser l'utilisation de chaque centimètre carré de tissu. Ceci réduit considérablement le gaspillage de matière¹ par rapport aux agencements moins précis requis pour le poinçonnage mécanique. Sur une production de 50 000 unités, une économie de seulement 5 % sur les coûts de matière représente un gain financier considérable².
Conclusion
L'art de la perforation des tissus repose sur une maîtrise thermique précise. Si la prévention des brûlures est essentielle, le véritable génie de la technologie laser CO₂ réside dans sa capacité à transformer les propriétés d'un tissu. Pour les fibres synthétiques, il ne s'agit pas d'éviter la fusion, mais de la contrôler afin de créer un bord durable et étanche, résistant à l'effilochage – une caractéristique impossible à obtenir par les méthodes mécaniques. Associés à la rapidité, à la précision et aux économies réalisées grâce à l'automatisation, les lasers CO₂ deviennent bien plus qu'un simple outil de découpe. Ils constituent une solution de fabrication incontournable pour la création de produits textiles innovants, durables et rentables.
Bien sûr, August. Voici les 10 questions fréquentes et une méta-description basées sur votre article. Elles sont conçues pour répondre aux questions que pourrait se poser un professionnel comme John, confirmant ainsi votre expertise.
QFP
Q1 : Quels sont les meilleurs réglages initiaux pour un nouveau type de tissu ?
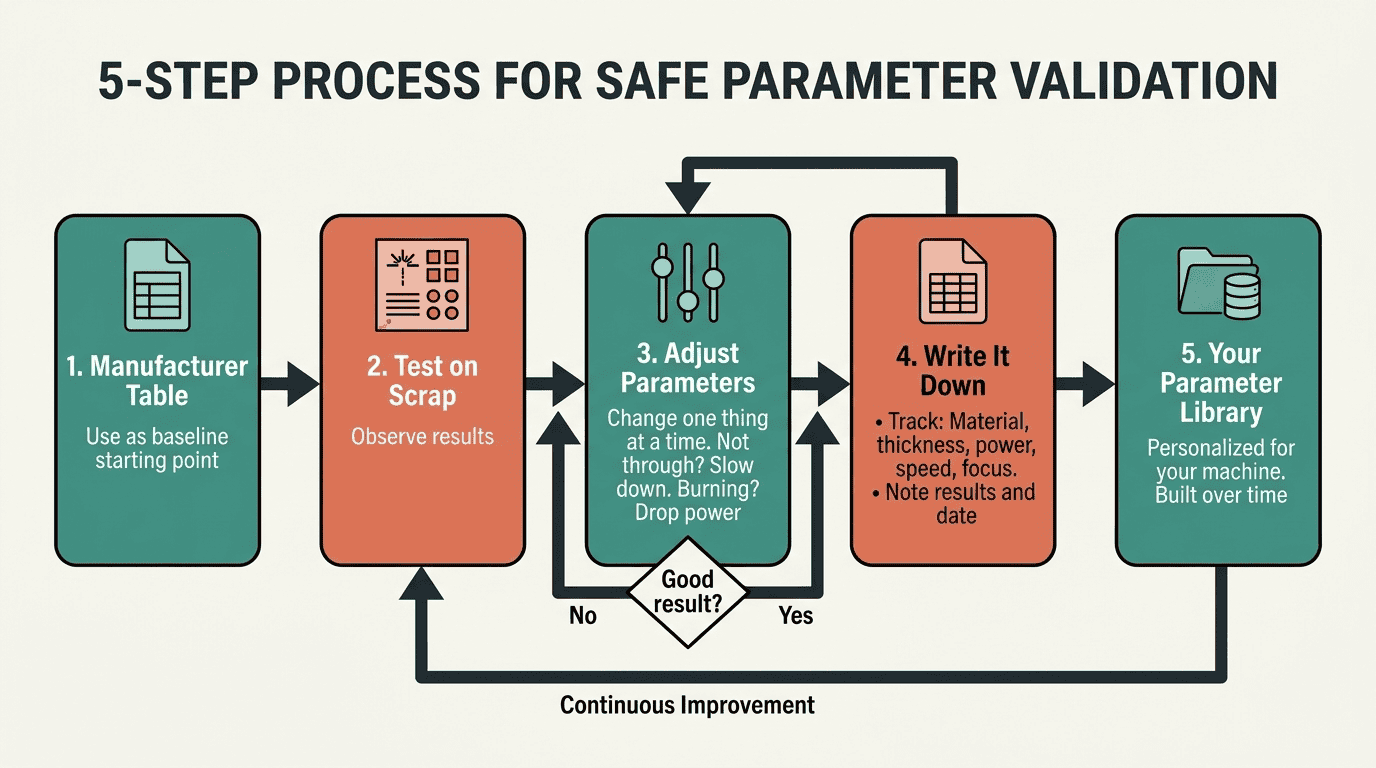
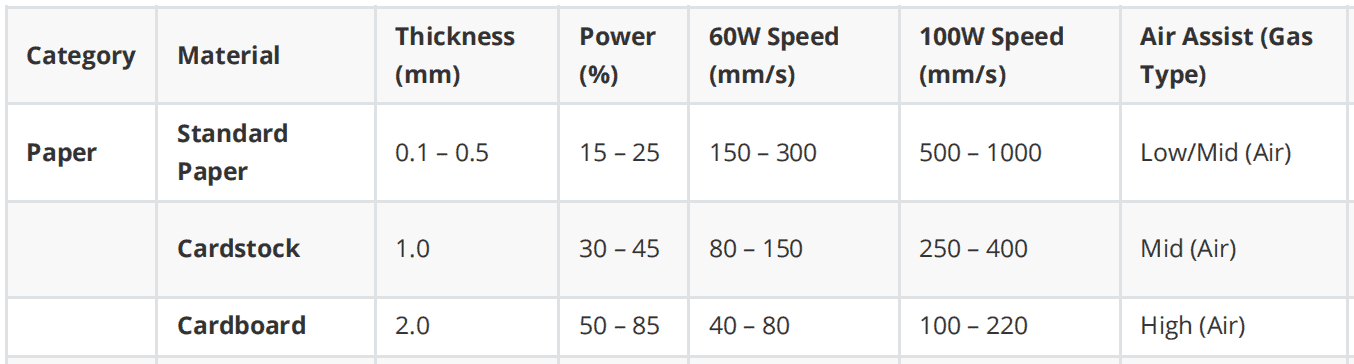
A : Commencez toujours par un test sur une petite chute de tissu. Créez une grille de petits carrés en utilisant différents réglages de puissance et de vitesse. L'objectif est de trouver la puissance minimale et la vitesse maximale permettant de percer le tissu proprement. Cela vous donnera une base de travail et vous évitera de gaspiller de grandes quantités de matériau.
Q2 : Vous avez dit qu’un « bord fondu » sur le polyester était une bonne chose. Mais cela ne rend-il pas le tissu rigide ?
R : Excellente question. La fusion est microscopique et ne scelle que les extrémités du fil. Correctement réalisée, cette « cautérisation » est si fine qu'elle est imperceptible au toucher et n'altère en rien le drapé ni la souplesse du tissu. C'est un gage de durabilité, et non un défaut.
Q3 : Mon tissu extensible (spandex/lycra) se fronce et rétrécit autour des perforations. Comment puis-je éviter cela ?
R : Cela est dû à une surchauffe. Pour y remédier, il faut utiliser une vitesse extrêmement élevée et une puissance très faible. Veillez également à maintenir le tissu sous une tension légère et uniforme sur le plateau laser ; un cadre ou une table à vide conviennent parfaitement. Cela empêche le matériau de se rétracter pendant la découpe au laser.
Q4 : Comment puis-je minimiser la bordure brunâtre lors de la découpe au laser de fibres naturelles comme le coton ?
A : Avec les fibres naturelles, il faut lutter contre la carbonisation. La clé, c'est la rapidité. Utilisez la vitesse de coupe la plus élevée possible, combinée à un jet d'air comprimé très puissant et concentré (assistance à l'air). L'air chasse les particules chaudes avant qu'elles n'aient le temps de décolorer le tissu environnant.
Q5 : Un système laser est-il plus rentable que le poinçonnage mécanique pour les commandes importantes ?
R : Oui, absolument. Bien que l'investissement initial soit plus élevé, le coût total de possession est bien moindre. Avec un laser, il n'y a aucun coût lié à la création, au remplacement ou au stockage des matrices physiques. Les changements de conception sont instantanés (il suffit de charger un nouveau fichier), la vitesse de production est accrue et le logiciel d'imbrication réduit le gaspillage de matériaux.
Q6 : Mon laser ne découpe pas complètement le tissu à certains endroits. Dois-je augmenter la puissance ?
A : Augmenter la puissance doit être votre dernier recours, car cela risque de provoquer un brûlure. Vérifiez d'abord la mise au point ; un faisceau mal focalisé perd en efficacité de coupe. Ensuite, nettoyez la lentille et les miroirs, car des résidus peuvent obstruer le faisceau. Si ces éléments sont en bon état, essayez de réduire légèrement la vitesse avant d'augmenter la puissance.
Q7 : Les petites perforations denses rendent-elles le tissu facilement déchirable ?
R : Non, si le motif est correctement conçu. Évitez d'aligner les trous en lignes verticales ou horizontales droites, car cela crée un effet de perforation « à déchirer ici ». Utilisez plutôt un motif décalé, en briques ou en nid d'abeille pour répartir uniformément la tension sur les fibres et préserver ainsi l'intégrité structurelle du tissu.
Q8 : Qu'est-ce que la « sublimation » et pourquoi est-elle importante pour la découpe des tissus ?
A : La sublimation est le procédé par lequel l'énergie du laser transforme directement un matériau de l'état solide à l'état gazeux, sans passer par l'état liquide. Ce procédé est idéal car il vaporise la fibre instantanément et proprement. Plus la sublimation est rapide, moins la chaleur a le temps de se propager aux matériaux environnants et de provoquer des brûlures ou un jaunissement.
Q9 : À quelle fréquence dois-je nettoyer les optiques du laser lors de la découpe de tissus synthétiques ?
R : Fréquemment. La découpe de matériaux synthétiques génère un résidu collant et aérosolisé qui peut rapidement se déposer sur les lentilles et les miroirs, réduisant ainsi la puissance et l'efficacité du laser. Pour une production en grande série, le contrôle et le nettoyage des optiques doivent faire partie de la procédure quotidienne de démarrage et d'arrêt.
Q10 : Puis-je créer des perforations de tailles différentes dans le même motif ?
R : Oui. C'est un avantage majeur des lasers. On peut programmer le laser pour créer un motif complexe avec des perforations de tailles et de formes variées en une seule passe. Cela permet de réaliser des conceptions « zonées » sophistiquées, avec des perforations plus larges pour la ventilation dans certaines zones et plus petites pour l'esthétique dans d'autres.
« Lors du choix d'équipements de production pour les vêtements de sport et les tissus techniques, s'associer à un fabricant expérimenté de machines de découpe laser CO2 industrielles vous garantit un scellage des bords sans bavures, une optique focale personnalisée et une automatisation de convoyeur multi-têtes à grande vitesse. »