 Passer au contenu
Découpe laser CO₂ : Pourquoi les tableaux de paramètres échouent-ils ?
À emporter rapide
- Les tableaux de paramètres sont des points de départ, pas des garanties. — Même des appareils de même puissance fonctionnent différemment.
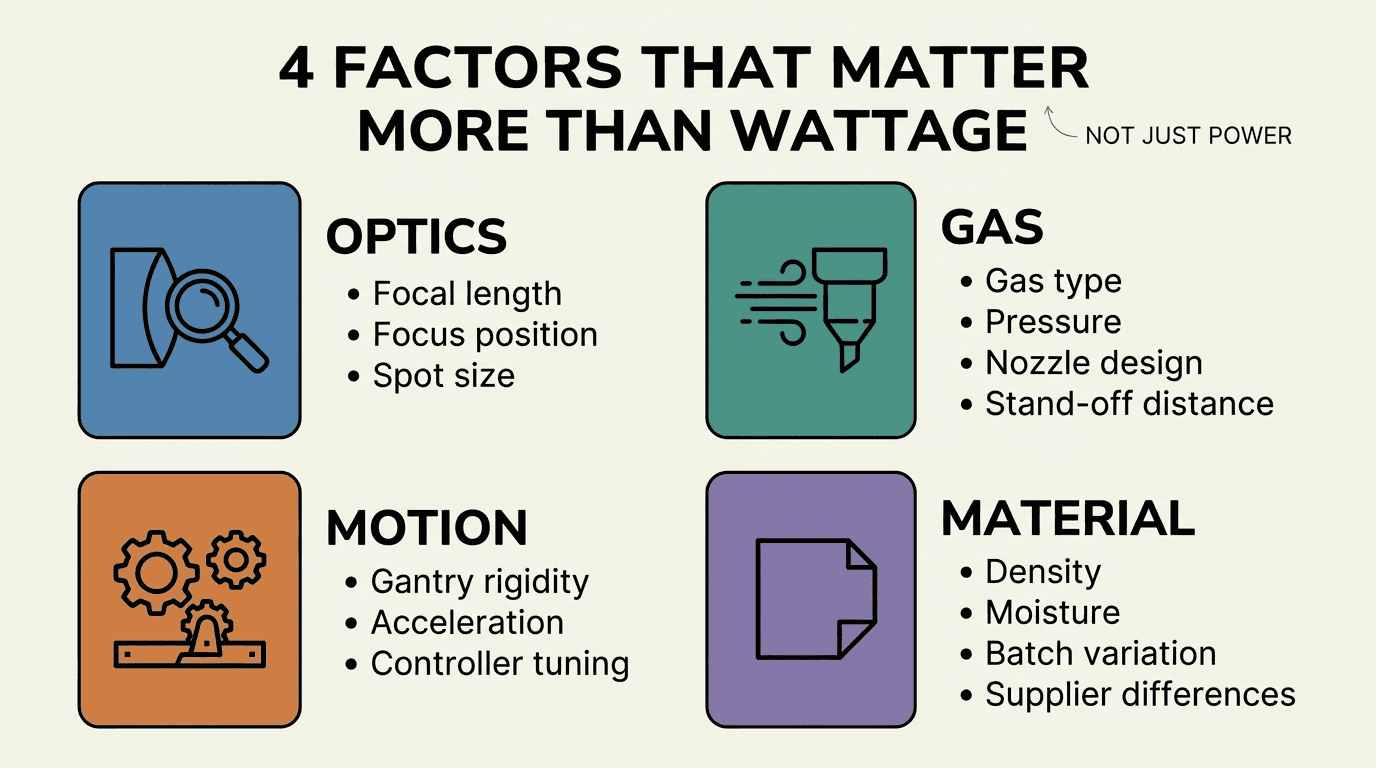
- 4 facteurs comptent plus que la puissance — Optique, gaz d'assistance, système de mouvement et variabilité des matériaux
- Toujours tester d'abord sur une chute de papier. — Avant le lancement de la production, validez les paramètres sur un échantillon de matériau.
- Créez votre propre bibliothèque de paramètres — Enregistrez les paramètres qui fonctionnent pour votre machine et vos matériaux spécifiques.
Pourquoi les tables de paramètres échouent-elles ?
L'an dernier, le propriétaire d'un atelier d'enseignes est venu me voir, exaspéré. « J'ai acheté deux machines laser identiques, avec les mêmes paramètres. L'une découpe parfaitement, l'autre brûle les bords. »
J'ai inspecté les deux machines. Même puissance, même marque, mêmes paramètres. Le problème ne venait pas du matériel, mais de sa façon d'interpréter les tables de paramètres.
Votre laser peut avoir une puissance de 25 W ou de 150 W. Dans tous les cas, les valeurs indiquées dans les tableaux des fabricants ne sont que des points de départ, et non des solutions définitives. Ce guide explique pourquoi il est impossible de simplement copier les paramètres d'une machine à l'autre et comment créer une bibliothèque de découpe adaptée à votre configuration.
La tentation et le piège des tableaux de paramètres
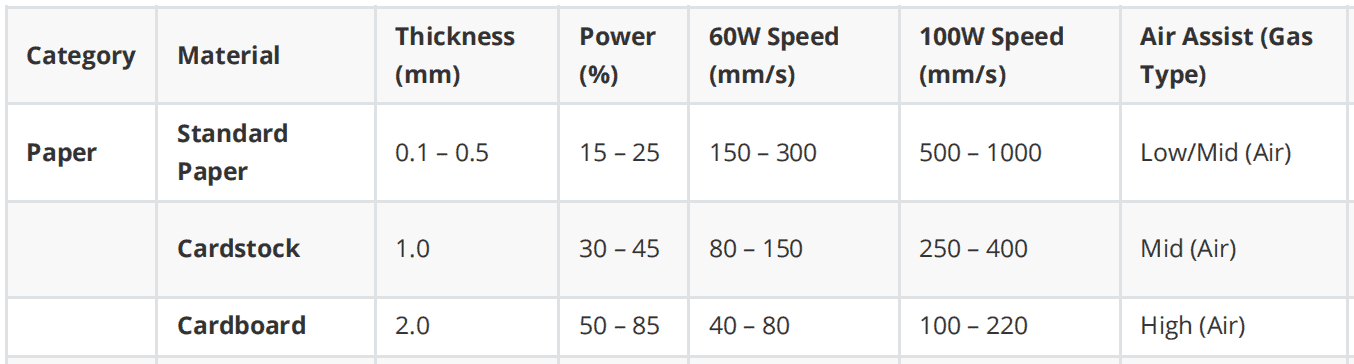
Les tableaux de paramètres sont rassurants. Ils transforment un processus complexe et multivariable en une simple recherche : sélectionnez votre matériau, vérifiez son épaisseur, définissez la vitesse. Et voilà !
Mais les vendeurs indiquent rarement clairement leurs valeurs. Ils ne précisent pas « ceci sont des points de départ » ou « les résultats peuvent varier ». Du coup, on les considère comme des recettes. Deux mauvaises idées en découlent :
-
Les tests sont facultatifs une fois le tableau en votre possession. Et n'importe quel laser de 60 W peut utiliser les mêmes valeurs de 60 W. Les deux affirmations sont fausses.
-
Un tableau type répertorie les matériaux (acrylique, MDF, bois, cuir, PVC, papier, etc.) avec leurs épaisseurs et des réglages allant de 25 W à 260 W. Il indique les vitesses « Max » et « Optimale » en mm/s.
C'est utile si vous utilisez exactement la même machine que celle utilisée par le fournisseur pour les tests. Le copier sur une autre marque ? C'est s'exposer à des problèmes.
Pourquoi une même puissance ne signifie pas les mêmes résultats
Prenons l'exemple des voitures. Deux véhicules équipés d'un moteur de 2.0 litres peuvent présenter des performances totalement différentes en termes de consommation, d'accélération et de tenue de route. C'est le même principe pour les lasers CO₂. Le chiffre indiqué sur le tube ne reflète pas sa capacité de découpe réelle.
Voici ce qui compte réellement :
-
Qualité de la source laser et du faisceau. À puissance égale, les lasers à tube de verre et les lasers à excitation RF peuvent présenter des performances très différentes. Un faisceau monomode de qualité transmet une énergie plus efficace au matériau qu'un faisceau multimode de qualité médiocre, même à puissance égale.
-
Réduction de la puissance . La plupart des recettes pratiques fonctionnent à 50-80 % de la puissance maximale afin de prolonger la durée de vie des tubes. Cependant, « 100 W à 60 % » sur un contrôleur ne correspond pas au même réglage sur un autre.
-
Pertes optiques . La qualité des miroirs, l'état des lentilles et l'alignement contribuent à la perte de puissance avant qu'elle n'atteigne le matériau. Deux machines de 100 W peuvent délivrer une énergie très différente lors de la coupe si l'une d'elles présente des optiques sales ou mal alignées.
Copier « 100 W + 10 mm/s sur acrylique de 3 mm » sur le tableau d'un fournisseur est aussi risqué que de supposer que toutes les voitures de 2.0 L ont le même temps d'accélération de 0 à 100 km/h.
Les 4 facteurs qui déterminent la performance de coupe
Au-delà de la puissance nominale, plusieurs sous-systèmes interagissant déterminent quelle combinaison puissance-vitesse permettra une coupure nette :
| 🔍OPTIQUE | 💨 GAZ | ⚙️ MOUVEMENT | 📦 MATÉRIAU |
|---|---|---|---|
| • Distance focale | • Type de gaz | • Rigidité du portique | • Densité |
| • Position de focalisation | • Pression | Accélération | • Humidité |
| • Taille du spot | • Conception de la buse | • Réglage du contrôleur | • Variation du lot |
| • Distance de sécurité | • Différences entre fournisseurs |
1. Optique : Lentille, distance de mise au point et taille du spot
La focale et la position de mise au point de l'objectif contrôlent directement la taille du point focal et la profondeur de champ :
| Distance focale | Idéal pour | Caractéristiques |
|---|---|---|
| 50mm | Matériaux fins, détails soignés | Point plus petit, intensité plus élevée |
| 100mm + | plaques épaisses, métaux | Zone de focalisation plus étendue, pénétration plus profonde |
L'importance du positionnement :
- Concentration en surface : Idéale pour les matériaux minces
- Concentration moyenne : Idéal pour les plaques épaisses afin d’équilibrer la qualité du dessus et du dessous
💡 Remarques : Les objectifs à longue focale (>100 mm) sont recommandés pour les couteaux et les matériaux épais.
2. Conception du type de gaz d'assistance, de la pression et de la buse
Le gaz d'assistance expulse les projections de matière fondue et les fumées de la saignée. Son type et sa pression influent fortement sur la vitesse de coupe, l'oxydation des arêtes et la formation de scories.
Exigences spécifiques en matière de gaz :
| Source | Besoins en gaz | Remarques |
|---|---|---|
| Acrylic | Faible débit d'air ou soufflage latéral | Prévenir les aspérités de la surface ; assurer une circulation d'air par le bas pour prévenir les incendies. |
| Couteaux | Débit d'air élevé, petite buse | Force accrue par unité de surface ; utiliser une distance focale supérieure à 100 mm |
| Cuir | Petit compresseur | Utilisez un objectif de 50 mm de focale avec un tube 60-100 W. |
| PVC | Débit d'air contrôlé | Utiliser un objectif de 50 mm, un tube de 60 à 100 W et une puissance de 50 à 70 %. |
| Papier | Réglage par puissance | Puissance du tube plus élevée = pourcentage de laser plus faible |
Paramètres clés des gaz :
- Type de gaz (air, oxygène, azote)
- Pression à la buse
- diamètre de l'orifice de la buse
- Distance de tir de la buse
3. Systèmes de mouvement et mécanique des machines
Les valeurs de vitesse indiquées dans les tableaux de paramètres supposent un certain niveau de rigidité mécanique, de capacité d'accélération et de réglage du contrôleur.
Portiques de bureau vs portiques industriels :
- Portiques CO₂ de bureau légers : les vitesses élevées peuvent provoquer des vibrations, des dépassements ou des largeurs de coupe irrégulières.
- Portiques industriels lourds : supportent des vitesses élevées sans problème
Profils de contrôleur : De nombreux contrôleurs appliquent des profils d’accélération et de secousse différents selon que le mouvement est rectiligne, courbe ou complexe. Une vitesse de « 20 mm/s » sur une machine peut se traduire par des vitesses effectives différentes sur des trajectoires complexes.
4. Variabilité matérielle
Les matériaux réels ne sont pas parfaitement uniformes d'un fournisseur à l'autre et d'un lot à l'autre :
Panneaux MDF et panneaux de fibres :
- Leur densité, le type de liant et leur teneur en humidité varient.
- Changement significatif de l'énergie de coupe requise
- Le risque de carbonisation ou d'enflammation varie selon le lot.
Acrylique:
- Les formes moulées et extrudées présentent un comportement thermique différent.
- La qualité des contours diffère pour des paramètres identiques.
Matériaux naturels:
- Le cuir, le bois et les tissus ont naturellement des épaisseurs différentes.
- L'orientation des fibres influe sur la coupe
- Différences de finition et de traitement
Trois idées fausses qui causent des ennuis.
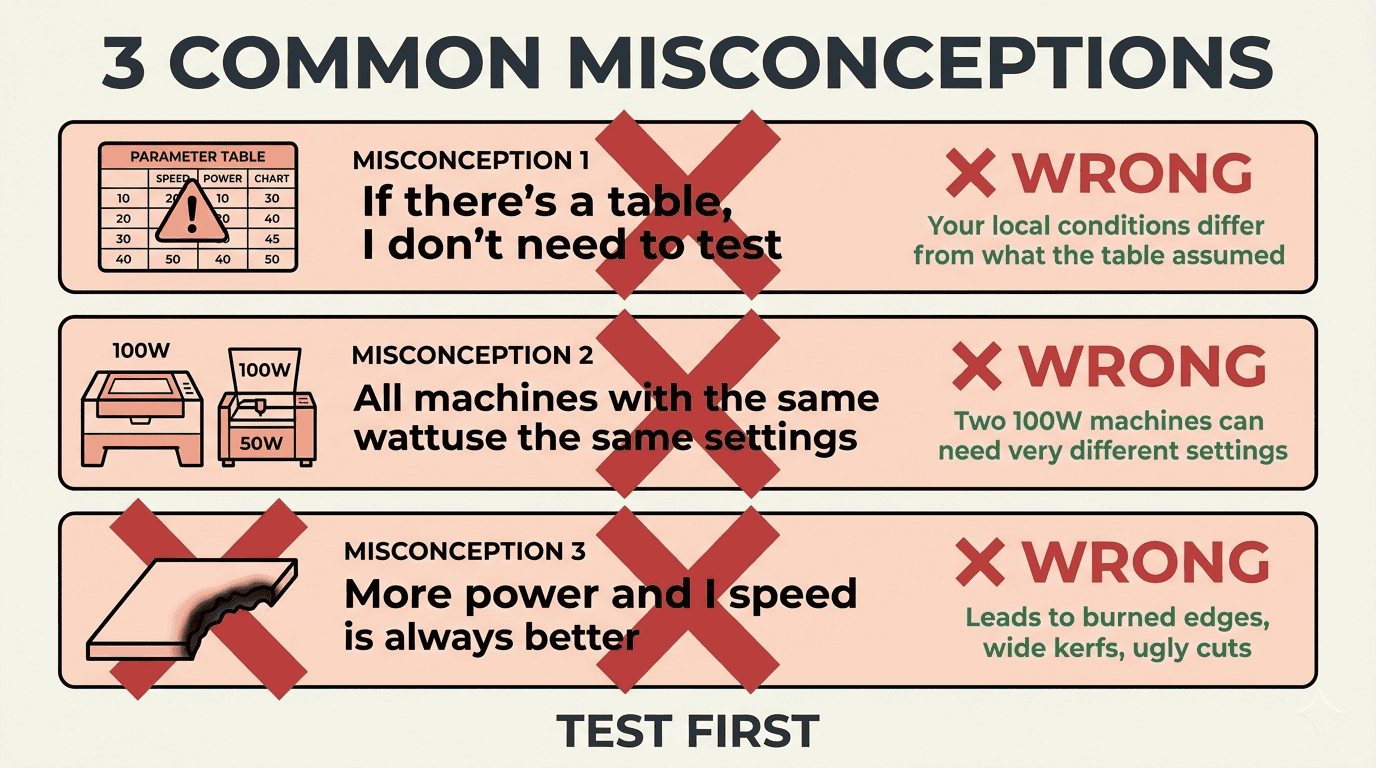
- « S'il y a une table, je n'ai pas besoin de tester. »
On utilise les tableaux de commande comme des recettes. Quand la découpe rate ou que les bords brûlent, on incrimine la machine. On oublie que les conditions locales sont différentes de celles prévues par le tableau.
- « Toutes les machines de même puissance utilisent les mêmes réglages. »
Deux machines de 100 W peuvent nécessiter des vitesses et des réglages de puissance très différents en fonction de la source laser, de l'état de l'optique et du système de gaz.
- « Plus de puissance et de vitesse, c'est toujours mieux. »
Augmenter la puissance de coupe entraîne des bords brûlés, des entailles larges et des coupes inesthétiques. De nombreux matériaux se coupent en réalité mieux à faible puissance, à vitesse modérée ou en plusieurs passes. C'est particulièrement important si l'aspect du bord est primordial.
Il est important de noter que la vitesse « optimale » est généralement bien inférieure à la vitesse « maximale ». Il y a une raison à cela.
Comment utiliser les tables de paramètres sans tout casser ?
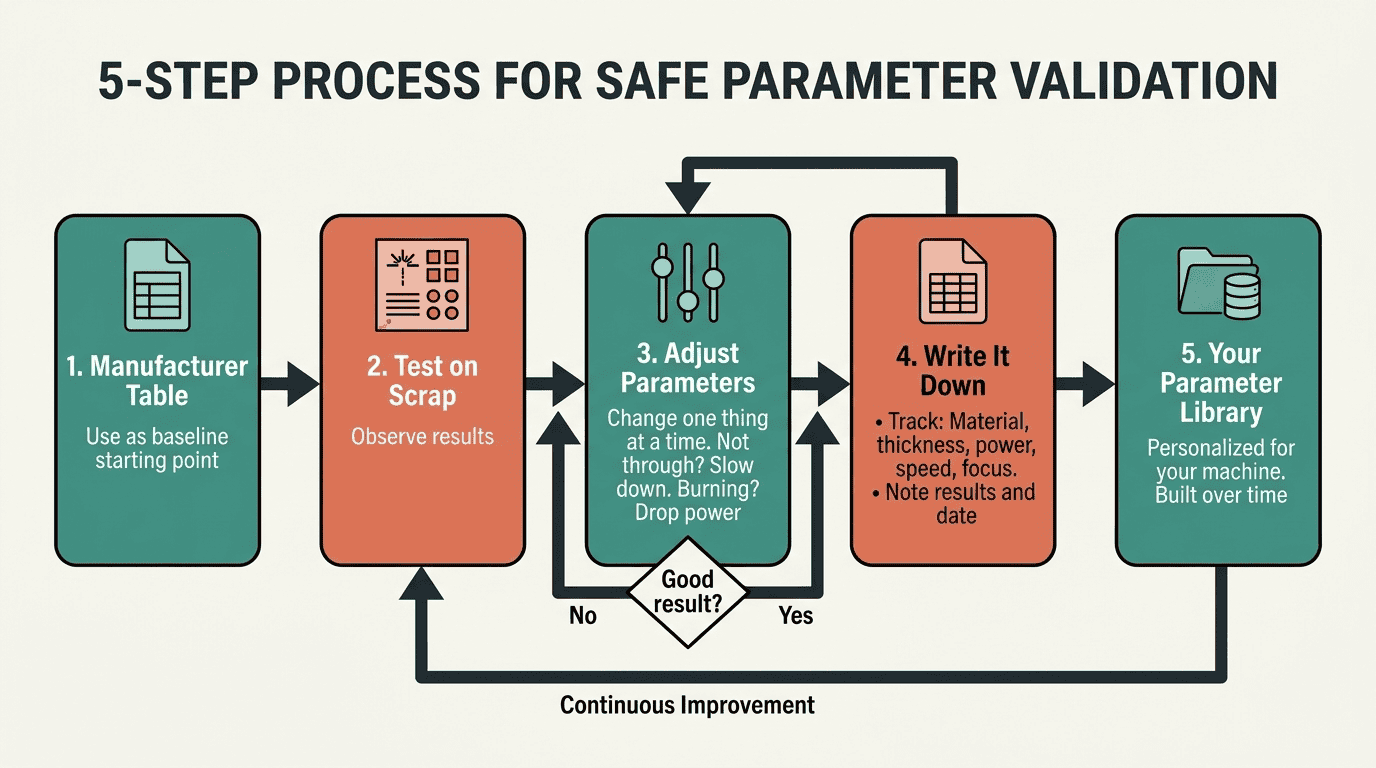
Pour les petits ateliers ayant peu d'expérience en matière de laser, voici un procédé qui fonctionne :
-
Commencez par le mode « Optimal », et non « Maximum ». Le mode « Optimal » permet des coupes nettes avec une certaine marge d'erreur. Le mode « Maximum », quant à lui, ne tolère aucune variation de la machine.
-
Effectuez des essais de découpe contrôlés. Utilisez des chutes de matériau. Découpez des lignes droites, des carrés et des cercles. Observez le comportement de la machine pour chaque forme.
-
Ajustez par petites étapes. La coupe n'est pas nette ? Ralentissez progressivement. Les bords brûlent ? Diminuez la puissance ou augmentez la vitesse.
-
Modifiez un seul paramètre à la fois. Si vous ajustez simultanément la vitesse, la puissance, la mise au point et le gaz, vous ne saurez jamais ce qui a résolu le problème.
-
Notez-le. Transformez le tableau des fournisseurs en votre propre bibliothèque. Suivez ce qui fonctionne sur votre machine avec votre configuration spécifique. Un simple tableur suffit : matériau, épaisseur, puissance, vitesse, mise au point, résultat, date.
Exemple de découpe laser et journal d'étalonnage
*Ce journal suppose un point de départ laser CO2 de 100 W utilisant des données de vitesse « optimales ».
| Date | Source | Grosor | Pouvoir (%) | Vitesse (mm / s) | Mise au point/Objectif | Forme de test | Résultat/Observation | Ajustements effectués |
|---|---|---|---|---|---|---|---|---|
| 2026-03-30 | Acrylic | 3mm | 85 % | 25 (Optionnel) | 63.5mm | Carré de 5x5 cm | Succès. Bord propre et poli. | Aucun – Enregistré comme fichier principal. |
| 2026-03-30 | Contreplaqué | 3mm | 70 % | 30 (Optionnel) | 63.5mm | Rond | Échoué. N'a pas parcouru 10 % du trajet. | Petit pas : Vitesse réduite à 25 mm/s. |
| 2026-03-30 | Contreplaqué | 3mm | 70 % | 25 | 63.5mm | Rond | Succès. Pénétration complète, légère carbonisation. | Aucun – Enregistré comme fichier principal. |
| 2026-03-30 | Papier carton | 2mm | 85 % | 220 (Optionnel) | 63.5mm | Ligne droite | Avertissement. Brûlure/flambement des bords. | Un changement : Vitesse augmentée à 240 mm/s. |
| 2026-03-31 | Acrylic | 10mm | 95 % | 5 (Optionnel) | 101.6mm | Carré de 5x5 cm | Succès. Bord vertical maintenu. | À noter: J'ai utilisé une lentille de 4 pouces pour l'épaisseur. |
| 2026-03-31 | Cuir | 2mm | 50 % | 15 (Optionnel) | 63.5mm | Carrée Réf | Problème mineur. Forte odeur ; fumée en surface. | Un changement : Pression d'assistance pneumatique accrue. |
Notions de base sur la sécurité
La découpe au laser génère une chaleur intense. Ne vous éloignez pas pendant le fonctionnement de la machine, surtout avec des matériaux inflammables comme l'acrylique, le MDF, le bois ou le papier. Gardez un extincteur à proximité.
Une ventilation adéquate est indispensable . Certains matériaux sont particulièrement nocifs. Le PVC et le vinyle dégagent du chlore. Ne les coupez jamais sans système de filtration adapté . Les vapeurs acryliques irritent les poumons. Le MDF et les résines peuvent dégager du formaldéhyde.
Ne regardez pas le faisceau. Utilisez la fenêtre d'observation . Gardez vos mains éloignées de la zone de coupe.
Sachez ce que vous coupez. Les plastiques inconnus peuvent contenir du PVC. Les matériaux peints peuvent dégager des vapeurs toxiques. Le bois traité sous pression contient des produits chimiques qu'il ne faut pas vaporiser. En cas de doute, consultez la fiche de données de sécurité (FDS) ou testez un petit échantillon avec une extrême précaution.
À quoi ressemble concrètement une validation rigoureuse ?
Si vous voulez être exhaustif :
Choisissez quelques matériaux et épaisseurs représentatifs. Testez différentes vitesses autour de la vitesse « optimale » : 30 % plus lente, 15 % plus lente, la vitesse indiquée, 15 % plus rapide, 30 % plus rapide. Conservez tous les autres paramètres inchangés.
Évaluez chaque test selon les critères suivants : capacité de coupe, netteté du bord, largeur de la saignée, présence de scories, de flammes et possibilité de le reproduire.
- Fiabilité à toute épreuve
- Qualité des bords
- Largeur de trait
- Formation de scories
- Risque d'incendie
- Répétabilité
Cela vous indique si les paramètres suggérés se situent dans une zone de sécurité ou à la limite de la défaillance.
Téléchargement gratuit : Liste de vérification pour le réglage des paramètres
Obtenez notre checklist détaillée pour valider et optimiser vos paramètres de découpe laser. Idéale pour les débutants et les professionnels qui constituent leur bibliothèque de paramètres.
Inclut:
- ✅ Liste de contrôle d'inspection avant découpe
- ✅ Procédure de découpe test
- ✅ Organigramme de réglage des paramètres
- ✅ Modèle de suivi des résultats
📥 Télécharger la checklist gratuite →
Questions fréquemment posées
Non. Même des appareils de même puissance diffèrent en termes de qualité de faisceau, d'optique et de mécanique. Utilisez les tableaux comme point de départ, et non comme garantie. Faites toujours un essai préalable sur un matériau de rebut.
Il s'agit généralement d'un problème de position du focus. Essayez :
- Se concentrer sur l'épaisseur moyenne plutôt que sur la surface
- Vérification de la propreté des lentilles
- Vérifier que le flux d'air ne perturbe pas le faisceau lumineux.
- S'assurer que le matériau est plat et de niveau
- Max: Vitesse maximale permettant techniquement une coupe (au détriment de la qualité)
- Optimal : Concilie vitesse, qualité des bords et stabilité du processus
Les débutants devraient toujours commencer par les vitesses optimales et les valider avant de tenter les vitesses maximales.
Oui. D'après nos tests de paramètres :
- Plaque de fer : Nécessite une assistance en oxygène à une pression de 0.8 MPa
- Acier inoxydable: On peut utiliser de l'azote pour obtenir des bords exempts d'oxyde.
- Acrylique/Cuir : Nécessite un débit d'air contrôlé (pas de haute pression)
Chaque matériau a des exigences différentes en matière de gaz pour obtenir les meilleurs résultats.
Suivez ce processus:
- Commencez par utiliser les tableaux des fabricants comme base.
- Tester systématiquement sur des matériaux de rebut
- Ajustez un paramètre à la fois
- Consignez tous les paramètres et les résultats.
- Créez un tableau organisé par matériau et par épaisseur.
- Mettez à jour au fur et à mesure que vous acquérez de l'expérience avec différents lots.
Au fil du temps, vous obtiendrez des paramètres optimisés pour votre machine et vos fournisseurs spécifiques.
À propos de l’auteur
Yuen est ingénieur d'applications laser chez RedShift et possède 8 ans d'expérience dans l'accompagnement des ateliers pour l'optimisation de leurs processus de découpe.
Vous avez des questions concernant votre configuration ? Contactez-nous →
Articles Relatifs
📞 Besoin d'aide pour optimiser les paramètres de votre laser ?
Planifiez une consultation technique gratuite de 15 minutes avec notre équipe d'experts en applications. Nous analyserons votre configuration et vous fournirons des recommandations personnalisées.
Réservez votre consultation gratuite → WhatsApp +86 167 2728 6207
Dernière mise à jour : 27 mars, 2025
une réponse