Les performances de découpe irrégulières des tubes laser CO2 en verre sont un problème fréquent dans les systèmes de découpe laser, entraînant souvent des problèmes tels qu'une mauvaise qualité des bords, des vitesses de coupe lentes et une profondeur irrégulière. Ces problèmes de performance peuvent provenir de plusieurs facteurs, allant de l'état physique du tube laser aux paramètres de découpe et aux réglages de la machine. Analysons les causes potentielles et leurs solutions :
1. Instabilité de la puissance laser
Causes :
Tube laser vieillissant, fluctuations de l'alimentation électrique, refroidissement insuffisant.
Solutions :
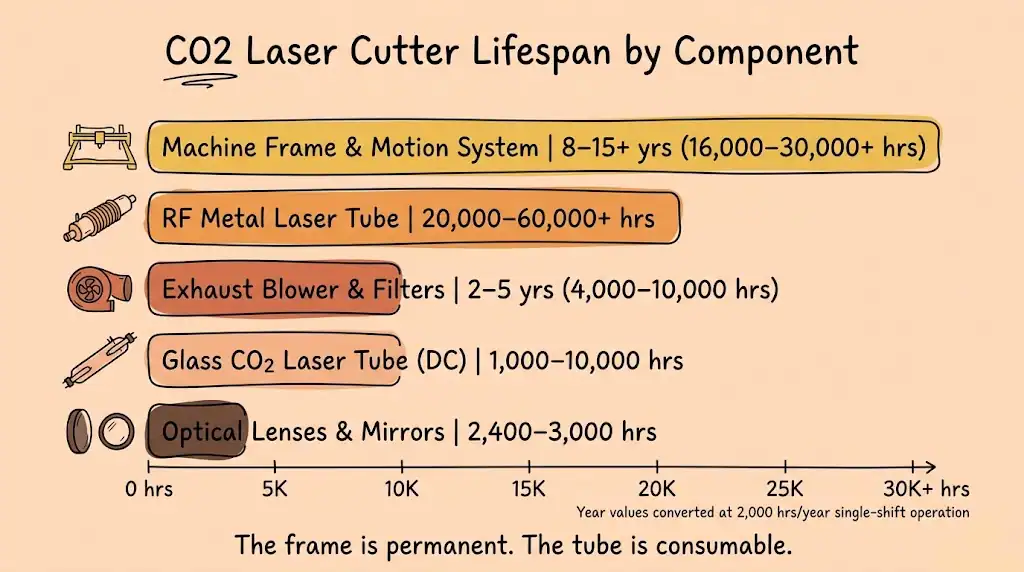
Mesurez la puissance de sortie avec un wattmètre. Remplacez le tube si la puissance chute de plus de 10 %.
Assurez une tension d’entrée stable (utilisez un stabilisateur si nécessaire).
Maintenir la température du liquide de refroidissement ≤ 25 °C et remplacer l'eau régulièrement.
2. Désalignement ou contamination du chemin optique
Causes :
Mauvais alignement du miroir/objectif de mise au point, poussière/saleté, condensation.
Solutions :
Recalibrez le chemin optique pour assurer l’alignement vertical du faisceau et une mise au point appropriée sur la surface du matériau.
Nettoyez les lentilles avec de l’éthanol ou un nettoyant spécialisé (évitez les traces de doigts/l’huile).
Prévenir la condensation : maintenir l’humidité < 60 % et isoler le tube laser.
3. Position de mise au point incorrecte
Causes :
Dérive de l'axe Z, échec de la mise au point automatique, placement irrégulier du matériau.
Solutions :
Réglez manuellement la mise au point (généralement 1 à 2 mm sous la surface du matériau pour l'acier au carbone).
Inspectez les composants mécaniques (rails, vis) pour détecter tout desserrage ; serrez et lubrifiez.
Utilisez une plate-forme plate et rigide (par exemple, du marbre) pour stabiliser les matériaux.
4. Problèmes liés aux gaz auxiliaires
Causes :
Pression de gaz instable, faible pureté, buse bouchée.
Solutions :
Sélection du gaz : Utiliser ≥ 99.6 % d’oxygène pour les métaux, ≥ 99.99 % d’azote pour les non-métaux.
Réglage de la pression : Adaptez la pression à l’épaisseur du matériau (par exemple, 12 à 18 psi pour l’acier au carbone de 1 à 2 mm).
Nettoyage/remplacement de la buse : Retirez les débris avec une aiguille ; remplacez les buses endommagées.
5. Facteurs matériels
Causes :
Qualité des matériaux inégale, contamination de surface, variations d'épaisseur.
Solutions :
Tester les lots de matériaux pour vérifier leur uniformité.
Nettoyer les surfaces avec de l'alcool ; éliminer les couches d'oxydation avec du papier de verre.
Évitez de couper des matériaux plus épais que la capacité nominale de la machine.
6. Maintenance et réglages des paramètres
Causes :
Optique dégradée, paramètres non optimisés, mauvais refroidissement.
Solutions :
Remplacez les miroirs/lentilles périodiquement (par exemple, toutes les 500 heures).
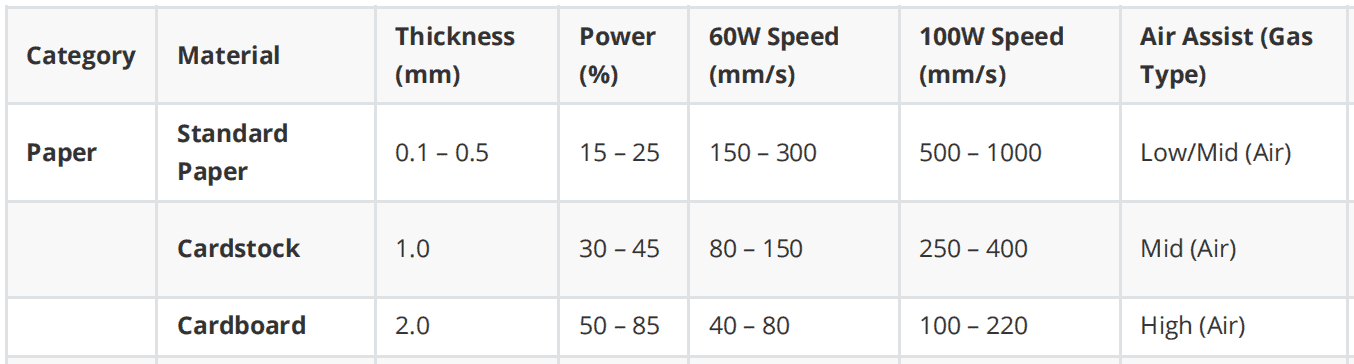
Optimiser les paramètres (puissance, vitesse, fréquence) par type de matériau :
Exemple : acrylique 3 mm : 80 W, 15 mm/s, 20 kHz.
Exemple : 1 mm d'acier inoxydable : 150 W, oxygène à 15 psi, 8 mm/s.
Vérifiez les déclencheurs logiciels et résolvez les conflits.
7. Interférence environnementale
Causes :
Variations de température, vibrations (par exemple, machines à proximité).
Solutions :
Fonctionne dans un environnement à température contrôlée (20±2°C).
Isoler la machine des sources de vibrations ; utiliser des supports anti-vibrations.
Organigramme de dépannage
Démarrer ↓
Échec de la coupe ?
↓
Vérifiez la puissance du laser
├─ Non → Remplacer le tube laser
└─ Oui → Vérifier le chemin optique
├─ Mal alignés/sales ? → Nettoyer/recalibrer les rétroviseurs
└─ Problème de mise au point ? → Ajuster l'axe Z/Vérifier l'alignement
↓
Vérifier le gaz auxiliaire
├─ Problème de pression/pureté ? → Ajuster les paramètres de gaz/remplacer la buse
└─ Problème de matériau ? → Inspecter la qualité/surface du matériau
↓
Optimiser les paramètres/l'environnement
↓
Retester
Recommandations supplémentaires
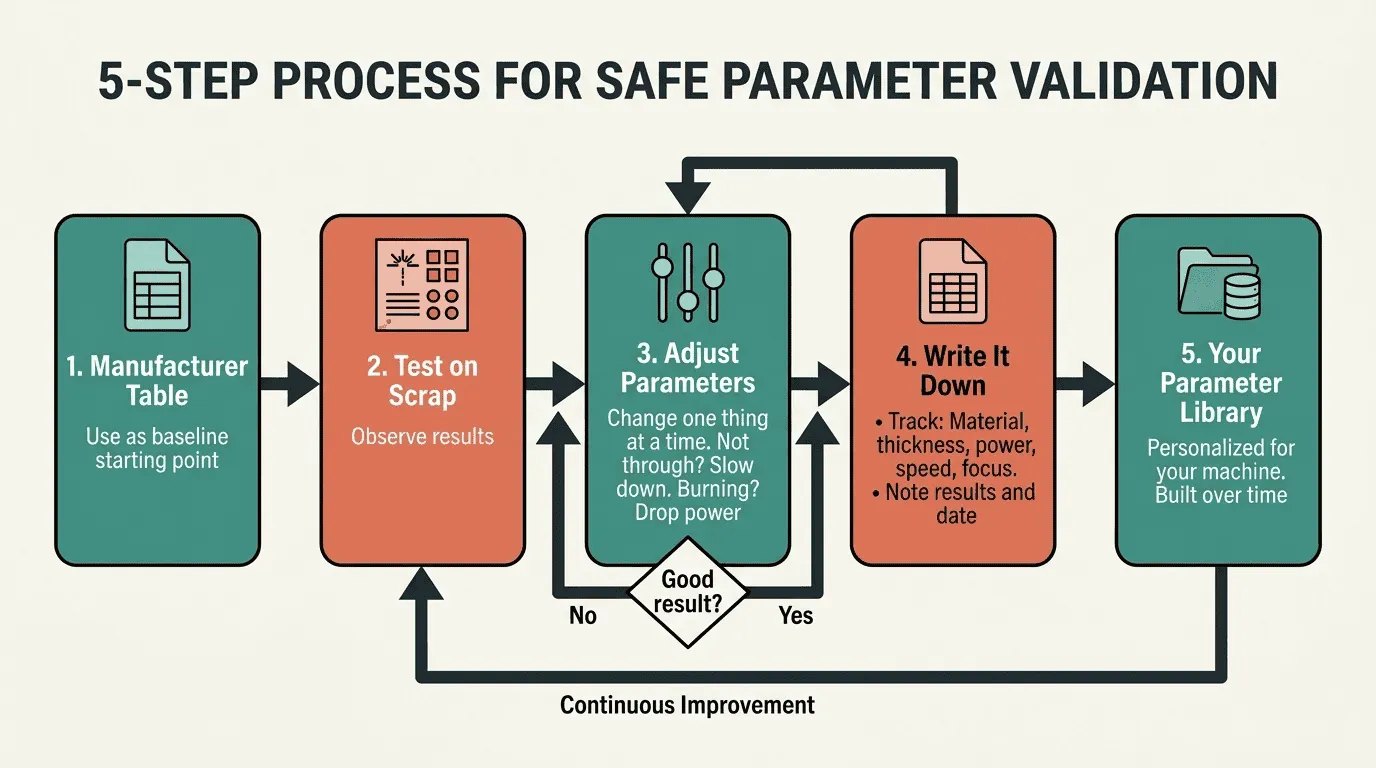
Carnet de bord : Enregistrer les paramètres (puissance, vitesse, matériau) pour l'analyse des causes profondes.
Pièces de rechange : Conservez des tubes laser et des optiques de rechange pour minimiser les temps d'arrêt.
Assistance : Faites appel au fabricant pour des diagnostics avancés (par exemple, profilage du faisceau).
Cette approche structurée permet généralement de résoudre les problèmes en 3 à 5 jours ouvrables. La plupart des problèmes proviennent d' un mauvais alignement de la mise au point ou de problèmes liés au gaz ; il convient de les traiter en priorité lors du dépannage.