La gravure laser du cuir naturel et synthétique pour les articles de luxe, les chaussures, les garnitures automobiles et l'artisanat exige un équilibre entre la densité d'énergie optique et la dégradation thermique des fibres protéiques. Lors du traitement du cuir avec un laser CO₂ de 10.6 µm, les opérateurs sont souvent confrontés à des problèmes récurrents en atelier : poussière de carbone qui tache au toucher, fortes odeurs de protéines, taches de fumée en surface le long des pores du grain, ou encore bords de coupe qui durcissent et deviennent cassants.
Principe d'ingénierie
Le traitement du cuir au laser repose sur une interaction photothermique qui vaporise ou modifie les fibres de collagène et les agents de tannage en surface grâce à une absorption infrarouge localisée à 10.6 µm. Selon que le support soit tanné végétalement, minéralement ou constitué d'un polymère synthétique, la réponse thermique varie d'une caramélisation intense à une carbonisation ou encore à une fusion-scellage du polymère. Pour obtenir un contraste homogène tout en préservant la souplesse du cuir, il est nécessaire d'identifier la composition chimique du tannage, de tester les réglages de puissance et de vitesse sur des chutes de cuir, d'utiliser un flux d'air doux protégeant les lentilles et de veiller à une extraction efficace des fumées.
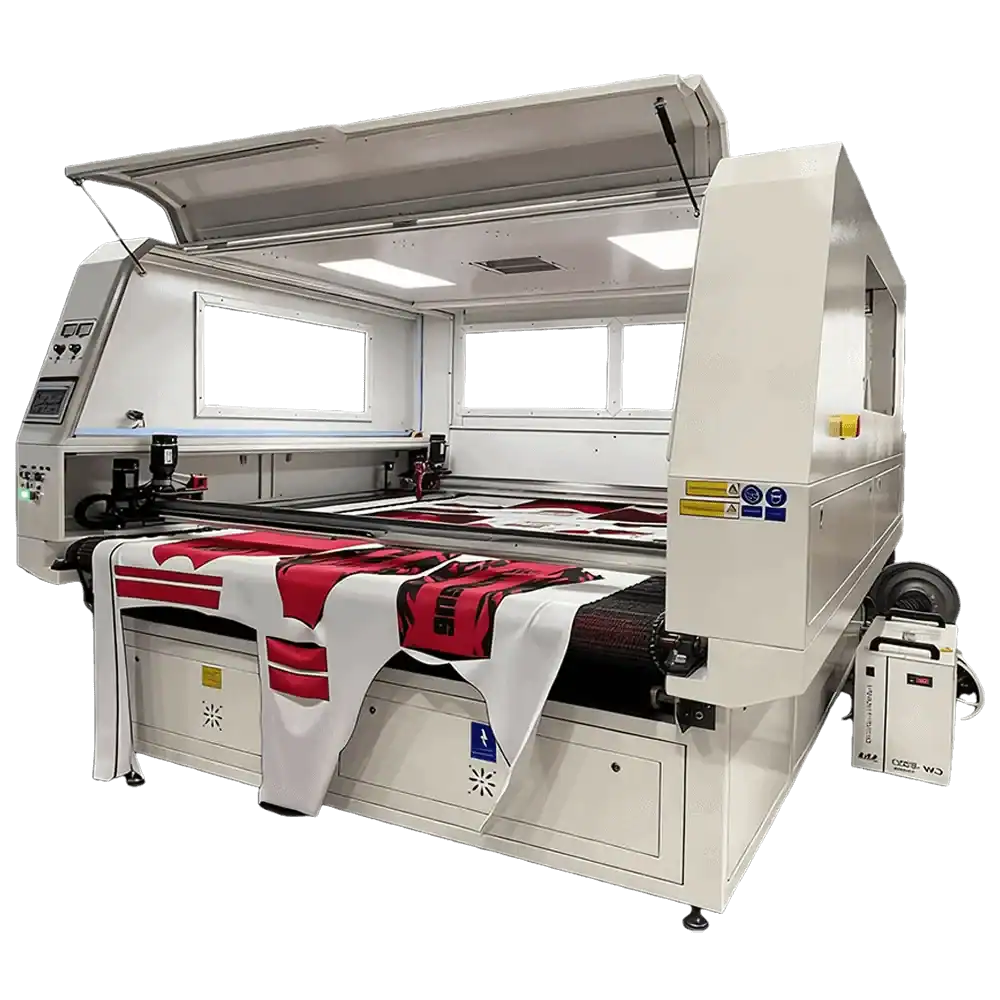
Associé à des optiques calibrées et à des intervalles de balayage appropriés, un machine industrielle de découpe et de gravure laser CO2 Elle offre des détails vectoriels complexes, des perforations pour les coutures et un gaufrage tactile à contraste élevé sur les supports en cuir. Pour des configurations de production dédiées, explorez la RedShift Solution de traitement du cuir au laser CO2Vous trouverez ci-dessous un guide technique sur le comportement du tannage du cuir, le développement des paramètres, le dépannage des défauts à la source et les normes d'hygiène en atelier.
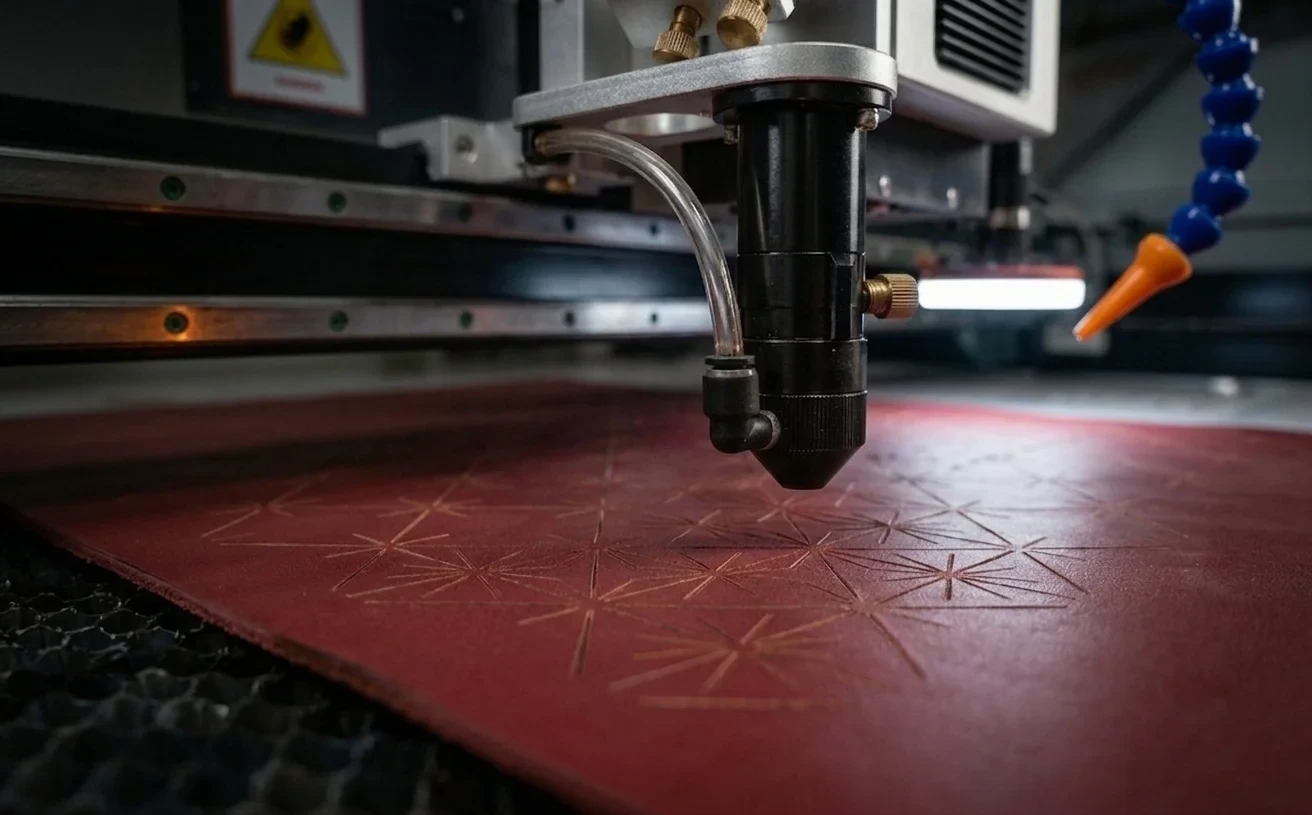
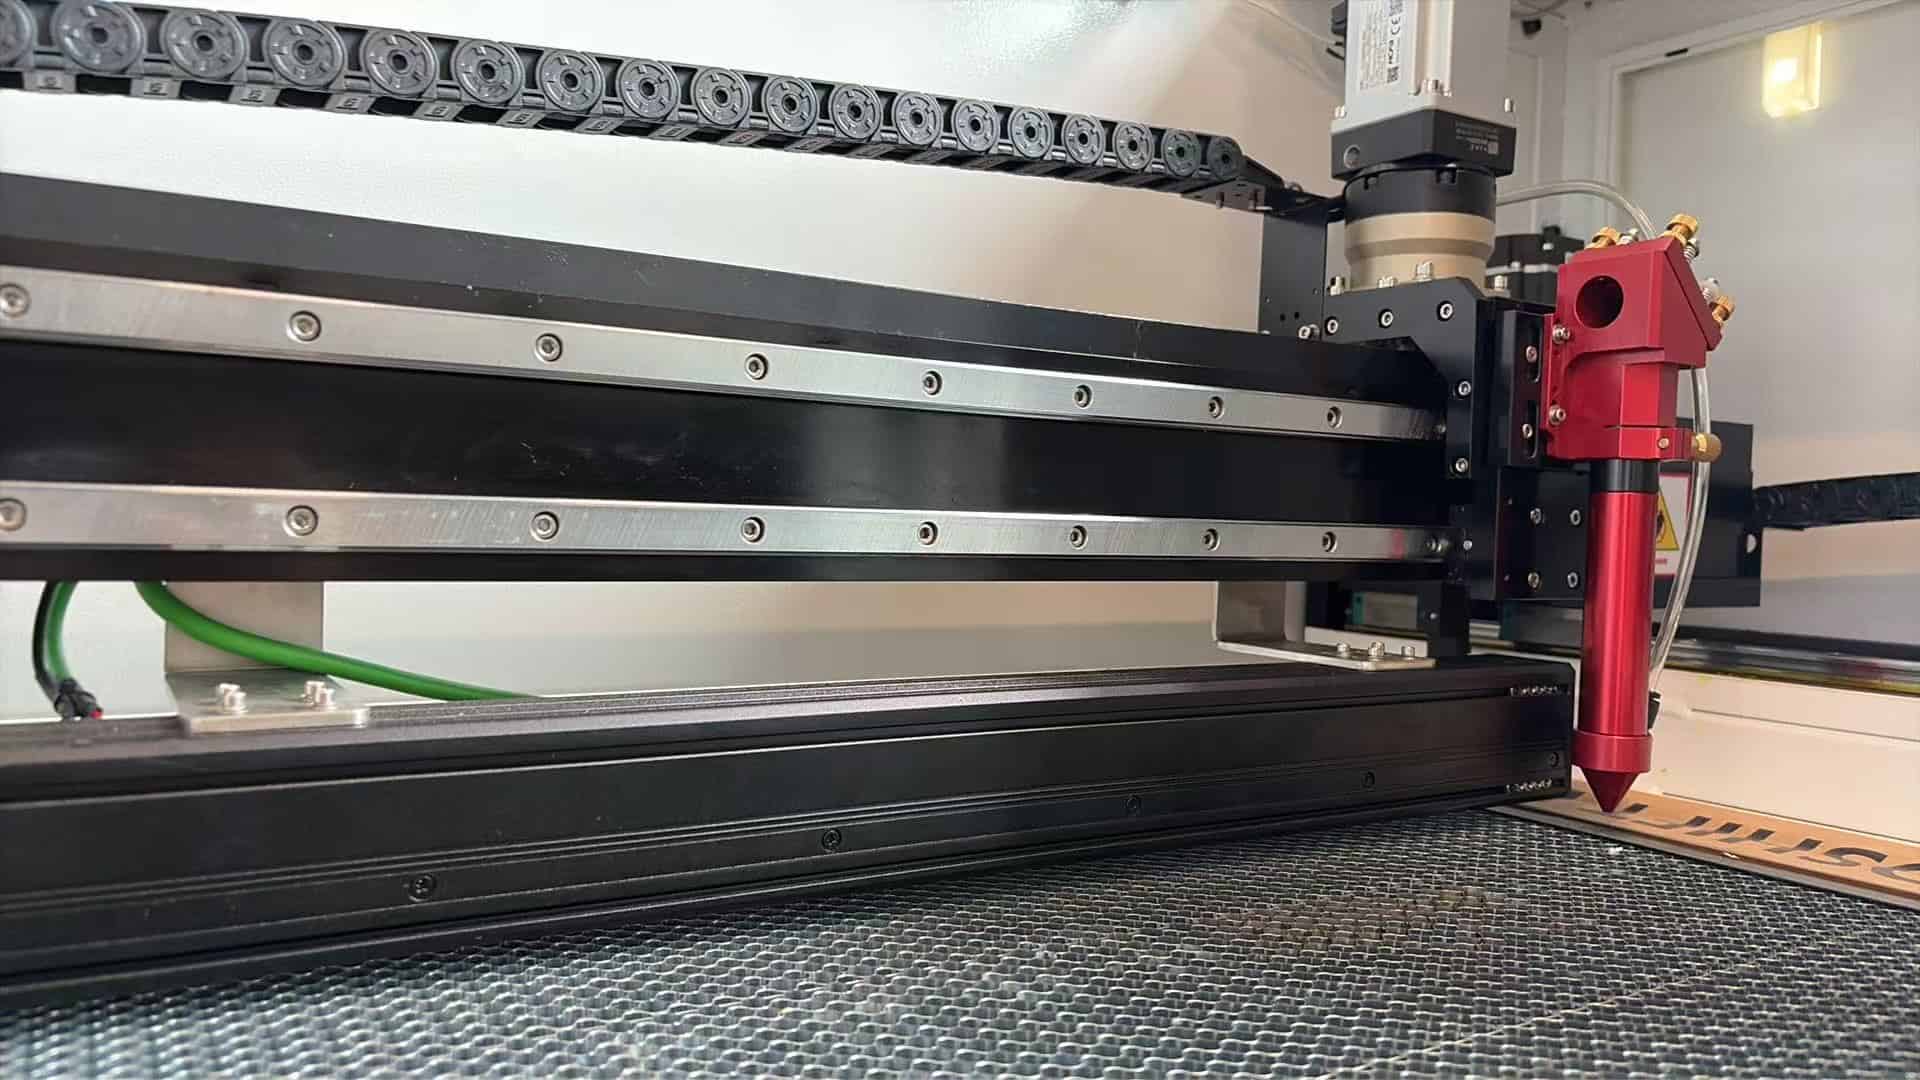
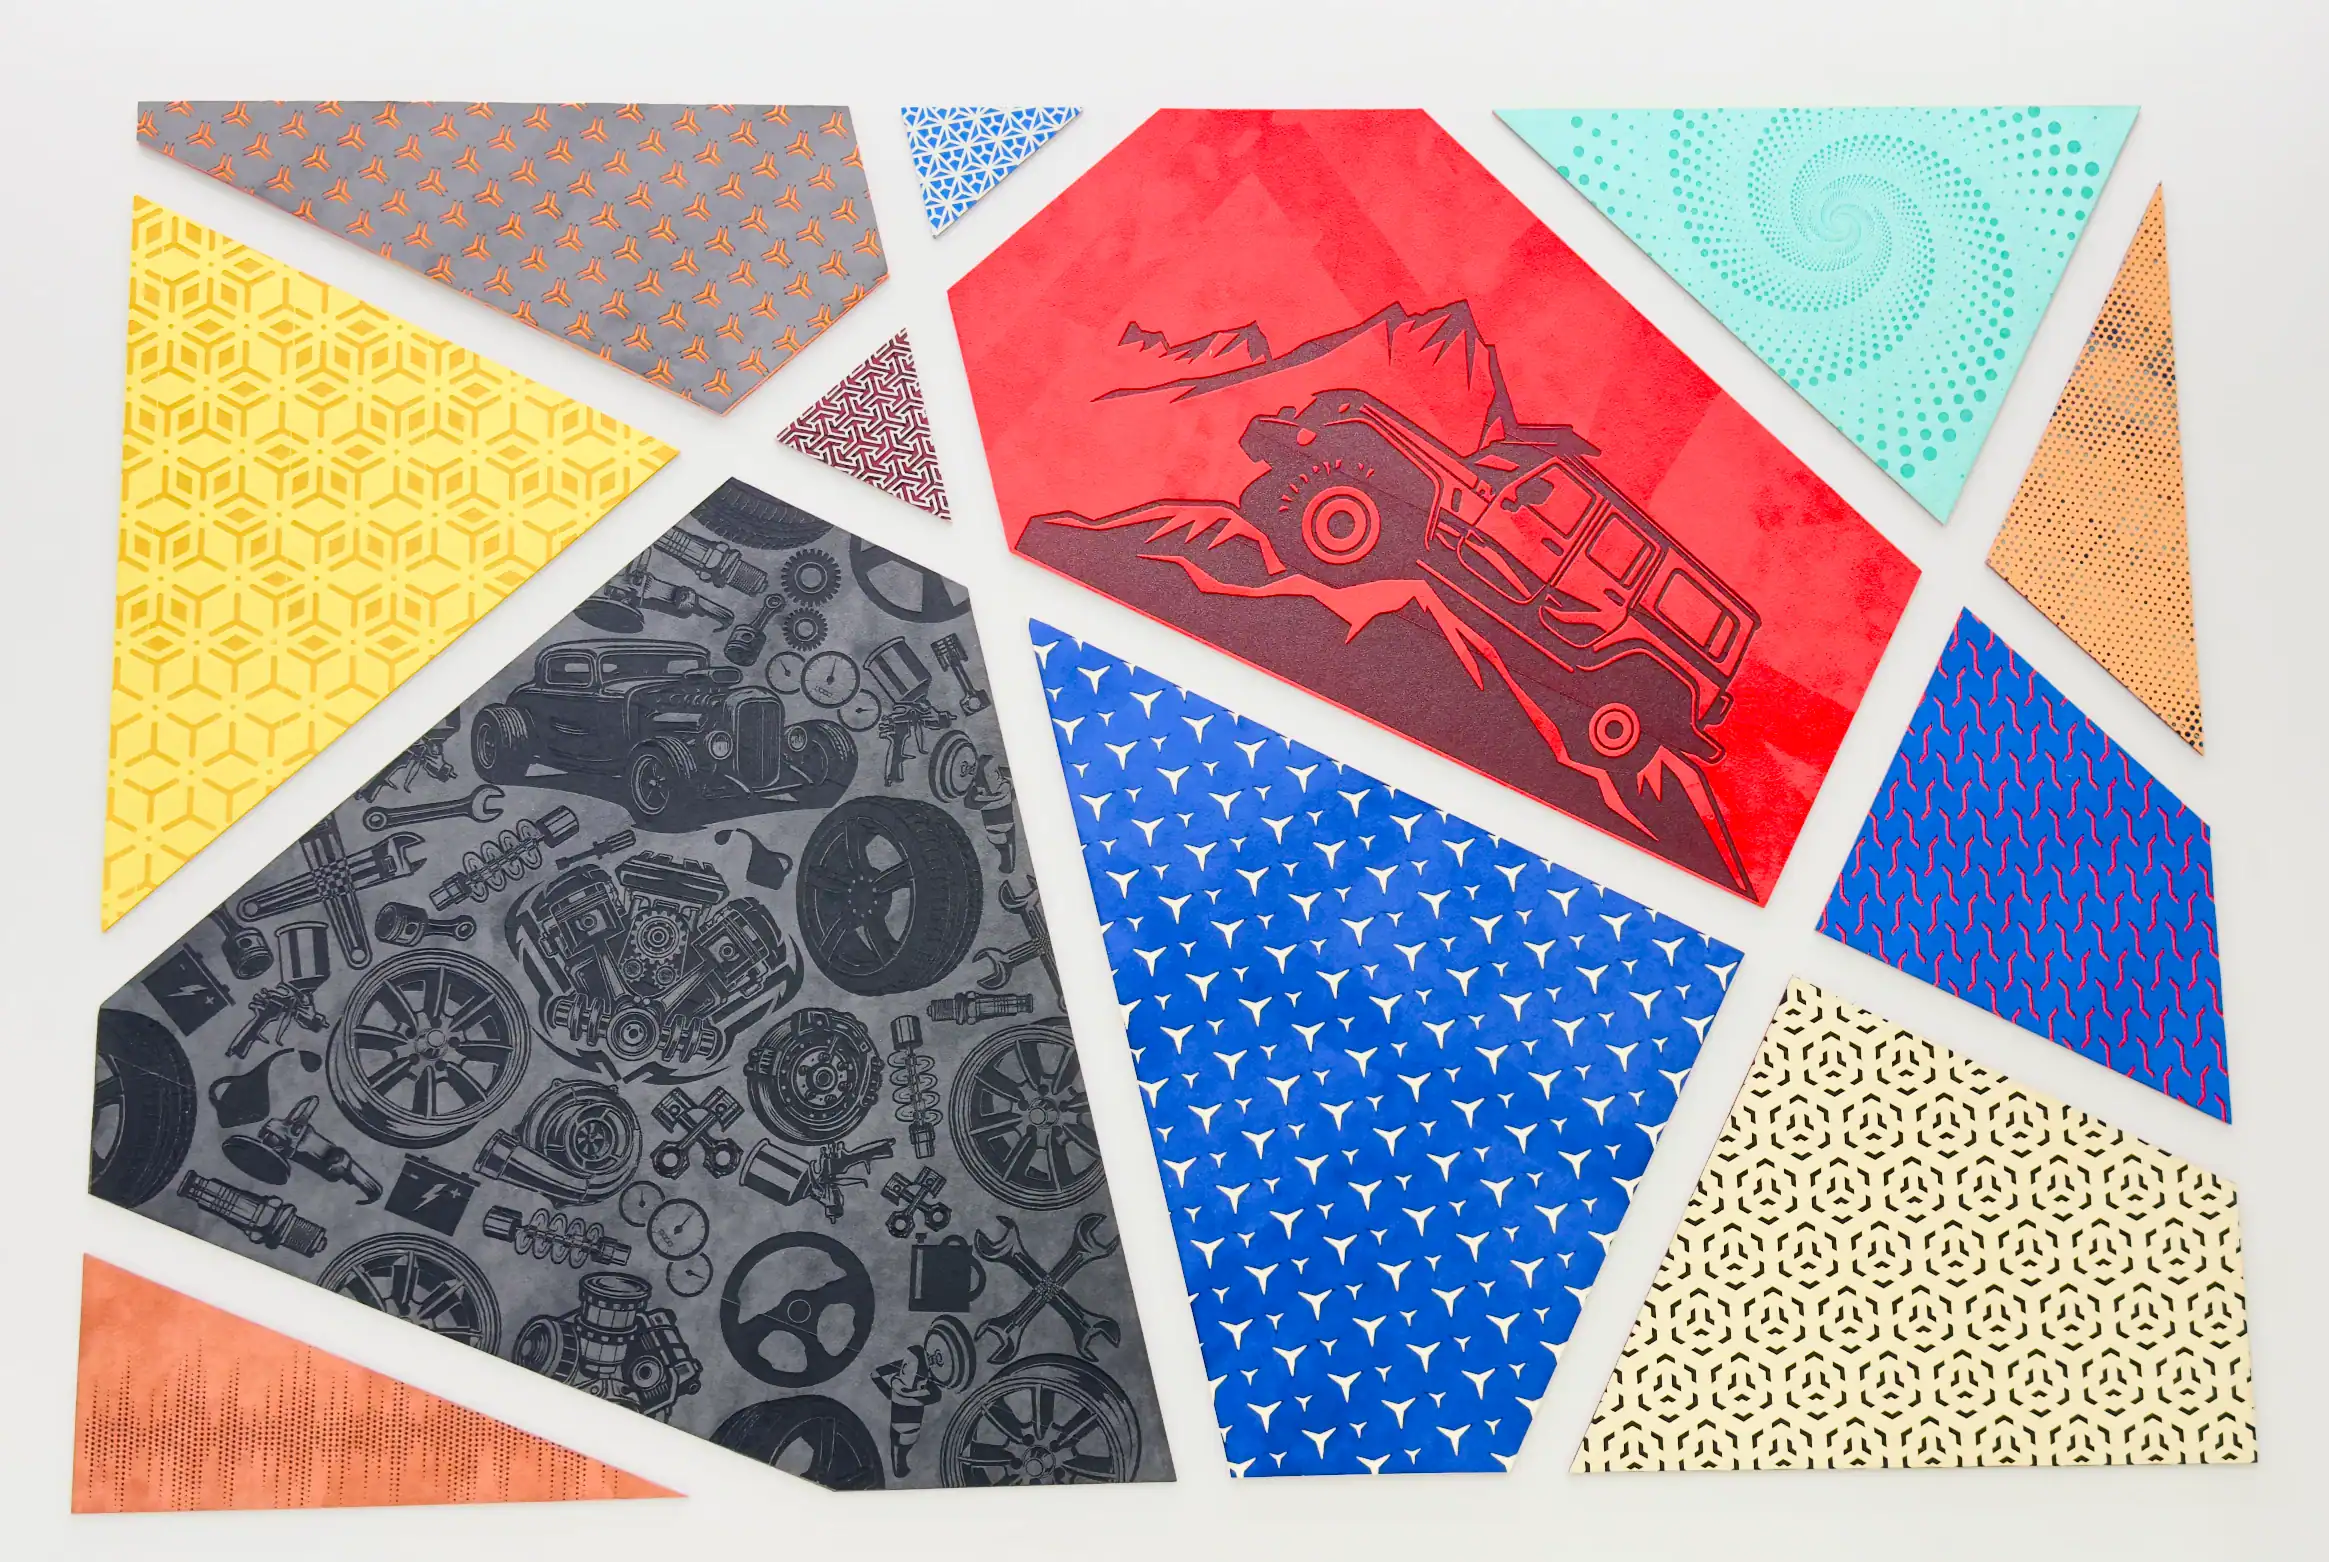
Figure 1 : Tête de découpe laser CO2 industrielle gravant des motifs géométriques sur du cuir véritable avec assistance d'air coaxiale en temps réel.
1. Sélection du cuir : Guide de compatibilité laser à 4 niveaux
Le cuir n'est pas un matériau monolithique. Sa réaction thermique au rayonnement infrarouge est fondamentalement déterminée par la chimie du tannage utilisée pour stabiliser la matrice de collagène, ainsi que par les traitements de teinture et de finition ultérieurs.
Matrice de comparaison des substrats
| Type d'ouvrage | Compatibilité laser | Réponse thermique | Applications recommandées |
|---|---|---|---|
| Authentique bovin (tannage végétal) | Excellent | Caramélisation naturelle, marque foncée croustillante | Portefeuilles, ceintures, articles de luxe, selles |
| Cuir synthétique PU | Bon (sans PVC uniquement) | Bords scellés à chaud nets, sans effilochage | Sacs de grande capacité, accessoires de consommation |
| Cuir intérieur automobile | Bon | Microperforation uniforme à haute résistance | Housses de sièges, tableaux de bord, revêtements de volant |
| Microfibre Alcantara® | Bon | Bords fusionnés, velours doux préservé | garnitures de toit de voiture de luxe, sièges sport |
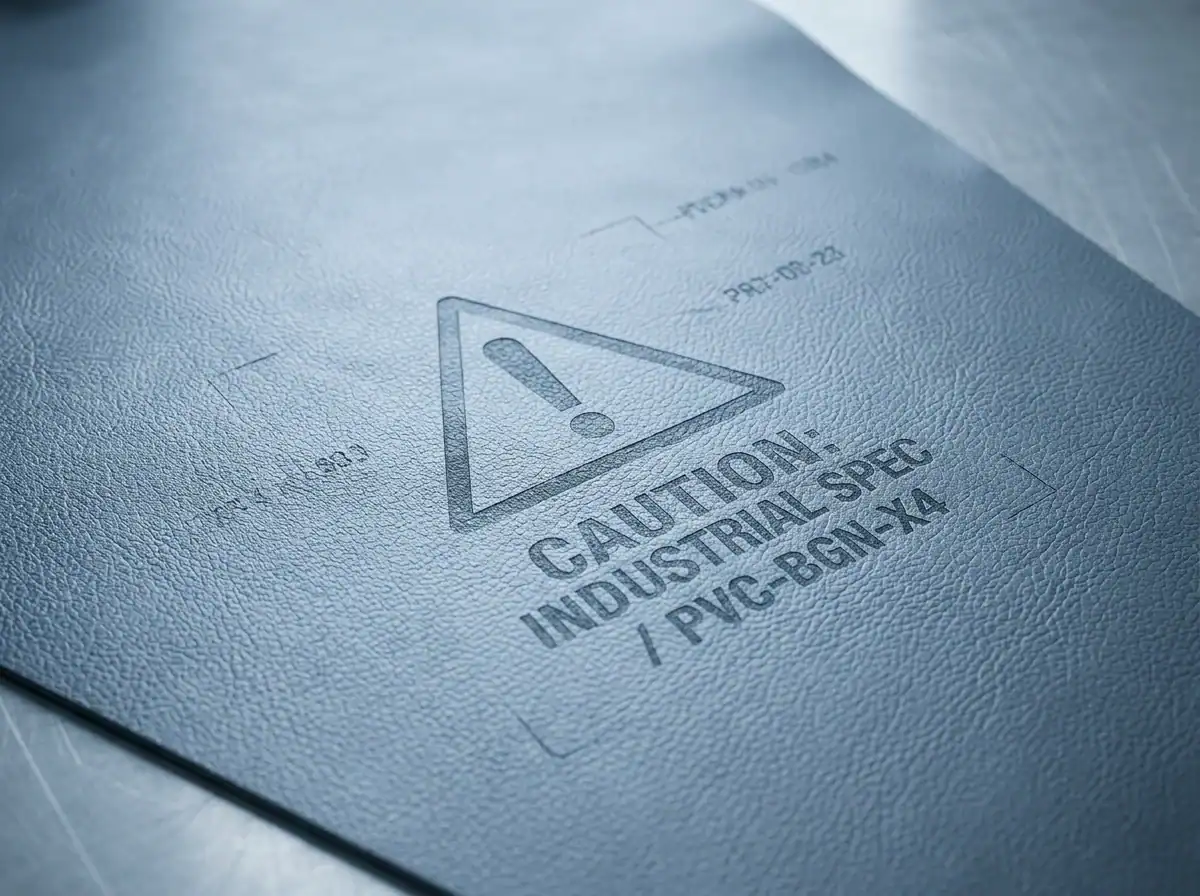
| Faux cuir PVC | Strictement interdite | Dégage du gaz HCl toxique, corrosion acide | NE PAS UTILISER DE LASER - Danger grave |
Galerie d'échantillons de matériaux
| 1. Véritable peau de bovin | 2. Cuir synthétique PU |
|---|---|
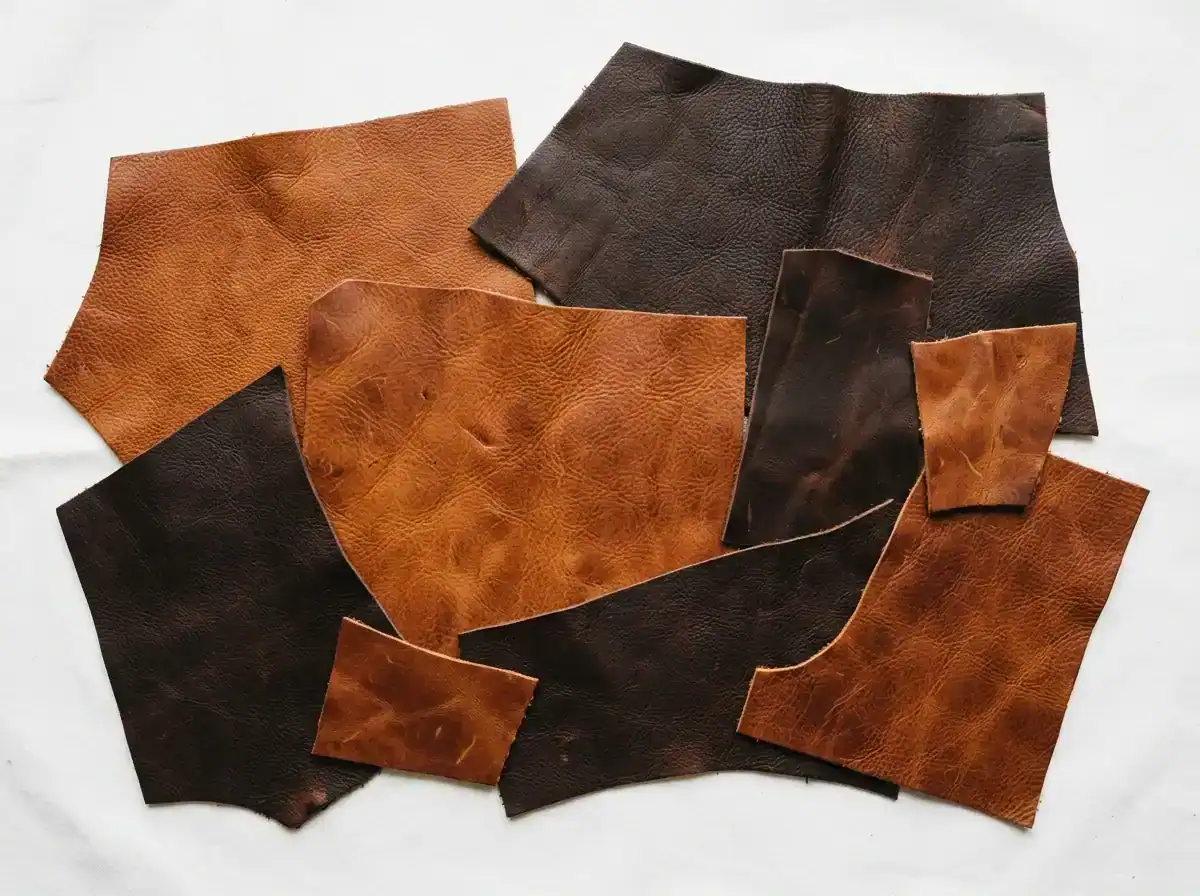 Bœuf à grain entier : bords nets, fibres thermoscellées, riche contraste de caramélisation. | 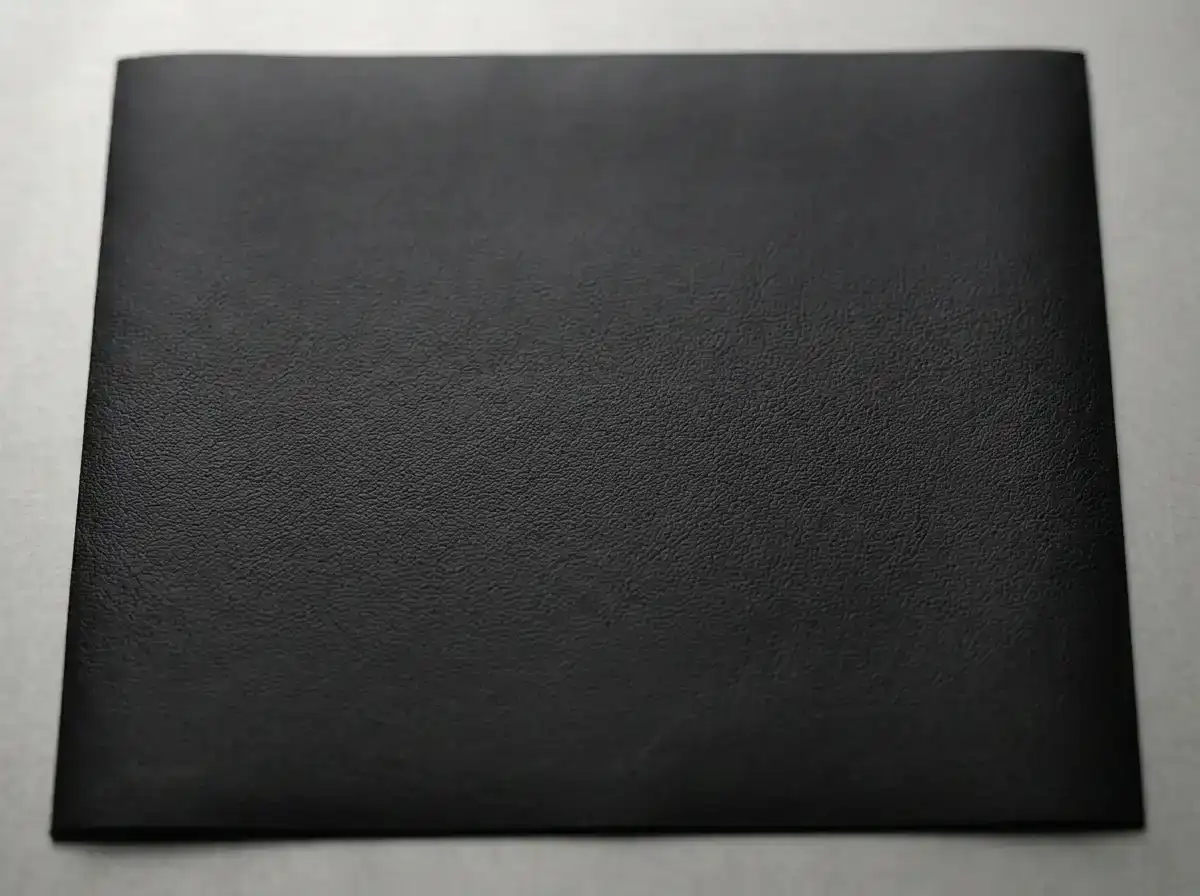 PU compatible laser : bords scellés par fusion sans effilochage ; nécessite un faible temps de maintien thermique. |
| 3. Cuir intérieur automobile | 4. Microfibre Alcantara® |
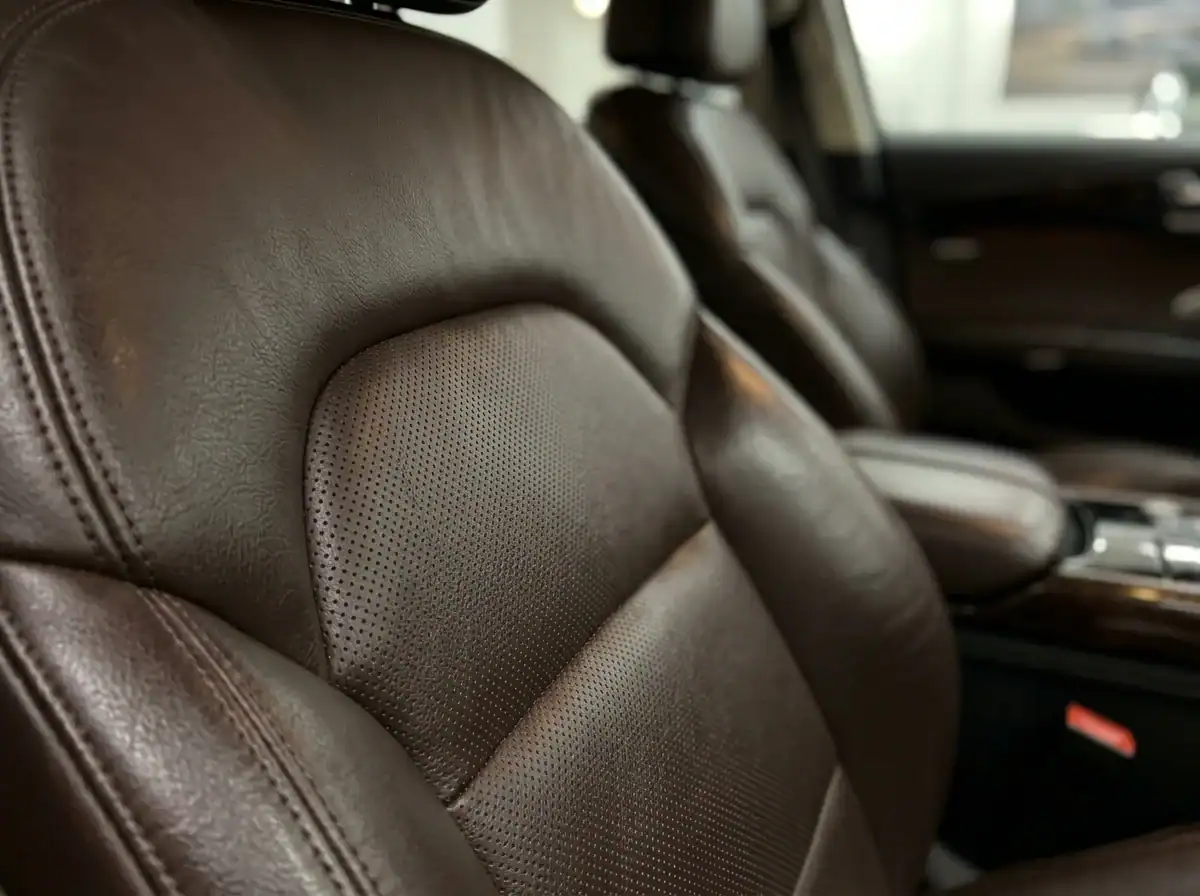 Cuir automobile : haute résistance à la traction, idéal pour la micro-perforation. | 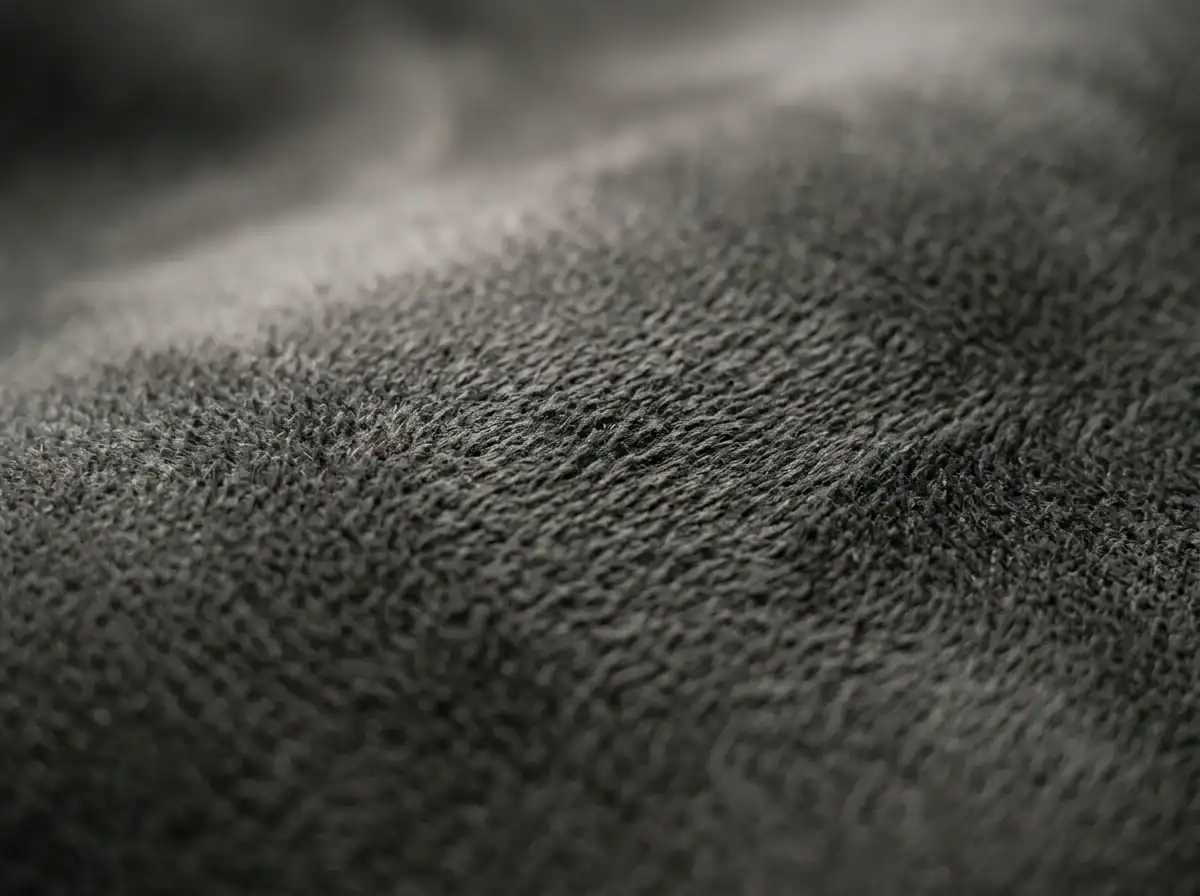 Alcantara® : structure en microfibres fines, bords fusionnés nets sans effilochage. |
Niveau 1 : Cuir tanné végétal (Veg-Tan) – Matériau de référence
- Chimie du bronzage : Tanné à l'aide de polyphénols végétaux naturels et d'extraits d'écorce d'arbres (comme le mimosa, le châtaignier et le quebracho). Le tannage végétal contient des fibres de collagène très denses, sans revêtement polymère synthétique.
- Interaction laser : Sous l'effet d'un rayonnement laser de 10.6 µm, les tanins naturels et l'humidité superficielle subissent une caramélisation thermique contrôlée. En gravure raster, on obtient ainsi une marque d'un brun chaud, foncé, allant du caramel au chocolat, offrant un excellent contraste visuel.
- Caractéristiques des bords : Le tannage végétal permet une coupe nette et conserve sa fermeté structurelle, ce qui permet de polir les bords coupés avec du savon pour cuir ou de la gomme à bords après traitement.
Niveau 2 : Cuir tanné au chrome (tannage minéral) – Nécessite des précautions et des tests
- Chimie du bronzage : Traité à l'aide de sels de sulfate de chrome. Le tannage au chrome est utilisé pour la grande majorité des cuirs destinés à la confection de vêtements, de tissus d'ameublement et de sacs à main de mode, en raison de sa souplesse et de son imperméabilité.
- Interaction laser : Les sels de chrome minéraux offrent une résistance thermique élevée. De ce fait, l'énergie laser produit souvent un débossage plus clair, grisâtre ou irrégulier plutôt qu'une caramélisation profonde. Une puissance excessive, visant à obtenir une marque plus foncée, conduit fréquemment à des fibres brûlées et incandescentes au lieu d'un contraste net.
- Avis de sécurité: La décomposition thermique du cuir tanné au chrome peut libérer des particules en suspension contenant des composés de chrome. Le découpage oxydatif à haute température exige une ventilation locale par aspiration (LEV) vérifiée, équipée d'un système de filtration des particules. Il est formellement interdit de travailler le cuir tanné au chrome dans des espaces mal ventilés.
Niveau 3 : Cuirs synthétiques/faux cuirs (PU compatible laser vs PVC interdit)
- PU (polyuréthane) et microfibre compatibles laser : Les similicuirs à base de polyuréthane peuvent être gravés et découpés avec précision, mais leur point de fusion est relativement bas. Un fonctionnement à haute vitesse avec une puissance modérée empêche la formation de bavures collantes sur la couche supérieure en polyuréthane, le long des lignes de moulage.
- Substrat strictement interdit (PVC / Vinyle) : Ne jamais découper ou graver au laser des similicuirs doublés ou recouverts de polychlorure de vinyle (souvent étiquetés comme vinyle, similicuir ou similicuir PVC).
| ⚠️ Alerte sécurité critique : le PVC est strictement interdit. | ||
|---|---|---|
|
Niveau 4 : Cuirs huilés, daim, nubuck et cuirs rigides épais
- Cuirs huilés / Pull-Up (ex. Crazy Horse) : Fortement imprégnées d'huiles et de cires, ces surfaces sont sujettes à la chaleur du laser qui mobilise les cires superficielles, créant souvent un contraste sombre saisissant. Cependant, les huiles vaporisées peuvent se déposer dans les pores environnants sous forme de résidus collants, à moins de tester un masquage papier ou de nettoyer rapidement les pièces.
- Daim et Nubuck : Doté d'un poil lisse et velouté. Les fibres libres exposées brûlent rapidement, nécessitant des vitesses de balayage élevées (450 à 600 mm/s) et de faibles pourcentages de puissance pour éviter de durcir le grain doux au toucher.
- Cuir à semelle rigide épaisse (3.0 à 4.0 mm) : Nécessite des configurations de découpe vectorielle dédiées avec une puissance laser élevée (85 % à 90 % sur un tube de 80 W à 130 W) et des vitesses de découpe contrôlées (10 à 30 mm/s) assistées par un système d'air comprimé coaxial haute pression.
2. Exemples de paramètres de départ pour les cuirs courants
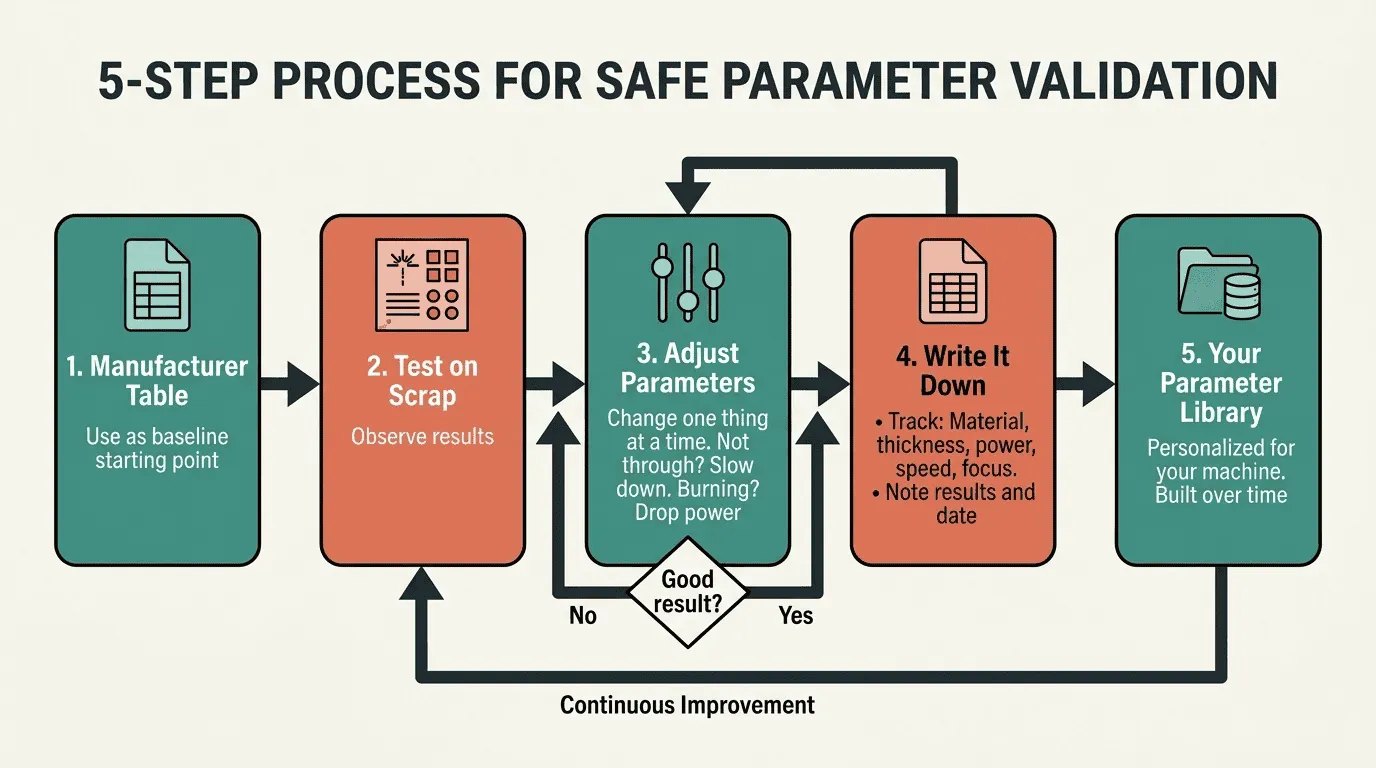
Les ensembles de paramètres ci-dessous représentent des points de départ illustratifs nécessitant une validation par matrice d'étapes sur votre machine et lot de matériau spécifiques. Les valeurs de fonctionnement dépendent de la configuration de la machine, de l'état du tube laser (tube en verre CC ou tube métallique RF), de la distance focale optique, du taux d'humidité du cuir et des couches de cire de finition.
| Type d'ouvrage | Opération | Grosor | Puissance logicielle (80W–100W) | Vitesse de la tête | Espacement des lignes de balayage | Configuration de l'assistance pneumatique | Résultat cible / Critères d'inspection |
|---|---|---|---|---|---|---|---|
| Bovins au tannage végétal naturel | Surface raster | 2.0 à 3.5 mm | 20% à 35% | 350 à 500 mm / s | 0.08 mm (environ 318 DPI) | Protection douce pour les lentilles | Contraste caramel riche ; vérifier la présence de cendres de carbone non adhérentes |
| Bovins au tannage végétal naturel | Découpe vectorielle de contour | 2.0 à 2.5 mm | 50% à 70% | 15 à 25 mm / s | Vecteur (passage unique) | Assistance à la coupe modérée | Coupe nette et franche ; vérifier l'absence de durcissement excessif des arêtes. |
| Semelle rigide / Cuir de ceinture | Découpe vectorielle de contour | 3.0 à 4.0 mm | 85% à 90% | 10 à 30 mm / s | Vecteur (passage unique) | jet coaxial à haute pression | Coupe traversante sans carbonisation ; suppression de la flamme nue |
| Cuir tanné au chrome | Surface raster | 1.2 à 1.8 mm | 15% à 25% | 400 à 550 mm / s | 0.06 à 0.08 mm | Doux (LEV actif) | Marque subtile ; vérifier la présence de brûlures ou de peluches en surface. |
| PU synthétique résistant aux lasers | Surface raster | 1.0 à 1.5 mm | 12% à 20% | 450 à 600 mm / s | 0.08 mm (environ 318 DPI) | Protection douce pour les lentilles | Marque graphique nette ; vérifier l’absence de crête de fusion collante |
| Microfibre Alcantara® | Marque vectorielle lumineuse | 0.8 à 1.2 mm | 10% à 18% | 500 à 650 mm / s | 0.08 mm (environ 318 DPI) | Protection douce pour les lentilles | Tracé vectoriel fin et ombré ; préserver le velours doux |
Note technique : Le pourcentage de puissance du logiciel est une commande spécifique à la machine et non une mesure directe de la puissance optique (en watts). Il est toujours recommandé d’effectuer des tests sur de petits échantillons de cuir provenant du même lot afin de vérifier le contraste et le toucher avant la fabrication des produits finis.
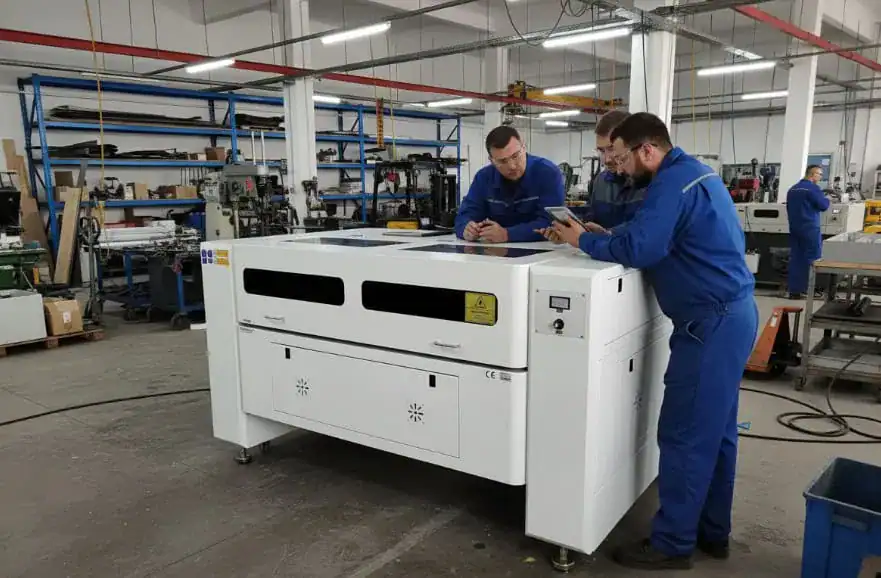
Figure 2 : Calibrage de la puissance du laser et de la vitesse de balayage à l'aide de coupons de test en forme de coin sur des chutes de cuir.
3. Dépannage des défauts : causes profondes et diagnostics systématiques
Les défauts de traitement du cuir proviennent généralement d'un temps de maintien thermique inadéquat, d'une assistance d'air mal gérée ou d'erreurs de post-traitement. Utilisez la matrice de diagnostic ci-dessous pour identifier les causes et tester les solutions :
| Symptôme de défaut observé | Cause profonde probable | Vérification systématique et mesures correctives |
|---|---|---|
| Poussière de carbone noire et souillée / Cendres à frotter | Un temps de maintien thermique excessif entraîne la combustion complète des fibres de protéines de collagène plutôt qu'une caramélisation de surface contrôlée. | Augmentez la vitesse de balayage raster (par exemple, testez entre 450 et 550 mm/s) et réduisez la consommation d'énergie du logiciel. Sur le cuir tanné végétal, testez un léger prétraitement à l'humidité (en l'essuyant avec une éponge humide) avant la gravure. |
| Taches/halos de fumée en surface amovibles | Huiles organiques vaporisées et goudrons se déposant sur les grains adjacents plus froids ; air coaxial soufflant la fumée horizontalement sur la pièce à usiner. | Réduisez l'assistance d'air coaxiale au niveau de protection minimale de la lentille. Vérifiez que la hotte d'aspiration capture les fumées directement au-dessus de la zone de travail. Testez le papier de masquage à faible adhérence compatible laser sur les surfaces lisses. |
| Bords coupés durcis, cassants ou recourbés | Dénaturation des protéines et dessiccation localisée dues à des vitesses de coupe lentes, à des passages multiples ou à une accumulation thermique excessive. | Obtenez une séparation nette en une seule passe à la vitesse de coupe stable la plus élevée. Augmentez la pression d'assistance d'air coaxiale pendant la coupe vectorielle pour évacuer la chaleur. Appliquez un baume nourrissant pour cuir ou un baume pour bords après traitement afin de redonner de la souplesse au cuir. |
| Faible contraste ou grisonnement irrégulier | Résistance thermique élevée des sels de tannage au chrome minéral, substrat pré-teinté foncé ou distance focale inappropriée. | Vérifiez le tannage du cuir à l'aide d'un échantillon témoin de cuir tanné végétal naturel. Contrôlez la distance focale avec une jauge calibrée. Pour les cuirs foncés préteints, évaluez les techniques de marquage vectoriel ou de gaufrage à chaud. |
| Crêtes refondues collantes (PU synthétique) | La température de fusion de la couche supérieure de polyuréthane a été dépassée ; l’espacement des lignes de balayage est trop faible, ce qui entraîne un chevauchement thermique répété. | Augmentez l'espacement des lignes (par exemple, testez 0.08 mm au lieu de 0.05 mm) pour vérifier si la réduction du chevauchement des pistes élimine la formation de crêtes. Augmentez la vitesse de balayage et réduisez la puissance d'étalonnage jusqu'au contraste minimal lisible. |
4. Contrôle des procédés : Optique, dynamique des gaz et meilleures pratiques d'atelier
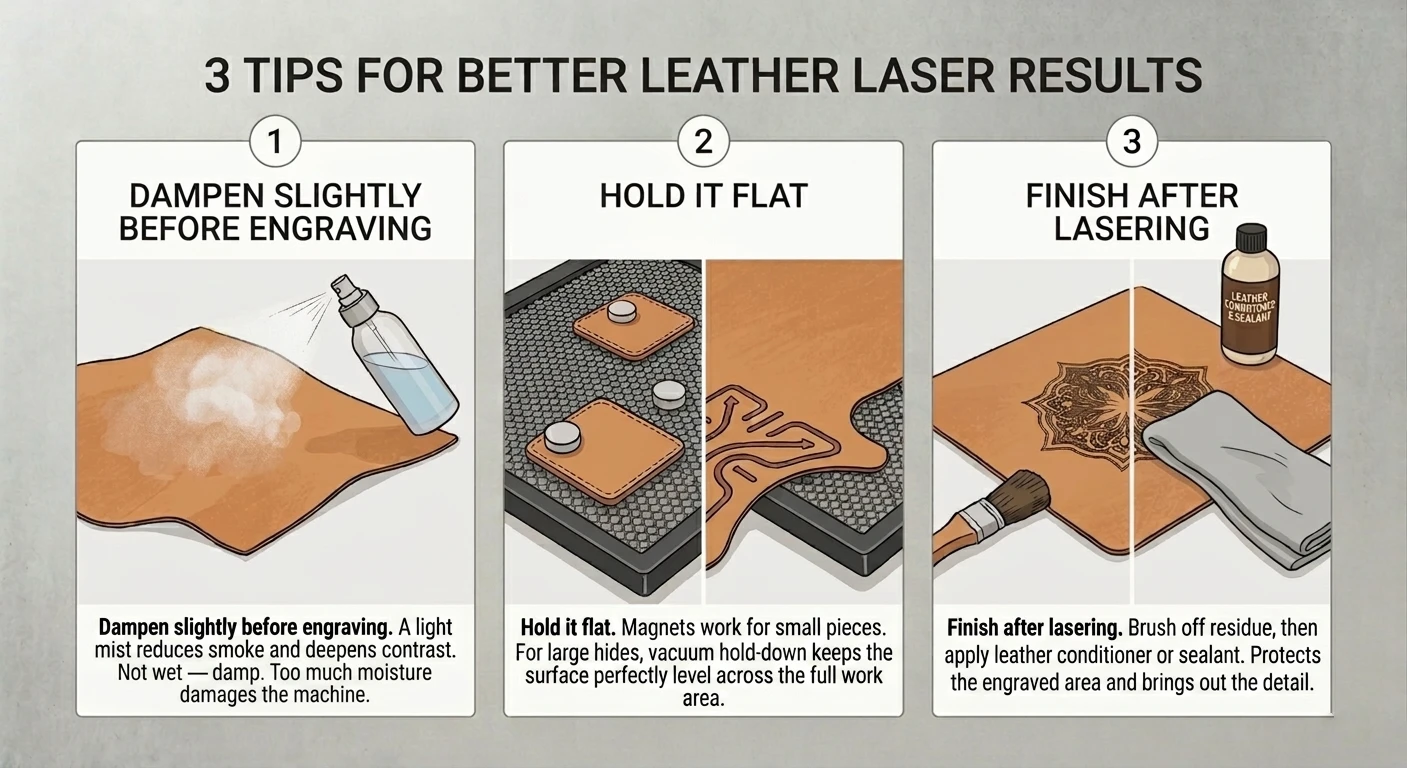
Figure 3: RedShift Meilleures pratiques d'atelier : 1) Humidifier légèrement avant la gravure, 2) Maintenir à plat avec un aspirateur ou des aimants, 3) Terminer avec une brosse douce et un conditionneur après le laser.
Règle 1 : Humidifier légèrement avant la gravure (protection contre la chaleur latente)
Pour le cuir tanné végétal naturel, l'une des techniques traditionnelles de sellerie les plus efficaces, adoptée par les ingénieurs laser, consiste à appliquer une légère humidité sur la surface du cuir : – Essuyez uniformément la surface du cuir avec une éponge de cellulose propre et légèrement humide (non trempée) 2 à 3 minutes avant la gravure raster. – Lorsque le faisceau laser de 10.6 µm balaie la surface, la chaleur latente de vaporisation de l'eau (environ 2 260 J/g) absorbe l'énergie excédentaire à l'interface thermique. – Ceci supprime les flammes, prévient la carbonisation des fibres et réduit la production de fumée, et permet d'obtenir un brunissage caramel plus profond et plus net.
Règle 2 : Maintenez-le parfaitement à plat (uniformité de la focale sur de grandes surfaces)
Les peaux de cuir sont des matières organiques naturellement sujettes aux ondulations, aux frisures et aux variations d'épaisseur. Une lentille standard de 5 cm (2 pouces) ayant une faible profondeur de champ (distance de Rayleigh), même un décalage de 1 à 2 mm en élévation de la surface entraîne un flou du faisceau, ce qui nuit à la netteté de la gravure : - Petites pièces et patchs : Utilisez des aimants plats en néodyme haute puissance sur une table de découpe alvéolée pour maintenir les bords et éviter les frisures. - Grandes peaux et panneaux de rembourrage entiers : La production industrielle nécessite un plateau de maintien par aspiration . Le flux d'air descendant plaque la peau contre le plateau à lattes, garantissant une planéité focale parfaite sur toute la zone de travail.
Règle 3 : Finition après le traitement laser (nettoyage et restauration de la souplesse)
Même avec des paramètres optimisés, de fines poussières de carbone peuvent se déposer sur la pièce. Suivez ce protocole de finition structuré : - Brossage à sec : Brossez délicatement la surface gravée avec une brosse douce en crin de cheval naturel pour déloger les particules de carbone sèches sans les faire pénétrer dans les pores du cuir. - Nettoyage au savon de selle doux : Pour les taches de fumée tenaces sur les cuirs finis, essuyez légèrement avec un chiffon en microfibre non pelucheux imbibé de savon de selle à la glycérine dilué ou d’un nettoyant spécial cuir. Ne jamais saturer le cuir. - Conditionnement et protection : La chaleur du laser élimine les huiles naturelles de la zone de découpe. Appliquez une fine couche d’huile de pied de bœuf, de crème de carnauba ou de baume pour cuir afin de restaurer la souplesse, prévenir les craquelures et fixer le contraste.
Dynamique de l'assistance pneumatique : Gravure vs Découpe
- Gravure raster : Utilisez une assistance d'air à faible débit uniquement pour maintenir une pression positive au niveau du cône de la buse et protéger la lentille en ZnSe des dépôts de vapeurs huileuses. Une pression d'air trop élevée force les goudrons et la suie vaporisés à pénétrer profondément dans les pores du cuir, créant des halos sombres impossibles à nettoyer.
- Découpe vectorielle : Utilisez une assistance d'air coaxiale modérée à élevée pour déplacer les matériaux vaporisés de la saignée de coupe, minimiser l'accumulation de carbone carbonisé sur les parois latérales et supprimer les risques d'inflammation des fibres sèches.
Espacement des lignes de balayage vs. géométrie du point effectif
Le réglage de la résolution de gravure sur des matériaux organiques fibreux nécessite un équilibre entre la couverture optique et la saturation thermique :
Rapport de chevauchement géométrique ≈ 1 - (Intervalle de ligne / Diamètre du point)
Pour une configuration optique produisant un diamètre nominal de spot lumineux d'environ 0.10 mm : - Un espacement des lignes de balayage de 0.08 mm (environ 318 dpi) permet un chevauchement des pistes d'environ 20 % , assurant une couverture nette et un faible apport de chaleur cumulé. - Un espacement des lignes de balayage de 0.06 mm (environ 423 dpi) permet un chevauchement des pistes d'environ 40 % . - Un intervalle de lignes plus court augmente le chevauchement d'exposition et peut accroître l'apport de chaleur cumulé, sauf si les paramètres de puissance ou de vitesse sont ajustés. Une résolution excessivement élevée sur le cuir chauffe les pistes adjacentes de manière répétée, transformant les lettres nettes en cendres carbonisées et poudreuses.
5. Applications industrielles : Découpe laser vs. Découpe à l’emporte-pièce vs. Estampage
Des ateliers artisanaux aux usines automobiles à grand volume, la technologie laser CO2 a transformé la fabrication du cuir dans diverses catégories de produits.
Présentation des champs d'application
| Accessoires de mode et sacs | Fabrication de chaussures | Intérieurs automobiles |
|---|---|---|
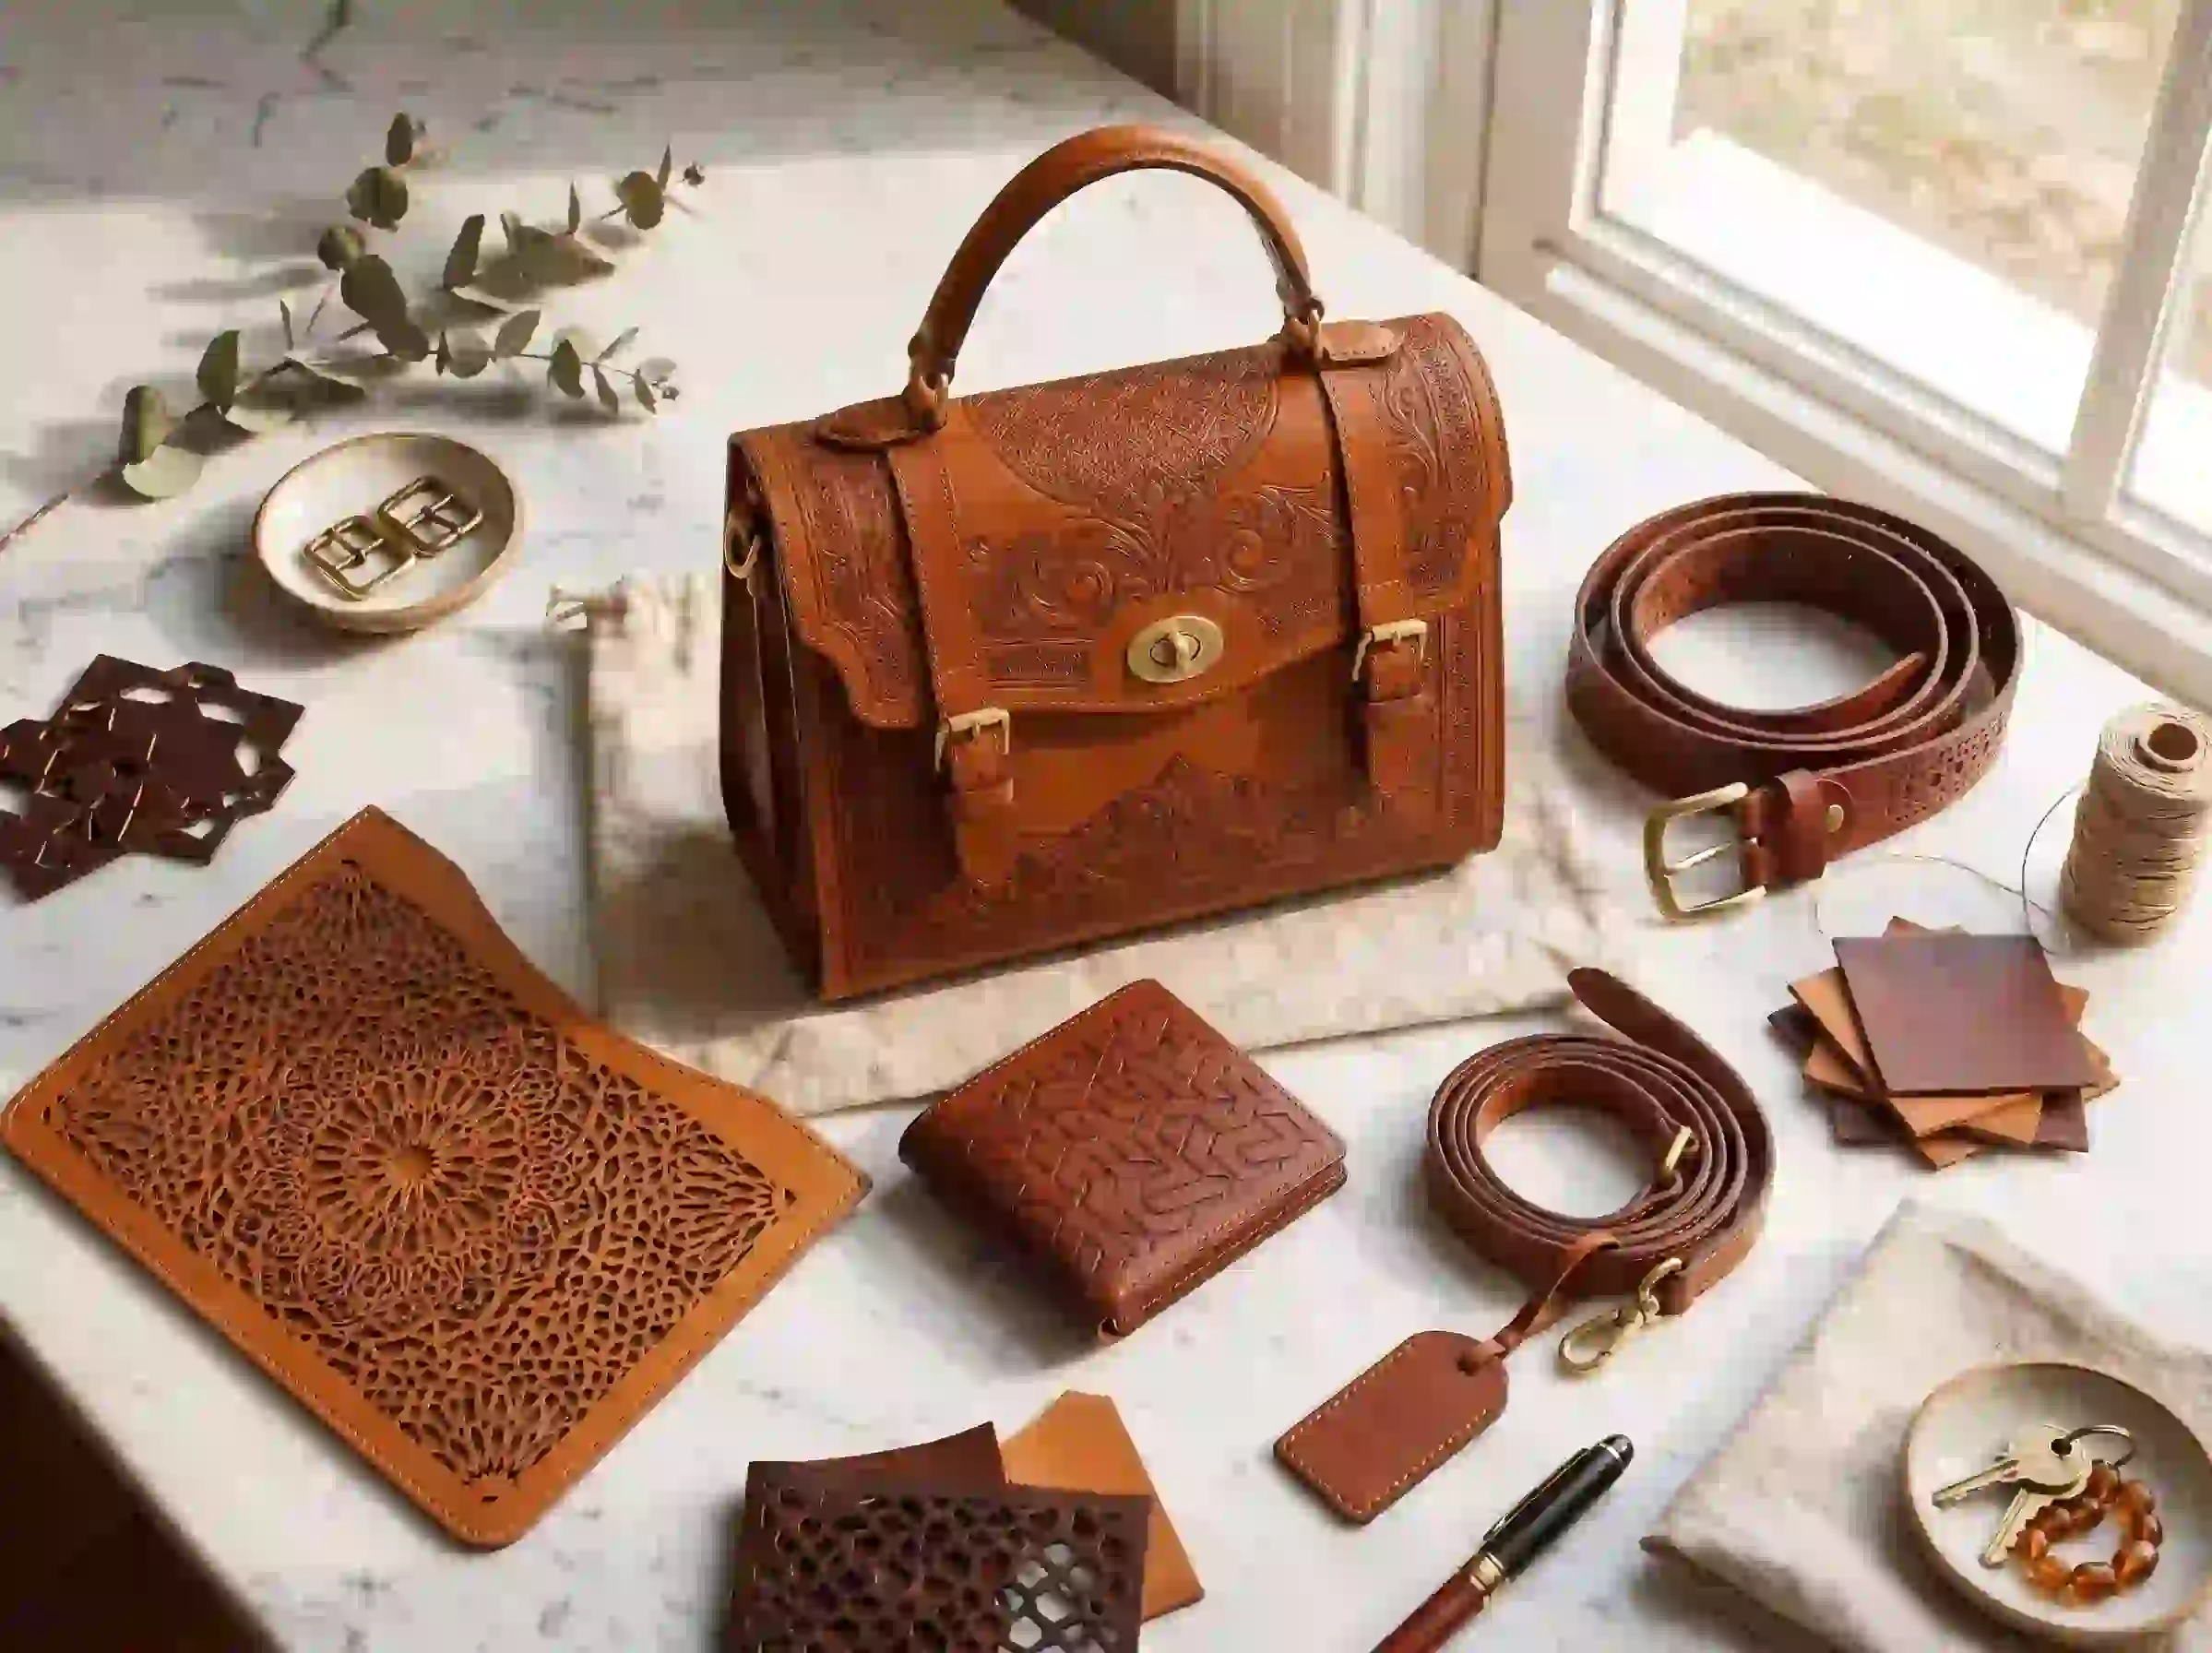 Portefeuilles, sacs, ceintures de luxe, filigranes géométriques. | 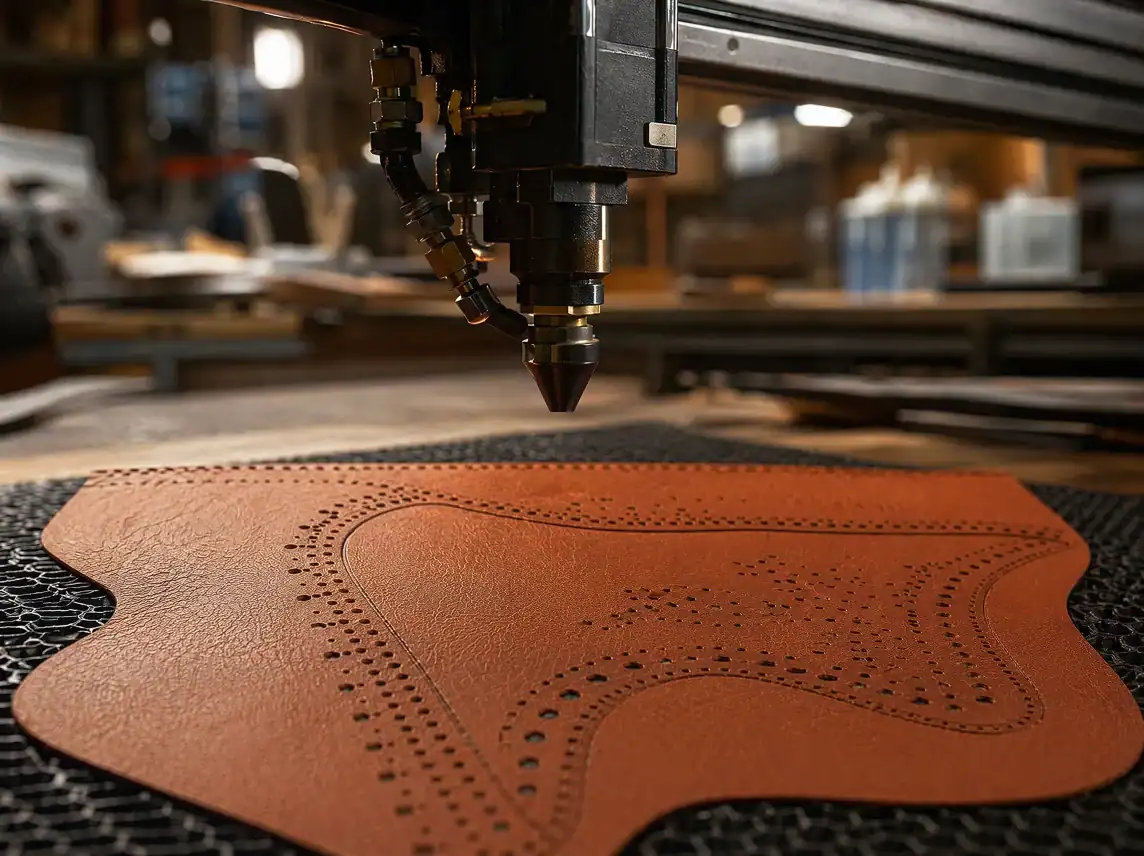 Tiges de chaussures, micro-perforations, masquage de motifs. | 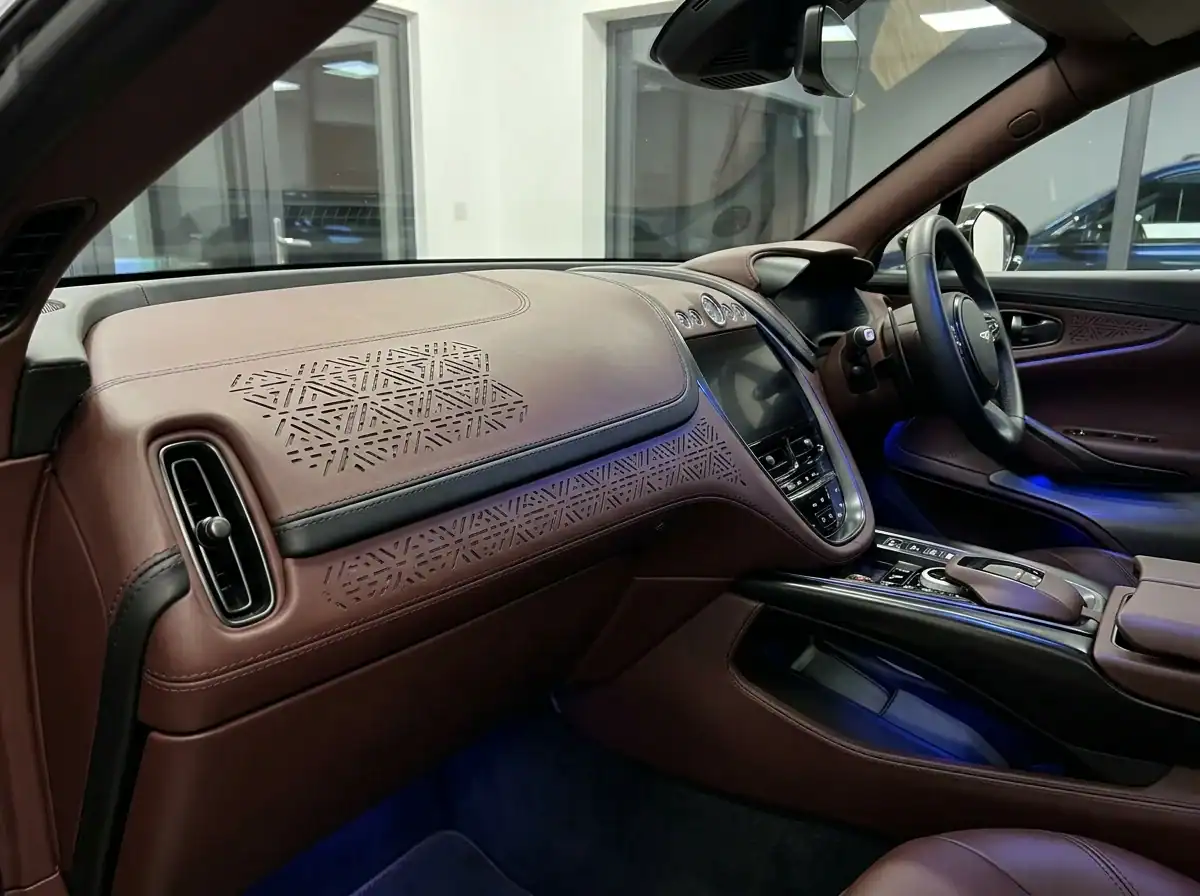 Revêtement perforé sur mesure pour sièges et tableaux de bord. |
| Personnalisation et image de marque sur mesure | Composants et joints industriels | Principaux enseignements techniques |
|---|---|---|
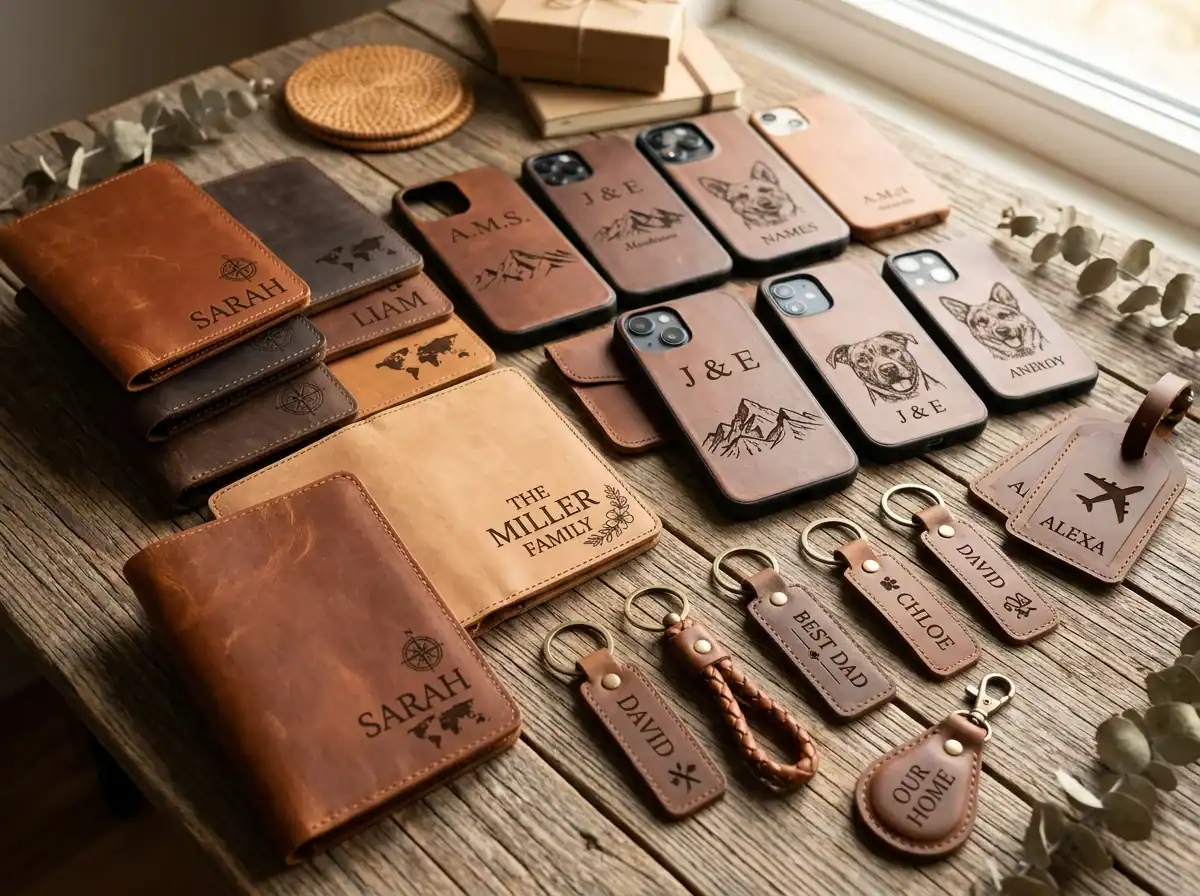 Monogrammes personnalisés, étiquettes numérotées, cadeaux artisanaux. | 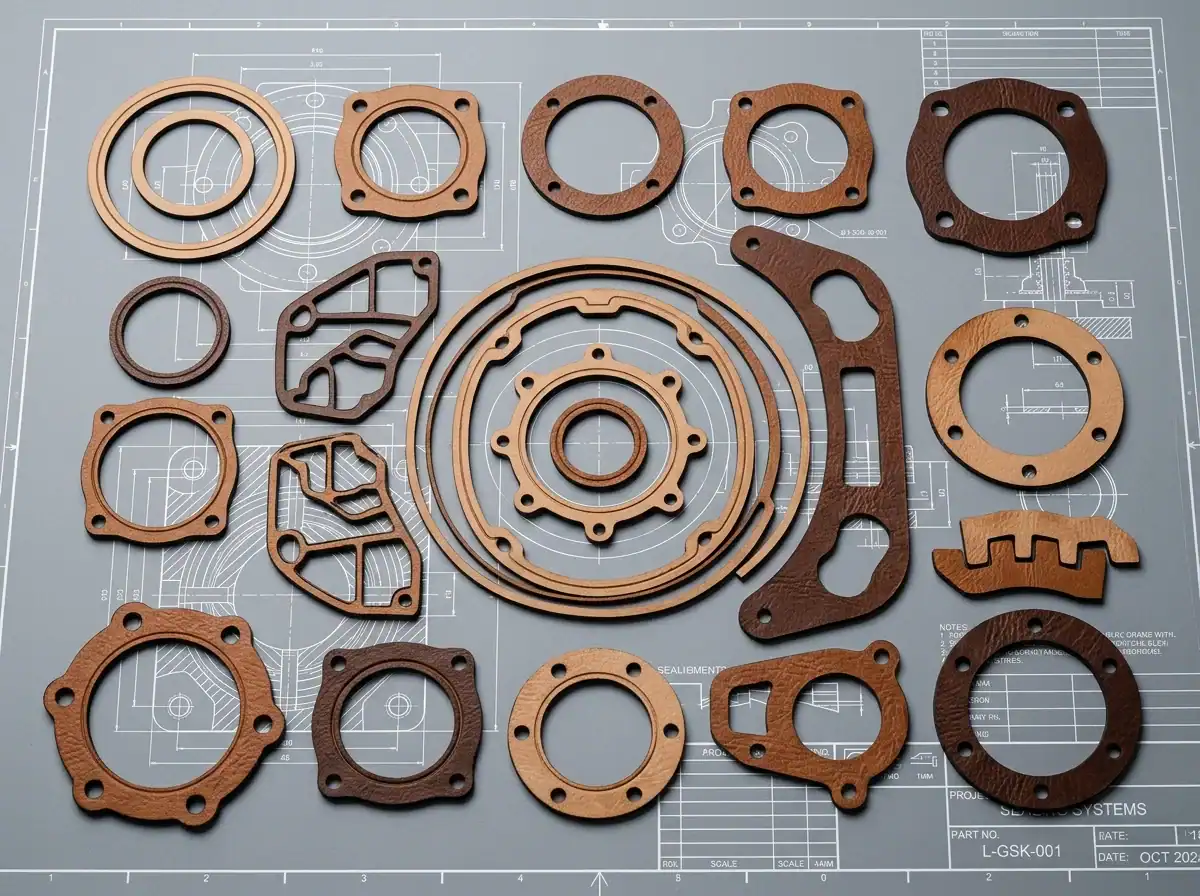 Garnitures hydrauliques, joints d'étanchéité robustes, courroies de transmission. | Polyvalence des processus Des micro-trous de 0.1 mm sur les tiges de chaussures aux joints industriels épais de 4 mm, le laser CO2 élimine l'usure physique des matrices et permet une personnalisation pièce par pièce. |
Comparaison des méthodes de production
| Mesure de la production | RedShift Système laser CO₂ | Marquage à chaud traditionnel | Découpe/poinçonnage mécanique |
|---|---|---|---|
| Détails les plus fins / Résolution | Point de faisceau de 0.10 mm ; tout élément graphique vectoriel | Limité par la largeur du pont de gravure et du relief de la feuille d'aluminium | Limité par le diamètre de la goupille de poinçonnage mécanique |
| Coût et délai d'outillage | Aucun coût d'outillage ; délai de production CAO-usinage instantané | Matrices en laiton (environ 50 à 200 USD) ; délai de livraison : 3 à 7 jours. | Matrices de découpe en acier (100 à 500 USD) ; délai de livraison : 7 à 14 jours. |
| Qualité des bords | Bords coupés thermoscellés ; aucune effilochage | N/A (marquage de surface uniquement) | Cisaille mécanique ; nécessite un parage/refendage des bords |
| Rendement matériel | Élevé (le système d'emboîtement numérique intelligent permet d'économiser de 15 % à 30 % sur les déchets de peau) | N/D | Inférieur (les jeux fixes de la matrice laissent des déchets résiduels) |
| Économie par lots | Rentable, de l'unité à plusieurs milliers. | Rentable uniquement pour les longues séries répétitives | Rentable uniquement pour les productions en très grande série. |
6. Sécurité en atelier : Neutralisation des odeurs et gestion des fumées
Le traitement du cuir par des systèmes laser produit une fumée organique dense contenant des composés organiques volatils (COV), des sous-produits de décomposition des protéines soufrés et aminés, ainsi que de fines particules respirables. La mise en place de mesures de contrôle adéquates sur le lieu de travail nécessite la consultation des spécifications des équipements, des données de sécurité des matériaux et des normes professionnelles applicables (telles que les normes de sécurité laser de la section III de l'OSHA ).
- Capture de source : La ventilation par aspiration localisée (LEV) doit capter les fumées directement au niveau de la zone de coupe avant que les odeurs et les aérosols ne se dispersent dans l'atelier. L'efficacité de la captation dépend de la position de la hotte, de la vitesse de l'air dans le conduit et de la conception de l'enceinte de la machine.
- Filtration des odeurs en plusieurs étapes : Les filtres à particules standard ne suffisent pas à éliminer l'odeur âcre de la kératine brûlée. Les systèmes de recirculation industriels nécessitent une approche multi-étapes : un préfiltre grossier, un filtre HEPA haute efficacité (testé sous certaines conditions). Directives de l'EPA pour la capture des particules fines), et un lit filtrant en charbon actif profond spécialement formulé pour l'adsorption des amines organiques et du soufre.
- Extraction vs. recirculation intérieure : Les lits de charbon actif finissent par se saturer ; une fois saturés, les odeurs réapparaissent rapidement. Lorsque la réglementation environnementale locale le permet, le raccordement direct à une cheminée d'évacuation extérieure reste la norme industrielle privilégiée pour le traitement du cuir.
7. Sélection de la machine : à plat, à convoyeur ou galvanomètre ?
Le choix de la configuration optimale de l'équipement dépend du format de votre matière première, de la taille du lot et de la nécessité ou non d'une découpe de forme vectorielle en plus de la gravure de surface :
| 1. Découpeuse laser à plat CO₂ | 2. Coupeur de CO₂ + alimentation par convoyeur | 3. Galvo à mise au point dynamique 3D |
|---|---|---|
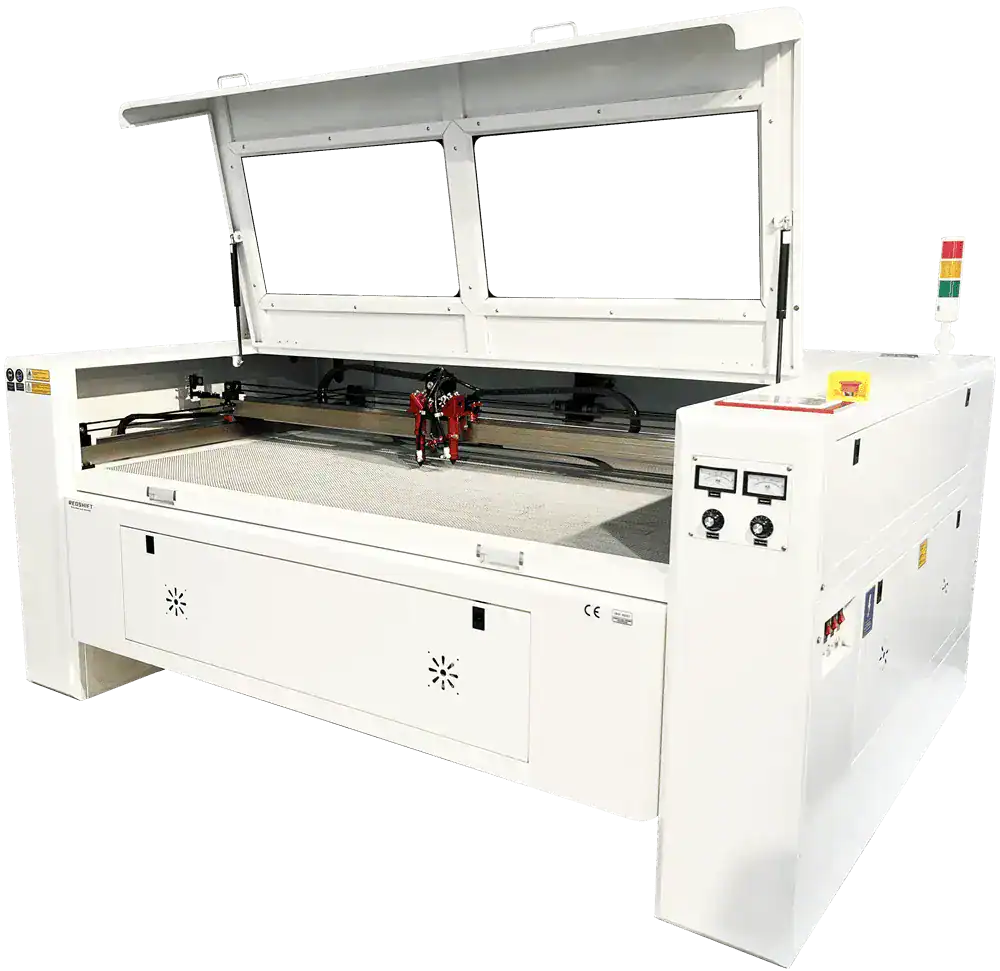 | 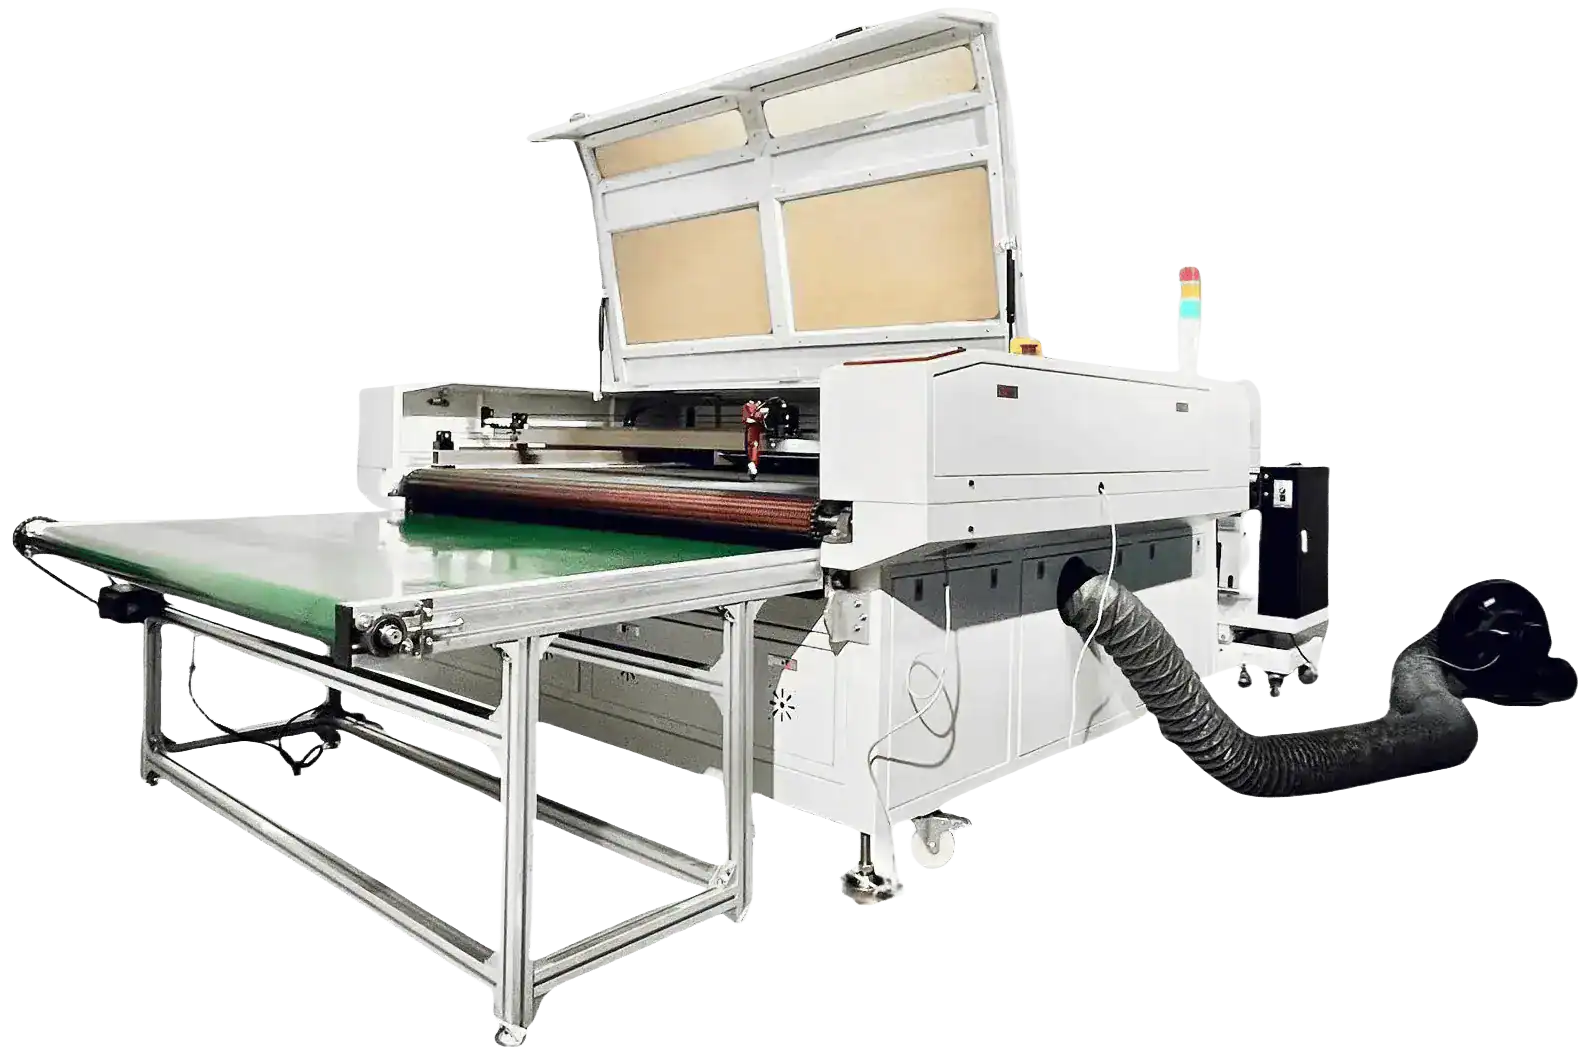 | 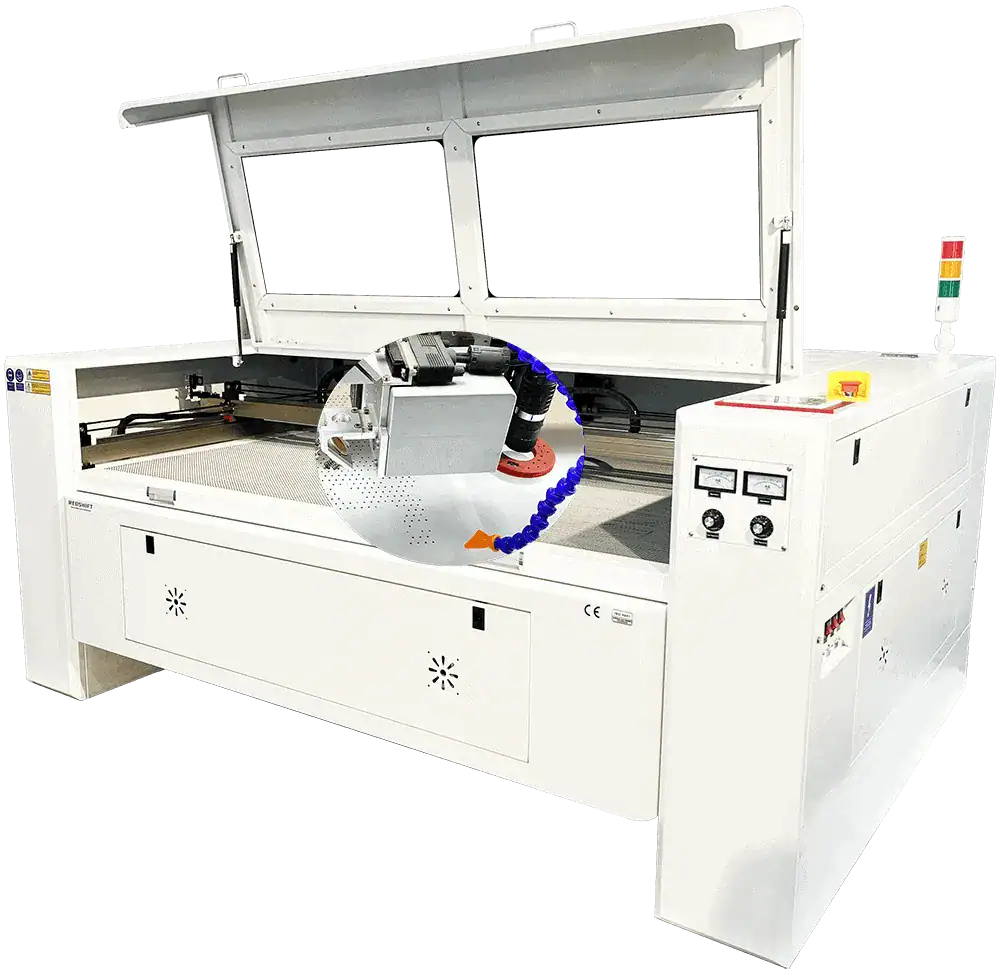 |
| Format: 1060 / 1390 / 1610 / 1810 Idéal pour: Peaux bovines entières, draps Tuning Moteur: 60W à 150W CO2 lampe de table: Lit en nid d'abeille ou à lames | Format: 1610C / 1810C / 1814C Idéal pourRouleaux en PU synthétique et Alcantara Tuning Moteur: 80W à 150W Fil d'actualitéConvoyeur à rouleaux à synchronisation automatique | Format: Champ 4545 / 6060 Idéal pourMarquage à grande vitesse (7 000 mm/s) Tuning Moteur: Tube en verre CC ou en métal RF Speed: 1 à 3 secondes par patch |
RedShift Solutions dédiées au cuir
Éliminez les délais de fabrication des matrices, minimisez les chutes et sublimez le travail du cuir grâce à des systèmes laser CO2 clés en main : - Formats de travail sur mesure : des unités d’atelier compactes 1060 aux lignes de convoyage à rouleaux 1810. - Paramètres testés : fiches de réglages pré-calibrées pour cuirs véritables, PU et microfibres. - Tests en laboratoire gratuits : envoyez vos échantillons de cuir pour un étalonnage puissance/vitesse vérifié avant l’achat.
Découvrez nos solutions complètes de traitement du cuir → | Demandez un échantillon pour analyse →
Soumettez vos échantillons de cuir pour vérification en laboratoire :
Pour établir des valeurs de référence pour les paramètres des cuirs de qualité exclusive ou des finitions spéciales, soumettez des échantillons de test à RedShift Laboratoire d'application. Veuillez fournir : 1. Le type de tannage exact (tannage végétal, tannage au chrome, PU synthétique) et le fournisseur de cuir ; 2. L'épaisseur, la couleur et le type de finition du matériau (ciré, huilé, pleine fleur, refendu) ; 3. La profondeur de gravure souhaitée et les tolérances acceptables en matière de rugosité/contraste des bords ; 4. Les exigences d'assemblage en aval (couture, brunissage des bords, collage).
8. Liste récapitulative de contrôle de la qualité
- Identifier le tannage du cuir : Privilégiez le cuir tanné végétal naturel pour obtenir de riches marques caramel ; vérifiez que les cuirs synthétiques sont certifiés sans PVC.
- Exécuter des tests de rebuts Step-Matrix : Calibrer la puissance et la vitesse sur des chutes de cuir provenant du même lot afin d'identifier le seuil entre le contraste caramel et les cendres de carbone libres.
- Intervalle de balayage des lignes de réglage : Espacement de balayage des coordonnées (environ 300 à 420 DPI) avec la taille du point optique pour éviter un chevauchement excessif des pistes thermiques.
- Assistance pneumatique pour la gravure : Maintenir un flux d'air doux pour protéger la lentille lors de la gravure raster ; réserver une pression d'assistance plus élevée pour la découpe vectorielle.
- Utilisez un soin hydratant sur Veg-Tan : Humidifiez légèrement le cuir tanné végétal avec une éponge humide avant le traitement afin d'absorber l'excès de chaleur en surface.
- Traitement post-opératoire soigné : Commencez par brosser à sec la poussière de carbone non adhérente, nettoyez délicatement avec un savon doux pour cuir si nécessaire, et appliquez un produit d'entretien pour cuir afin de préserver sa souplesse.