Ir al contenido
Tienes un proyecto delicado, como la elaboración de invitaciones de boda intrincadas o empaques de lujo, pero tu cortadora láser sigue quemando el papel. El resultado son bordes feos y marrones, material desperdiciado y el temor creciente de que tu máquina simplemente no sea la adecuada. La frustración aumenta a medida que cada corte fallido te cuesta tiempo y dinero, poniendo en riesgo todo tu proyecto.
La clave para cortar papel sin quemarlo reside en vaporizar el material con tal rapidez que las fibras circundantes no tengan tiempo de sobrecalentarse y carbonizarse. Esto se logra mediante una combinación de muy baja potencia, altísima velocidad y un haz láser perfectamente enfocado. En lugar de quemar el papel, se sublima instantáneamente, convirtiendo el material sólido directamente en gas para obtener un borde limpio y nítido.
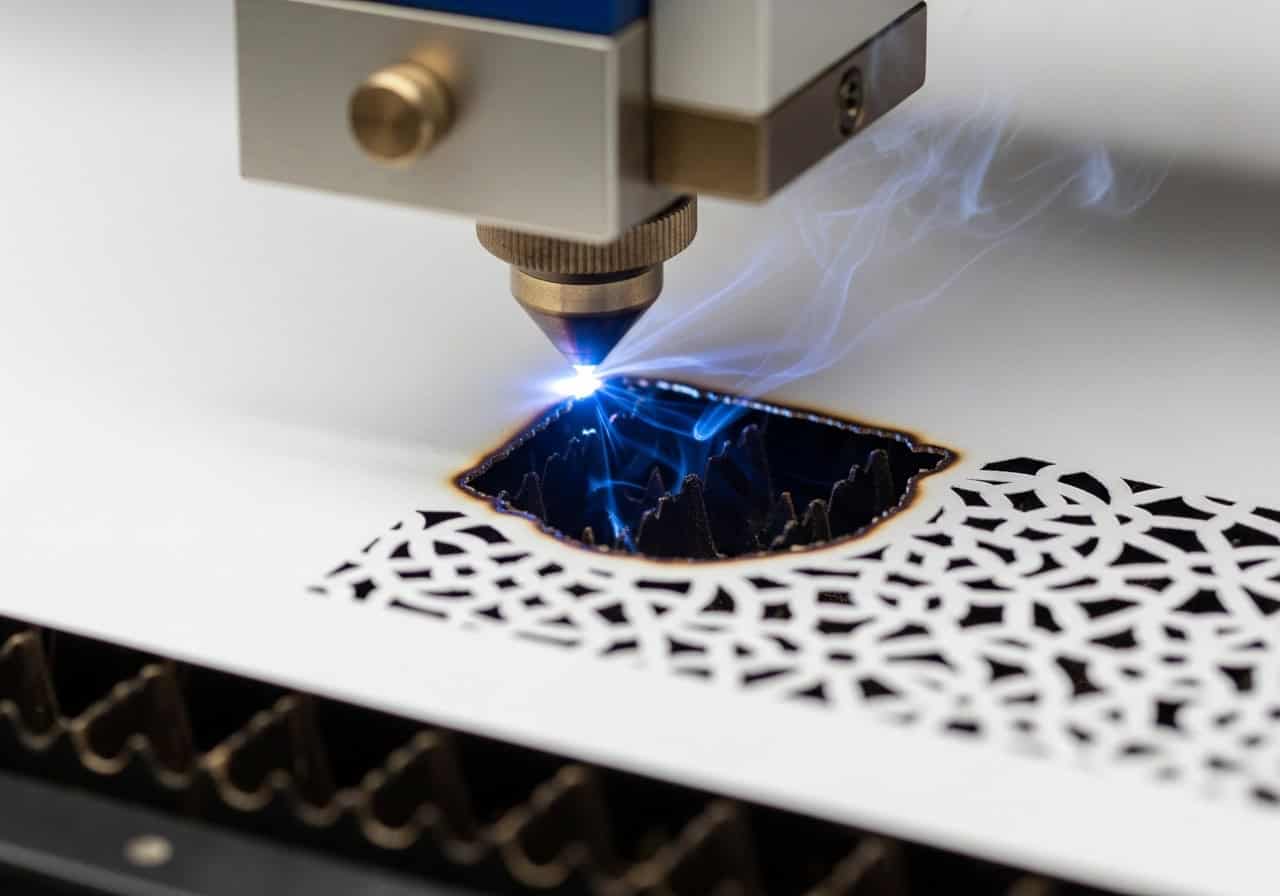
Recuerdo haber trabajado con un cliente que fabricaba tarjetas desplegables de alta gama. Tenían problemas con los pliegues, que se agrietaban con facilidad. Culpaban al tipo de papel, pero yo sospechaba que había algo más. Examinamos los cortes con un microscopio y vimos carbonización microscópica en las fibras del papel, incluso en cortes que a simple vista parecían limpios. El problema no era solo el borde marrón visible; era el daño térmico invisible que quedaba. Esta experiencia me enseñó que un corte realmente limpio va más allá de la apariencia; se trata de preservar la integridad estructural del material.
¿Qué ajustes evitan que los bordes del papel se pongan marrones?
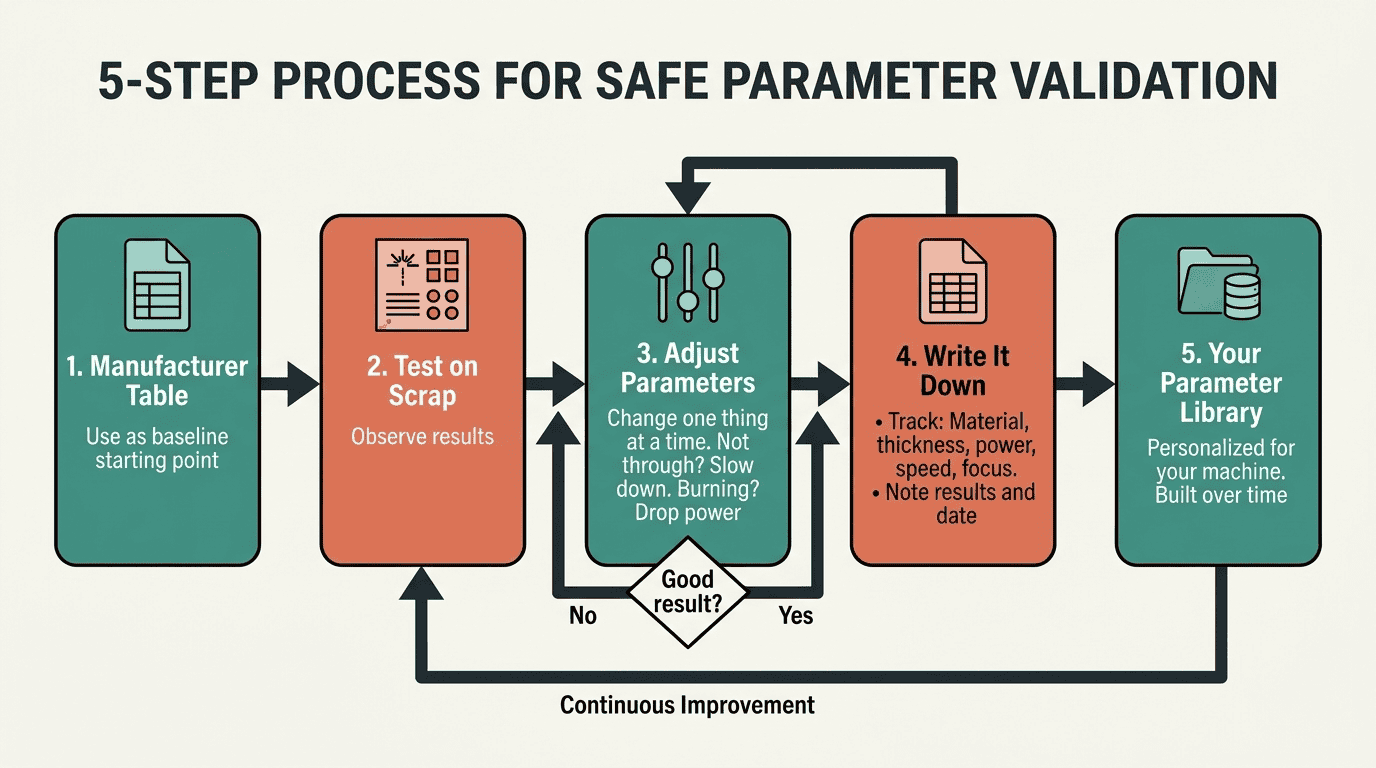
Estás frente al láser, listo para cortar, pero dudas sobre los controles. Sabes que una mala combinación de potencia y velocidad convertirá tu cartulina en un amasijo chamuscado. Haces prueba tras prueba, ajustando la configuración, pero solo das palos de ciego, desperdicias papel caro y te sientes como si estuvieras volando a ciegas.
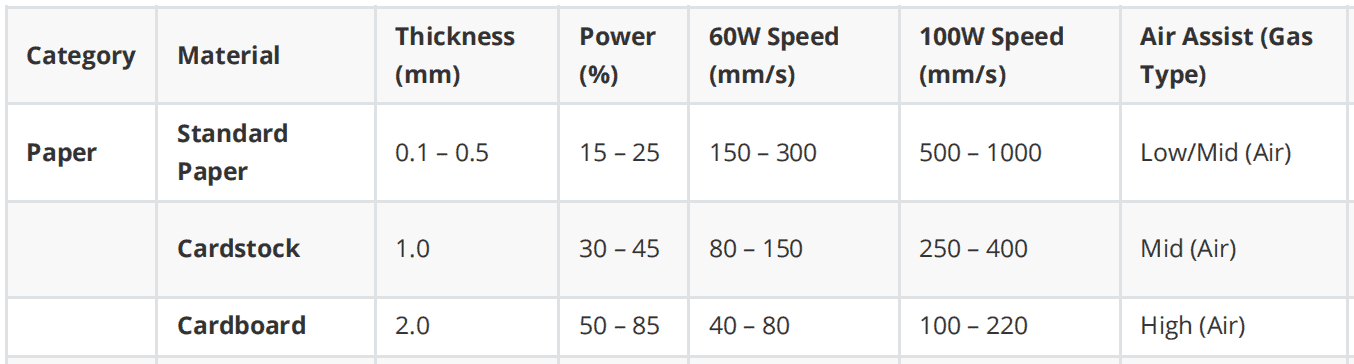
Para evitar que los bordes se pongan marrones, debe usar la configuración de potencia más baja posible combinada con la velocidad más alta que su máquina pueda manejar con precisión. El objetivo es minimizar la cantidad de energía térmica transferida al papel. Un haz de baja potencia y rápido movimiento vaporiza el material a su paso sin permanecer el tiempo suficiente para quemar las fibras circundantes, lo que da como resultado un borde limpio y sin color.
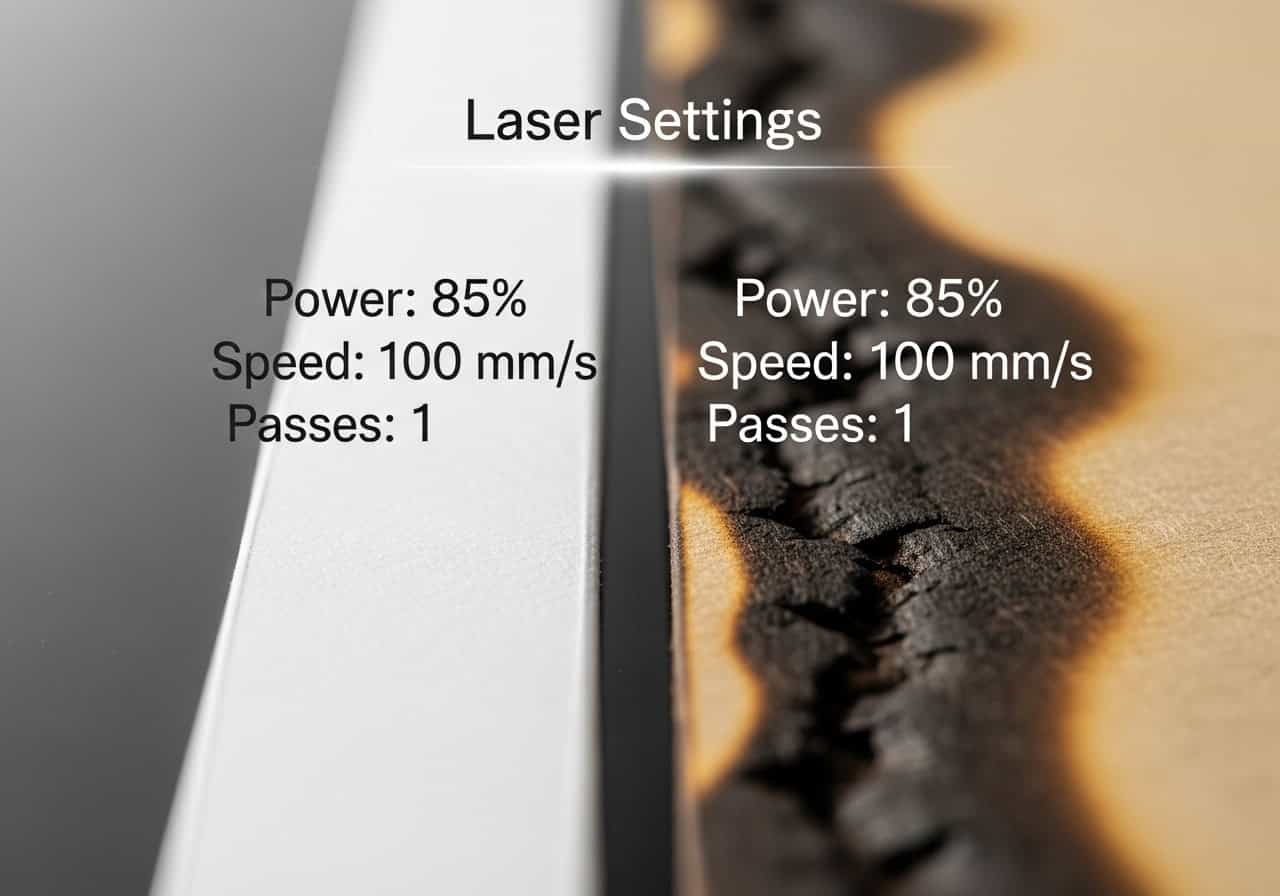
Decir simplemente "bajo consumo, alta velocidad" es fácil, pero la realidad es más compleja. Se trata de un delicado equilibrio que varía según el tipo de papel.
1. Comienza con velocidad
Para materiales delgados como el papel, la velocidad casi siempre debe ser la máxima. En la mayoría de los láseres de CO₂ , esto suele estar entre 200 mm/s y 500 mm/s. Un cabezal láser más rápido reduce el tiempo de propagación del calor. Una velocidad demasiado baja es la principal causa de quemaduras.
2. La prueba de potencia
Una vez que la velocidad esté configurada al máximo, busque la configuración de potencia . Comience con el mínimo absoluto (por ejemplo, 10 %) y realice un pequeño corte de prueba. ¿Lo atravesó? Si no, aumente la potencia solo un 1-2 % y vuelva a probar. Repita este proceso hasta que el láser apenas corte el material. Este es el punto óptimo . El objetivo es no usar energía sobrante.
3. La frecuencia (Hz) importa
En los láseres de radiofrecuencia más avanzados, también se puede controlar la frecuencia (Hz), es decir, la cantidad de pulsos por segundo. Para el papel, una frecuencia más alta (entre 5,000 y 25 000 Hz) actúa como una cuchilla más fina y afilada, logrando un corte más suave. Los láseres de tubo de vidrio más económicos no ofrecen este nivel de control.
¿Cómo mejora el sistema de asistencia de aire los cortes limpios en papel fino?
Has configurado correctamente los ajustes, pero mientras el láser corta, observas pequeñas llamaradas y percibes olor a quemado. Al terminar el trabajo, encuentras un residuo pegajoso y resinoso a lo largo de la línea de corte y un borde ligeramente descolorido. Los ajustes son correctos, entonces, ¿qué sigue fallando? Te frustra no poder lograr un resultado impecable.
Un potente chorro de aire comprimido, conocido como asistencia de aire, es esencial para realizar cortes limpios en el papel. Cumple dos funciones cruciales a la vez: elimina las partículas de papel vaporizadas y los gases combustibles antes de que puedan incendiarse (evitando llamaradas) y enfría instantáneamente el borde cortado. Esta acción de enfriamiento es vital para evitar que el calor penetre en las fibras de papel circundantes y provoque que se pongan marrones.
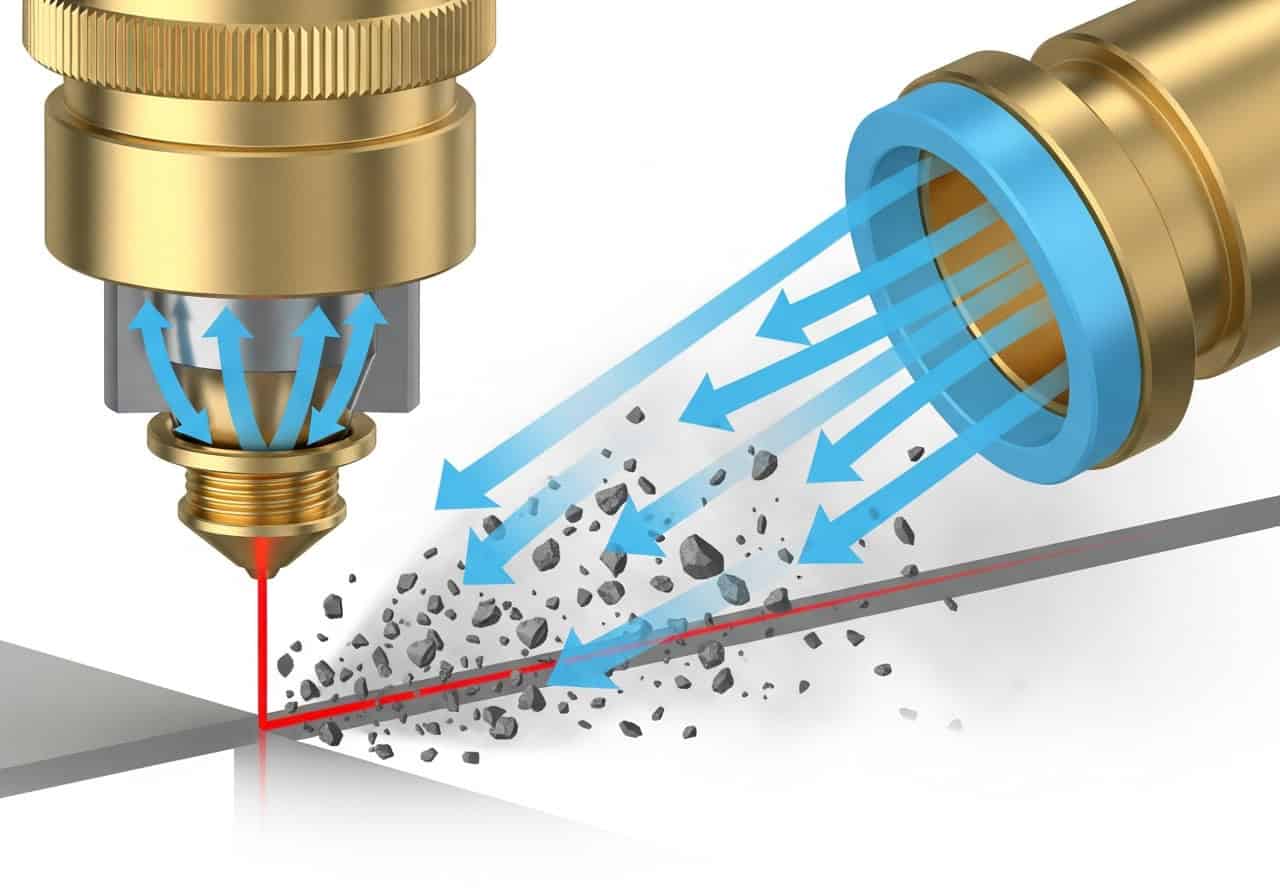
El sistema de ventilación asistida por aire no es solo un ventilador; es una herramienta de alta presión y precisión. Su optimización es crucial para trabajos delicados.
1. Presión y flujo
Para el papel, no se necesita un chorro de aire muy fuerte, ya que podría rasgar o mover el delicado material. Se requiere una presión moderada y constante (alrededor de 15-20 PSI). El objetivo es crear un chorro limpio y localizado que limpie la ranura (la línea de corte) de manera eficiente sin dañar el resto de la hoja.
2. Limpieza de residuos frente a enfriamiento
La función principal de la corriente de aire es eliminar las partículas vaporizadas . Si estas partículas permanecen en el aire, el rayo láser las impactará nuevamente, sobrecalentándolas y provocando el humo y los residuos que manchan el papel. El efecto de enfriamiento secundario es una ventaja adicional que ayuda a prevenir el oscurecimiento.
3. Elección de boquilla
La boquilla en el extremo del cabezal láser enfoca el flujo de aire. Una boquilla cónica más pequeña crea un chorro de aire más potente y preciso. Esto es ideal para el papel, ya que concentra los efectos de limpieza y enfriamiento directamente en el punto de corte, lo que proporciona la máxima eficiencia sin dispersar el material ligero por toda la superficie de corte.
¿Pueden los distintos tipos de papel reaccionar de forma diferente ante los láseres de CO₂?
Perfeccionaste la configuración en una cartulina estándar, logrando cortes limpios y perfectos. Pero al usar papel brillante, estucado o un papel artesanal con textura para un nuevo proyecto, todo cambia. La misma configuración ahora produce quemaduras, derretimiento o cortes incompletos, obligándote a repetir el frustrante proceso de prueba y error.
Sí, cada tipo de papel reacciona de forma diferente a un láser de CO₂ debido a su densidad, contenido de fibra y recubrimientos químicos únicos. Una cartulina densa y de alta calidad absorberá el calor de manera uniforme y se cortará limpiamente. Un papel suelto y fibroso es más propenso a quemarse, mientras que un papel brillante o recubierto de plástico puede derretirse y dejar un borde duro y con reborde. Cada tipo requiere su propio ajuste óptimo de potencia y velocidad.

Comprender el material es la mitad de la batalla. No se trata solo de cortar "papel"; se trata de cortar un compuesto específico de fibras, aglutinantes y recubrimientos.
1. Contenido y densidad de fibra
Los papeles con fibras compactas y uniformes (como el cartón de alta calidad ) tienden a cortarse mejor. Se vaporizan limpiamente. Los papeles con fibras sueltas y aireadas (como el papel de construcción barato o algunos papeles reciclados) tienen más bolsas de oxígeno y son más propensos a arder lentamente y carbonizarse.
2. Aglutinantes y recubrimientos
Muchos papeles contienen aglutinantes , adhesivos o arcillas para darles un acabado liso y brillante. Estos aditivos reaccionan al calor de forma diferente a la fibra de celulosa. Los recubrimientos brillantes pueden derretirse formando una capa dura, similar al plástico, en el borde cortado, mientras que ciertos aglutinantes pueden causar decoloración.
3. El enemigo invisible: el contenido de humedad
El papel es higroscópico , lo que significa que absorbe la humedad del aire. Una hoja de papel en un taller húmedo contendrá más agua que una en un ambiente seco. Esta humedad debe evaporarse mediante el láser antes de que este pueda cortar las fibras, lo que requiere más energía y aumenta el riesgo de daños por calor.
| Tipo de papel | Reacción común | Pro Tip |
|---|---|---|
| Cartulina mate | Corta limpiamente | El material ideal. Ajustes sencillos. |
| Papel brillante/recubierto | Derretimiento, bordes duros | Utilice cinta adhesiva para proteger la superficie y reducir el riesgo de fusión. |
| Fibroso/Hecho a mano | carbonización, llamaradas | Maximiza la asistencia de aire y la velocidad para extinguir las brasas. |
| Cartón corrugado | Alto riesgo de incendio | Requiere gran asistencia de aire y supervisión constante. |
¿Por qué es importante la distancia focal del láser para materiales delicados?
Ya dominas la configuración de potencia y velocidad, pero los cortes aún no son tan nítidos como deberían. Notas que los detalles más finos se difuminan y que la línea de corte (kerf) es más ancha de lo deseado. Consigues cortes limpios, pero pierdes la precisión extrema que exige tu proyecto de alta gama.
La distancia focal determina el tamaño y la intensidad del punto focal del láser, lo cual es fundamental para materiales delicados. Una lente con una distancia focal más corta (por ejemplo, 1.5 pulgadas) crea un punto focal más pequeño e intenso. Esto permite cortar con una línea más fina (un corte más preciso) y una potencia menor, lo que reduce la transferencia de calor al papel y preserva los detalles finos.
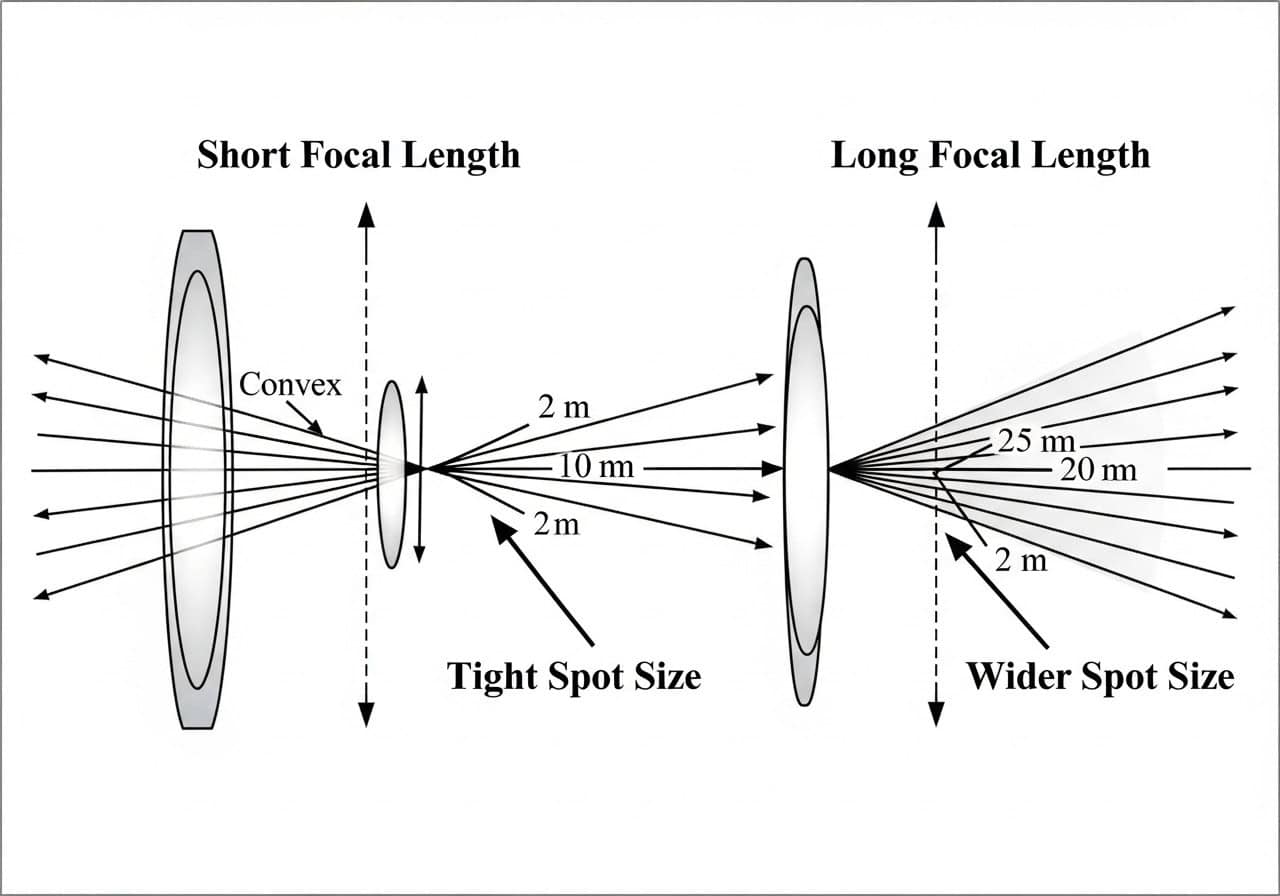
Aquí es donde se distingue a un buen operador de uno excelente. El verdadero enemigo no son los bordes marrones; es el daño invisible causado por el calor latente.
1. La Zona Afectada por el Calor (ZAC)
Incluso un corte visualmente perfecto deja una " Zona Afectada por el Calor " (ZAC). Se trata de una zona microscópica donde las fibras del papel, si bien no se queman, se calientan lo suficiente como para volverse quebradizas. Este es el verdadero desafío de la fabricación. En el caso de envases de lujo o tarjetas desplegables, esta fragilidad provoca grietas a lo largo de los pliegues, lo que causa fallos en el producto días o semanas después del corte.
2. La ilusión de "Lento y lento" frente a "Rápido y furioso"
Muchos operarios creen que reducir la potencia es la única solución. Pero el verdadero secreto reside en suministrar esa energía de una forma mucho más inteligente. Es necesario impactar el material con una ráfaga intensa de energía que lo vaporice instantáneamente, antes de que el calor tenga tiempo de penetrar en el material circundante y crear una gran zona afectada por el calor . Es una carrera termodinámica.
3. Láseres excitados por radiofrecuencia frente a láseres de tubo de vidrio
Aquí es donde el tipo de fuente láser se vuelve crucial. Los láseres de CO₂ de tubo de vidrio más económicos tienen una respuesta de pulso más lenta. Son buenos para suministrar un flujo constante de energía. Sin embargo, los láseres de tubo metálico excitados por radiofrecuencia de gama alta pueden emitir pulsos miles de veces por segundo con tiempos de subida y bajada extremadamente rápidos. Pueden proporcionar esos pulsos cortos, nítidos y de alta potencia pico necesarios para superar la transferencia de calor. Así es como se minimiza la zona afectada por el calor (ZAC ) y se crean cortes que no solo son limpios, sino también resistentes y flexibles.
Conclusión
Cortar papel con láser de CO₂ sin quemarlo requiere dominar el control del calor. Si bien los ajustes básicos, como baja potencia y alta velocidad, son el punto de partida, la verdadera excelencia en la fabricación se logra con un conocimiento más profundo. Al optimizar la asistencia de aire, respetar las propiedades únicas de cada tipo de papel y usar la distancia focal correcta, se obtiene un mayor control. En última instancia, el objetivo no es solo evitar los bordes quemados, sino minimizar la zona afectada por el calor (ZAC), invisible al tacto, mediante una aplicación de energía rápida y eficiente. Esta es una tarea en la que los láseres de radiofrecuencia (RF) destacan, lo que garantiza que los productos finales sean tanto estéticos como duraderos.
Preguntas Frecuentes
P1: ¿Cuál es una buena "regla general" para encontrar la configuración láser adecuada para un nuevo tipo de papel?
A: Utilice el método de la «cuadrícula de prueba». Cree una cuadrícula de pequeños cuadrados en su software láser. Asigne un nivel de potencia diferente a cada fila (por ejemplo, 10 %, 12 %, 14 %) y una velocidad diferente a cada columna (por ejemplo, 200 mm/s, 250 mm/s, 300 mm/s). Pruebe esta cuadrícula en un trozo de papel de prueba. El cuadrado que se corte completamente con la menor cantidad de tostado indicará su punto de partida ideal.
P2: He disminuido la potencia y aumentado la velocidad, pero sigo viendo un ligero dorado. ¿Cuál es el siguiente paso?
R: Comprueba el flujo de aire y el enfoque. Un flujo de aire débil o desenfocado no elimina los residuos ni enfría el borde eficazmente. Además, realiza una prueba de rampa para asegurarte de que el láser esté perfectamente enfocado. Un haz desenfocado es más ancho y quema el papel en lugar de vaporizarlo, provocando que se ponga marrón incluso a altas velocidades.
P3: Tengo la función de aire comprimido activada, pero me está esparciendo el papel ligero. ¿Cómo puedo solucionarlo?
R: Probablemente estés aplicando demasiada presión o el papel no esté bien sujeto. Primero, intenta reducir la presión del aire (PSI) a un nivel que elimine los residuos sin que el aire actúe como un soplador de hojas. Segundo, utiliza una base de panal con pines de panal o pequeños imanes potentes (colocados cuidadosamente lejos de la trayectoria del láser) para mantener el papel plano y sujeto a la base.
P4: ¿Cómo puedo minimizar el riesgo de incendio al cortar papel con láser?
A: Nunca deje la máquina desatendida. Asegúrese de que el sistema de asistencia de aire esté siempre encendido y funcionando correctamente, ya que extingue las llamaradas. Mantenga limpio el sistema de escape de la máquina para una ventilación adecuada y retire todos los restos de papel de la mesa láser entre trabajos para eliminar posibles fuentes de combustible. Tener un extintor de CO₂ cerca es un protocolo de seguridad estándar.
P5: Mencionaste la "Zona Afectada por el Calor" (ZAC). ¿Cómo puedo comprobar si mi papel es quebradizo aunque parezca limpio?
R: La "prueba del pliegue" es la forma más sencilla. Toma un trozo de papel que hayas cortado y dóblalo suavemente por el borde cortado. Luego, dóblalo varias veces hacia adelante y hacia atrás. Si el papel tiene una mínima corrosión por calor, se sentirá como un borde doblado normal. Si es quebradizo debido al daño por calor, se agrietará, rasgará o romperá limpiamente por la línea de corte con muy poco esfuerzo.
P6: Mi láser no corta el papel por completo, pero al aumentar la potencia se quema. ¿Qué ocurre?
R: Este dilema clásico casi siempre se debe a un problema de velocidad o enfoque. Es probable que la velocidad sea demasiado alta para la potencia que estás usando. En lugar de aumentar la potencia, intenta disminuir la velocidad gradualmente (por ejemplo, de 300 mm/s a 280 mm/s). Esto le da al haz un poco más de tiempo para penetrar sin generar suficiente energía térmica como para quemar la superficie. Además, revisa el enfoque.
P7: En la tabla del artículo se menciona la cinta adhesiva. ¿Cuándo y por qué debería usarla en papel?
R: Utilice cinta de transferencia o de enmascarar en papeles propensos a mancharse con humo y residuos, especialmente en papeles resinosos o fibrosos. La cinta actúa como una capa protectora. El láser la atraviesa, pero el humo o los residuos se depositan en su superficie. Al retirar la cinta, obtendrá una superficie limpia e impecable alrededor del corte.
P8: Para cortar diseños de papel intrincados, ¿es siempre mejor un objetivo de menor distancia focal?
R: Generalmente, sí. Un objetivo de menor distancia focal (como de 1.5" o 2.0") produce un punto más pequeño y un corte más estrecho, lo que permite obtener detalles más finos. Sin embargo, también tiene una menor profundidad de campo, por lo que el material debe ser perfectamente plano. Para materiales ligeramente deformados o más gruesos, como el cartón, un objetivo estándar de 2.5" podría ser más adecuado.
P9: ¿Por qué se derrite el papel brillante o estucado y cómo puedo evitar el borde duro y perlado?
R: El recubrimiento brillante suele ser una fina capa de plástico, arcilla o polímero. En lugar de vaporizarse como la fibra de papel, se funde con el calor del láser y se solidifica formando un cordón duro. Para evitarlo, utilice la potencia mínima necesaria para penetrar el material, combinada con la máxima velocidad y una fuerte presión de aire para fijar el borde antes de que se forme el cordón. El enmascaramiento también ayuda a disipar parte del calor superficial.
P10: ¿Puedo obtener resultados profesionales y no frágiles con un láser de CO2 de tubo de vidrio estándar?
R: Sí, se pueden lograr cortes visualmente limpios con un láser de tubo de vidrio equilibrando cuidadosamente los ajustes y maximizando la asistencia de aire. Sin embargo, minimizar la invisible fragilidad La eliminación del calor de la zona afectada por el calor (ZAC) es mucho más difícil. La capacidad de un láser excitado por radiofrecuencia para generar pulsos rápidos de alta potencia pico es científicamente superior para contrarrestar la transferencia de calor, lo que lo convierte en la opción ideal para aplicaciones de alta gama donde la integridad del material (como en una línea de plegado) es fundamental.
CONECTA
-
Descubre las ventajas de los láseres de CO₂ para comprender su eficiencia y eficacia en diversas tareas de corte.
-
Aprenda sobre la zona afectada por el calor (ZAC) y su impacto en la calidad del corte láser, y descubra técnicas para minimizarla y obtener mejores resultados.