Du har til opgave at producere akryldele af høj kvalitet, men dine resultater er vanvittigt inkonsekvente. Den ene dag er kanterne perfekte – blanke og glatte – og den næste er de hævede, klistrede og ser uprofessionelle ud. Du opdager, at du konstant justerer indstillinger, spilder dyrt materiale og kommer bagud med tidsplanen. Denne inkonsekvens får dig til at sætte spørgsmålstegn ved din maskine, din proces og om du kan levere den kvalitet, dine kunder kræver.
Det vigtigste trick til laserskæring af akryl er at vælge den rigtige type materiale: støbt akryl er langt bedre end ekstruderet akryl. Støbt akryl er spændingsfrit og fordamper rent, hvilket giver en karakteristisk flammepoleret kant. Ekstruderet akryl indeholder indre spændinger, der får det til at smelte tilbage, hvilket skaber en hævet, ringere kant. At mestre dette materialevalg er langt vigtigere end nogen mindre justering af maskinens hastighed eller effektindstillinger for at opnå et perfekt, salgbart produkt hver gang.

Jeg vil aldrig glemme en klient – en talentfuld displaydesigner – der ringede til mig i frustration, overbevist om, at vi havde solgt ham en defekt lasermaskine. Han viste mig to akryldele skåret ud fra den samme fil med præcis de samme indstillinger. Den ene var fejlfri med en glaslignende kant. Den anden havde en hævet, klæbrig kant, der så forfærdelig ud. Efter et par spørgsmål fandt vi årsagen. For at spare et par cents pr. kvadratfod havde hans indkøbsafdeling skiftet leverandør, og han brugte nu ekstruderet akryl i stedet for den støbte akryl, han havde brugt før. Den lille "omkostningsbesparelse" var ved at ødelægge et projekt af høj værdi. Denne oplevelse cementerede min grundlæggende overbevisning: dit materiale er din vigtigste ramme.
Hvad er fordelene ved laserskærende akrylplader?
Du bruger i øjeblikket traditionelle værktøjer som overfræsere eller save til at skære akryl. Du kæmper med høj støj, plastikstøv, der samler sig overalt, og den konstante risiko for at afskalle sarte dele. Værre endnu, hvert eneste stykke kræver en tidskrævende sekundær efterbehandlingsproces med slibning, polering og flammepolering for at få en acceptabel kant. Denne flertrinsarbejdsgang er langsom, arbejdskrævende og en flaskehals i din produktion.
Den primære fordel ved laserskæring af akryl er, at man opnår en perfekt flammepoleret kant direkte i skæreprocessen, hvilket eliminerer behovet for sekundær efterbehandling. Denne enkelttrinsmetode sparer enorme mængder tid og arbejde. Andre vigtige fordele omfatter muligheden for at skære ekstremt komplicerede designs uden mekanisk stress, hvilket forhindrer afskalning, og den uovertrufne hastighed og præcision ved produktion af identiske dele i en produktionsserie.
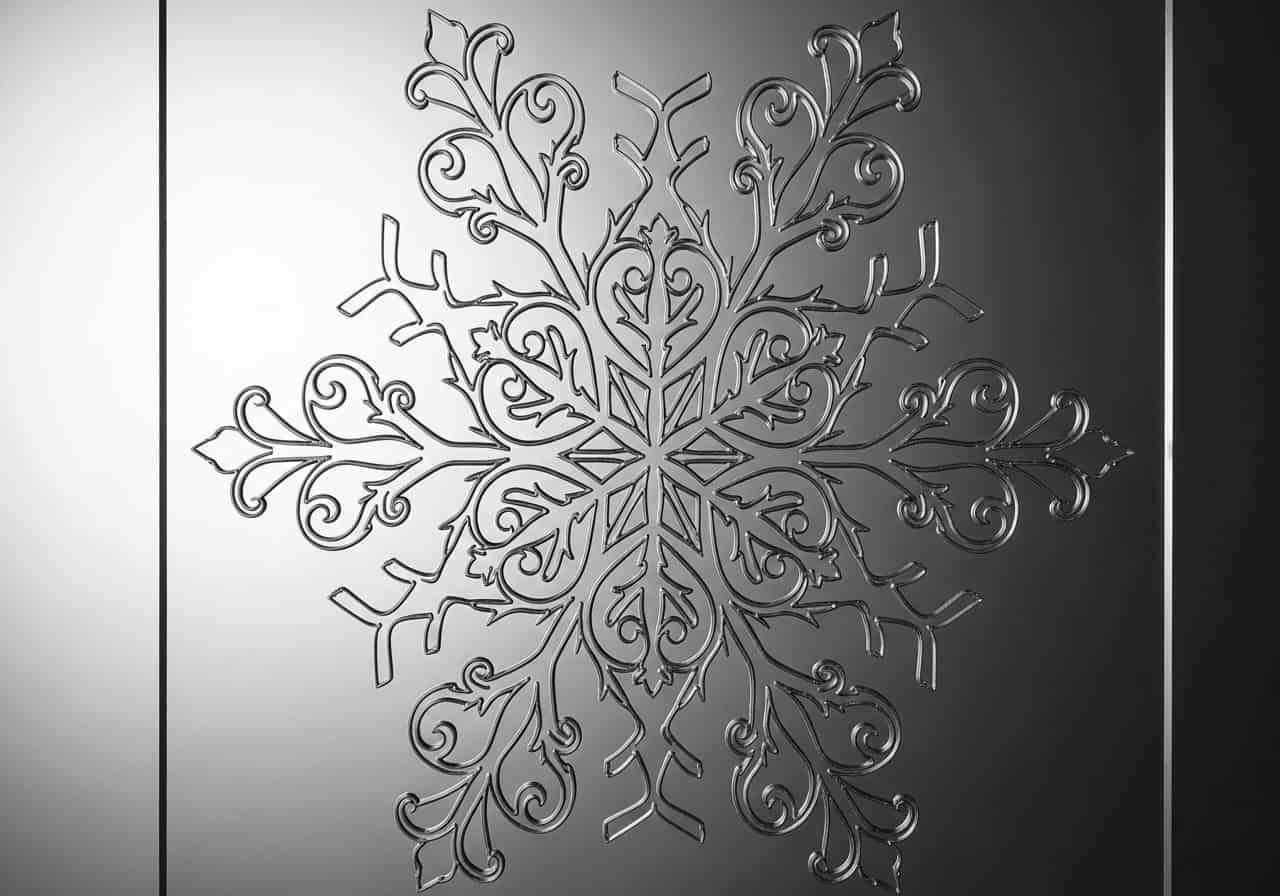
Laserens fordele går langt ud over blot en flot kant; de repræsenterer en fundamental forbedring af produktionseffektiviteten.
Skæring og polering i ét trin
Når en CO2-laser skærer akryl, er det ikke et "snit" i mekanisk forstand. Den intense, fokuserede lysstråle fordamper materialet i sin bane. Imens smelter varmen den omgivende kant lige nok til at skabe en glat, blank, flammepoleret finish . Dette sker øjeblikkeligt og kombinerer to eller tre separate fremstillingstrin til ét.
Ingen mekanisk stress
En fræser eller et savklinge udøver en enorm fysisk kraft på akrylpladen . Dette er især problematisk på skarpe hjørner eller tynde sektioner, hvor det let kan forårsage afskalning, mikrofrakturer eller et fuldstændigt brud. Laseren er et berøringsfrit værktøj. Intet berører akrylen udover en lysstråle, hvilket betyder, at selv de mest skrøbelige og indviklede designs kan skæres uden risiko for mekanisk stress.
Værktøjsslid og vedligeholdelse
Mekaniske skæreværktøjer som fræsere og savklinger slides. Når de bliver sløve, forringes skærekvaliteten , og de skal udskiftes, hvilket øger driftsomkostningerne og nedetid. En laser har ingen fysisk skærkant, der kan slides. Optikken kræver regelmæssig rengøring, men dens levetid er betydeligt længere end for et mekanisk fræserbor.
| Feature | Laserskæring | Mekanisk skæring (CNC-fræser) |
|---|---|---|
| Kantfinish | Flammepoleret, direkte fra maskinen | Ru, kræver sekundær efterbehandling |
| Processtrin | Et enkelt trin (skær og poler) | Flere trin (slibning, polering, polering) |
| Materiel stress | Ingen (kontaktfri proces) | Høj (kan forårsage afskalning/revnedannelse) |
| Indvikling | Meget høj (skærer skarpe, indvendige hjørner) | Begrænset af værktøjets diameter |
Hvilke typer akrylplader er egnede til laserskæring?
Du ved, at "akryl" er det rigtige materiale, men du ser forskellige typer anført af din leverandør, f.eks. "støbt" og "ekstruderet". For dig ser og føles de næsten identiske, men den ekstruderede version er altid billigere. Du antager, at det er det klogere økonomiske valg. Denne antagelse er imidlertid roden til dine inkonsistente resultater og produktionshovedpine, der forvandler en lille materialebesparelse til en stor driftsomkostning.
De to hovedtyper af akrylplader er støbte og ekstruderede, og deres egnethed til laserskæring er meget forskellig. Støbt akryl er det ideelle valg. Det fremstilles ved at hælde flydende monomer i en glasform, hvilket resulterer i et spændingsfrit materiale, der fordamper rent og giver en perfekt, flammepoleret kant. Ekstruderet akryl dannes ved at skubbe akrylmasse gennem en matrice, hvilket inducerer indre spændinger, der får den til at smelte tilbage og skabe en hævet, gummiagtig kant, når den laserskæres.
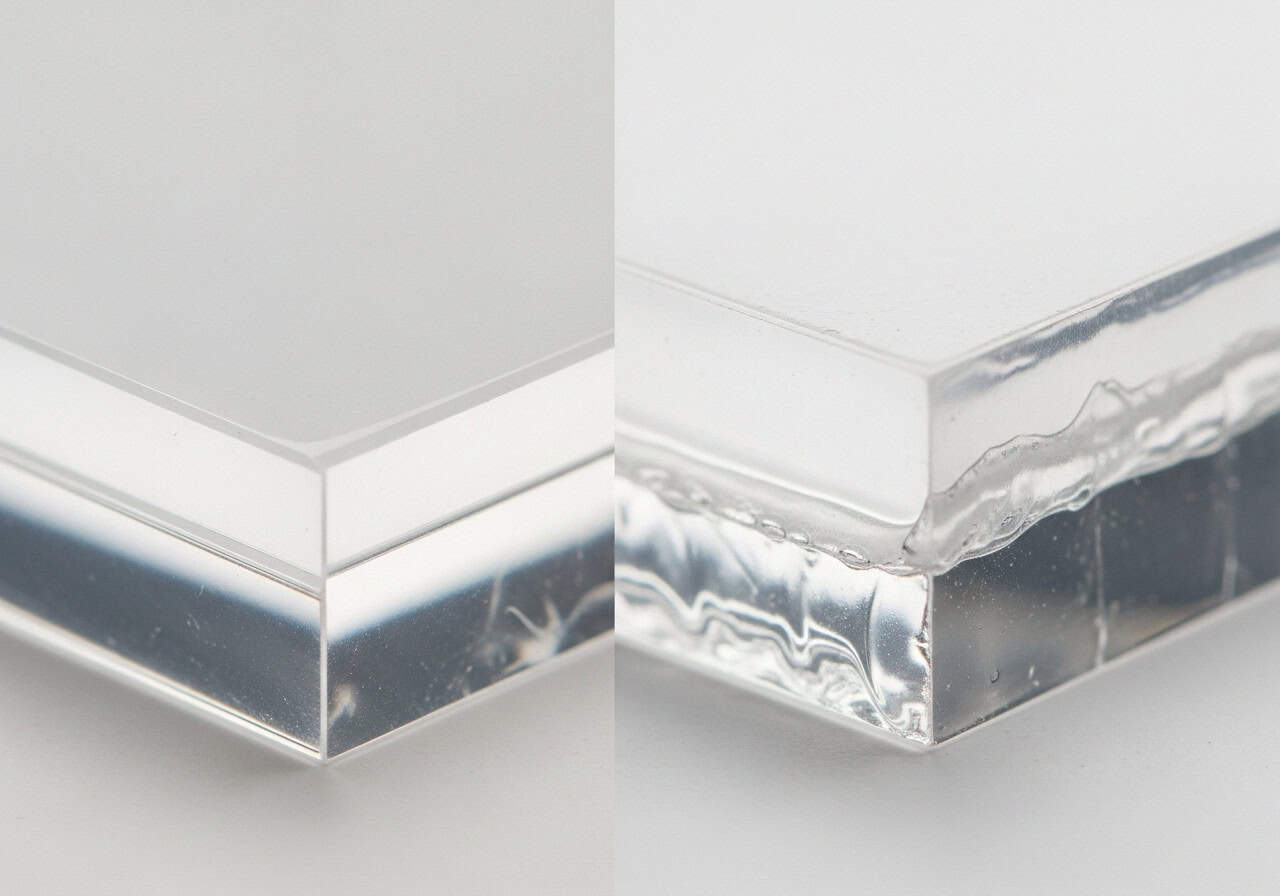
Fra et indkøbsperspektiv er den lavere pris på ekstruderet akryl attraktiv. Fra et produktionsperspektiv er det en falsk økonomi.
Støbt akryl (Professionelles valg)
Støbt akryl fremstilles som at støbe en kage i en pande. Flydende akryl hældes mellem to glasplader og hærdes i en langsom, kontrolleret proces. Dette skaber en plade med meget lidt indre spænding. Når laserens varme rammer den, fordamper materialet rent uden nogen molekylær "hukommelse", der trækker det i forskellige retninger. Resultatet er en sprød, ren og gratfri kant med den karakteristiske blanke finish.
Ekstruderet akryl (Det skjulte ansvar)
Ekstruderet akryl fremstilles som at presse tandpasta ud af en tube. En varm masse akryl presses gennem valser og matricer for at danne en plade. Denne proces tvinger polymerkæderne til at justere sig i ekstruderingsretningen, hvilket låser en enorm mængde indre spænding inde. Når laserens fokuserede varme rammer dette belastede materiale, slapper molekylkæderne af og trækker sig tilbage fra skærelinjen, hvilket får materialet til at smelte tilbage og danne en hævet, gummiagtig kant på kanten.
Hvorfor dette er vigtigt på fabriksgulvet
Dette er ikke bare en mindre kvalitetsforskel.
- Efterbehandling: Kanter, der skæres på ekstruderet akryl, kræver ofte skrabning eller slibning for at fjerne grater, hvilket fuldstændigt omgås den største fordel ved laserskæring.
- Driftsparametre: Du skal bruge forskellige indstillinger for at skære ekstruderet akryl, hvilket ofte kræver en mere kompleks opsætning for at minimere smelteeffekten.
- Salgbart produkt: Til avancerede applikationer som skiltning eller displays er kantfinishen fra ekstruderet akryl1 er ofte uacceptabelt for slutkunden.
Hvordan vælger du den rigtige laserskæremaskine til akrylplader?
Du er klar til at investere i en maskine specifikt til at skære akryl. Du ser et stort udvalg af muligheder, fra små stationære enheder til store industrimaskiner, alle med forskellige effektklasser og funktioner. Du er bekymret for at bruge for meget på en maskine med mere kraft, end du har brug for, eller for lidt og få en maskine, der ikke kan levere den kvalitet og kapacitet, som din virksomhed kræver.
Valg af den rigtige laser til akryl afhænger af tykkelsen af det materiale, du planlægger at skære. Effekt er nøglen: en 40-60W maskine er perfekt til ark op til 6 mm, en 80-100W maskine er ideel til tykkelser op til 12 mm, og en 130-150W maskine er nødvendig for effektivt at skære 25 mm akryl. Lige så vigtigt er en Z-akse af høj kvalitet til præcis fokusering og en god luftassistance for at forhindre flammer og sikre et rent snit.
Det handler ikke om at købe den kraftigste maskine; det handler om at købe den rigtige maskine til dit specifikke job.
Effekt korrelerer med tykkelse
Laserens effekt (i watt) bestemmer, hvor tykt et materiale den kan skære rent og effektivt. Forsøg på at skære tyk akryl med en underdimensioneret laser vil resultere i en konisk, vinklet kant eller vil simpelthen ikke skære igennem. Brug af en overdimensioneret laser på meget tyndt materiale kan være overdrevet og gøre finjustering af indstillingerne vanskeligere.
| Materiel tykkelse | Anbefalet lasereffekt (CO2) | Primær applikation |
|---|---|---|
| Op til 6 mm | 40W - 60W | Skiltning, smykker, indviklet håndværk |
| Op til 12 mm | 80W - 100W | Displaystandere, moderat fremstilling |
| Op til 1" (25 mm) | 130W - 150W+ | Blokbogstaver, strukturelle dele |
Vigtigheden af fokus (Z-akse)
Laserstrålen skal være perfekt fokuseret på eller let ned i akrylens overflade for at opnå et rent snit. En maskine med en højkvalitets, motoriseret Z-akse 2 giver dig mulighed for at indstille dette fokuspunkt med præcision. En autofokusfunktion 3 er en enorm tidsbesparelse i et produktionsmiljø, der sikrer ensartede resultater fra ark til ark.
Glem ikke lufthjælp
Et godt luftassisteret system 4 er uundværligt. Det retter en fokuseret strøm af trykluft 5 mod skærepunktet. Dette gør to afgørende ting: det slukker øjeblikkeligt den lille flamme, der kan opstå, når fordampet akryl antændes, og det blæser det smeltede materiale ned og væk fra snittet, hvilket forhindrer det i at størkne igen på den øverste kant. Dette er afgørende for at opretholde den rene, polerede finish.
Konklusion
At mestre kunsten at laserskære akryl handler mindre om at huske tusind forskellige maskinindstillinger og mere om ét grundlæggende valg: brug altid støbt akryl. Selvom den lavere pris på ekstruderet akryl kan virke fristende fra et indkøbssynspunkt, er det en falsk økonomi, der fører til ringere kvalitet, øgede lønomkostninger til efterbehandling og produktionsuoverensstemmelser. Ved at starte med det rigtige, stressfri materiale sætter du dig selv op til succes. Ved at kombinere støbt akryl med den korrekt drevne maskine og det rette fokus sikrer du, at du konsekvent og effektivt kan producere de smukke, flammepolerede dele, som dine kunder forventer, direkte fra laserbordet.
Ofte Stillede Spørgsmål
Q1: Hvorfor er kanterne på min laserskårne akrylgummi hævede eller hævede i stedet for glatte?
A: Dette er det klassiske tegn på at bruge ekstruderet akryl i stedet for støbt akryl. Ekstruderede plader indeholder indre spændinger fra deres fremstillingsproces, hvilket får materialet til at smelte tilbage og danne en hævet kant, når det skæres med en laser. Støbt akryl er spændingsfrit og fordamper rent.
Q2: Hvad er den primære forskel mellem støbt og ekstruderet akryl til laserskæring?
A: Fremstillingsprocessen. Støbt akryl fremstilles ved at hælde væske i en form, hvilket resulterer i en spændingsfri plade, der giver en flammepoleret kant. Ekstruderet akryl presses gennem en matrice, hvilket skaber en indre spænding, der resulterer i en ringere, smeltet kant ved laserskæring.
Q3: Er støbt akryl dyrere, og er det den ekstra omkostning værd?
A: Ja, støbt akryl har typisk en højere initialpris for materialet. Det er dog absolut det værd. Det sparer betydelig tid og penge ved at eliminere behovet for sekundær efterbehandling (som slibning eller skrabning af kanter), hvilket fører til lavere samlede ejeromkostninger og et bedre slutprodukt.
Q4: Hvilken lasereffekt (watt) skal jeg bruge til at skære akryl?
A: Dette afhænger af tykkelsen. Som en generel vejledning: brug 40-60 W til akryl op til 6 mm, 80-100 W til materiale op til 12 mm og 130 W+ til ark op til 25 mm for at opnå et rent og effektivt snit.
Q5: Hvordan kan jeg forhindre flammer eller opblussende flammer, når jeg laserskærer akryl?
A: Brug en kraftig og korrekt rettet lufthjælp. Trykluftstrømmen slukker den lille flamme, der dannes af den fordampende akryl, og lige så vigtigt blæser den smeltet materiale ned og væk fra snittet, hvilket sikrer en ren overkant.
Q6: Er støbt eller ekstruderet akryl bedre til lasergravering?
A: Støbt akryl er langt bedre til gravering. Det giver en sprød, frosthvid finish, der giver fremragende kontrast. Ekstruderet akryl graverer klart og har tendens til at se rodet og mindre professionelt ud med mindre kontrast.
Q7: Hvor skal jeg indstille laserens fokuspunkt til skæring af akryl?
A: For at opnå den mest lige kant på tykkere materialer er et godt udgangspunkt at indstille fokuspunktet cirka en tredjedel ned i materialets tykkelse. For tynd akryl er det normalt tilstrækkeligt at fokusere på den øverste overflade.
Q8: Kan jeg opnå en poleret kant på ekstruderet akryl ved at ændre mine indstillinger?
A: Ikke i samme kvalitet som støbt akryl. Selvom du nogle gange kan forbedre resultatet ved at bruge lavere effekt og en hurtigere hastighed for at minimere varmetilførslen, vil du ikke være i stand til at genskabe den ægte, glaslignende flammepolerede kant, som støbt akryl naturligt producerer.
Q9: Hvorfor revner eller skaller min akryl nogle gange nær skærelinjen?
A: Dette er typisk et problem med mekaniske skæreværktøjer som save eller overfræsere, ikke lasere. En af de vigtigste fordele ved laserskæring er, at det er en berøringsfri proces, der ikke udsætter akrylen for mekanisk stress og eliminerer risikoen for afskalning eller spændingsbrud.
Q10: Udover laseren, hvad er den vigtigste komponent til skæring af akryl?
A: Et røgudsugningssystem af høj kvalitet. Fordampning af akryl frigiver dampe med en stærk lugt, der skal udluftes sikkert udenfor eller filtreres. Korrekt udsugning er afgørende for operatørens sikkerhed og for at opretholde et rent arbejdsmiljø.
Relate
Udforsk dette link for at forstå, hvordan ekstruderet akryl forbedrer skiltekvaliteten og kundetilfredsheden. ↩
At forstå vigtigheden af en motoriseret Z-akse af høj kvalitet kan forbedre din laserskæringspræcision og effektivitet. ↩
At udforske fordelene ved en autofokusfunktion kan hjælpe dig med at opnå ensartede og effektive resultater i dine laserskæreprojekter. ↩
Forståelse af luftassisterede systemer kan forbedre dine skæreteknikker og forbedre kvaliteten af dit arbejde. ↩
At udforske trykluftens rolle kan hjælpe dig med at optimere din skæreeffektivitet og opnå bedre resultater. ↩