Spring til indhold
Her er noget jeg bliver ved med at støde på på fabrikker.
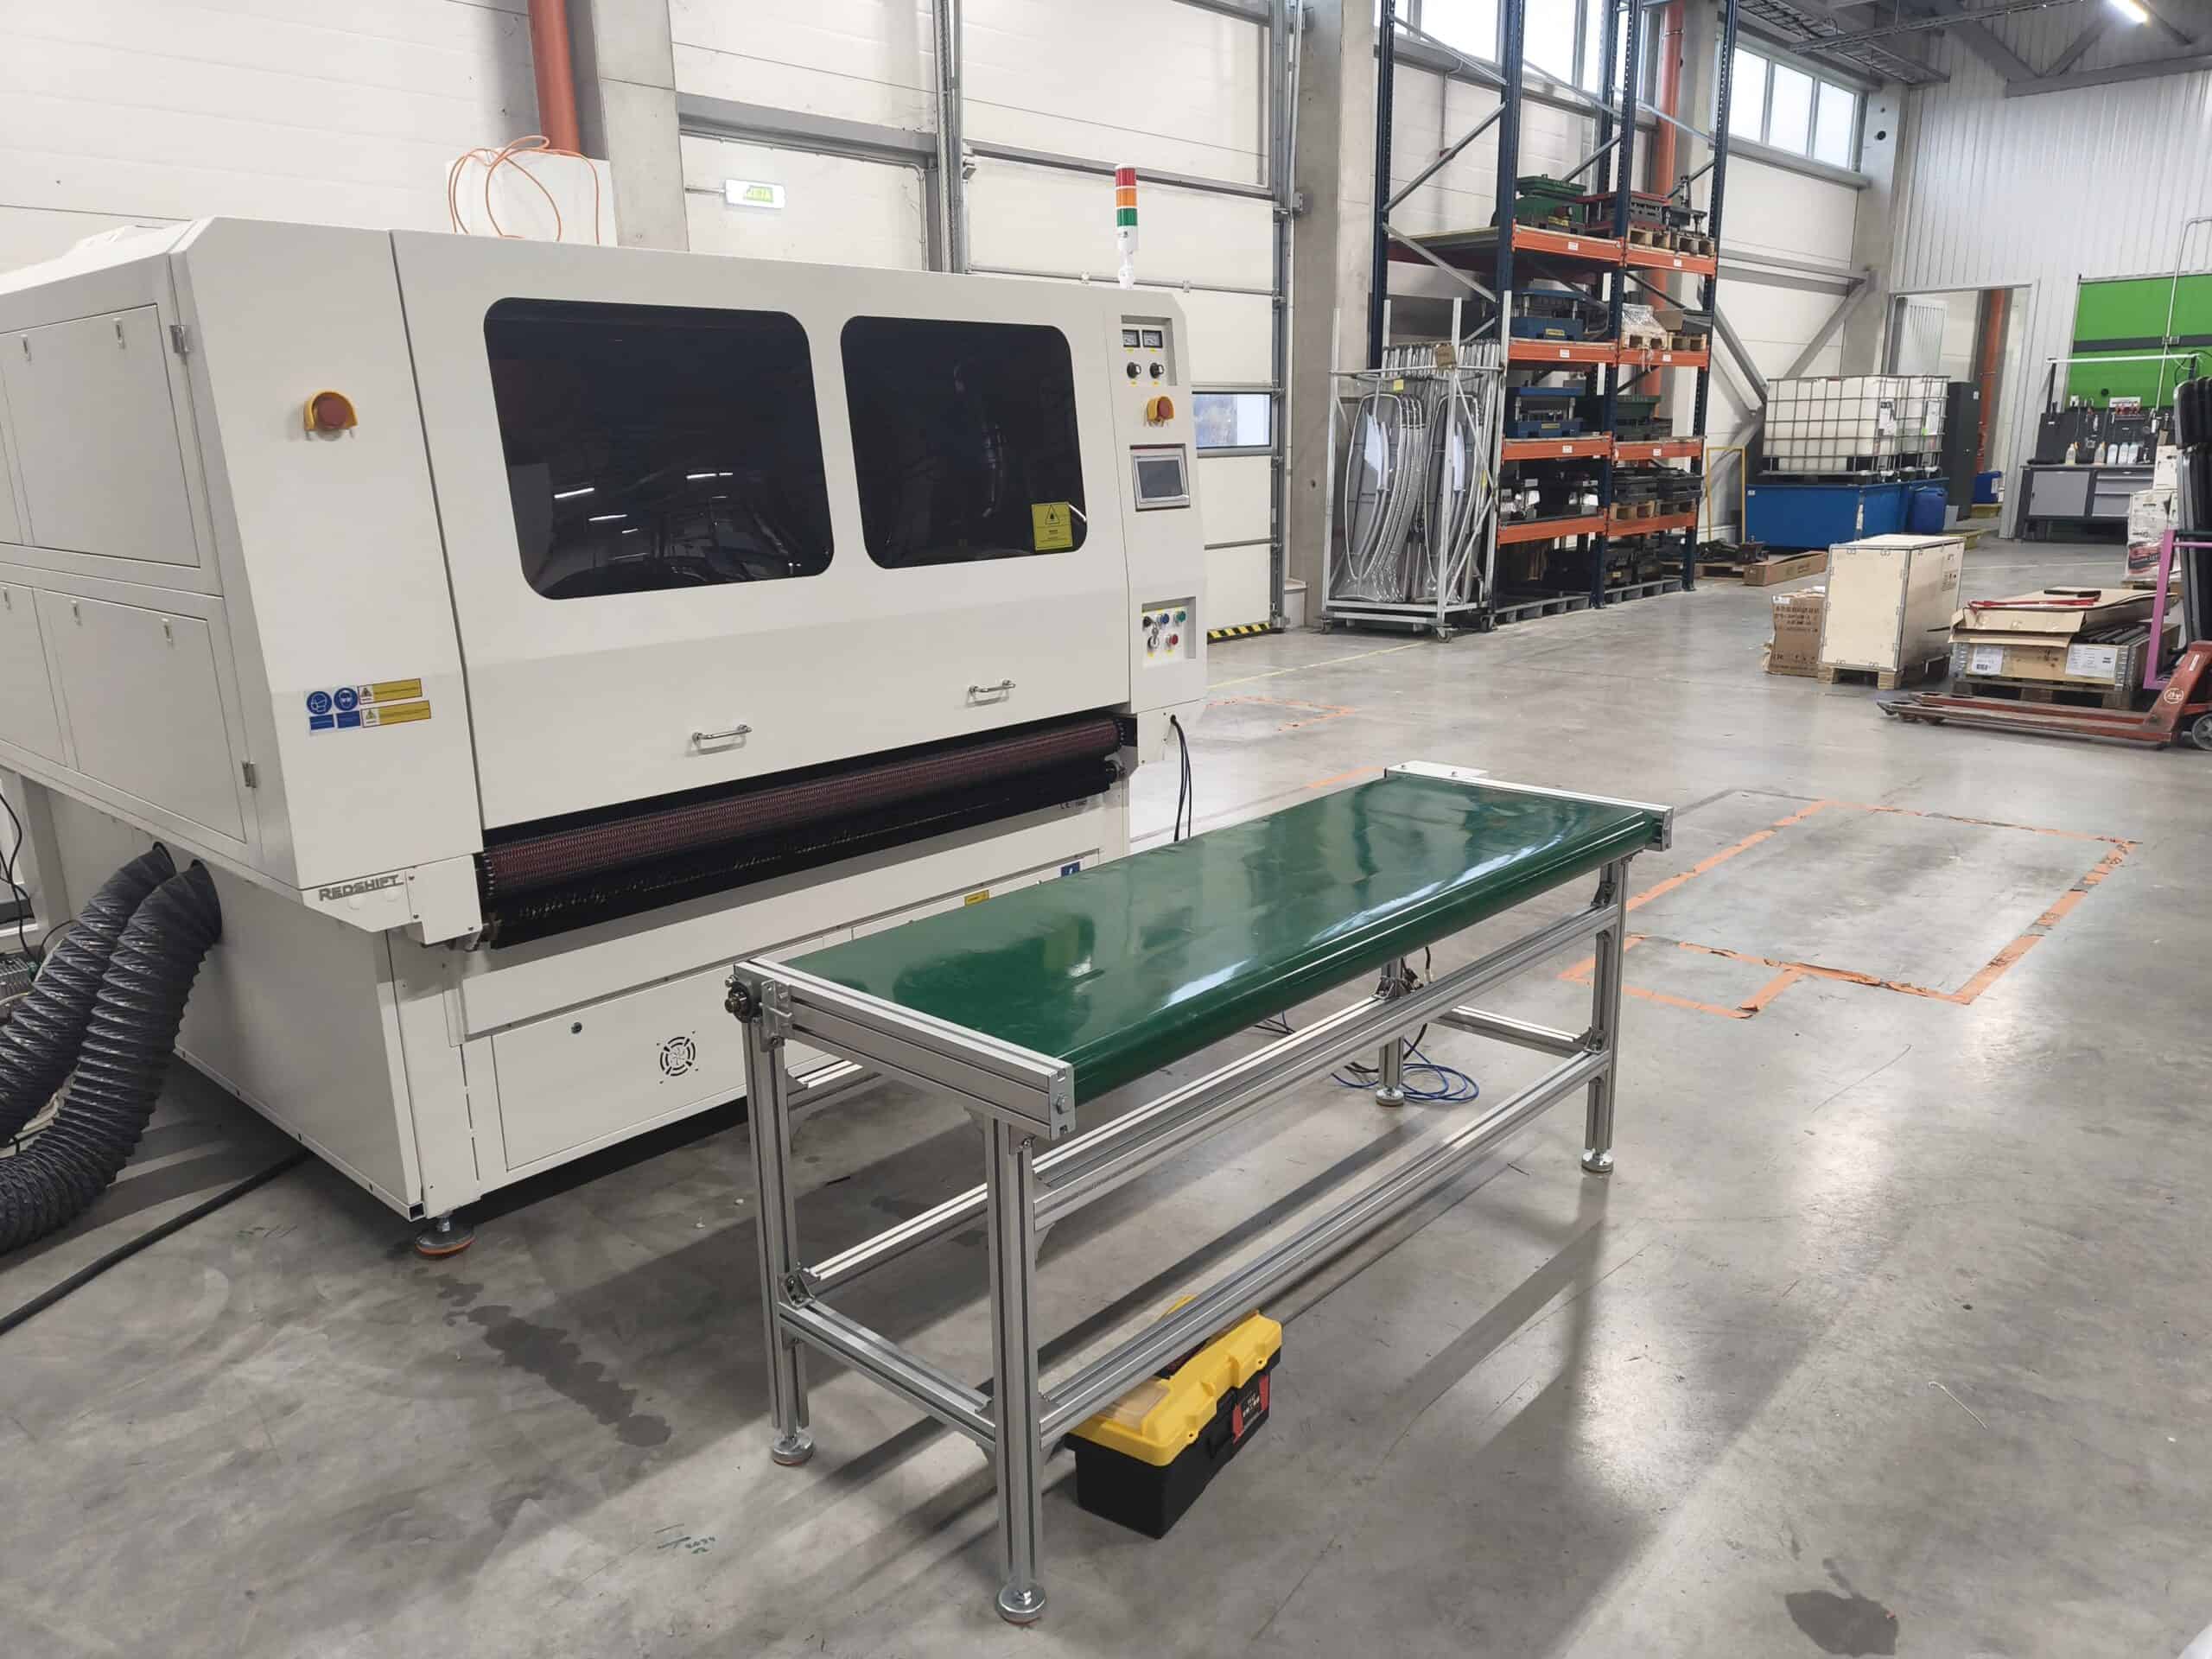
Når butiksejere skal købe en laserskærer, er det første, de ser på, altid det samme: lasereffekt, skærehastighed og skærefladestørrelse.
Det giver mening. De tal står på første side af alle specifikationsark – nemme at sammenligne, nemme at retfærdiggøre over for din chef.
Men hvis dit arbejde involverer konturskæring – at tegne den trykte kant af sublimeret, digitaltrykt eller serigrafisk trykt stof – er her noget, der måske ændrer din opfattelse af valg af udstyr.
Det, du skal være mest opmærksom på, er slet ikke at reducere hastigheden.
Produktionsflaskehalsen i konturskæring af trykte stoffer
Sidste år arbejdede vi med en kunde, der producerede storformat kommerciel skiltning med fabrikker i Nordamerika og Europa. De stødte på en produktionsmur og havde brug for nyt udstyr.
Man skulle tro, de ville gå direkte efter den hurtigste skærer på markedet.
Det gjorde de ikke.
I stedet gjorde de noget, som de fleste fabrikker aldrig gider at gøre: de skilte hele deres print-og-skære-workflow ad, station for station, og stillede ét spørgsmål – hvor præcist sidder vi fast?
Svaret var ikke at skære ned på hastigheden. Det var visionssystemet.
Deres produktionschef sagde det ligeud til mig: "Vores skærer er hurtig nok. Den ved bare ikke altid, hvor den skal skære."
Her er hvorfor det sker. Når stoffet når skæremaskinen, har det allerede været igennem en masse – varme, spænding, transportbåndets hastighed. Hvert trin i trykprocessen strækker, forvrænger eller rynker materialet. Registreringsmærkerne på selve stoffet er ikke længere der, hvor din designfil tror, de er.
Det er her, visionssystemet kommer ind i billedet. Det skal finde den faktiske position af disse mærker i realtid, beregne forskydningen og fortælle skæreren præcis, hvor den skal gå hen.
Hvis den ikke kan gøre det præcist, er det ligegyldigt, hvor kraftig din laser er, eller hvor hurtigt den bevæger sig. Kanterne vil være skæve.
Denne kunde endte med at lancere adskillige nye maskiner på tværs af deres globale faciliteter. Deres ene ufravigelige krav: visionssystemet skulle være præcist.
Jeg kan ikke nævne dem ved navn – branchen er lille, og de vil helst ikke være et casestudie. Men lektien hang fast i mig. Størstedelen af branchen kæmper stadig for at sammenligne watt og hastighed. Går man rundt på den faktiske fabriksgulv, er det, der holder produktionen tilbage, normalt ikke et sløvt blad. Det er et sløret øje.
Sammenligning af traditionelle laservisionssystemer: Områdescanning vs. hovedmonteret CCD
Vi har bygget og solgt begge disse opsætninger, så jeg vil gerne være ærlig omkring det. Hver af dem har reelle styrker, og hver af dem passer til en forskellig type produktion – der er ingen universel "bedste". Men der er en klar retning, teknologien bevæger sig i, og det er værd at forstå hvorfor.
1. Områdescanningskameraer (storfelt): Fordele og ulemper
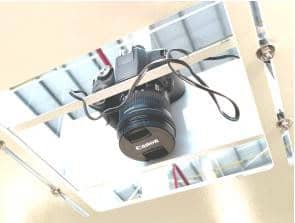
Ideen er enkel: tag et stort billede af arbejdsområdet, og find derefter registreringsmærkerne i det.
Fordelen er hastighed. Ét skud, færdigt. Til job, hvor ekstrem præcision ikke er kritisk – grove snit i stort format, mønstre, der allerede er store – fungerer områdescanningskameraer godt og er meget omkostningseffektive.
Begrænsningen er optisk forvrængning. Vidvinkelobjektiver producerer naturligt tøndeformet forvrængning: skarp i midten, mindre præcis mod kanterne. Software kan kompensere til en vis grad, men den kan ikke helt overgå fysikken. Ved højpræcisionsprint- og skærearbejde, især med små eller detaljerede mønstre, begynder områdescanningskameraer at have problemer i kanterne.
2. Hovedmonterede kameraer (lille synsfelt): Afvejninger mellem hastighed og præcision
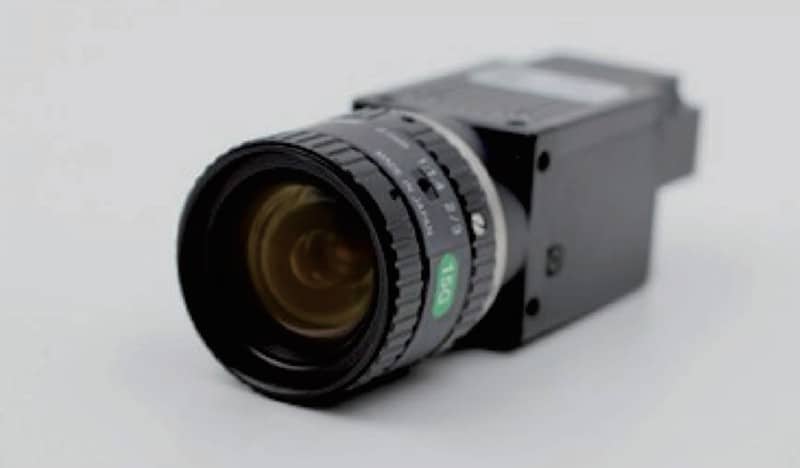
Disse monteres direkte på skærehovedet og scanner stoffet linje for linje, ligesom en flatbed-scanner.
Præcisionen er solid – kameraet sidder tæt på materialet og opfanger fine detaljer tydeligt. Til små til mellemstore arbejdsområder er præcisionen mere end tilstrækkelig.
Ulempen er hastighed. Hovedet kravler hen over hele sengen række for række; en fuld 2 meter lang seng kan tage flere minutter. Så skal softwaren sy tusindvis af individuelle fotos sammen, og hver sting tilføjer en lille kumulativ fejl.
Small vision er et godt valg til komplekse mønstre i mindre formater – broderimærker i små oplag, specialbestillinger, detaljerede applikationer. Men når man kører kontinuerlig produktion i store mængder, bliver scanningshastigheden flaskehalsen.
CIS Line-Scan-alternativet: Kombination af hastighed og præcision uden forvrængning
Disse to tilgange er et klassisk kompromis. Den ene er hurtig, men mister præcision i kanterne. Den anden er præcis, men langsom.
For mange butikker fungerer begge fint – du behøver ikke altid den dyreste opsætning.
Men hvis dit arbejde kræver både høj præcision og høj kapacitet – tæt konturskæring på sublimeret stof, kontinuerlig produktion i storformat – så når du til sidst loftet. Hastighed eller præcision. At få begge dele på én gang har altid været haken og oren.
Det er her, CIS kommer ind i billedet.
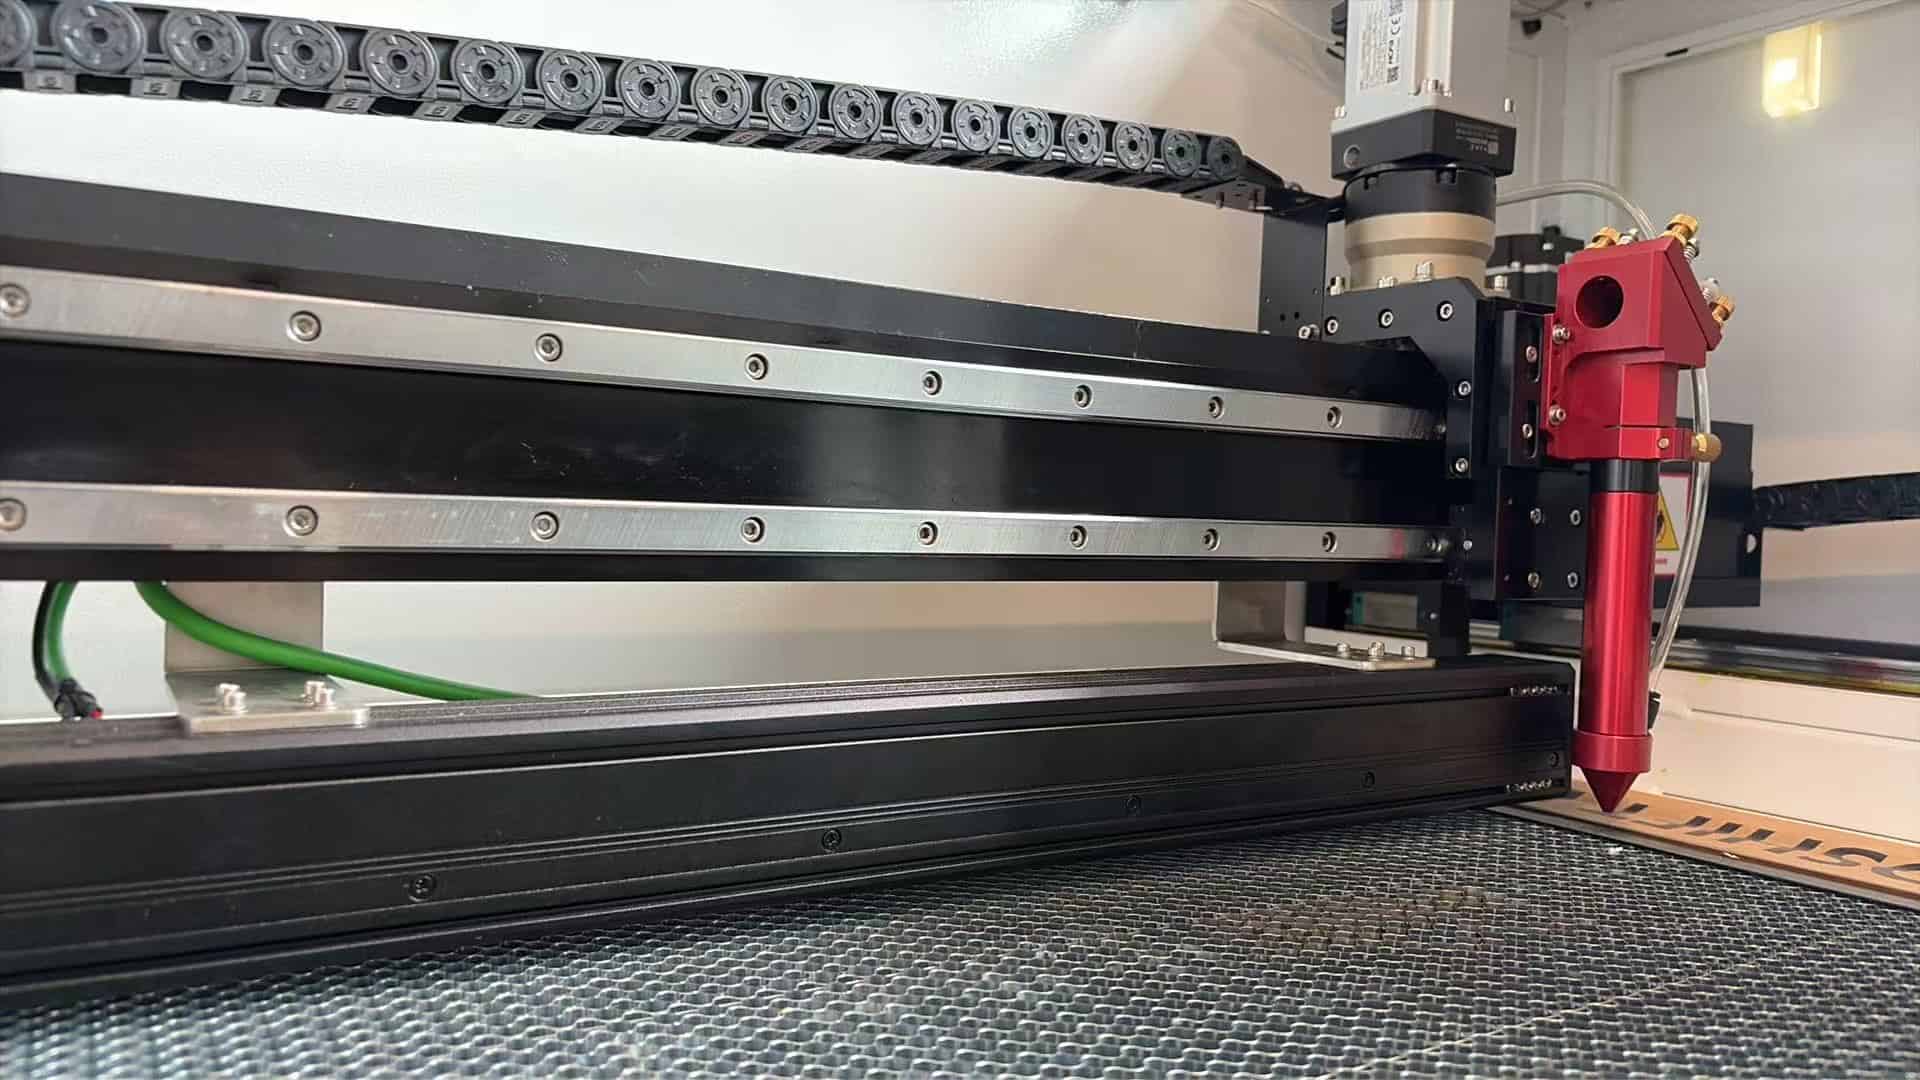
CIS står for Contact Image Sensor – en linjescanningsteknologi, der i årevis er blevet brugt i dokumentscannere og industriel inspektion. Vi var blandt de første til at introducere den i tekstillaserskærere.
Måden det fungerer på er fundamentalt anderledes end et normalt kamera.
Et almindeligt kamera bruger en linse til at krympe en stor scene ned på en lille sensor. Det er præcis denne krympning, der skaber forvrængning – på samme måde som et forstørrelsesglas forvrænger tekst nær kanten af en avis. Det er en begrænsning i optikken, ikke softwaren.
CIS springer linsen helt over.
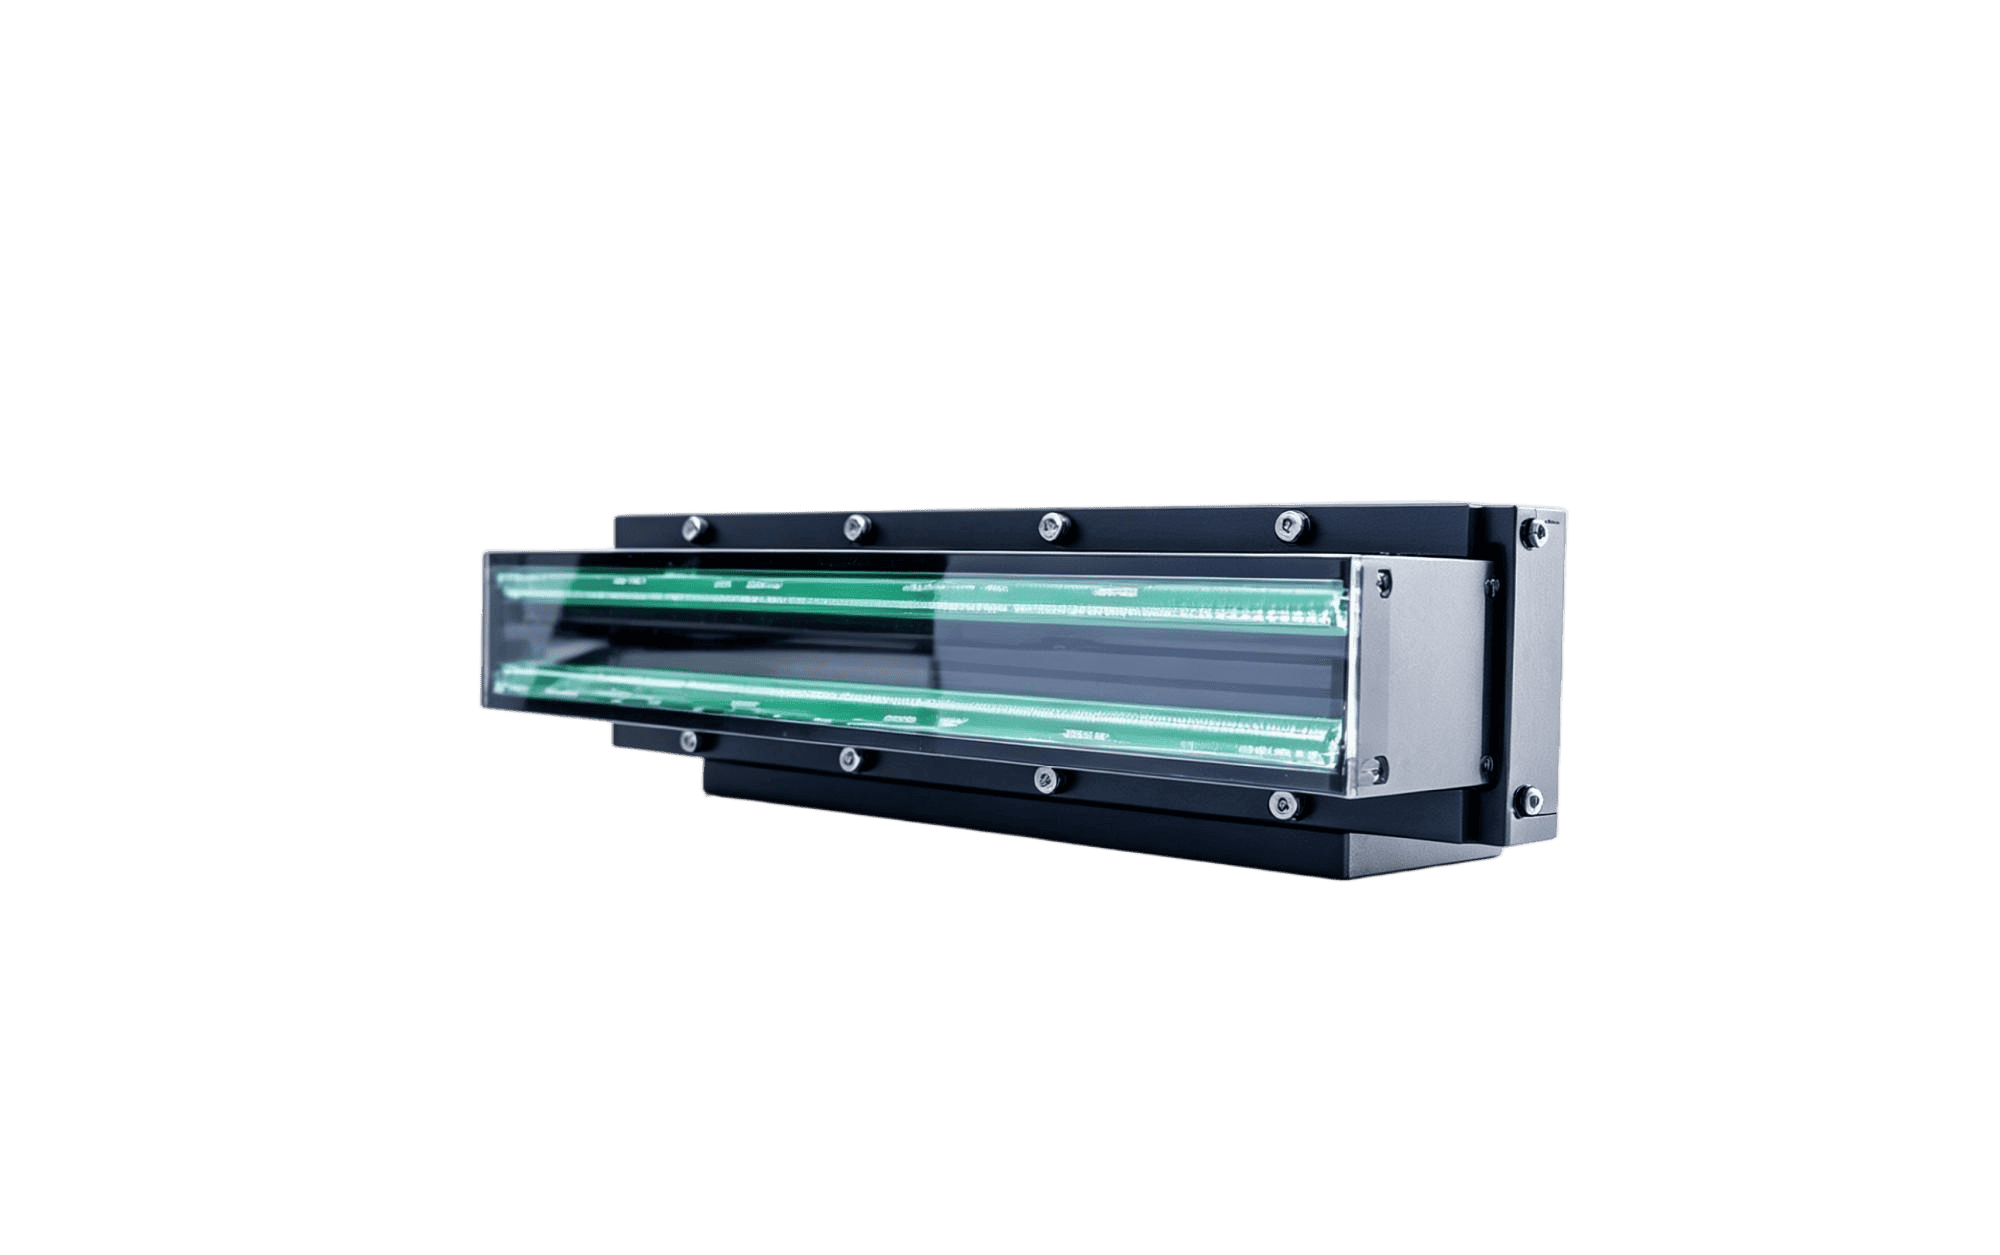
Den kører en 1:1 kontaktscanning – hver pixel knyttes direkte til ét fysisk punkt på stoffet. Scan en 2 meter bred seng, og sensoropsætningen er faktisk 2 meter lang.
Ingen krympning. Ingen forvrængning. Ingen kantfald.
Præcisionen ved stoffets kant matcher præcisionen i midten.
Et par tal:
- Genkendelsespræcision: 0.021 mm. Et menneskehår er omkring 0.06-0.08 mm i diameter – dette er omtrent tre gange finere.
- Maksimal scanningsbredde: 2 meter, i en enkelt gennemgang. Ingen stop-and-go, ingen sammensyning — cirka 10 gange så stor gennemstrømningshastighed som hovedmonteret small vision.
- Indbygget RGB-belysning, som software kan blande til enhver farve, der passer til forskellige materialer – intet eksternt belysningsudstyr nødvendigt.
- Kører på Halcon-baserede algoritmer, branchens standard for maskinsyn. Den identificerer automatisk registreringsmærker og komplekse konturer og beregner derefter den optimale skærevej – selv på dårligt strakt eller skævt stof.
Første gang jeg så præcisionstallene, måtte jeg dobbelttjekke dem.
Produktionscasestudier: Højpræcisions sportstøj vs. bannere i stort format
Har dette faktisk betydning i hverdagen? To konkrete eksempler.
Sublimeringstryk.
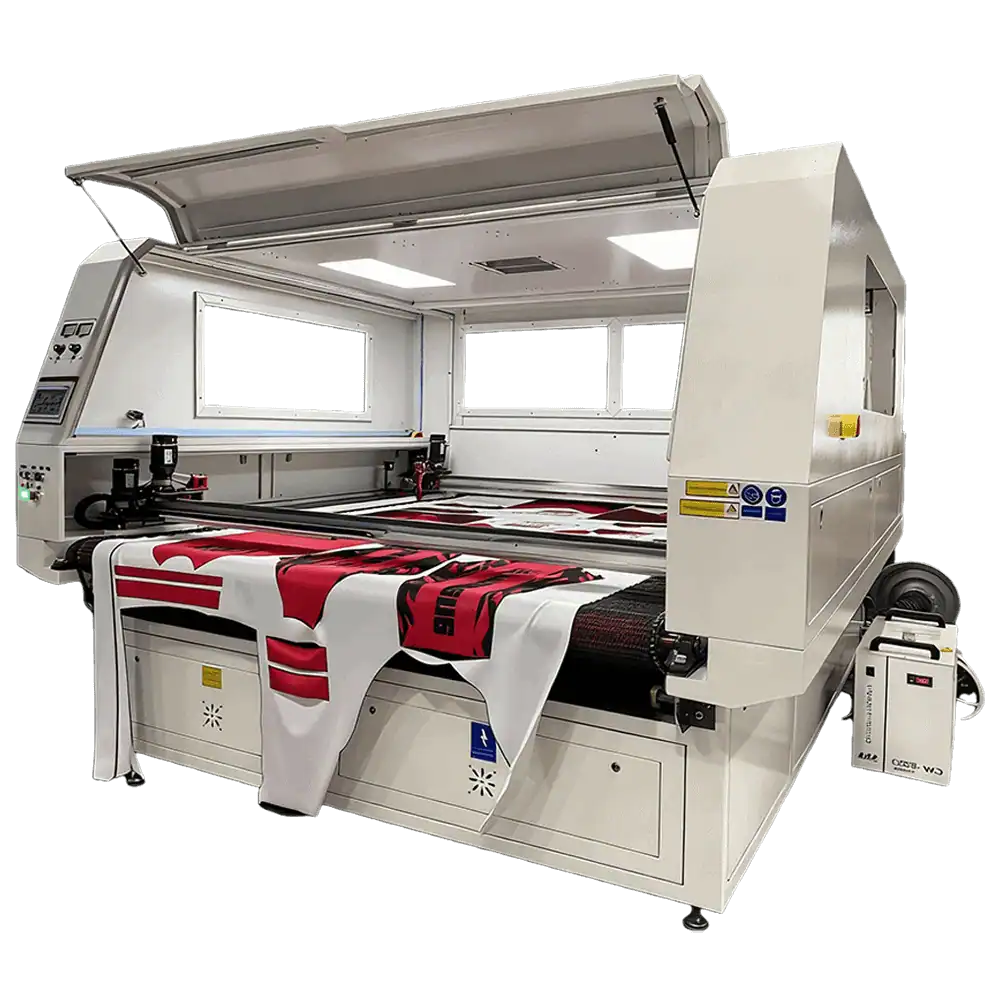
Du kender sikkert denne proces godt. Stoffet gennemgår et højtemperatur- og højtrykskalanderingstrin, hvor fast farvestof omdannes direkte til gas, trænger ind i fiberen, afkøles og binder farven. Først derefter rammer det skæremaskinen.
Varmen og spændingen fra kalandreringen forvrænger stoffet ujævnt – nogle områder strækker sig mere end andre.
Med et traditionelt visionssystem ser man ofte en synlig skævhed mellem skærekanten og trykket. Hvis man ser nøje på et langt stykke, vil man se snittet gradvist glide væk fra mønsteret, efterhånden som stoffets deformation forværres over afstand. Synligt tæt på. Kunden sender det tilbage.
CIS aflæser den faktiske deformation i det øjeblik, den scanner, og justerer skærestien undervejs. Selv hvis stoffet er strakt 5%, følger kanten trykket præcist – og laseren forsegler kanten i samme gennemgang, så der ikke er nogen flosning og intet sekundært efterbehandlingstrin.
Broderimærker og applikationer.
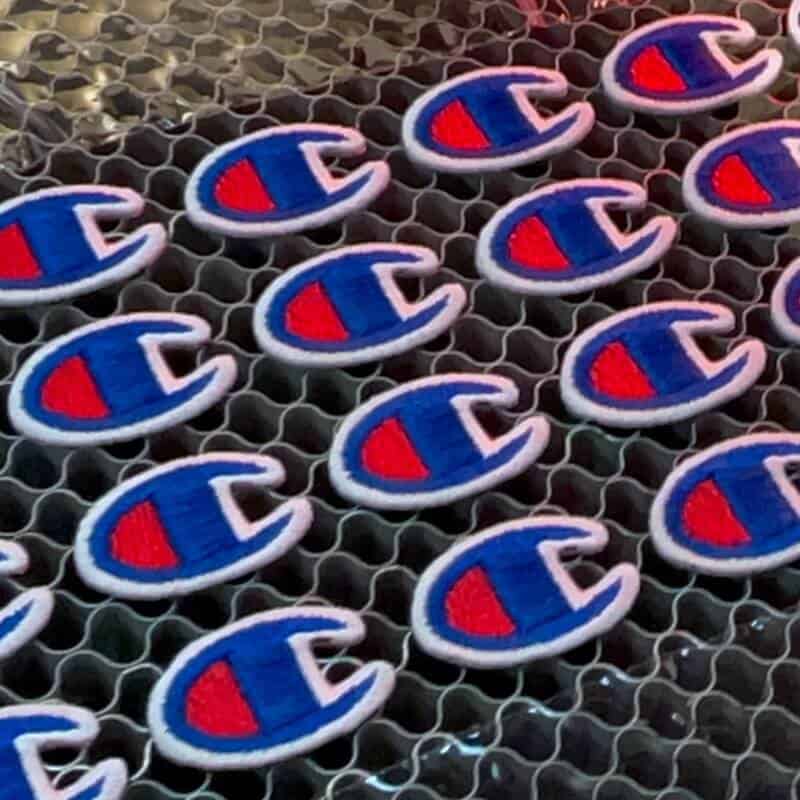
En anden udfordring her. Mønstre har en tendens til at være komplekse og uregelmæssige, og et enkelt ark kan indeholde snesevis eller hundredvis af individuelle stykker.
Med hovedmonteret småsyn bliver hvert område identificeret og skåret et ad gangen – langsomt. Med et områdescanningskamera er kantpræcisionen ikke ensartet, og nogle stykker ender skævt.
CIS scanner hele arket i én arbejdsgang, identificerer alt på én gang og skærer derefter i portioner. Hvert stykke får samme præcision, uanset om det er i midten eller helt ude i kanten.
En analogi jeg bliver ved med at vende tilbage til
I 1880'erne begyndte elektricitet at sprede sig gennem amerikanske fabrikker. Mølleejerne brugte store penge på at udskifte dampmaskiner med elektriske motorer. Efter installationen ændrede produktiviteten sig næsten ikke.
Hvorfor?
Fordi de kun havde byttet om på strømkilden. Layoutet, arbejdsgangen, ledningsskakterne, maskinplaceringen – alt forblev præcis det samme, stadig arrangeret omkring hvor den gamle dampmaskine plejede at stå. Elmotorens virkelige fordel fik aldrig en chance for at vise sig.
De fabrikker, der rent faktisk udnyttede gevinsterne, var dem, der forstod, hvad elektricitet virkelig tilbød: distribueret strøm . De omorganiserede maskinerne omkring produktionsflowet i stedet for omkring en central strømkilde. Produktionen blev mangedoblet.
Laserskæringsindustrien oplever en lignende situation.
Alle jagter flere watt, mere hastighed – på samme måde som fabrikker engang konkurrerede om, hvis dampmaskine havde flere hestekræfter. Men den virkelige effektivitetsgevinst kommer sandsynligvis ikke fra en hurtigere vinge. Den kommer fra et skarpere øje.
Visionsystemet er den "distribuerede kraft" ved tekstillaserskæring.
Det bliver ikke overskriften på side et i brochuren. Men det bestemmer dit udbytte. Det bestemmer, om du kan lande kunder i topklasse. Det bestemmer, om din butik er "funktionel" eller "konkurrencedygtig".
En bemærkning om gennemsigtighed
På dette tidspunkt tænker nogle af jer sikkert: dette er bare en præsentation for RedShifts CIS.
Fair. CIS er et produkt, vi aktivt sælger. Men den optiske fysik, produktionsscenarierne, afvejningerne mellem tilgange – intet af det er noget, vi har fundet på. Det er noget, vi har valideret gentagne gange, år efter år, i samarbejde med kunderne. Tro mig ikke på det – spørg enhver industriel visionsingeniør. Du får det samme svar.
Hvorfor jeg skriver dette er simpelt.
Vi har arbejdet med alt for mange fabrikker, hvor udstyrsudvælgelsen bruger 80 % af tiden på at sammenligne lasereffekt og skærehastighed, 20 % på lasersengstørrelse og pris, og omtrent nul på visionssystemet.
Så dukker maskinen op, skærekvaliteten holder ikke, og laseren får skylden.
Det er ikke en engangsforekomst. Det er en blind vinkel, der gælder i hele branchen.
Så her er mit spørgsmål: Hvis dit arbejde involverer skæring efter print, så brug tid på at evaluere visionssystemet på den maskine, du overvejer. Du behøver ikke at vælge vores. Bare vid, hvad du rent faktisk køber, og hvorfor.
Hvis du efter at have lavet den research finder ud af, at CIS er det rette match, så vil vi meget gerne tale med dig.
Og hvis du finder noget bedre, så sig til. Jeg er oprigtigt nysgerrig.
Vi er i det her for at gøre branchen lidt bedre. Det er virkelig det.