Du har investeret i en CO₂-laser til at skære pap og forventer skarpe, rene kanter til dine projekter eller produkter. Men efter en enkelt session bemærker du, at snittene bliver svagere. Laseren, der skar rent igennem for en time siden, kæmper nu for at komme hele vejen igennem. Du justerer konstant strømindstillingerne, spilder materiale og føler dig frustreret over, at din professionelle maskine yder ustabilt.
Den skjulte årsag til dette effekttab er fordampede rester. Når en laser skærer pap, fjerner den materialet og skaber en fin aerosol af papir og lim, der dækker maskinens spejle og linse. Denne film absorberer laserens energi, hvilket drastisk reducerer dens skærekraft og fokus. Nøglen til ensartet ydeevne handler ikke kun om hastighed; det handler om at etablere en streng, obligatorisk rengøringsrutine for din optik.
Jeg fik engang et panisk opkald fra en virksomhed, der producerede prototyper til emballage. Deres helt nye, avancerede laserskærer var ved at "fejle" efter blot et par timers brug hver dag. De skar hundredvis af papmodeller og var overbeviste om, at laserrøret var defekt. Jeg tog til deres fabrik, og før jeg overhovedet havde kigget på røret, bad jeg om at se deres fokuseringslinse. Den var dækket af en brunlig, diset film. De havde et fantastisk udstødningssystem, men de var ikke klar over, hvor meget rest der stadig havde sat sig inde i maskinen. Efter vi havde rengjort linsen og spejlene, skar maskinen som ny igen. Det var en vigtig lektie: Med pap er rengøring af optikken ikke valgfri vedligeholdelse; det er en del af den centrale arbejdsgang.
Hvordan opnår moderne CO₂-lasere renere kanter og finere detaljer?
Du prøver at lave indviklede papmodeller eller eksklusiv emballage, men dine manuelle eller udstansede metoder efterlader uskarpe kanter og kan ikke håndtere fine detaljer. Du ser fejlfrie, skarpe udskæringer på andre produkter og undrer dig over, hvordan det er muligt. Denne begrænsning forhindrer dig i at skabe de komplekse designs i professionel kvalitet, du forestiller dig, og hæmmer dit arbejde.
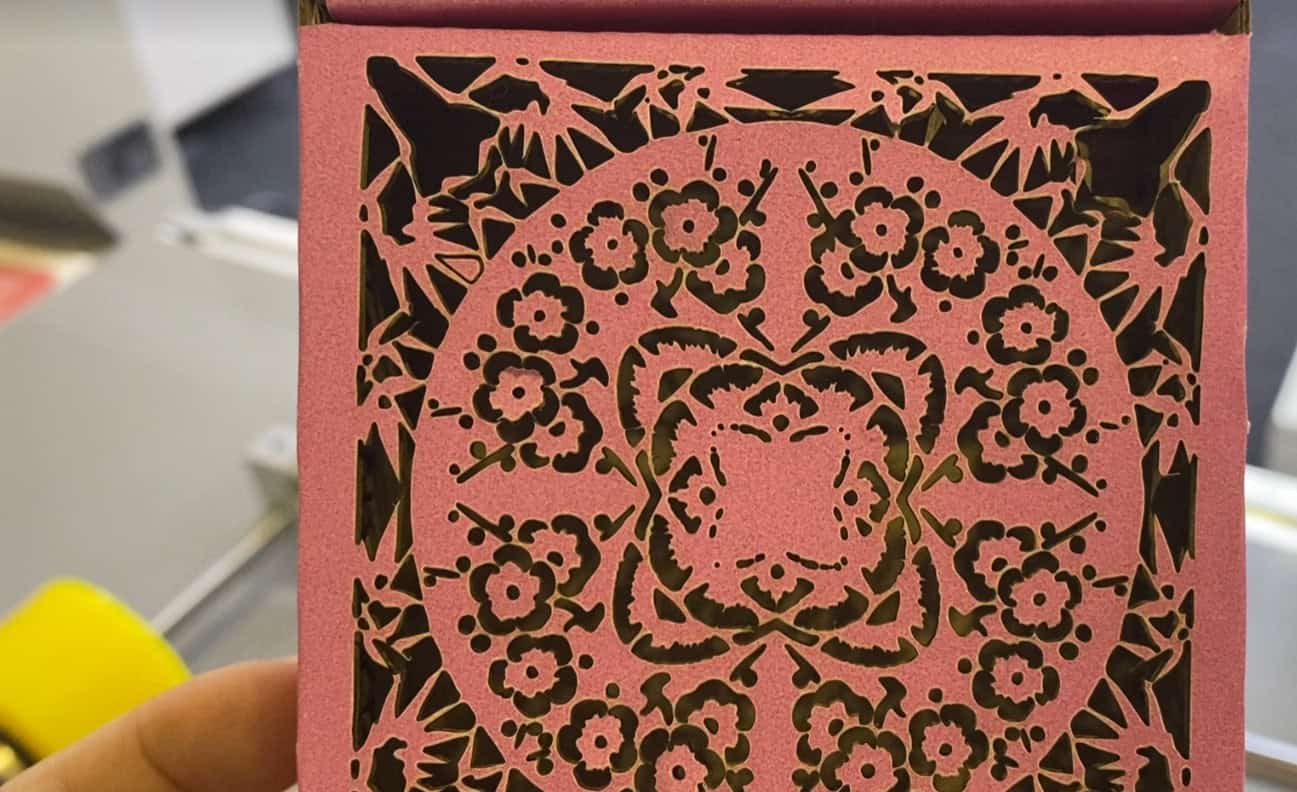
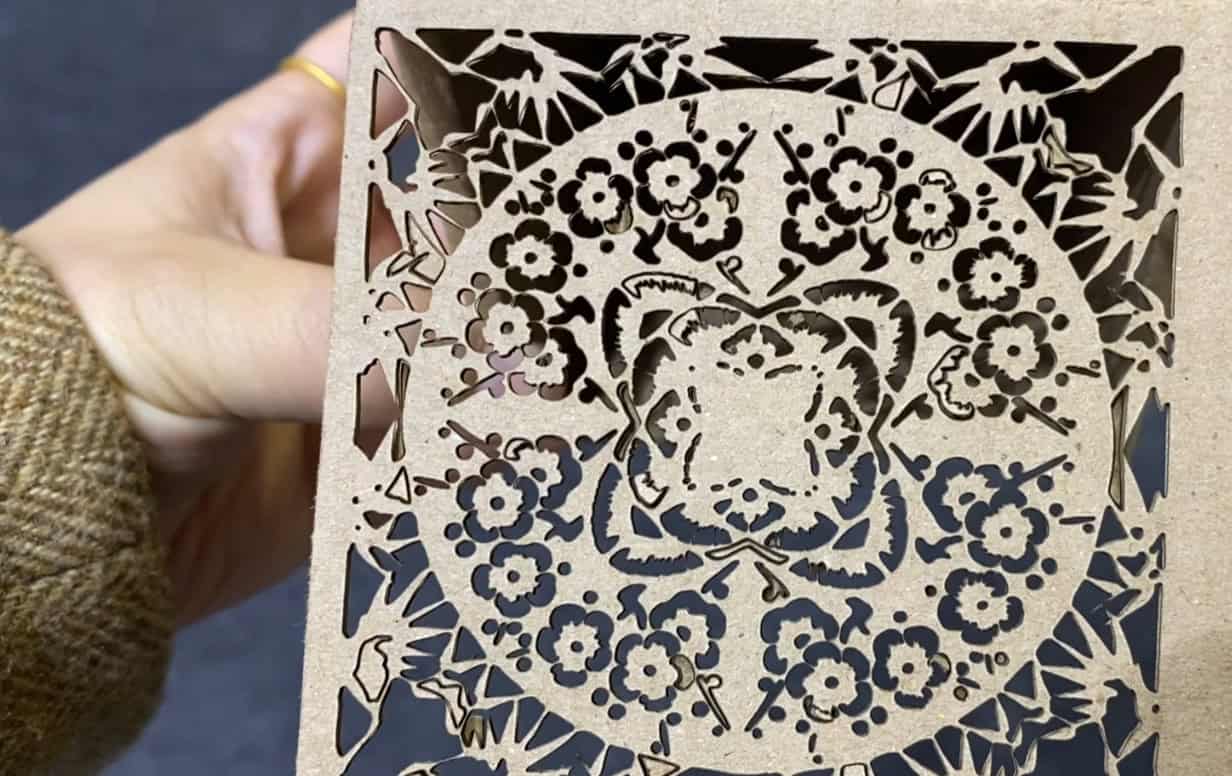
En moderne CO₂-laser opnår rene kanter og fine detaljer ved at bruge en meget fokuseret lysstråle, typisk kun 0.1 mm i diameter, til at fordampe materialet øjeblikkeligt. Denne berøringsfri proces eliminerer den fysiske stress og rivning fra et blad. Laserens bevægelse er computerstyret, hvilket gør det muligt for den at følge komplekse vektorbaner med perfekt nøjagtighed og skabe skarpe hjørner og indviklede mønstre, der er umulige med andre metoder.
Præcision ud over bladet
For en indkøbschef som John, der indkøber maskiner til emballage, er det afgørende at forstå "hvordan" kvaliteten skabes.
1. Fysikken bag en fokuseret stråle
En CO₂-lasers effekt handler ikke kun om watt; det handler om energitæthed. Maskinens linse fokuserer al laserens energi på et mikroskopisk punkt. Denne intense koncentration af energi opvarmer og fordamper papmaterialet så hurtigt, at det omkringliggende område næsten ikke påvirkes, hvilket resulterer i en minimal varmepåvirket zone (HAZ) og en meget skarp kant.
2. Bevægelsesstyringens rolle
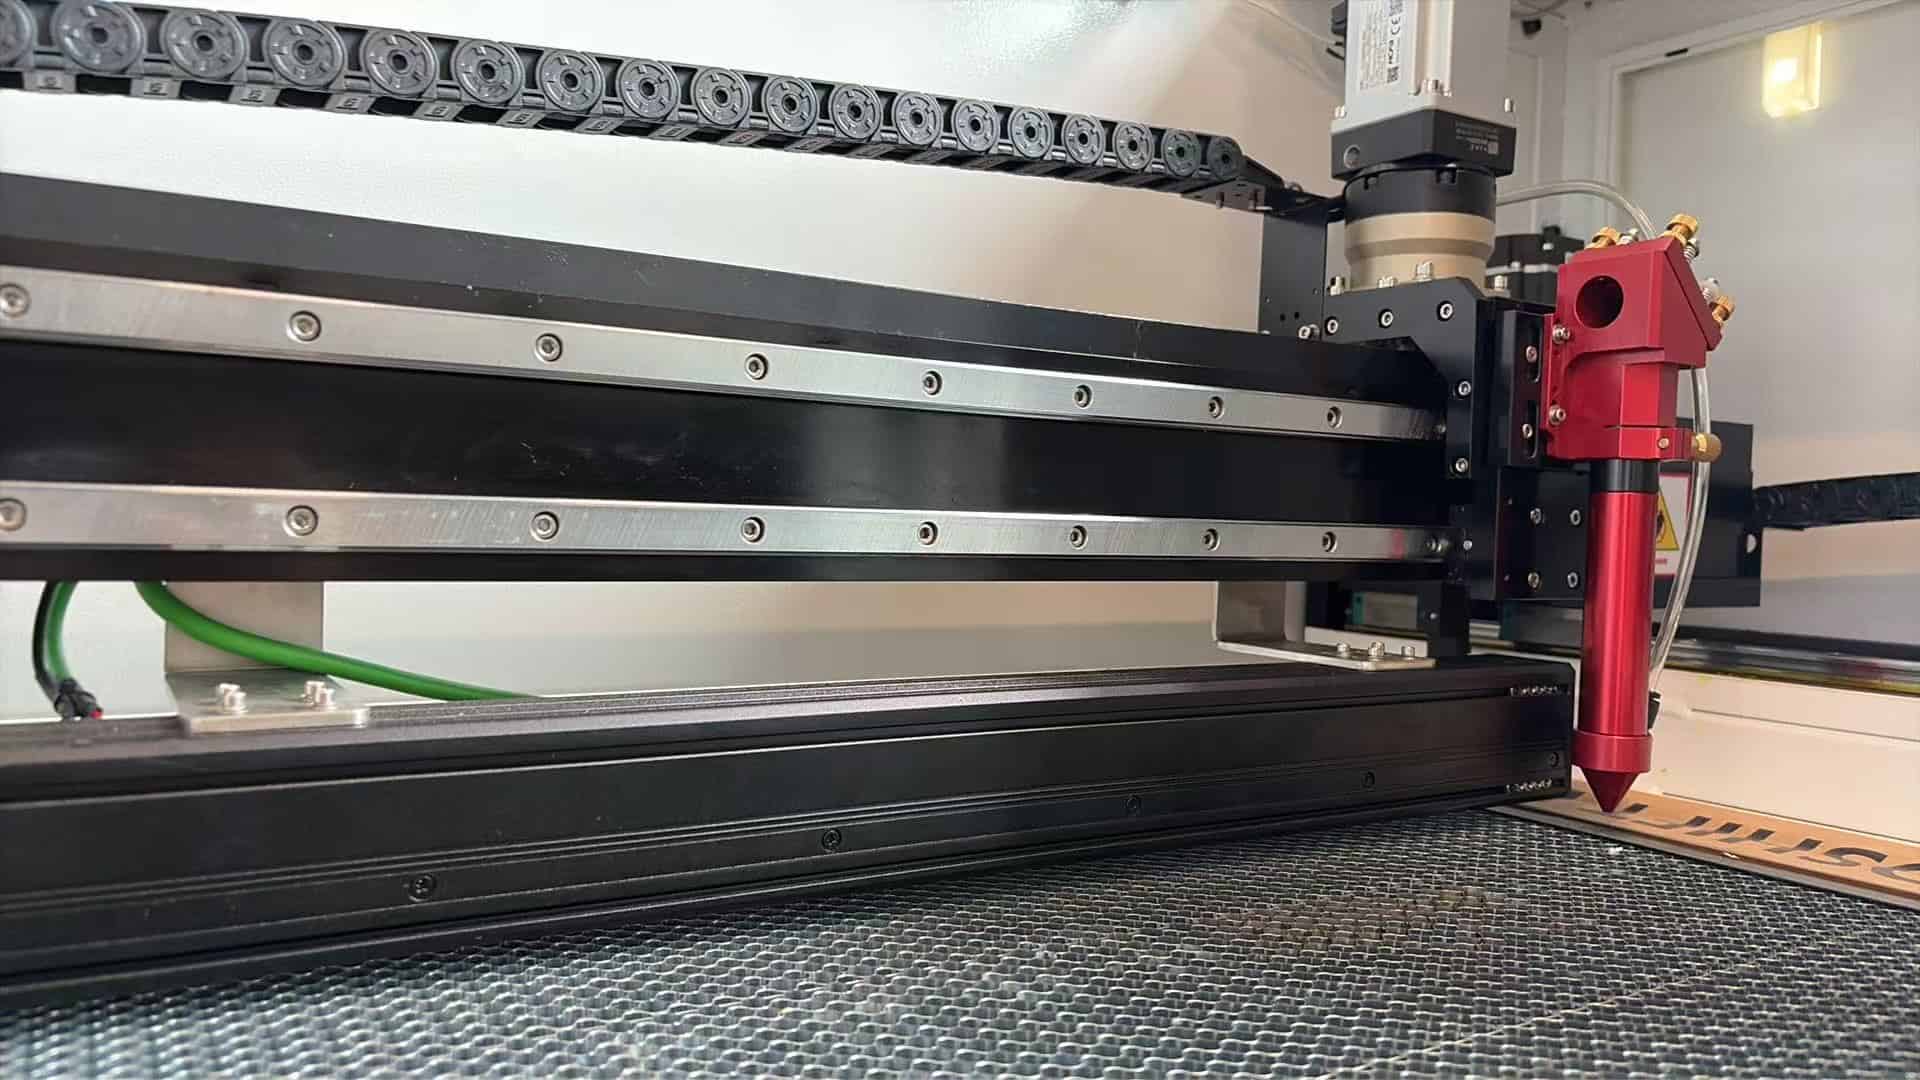
Laserhovedet er monteret på et gantry-system, der drives af højpræcisions stepper- eller servomotorer. Disse motorer følger den digitale designfil med utrolig nøjagtighed. Dette gør det muligt for laseren at sænke hastigheden ved skarpe hjørner og øge hastigheden ved lige linjer, hvilket sikrer ensartet skærekvalitet på tværs af hele designet, uanset hvor komplekst det er.
3. Restmængdens indvirkning på præcision
Det er her, vores kerneindsigt kommer ind i billedet. Når de fordampede rester ophobes på linsen, blokerer de ikke bare for effekten – de spreder laserstrålen. Fokuspunktet bliver større og mindre defineret. Derfor vil du efter et stykke tid med at skære bemærke, at skarpe hjørner begynder at blive afrundede, og fine detaljer går tabt. En ren linse er altafgørende for at opretholde denne høje præcision.
Hvorfor er CO₂-lasere det bedste valg til så mange materialer?
Du arbejder med en bred vifte af ikke-metalliske materialer, lige fra pap og træ til akryl og stof. Du har brug for én, alsidig maskine, der kan håndtere dem alle. Du er bekymret for at investere i en teknologi, der måske kun kan bruges på ét enkelt projekt, hvilket tvinger dig til at købe andre maskiner senere og komplicerer din arbejdsgang og dit budget.
CO₂-lasere er det bedste valg til ikke-metallisk bearbejdning på grund af den bølgelængde af lys, de producerer (10.6 mikrometer). Denne specifikke bølgelængde absorberes let af en bred vifte af organiske materialer, herunder papir, træ, plast, læder og tekstiler. Dette gør det muligt for én maskine effektivt at skære, gravere og mærke en enorm variation af produkter, hvilket gør den til et utroligt alsidigt og omkostningseffektivt værktøj.
Arbejdshesten inden for ikke-metalbearbejdning
En alsidig maskine betyder et bedre investeringsafkast, en vigtig bekymring for enhver indkøbsprofessionel. Lad os gennemgå, hvorfor CO₂-laseren er så tilpasningsdygtig.
1. Videnskaben om bølgelængdeabsorption
Forskellige materialer absorberer forskellige bølgelængder af lys. Bølgelængden på 10.6 µm for en CO₂-laser ligger i det infrarøde spektrum, hvilket er perfekt til at excitere de molekylære bindinger i organiske materialer og plast, hvilket får dem til at opvarmes og fordampe. I modsætning hertil reflekteres fiberlasere (omkring 1 µm bølgelængde) af de fleste ikke-metaller, men absorberes let af metaller. Denne grundlæggende fysik er grunden til, at en CO₂-laser er din foretrukne løsning til pap.
2. Justering af effekt og hastighed til forskellige materialer
Et godt lasersystem giver dig præcis softwarekontrol over to nøglevariabler: effekt og hastighed. Ved at bruge lav effekt og høj hastighed kan du gravere et fint mønster på papir. Ved at øge effekten og reducere hastigheden kan den samme maskine skære igennem tyk akryl eller træ. Denne justerbarhed er det, der åbner op for dens alsidighed.
3. Restfaktoren på tværs af materialer
Selvom vi har fokuseret på pap, producerer alle materialer rester. Træ skaber en røgfyldt, harpiksholdig film. Akryl producerer en let klæbrig damp. Hvert materiale kræver en lidt forskellig rengøringsfrekvens. Pap er et af de "mest beskidte" materialer at skære på grund af de lim- og bindemidler, det indeholder, hvilket er grunden til, at rengøringsprotokollen for det skal være så streng sammenlignet med f.eks. ren akryl.
Sammenligning af materialekompatibilitet
| Materiale | Klip kvalitet | Graveringskvalitet | Resttype | Rengøringsfrekvens |
|---|---|---|---|---|
| Pap | Fantastike | god | Fint, klæbrigt pulver (papir og lim) | Meget Høj |
| Krydsfiner | meget god | Fantastike | Røget, harpiksholdig film | Høj |
| Støbt akryl | Fremragende (flammepoleret) | Fremragende (frostet finish) | Minimal, dampagtig | Lav |
| Læder | Fantastike | meget god | Olieholdige, sodholdige rester | Medium |
Hvordan fremskynder produktivitetsopgraderinger arbejdsgangen?
Du er under pres for at øge outputtet, men din nuværende skæreproces er en stor flaskehals. Du skal producere mere, hurtigere, uden at gå på kompromis med kvaliteten. Du leder efter løsninger, der gør mere end blot at øge skærehastigheden for råmaterialer; du har brug for en smartere og mere effektiv arbejdsgang fra start til slut.
Produktivitetsforbedringer for laserskærere går ud over blot højere effekt. De største gevinster kommer fra workflowoptimeringsfunktioner som visionssystemer (kameraer), der automatiserer mønsterjustering og indlejring for at spare materiale. Derudover muliggør gennemløbsdøre og transportbåndssystemer brugen af overdimensionerede ark eller kontinuerlige ruller, hvilket drastisk reducerer manuel ilægning og aflæsningstid og maksimerer maskinens oppetid.
Bevæger sig ud over rå hastighed
For en produktionsleder handler ægte produktivitet om den samlede kapacitet, ikke kun laserhovedets hastighed.
1. Illusionen om "hurtigere" skæring
Du kan altid øge skærehastigheden ved at øge laserens effekt. Men for pap kan for hurtig bevægelse resultere i et ufuldstændigt snit, mens for meget effekt kan forårsage overdreven forkulning eller endda antænde materialet. Den virkelige optimering kommer fra at minimere den tid, maskinen står inaktiv.
2. Visionsystemer til smarte arbejdsgange
Et kamerasystem er en kæmpe produktivitetsbooster for pap. Det kan bruges til at aflæse trykte registreringsmærker, så du først kan udskrive dine designs og derefter justere udskæringerne perfekt. Det kan også bruges til automatisk at "indlejre" dine former på et ujævnt stykke pap, udnytte hver eneste mulige kvadratcentimeter og reducere spild dramatisk.
3. Automatisering af materialehåndtering
Ved produktion i store mængder er manuel ilægning af papark et enormt tidsspild. En maskine med gennemløbslåger giver dig mulighed for at skubbe et ark ind, der er større end skærebordet. Endnu bedre er det, at et transportbåndssystem automatisk kan fremføre pap fra en stor rulle eller stak, skære jobbet og flytte de færdige stykker ud, hvilket muliggør næsten kontinuerlig, uovervåget drift.
Hvordan reducerer CO₂-systemer nedetid og serviceomkostninger?
Frygten for, at en maskine går i stykker og står stille i dagevis og venter på en tekniker, er en stor bekymring. Du har brug for et system, der ikke kun er kraftfuldt, men også pålideligt og nemt at vedligeholde. Du leder efter tekniske valg, der reducerer kompleksitet, minimerer serviceopkald og holder din produktionslinje kørende problemfrit.
Moderne CO₂-lasersystemer er konstrueret til lav vedligeholdelse ved at bruge forseglede laserrør med lang levetid, der ikke kræver daglig service, og robuste, børsteløse motorer, der er utroligt pålidelige. Vigtigst af alt er de designet med brugertilgængelig optik. Dette giver operatører mulighed for at udføre den mest kritiske vedligeholdelsesopgave - rengøring af spejle og linser - på få minutter uden behov for en specialiseret tekniker, hvilket drastisk reducerer den ydeevnerelaterede nedetid.
Ingeniørarbejde til oppetid
Pålidelighed er ikke en tilfældighed; det er et resultat af smarte designvalg. For en person som John, der styrer de samlede ejeromkostninger, er disse funktioner altafgørende.
1. Forseglede laserrør med lang levetid
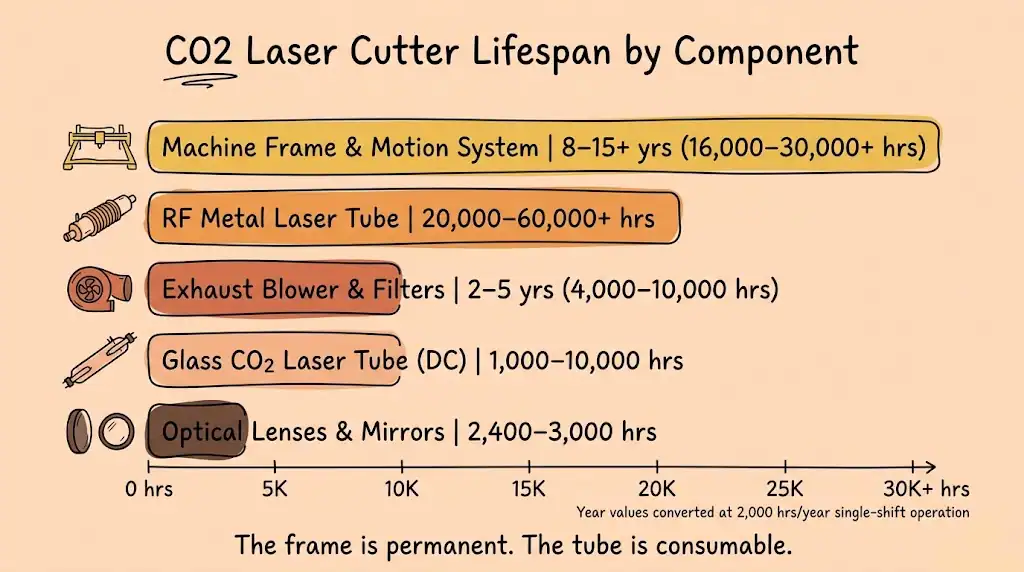
Ældre CO₂-lasere krævede konstant opmærksomhed, herunder genopfyldning af gasblandinger. Dagens systemer bruger forseglede glaslaserrør af høj kvalitet med en levetid fra 2,000 til over 10,000 timer. De er i bund og grund en forbrugsvare, der fungerer pålideligt i årevis og kan udskiftes som en enkelt enhed, når tiden er inde.
2. Robuste mekaniske systemer
Brugen af lineære skinner af høj kvalitet og børsteløse motorer i moderne maskiner betyder, at der er meget få mekaniske dele, der slides. Disse systemer er designet til millioner af bevægelsescyklusser uden at miste positioneringsnøjagtighed.
3. Den vigtigste funktion med "lav vedligeholdelse": Brugertilgængelig optik
Dette bringer os tilbage til vores centrale udfordring. Den største årsag til "nedetid" med pap er ikke en ødelagt maskine, men en snavset en. Et veldesignet system gør det nemt for en operatør at få adgang til de tre spejle og den ene linse, der styrer laserstrålen. Rengøringsprocessen bør tage mindre end fem minutter. Dette designvalg giver brugeren mulighed for at løse de mest almindelige ydelsesproblemer selv og med det samme. Det er den vigtigste funktion af alle, der kræver minimal vedligeholdelse.
Konklusion
Når man skærer pap, er løftet om en CO₂-laser tydeligt: hastighed, alsidighed og præcision til alt fra prototyper til indviklet kunst. Men den sande vej til at mestre denne proces ligger i at konfrontere dens skjulte udfordring: at håndtere den konstante ophobning af fordampede rester på maskinens optik. Selvom avancerede funktioner og maskinens pålidelighed er vigtige, opnås ensartede resultater af høj kvalitet i sidste ende gennem en disciplineret arbejdsgang bygget op omkring rutinemæssig rengøring. Ved at forstå, at en ren linse er lige så afgørende som en kraftfuld laser, kan du komme over frustrationen over inkonsekvent ydeevne og frigøre maskinens fulde potentiale.
Ofte stillede spørgsmål
Q1: Hvad er den bedste type pap til laserskæring?
A: Enkeltlags bølgepap fungerer bedst. Det skærer rent og hurtigt. Tykkere, flerlags pap kan skæres, men det kræver mere kraft og lavere hastigheder og kan vise mere forkulning mellem lagene. Ubestrøget, almindeligt pap er bedre end kraftigt bestrøgede eller blanke typer.
Q2: Hvor ofte skal jeg egentlig rengøre laserens linse og spejle?
A: Når du skærer i pap, meget oftere end du tror. Et godt udgangspunkt er at kontrollere dit objektiv efter hver times kontinuerlig skæring. Hvis du bemærker en synlig sløring, skal du rengøre det. Spejle skal kontrolleres dagligt. En streng, hyppig rengøringsplan er nøglen.
Q3: Kan laserskæring af pap forårsage brand?
A: Ja, det er en risiko. Pap er brandfarligt. Efterlad aldrig en laserskærer uden opsyn, mens den er i drift. En korrekt konfigureret trykluftstråle (en trykluftstråle ved skærepunktet) er afgørende for at slukke flammer og reducere forkulning. Hav en brandslukker, der er egnet til elektriske brande, i nærheden.
Q4: Hvilke indstillinger skal jeg starte med, når jeg skærer pap?
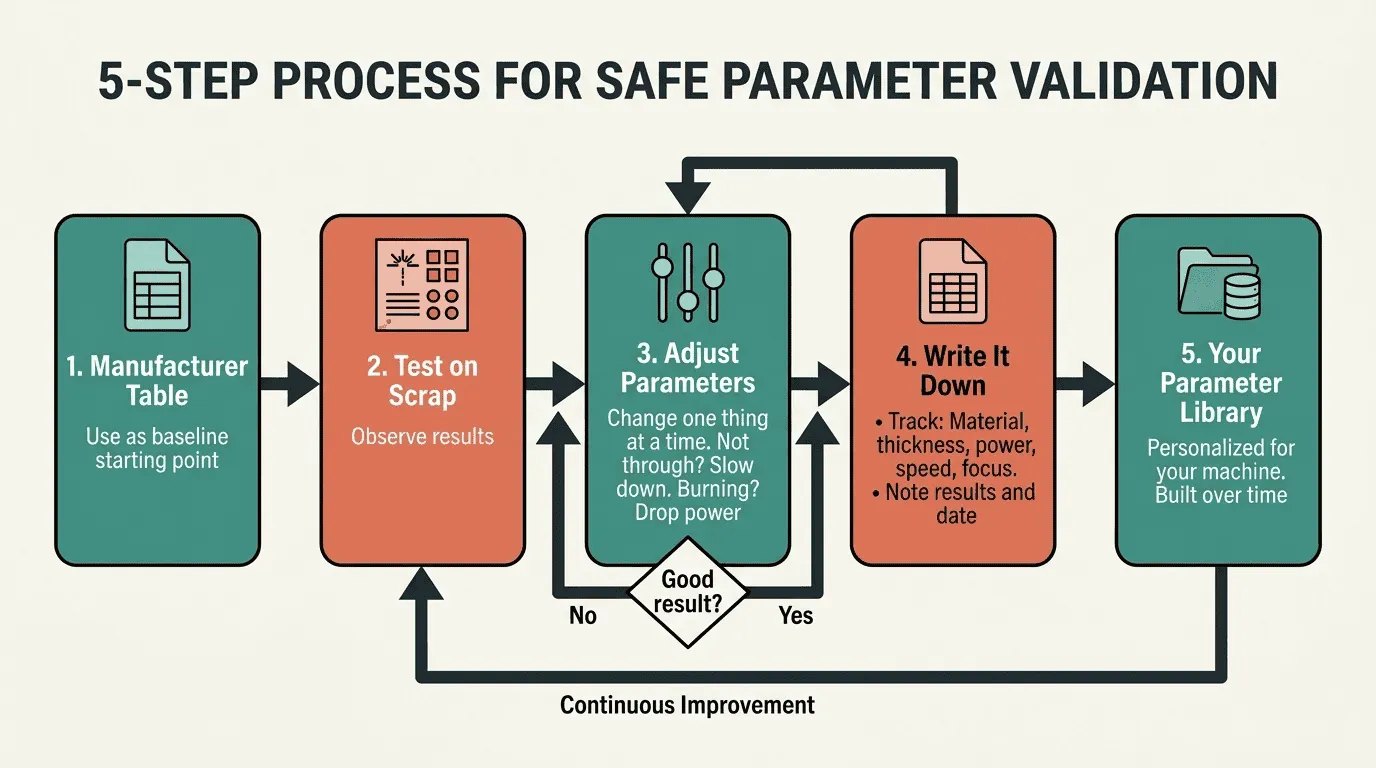
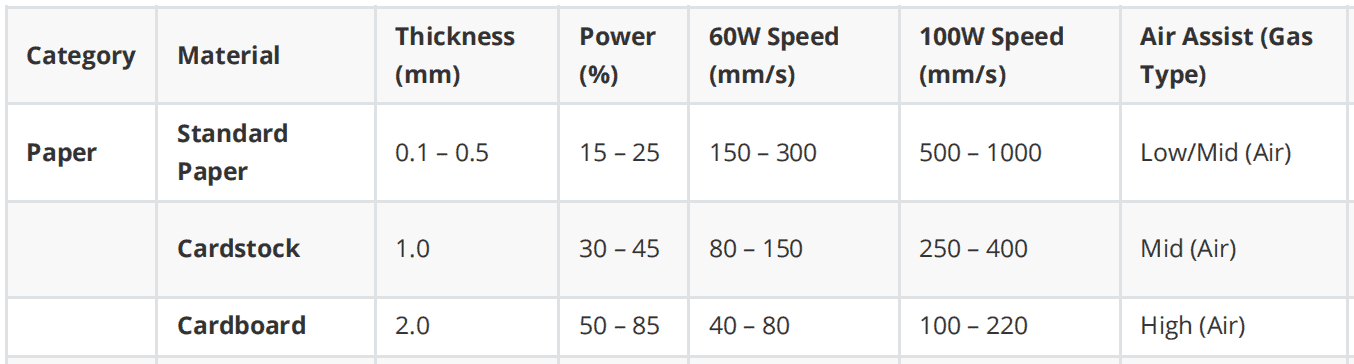
A: Dette afhænger af din maskines effekt og paptykkelsen. Et godt udgangspunkt for en 60-80W laser på enkeltvægget pap ville være omkring 60-70% effekt og en hastighed på 20-30 mm/s. Udfør altid et lille testsnit på et reststykke for at finjustere dine indstillinger.
Q5: Hvad er lugten fra laserskåret pap?
A: Det lugter af brændende papir. Et kraftigt røgudsugningssystem, der udlufter til det fri, er ikke valgfrit; det er et obligatorisk sikkerhedskrav for at fjerne røg og luftbårne partikler fra dit arbejdsområde.
Q6: Hvorfor bliver mine papkanter forkullede eller brændte?
A: Dette skyldes normalt brug af for meget strøm, for lav hastighed eller en snavset linse. En snavset linse spreder strålen, hvilket tvinger dig til at bruge mere strøm end nødvendigt, hvilket fører til forbrændinger. Rengør først din optik, og prøv derefter at reducere effekten eller øge hastigheden.
Q7: Kan jeg bare gravere på pap uden at skære igennem?
A: Ja, meget nemt. For at gravere bruger du en meget lavere effektindstilling (f.eks. 10-15%) og en meget høj hastighed (f.eks. 300-500 mm/s). Dette vil kun fordampe det øverste lag af pap, hvilket skaber et synligt mærke uden at gå på kompromis med dets struktur.
Q8: Hvilken slags fil skal jeg bruge for at køre en laserskærer?
A: Laserskærere bruger vektorfiler. Almindelige formater inkluderer .AI (Adobe Illustrator), .DXF (AutoCAD), .SVG (Scalable Vector Graphics) og .LBRN (LightBurn). Du opretter dit design i et program som Illustrator eller Inkscape og importerer det derefter til laserens styresoftware.
Q9: Har papfarven nogen betydning?
A: Ikke rigtig til skæring. Til gravering kan det have en lille effekt. Mørkere pap kræver muligvis lidt mindre kraft for at frembringe et synligt mærke sammenlignet med lysere eller hvidt pap.
Q10: Er en honeycomb-seng nødvendig til at skære pap?
A: Ja, en honeycomb-leje anbefales kraftigt. Den understøtter materialet jævnt, samtidig med at røg, rester og laserstrålen kan passere igennem. Dette giver den bedste skærekvalitet på undersiden af materialet og hjælper med røgudsugning.