İçeriğe atla
Karmaşık düğün davetiyeleri veya lüks ambalajlar gibi hassas bir projeniz var, ancak lazer kesiciniz kağıdı yakmaya devam ediyor. Geriye çirkin, kahverengi kenarlar, israf edilen malzeme ve makinenizin işe uygun olmadığı korkusu kalıyor. Her başarısız kesim size zaman ve para kaybettirdiği ve tüm projenizi riske attığı için hayal kırıklığınız artıyor.
Kağıdı yakmadan kesmenin püf noktası, malzemeyi o kadar hızlı buharlaştırmaktır ki, çevresindeki liflerin aşırı ısınıp kömürleşmesine fırsat kalmasın. Bu, çok düşük güç, son derece yüksek hız ve mükemmel odaklanmış bir lazer ışınının bir kombinasyonu kullanılarak elde edilir. Kağıdı yakmak yerine, anında süblimleştirir ve katı malzemeyi doğrudan gaza dönüştürerek temiz ve keskin bir kenar elde edersiniz.
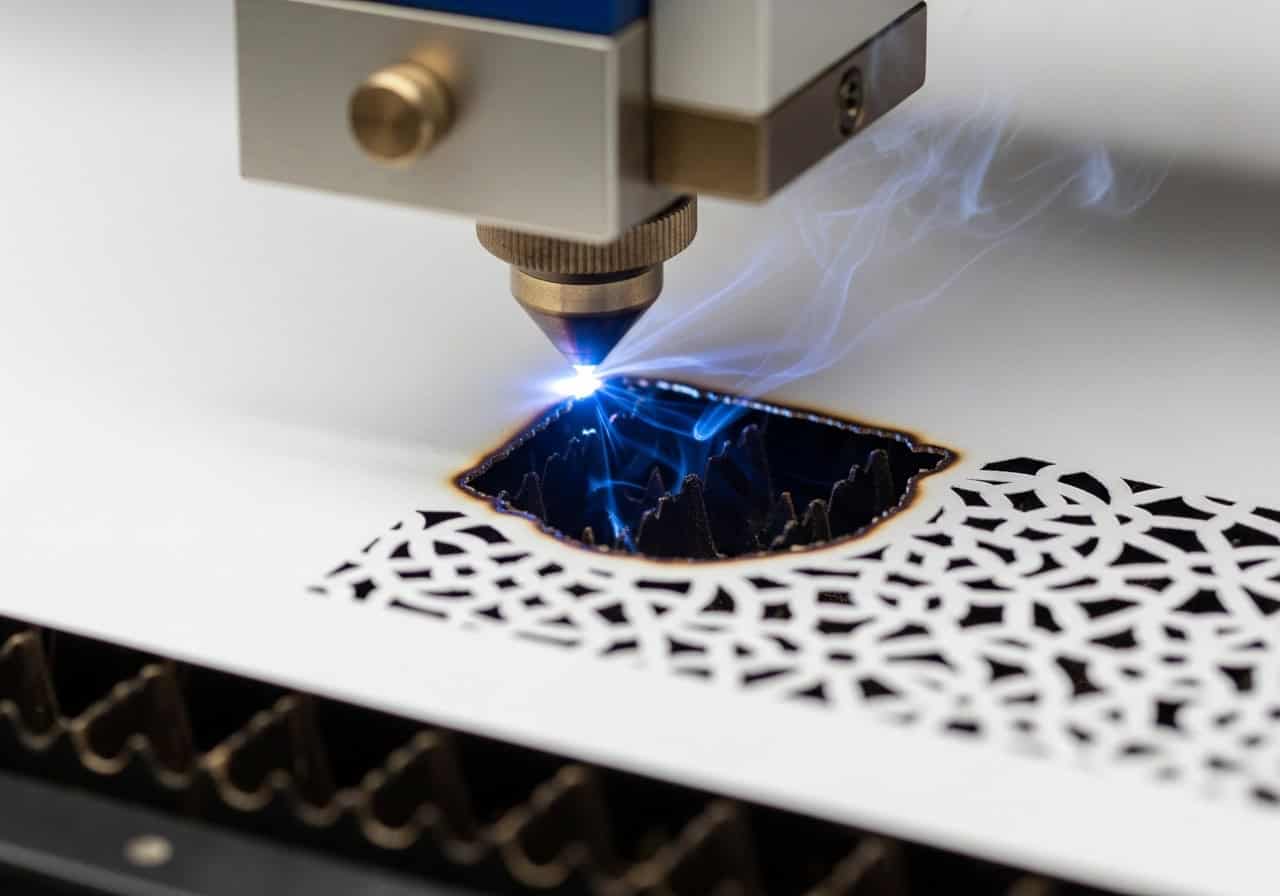
Üst düzey açılır kapanır kartlar üreten bir müşteriyle çalıştığımı hatırlıyorum. Çatlayan kırılgan katlama çizgileriyle boğuşuyorlardı. Kağıt hammaddelerini suçladılar, ama ben başka bir şeyden şüpheleniyordum. Kesimlerine mikroskop altında baktık ve çıplak gözle temiz görünen kesimlerde bile kağıt liflerinin derinliklerinde mikroskobik kömürleşmeler gördük. Sorun sadece görünen kahverengi kenar değildi; geride kalan görünmez ısı hasarıydı. Bu deneyim bana gerçekten temiz bir kesimin sadece görünüşten ibaret olmadığını, malzemenin yapısal bütünlüğünü korumakla ilgili olduğunu öğretti.
Kağıt Kenarlarının Kahverengiye Dönmesini Önleyen Ayarlar Nelerdir?
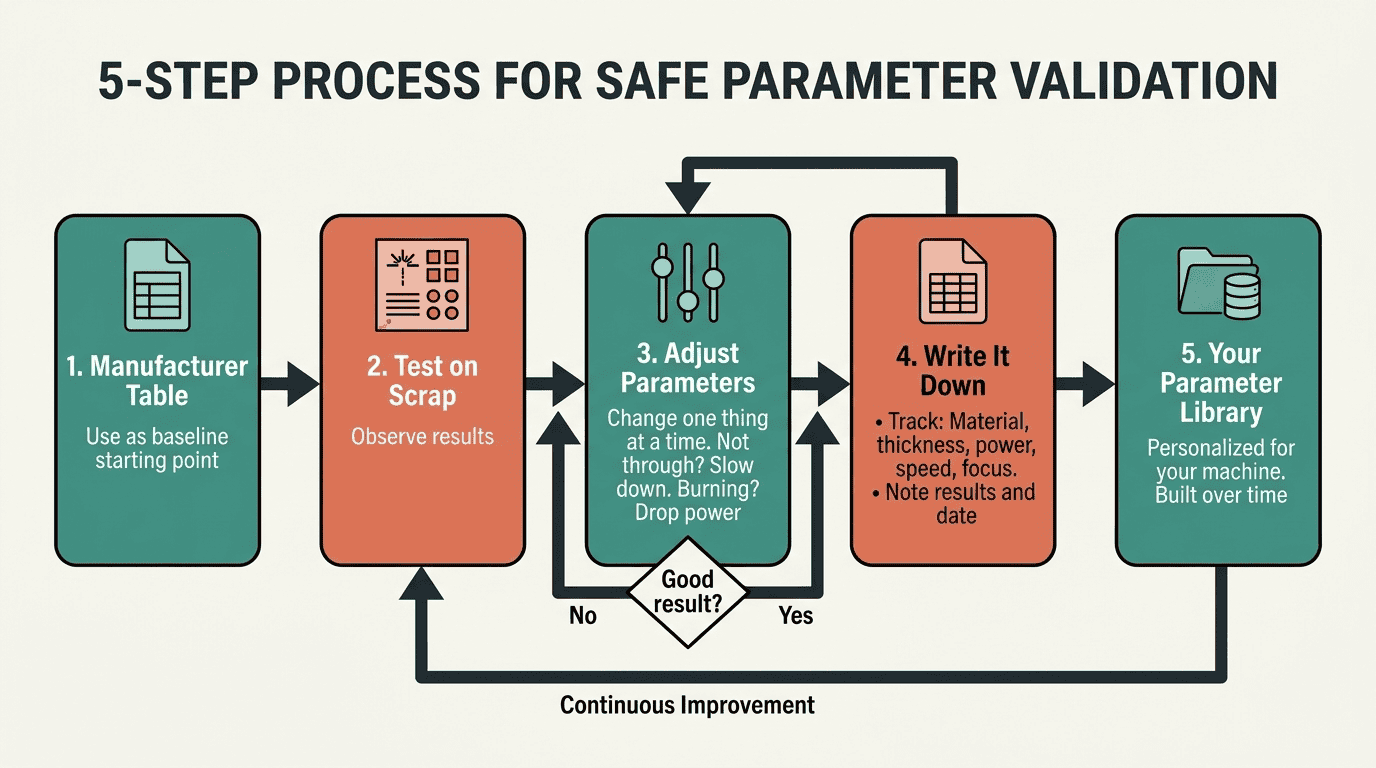
Lazerinizin önünde duruyorsunuz, kesmeye hazırsınız ama kontroller konusunda tereddüt ediyorsunuz. Güç ve hızın yanlış kombinasyonunun güzelim kartonunuzu yakıp kül edeceğini biliyorsunuz. Ayarları değiştirerek test üstüne test yapıyorsunuz ama sadece tahmin yürütüyor, pahalı kağıt israf ediyor ve kör uçuş yaptığınızı hissediyorsunuz.
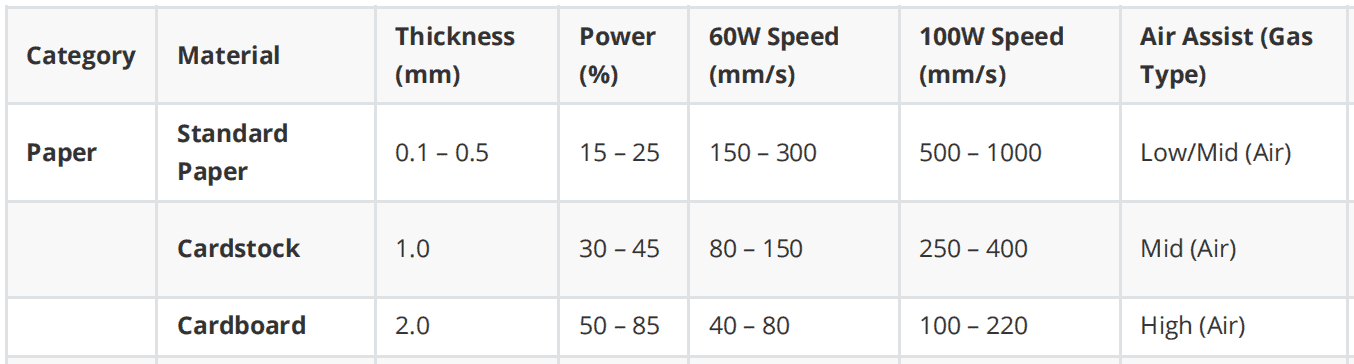
Kahverengi kenarları önlemek için, makinenizin doğru bir şekilde yönetebileceği en yüksek hız ile mümkün olan en düşük güç ayarını kullanmanız gerekir. Amaç, kağıda aktarılan termal enerji miktarını en aza indirmektir. Hızlı hareket eden, düşük güçlü bir ışın, çevresindeki lifleri yakacak kadar uzun süre kalmadan yolundaki malzemeyi buharlaştırır ve temiz, renksiz bir kenar elde edilmesini sağlar.
Basitçe "düşük güç, yüksek hız" demek kolay, ancak gerçek daha incelikli. Bu, her kağıt türüne göre değişen hassas bir denge meselesi.
1. Hızla Başlayın
Kağıt gibi ince malzemeler için hızınız neredeyse her zaman maksimumda olmalıdır. Çoğu CO₂ lazerde bu, 200 mm/s ile 500 mm/s arasında olabilir. Daha hızlı bir lazer kafası, ısının yayılması için daha az zaman tanır. Çok yavaş çalışmak, yanmanın bir numaralı nedenidir.
2. Güç Testi
Hız ayarınızı yükseğe aldıktan sonra, güç ayarınızı bulun . Mutlak minimumdan (örneğin, %10) başlayın ve küçük bir test kesimi yapın. Malzemeyi kesti mi? Kesmediyse, gücü sadece %1-2 artırın ve tekrar test edin. Lazer malzemeyi zar zor kesene kadar bunu tekrarlayın. Bu sizin ideal noktanızdır . Amaç, fazla enerji kullanmamaktır.
3. Frekans (Hz) Önemlidir
Daha gelişmiş RF lazerlerde, frekansı (Hz) veya lazerin saniyede kaç kez darbe gönderdiğini de kontrol edebilirsiniz. Kağıt için, daha yüksek bir frekans (5,000-25,000 Hz aralığında) daha ince, daha keskin bir bıçak gibi davranarak daha pürüzsüz bir kesim sağlar. Daha ucuz cam tüplü lazerler bu seviyede bir kontrol sunmaz.
Hava İnce Kağıtlarda Temiz Kesimleri Nasıl Artırır?
Ayarlarınızı yaptınız, ancak lazer kesim yaparken küçük parlamalar ve yanık kokusu görüyorsunuz. İş bittiğinde, kesim çizgisi boyunca yapışkan, reçineli bir kalıntı ve hafifçe renk değiştirmiş bir kenar buluyorsunuz. Ayarlarınız doğru, peki hala ne sorun var? O mükemmel temiz sonucu elde edemediğiniz için hayal kırıklığına uğruyorsunuz.
Temiz kağıt kesimleri için hava yardımı olarak bilinen güçlü bir basınçlı hava akımı şarttır. Aynı anda iki kritik görevi yerine getirir: Buharlaşmış kağıt parçacıklarını ve yanıcı gazları tutuşmadan önce üfleyerek uzaklaştırır (alevlenmeleri önler) ve kesim kenarını anında soğutur. Bu soğutma işlemi, ısının çevredeki kağıt liflerine nüfuz edip kahverengiye dönmesini önlemek için hayati önem taşır.
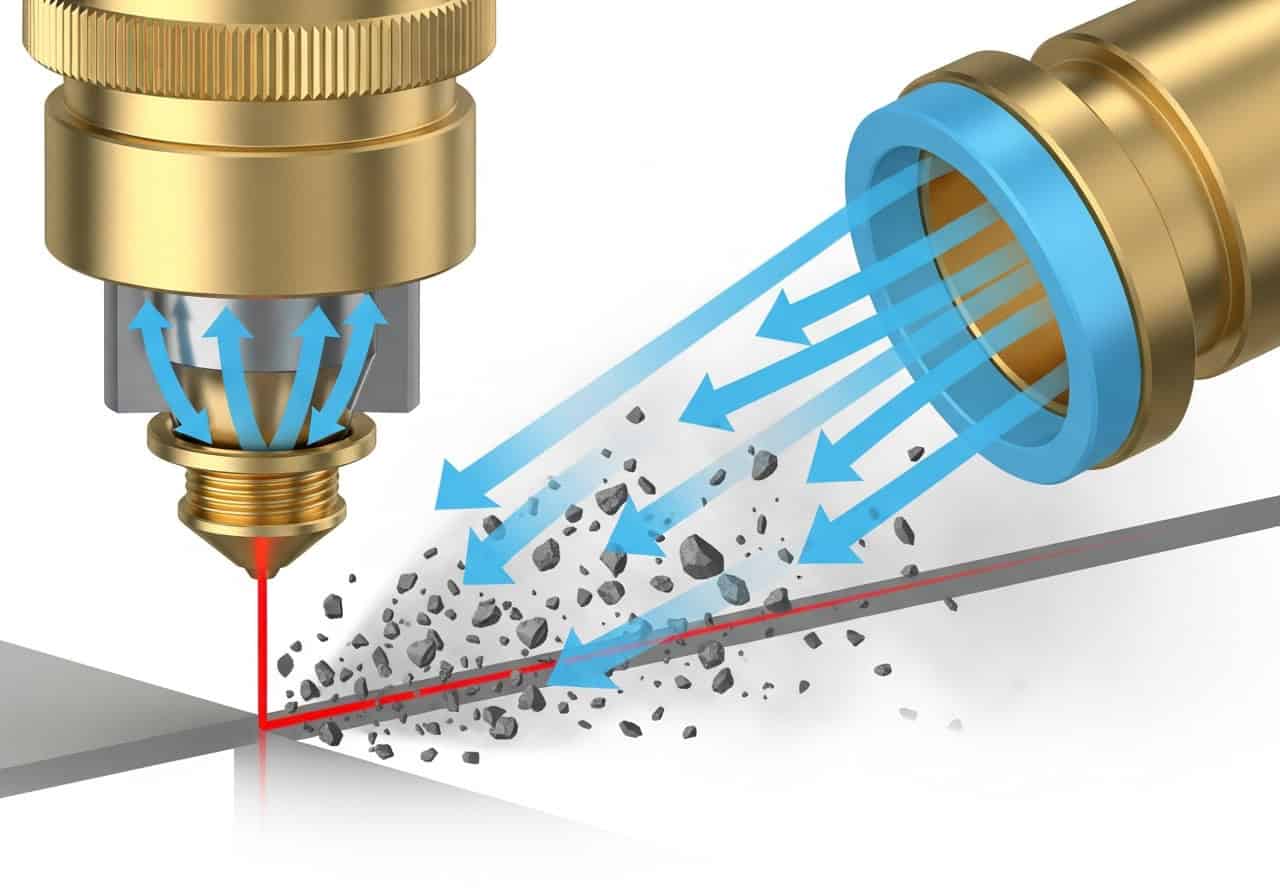
Hava yardımı sadece bir fan değil; aynı zamanda yüksek basınçlı, odaklanmış bir araçtır. Hassas işler için optimize edilmesi çok önemlidir.
1. Basınç ve Akış
Kağıt için, hassas malzemeyi yırtabilecek veya hareket ettirebilecek bir hava fırtınası istemezsiniz. Orta düzeyde, tutarlı bir basınca (yaklaşık 15-20 PSI) ihtiyacınız var. Amaç , kağıdın geri kalanını bozmadan kesim çizgisini (kerf) verimli bir şekilde temizleyen , temiz ve lokalize bir jet oluşturmaktır.
2. Enkaz Temizleme ve Soğutma
Hava akımının asıl görevi, buharlaşmış parçacıkları uzaklaştırmaktır. Bu parçacıklar kalırsa, lazer ışını onlara tekrar çarparak aşırı ısınmalarına ve kağıdı lekeleyen duman ve kalıntıya neden olur. İkincil soğutma etkisi ise kahverengileşmeyi önlemeye yardımcı olan ek bir avantajdır.
3. Nozul Seçimi
Lazer başlığınızın ucundaki nozul, hava akımını odaklıyor. Daha küçük, konik bir nozul , daha güçlü, noktasal bir hava jeti oluşturuyor. Bu, kağıt için idealdir çünkü temizleme ve soğutma etkilerini doğrudan kesim noktasında yoğunlaştırarak, hafif malzemenizi lazer yatağının her yerine dağıtmadan maksimum verimlilik sağlar.
Farklı Kağıt Türleri CO₂ Lazerlerini Farklı Şekilde Kullanabilir mi?
Standart bir karton parçası üzerinde ayarlarınızı mükemmelleştirerek güzel ve temiz kesimler elde ettiniz. Ancak yeni bir proje için parlak, kuşe kağıda veya lifli, el yapımı bir kağıda geçtiğinizde her şey değişir. Aynı ayarlar şimdi yanma, erime veya eksik kesimler üreterek sizi sinir bozucu deneme yanılma sürecinize yeniden başlamaya zorlar.
Evet, her kağıt, kendine özgü yoğunluğu, lif içeriği ve kimyasal kaplamaları nedeniyle CO₂ lazerine farklı tepki verir. Yoğun ve yüksek kaliteli bir karton, ısıyı eşit şekilde emer ve temiz bir kesim sağlar. Gevşek, lifli bir kağıt kömürleşmeye daha yatkınken, parlak veya plastik kaplı bir kağıt eriyip sert, boncuklu bir kenar bırakabilir. Her kağıt türü, kendine özgü bir güç ve hız ayarı "en uygun noktasını" gerektirir.

Malzemeyi anlamak işin yarısıdır. Sadece "kağıt" kesmiyorsunuz; liflerden, bağlayıcılardan ve kaplamalardan oluşan belirli bir kompoziti kesiyorsunuz.
1. Lif İçeriği ve Yoğunluğu
Sıkıca paketlenmiş, düzgün liflere sahip kağıtlar ( yüksek kaliteli karton gibi ) en iyi şekilde kesilir. Temiz bir şekilde buharlaşırlar. Gevşek, havadar liflere sahip kağıtlar ( ucuz inşaat kağıdı veya bazı geri dönüştürülmüş kağıtlar gibi) daha fazla oksijen boşluğuna sahiptir ve daha kolay için için yanar ve kömürleşir.
2. Bağlayıcılar ve Kaplamalar
Birçok kağıt, pürüzsüz ve parlak bir yüzey elde etmek için bağlayıcılar , yapıştırıcılar veya kil içerir . Bu katkı maddeleri, selüloz lifinden farklı şekilde ısıya tepki verir. Parlak kaplamalar, kesik kenar boyunca sert, plastik benzeri bir boncuk haline gelebilirken, bazı bağlayıcılar renk bozulmasına neden olabilir.
3. Görünmeyen Düşman: Nem İçeriği
Kağıt higroskopiktir , yani havadan nemi emer. Nemli bir atölyedeki bir kağıt yaprağı, kuru bir ortamdaki bir yaprağa göre daha fazla su içerecektir. Lazerin lifleri kesebilmesi için bu nemin buharlaştırılması gerekir; bu da daha fazla enerji gerektirir ve ısıya bağlı hasar riskini artırır.
| Kağıt Türü | Ortak Tepki | Pro İpucu |
|---|---|---|
| Mat Kartonu | Temiz bir şekilde keser | İdeal malzeme. Ayarları kolayca yapabilirsiniz. |
| Parlak/Kaplamalı Kağıt | Eriyen, sert kenarlar | Yüzeyi korumak ve erimeyi azaltmak için maskeleme bandı kullanın. |
| Lifli/El Yapımı | Kömürleşme, alevlenmeler | Külleri söndürmek için hava desteğini ve hızı en üst düzeye çıkarın. |
| Oluklu mukavva | Yüksek yangın riski | Yüksek hava desteği ve sürekli gözetim gerektirir. |
Hassas Malzemeler İçin Lazer Odak Uzaklığı Neden Önemlidir?
Güç ve hız ayarlarında ustalaştınız, ancak kesimleriniz hâlâ olması gerektiği kadar keskin değil. Çok ince ayrıntıların bulanıklaştığını ve kesim çizgisinin (kerf) istediğinizden daha geniş olduğunu fark ediyorsunuz. Temiz kesimler elde ediyorsunuz, ancak üst düzey projenizin gerektirdiği ultra ince hassasiyeti kaybediyorsunuz.
Odak uzaklığı, hassas malzemeler için kritik öneme sahip olan lazerin odak noktasının boyutunu ve yoğunluğunu belirler. Daha kısa odak uzaklığına sahip bir lens (örneğin, 1.5 inç), daha küçük ve daha yoğun bir nokta boyutu oluşturur. Bu, daha ince bir çizgiyle (daha küçük bir kerf) ve daha düşük bir güç ayarıyla kesim yapmanızı sağlayarak kağıda daha az ısı verir ve ince ayrıntıları korur.
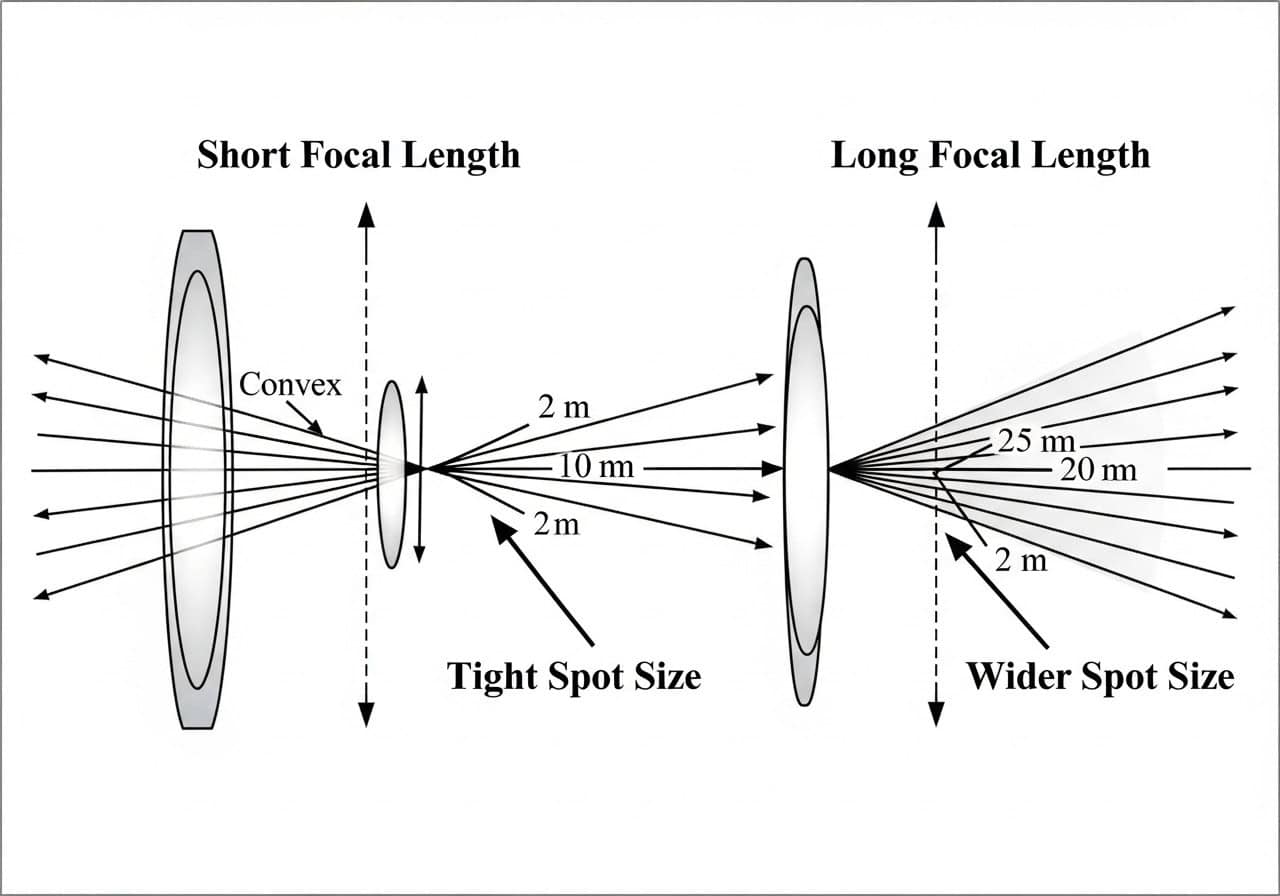
İyi bir operatörü harika bir operatörden ayıran nokta tam da burası. Asıl düşman, kahverengi kenarlar değil; gizli ısının yarattığı görünmez hasardır.
1. Isıdan Etkilenen Bölge (HAZ)
Görsel olarak kusursuz bir kesim bile " Isıdan Etkilenen Bölge " veya HAZ olarak adlandırılan bir alan bırakır . Bu, kağıt liflerinin yanmamış olsa da kırılgan hale gelecek kadar ısıtıldığı mikroskobik bir alandır. İşte asıl üretim zorluğu buradadır. Lüks ambalajlar veya açılır kapanır kartlar için bu kırılganlık, katlama çizgileri boyunca çatlamalara yol açarak kesimden günler veya haftalar sonra ürünün bozulmasına neden olur.
2. "Düşük ve Yavaş" ile "Hızlı ve Öfkeli" Arasındaki Yanılsama
Birçok operatör, gücü düşürmenin tek çözüm olduğunu düşünüyor. Ancak gerçek sır, bu enerjiyi çok daha akıllıca bir şekilde iletmekte yatıyor. Malzemeye, ısının çevredeki malzemeye nüfuz edip büyük bir tehlikeli bölge oluşturmadan önce, anında buharlaştıracak yoğun bir enerji patlamasıyla vurmanız gerekiyor . Bu, termodinamik bir yarış.
3. RF Uyarımlı ve Cam Tüp Lazerler
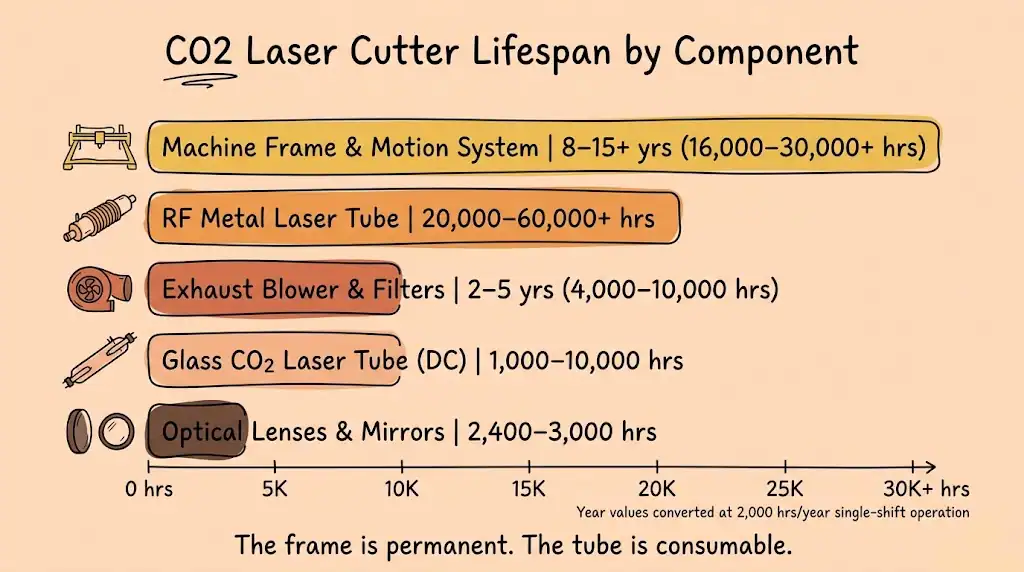
İşte bu noktada lazer kaynağının türü kritik önem kazanıyor. Daha ucuz cam tüplü CO₂ lazerler¹ daha yavaş bir "darbe" tepkisine sahiptir . Sürekli bir enerji akışı sağlamada iyidirler. Bununla birlikte, daha üst düzey RF ile uyarılan metal tüplü lazerler, son derece hızlı yükselme ve düşme süreleriyle saniyede binlerce kez darbe üretebilirler. Isı transferine karşı yarışı kazanmak için gereken kısa, keskin, yüksek tepe gücüne sahip patlamaları sağlayabilirler. Bu şekilde HAZ²'ı en aza indirir ve sadece temiz değil, aynı zamanda güçlü ve esnek kesimler oluşturursunuz.
Sonuç
CO₂ lazerle yakmadan kağıt kesmek, ısı kontrolünde ustalaşma sürecidir. Düşük güç ve yüksek hız gibi temel ayarlar başlangıç noktası olsa da, gerçek üretim mükemmelliği daha derin bir anlayıştan gelir. Hava desteğini optimize ederek, her kağıt türünün benzersiz özelliklerine saygı göstererek ve doğru odak uzaklığını kullanarak daha fazla kontrol elde edersiniz. Sonuç olarak, amaç sadece kahverengi kenarlardan kaçınmak değil, aynı zamanda enerjiyi hızlı ve verimli bir şekilde ileterek görünmez Isıdan Etkilenen Bölgeyi en aza indirmektir. Bu görevde, RF uyarımlı lazerler mükemmel bir performans sergileyerek, nihai ürünlerinizin hem güzel hem de dayanıklı olmasını sağlar.
SSS
S1: Yeni bir kağıt türü için doğru lazer ayarlarını bulmak için iyi bir "kural" nedir?
A: "Test ızgarası" yöntemini kullanın. Lazer yazılımınızda küçük karelerden oluşan bir ızgara oluşturun. Her satıra farklı bir güç seviyesi (örneğin, %10, %12, %14) ve her sütuna farklı bir hız (örneğin, 200 mm/sn, 250 mm/sn, 300 mm/sn) atayın. Bu ızgarayı yeni bir kağıt parçası üzerinde çalıştırın. En az kararmayla tamamen kesen kare, ideal başlangıç noktanızı ortaya çıkarır.
S2: Gücümü azaltıp hızımı artırdım, ancak hâlâ hafif bir kahverengileşme görüyorum. Sonraki adım nedir?
A: Hava desteğinizi ve odaklamanızı kontrol edin. Zayıf veya odaklanmamış bir hava akımı, kalıntıları temizlemede ve kenarı etkili bir şekilde soğutmada başarısız olur. Ayrıca, lazerinizin mükemmel şekilde odaklandığından emin olmak için bir rampa testi yapın. Odaklanmamış bir ışın daha geniştir ve kağıdı buharlaştırmak yerine "pişirir", bu da yüksek hızlarda bile kahverengileşmeye neden olur.
S3: Hava desteğim açık, ancak hafif kağıdımı savuruyor. Bunu nasıl düzeltebilirim?
C: Muhtemelen çok fazla basınç uyguluyorsunuz veya kağıdınız sabitlenmemiş. İlk olarak, hava basıncını (PSI), yaprak üfleyici gibi davranmadan döküntüleri temizleyecek bir seviyeye düşürmeyi deneyin. İkinci olarak, kağıdı düz ve yatağa sabit tutmak için petek pimleri veya küçük, güçlü mıknatıslar (lazer yolundan dikkatlice uzağa yerleştirilmiş) bulunan petek bir yatak kullanın.
S4: Lazerle kağıt keserken yangın riskini nasıl en aza indirebilirim?
C: Makineyi asla gözetimsiz bırakmayın. Alevlenmeleri söndürdüğü için hava desteğinin her zaman açık ve düzgün çalıştığından emin olun. Uygun havalandırma için makinenizin egzoz sistemini temiz tutun ve yakıt kaynaklarını ortadan kaldırmak için işler arasında lazer yatağındaki tüm atık kağıt parçalarını temizleyin. Yakınlarda bir CO₂ yangın söndürücü bulundurmak standart bir güvenlik protokolüdür.
S5: "Isıdan Etkilenen Bölge"den (HAZ) bahsettiniz. Kağıdım temiz görünse bile kırılgan olup olmadığını nasıl test edebilirim?
C: "Katlama testi" en kolay yoldur. Kestiğiniz bir kağıt parçasını alın ve kesik kenarı boyunca nazikçe katlayın. Ardından, birkaç kez ileri geri katlayın. Kağıtta minimum HAZ varsa, normal katlanmış bir kenar gibi hissedilecektir. Isı hasarı nedeniyle kırılgansa, çok az çabayla kesim çizgisi boyunca çatlayacak, yırtılacak veya kolayca kırılacaktır.
S6: Lazerim kağıdı tamamen kesmiyor, ancak gücünü artırdığımda yanma oluyor. Sorun ne?
C: Bu klasik ikilem neredeyse her zaman hız veya odaklama sorunudur. Hızınız, kullandığınız güç için muhtemelen çok yüksektir. Gücü artırmak yerine, hızınızı küçük adımlarla (örneğin, 300 mm/sn'den 280 mm/sn'ye) düşürmeyi deneyin. Bu, ışının yanmasına neden olacak kadar termal enerji eklemeden kesmesi için biraz daha fazla zaman kazandırır. Ayrıca, odaklamanızı tekrar kontrol edin.
S7: Makalenin tablosunda maskeleme bandından bahsediliyordu. Kağıt üzerinde ne zaman ve neden kullanmalıyım?
A: Duman ve kalıntılardan dolayı yüzey lekelenmesine yatkın kağıtlarda, özellikle reçineli veya lifli kağıtlarda transfer veya maskeleme bandı kullanın. Bant, bir fedakarlık tabakası görevi görür. Lazer bu tabakayı keser, ancak kalan duman veya kalıntılar bandın yüzeyine yerleşir. Bandı soyduğunuzda, kesimin etrafında bozulmamış, temiz bir yüzey elde edersiniz.
S8: Karmaşık kağıt tasarımlarını kesmek için, daha kısa odak uzaklığına sahip bir lens her zaman daha mı iyidir?
C: Genellikle evet. Daha kısa odak uzaklığına sahip bir lens (örneğin 1.5 inç veya 2.0 inç), daha küçük bir nokta boyutu ve daha dar bir kerf (kesim genişliği) oluşturarak daha ince ayrıntılara olanak tanır. Ancak, aynı zamanda daha kısa bir odak derinliğine sahiptir, yani malzemenin tamamen düz olması gerekir. Karton gibi hafif eğri veya daha kalın kağıt bazlı malzemeler için standart 2.5 inçlik bir lens daha esnek olabilir.
S9: Parlak veya kaplamalı kağıt neden erir ve sert, boncuklu kenar sorununu nasıl önleyebilirim?
C: Parlak kaplama genellikle ince bir plastik, kil veya polimer tabakasıdır. Kağıt lifi gibi buharlaşmak yerine, lazerin ısısı altında erir ve sert bir boncuk haline gelerek yeniden katılaşır. Bunu önlemek için, malzemeyi delecek en düşük gücü, maksimum hız ve çok güçlü hava desteğiyle birleştirerek, boncuk oluşmadan önce kenarı "dondurun". Maskeleme ayrıca yüzey ısısının bir kısmını dağıtmaya yardımcı olabilir.
S10: Standart cam tüplü CO2 lazerle hala profesyonel, kırılgan olmayan sonuçlar elde edebilir miyim?
C: Evet, ayarlarınızı dikkatlice dengeleyerek ve hava desteğini en üst düzeye çıkararak cam tüp lazerle görsel olarak temiz kesimler elde edebilirsiniz. Ancak, görünmezliği en aza indirmek gevreklik HAZ'dan çıkarmak çok daha zordur. RF uyarımlı bir lazerin hızlı, yüksek tepe güçlü darbeler verme yeteneği, ısı transferine karşı yarışı kazanmada bilimsel olarak daha iyidir ve bu da onu, malzeme bütünlüğünün (örneğin katlama çizgisinde) tartışmasız olduğu üst düzey uygulamalar için üstün bir tercih haline getirir.