İçeriğe atla
Fabrikalarda sürekli karşılaştığım bir durum bu.
Dükkan sahipleri lazer kesim makinesi satın almaya gittiklerinde ilk baktıkları şeyler her zaman aynıdır: lazer gücü, kesim hızı, tabla boyutu.
Mantıklı. Bu rakamlar her teknik özellik belgesinin ilk sayfasında yer alıyor; karşılaştırması kolay, patronunuza açıklaması kolay.
Ancak işiniz kontur kesimi içeriyorsa — süblimasyon, dijital baskı veya serigrafi baskılı kumaşın baskılı kenarını takip etmek — ekipman seçimi konusunda düşüncelerinizi değiştirebilecek bir şey var.
En çok önem vermeniz gereken şey kesinlikle hızı düşürmek değil.
Baskılı Kumaşların Kontur Kesiminde Üretim Engelleri
Geçtiğimiz yıl, Kuzey Amerika ve Avrupa'da tesisleri bulunan, büyük formatlı ticari tabela üretimi yapan bir müşteriyle çalıştık. Üretimde tıkanıklık yaşıyorlardı ve yeni ekipmana ihtiyaçları vardı.
Piyasadaki en hızlı kesme makinesini tercih edeceklerini düşünürdünüz.
Yapmadılar.
Bunun yerine, çoğu fabrikanın yapmaya tenezzül etmediği bir şey yaptılar: tüm baskı ve kesim iş akışlarını, istasyon istasyon incelediler ve tek bir soru sordular: Tam olarak nerede takılıp kalıyoruz?
Çözüm hızı düşürmek değildi. Çözüm görüntüleme sistemiydi.
Üretim müdürü bana açıkça şunu söyledi: "Kesme makinemiz yeterince hızlı. Sadece her zaman nerede kesmesi gerektiğini bilmiyor."
İşte bunun nedeni: Kumaş kesim makinesine ulaşana kadar zaten birçok işlemden geçmiş oluyor – ısı, gerilim, konveyör hızı. Baskı işleminin her aşaması malzemeyi geriyor, deforme ediyor veya kırıştırıyor. Gerçek kumaş üzerindeki hizalama işaretleri artık tasarım dosyanızın düşündüğü yerde değil.
İşte burada görüntüleme sistemi devreye giriyor. Bu sistem, işaretlerin gerçek konumunu gerçek zamanlı olarak bulmalı, sapmayı hesaplamalı ve kesiciye tam olarak nereye gitmesi gerektiğini söylemelidir.
Eğer bunu doğru bir şekilde yapamıyorsa, lazerinizin ne kadar güçlü veya ne kadar hızlı hareket ettiğinin bir önemi yok. Kenarlar yine de hatalı olacaktır.
Bu müşteri, küresel tesislerinde birkaç yeni makineyi devreye aldı. Tek tavizsiz gereksinimleri ise şuydu: Görüntüleme sisteminin hassas olması gerekiyordu.
İsimlerini veremem çünkü sektör küçük ve onlar da örnek olay olarak gösterilmek istemiyorlar. Ama bu ders aklımda kaldı. Sektörün çoğu hala güç ve hızı karşılaştırmakla meşgul. Fabrikanın üretim alanına girdiğinizde, üretimi engelleyen şeyin genellikle kör bir bıçak olmadığını görürsünüz. Bulanık bir bakış açısıdır.
Geleneksel Lazer Görüntüleme Sistemlerinin Karşılaştırılması: Alan Tarama Sistemi ve Baş Üstü CCD Sistemi
Bu sistemlerin ikisini de kurup sattık, bu yüzden adil olmak istiyorum. Her birinin kendine özgü güçlü yönleri var, her biri farklı bir üretim türüne uygun; evrensel bir "en iyi" yok. Ancak teknolojinin yöneldiği açık bir yön var ve bunun nedenini anlamak önemli.
1. Alan Tarama Kameraları (Geniş Görüş Alanı): Avantajları ve Dezavantajları
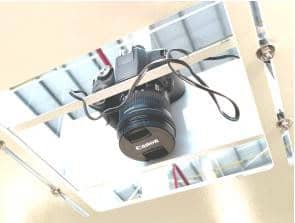
Fikir basit: çalışma alanının büyük bir fotoğrafını çekin, ardından fotoğraftaki kayıt işaretlerini bulun.
Avantajı hızdır. Tek çekim, iş bitti. Aşırı hassasiyetin kritik olmadığı işler için — geniş formatlı kaba kesimler, zaten büyük olan desenler — alan tarama kameraları iyi sonuç verir ve çok uygun maliyetlidir.
Sınırlama optik bozulmadır. Geniş açılı lensler doğal olarak varil bozulması üretir: merkezde keskin, kenarlara doğru daha az doğru. Yazılım bir dereceye kadar telafi edebilir, ancak fiziğin etkisini tamamen ortadan kaldıramaz. Özellikle küçük veya detaylı desenlerle yüksek hassasiyetli baskı ve kesim işlerinde, alan tarama kameraları kenarlarda zorlanmaya başlar.
2. Kafa Üstü Kameralar (Small Vision): Hız ve Doğruluk Arasındaki Denge
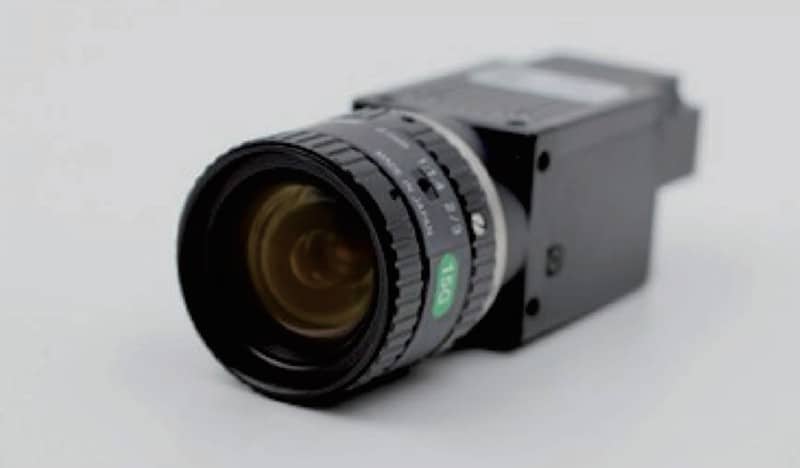
Bunlar doğrudan kesme kafasına monte edilir ve düz yataklı bir tarayıcı gibi kumaşı satır satır tarar.
Hassasiyet sağlam; kamera malzemeye yakın duruyor ve ince detayları net bir şekilde yakalıyor. Küçük ve orta ölçekli çalışma alanları için doğruluk fazlasıyla yeterli.
Dezavantajı ise hız. Kafa, yatağın tamamını sıra sıra tarar; 2 metrelik tam bir yatak birkaç dakika sürebilir. Ardından yazılım, binlerce ayrı fotoğrafı bir araya getirmek zorunda kalır ve her bir birleştirme işlemi, kümülatif hataya küçük bir miktar daha ekler.
Küçük boyutlu ekranlar, kısa süreli nakış işlemeleri, butik siparişler ve detaylı aplike çalışmaları gibi küçük formatlardaki karmaşık desenler için mükemmeldir. Ancak yüksek hacimli sürekli üretime geçtiğinizde, tarama hızı darboğaz haline gelir.
CIS Hat Tarama Alternatifi: Hız ve Sıfır Bozulma Hassasiyetinin Birleşimi
Bu iki yaklaşım klasik bir uzlaşma örneğidir. Biri hızlıdır ancak kenarlarda hassasiyetini kaybeder. Diğeri ise hassastır ancak yavaştır.
Birçok mağaza için her iki seçenek de yeterlidir; her zaman en pahalı donanıma ihtiyacınız olmaz.
Ancak işiniz hem yüksek hassasiyet hem de yüksek verimlilik gerektiriyorsa — süblimasyonlu kumaşta yoğun kontur kesimi, geniş formatlı sürekli üretim — sonunda bir sınıra ulaşırsınız. Hız mı, doğruluk mu? İkisini birden elde etmek her zaman asıl mesele olmuştur.
İşte burada CIS devreye giriyor.
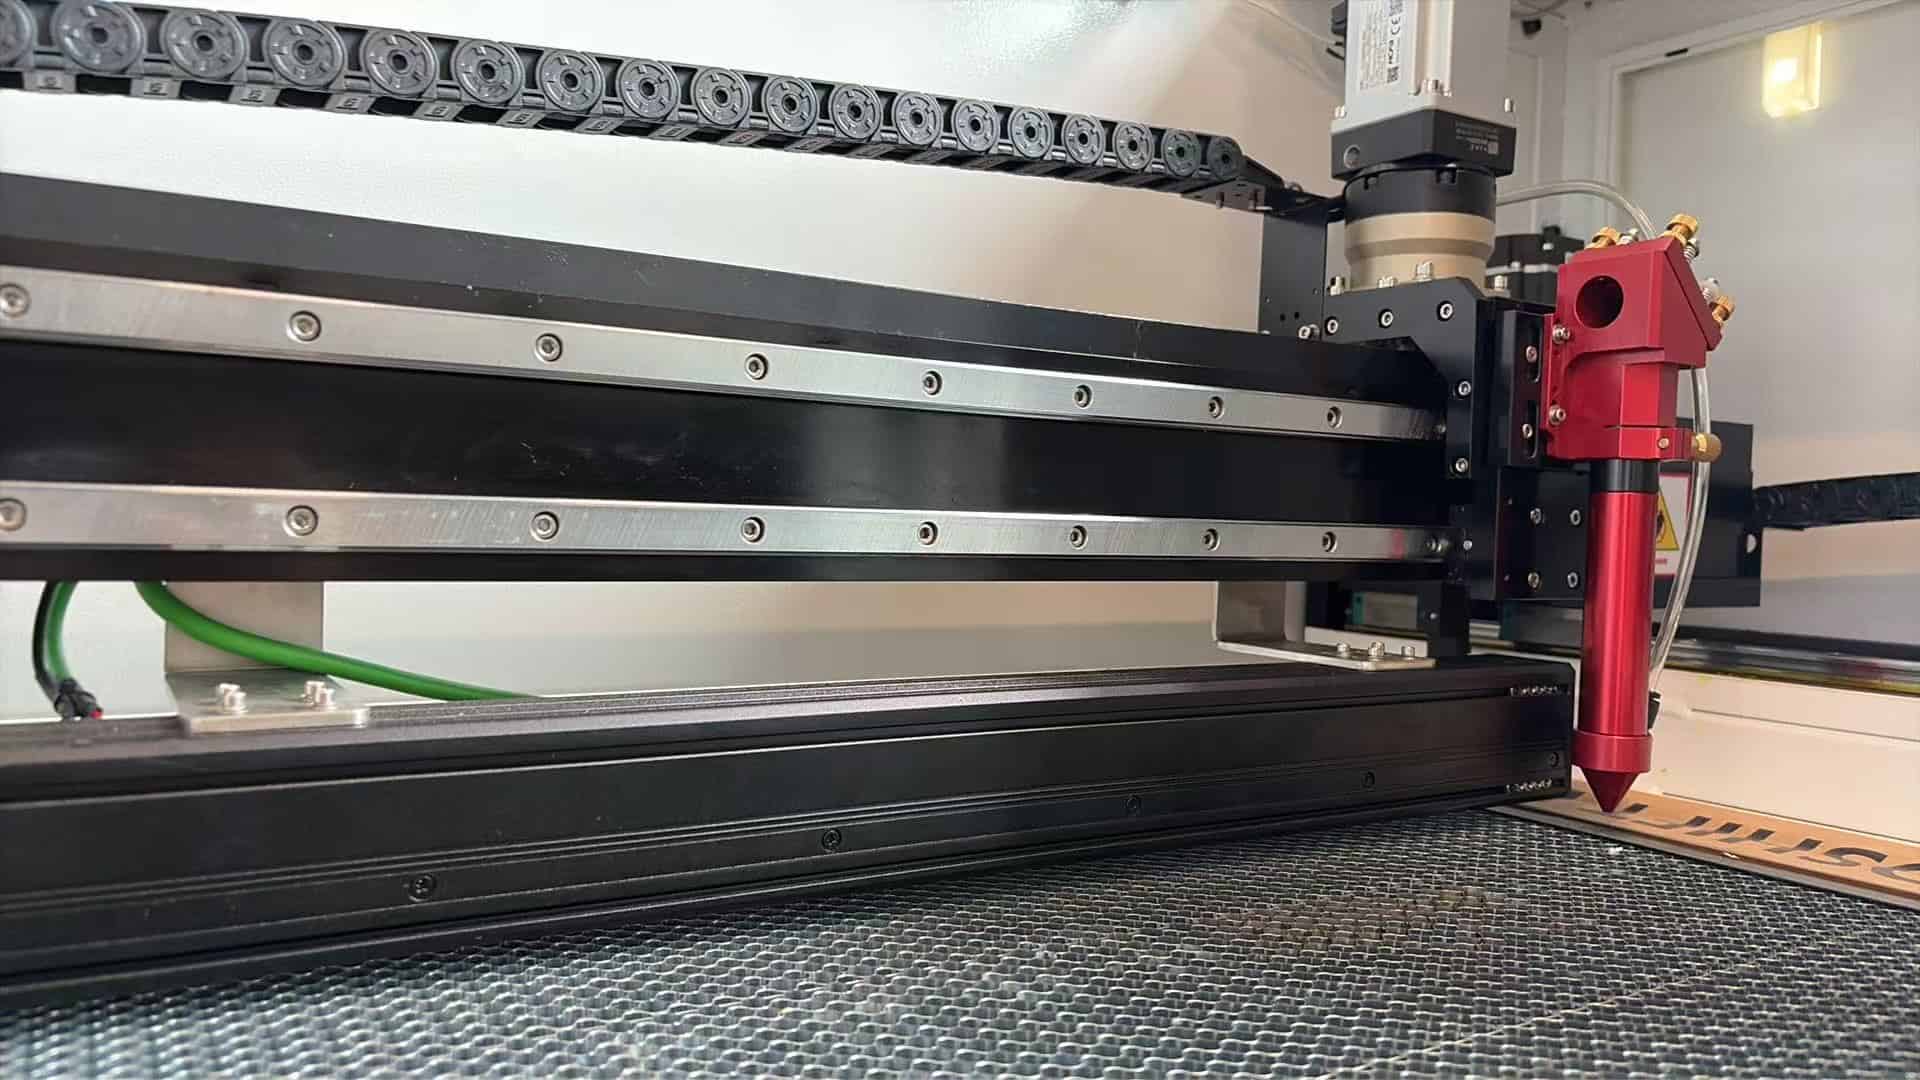
CIS, Contact Image Sensor'ın kısaltmasıdır ve yıllardır belge tarayıcılarında ve endüstriyel denetimde kullanılan bir hat tarama teknolojisidir. Bu teknolojiyi tekstil lazer kesicilerine ilk getirenlerden biriydik.
Çalışma prensibi normal bir kameradan temelde farklıdır.
Normal bir kamera, büyük bir sahneyi küçük bir sensöre küçültmek için bir lens kullanır. Bu küçültme, tam olarak bozulmaya neden olan şeydir; tıpkı büyütecin gazetenin kenarındaki metni bozması gibi. Bu, yazılımın değil, optiğin bir sınırlamasıdır.
CIS, objektifi tamamen devre dışı bırakır.
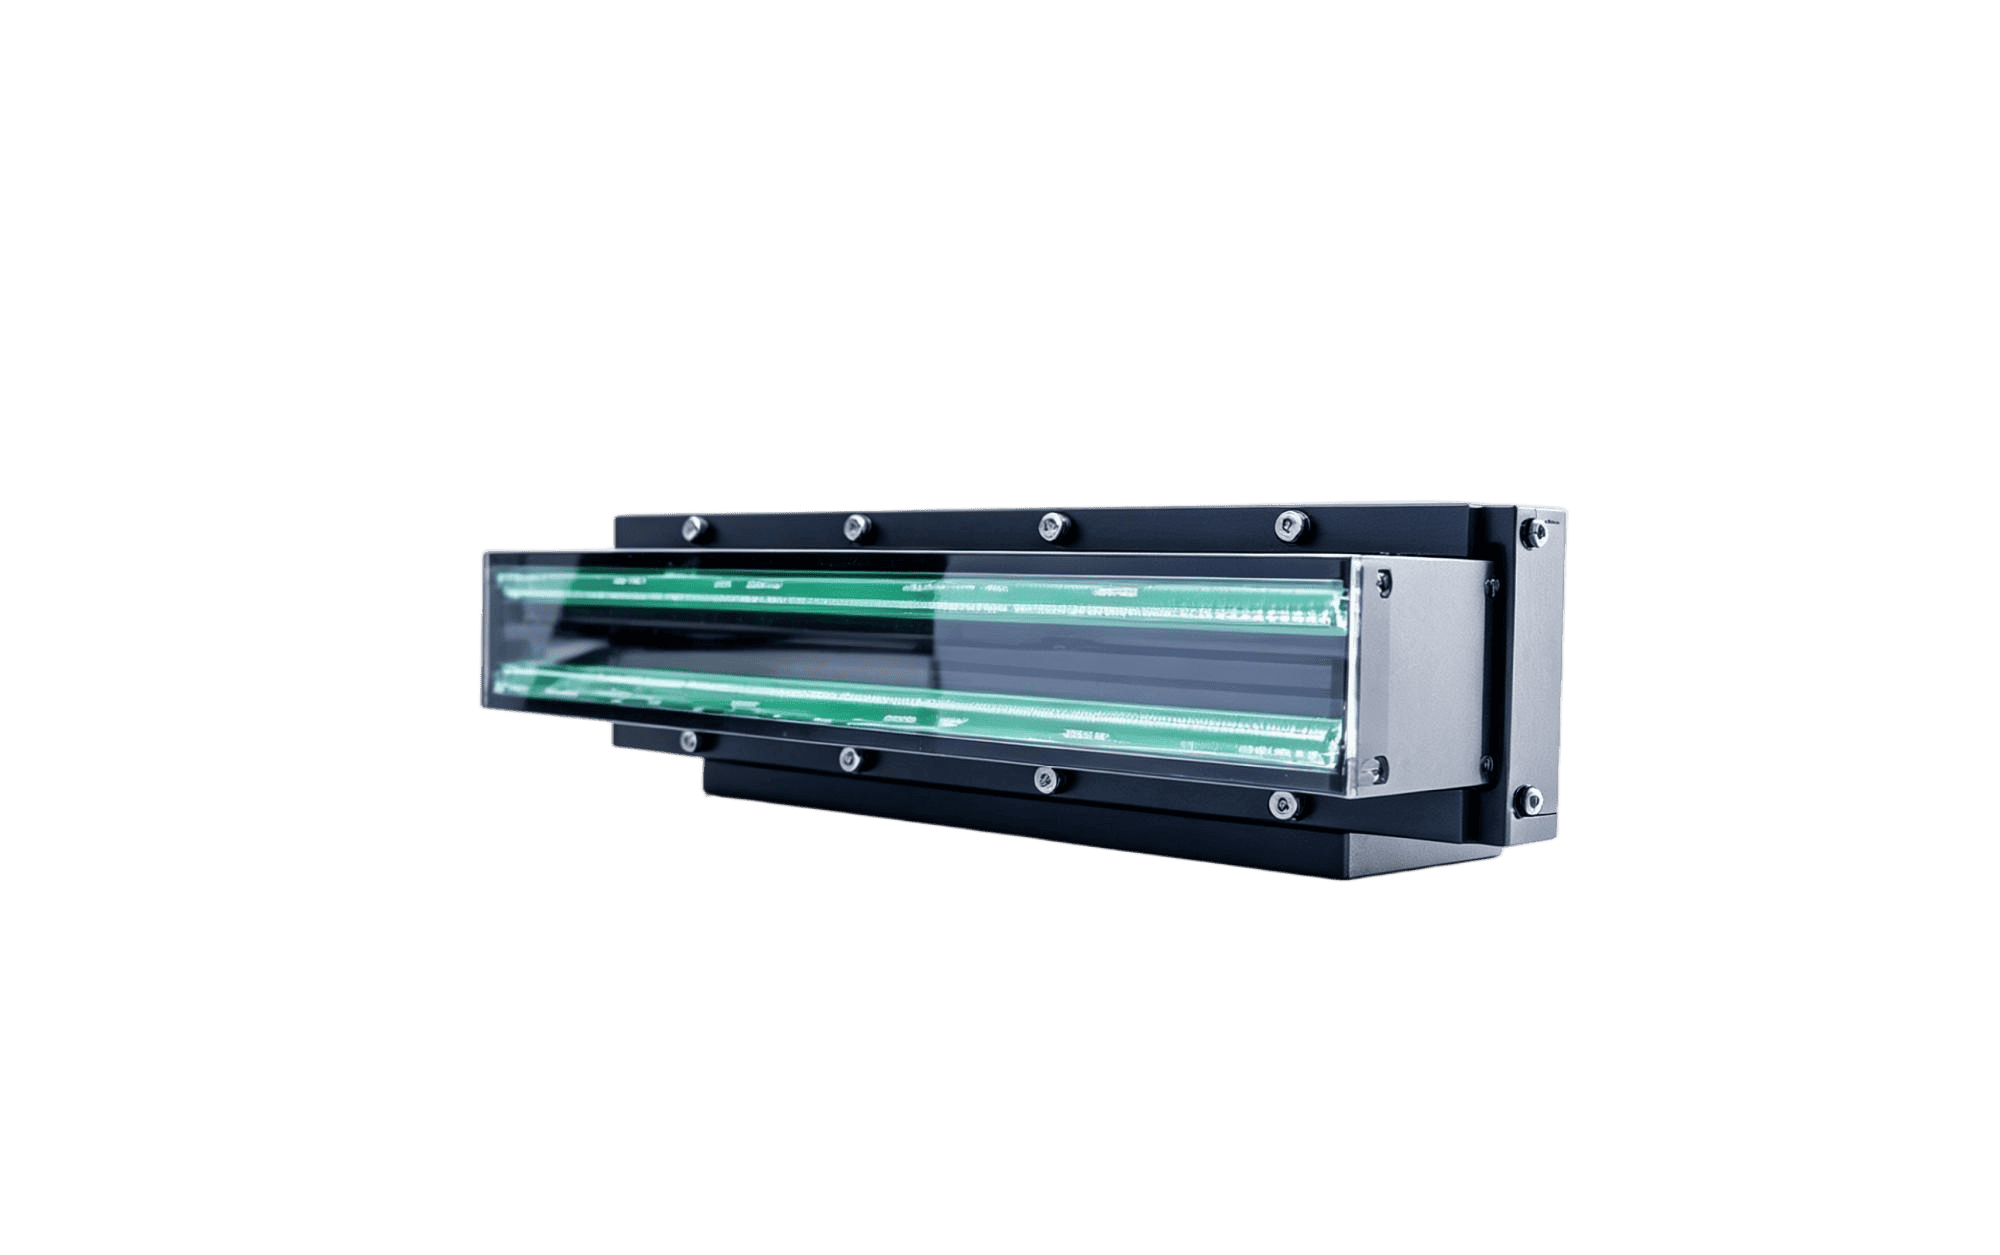
Birebir temas taraması yapar; her piksel, kumaş üzerindeki fiziksel bir noktaya doğrudan eşlenir. 2 metre genişliğindeki bir yüzeyi taradığınızda, sensör dizisi gerçekten 2 metre uzunluğundadır.
Küçülme yok. Bozulma yok. Kenar kaybı yok.
Kumaşın kenarındaki hassasiyet, merkezdeki hassasiyetle birebir aynıdır.
Birkaç numara:
- Tanıma hassasiyeti: 0.021 mm. Bir insan saçının çapı yaklaşık 0.06–0.08 mm'dir; bu, yaklaşık üç kat daha incedir.
- Maksimum tarama genişliği: Tek geçişte 2 metre. Duraksama yok, birleştirme yok — başa takılan küçük ekranlı cihazlara göre yaklaşık 10 kat daha yüksek işlem hızı.
- Yazılım aracılığıyla farklı malzemelere uygun herhangi bir renge dönüştürülebilen dahili RGB aydınlatma; harici aydınlatma sistemine gerek yok.
- Makine görüşü alanında endüstri standardı olan Halcon tabanlı algoritmalarla çalışır. Kayıt işaretlerini ve karmaşık konturları otomatik olarak tanımlar, ardından aşırı gerilmiş veya deforme olmuş kumaşlarda bile en uygun kesim yolunu hesaplar.
Hassasiyet rakamlarını ilk gördüğümde, tekrar kontrol etmek zorunda kaldım.
Üretim Vaka Çalışmaları: Yüksek Hassasiyetli Spor Giyim vs. Büyük Formatlı Afişler
Bu günlük hayatta gerçekten önemli mi? İki somut örnek.
Süblimasyon baskı.
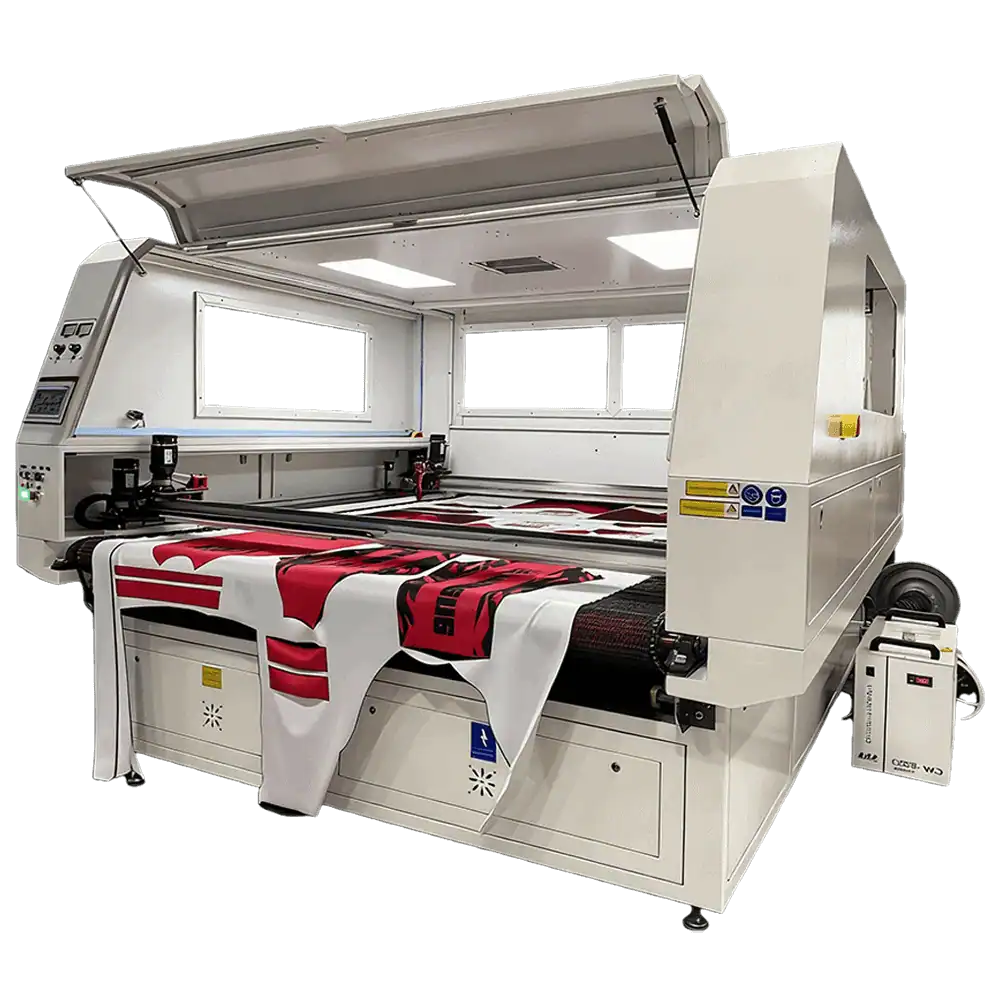
Bu süreci muhtemelen iyi biliyorsunuzdur. Kumaş, yüksek sıcaklık ve yüksek basınçlı kalender işleminden geçer; burada katı boya doğrudan gaza dönüşür, liflere nüfuz eder, ardından soğur ve rengi hapseder. Ancak bundan sonra kesim makinesine girer.
Kalandırlama işleminden kaynaklanan ısı ve gerilim, kumaşı düzensiz bir şekilde deforme eder; bazı bölgeler diğerlerinden daha fazla esner.
Geleneksel bir baskı sisteminde, kesim kenarı ile baskı arasında genellikle gözle görülür bir hizalama hatası şeridi oluşur. Uzun bir baskıyı yakından izlerseniz, kumaş deformasyonunun mesafeyle birleşmesi sonucu kesimin desenden giderek uzaklaştığını görürsünüz. Yakından bakıldığında fark edilir. Müşteri ürünü geri gönderir.
CIS, tarama işlemini gerçekleştirdiği anda gerçek deformasyonu okur ve kesim yolunu anında ayarlar. Kumaş %5 oranında esnemiş olsa bile, kenar baskıyı tam olarak takip eder ve lazer kenarı aynı geçişte kapatır, böylece yıpranma olmaz ve ikinci bir son işlem adımına gerek kalmaz.
Nakışlı yamalar ve aplikeler.
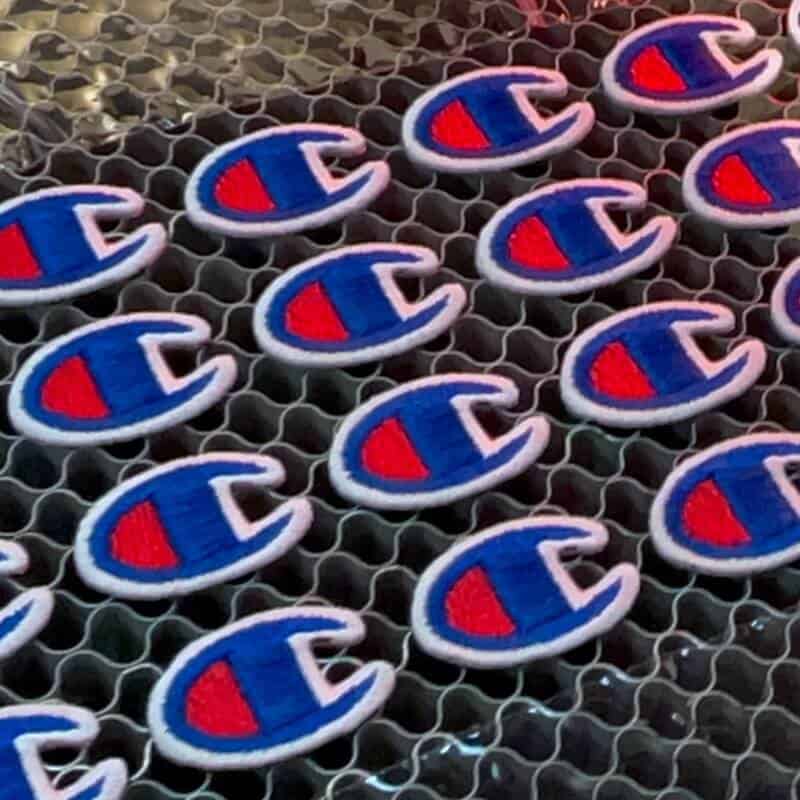
Burada farklı bir zorluk söz konusu. Desenler genellikle karmaşık ve düzensizdir ve tek bir sayfada düzinelerce veya yüzlerce ayrı parça bulunabilir.
Başlık üzerine takılan küçük boyutlu görüntüleme cihazıyla her bir parça tek tek tespit edilip kesiliyor; bu da yavaş bir işlem. Alan tarama kamerasıyla ise kenar hassasiyeti tutarlı olmuyor ve bazı parçalar yamuk çıkıyor.
CIS, tüm sayfayı tek seferde tarar, her şeyi aynı anda tanımlar ve ardından toplu olarak keser. İster tam ortada ister kenarda olsun, her parça aynı hassasiyetle kesilir.
Aklıma sürekli gelen bir benzetme
1880'lerde elektrik Amerikan fabrikalarına yayılmaya başladı. Fabrika sahipleri, buhar motorlarını söküp yerine elektrik motorları takmak için ciddi paralar harcadılar. Ancak kurulumdan sonra verimlilikte neredeyse hiç değişiklik olmadı.
Neden?
Çünkü sadece güç kaynağını değiştirmişlerdi. Yerleşim planı, iş akışı, hat milleri, makine yerleşimi - hepsi aynen aynı kaldı, hala eski buhar motorunun bulunduğu yerin etrafında düzenlenmişti. Elektrik motorunun gerçek avantajı asla ortaya çıkma şansı bulamadı.
Gerçek kazanımları yakalayan fabrikalar, elektriğin sunduğu gerçek şeyi anlayan fabrikalardı: dağıtılmış güç . Makineleri merkezi bir güç kaynağı etrafında değil, üretim akışı etrafında yeniden düzenlediler. Üretim katlandı.
Lazer kesim sektörü de benzer bir dönemden geçiyor.
Herkes daha fazla watt, daha fazla hız peşinde koşuyor; tıpkı fabrikaların eskiden hangi buhar motorunun daha fazla beygir gücüne sahip olduğu konusunda rekabet etmesi gibi. Ancak gerçek verimlilik artışı muhtemelen daha hızlı bir bıçaktan gelmeyecek. Daha keskin bir gözden gelecek.
Görüntüleme sistemi, tekstil lazer kesiminin "dağıtılmış gücü"dür.
Broşürün birinci sayfasındaki manşet rakamı olmayacak. Ama verimlilik oranınızı belirleyecek. Üst düzey müşteriler kazanıp kazanamayacağınızı belirleyecek. Dükkanınızın "işlevsel" mi yoksa "rekabetçi" mi olduğunu belirleyecek.
Şeffaflık üzerine bir not
Bu noktada, bazılarınız muhtemelen şunu düşünüyor: Bu sadece RedShift'in CIS'i için bir tanıtım konuşması.
Haklısınız. CIS, aktif olarak sattığımız bir ürün. Ancak optik fizik, üretim senaryoları, yaklaşımlar arasındaki ödünleşmeler - bunların hiçbiri bizim uydurduğumuz şeyler değil. Bunları, yıllar boyunca doğrudan müşterilerle çalışarak defalarca doğruladık. Benim sözüme inanmayın - herhangi bir endüstriyel görüntüleme mühendisine sorun. Aynı cevabı alacaksınız.
Bunu yazmamın sebebi basit.
Çok sayıda fabrikada ekipman seçimi yapılırken zamanın %80'inin lazer gücü ve kesme hızı karşılaştırmasına, %20'sinin tabla boyutu ve fiyata, neredeyse hiç görüntüleme sistemine ayrıldığını gördük.
Sonra makine geliyor, kesim kalitesi aynı olmuyor ve suç lazerin üzerine atılıyor.
Bu tek seferlik bir durum değil. Bu, sektör genelinde görülen bir kör nokta.
İşte ricam şu: Eğer işiniz baskı sonrası kesim işlemlerini içeriyorsa, düşündüğünüz makinenin görüntüleme sistemini gerçek zamanlı olarak değerlendirin. Bizimkini seçmek zorunda değilsiniz. Sadece ne satın aldığınızı ve neden satın aldığınızı bilin.
Eğer bu araştırmayı yaptıktan sonra CIS'in sizin için doğru yer olduğuna karar verirseniz, sizinle konuşmaktan memnuniyet duyarız.
Daha iyisini bulursanız bana söyleyin. Gerçekten merak ediyorum.
Bizim amacımız sektörü biraz daha iyi hale getirmek. Gerçekten de mesele bu.