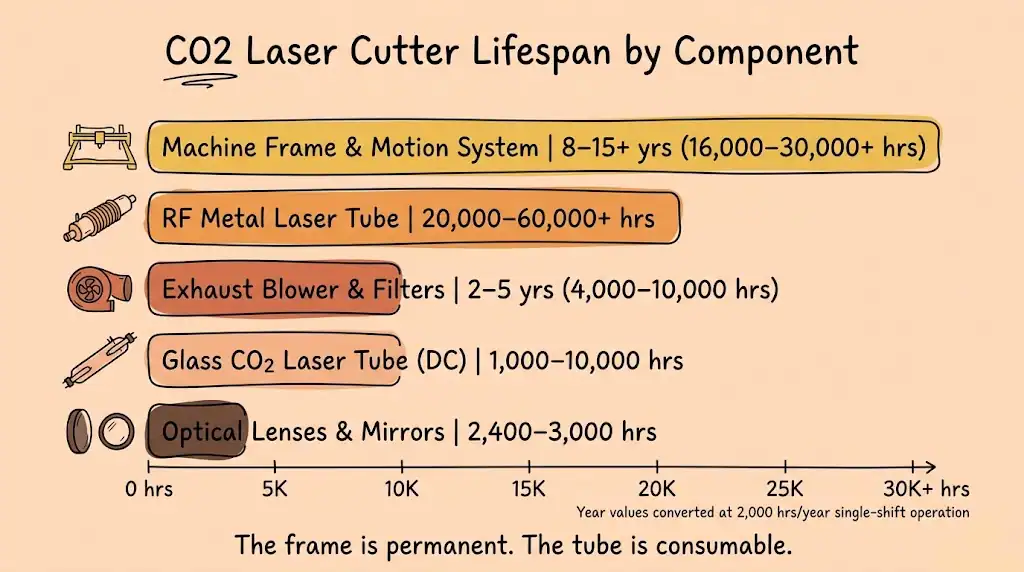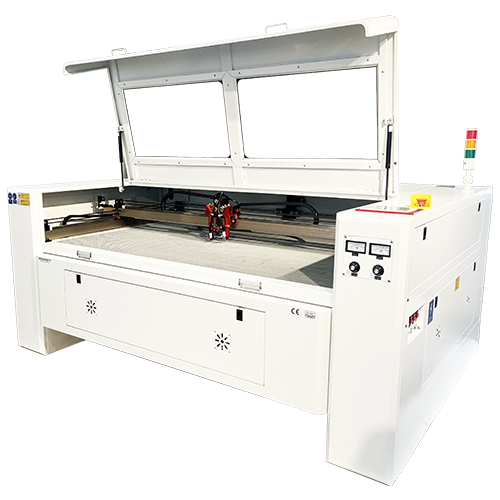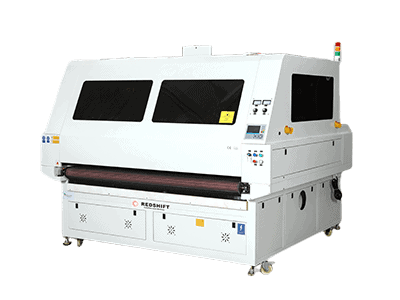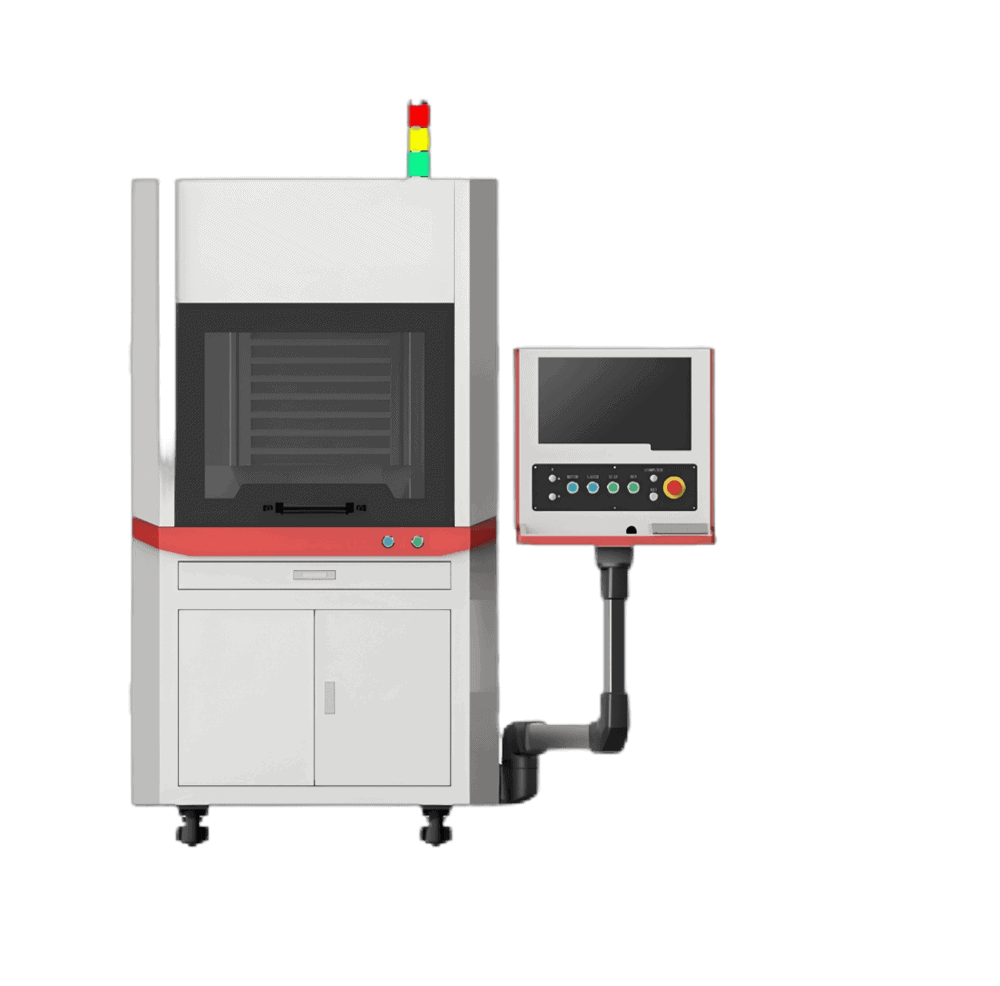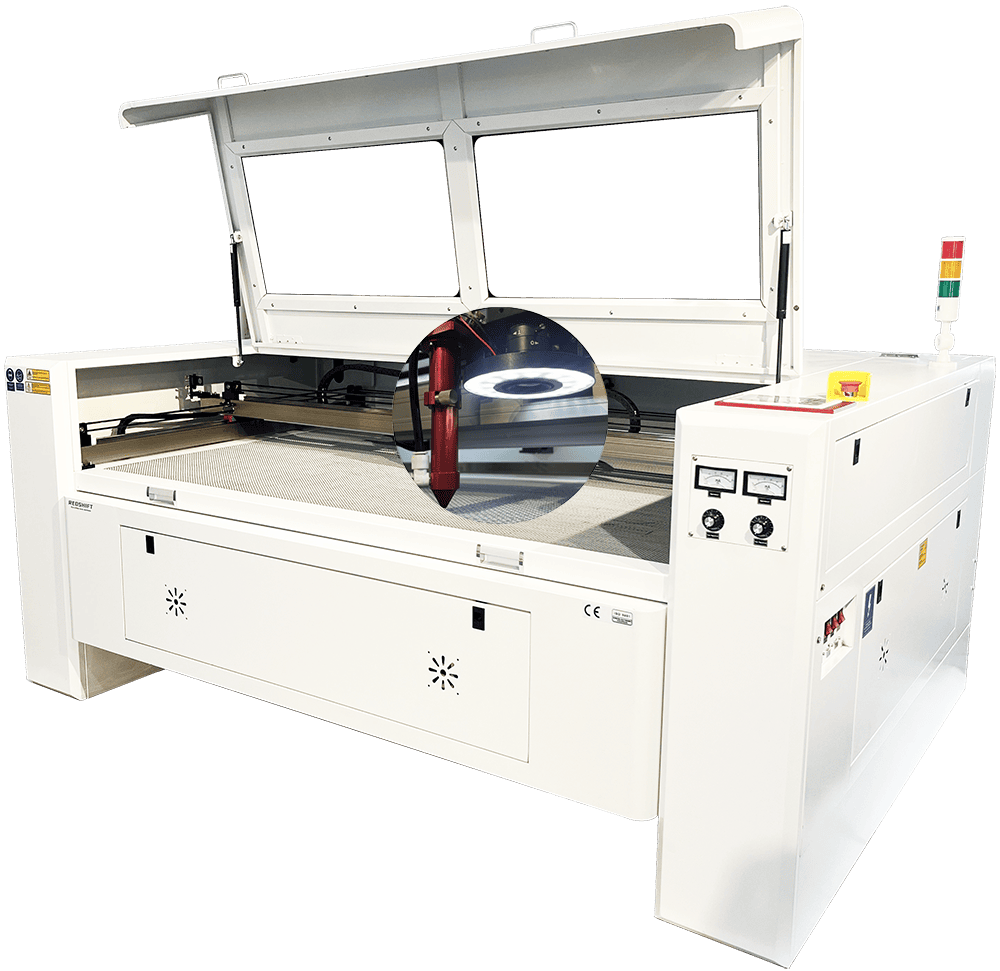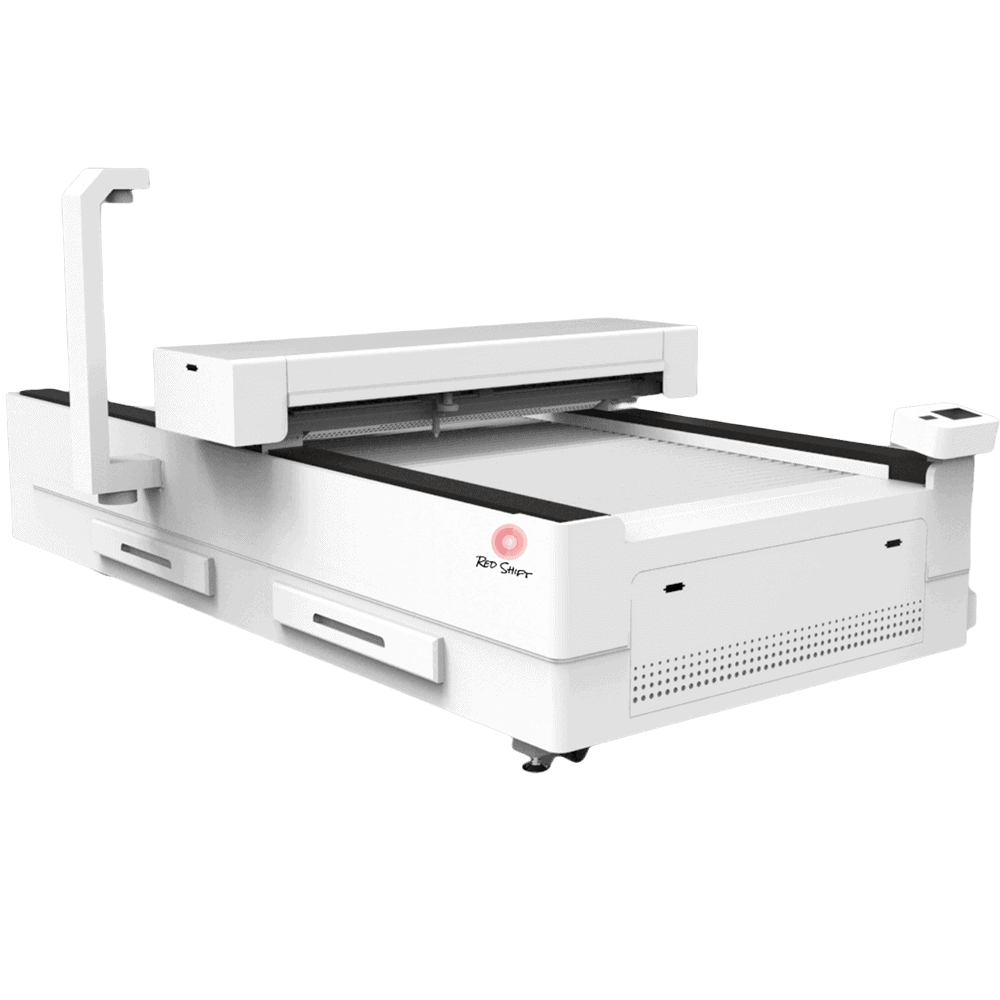
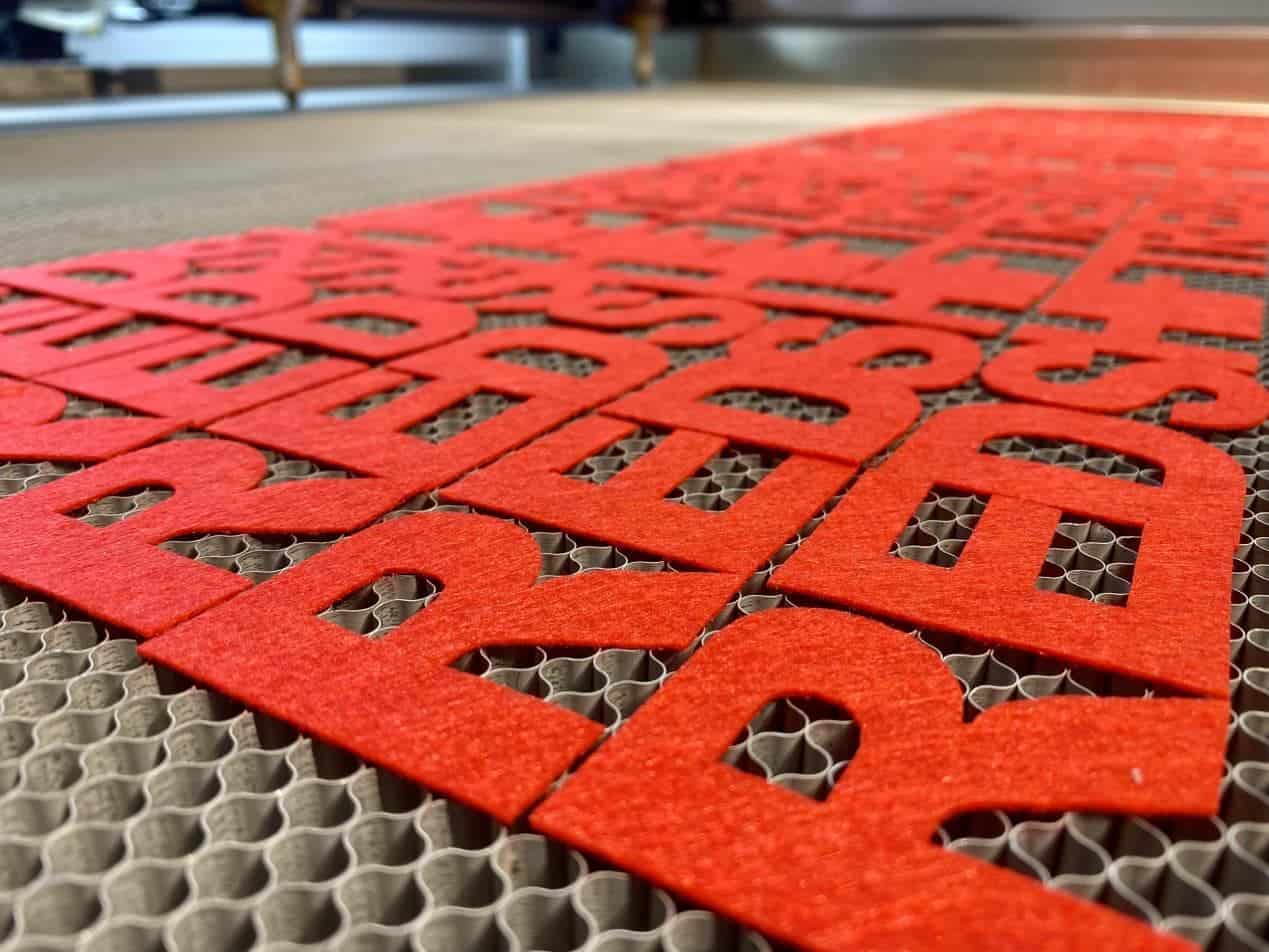
В швейной промышленности традиционная ручная резка и механическая резка лезвием постепенно заменяются «бесконтактным» высокотехнологичным процессом: станками для лазерной резки CO2. Эта технология позволяет не только точно резать сложные узоры, но и избегать таких проблем, как деформация ткани и распускание краев. Ее можно считать «точным скальпелем» в швейном производстве. В этой статье будет подробно проанализирован ее принцип работы, применимые типы тканей, навыки эксплуатации и показано, как добиться эффективного производства за счет оптимизации параметров.
I. Основной принцип резки лазером CO2
Станки для лазерной резки CO2 генерируют инфракрасный лазер с длиной волны 10.6 микрометров посредством ионизации углекислого газа. Лазеры с этой длиной волны обладают высокой поглощающей способностью, особенно подходят для обработки тканей для одежды, содержащих целлюлозу (например, хлопок и лен) и синтетические волокна (например, полиэстер и нейлон).
Лазерный луч фокусируется в пятно света высокой энергии диаметром 0.1–0.3 мм с помощью фокусирующей линзы, и локальный участок ткани мгновенно нагревается до температуры испарения (около 300–500°C), образуя шов резки посредством «испарения – абляции». Поскольку это бесконтактный метод обработки и не требует физического давления, он позволяет избежать растяжения и деформации ткани, особенно подходит для обработки легких, тонких и эластичных материалов.
II. Классификация применимых тканей и оптимизация параметров
Состав и структура волокон различных тканей значительно различаются, и параметры лазера должны быть скорректированы соответствующим образом. Ниже приведены ключевые моменты резки для обычных тканей:
тип ткани | Характеристики: | Рекомендуемые параметры (Мощность/Скорость/Давление воздуха) | Заметки |
Хлопок / Лен | Легко воспламеняется и склонен к карбонизации. | Низкая мощность (30–60 Вт), высокая скорость (3–5 м/мин), среднее давление воздуха (0.8–1.2 бар) | Установите вспомогательную подачу воздуха – для предотвращения обугливания кромок |
Полиэстер / нейлон | Низкая температура плавления, склонность к плавлению и прилипанию. | Средняя мощность (60–100 Вт), средняя скорость (2–3 м/мин), высокое давление воздуха (1.5–2 бар) | Необходимо быстро сдуть расплавленное вещество, чтобы избежать слеживания. |
Шелк/Шифон | Легкий, тонкий и подверженный тепловому повреждению | Сверхнизкая мощность (20–40 Вт), сверхвысокая скорость (5–8 м/мин), низкое давление воздуха (0.5 бар) | Используйте импульсный режим для уменьшения накопления тепла. |
Композитные ткани | Многослойная структура и сложный состав | Тестируйте параметры слой за слоем и разрезайте шаг за шагом | Избегайте неполного среза нижнего слоя или пережигания поверхностного слоя. |
Ключевые навыки :
- Тест – резка Проверка: Проверьте на обрезках и посмотрите, гладкий ли срез и есть ли обугливание.
- Слой за слоем Резка: Для многослойных композитных тканей сначала можно разрезать поверхностный слой при низкой мощности, а затем можно увеличить мощность для резки нижнего слоя.
III. Четыре навыка процесса для улучшения качества резки
1. Калибровка положения фокуса
Положение фокуса напрямую влияет на точность резки. Для тканей толщиной ≤3 мм рекомендуется располагать фокус на поверхности материала; если толщина превышает 3 мм, фокус можно соответствующим образом сместить вниз (например, на 0.5 мм) для повышения проникающей способности. Метод проверки : наклоните тестовый образец для резки и понаблюдайте за равномерностью ширины реза.
2. Выбор давления воздуха и вспомогательного газа
- Сжатый воздух: Экономичный и универсальный, подходит для большинства синтетических волокон, давление воздуха контролируется на уровне 1–2 бар.
- Азот: Инертный газ может снизить реакцию окисления и избежать почернения краев натуральных волокон, но стоимость этого метода высока.
3. Оптимизация компоновки и использование материалов
Используйте программное обеспечение CAD для автоматической компоновки раскладки, чтобы сократить отходы материалов на углах. Например, при резке кружевных краев компоновка «зеркально – симметрично» может сэкономить 15% – 20% материалов. Для эластичных тканей следует зарезервировать величину компенсации термической усадки 0.1 – 0.3 мм.
4. Техническое обслуживание и безопасность
- Ежедневно очищайте линзы и зеркала, чтобы предотвратить скопление дыма и пыли, которые могут снизить эффективность лазера.
- Установите систему дымоудаления, чтобы избежать воздействия вредных газов (например, цианидов, образующихся при резке химических волокон) на операторов.
IV. Уникальные преимущества и ограничения лазерной резки
Преимущества:
- Одношаговое формирование сложных узоров: Он может вырезать полые узоры и изогнутые края, чего невозможно добиться с помощью традиционных форм для ножей.
- Бесконтактный и нулевое загрязнение: Не требуются формы, что снижает износ инструмента и отходы материала.
- Эффект уплотнения края: Высокая температура лазера способна мгновенно расплавить края тканей из химических волокон, достигая «автоматической герметизации краев» и исключая последующую обработку.
Ограничения:
- Легкая карбонизация натуральных волокон: Для таких материалов, как хлопок и лен, мощность необходимо строго контролировать, иначе края пожелтеют.
- Ограничение по толщине: Толщина ткани, разрезаемой за один раз, обычно не превышает 10 мм. Если она слишком толстая, требуется многократная обработка.
V. Будущие тенденции: интеллект и экология
- Адаптация параметров на основе ИИ: Мониторинг качества резки в режиме реального времени с помощью камер и автоматическая регулировка мощности и скорости с помощью алгоритмов искусственного интеллекта.
- Экологическая модернизация: Исследования и разработки лазеров с низким потреблением энергии, а также подбор специальных режимов резки для биоразлагаемых тканей.
- 3D лазерная резка: Сочетание технологии 3D-сканирования для непосредственной резки трехмерных выкроек одежды в соответствии с данными модели человеческого тела.
Заключение
Станки для лазерной резки CO2 переопределяют границы точности и эффективности в производстве одежды. Освоение баланса между характеристиками ткани и оптимизацией параметров может не только улучшить качество продукции, но и способствовать развитию отрасли в направлении гибкости и устойчивости. В будущем, с итерацией технологий, этот «световой клинок» может стать стандартным инструментом на каждой швейной фабрике.