Masz za zadanie wyprodukować wysokiej jakości elementy akrylowe, ale rezultaty są irytująco niespójne. Jednego dnia krawędzie są idealne – błyszczące i gładkie – a następnego są wypukłe, gumowate i wyglądają nieprofesjonalnie. Ciągle zmieniasz ustawienia, marnujesz drogi materiał i spóźniasz się z terminem. Ta niespójność sprawia, że masz wątpliwości co do swojej maszyny, procesu i tego, czy jesteś w stanie zapewnić jakość, jakiej oczekują Twoi klienci.
Najważniejszą sztuczką w cięciu laserowym akrylu jest wybór odpowiedniego rodzaju materiału: akryl odlewany jest znacznie lepszy od akrylu wytłaczanego. Akryl odlewany jest wolny od naprężeń i odparowuje czysto, tworząc charakterystyczną, polerowaną ogniem krawędź. Akryl wytłaczany zawiera naprężenia wewnętrzne, które powodują jego ponowne stopienie, tworząc wypukłą, gorszą krawędź. Opanowanie tego materiału jest o wiele ważniejsze niż jakiekolwiek drobne zmiany prędkości czy ustawień mocy maszyny, aby za każdym razem uzyskać idealny, nadający się do sprzedaży produkt.

Nigdy nie zapomnę klienta – utalentowanego projektanta ekspozycji – który zadzwonił do mnie sfrustrowany, przekonany, że sprzedaliśmy mu wadliwą maszynę laserową. Pokazał mi dwa akrylowe elementy wycięte z tego samego pilnika z dokładnie tymi samymi ustawieniami. Jeden był idealny, z krawędzią jak szkło. Drugi miał wypukłą, gumowatą krawędź, która wyglądała okropnie. Po kilku pytaniach znaleźliśmy przyczynę. Aby zaoszczędzić kilka centów na stopie kwadratowej, jego dział zakupów zmienił dostawcę i teraz używał akrylu wytłaczanego zamiast akrylu odlewanego, którego używał wcześniej. Ta drobna „oszczędność” miała zrujnować wartościowy projekt. To doświadczenie utwierdziło mnie w przekonaniu: materiał jest najważniejszy.
Jakie są zalety cięcia laserowego płyt akrylowych?
Obecnie używasz tradycyjnych narzędzi, takich jak frezarki górnowrzecionowe czy piły, do cięcia akrylu. Zmagasz się z głośnym hałasem, pyłem z plastiku osadzającym się wszędzie i ciągłym ryzykiem odpryskiwania delikatnych elementów. Co gorsza, każdy element wymaga czasochłonnego, wtórnego procesu wykańczania, obejmującego szlifowanie, polerowanie i polerowanie ogniowe, aby uzyskać akceptowalną krawędź. Ten wieloetapowy proces jest powolny, pracochłonny i stanowi wąskie gardło w Twojej produkcji.
Główną zaletą cięcia akrylu laserem jest uzyskanie idealnie wypolerowanej krawędzi bezpośrednio w procesie cięcia, co eliminuje konieczność dodatkowej obróbki. Ta jednoetapowa metoda pozwala zaoszczędzić mnóstwo czasu i pracy. Do innych kluczowych zalet należą możliwość cięcia niezwykle skomplikowanych wzorów bez naprężeń mechanicznych, co zapobiega odpryskiwaniu, oraz niezrównana szybkość i precyzja produkcji identycznych elementów w ramach jednej serii produkcyjnej.
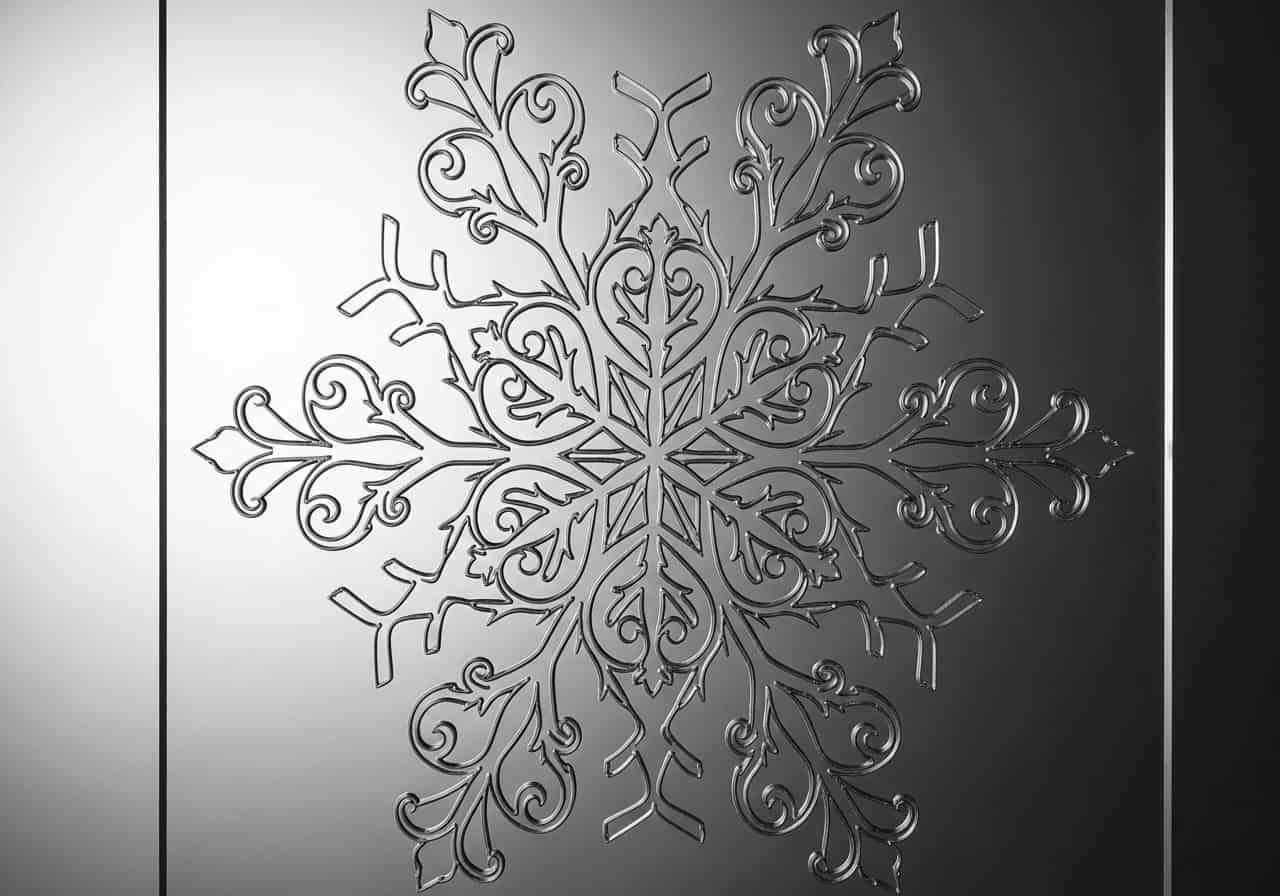
Zalety lasera wykraczają poza samą estetykę; oznaczają one zasadniczą poprawę wydajności produkcji.
Cięcie i polerowanie w jednym kroku
Kiedy laser CO2 tnie akryl, nie jest to tak naprawdę „cięcie” w sensie mechanicznym. Intensywna, skupiona wiązka światła odparowuje materiał na swojej drodze. Jednocześnie ciepło topi otaczającą krawędź na tyle, aby uzyskać gładkie, błyszczące, polerowane ogniem wykończenie . Dzieje się to natychmiast, łącząc dwa lub trzy oddzielne etapy produkcji w jeden.
Brak naprężeń mechanicznych
Frez lub brzeszczot wywierają ogromną siłę fizyczną na płytę akrylową . Jest to szczególnie problematyczne w przypadku ostrych narożników lub cienkich elementów, gdzie może łatwo spowodować odpryski, mikropęknięcia, a nawet całkowite pęknięcie. Laser działa bezkontaktowo. Nic poza wiązką światła nie dotyka akrylu, co oznacza, że nawet najbardziej delikatne i skomplikowane wzory można wycinać bez ryzyka naprężeń mechanicznych.
Zużycie i konserwacja narzędzi
Mechaniczne narzędzia skrawające, takie jak frezy i brzeszczoty, ulegają zużyciu. W miarę stępienia jakość cięcia spada i konieczna jest ich wymiana, co zwiększa koszty operacyjne i czas przestoju. Laser nie posiada fizycznej krawędzi tnącej, która mogłaby się zużywać. Elementy optyczne wymagają regularnego czyszczenia, ale ich żywotność jest znacznie dłuższa niż w przypadku wiertła mechanicznego.
| Cecha | Cięcie laserowe | Cięcie mechaniczne (frezarka CNC) |
|---|---|---|
| Wykończenie krawędzi | Polerowane ogniem, prosto z maszyny | Szorstki, wymaga wtórnego wykończenia |
| Etapy procesu | Jeden krok (cięcie i polerowanie) | Wiele etapów (cięcie, szlifowanie, polerowanie, polerowanie) |
| Naprężenie materiału | Brak (proces bezkontaktowy) | Wysoki (może powodować odpryskiwanie/pękanie) |
| Zawiłość | Bardzo wysoka (tnie ostre, wewnętrzne rogi) | Ograniczone średnicą narzędzia |
Jakie rodzaje płyt akrylowych nadają się do cięcia laserowego?
Wiesz, że „akryl” to właściwy materiał, ale Twój dostawca wymienia różne rodzaje, takie jak „odlewany” i „wytłaczany”. Wyglądają i wydają się niemal identyczne, ale wersja wytłaczana jest zawsze tańsza. Zakładasz, że to korzystniejszy finansowo wybór. To założenie jest jednak główną przyczyną niespójnych wyników i problemów produkcyjnych, zamieniając niewielką oszczędność materiału w duży koszt operacyjny.
Dwa główne rodzaje płyt akrylowych to odlewane i wytłaczane, a ich przydatność do cięcia laserowego znacznie się różni. Akryl odlewany to idealny wybór. Powstaje on poprzez wlanie ciekłego monomeru do szklanej formy, co skutkuje uzyskaniem materiału pozbawionego naprężeń, który po odparowaniu odparowuje, zapewniając idealnie wypolerowaną krawędź. Akryl wytłaczany powstaje poprzez przetłaczanie masy akrylowej przez matrycę, co wywołuje naprężenia wewnętrzne, powodując jej ponowne stopienie i utworzenie wypukłej, gumowatej krawędzi podczas cięcia laserowego.
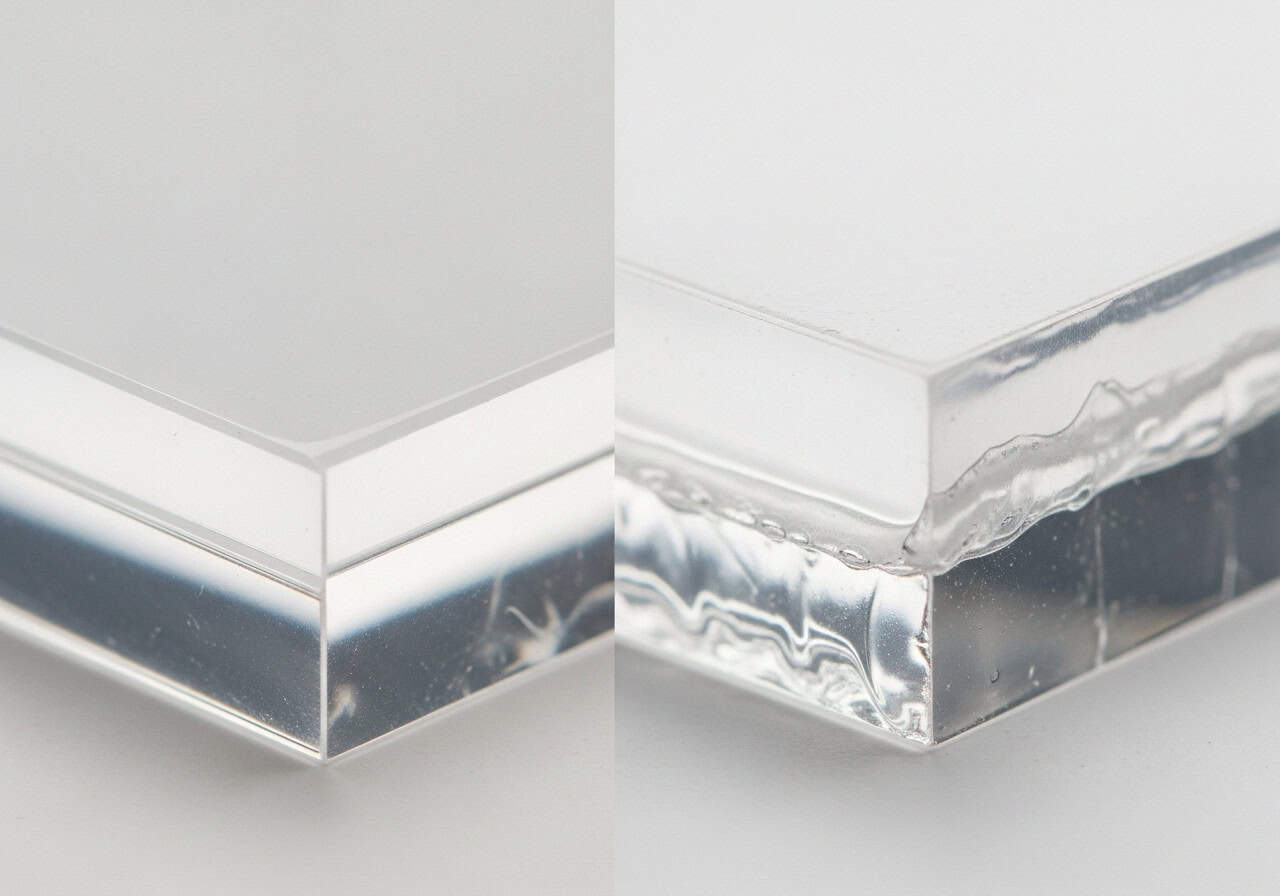
Z punktu widzenia zaopatrzenia niższa cena akrylu ekstrudowanego jest atrakcyjna. Z punktu widzenia produkcji to pozorna oszczędność.
Odlew akrylowy (wybór profesjonalistów)
Odlewany akryl jest wytwarzany jak odlewanie ciasta w foremce. Płynny akryl wlewa się między dwie tafle szkła i utwardza w powolnym, kontrolowanym procesie. W ten sposób powstaje arkusz o bardzo niskich naprężeniach wewnętrznych. Pod wpływem ciepła lasera materiał odparowuje całkowicie, bez żadnej molekularnej „pamięci”, która rozciągałaby go w różnych kierunkach. Rezultatem jest ostra, gładka i pozbawiona zadziorów krawędź z charakterystycznym, błyszczącym wykończeniem.
Wytłaczany akryl (ukryta odpowiedzialność)
Wytłaczany akryl powstaje na wzór wyciskania pasty do zębów z tubki. Gorąca masa akrylowa jest przeciskana przez rolki i matryce, formując arkusz. Proces ten wymusza ułożenie łańcuchów polimerowych w kierunku wytłaczania, co powoduje powstanie ogromnych naprężeń wewnętrznych . Gdy skupione ciepło lasera trafia w ten naprężony materiał, łańcuchy molekularne rozluźniają się i odsuwają od linii cięcia, powodując stopienie materiału i utworzenie wypukłej, gumowatej krawędzi.
Dlaczego to ma znaczenie na hali fabrycznej
Nie jest to jedynie drobna różnica w jakości.
- Przetwarzanie końcowe: Krawędzie cięte na wytłaczanym akrylu często wymagają skrobania lub szlifowania w celu usunięcia zadziorów, co całkowicie niweczy główną zaletę cięcia laserowego.
- Parametry operacyjne: Do cięcia akrylu ekstrudowanego potrzebne są różne ustawienia, często wymagające bardziej skomplikowanej konfiguracji w celu zminimalizowania efektu topienia.
- Produkt nadający się do sprzedaży: W przypadku zastosowań najwyższej klasy, takich jak oznakowanie lub wyświetlacze, wykończenie krawędzi wytłaczany akryl1 jest często nie do przyjęcia dla klienta końcowego.
Jak wybrać odpowiednią maszynę do cięcia laserowego płyt akrylowych?
Jesteś gotowy zainwestować w maszynę przeznaczoną specjalnie do cięcia akrylu. Zobaczysz szeroki wybór opcji, od małych urządzeń stacjonarnych po duże maszyny przemysłowe, wszystkie o różnych mocach i funkcjach. Obawiasz się, że wydasz za dużo na maszynę o większej mocy niż potrzebujesz lub za mało i kupisz maszynę, która nie zapewni jakości i wydajności wymaganej przez Twoją firmę.
Wybór odpowiedniego lasera do akrylu zależy od grubości materiału, który planujesz ciąć. Moc jest kluczowa: urządzenie o mocy 40–60 W idealnie nadaje się do arkuszy o grubości do 6 mm (1/4 cala), urządzenie o mocy 80–100 W do grubości do 12 mm (1/2 cala), a urządzenie o mocy 130–150 W jest niezbędne do wydajnego cięcia akrylu o grubości 25 mm (1 cala). Równie ważna jest wysokiej jakości oś Z, zapewniająca precyzyjne ogniskowanie, oraz dobre wspomaganie powietrzne, zapobiegające powstawaniu płomieni i gwarantujące czyste cięcie.
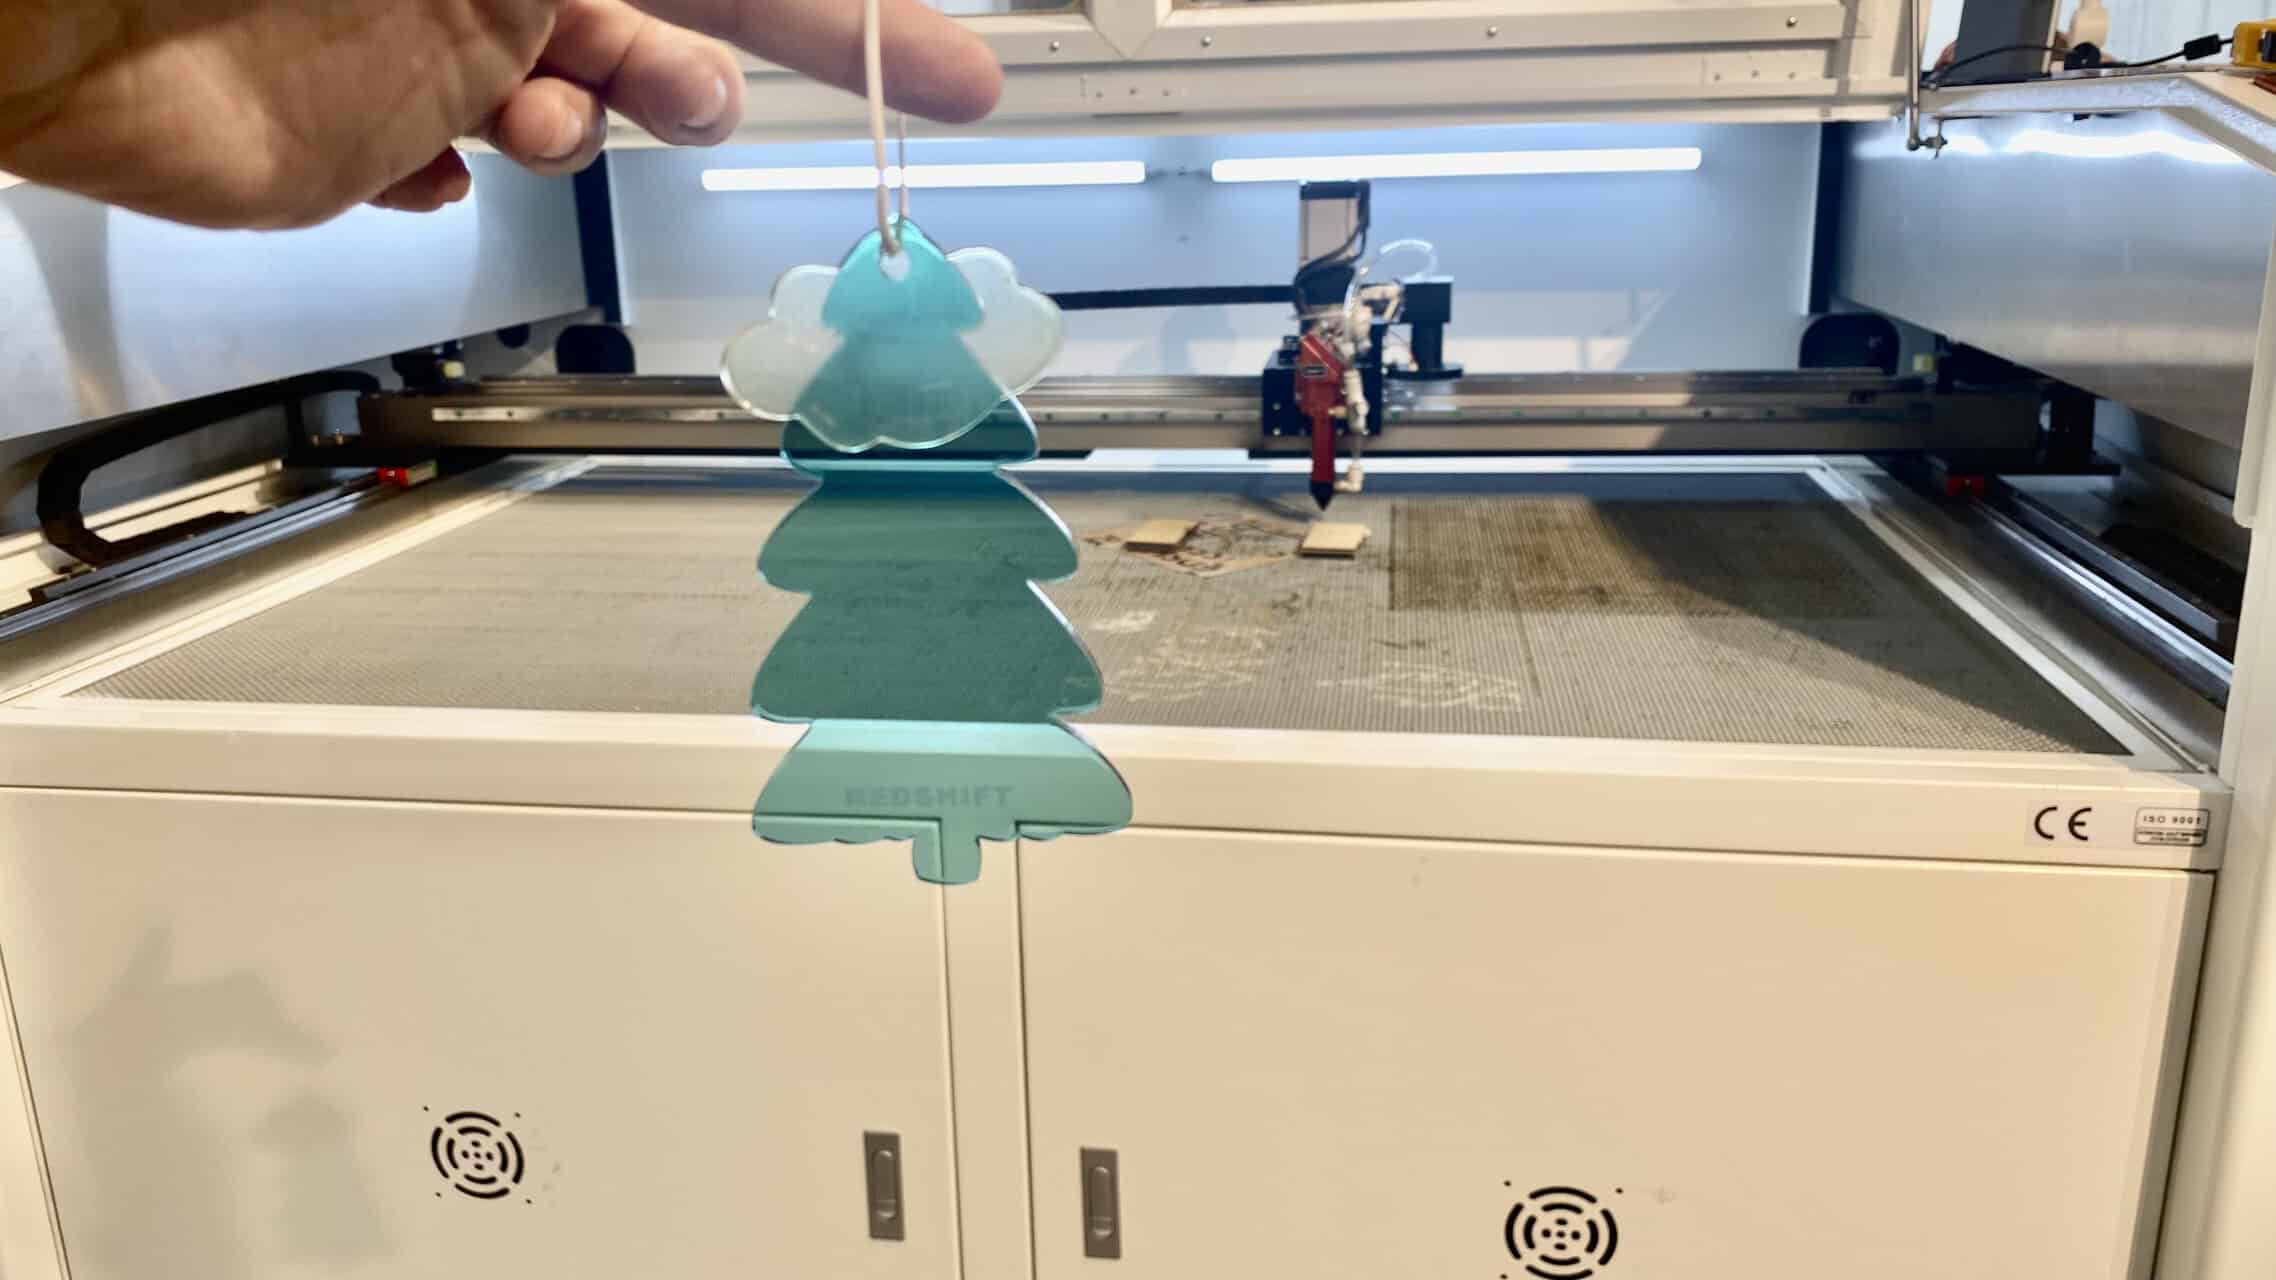
Nie chodzi o zakup najpotężniejszej maszyny, ale o zakup odpowiedniej maszyny do konkretnego zadania.
Moc koreluje z grubością
Moc lasera ( w watach) określa grubość materiału, jaką można przeciąć czysto i wydajnie. Próba cięcia grubego akrylu za pomocą lasera o zbyt małej mocy spowoduje uzyskanie stożkowej, kątowej krawędzi lub po prostu nie przetnie. Użycie lasera o zbyt dużej mocy do cięcia bardzo cienkiego materiału może być przesadą i utrudnić precyzyjne dostrojenie ustawień.
| Grubość materiału | Zalecana moc lasera (CO2) | Podstawowa aplikacja |
|---|---|---|
| Do 1/4" (6mm) | 40W - 60W | Znaki, biżuteria, misterne rzemiosło |
| Do 1/2" (12mm) | 80W - 100W | Stojaki ekspozycyjne, umiarkowana produkcja |
| Do 1" (25 mm) | 130 W - 150 W+ | Litery blokowe, części konstrukcyjne |
Znaczenie ostrości (oś Z)
Aby uzyskać czyste cięcie, wiązka lasera musi być idealnie skupiona na powierzchni akrylu lub lekko w nią wnikać. Maszyna z wysokiej jakości, zmotoryzowaną osią Z 2 umożliwia precyzyjne ustawienie tego punktu ogniskowego. Funkcja autofokusa 3 to ogromna oszczędność czasu w środowisku produkcyjnym, zapewniając spójne rezultaty przy każdym arkuszu.
Nie zapomnij o wspomaganiu powietrznym
Dobry system wspomagania powietrzem 4 jest niezbędny. Kieruje on skoncentrowany strumień sprężonego powietrza 5 w miejsce cięcia. Spełnia on dwie kluczowe funkcje: natychmiast gasi niewielki płomień, który może powstać podczas zapłonu odparowanego akrylu, oraz wydmuchuje stopiony materiał w dół, z dala od miejsca cięcia, zapobiegając jego ponownemu zestaleniu na górnej krawędzi. Jest to niezbędne do utrzymania czystego, wypolerowanego wykończenia.
Wniosek
Opanowanie sztuki laserowego cięcia akrylu to nie tyle zapamiętywanie tysiąca różnych ustawień maszyny, co raczej jeden fundamentalny wybór: zawsze używaj akrylu odlewanego. Chociaż niższa cena akrylu wytłaczanego może wydawać się kusząca z punktu widzenia zaopatrzenia, jest to pozorna oszczędność, która prowadzi do niższej jakości, wyższych kosztów robocizny w postprodukcji i niespójności produkcyjnych. Zaczynając od odpowiedniego, wolnego od naprężeń materiału, jesteś na dobrej drodze do sukcesu. Połączenie akrylu odlewanego z maszyną o odpowiedniej mocy i odpowiednią ostrością gwarantuje, że możesz konsekwentnie i wydajnie wytwarzać piękne, polerowane ogniowo elementy, jakich oczekują Twoi klienci, prosto z pola laserowego.
FAQ
P1: Dlaczego krawędzie mojego akrylu ciętego laserowo są gumowate lub wypukłe, a nie gładkie?
A: To klasyczny znak, że stosuje się akryl ekstrudowany zamiast akrylu odlewanego. Płyty ekstrudowane zawierają naprężenia wewnętrzne powstające w procesie produkcyjnym, które powodują, że materiał topi się i tworzy uniesioną krawędź podczas cięcia laserem. Akryl odlewany jest wolny od naprężeń i paruje czysto.
P2: Jaka jest główna różnica między akrylem odlewanym a wytłaczanym w przypadku cięcia laserowego?
A: Proces produkcyjny. Odlewany akryl powstaje poprzez wlanie cieczy do formy, co skutkuje powstaniem arkusza pozbawionego naprężeń i krawędzi polerowanej ogniowo. Wytłaczany akryl jest przetłaczany przez matrycę, co powoduje powstanie naprężeń wewnętrznych, które skutkują gorszą, stopioną krawędzią po cięciu laserowym.
P3: Czy akryl odlewany jest droższy i czy warto ponieść dodatkowe koszty?
O: Tak, akryl odlewany zazwyczaj wiąże się z wyższym początkowym kosztem materiału. Jednak zdecydowanie warto. Pozwala zaoszczędzić znaczną ilość czasu i pieniędzy, eliminując potrzebę dodatkowej obróbki (takiej jak szlifowanie czy skrobanie krawędzi), co przekłada się na niższy całkowity koszt posiadania i lepszy produkt końcowy.
P4: Jakiej mocy lasera (w watach) potrzebuję do cięcia akrylu?
O: To zależy od grubości. Ogólnie rzecz biorąc, aby uzyskać czyste i wydajne cięcie, należy używać mocy 40–60 W do akrylu o grubości do 6 mm (1/4 cala), 80–100 W do materiału o grubości do 12 mm (1/2 cala) i 130 W+ do arkuszy o grubości do 25 mm (1 cala).
P5: Jak mogę zapobiec powstawaniu płomieni i rozbłysków podczas cięcia akrylu laserem?
A: Użyj silnego i odpowiednio ukierunkowanego strumienia powietrza. Strumień sprężonego powietrza gasi niewielki płomień powstający w wyniku parowania akrylu i, co równie ważne, wydmuchuje stopiony materiał w dół, z dala od miejsca cięcia, zapewniając czystą górną krawędź.
P6: Który akryl jest lepszy do grawerowania laserowego: odlewany czy wytłaczany?
A: Akryl odlewany jest znacznie lepszy do grawerowania. Daje ostre, mroźne, białe wykończenie, które zapewnia doskonały kontrast. Akryl wytłaczany graweruje wyraźnie, ale ma tendencję do bałaganiarstwa i mniej profesjonalnego wyglądu, z mniejszym kontrastem.
P7: Gdzie należy ustawić ognisko lasera podczas cięcia akrylu?
A: Aby uzyskać najprostszą możliwą krawędź w przypadku grubszych materiałów, dobrym punktem wyjścia jest ustawienie punktu ogniskowego mniej więcej w jednej trzeciej grubości materiału. W przypadku cienkiego akrylu, skupienie się na górnej powierzchni jest zazwyczaj wystarczające.
P8: Czy mogę uzyskać polerowane krawędzie na wytłaczanym akrylu, zmieniając ustawienia?
A: Nie do tej samej jakości co akryl odlewany. Chociaż czasami można poprawić rezultat, stosując niższą moc i wyższą prędkość, aby zminimalizować ilość ciepła, nie da się odtworzyć prawdziwej, szklisto-polerowanej krawędzi, jaką naturalnie wytwarza akryl odlewany.
P9: Dlaczego mój akryl czasami pęka lub odpryskuje w pobliżu linii cięcia?
O: Problem ten zazwyczaj dotyczy mechanicznych narzędzi tnących, takich jak piły czy frezarki, a nie laserów. Jedną z kluczowych zalet cięcia laserowego jest to, że jest to proces bezkontaktowy, który nie powoduje żadnych naprężeń mechanicznych na akrylu i eliminuje ryzyko odprysków lub pęknięć naprężeniowych.
P10: Oprócz lasera, jaki jest najważniejszy element potrzebny do cięcia akrylu?
A: Wysokiej jakości system odciągu oparów. Odparowujący akryl uwalnia opary o silnym zapachu, które muszą być bezpiecznie odprowadzane na zewnątrz lub filtrowane. Prawidłowy odciąg ma kluczowe znaczenie dla bezpieczeństwa operatora i utrzymania czystości w miejscu pracy.
Odnosić się
Kliknij ten link, aby dowiedzieć się, w jaki sposób wytłaczany akryl poprawia jakość oznakowania i zadowolenie klienta. ↩
Zrozumienie znaczenia wysokiej jakości zmotoryzowanej osi Z może zwiększyć precyzję i wydajność cięcia laserowego.
Poznanie zalet funkcji automatycznego ustawiania ostrości może pomóc w uzyskaniu spójnych i wydajnych rezultatów w projektach cięcia laserowego.
Zrozumienie systemów wspomagania pneumatycznego może poprawić technikę cięcia i poprawić jakość pracy.
Poznanie roli sprężonego powietrza może pomóc Ci zoptymalizować wydajność cięcia i osiągnąć lepsze rezultaty.