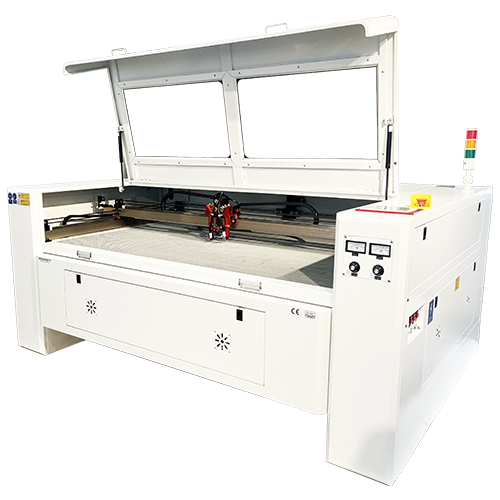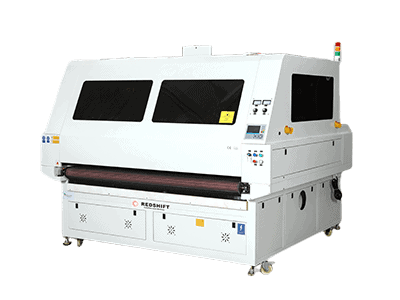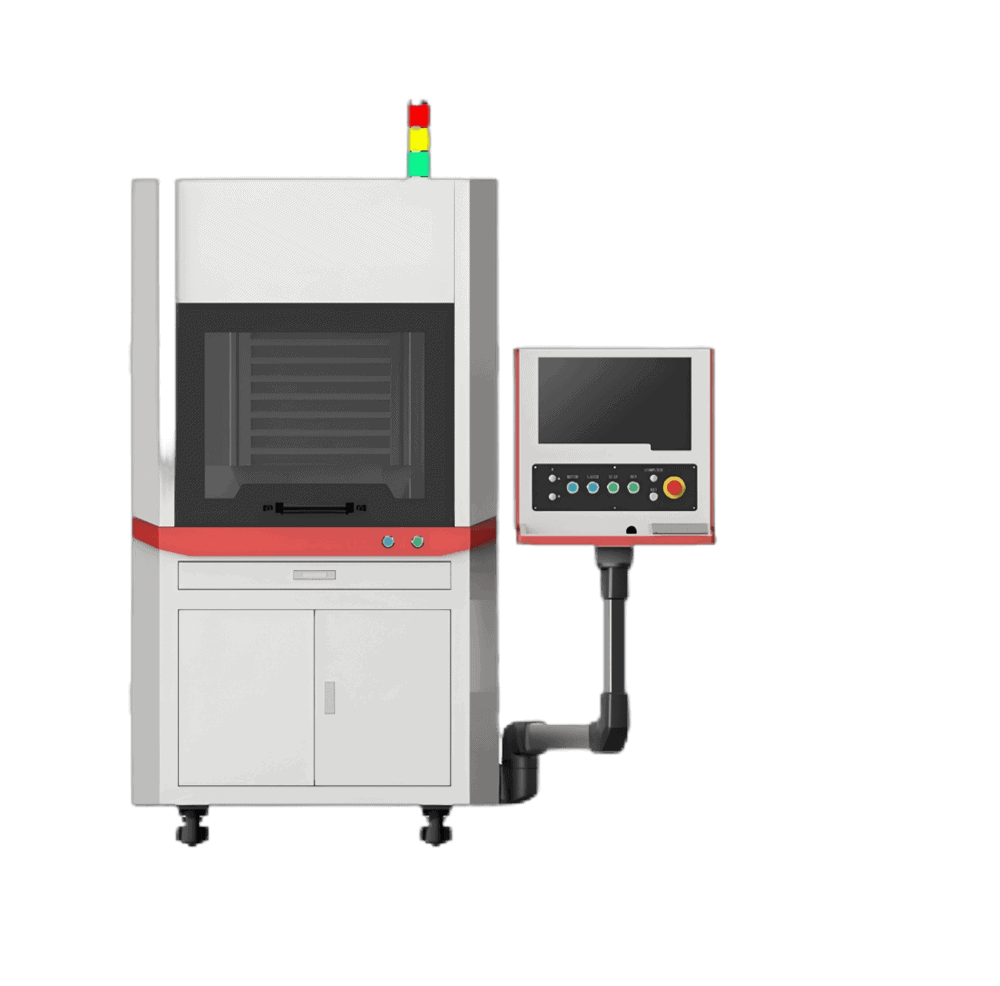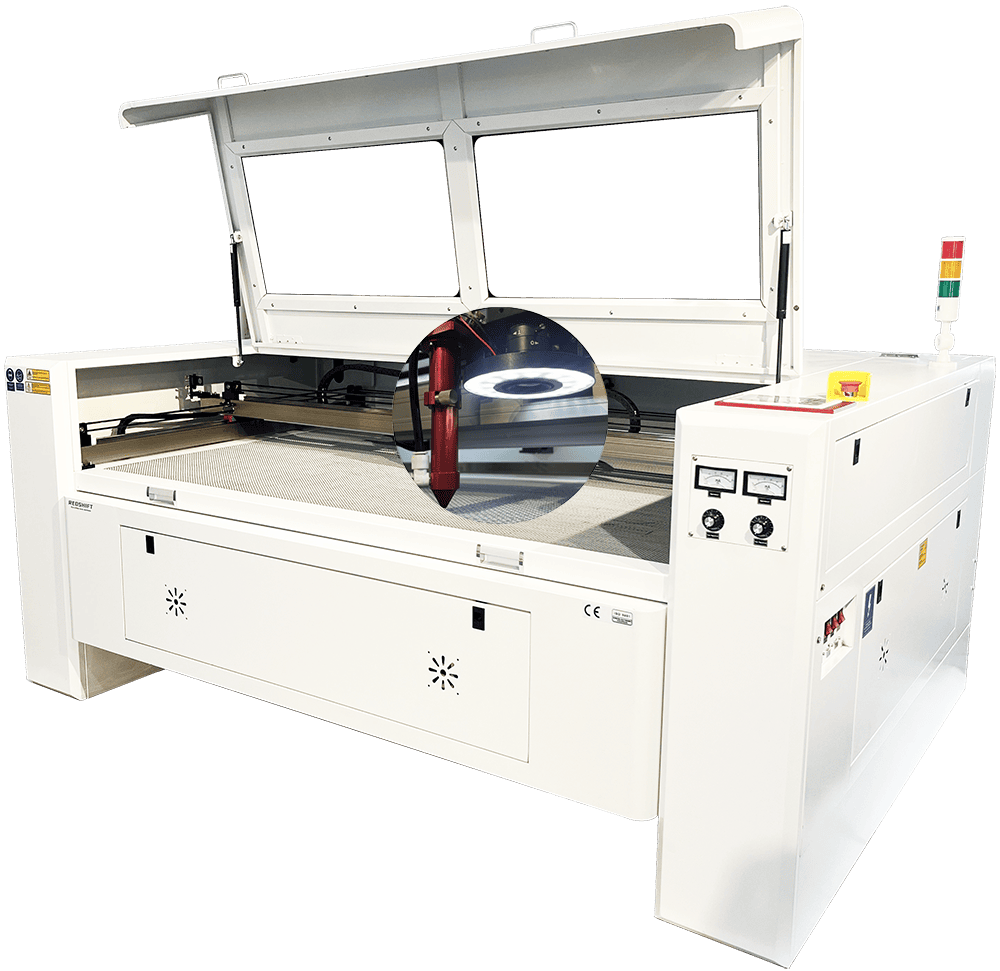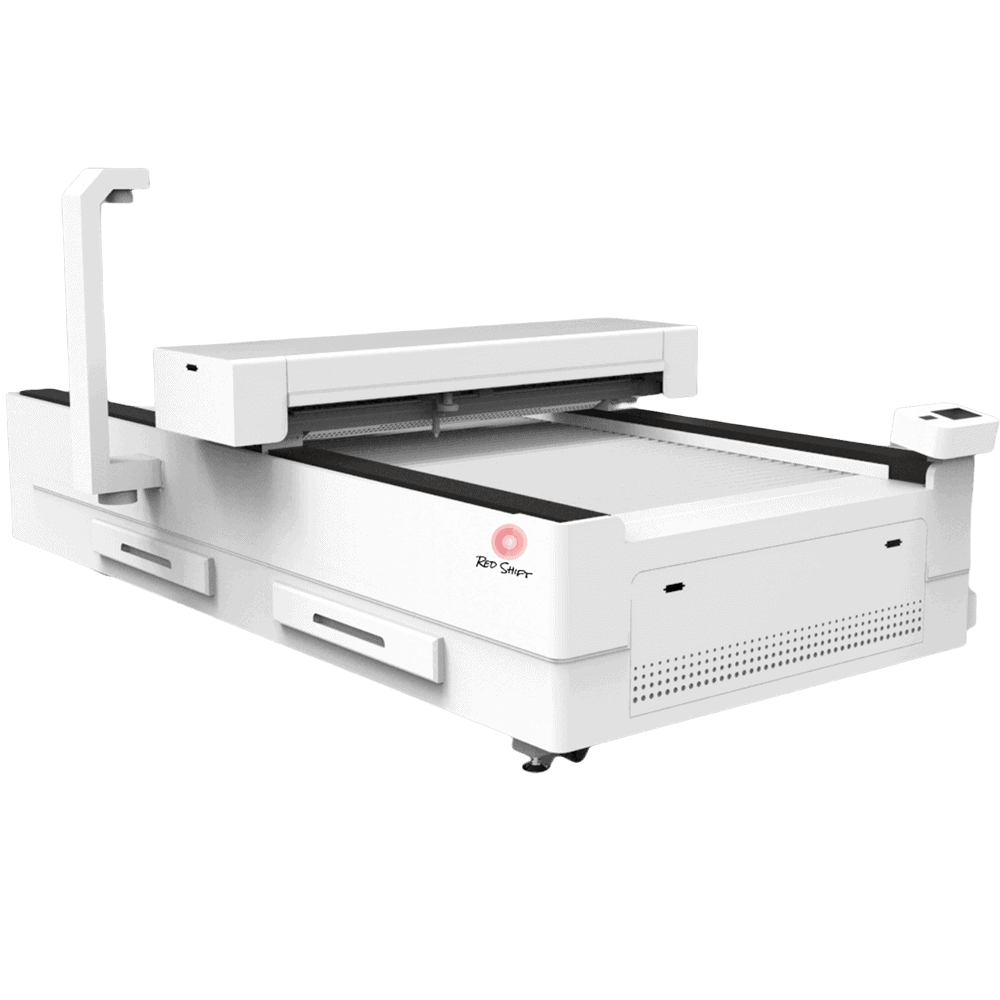
W przemyśle odzieżowym tradycyjne ręczne cięcie i mechaniczne cięcie ostrzem są stopniowo zastępowane przez „bezkontaktowy” proces high-tech: maszyny do cięcia laserem CO2. Technologia ta nie tylko umożliwia dokładne cięcie złożonych wzorów, ale także pozwala uniknąć problemów, takich jak odkształcenie tkaniny i strzępienie się krawędzi. Można ją uznać za „precyzyjny skalpel” w produkcji odzieży. W tym artykule szczegółowo przeanalizujemy zasadę działania, stosowane rodzaje tkanin, umiejętności operacyjne i ujawnimy, jak osiągnąć wydajną produkcję poprzez optymalizację parametrów.
I. Podstawowa zasada cięcia laserem CO2
Maszyny do cięcia laserem CO2 generują laser podczerwony o długości fali 10.6 mikrometrów poprzez jonizację dwutlenku węgla. Lasery o tej długości fali mają wysoką absorpcję, szczególnie odpowiednie do obróbki tkanin odzieżowych zawierających celulozę (takich jak bawełna i len) i włókna syntetyczne (takie jak poliester i nylon).
Wiązka lasera jest skupiana w wysokoenergetyczny punkt świetlny o średnicy 0.1–0.3 mm przez soczewkę skupiającą, a lokalny obszar tkaniny jest natychmiast podgrzewany do temperatury parowania (około 300–500°C), tworząc szew tnący poprzez „odparowywanie – ablację”. Ponieważ jest to metoda przetwarzania bezkontaktowego i nie wymaga fizycznego nacisku, może ona zapobiegać rozciąganiu i deformacji tkaniny, co jest szczególnie przydatne w przypadku obróbki lekkich, cienkich i elastycznych materiałów.
II. Klasyfikacja stosowanych tkanin i optymalizacja parametrów
Skład włókien i struktura różnych tkanin różnią się znacząco, a parametry lasera muszą być odpowiednio dostosowane. Poniżej przedstawiono kluczowe punkty cięcia dla typowych tkanin:
Rodzaj tkaniny | Charakterystyka | Zalecane parametry (moc/prędkość/ciśnienie powietrza) | Komentarz |
Bawełna / Len | Łatwopalny i podatny na karbonizację | Niska moc (30 – 60 W), duża prędkość (3 – 5 m/min), średnie ciśnienie powietrza (0.8 – 1.2 bara) | Zainstaluj dodatkowe powietrze – nadmuch, aby zapobiec przypalaniu się krawędzi |
Poliester / Nylon | Niska temperatura topnienia, podatność na topienie i przywieranie | Średnia moc (60 – 100 W), średnia prędkość (2 – 3 m/min), wysokie ciśnienie powietrza (1.5 – 2 bary) | Należy szybko zdmuchnąć roztopioną substancję, aby uniknąć zbrylenia |
Jedwab/Szyfon | Lekkie, cienkie i podatne na uszkodzenia cieplne | Bardzo niska moc (20 – 40 W), bardzo wysoka prędkość (5 – 8 m/min), niskie ciśnienie powietrza (0.5 bara) | Użyj trybu pulsacyjnego, aby zmniejszyć gromadzenie się ciepła |
Tkaniny kompozytowe | Wielowarstwowa struktura i złożony skład | Parametry testowe warstwa po warstwie i cięcie krok po kroku | Unikaj niepełnego przecięcia dolnej warstwy lub nadmiernego spalenia warstwy powierzchniowej. |
Kluczowe umiejętności :
- Test – cięcie Weryfikacja:Przeprowadź test za pomocą skrawków i sprawdź, czy cięcie jest gładkie i czy występuje zwęglenie.
- Cięcie warstwa po warstwie:W przypadku tkanin kompozytowych wielowarstwowych najpierw można przeciąć warstwę wierzchnią przy niskiej mocy, a następnie zwiększyć moc, aby przeciąć warstwę dolną.
III. Cztery umiejętności procesowe służące poprawie jakości cięcia
1. Kalibracja pozycji ostrości
Pozycja ogniska ma bezpośredni wpływ na dokładność cięcia. W przypadku tkanin o grubości ≤3 mm zaleca się ustawienie ogniska na powierzchni materiału; po przekroczeniu 3 mm, ognisko można odpowiednio obniżyć (np. o 0.5 mm), aby zwiększyć zdolność penetracji. Metoda detekcji : Przechylić próbkę i sprawdzić, czy szerokość cięcia jest spójna.
2. Wybór ciśnienia powietrza i gazu pomocniczego
- Skompresowane powietrze:Ekonomiczny i uniwersalny, odpowiedni do większości włókien syntetycznych, z ciśnieniem powietrza regulowanym w zakresie 1 – 2 barów.
- Azot:Gaz obojętny może ograniczyć reakcję utleniania i zapobiec czernieniu krawędzi włókien naturalnych, ale jest to kosztowne.
3. Optymalizacja układu i wykorzystanie materiałów
Użyj oprogramowania CAD do automatycznego układu zagnieżdżania, aby zmniejszyć ilość odpadów w rogach. Na przykład podczas cięcia krawędzi koronki układ „lustro – symetria” może zaoszczędzić 15% – 20% materiałów. W przypadku tkanin elastycznych należy zarezerwować wartość kompensacji skurczu termicznego wynoszącą 0.1 – 0.3 mm.
4. Konserwacja i bezpieczeństwo
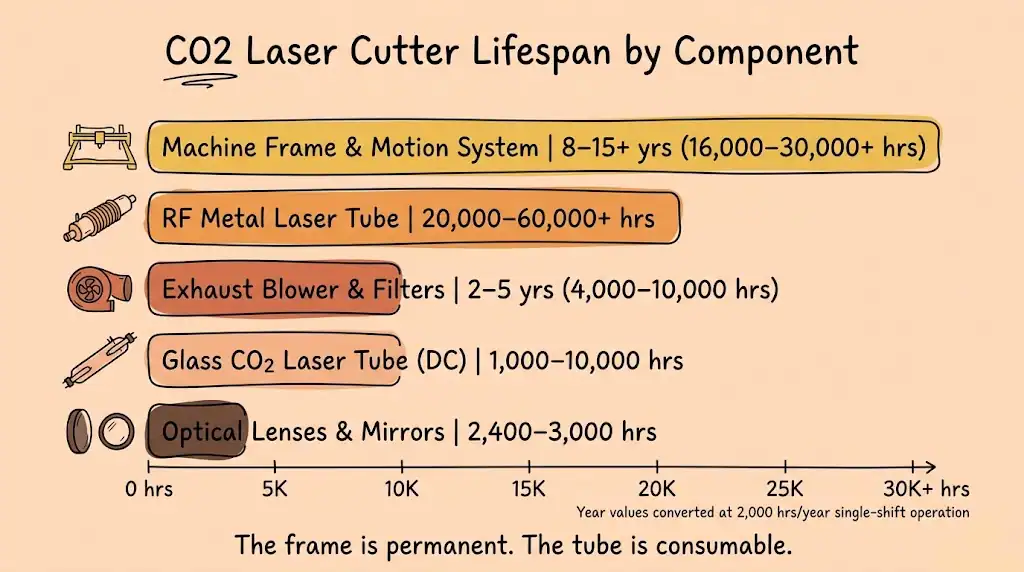
- Codziennie czyść soczewki i lustra, aby zapobiec osadzaniu się dymu i kurzu, które mogłyby obniżyć wydajność lasera.
- Zainstaluj system oddymiania, aby zapobiec szkodom, jakie mogą wyrządzić operatorom szkodliwe gazy (np. cyjanki powstające podczas cięcia włókien chemicznych).
IV. Unikalne zalety i ograniczenia cięcia laserowego
Zalety:
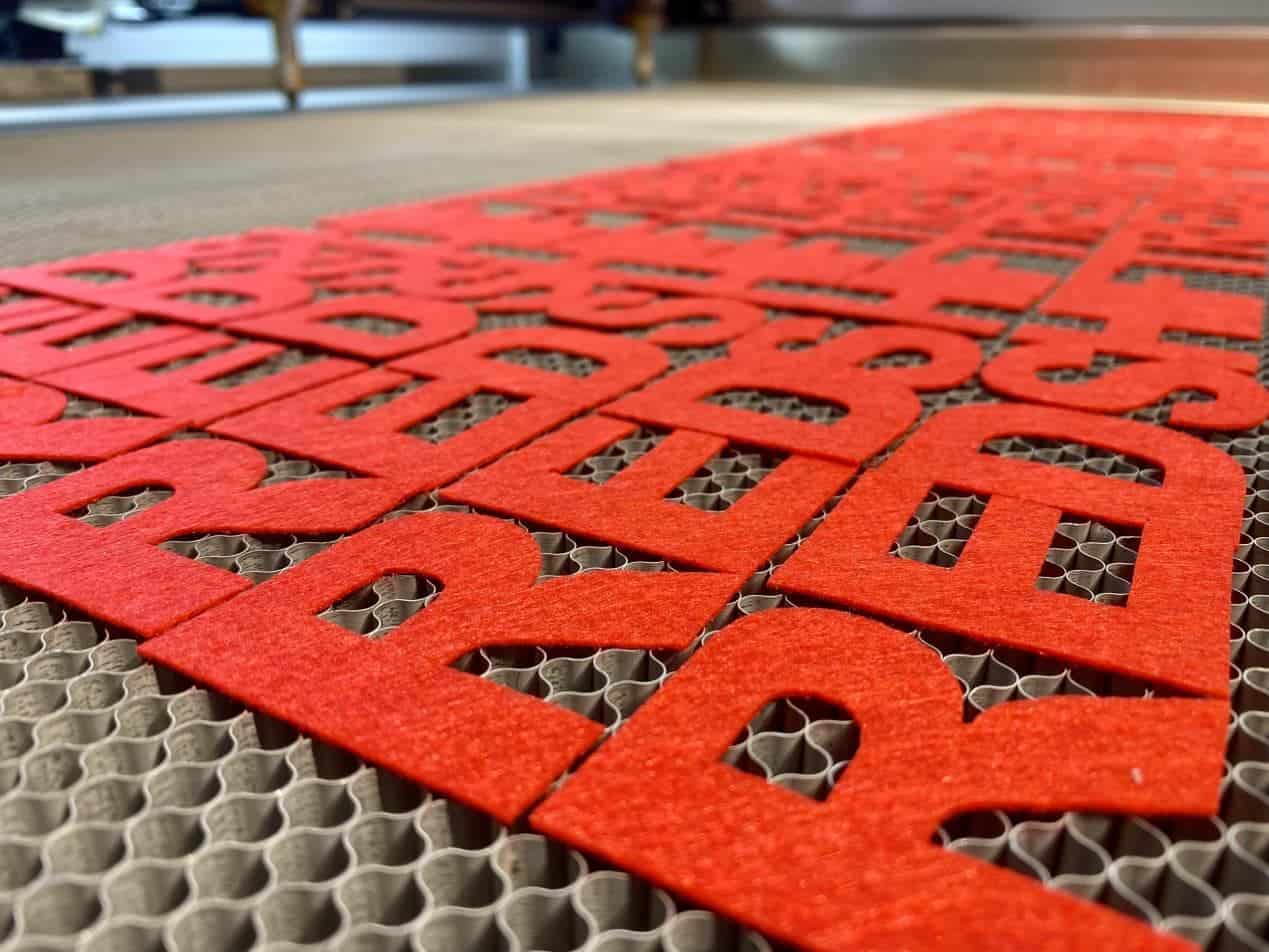
- Jednoetapowe tworzenie złożonych wzorów:Może wycinać puste wzory i zakrzywione krawędzie, czego nie można osiągnąć za pomocą tradycyjnych form noży.
- Brak kontaktu i zero zanieczyszczeń:Nie są wymagane żadne formy, co zmniejsza zużycie narzędzi i marnotrawstwo materiałów.
- Krawędź – efekt uszczelnieniaWysoka temperatura lasera może natychmiast stopić krawędzie tkanin z włókien chemicznych, zapewniając „automatyczne uszczelnienie krawędzi” i eliminując potrzebę późniejszej obróbki.
Ograniczenia:
- Łatwa karbonizacja włókien naturalnych:W przypadku materiałów takich jak bawełna i len moc musi być ściśle kontrolowana, w przeciwnym razie krawędzie staną się żółte.
- Ograniczenie grubości:Grubość tkaniny ciętej jednorazowo nie przekracza zazwyczaj 10 mm. Jeśli jest zbyt gruba, wymagane jest wielokrotne przetwarzanie.
V. Przyszłe trendy: inteligencja i ekologia
- Adaptacja parametrów oparta na sztucznej inteligencji:Monitorowanie jakości cięcia w czasie rzeczywistym za pomocą kamer i automatyczna regulacja mocy i prędkości przez algorytmy AI.
- Aktualizacja środowiska:Badania i rozwój laserów o niskim zużyciu energii oraz dobór specjalnych trybów cięcia do tkanin biodegradowalnych.
- Cięcie laserowe 3D:Połączenie technologii skanowania 3D w celu bezpośredniego wycinania trójwymiarowych wzorów odzieży na podstawie danych modelu ciała ludzkiego.
Wniosek
Maszyny do cięcia laserem CO2 na nowo definiują granice precyzji i wydajności w produkcji odzieży. Opanowanie równowagi między cechami tkaniny a optymalizacją parametrów może nie tylko poprawić jakość produktu, ale także promować rozwój branży w kierunku elastyczności i zrównoważonego rozwoju. W przyszłości, wraz z iteracją technologii, to „ostrze światła” może stać się standardowym narzędziem w każdej fabryce odzieży.