Przejdź do treści
Zdecydowałeś się użyć lasera CO2 do wycięcia rzepu, licząc na czyste, złożone kształty, których nie da się uzyskać metodą wykrawania. Rezultat okazał się jednak katastrofą. Pętelka tnie się pięknie, ale haczyk wtapia się w twardą, ostrą plastikową krawędź. To nie tylko wada kosmetyczna, ale poważna awaria. Ostra krawędź może porysować skórę, uszkodzić inne tkaniny i całkowicie zepsuć komfort użytkowania produktu. Jesteś uwięziony między ograniczeniami starych metod a problemami jakościowymi nowej, a produkcja stoi w miejscu.
Ostre krawędzie rzepów ciętych laserowo wynikają z traktowania rzepu i pętelki jako jednego materiału. Sztywna, plastikowa strona z haczykiem topi się w innej temperaturze niż miękka, tkana strona z pętelką. Użycie jednego, wysokiej mocy powoduje przegrzanie haczyków, co powoduje ich stopienie w twardy, ostry koralik. Rozwiązaniem jest użycie precyzyjnie dostrojonych, niższych ustawień mocy i technik, takich jak rozogniskowanie wiązki laserowej. Zapewnia to wystarczającą ilość ciepła, aby uszczelnić krawędź bez tworzenia niebezpiecznie ostrych pozostałości, dzięki czemu gotowy element jest jednocześnie trwały i miękki w dotyku.

W ciągu pięciu lat pracy w Redshift Laser widziałem wiele firm entuzjastycznie nastawionych na laserowe cięcie rzepów, zwłaszcza w zastosowaniach wojskowych, medycznych i luksusowych artykułach konsumpcyjnych. Jednak wiele z nich napotykało na ten sam problem. Częstym błędem jest myślenie, że po prostu tnie się materiał. Prawdziwym wyzwaniem jest opanowanie dwoistej natury tego materiału. Sztywne plastikowe haki w kształcie litery J i miękkie, tkane pętelki mają zupełnie inne właściwości termiczne. Prawdziwa innowacja w tym procesie nie polega na zaprogramowanej ścieżce cięcia, ale na modulacji energii lasera w celu uzyskania wykończonej krawędzi, która jest idealnie zabezpieczona przed strzępieniem, a jednocześnie pozostaje miękka i funkcjonalna. Wyjaśnijmy, jak to osiągnąć.
Jakie są praktyczne zastosowania rzepów ciętych laserowo?
Dostrzegasz potencjał techniczny laserowego cięcia rzepów, ale możesz się zastanawiać, gdzie daje ono realną przewagę konkurencyjną. Czy firmy faktycznie z tego korzystają, czy to tylko niszowa technika? Musisz wiedzieć, czy zainwestowanie czasu i zasobów w doskonalenie tego procesu otworzy rentowne rynki dla Twojej firmy.
Bez jasnego zrozumienia zastosowań możesz doskonalić umiejętność, na którą nie ma popytu. Dobra wiadomość jest taka, że popyt jest duży i rośnie, szczególnie w branżach, w których precyzja, personalizacja i jakość krawędzi są nie do podważenia. Od kamizelek taktycznych dla żołnierzy po aparaty ortopedyczne, możliwość tworzenia niestrzępiących się, niestrzępiących się zapięć na rzepy o niestandardowym kształcie to znacząca przewaga nad tradycyjnymi, wycinanymi wykrojnikami kwadratami i okręgami.
Rzepy wycinane laserowo znajdują zastosowanie przede wszystkim w branżach wymagających niestandardowych kształtów i wykończonych, niestrzępiących się krawędzi. Kluczowe rynki zbytu to sprzęt taktyczny i wojskowy, w tym niestandardowe panele MOLLE i naszywki morale, sektor medyczny, w tym ortezy ortopedyczne i pasy dla pacjentów, a także wysokiej jakości odzież, w tym unikalne zapięcia i branding. Rzepy są również szeroko stosowane w przemyśle lotniczym i motoryzacyjnym do tworzenia precyzyjnych, niestandardowych zapięć do prowadzenia kabli i montażu elementów wewnętrznych.

Medycyna i ortopedia
W placówkach medycznych komfort i higiena są priorytetem. Tradycyjne rzepy mogą mieć ostre rogi i postrzępione krawędzie, które podrażniają skórę. Lasery umożliwiają przycięcie pasków na rzepy do ergonomicznych kształtów , idealnie dopasowanych do kształtu ortezy lub innego urządzenia. Uszczelniona krawędź jest nie tylko bardziej miękka, ale także trwalsza i łatwiejsza w czyszczeniu, co jest kluczowym atutem produktów medycznych.
Sprzęt wojskowy i taktyczny
To jeden z największych rynków. Nowoczesne kamizelki i torby taktyczne często wykorzystują systemy MOLLE wycinane laserowo , w których nacięcia są wycinane bezpośrednio w laminowanym materiale z rzepem. Zmniejsza to wagę i objętość w porównaniu z tradycyjnymi taśmami szytymi. Co więcej, niestandardowe naszywki morale i identyfikatory wyposażenia stanowią istotną część tej kultury, a lasery to jedyne narzędzie, które pozwala na ich wydajne wykonanie z czystymi, uszczelnionymi krawędziami.
Lotnictwo i wzornictwo przemysłowe
W przemyśle lotniczym i motoryzacyjnym, waga i dopasowanie każdego elementu mają kluczowe znaczenie. Cięcie laserowe pozwala na tworzenie niezwykle precyzyjnych kawałków taśmy rzepowej do mocowania wiązek przewodów , paneli wewnętrznych i koców izolacyjnych. Powtarzalna precyzja lasera gwarantuje identyczność każdego elementu, co jest kluczowe dla linii montażowych i kontroli jakości.
Jakie są zalety w porównaniu z metodami tradycyjnymi?
Obecnie używasz wykrawania lub metod ręcznych do formowania rzepów. Działa to, ale nie jest idealne. Wykrojniki są drogie w produkcji, zużywają się, a Ty jesteś ograniczony do dostępnych kształtów. Cięcie ręczne jest powolne i nierównomierne. Zastanawiasz się, czy wysiłek związany z przejściem na laser jest naprawdę wart swojej ceny.
Trzymanie się tradycyjnych metod może postawić Cię w niekorzystnej sytuacji konkurencyjnej. Wraz ze wzrostem złożoności projektów produktów i rosnącym zapotrzebowaniem klientów na personalizację, ograniczenia wykrawania stają się coraz bardziej oczywiste. Jesteś zmuszony odmówić realizacji zamówień niestandardowych lub pobierać wysokie opłaty przygotowawcze za nowe wykrojniki. Laser to nie tylko alternatywa; to fundamentalna poprawa elastyczności, szybkości i jakości, która może na nowo zdefiniować Twoje możliwości produkcyjne.
Główną zaletą laserowego cięcia rzepów jest ich niesamowita elastyczność i precyzja, eliminujące potrzebę stosowania drogich, fizycznych wykrojników. Laser może wyciąć dowolny kształt bezpośrednio z pliku cyfrowego, umożliwiając szybkie prototypowanie i masową personalizację bez kosztów przygotowawczych. Zapewnia również idealnie uszczelnioną, pozbawioną strzępienia krawędź, co jest niemożliwe przy cięciu mechanicznym. Efektem jest wyższa jakość, większa trwałość i bardziej profesjonalny wygląd produktu końcowego.

Niezrównana elastyczność
Dzięki laserowi Twój zapas narzędzi jest cyfrowy. Jeśli klient potrzebuje nowego kształtu, nie musisz zamawiać nowego wykrojnika i czekać tygodniami na jego dostawę. Wystarczy narysować kształt w oprogramowaniu i nacisnąć przycisk start. Ten „ beznarzędziowy ” proces pozwala na wprowadzanie zmian w projekcie na bieżąco i sprawia, że opłacalna jest produkcja niestandardowych serii o dowolnym rozmiarze, nawet pojedynczych sztuk.
Najwyższa jakość krawędzi
Wykrojnik lub nóż tnie materiał poprzez ścinanie. To działanie rozrywa tkane włókna strony pętelkowej i podkładu, narażając je z czasem na strzępienie. Laser tnie pod wpływem ciepła , topiąc i uszczelniając włókna syntetyczne. Ta wykauteryzowana krawędź jest gładka, czysta i nie strzępi się, co znacznie wydłuża żywotność i poprawia wygląd produktu.
Precyzja i złożoność
Promień lasera ma niewielką szczelinę (szerokość cięcia), co pozwala na wycinanie kształtów i detali, które są zbyt skomplikowane dla fizycznej matrycy. Możesz wycinać ostre narożniki wewnętrzne, drobne otwory lub skomplikowane wzory kratowe , które w inny sposób byłyby niemożliwe. Otwiera to zupełnie nowy świat możliwości projektowania Twoich produktów.
| Cecha | Cięcie laserowe | Die Cutting |
|---|---|---|
| Koszty ustawienia | Brak (plik cyfrowy) | Wysoki (kość fizyczna) |
| Elastyczność | Nieskończone kształty | Ograniczony do kształtu matrycy |
| Jakość krawędzi | Zapieczętowane, bez strzępienia | Postrzępiony, niedokończony |
| Prędkość dla prototypów | Bardzo szybki | Bardzo wolno |
| Zawiłość | Bardzo wysoki | Niski do umiarkowanego |
| Zużycie narzędzi | Brak (bezkontaktowy) | Die Wears Out |
Jak krok po kroku wykonać idealne cięcie?
Jesteś przekonany. Rozumiesz korzyści i jesteś gotowy spróbować ponownie. Potrzebujesz jednak jasnego, praktycznego procesu. Stoisz przed laserem z rolką rzepu w dłoni. Jak przejść od tego momentu do idealnego, gładkiego produktu końcowego? Jakie dokładnie kroki należy wykonać?
Bez systematycznego podejścia powrócisz do starego schematu zgadywania ustawień i uzyskiwania niespójnych rezultatów. Strach przed uzyskaniem tej niechcianej ostrej krawędzi może prowadzić do użycia zbyt małej mocy, co nie pozwoli na czyste cięcie. Kluczem jest metodyczny proces testowania, obróbki materiałów i postprodukcji, który eliminuje domysły i gwarantuje wysoką jakość rezultatu za każdym razem, gdy naciśniesz przycisk start.
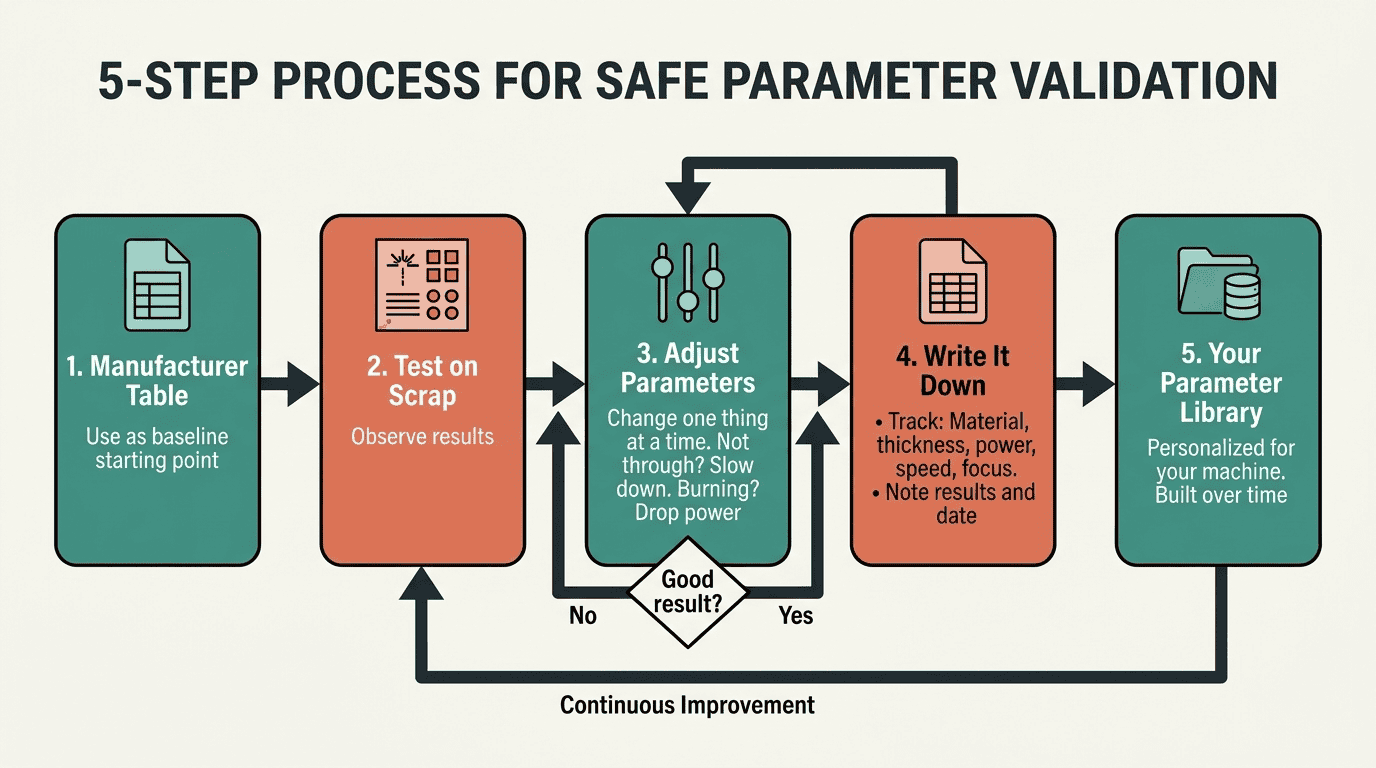
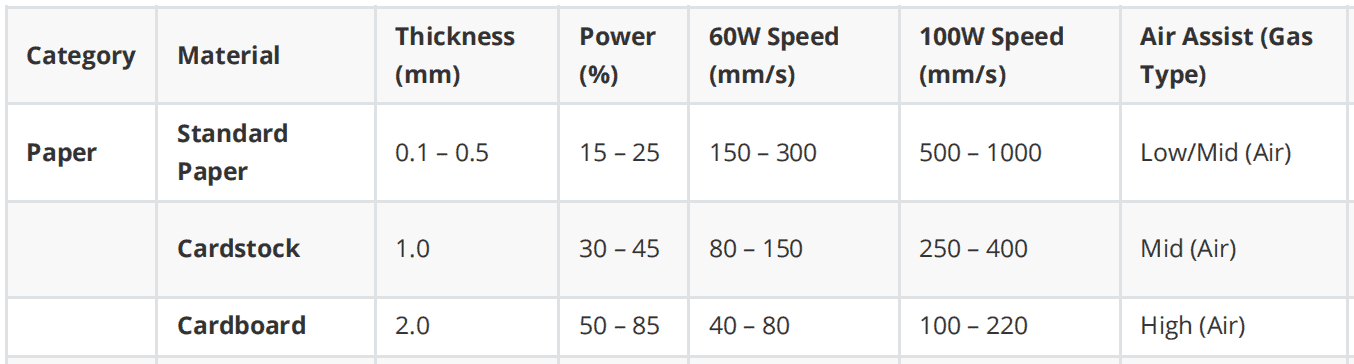
Proces rozpoczyna się od zamocowania rzepu płasko na stole lasera, najlepiej stroną z hakiem skierowaną w dół. Następnie należy wykonać małe cięcie próbne na skrawku materiału, używając dużej prędkości (300-500 mm/s) i bardzo niskiej mocy (10-18%). Celem jest znalezienie najniższej możliwej mocy, która zapewni czyste przecięcie materiału. Po cięciu delikatnie potrzyj krawędź strony z hakiem, aby sprawdzić jej ostrość. Jeśli jest ostra, delikatnie rozogniskuj laser (obniż stół o 1-2 mm), aby poszerzyć wiązkę i złagodzić efekt topienia. Na koniec upewnij się, że podczas cięcia aktywne jest silne wspomaganie powietrzem, aby usunąć zanieczyszczenia i zapobiec powstawaniu rozbłysków.

Krok 1: Przygotowanie materiału
Jeśli to możliwe, zawsze umieszczaj rzep haczykiem do dołu na stole laserowym. Dzięki temu laser najpierw przetnie miękką stronę z pętelką i zapewni najbardziej bezpośrednie ciepło płaskiemu materiałowi podkładowemu, a nie pionowym haczykom. Użyj magnesów lub taśmy, aby upewnić się, że materiał jest całkowicie płaski i bez zagnieceń.
Krok 2: Cięcie testowe to podstawa
Nigdy nie pomijaj tego kroku. Na małym kawałku materiału przeprowadź test, aby znaleźć „optymalny punkt”. Wykonaj proste cięcie kwadratowe o boku 1 cm. Zacznij od dużej prędkości . Moc powinna być wystarczająca, aby przeciąć materiał czysto. Jeśli materiał nie przecina się całkowicie, zwiększaj moc stopniowo (1-2%), aż do skutku. Twoim celem jest uzyskanie minimalnej energii potrzebnej do rozdzielenia.
Krok 3: Sprawdź krawędź
Po cięciu próbnym podnieś kawałek materiału i przesuń palcem wzdłuż krawędzi od strony haka. Czy jest ostry? Czy w dotyku przypomina twardą wypukłość z plastiku? Jeśli tak, to moc cięcia jest nadal zbyt wysoka lub wiązka jest zbyt skupiona. To kluczowy punkt kontroli jakości , który większość osób pomija.
Krok 4: Dokładne dostrojenie za pomocą rozogniskowania
Jeśli krawędź jest ostra, spróbuj rozogniskować laser . Oznacza to lekkie przesunięcie materiału poza idealne ognisko lasera. Obniż stół laserowy o 1-2 mm (lub podnieś dyszę, w zależności od urządzenia). Spowoduje to, że wiązka lasera będzie nieco szersza w miejscu, w którym trafia na materiał. Szersza wiązka rozprowadza ciepło, delikatniej topiąc plastikowe haczyki, zamiast zamieniać je w ostre, skoncentrowane kulki. Wykonaj ponownie cięcie próbne i sprawdź krawędź.
Jakie są ostatnie wskazówki dotyczące sukcesu?
Masz już opanowany cały proces, ale jakie są dodatkowe wskazówki i triki, które odróżniają amatora od profesjonalisty? Czy są jakieś inne zmienne, o których powinieneś wiedzieć? Chcesz mieć pewność, że zadbałeś o wszystkie szczegóły, aby Twoja produkcja była jak najbardziej wydajna i bezpieczna.
Łatwo przeoczyć drobne szczegóły, które mogą mieć duży wpływ na ostateczną jakość i przepływ pracy. Takie czynniki jak wspomaganie nadmuchu, wentylacja, a nawet kolor rzepu mogą wpływać na ustawienia. Znajomość tych profesjonalnych porad może uchronić Cię przed frustracją, poprawić spójność i pomóc w utrzymaniu bezpiecznego środowiska pracy. To ostatni poziom wiedzy specjalistycznej, który gwarantuje perfekcję każdego cięcia.
Aby uzyskać profesjonalne rezultaty podczas cięcia rzepów laserem, zawsze stosuj silne wspomaganie strumieniem powietrza w dół, co zapobiega powstawaniu płomieni i chroni soczewkę przed zanieczyszczeniami. Pamiętaj, że czarny rzep pochłania więcej energii i może wymagać nieco mniej mocy niż biały lub jasny. Zadbaj o dobrą wentylację miejsca pracy, ponieważ topniejący plastik może wydzielać silne opary. W przypadku zastosowań dwustronnych, tnij rzepy i pętelki oddzielnie, stosując zoptymalizowane ustawienia dla uzyskania najlepszej możliwej jakości.

Wskazówka 1: Zmaksymalizuj wspomaganie powietrzne
Silny, skoncentrowany strumień powietrza skierowany na punkt cięcia jest kluczowy. Spełnia on trzy funkcje: tłumi płomienie powstające w wyniku topienia się plastiku, wydmuchuje stopione zanieczyszczenia w dół i z dala od miejsca cięcia oraz pomaga zapobiegać powstawaniu dymu na soczewce skupiającej lasera. Nie przecinaj rzepów bez tego strumienia.
Wskazówka 2: Kolor ma znaczenie
Energia lasera jest świetlna. Ciemne materiały pochłaniają więcej energii świetlnej niż jasne . Dlatego czarny rzep pochłania ciepło wydajniej niż biały. Może się okazać, że czarny rzep wymaga o 1-3% mniej mocy do czystego cięcia niż jego jaśniejsze odpowiedniki. Zawsze przeprowadzaj oddzielny test materiału dla każdego koloru.
Wskazówka 3: Priorytetem jest wentylacja
Topisz plastik. Powstają przy tym nieprzyjemne i potencjalnie niebezpieczne opary. Upewnij się, że Twój system odciągu oparów jest wydajny i działa prawidłowo. Regularnie czyść filtry. Bezpieczny warsztat to wydajny warsztat.
Wskazówka 4: Odetnij rzep osobno
Jeśli Twój produkt końcowy składa się z oddzielnych kawałków rzepu 1 , zawsze tnij je w oddzielnych zadaniach, z ustawieniami zoptymalizowanymi dla każdego z nich. Strona z pętelką jest bardziej tolerancyjna i można ją ciąć szybciej lub z nieco większą siłą. Strona z haczykiem wymaga precyzyjnego, niskonapięciowego, lekko rozmytego cięcia. Próba łączenia ich na tym samym arkuszu z jednym ustawieniem to kompromis, który…
Wniosek
Cięcie laserowe rzepów oferuje mnóstwo możliwości tworzenia zaawansowanych, wysokiej jakości produktów, ale tylko pod warunkiem uszanowania ich podwójnej natury. Droga od ostrej, nierównej krawędzi do miękkiego, idealnie uszczelnionego cięcia jest wybrukowana zrozumieniem materiałoznawstwa. Nie chodzi o brutalną siłę, ale o finezję. Traktując plastikowy haczyk i tkaną pętelkę jako dwa odrębne materiały, używając minimalnej mocy i stosując techniki takie jak rozogniskowanie, możesz opanować ten proces. Ten poziom kontroli i jakości to właśnie one wyróżnią Twoje produkty na konkurencyjnym rynku.