Feladatod kiváló minőségű akril alkatrészek gyártása, de az eredmények őrjítően következetlenek. Az egyik nap a szélek tökéletesek – fényesek és simák –, a következőn pedig kiemelkedések, ragacsosak és nem professzionálisak. Azt veszed észre, hogy folyamatosan módosítod a beállításokat, drága anyagokat pazarolsz, és elmaradsz az ütemtervtől. Ez az következetlenség arra késztet, hogy megkérdőjelezd a gépedet, a folyamatodat, és azt, hogy képes vagy-e nyújtani az ügyfeleid által elvárt minőséget.
Az akril lézervágásának legfontosabb trükkje a megfelelő anyagtípus kiválasztása: az öntött akril messze felülmúlja az extrudált akrilt. Az öntött akril feszültségmentes és tisztán párolog, jellegzetes lángpolírozott élt hozva létre. Az extrudált akril belső feszültségeket tartalmaz, amelyek miatt visszaolvad, és megemelkedett, gyengébb élt hoz létre. Ennek az anyagválasztásnak a tökéletesítése sokkal fontosabb, mint a gép sebességének vagy teljesítménybeállításainak bármilyen apró módosítása, ha minden alkalommal tökéletes, eladható terméket szeretne elérni.

Soha nem felejtem el azt az ügyfelet – egy tehetséges displaytervezőt –, aki csalódottan felhívott, meggyőződve arról, hogy hibás lézergépet adtunk el neki. Mutatott két akril alkatrészt, ugyanabból a fájlból kivágva, pontosan ugyanolyan beállításokkal. Az egyik hibátlan volt, üvegszerű széllel. A másiknak egy kiemelkedő, ragacsos pereme volt, ami szörnyen nézett ki. Néhány kérdés után megtaláltuk az okát. Hogy négyzetméterenként néhány centet megspóroljon, a beszerzési osztálya beszállítót váltott, és most extrudált akrilt használt az előzőleg használt öntött akril helyett. Ez az apró "költségmegtakarítás" egy nagy értékű projektet tett tönkre. Ez a tapasztalat megerősítette bennem az alapvető meggyőződést: az anyag a legfontosabb környezet.
Milyen előnyei vannak a lézervágású akrillemezeknek?
Jelenleg hagyományos eszközöket, például marógépeket vagy fűrészeket használ az akril vágásához. Küszködnie kell a hangos zajjal, a mindenhová beszivárgó műanyagporral és a kényes alkatrészek lepattogzásának állandó kockázatával. Ami még rosszabb, minden egyes darab időigényes utólagos megmunkálási folyamatot igényel, beleértve a csiszolást, polírozást és lángpolírozást, hogy elfogadható élt kapjon. Ez a többlépéses munkafolyamat lassú, munkaigényes és szűk keresztmetszetet jelent a termelésben.
Az akril lézervágásának elsődleges előnye a tökéletesen lángpolírozott él elérése közvetlenül a vágási folyamat során, így nincs szükség utólagos megmunkálásra. Ez az egylépéses módszer hatalmas időt és munkaerőt takarít meg. További fontos előnyök közé tartozik a rendkívül bonyolult minták mechanikai igénybevétel nélküli vágásának lehetősége, ami megakadályozza a lepattogzást, valamint a páratlan sebesség és pontosság az azonos alkatrészek gyártási sorozatban történő előállításához.
A lézer előnyei messze túlmutatnak egy szép előnyön; alapvető javulást jelentenek a gyártási hatékonyságban.
Egylépéses vágás és polírozás
Amikor egy CO2 lézer akrilt vág, az valójában nem mechanikai értelemben vett „vágás”. Az intenzív, fókuszált fénysugár elpárologtatja az útjába kerülő anyagot. Eközben a hő annyira megolvasztja a környező élt, hogy sima, fényes, lángpolírozott felületet hozzon létre . Ez azonnal megtörténik, két vagy három különálló gyártási lépést egyesítve.
Nincs mechanikai feszültség
A marófej vagy a fűrészlap hatalmas fizikai erőt fejt ki az akrillemezre . Ez különösen problémás az éles sarkok vagy vékony részek esetén, ahol könnyen lepattogzást, mikrotöréseket vagy akár teljes törést is okozhat. A lézer egy érintésmentes eszköz. Semmi sem ér az akrilhoz, csak egy fénysugár, ami azt jelenti, hogy még a legtörékenyebb és legbonyolultabb minták is vághatók mechanikai igénybevétel kockázata nélkül.
Szerszámkopás és karbantartás
A mechanikus vágószerszámok, mint például a marófejek és a fűrészlapok, elkopnak. Ahogy eltompulnak, a vágás minősége romlik, és cserélni kell őket, ami növeli az üzemeltetési költségeket és az állásidőt. A lézernek nincs fizikai vágóéle, ami elkophatna. Az optika rendszeres tisztítást igényel, de élettartamuk jóval hosszabb, mint egy mechanikus fejé.
| Jellemző | Lézervágó | Mechanikus vágás (CNC marógép) |
|---|---|---|
| Edge Finish | Lángpolírozott, egyenesen a gépből | Durva, utólagos simítást igényel |
| Folyamatlépések | Egyetlen lépés (vágás és polírozás) | Több lépésben (vágás, csiszolás, polírozás, polírozás) |
| Anyagi stressz | Nincs (érintésmentes folyamat) | Magas (töredezést/repedést okozhat) |
| Bonyolultság | Nagyon magas (éles belső sarkokat vág) | A szerszám átmérője korlátozza |
Milyen típusú akrillemezek alkalmasak lézervágásra?
Tudod, hogy az „akril” a megfelelő anyag, de a beszállítód különböző típusokat sorol fel, például „öntött” és „extrudált”. Számodra ezek szinte azonosnak tűnnek és tapintásra is majdnem ugyanolyanok, de az extrudált változat mindig olcsóbb. Feltételezed, hogy ez a pénzügyileg okosabb választás. Ez a feltételezés azonban az inkonzisztens eredmények és a termelési fejfájás kiváltó oka, ami egy kis anyagmegtakarítást jelentős működési költséggé változtat.
Az akrillemezek két fő típusa az öntött és az extrudált, és lézervágásra való alkalmasságuk jelentősen eltér. Az öntött akril az ideális választás. Úgy készül, hogy folyékony monomert öntenek egy üvegformába, ami egy feszültségmentes anyagot eredményez, amely tisztán párolog el, tökéletesen lángpolírozott élt eredményezve. Az extrudált akrilt úgy alakítják ki, hogy az akrilmasszát egy szerszámon keresztül nyomják, ami belső feszültséget hoz létre, aminek következtében az visszaolvad, és lézervágáskor kiemelkedő, gumiszerű él jön létre.
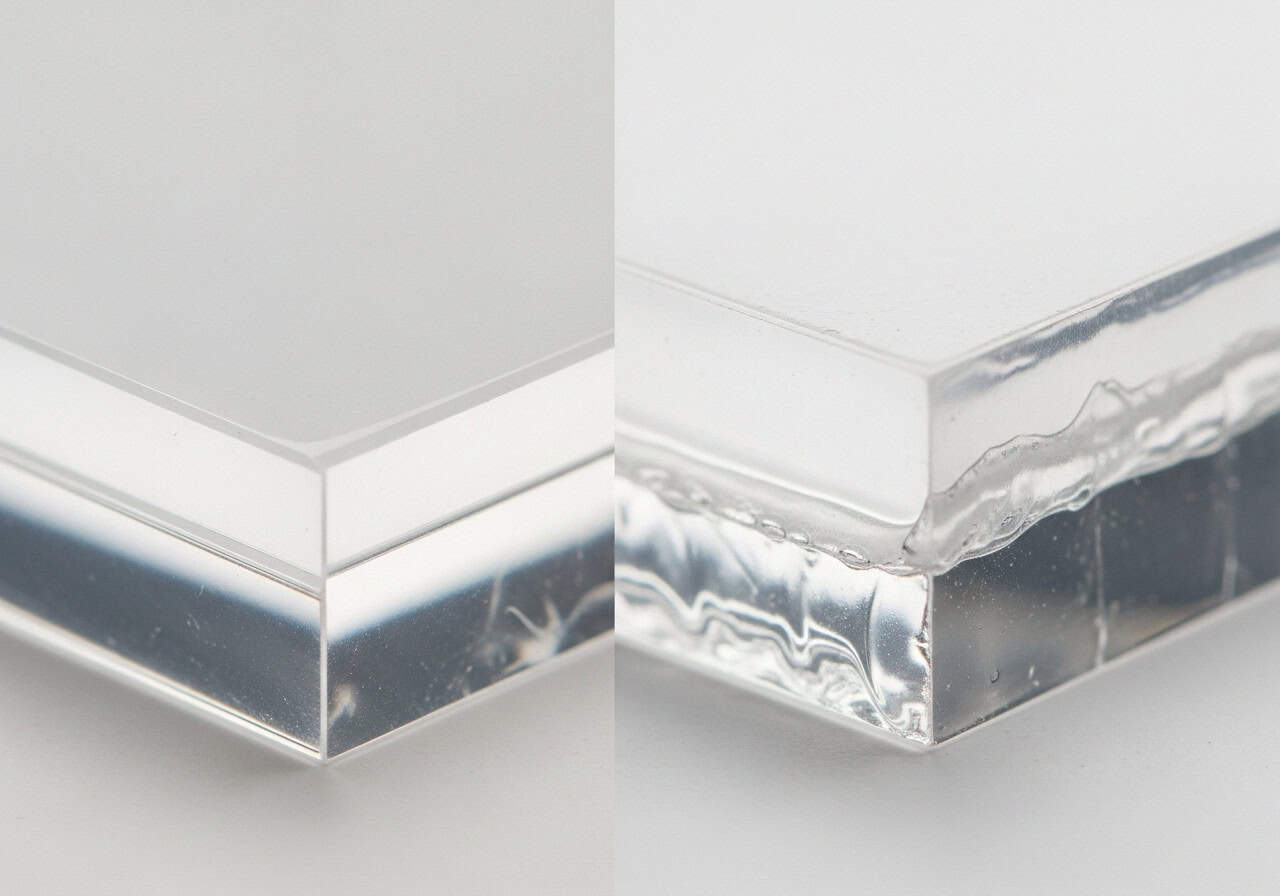
Beszerzési szempontból az extrudált akril alacsonyabb ára vonzó, gyártási szempontból viszont hamis megtakarítás.
Öntött akril (a profik választása)
Az öntött akril úgy készül, mint amikor egy tortát öntünk egy tepsibe. A folyékony akrilt két üveglap közé öntjük, és lassú, szabályozott folyamat során kikeményítjük. Ez egy nagyon kevés belső feszültséggel rendelkező lapot hoz létre. Amikor a lézer hője eléri, az anyag tisztán elpárolog, molekuláris "memória" nélkül, amely különböző irányokba húzná. Az eredmény egy éles, tiszta, sorjamentes él, a jellegzetes fényes felülettel.
Extrudált akril (A rejtett felelősség)
Az extrudált akril úgy készül, mint amikor a tubusból fogkrémet nyomunk ki. A forró akrilmasszát hengerek és szerszámok segítségével lappá alakítják. Ez a folyamat arra kényszeríti a polimerláncokat, hogy az extrudálás irányába rendeződjenek, hatalmas belső feszültséget hozva létre . Amikor a lézer fókuszált hője eléri ezt a feszült anyagot, a molekuláris láncok ellazulnak és elhúzódnak a vágási vonaltól, aminek következtében az anyag visszaolvad, és egy kiemelkedő, gumiszerű peremet képez a szélén.
Miért fontos ez a gyártócsarnokban?
Ez nem csak egy apró minőségi különbség.
- Utófeldolgozás: Az extrudált akrilra vágott éleknél gyakran kaparás vagy csiszolás szükséges a sorja eltávolításához, ami teljesen érvényteleníti a lézervágás fő előnyét.
- Működési paraméterek: Az extrudált akril vágásához különböző beállításokra van szükség, ami gyakran bonyolultabb összeállítást igényel az olvadási hatás minimalizálása érdekében.
- Eladható termék: A csúcskategóriás alkalmazásokhoz, mint például a jelzések vagy kijelzők, a szélek kidolgozása a következőtől: extrudált akril1 gyakran elfogadhatatlan a végfelhasználó számára.
Hogyan válasszuk ki a megfelelő lézervágó gépet akrillemezekhez?
Készen állsz arra, hogy befektess egy kifejezetten akril vágására szolgáló gépbe. Hatalmas választékot látsz, a kis asztali egységektől a nagy ipari gépekig, mindegyik eltérő teljesítménybesorolással és funkciókkal. Aggódsz amiatt, hogy túlköltesz egy olyan gépre, amely nagyobb teljesítményű, mint amennyire szükséged van, vagy hogy alulköltesz, és olyan gépet kapsz, amely nem tudja biztosítani a vállalkozásod által megkövetelt minőséget és átviteli sebességet.
Az akrilhoz megfelelő lézer kiválasztása a vágni kívánt anyag vastagságától függ. A teljesítmény kulcsfontosságú: egy 40-60 W-os gép tökéletes legfeljebb 6 mm-es lemezekhez, egy 80-100 W-os gép ideális legfeljebb 12 mm-es vastagsághoz, és egy 25 mm-es akril hatékony vágásához egy 130-150 W-os gép szükséges. Ugyanilyen fontos a kiváló minőségű Z-tengely a pontos fókuszáláshoz és a jó levegőrásegítés a lángolás megakadályozásához és a tiszta vágás biztosításához.
Nem a legerősebb gép megvásárlásáról van szó, hanem a megfelelő gép megvásárlásáról az adott munkához.
A teljesítmény korrelál a vastagsággal
A lézer teljesítménye (wattban) határozza meg, hogy milyen vastag anyagot tud tisztán és hatékonyan vágni. Vastag akril vágása gyenge teljesítményű lézerrel kúpos, ferde élt eredményez, vagy egyszerűen nem fog átvágni. Túl erős lézer használata nagyon vékony anyagon túlzás lehet, és megnehezíti a beállítások finomhangolását.
| Anyagvastagság | Ajánlott lézerteljesítmény (CO2) | Elsődleges alkalmazás |
|---|---|---|
| Akár 1/4"-ig (6 mm) | 40W - 60W | Jelzések, ékszerek, bonyolult kézműves termékek |
| Akár 1/2"-ig (12 mm) | 80W - 100W | Kiállítóállványok, mérsékelt gyártás |
| Akár 25 mm-ig | 130 W - 150 W+ | Nyomtatott betűk, szerkezeti elemek |
A fókusz fontossága (Z-tengely)
A lézersugárnak tökéletesen az akril felületére kell fókuszálnia, vagy kissé bele kell fúródnia a tiszta vágás eléréséhez. Egy kiváló minőségű, motoros Z-tengelyes 2 gép lehetővé teszi ennek a fókuszpontnak a precíz beállítását. Az autofókusz funkció 3 hatalmas időmegtakarítást jelent a gyártási környezetben, biztosítva az állandó eredményeket egyik lapról a másikra.
Ne feledkezz meg az Air Assistről
Egy jó levegőrásegítéses rendszer 4 elengedhetetlen. Fókuszált sűrített levegőáramot 5 irányít a vágási pontra. Ez két kritikus dolgot tesz: azonnal eloltja a kis lángot, amely az elpárologtatott akril meggyulladásakor keletkezhet, és az olvadt anyagot lefelé és elfújja a vágási helytől, megakadályozva, hogy az a felső élen újra megszilárduljon. Ez elengedhetetlen a tiszta, polírozott felület fenntartásához.
Összegzés
Az akril lézervágásának elsajátítása kevésbé arról szól, hogy memorizáljunk ezernyi különböző gépbeállítást, és inkább egy alapvető választásról: mindig öntött akrilt használjunk. Bár az extrudált akril alacsonyabb ára beszerzési szempontból csábítónak tűnhet, ez egy hamis megtakarítás, amely gyengébb minőséghez, az utófeldolgozás megnövekedett munkaköltségéhez és termelési következetlenségekhez vezet. A megfelelő, stresszmentes anyaggal kezdve felvértezheti magát a sikerre. Az öntött akril, a megfelelően meghajtott gép és a megfelelő fókusz párosítása biztosítja, hogy következetesen és hatékonyan állíthassa elő az ügyfelei által elvárt gyönyörű, lángcsiszolt alkatrészeket, egyenesen a lézerágyról.
GYIK
1. kérdés: Miért kiemelkedő vagy kiemelkedő a lézerrel vágott akril gumicukor széle ahelyett, hogy sima lenne?
V: Ez a klasszikus jele az extrudált akril használatának az öntött akril helyett. Az extrudált lemezek belső feszültségeket tartalmaznak a gyártási folyamatukból, ami miatt az anyag visszaolvad, és lézerrel vágva megemelkedik. Az öntött akril feszültségmentes és tisztán párolog.
2. kérdés: Mi a fő különbség az öntött és az extrudált akril között lézervágás esetén?
A: A gyártási folyamat. Az öntött akrilt úgy állítják elő, hogy folyadékot öntenek egy formába, ami egy feszültségmentes lemezt eredményez, amelynek lángpolírozott széle van. Az extrudált akrilt egy szerszámon keresztül nyomják, ami belső feszültséget hoz létre, ami lézervágáskor gyenge minőségű, megolvadt szélet eredményez.
3. kérdés: Drágább az öntött akril, és megéri-e a többletköltséget?
V: Igen, az öntött akrilnak jellemzően magasabb az előzetes anyagköltsége. Azonban mindenképpen megéri. Jelentős időt és pénzt takarít meg azáltal, hogy kiküszöböli a másodlagos utófeldolgozás (például a csiszolás vagy az élek kaparása) szükségességét, ami alacsonyabb teljes birtoklási költséget és kiváló végterméket eredményez.
4. kérdés: Mekkora lézerteljesítményre (wattban) van szükségem az akril vágásához?
V: Ez a vastagságtól függ. Általános útmutatóként: használjon 40-60 W teljesítményt legfeljebb 6 mm-es (1/4") akrilhoz, 80-100 W teljesítményt legfeljebb 12 mm-es (1/2") anyagvastagságig, és 130 W+ teljesítményt legfeljebb 25 mm-es (1") lemezekhez a tiszta és hatékony vágás eléréséhez.
5. kérdés: Hogyan akadályozhatom meg a lángokat vagy a fellángolásokat akril lézervágása közben?
V: Használjon erős és megfelelően irányított levegőrásegítést. A sűrített levegőáram eloltja az elpárolgó akril által keltett kis lángot, és ami ugyanilyen fontos, az olvadt anyagot lefelé és elfelé fújja a vágástól, biztosítva a tiszta felső élt.
6. kérdés: Az öntött vagy az extrudált akril jobb lézergravírozáshoz?
V: Az öntött akril sokkal jobb gravírozáshoz. Éles, fagyos fehér felületet eredményez, amely kiváló kontrasztot biztosít. Az extrudált akril gravírozása tisztán látszik, és általában rendetlennek és kevésbé professzionálisnak tűnik, kevesebb kontraszttal.
7. kérdés: Hová kell állítanom a lézer fókuszpontját akril vágásához?
V: Vastagabb anyagokon a lehető legegyenesebb él eléréséhez jó kiindulópont, ha a fókuszpontot az anyag vastagságának körülbelül egyharmadánál helyezzük el. Vékony akril esetén általában elegendő a felső felületre fókuszálni.
8. kérdés: Elérhetek polírozott élt az extrudált akrilon a beállítások módosításával?
V: Nem ugyanolyan minőségű, mint az öntött akril. Bár néha javítható az eredmény alacsonyabb teljesítmény és nagyobb sebesség használatával a hőbevitel minimalizálása érdekében, nem lesz lehetséges az öntött akril által természetesen előállított, üvegszerű, lángcsiszolt él reprodukálása.
9. kérdés: Miért reped vagy lepattogzik néha az akril a vágási vonal közelében?
V: Ez jellemzően a mechanikus vágószerszámoknál, például a fűrészeknél vagy a marógépeknél jelentkezik, nem pedig a lézereknél. A lézervágás egyik legfontosabb előnye, hogy érintkezésmentes eljárás, amely nulla mechanikai igénybevételt jelent az akrilra, és kiküszöböli a lepattogzás vagy a feszültség okozta repedések kockázatát.
10. kérdés: A lézeren kívül mi a legfontosabb alkatrész az akril vágásához?
A: Kiváló minőségű füstelszívó rendszer. Az akril elpárologtatása erős szagú füstöket bocsát ki, amelyeket biztonságosan ki kell vezetni a szabadba, vagy szűrni kell. A megfelelő elszívás elengedhetetlen a kezelő biztonsága és a tiszta munkakörnyezet fenntartása érdekében.
Relate
Tekintse meg ezt a linket, hogy megértse, hogyan javítja az extrudált akril a feliratok minőségét és az ügyfelek elégedettségét. ↩
A kiváló minőségű motoros Z-tengely fontosságának megértése növelheti a lézervágás pontosságát és hatékonyságát. ↩
Az autofókusz funkció előnyeinek feltárása segíthet a lézervágási projektek során következetes és hatékony eredmények elérésében. ↩
A levegőrásegítéses rendszerek megértése javíthatja a vágási technikáit és javíthatja munkája minőségét. ↩
A sűrített levegő szerepének feltárása segíthet optimalizálni a vágási hatékonyságot és jobb eredményeket elérni. ↩