Ugrás a tartalomra
Van valami, amivel folyton találkozom a gyárakban.
Amikor a boltosok lézervágót vásárolnak, az első dolgok, amiket megnéznek, mindig ugyanazok: lézerteljesítmény, vágási sebesség, ágyméret.
Érthető. Ezek a számok minden specifikációs lap első oldalán ott vannak – könnyű összehasonlítani, könnyű igazolni a főnöködnek.
De ha a munkád kontúrvágással jár – szublimált, digitálisan nyomtatott vagy szitanyomott anyag nyomtatott szélének nyomon követésével –, íme valami, ami megváltoztathatja a felszerelés kiválasztásával kapcsolatos gondolkodásmódodat.
Amire a legjobban kellene figyelned, az egyáltalán nem a vágási sebesség.
A kontúrvágásos nyomtatott szövetek gyártási szűk keresztmetszete
Tavaly egy olyan ügyféllel dolgoztunk együtt, aki nagyméretű kereskedelmi reklámtáblákat gyártott, és amelynek Észak-Amerikában és Európában is vannak gyárai. Termelési nehézségekbe ütköztek, és új berendezésekre volt szükségük.
Azt gondolná az ember, hogy egyből a piacon kapható leggyorsabb vágót választják.
Nem tették.
Ehelyett olyasmit tettek, amit a legtöbb gyár soha nem csinál: szétszedték a teljes nyomtatási és vágási munkafolyamatukat, állomásról állomásra, és feltettek egy kérdést – hol akadtunk el pontosan?
A válasz nem a vágási sebesség volt, hanem a látórendszer.
A termelési vezetőjük egyenesen a lényegre tért: „A vágónk elég gyors. Csak nem mindig tudja, hol kell vágni.”
Íme, miért történik ez. Mire az anyag eléri a vágót, már sok mindenen ment keresztül – hőn, feszültségen, a szállítószalag sebességén. A nyomtatási folyamat minden lépése nyújtja, torzítja vagy gyűri az anyagot. Az anyagon lévő regisztrációs jelek már nem ott vannak, ahol a tervfájlod szerint vannak.
Itt jön képbe a vizuális rendszer. Valós időben kell megtalálnia a jelölések valós pozícióját, kiszámítania az eltolást, és pontosan meg kell mondania a vágónak, hogy merre kell mennie.
Ha ezt nem tudja pontosan megtenni, akkor mindegy, milyen erős a lézered, vagy milyen gyorsan mozog. A szélek el fognak tűnni.
Ez az ügyfél végül több új gépet is bevezetett globális létesítményeiben. Egyetlen, meg nem vitathatlan követelményük volt: a képfeldolgozó rendszernek pontosnak kellett lennie.
Nem tudom megnevezni őket – az iparág kicsi, és inkább nem lennének esettanulmányok. De a tanulság megmaradt bennem. Az iparág nagy része még mindig versenyfutást folytat a teljesítmény és a sebesség összehasonlításában. Sétálj be a tényleges gyártócsarnokba, és a termelést általában nem egy tompa penge akadályozza, hanem egy homályos szem.
Hagyományos lézeres látórendszerek összehasonlítása: területszkenner vs. fejre szerelt CCD
Mindkét rendszert megépítettük és értékesítettük már, ezért szeretnék őszintén beszélni. Mindegyiknek megvannak a valódi erősségei, mindegyik másfajta gyártáshoz illik – nincs univerzális „legjobb”. De van egy világos irány, amerre a technológia halad, és érdemes megérteni, hogy miért.
1. Területszkenneres kamerák (nagy látómezős látás): Előnyök és hátrányok
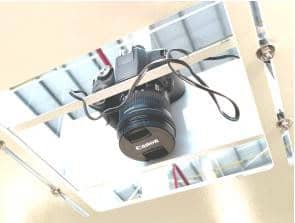
Az ötlet egyszerű: készíts egy nagy fotót a munkaterületről, majd keresd meg rajta a regisztrációs jeleket.
Az előny a sebesség. Egyetlen lövés, kész. Azoknál a munkáknál, ahol a rendkívüli pontosság nem kritikus – nagyméretű durva vágások, eleve nagy minták –, a területszkenneres kamerák jól működnek, és nagyon költséghatékonyak.
A korlátozás az optikai torzítás. A nagylátószögű objektívek természetes módon hordótorzítást produkálnak: éles középen, kevésbé pontos a szélek felé. A szoftver bizonyos mértékig kompenzálhatja a torzítást, de nem tudja teljesen felülmúlni a fizikát. Nagy pontosságú nyomtatási és vágási munkáknál, különösen kis vagy részletes minták esetén, a terület-szkenneres kamerák a széleken kezdenek küzdeni.
2. Fejre szerelt kamerák (kis látószögű látószögű kamerák): Sebesség kontra pontosság kompromisszumok
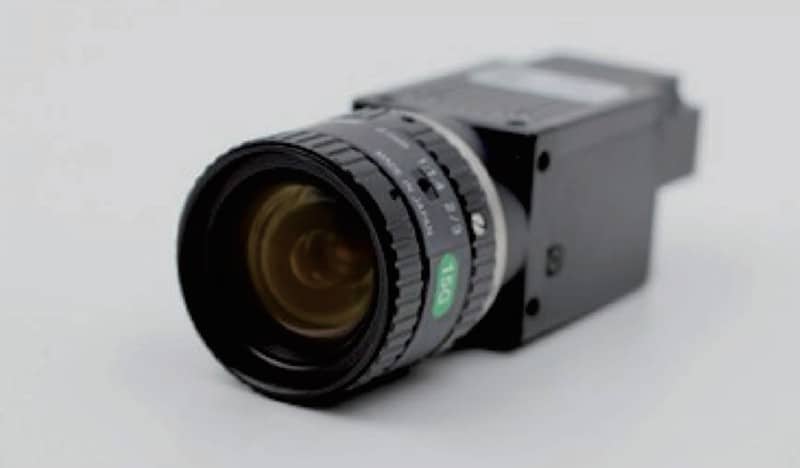
Ezek közvetlenül a vágófejre szerelhetők, és vonalról vonalra szkennelik az anyagot, mint egy síkágyas szkenner.
A pontosság szilárd – a kamera közel van az anyaghoz, és tisztán rögzíti a finom részleteket. Kis és közepes munkaterületek esetén a pontosság több mint megfelelő.
A kompromisszum a sebesség. A fej sorról sorra végigmegy az egész ágyon; egy teljes 2 méteres ágy összeillesztése több percig is eltarthat. Ezután a szoftvernek több ezer egyedi fotót kell összeillesztenie, és minden összeillesztés egy kis kumulatív hibát okoz.
A kisméretű látómezős szkennelés remekül alkalmas kisebb formátumú, összetett mintákhoz – kis példányszámú hímzőfoltokhoz, butikrendelésekhez, részletes applikációkhoz. De amint nagy volumenű, folyamatos gyártást futtatunk, a szkennelési sebesség válik a szűk keresztmetszettel járó problémává.
A CIS vonalszkennelési alternatívája: a sebesség és a torzításmentes pontosság kombinációja
Ez a két megközelítés klasszikus kompromisszumot jelent. Az egyik gyors, de veszít a pontosságból a széleken. A másik pontos, de lassú.
Sok üzlet esetében bármelyik jól működik – nem mindig van szükség a legdrágább beállításra.
De ha a munkád nagy pontosságot és nagy áteresztőképességet is igényel – sűrű kontúrvágás szublimált anyagon, széles formátumú folyamatos gyártás –, akkor előbb-utóbb eléred a határt. Sebesség vagy pontosság. A kettő egyidejű elérése mindig is a csapda volt.
Itt jön képbe a CIS.
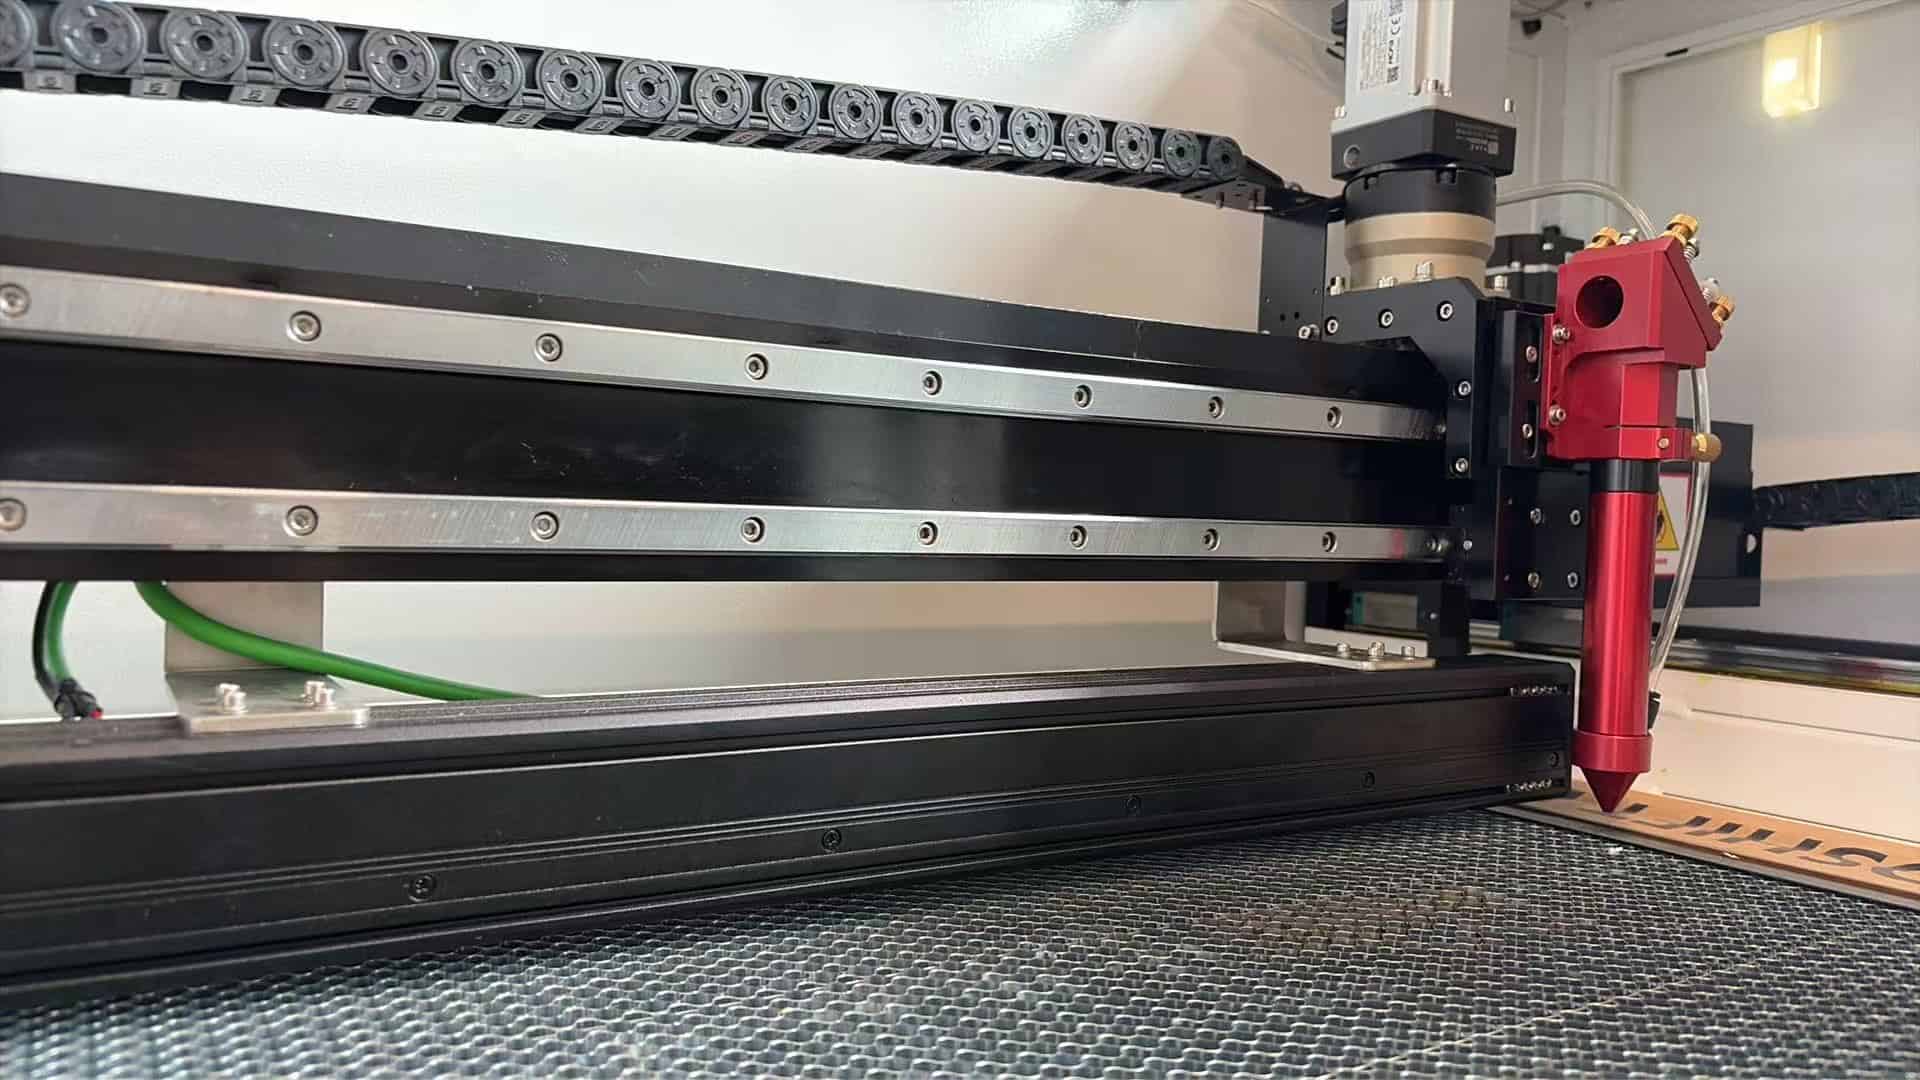
A CIS a Contact Image Sensor rövidítése – egy vonalszkenner technológia, amelyet évek óta használnak dokumentumszkennerekben és ipari ellenőrzésekben. Mi voltunk az elsők között, akik bevezették a textil lézervágókba.
A működése alapvetően eltér egy hagyományos kameráétól.
Egy hagyományos kamera egy lencse segítségével zsugorít össze egy nagy jelenetet egy kis érzékelőre. Pontosan ez a zsugorítás okozza a torzítást – ugyanúgy, ahogy egy nagyító eltorzítja a szöveget egy újság szélén. Ez az optika korlátja, nem a szoftveré.
A CIS teljesen átugorja az objektívet.
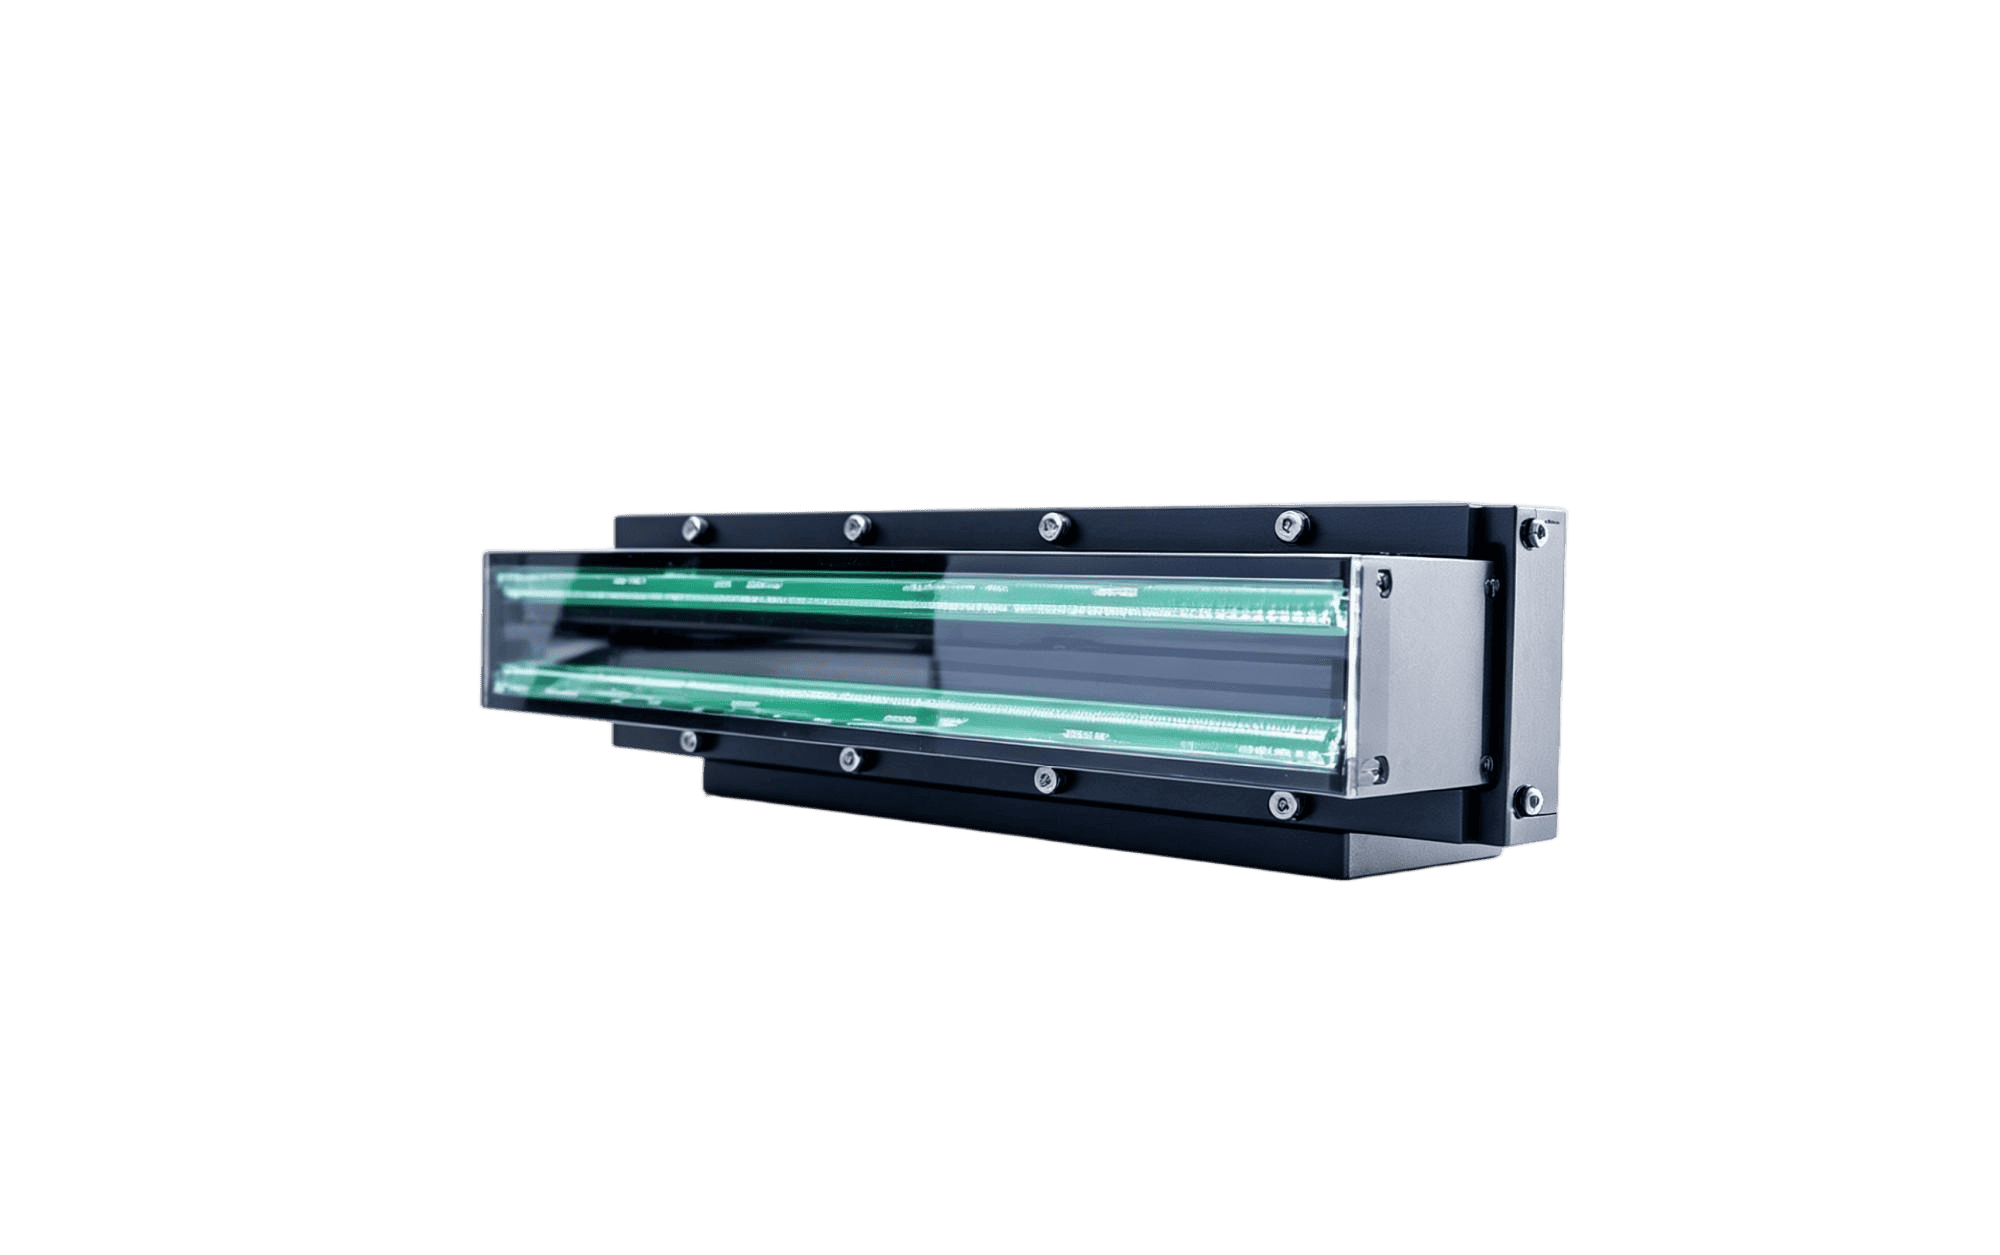
1:1 arányú kontakt szkennelést futtat – minden pixel közvetlenül a szövet egy fizikai pontjához kapcsolódik. Egy 2 méter széles ágy beolvasásakor az érzékelőrendszer valóban 2 méter hosszú.
Nincs zsugorodás. Nincs torzulás. Nincs élleválás.
Az anyag szélén a precizitás pontosan megegyezik a középpontban mért precizitással.
Néhány szám:
- Felismerési pontosság: 0.021 mm. Egy emberi hajszál átmérője körülbelül 0.06–0.08 mm – ez nagyjából háromszor vékonyabb.
- Max. szkennelési szélesség: 2 méter, egyetlen menetben. Nincs akadozás, nincs varrás – nagyjából tízszerese a fejre helyezett kisméretű képfeldolgozó gépek átviteli sebességének.
- Beépített RGB megvilágítás, amely szoftveresen bármilyen színt képes kikeverni a különböző anyagokhoz – nincs szükség külső világítóberendezésre.
- Halcon-alapú algoritmusokon fut, amelyek az iparági etalonnak számítanak a gépi látás területén. Automatikusan azonosítja a regisztrációs jeleket és az összetett kontúrokat, majd kiszámítja az optimális vágási útvonalat – még rosszul nyújtott vagy vetemedett anyagokon is.
Amikor először láttam a precíziós számokat, kétszer is ellenőriznem kellett őket.
Gyártási esettanulmányok: Nagy pontosságú sportruházat vs. nagyméretű bannerek
Vajon ez tényleg számít a mindennapokban? Két konkrét példa.
Szublimációs nyomtatás.
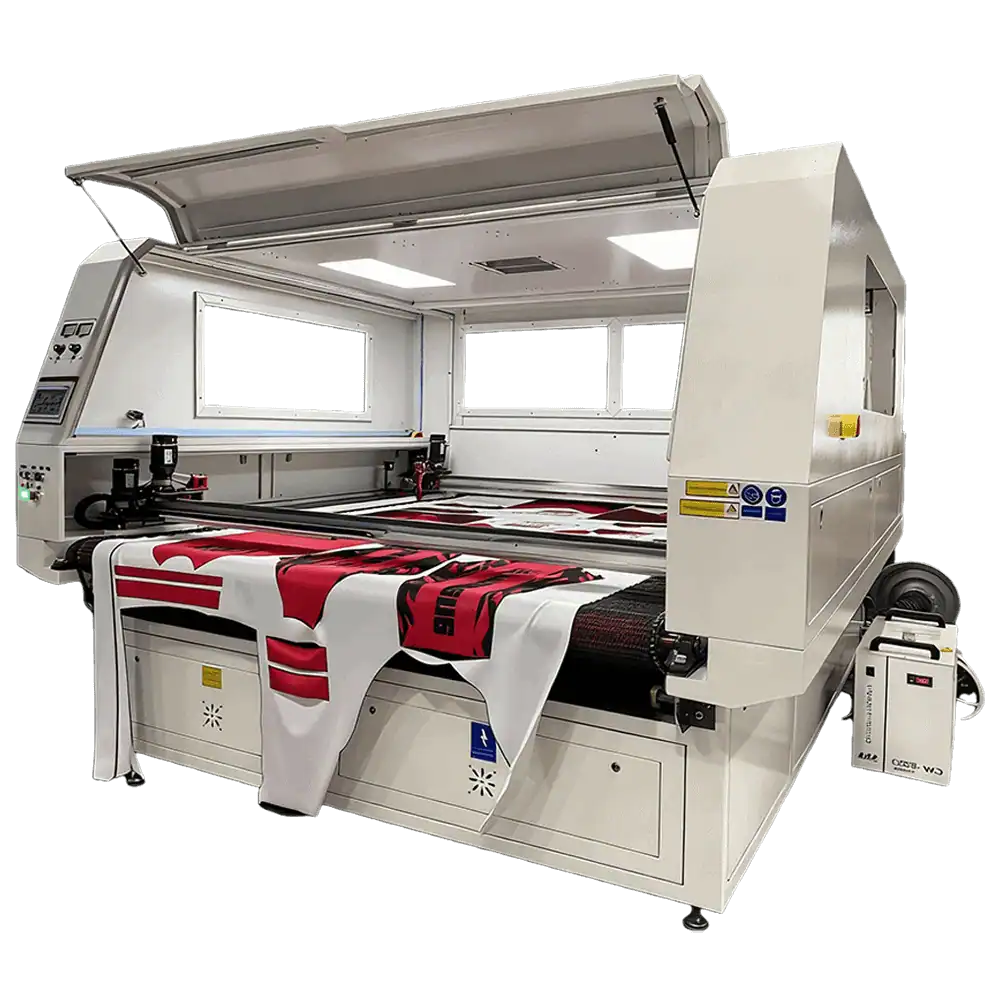
Valószínűleg jól ismeri ezt a folyamatot. A szövet egy magas hőmérsékletű, nagynyomású kalanderezési lépésen megy keresztül, ahol a szilárd festék közvetlenül gázzá alakul, behatol a szálba, majd lehűl és rögzíti a színt. Csak ezután kerül a vágóasztalra.
A kalanderezésből származó hő és feszültség egyenetlenül deformálja az anyagot – egyes területek jobban nyúlnak, mint mások.
Hagyományos képfeldolgozó rendszerekkel gyakran látható egy eltolódási csík a vágási él és a nyomat között. Ha hosszabb ideig figyeli a nyomtatást, látni fogja, ahogy a vágás fokozatosan eltávolodik a mintától, ahogy az anyag deformációja a távolsággal összeadódik. Közelről észrevehető. Az ügyfél visszaküldi.
A CIS a szkennelés pillanatában leolvassa a tényleges deformációt, és menet közben beállítja a vágási útvonalat. Még ha az anyag 5%-kal is megnyúlt, a szél pontosan követi a nyomatot – és a lézer ugyanabban a menetben lezárja a szélét, így nincs rojtosodás és másodlagos kidolgozási lépés.
Hímzésfoltok és applikációk.
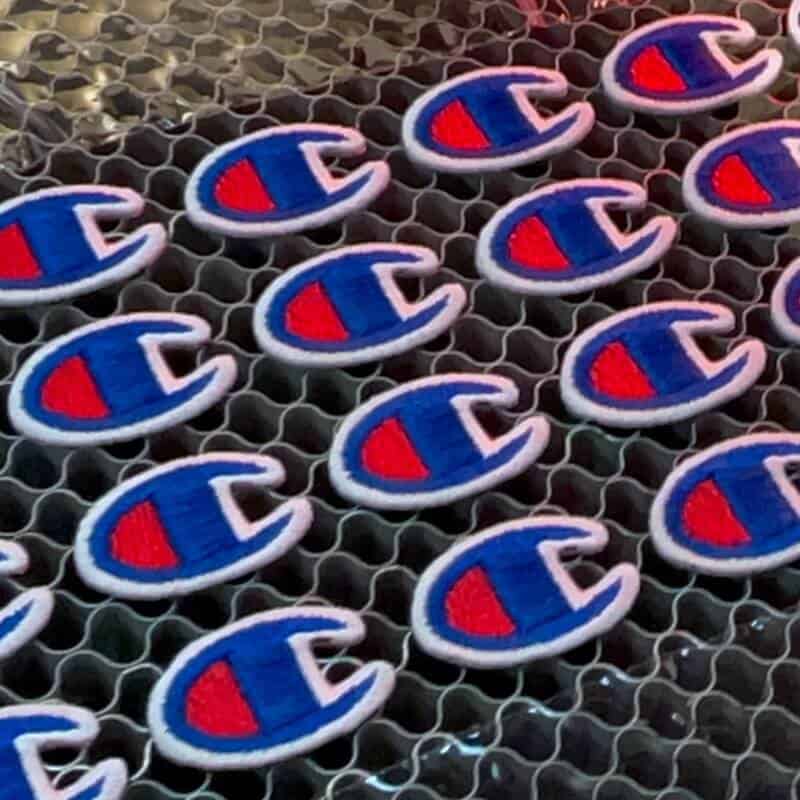
Más kihívással kell szembenézni. A minták általában összetettek és szabálytalanok, és egyetlen lapon akár több tucat vagy több száz különálló darab is lehet.
A fejre szerelt kislátószögű látómezővel minden egyes foltot azonosítanak és vágnak ki – lassan. A terület-szkenneres kameráknál az élek pontossága nem állandó, és egyes darabok ferdén jönnek ki.
A CIS egyetlen menetben beolvassa a teljes lapot, egyszerre mindent azonosít, majd kötegekben vágja ki. Minden darab ugyanolyan pontossággal készül, legyen szó akár a középpontról, akár a széléről.
Egy analógia, amihez mindig visszatérek
Az 1880-as években az elektromosság kezdett elterjedni az amerikai gyárakban. A gyártulajdonosok komoly pénzt költöttek gőzgépek leszerelésére, hogy elektromos motorokat használjanak. Aztán a telepítés után a termelékenység alig változott.
Miért?
Mert csak az áramforrást cserélték ki. Az elrendezés, a munkafolyamat, a tengelyek, a gépek elhelyezése – minden pontosan ugyanaz maradt, továbbra is a régi gőzgép helyén. Az elektromos motor valódi előnye soha nem kapott lehetőséget a megmutatkozásra.
Azok a gyárak profitáltak a nyereségből, amelyek megértették, mit is kínál valójában az elektromosság: az elosztott energiát . A gépeket a termelési folyamat köré csoportosították át egy központi energiaforrás helyett. A kibocsátás megsokszorozódott.
A lézervágás iparága is hasonló időszakot él át.
Mindenki a több wattot, a nagyobb sebességet hajszolja – ugyanúgy, ahogy egykor a gyárak is versenyeztek azért, hogy kinek a gőzgépe a nagyobb lóerős. De az igazi hatékonyságnövekedés valószínűleg nem a gyorsabb pengéből fog származni. Hanem az élesebb szemből.
A látórendszer a textil lézervágás „elosztott energiája”.
Nem ez lesz a brosúra első oldalán a címsor. De ez határozza meg a hozamrátát. Ez dönti el, hogy sikerül-e felsőkategóriás ügyfeleket szerezned. Ez dönti el, hogy a boltod "működőképes" vagy "versenyképes".
Megjegyzés az átláthatóságról
Ezen a ponton néhányan valószínűleg azt gondolják: ez csak egy ajánlat a RedShift CIS-jéhez.
Korrekt. A CIS egy olyan termék, amit aktívan értékesítünk. De az optikai fizika, a gyártási forgatókönyvek, a megközelítések közötti kompromisszumok – egyiket sem mi találtuk ki. Ezek azok, amiket ismételten validáltunk, évről évre, közvetlenül az ügyfelekkel együttműködve. Ne higgyen nekem – kérdezzen meg bármelyik ipari képfeldolgozó mérnököt. Ugyanazt a választ fogja kapni.
Az, hogy miért írom ezt, egyszerű.
Túl sok olyan gyárral dolgoztunk már, ahol a berendezések kiválasztása az idő 80%-át a lézerteljesítmény és a vágási sebesség összehasonlításával, 20%-át az ágymérettel és az árral, a képfeldolgozó rendszerrel pedig nagyjából semmit sem tesznek.
Aztán megjelenik a gép, a vágás minősége nem megfelelő, és a lézert hibáztatják.
Ez nem egyszeri eset. Ez egy iparági szintű vakfolt.
Tehát a kérdésem a következő: ha a munkád nyomda utáni vágást is magában foglal, akkor valós időben értékeld ki a gép vizuális rendszerét, bármelyiken is gondolkodsz. Nem kell a miénket választanod. Csak tudd, hogy mit vásárolsz valójában, és miért.
Ha a házi feladat elvégzése után úgy döntesz, hogy a CIS a megfelelő választás számodra, szívesen beszélgetünk veled.
És ha találsz valami jobbat, szólj, őszintén kíváncsi vagyok.
Azért vagyunk ebben, hogy egy kicsit jobbá tegyük az iparágat. Ez tényleg a lényeg.