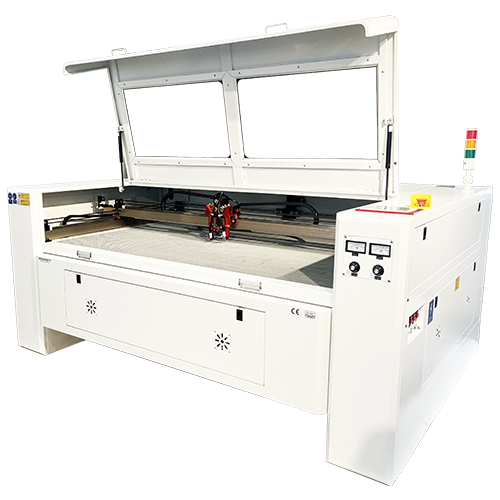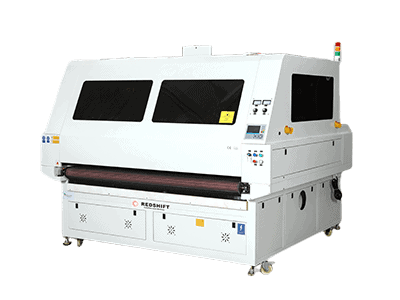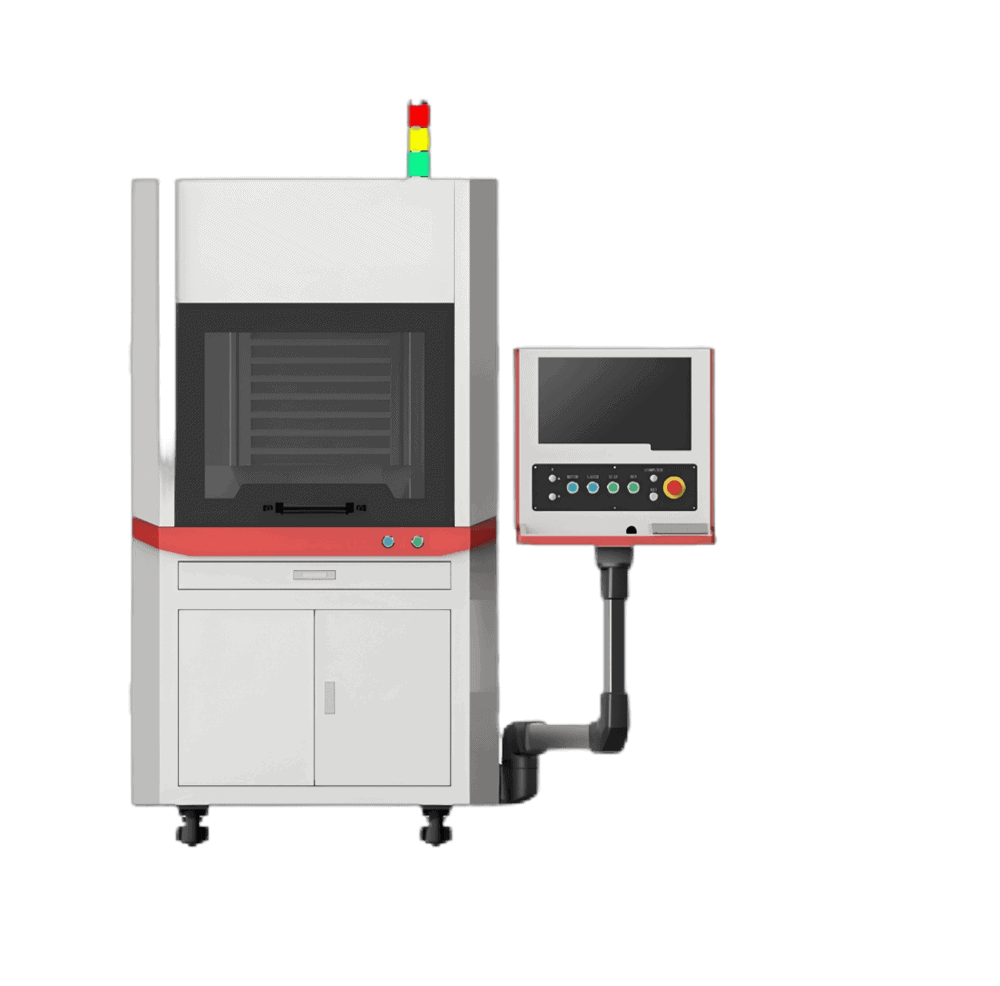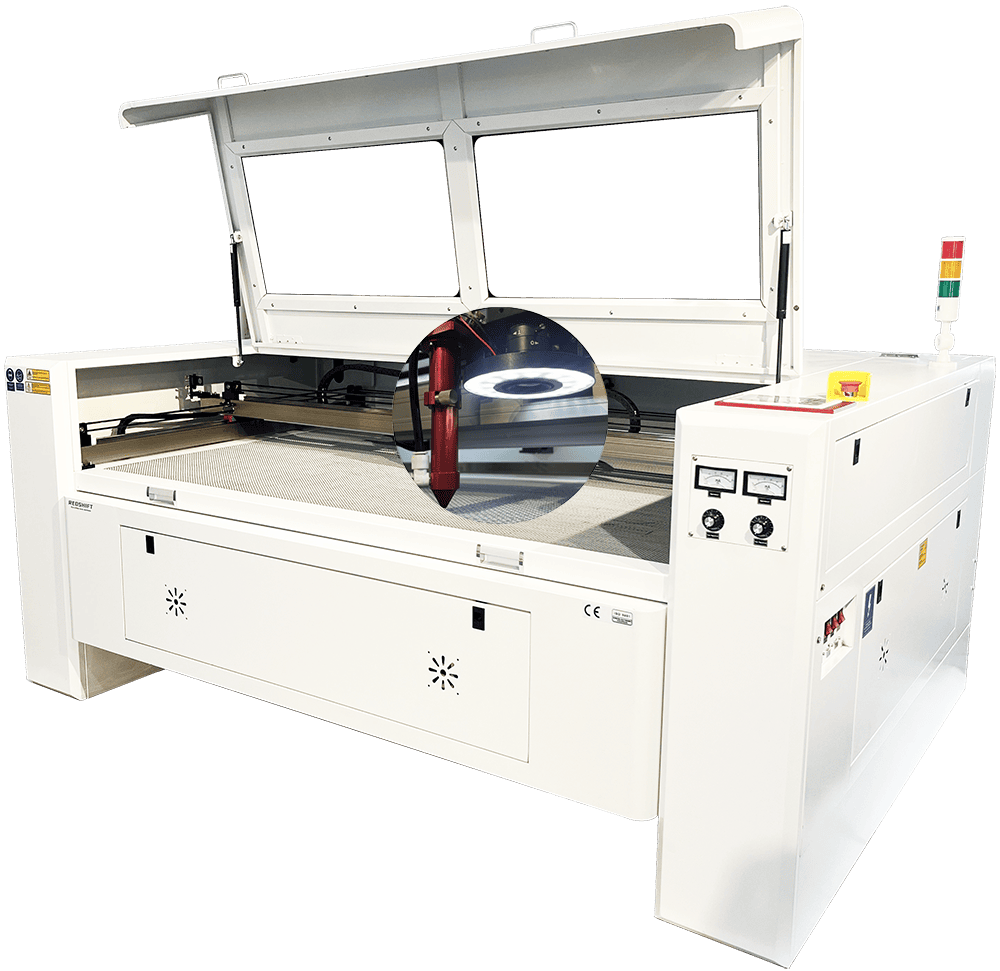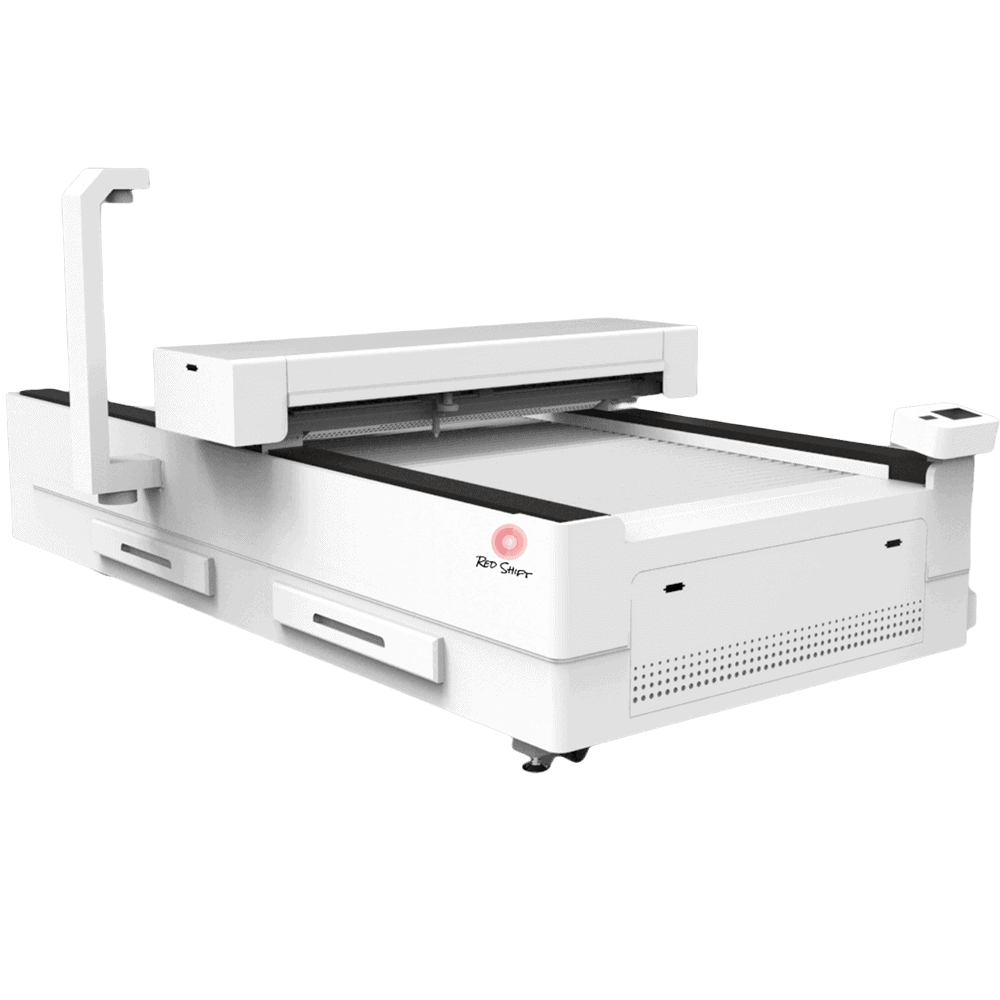
A ruhagyártó iparban a hagyományos kézi vágást és a mechanikus pengevágást fokozatosan felváltja egy „érintésmentes” high-tech folyamat: a CO2 lézervágó gépek. Ezzel a technológiával nem csak az összetett mintákat lehet pontosan levágni, hanem az olyan problémákat is elkerülheti, mint a szövet deformációja és az élek kopása. A ruhagyártás „precíziós szikének” tekinthető. Ez a cikk alaposan elemzi a működési elvét, az alkalmazható szövettípusokat, a kezelési készségeket, és felfedi, hogyan lehet hatékony termelést elérni a paraméterek optimalizálásával.
I. A CO2 lézeres vágás alapelve
A CO2 lézervágó gépek 10.6 mikrométer hullámhosszú infravörös lézert állítanak elő szén-dioxid gáz ionizálásával. Az ilyen hullámhosszú lézerek nagy abszorbeálhatósággal rendelkeznek, különösen alkalmasak cellulózt (például pamut és len) és szintetikus szálakat (például poliészter és nylon) tartalmazó ruházati anyagok feldolgozására.
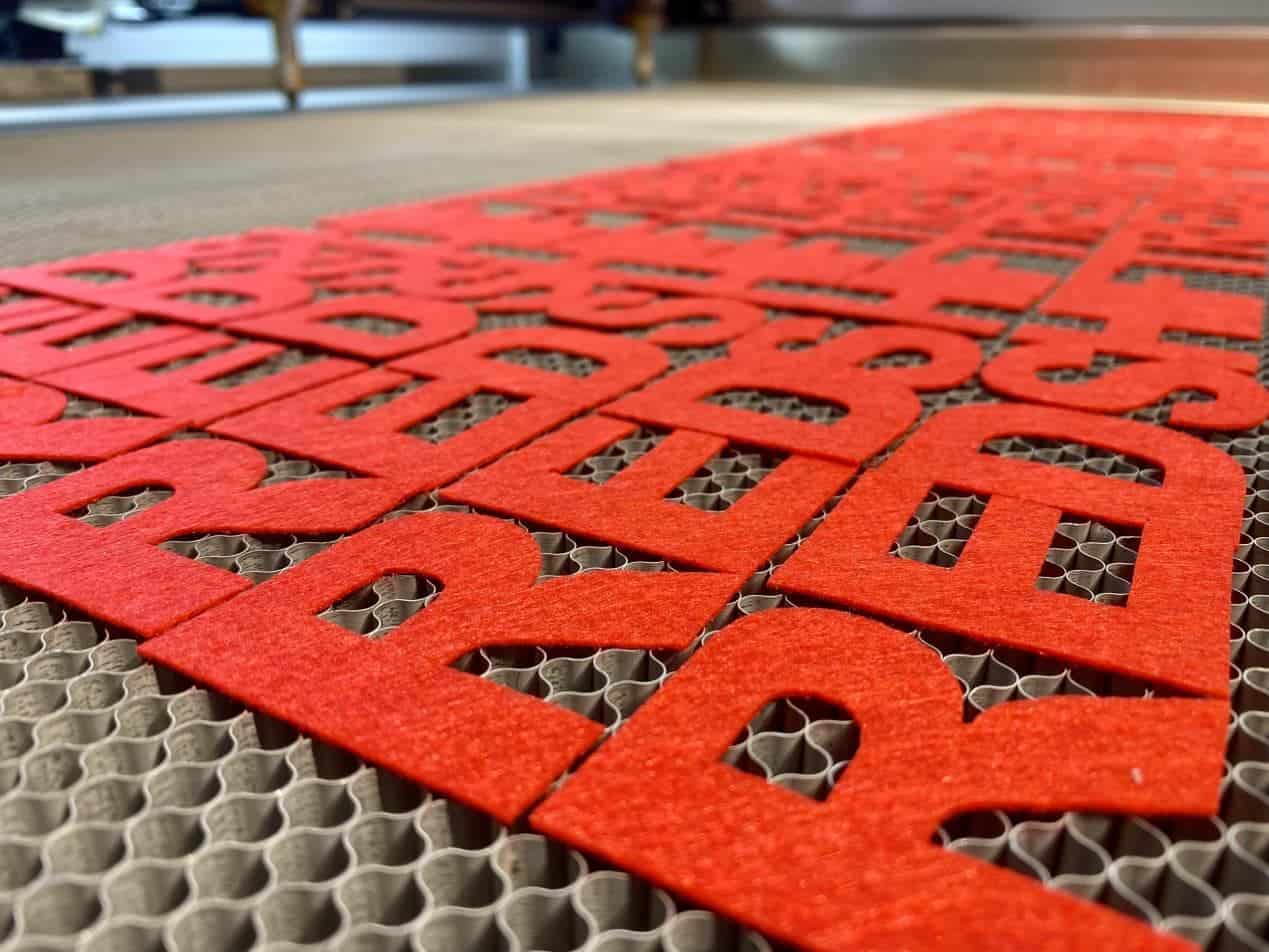
A lézersugarat egy fókuszáló lencse 0.1-0.3 mm átmérőjű nagy energiájú fényfolttá konvergálja, és a szövet helyi területe azonnal felmelegszik a párolgási hőmérsékletre (kb. 300-500°C), így „párologtatás – abláció” révén vágási varrat keletkezik. Mivel érintésmentes feldolgozási módszerről van szó, és nem igényel fizikai nyomást, elkerülhető a szövet nyúlása és deformációja, különösen alkalmas könnyű, vékony és rugalmas anyagok kezelésére.
II. Az alkalmazható szövetek osztályozása és a paraméterek optimalizálása
A különböző szövetek szálösszetétele és szerkezete jelentősen eltér, a lézerparamétereket ennek megfelelően kell beállítani. A következők a főbb vágási pontok a szokásos szöveteknél:
Szövet típus | jellemzők | Javasolt paraméterek (teljesítmény/sebesség/levegőnyomás) | Megjegyzések |
Pamut / Len | Gyúlékony és hajlamos a szénsavasodásra | Kis teljesítmény (30-60W), nagy sebesség (3-5m/perc), közepes légnyomás (0.8-1.2bar) | Szereljen be segédlevegőt – fújja be a szélek elszenesedését |
Poliészter / nylon | Alacsony olvadáspont, hajlamos az olvadásra és a ragadásra | Közepes teljesítmény (60 – 100 W), közepes sebesség (2 – 3 m/perc), magas légnyomás (1.5 – 2 Bar) | Az olvadt anyagot gyorsan le kell fújni, hogy elkerüljük a csomósodást |
Selyem/sifon | Könnyű, vékony és hőkárosodásra hajlamos | Ultra – kis teljesítmény (20 – 40 W), ultra – nagy sebesség (5 – 8 m/perc), alacsony légnyomás (0.5 Bar) | Használja az impulzus üzemmódot a hőfelhalmozódás csökkentésére |
Kompozit szövetek | Többrétegű szerkezet és összetett összetétel | Tesztelje a paramétereket rétegről rétegre és vágja le lépésről lépésre | Kerülje el az alsó réteg tökéletlen levágását vagy a felületi réteg túlégését |
Kulcsfontosságú készségek :
- Teszt – vágás Ellenőrzés: Tesztelje törmelékkel, és figyelje meg, hogy a vágás sima-e, és van-e elszenesedés.
- Réteg – rétegenként Vágás: Többrétegű kompozit szöveteknél először a felületi réteg vágható kis teljesítménnyel, majd a teljesítmény növelésével az alsó réteg levágható.
III. Négy folyamatkészség a vágási minőség javításához
1. Fókuszpozíció kalibrálása
A fókuszpozíció közvetlenül befolyásolja a vágási pontosságot. ≤3 mm vastagságú anyagok esetén ajánlott a fókuszt az anyag felületére helyezni; ha az meghaladja a 3 mm-t, a fókuszt megfelelően lejjebb lehet mozgatni (például 0.5 mm-rel) a behatolási képesség javítása érdekében. Érzékelési módszer : Döntse meg a vágási tesztdarabot, és figyelje meg a vágási szélesség állandóságát.
2. Légnyomás és segédgáz kiválasztása
- Sűrített levegő: Gazdaságos és általános célú, a legtöbb szintetikus szálhoz alkalmas, 1 – 2 Bar között szabályozott légnyomással.
- Nitrogén: Az inert gáz csökkentheti az oxidációs reakciót és elkerülheti a természetes szálak éleinek elfeketedését, de a költségek magasak.
3. Elrendezés optimalizálás és anyaghasználat
Használjon CAD-szoftvert az automatikus beágyazási elrendezéshez, hogy csökkentse a sarkokban lévő hulladékanyagot. Például csipkeélek vágásakor a „tükör – szimmetria” elrendezéssel 15–20%-os anyagmegtakarítás érhető el. Elasztikus szöveteknél 0.1-0.3 mm közötti hőzsugorodás-kompenzációt kell fenntartani.
4. Karbantartás és biztonság
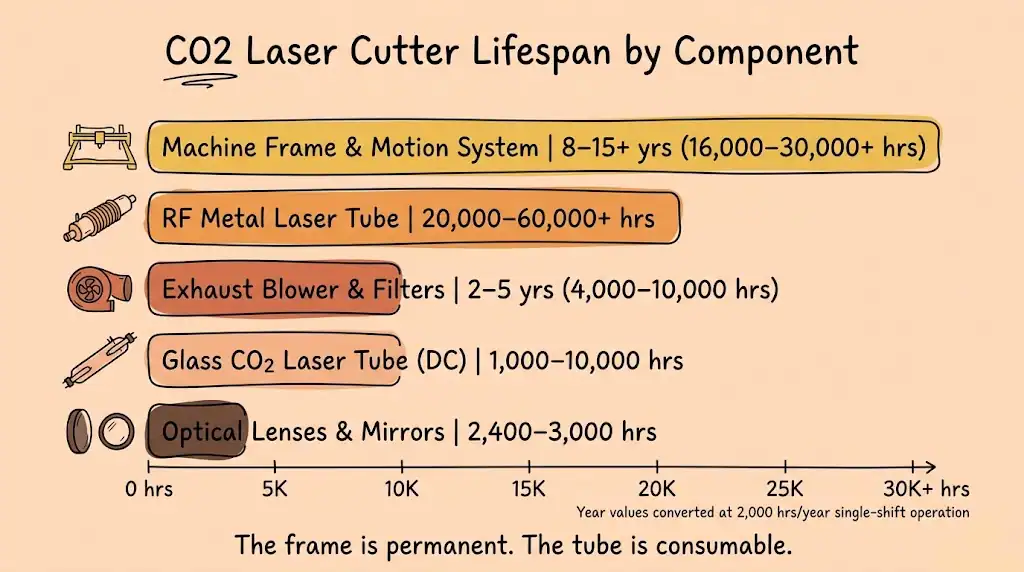
- Naponta tisztítsa meg a lencséket és a tükröket, hogy megakadályozza a füst és a por megtapadását, és csökkentse a lézer hatékonyságát.
- Szereljen be füstelvezető rendszert, hogy elkerülje a káros gázok (például vegyi szálak vágásakor keletkező cianidok) károsodását a kezelőben.
IV. A lézeres vágás egyedülálló előnyei és korlátai
Előnyök:
- Egy lépésben összetett minták kialakítása: Ki tudja vágni az üreges mintákat és az ívelt éleket, amit a hagyományos késformák nem tudnak elérni.
- Érintésmentes és nulla szennyezés: Nincs szükség öntőformákra, csökkentve a szerszámkopást és az anyagpazarlást.
- Él – tömítő hatás: A lézer magas hőmérséklete azonnal megolvasztja a vegyiszálas szövetek széleit, így „automatikus élzárást” ér el, és kiküszöböli a későbbi feldolgozást.
Korlátozások:
- Természetes rostok egyszerű karbonizálása: Az olyan anyagok esetében, mint a pamut és len, a teljesítményt szigorúan ellenőrizni kell; ellenkező esetben a szélei sárgák lesznek.
- Vastagság korlátozás: Az egyszerre vágott anyag vastagsága általában nem haladja meg a 10 mm-t. Ha túl vastag, többszöri feldolgozásra van szükség.
V. Jövőtrendek: Intelligencia és zöld
- AI – alapú paraméteradaptáció: Valós idejű – a vágási minőség monitorozása kamerákon keresztül, valamint a teljesítmény és a sebesség automatikus beállítása AI algoritmusokkal.
- Környezetvédelmi frissítés: Alacsony energiafogyasztású lézerek kutatása, fejlesztése, speciális vágási módok illesztése biológiailag lebomló anyagokhoz.
- 3D lézeres vágás: A 3D szkennelési technológia kombinálása a háromdimenziós ruhamintázatok közvetlen vágásához az emberi testmodell adatainak megfelelően.
Összegzés
A CO2 lézervágó gépek újradefiniálják a pontosság és a hatékonyság határait a ruhagyártásban. A szövet jellemzői és a paraméterek optimalizálása közötti egyensúly elsajátítása nemcsak a termékminőség javítását, hanem az iparág rugalmasság és fenntarthatóság felé történő fejlődését is elősegítheti. A jövőben a technológia iterációjával ez a „fénypenge” minden ruhagyár standard eszközévé válhat.