Passer au contenu
Vous trouverez ci-dessous une analyse comparative des systèmes laser CO₂ Gantry et Galvo pour le traitement intérieur des automobiles, en mettant l'accent sur l'efficacité, les caractéristiques clés et l'alignement avec les exigences des matériaux automobiles (par exemple, le cuir, les tissus, les matériaux PVC/PU souples, les panneaux de garniture en plastique) et les besoins pratiques.
1. Différences entre les principes fondamentaux
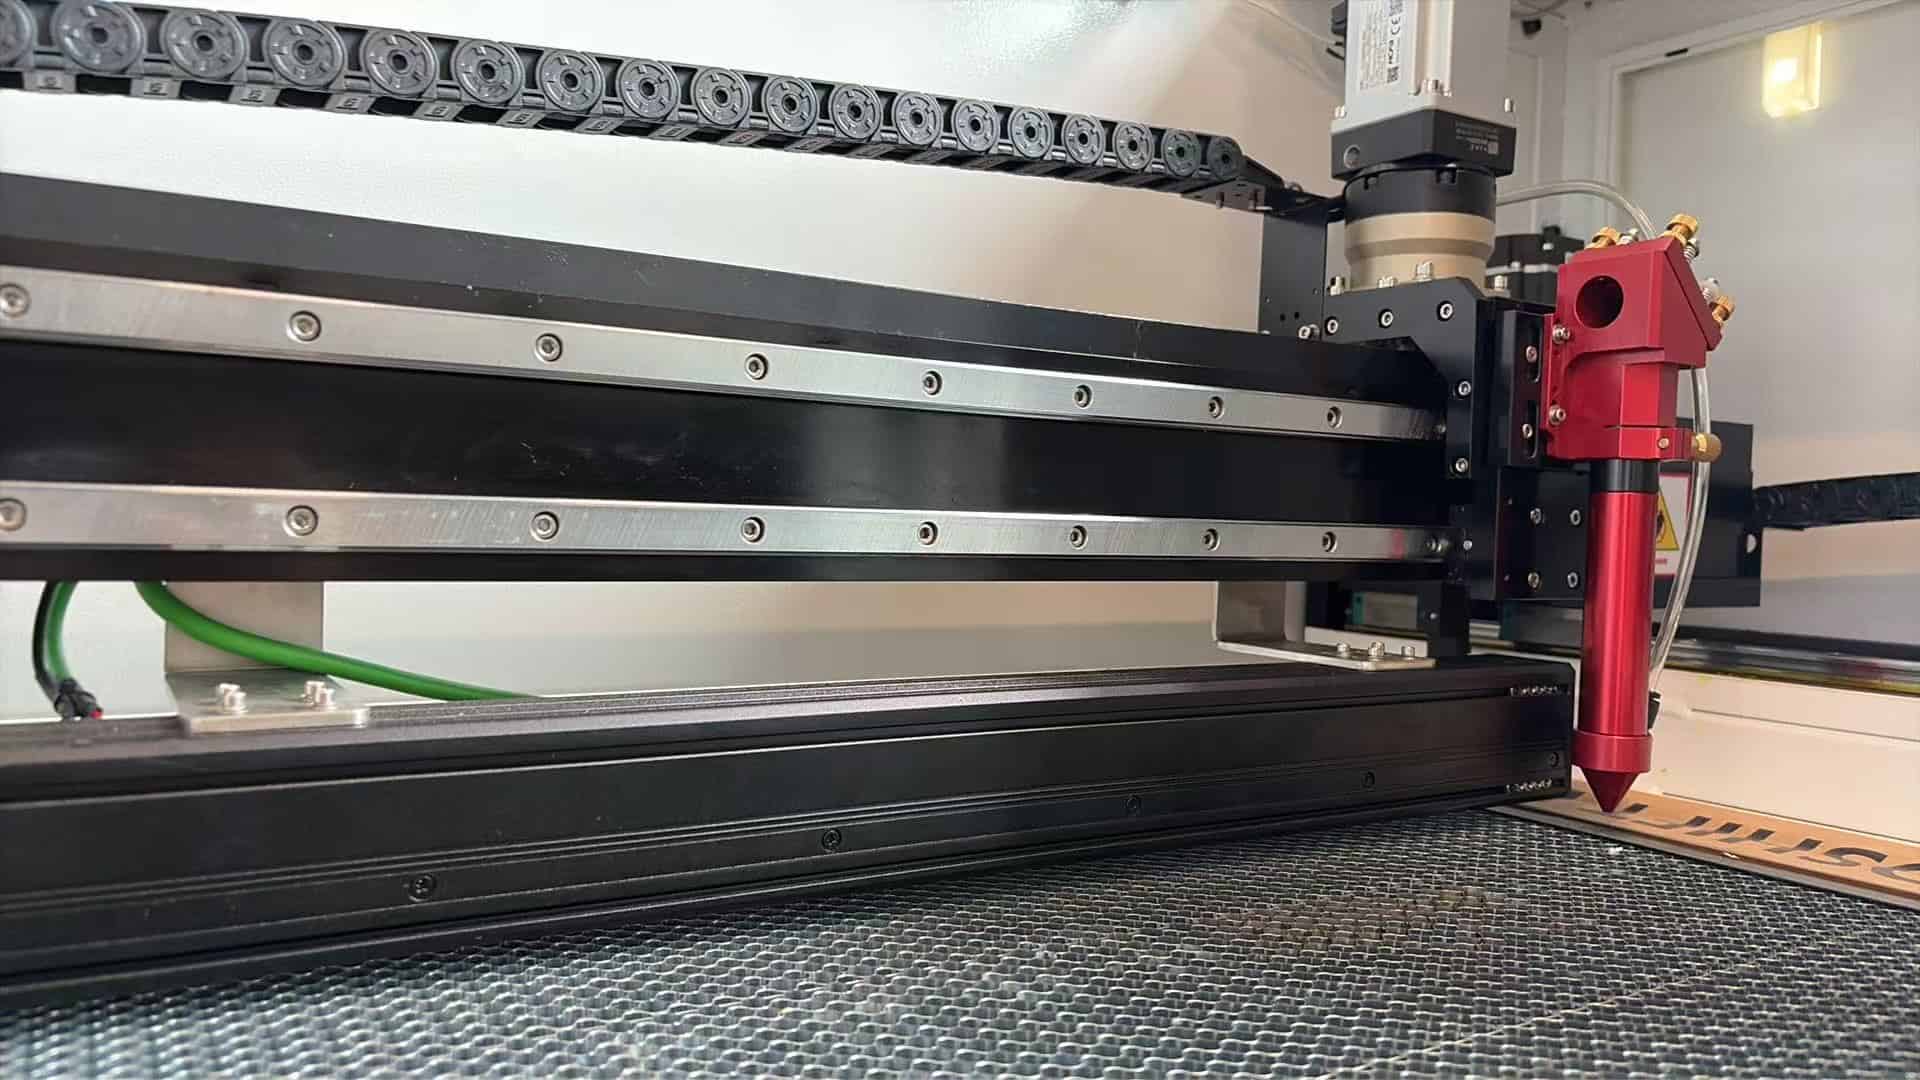
- Systèmes de portiquesCes machines utilisent des moteurs linéaires/servomoteurs pour entraîner la tête laser le long des axes XY via un portique, couvrant ainsi de vastes zones d'usinage. Le faisceau laser reste fixe pendant le déplacement du portique, ce qui les rend idéales pour les tâches d'usinage de grande envergure, complexes ou continues.
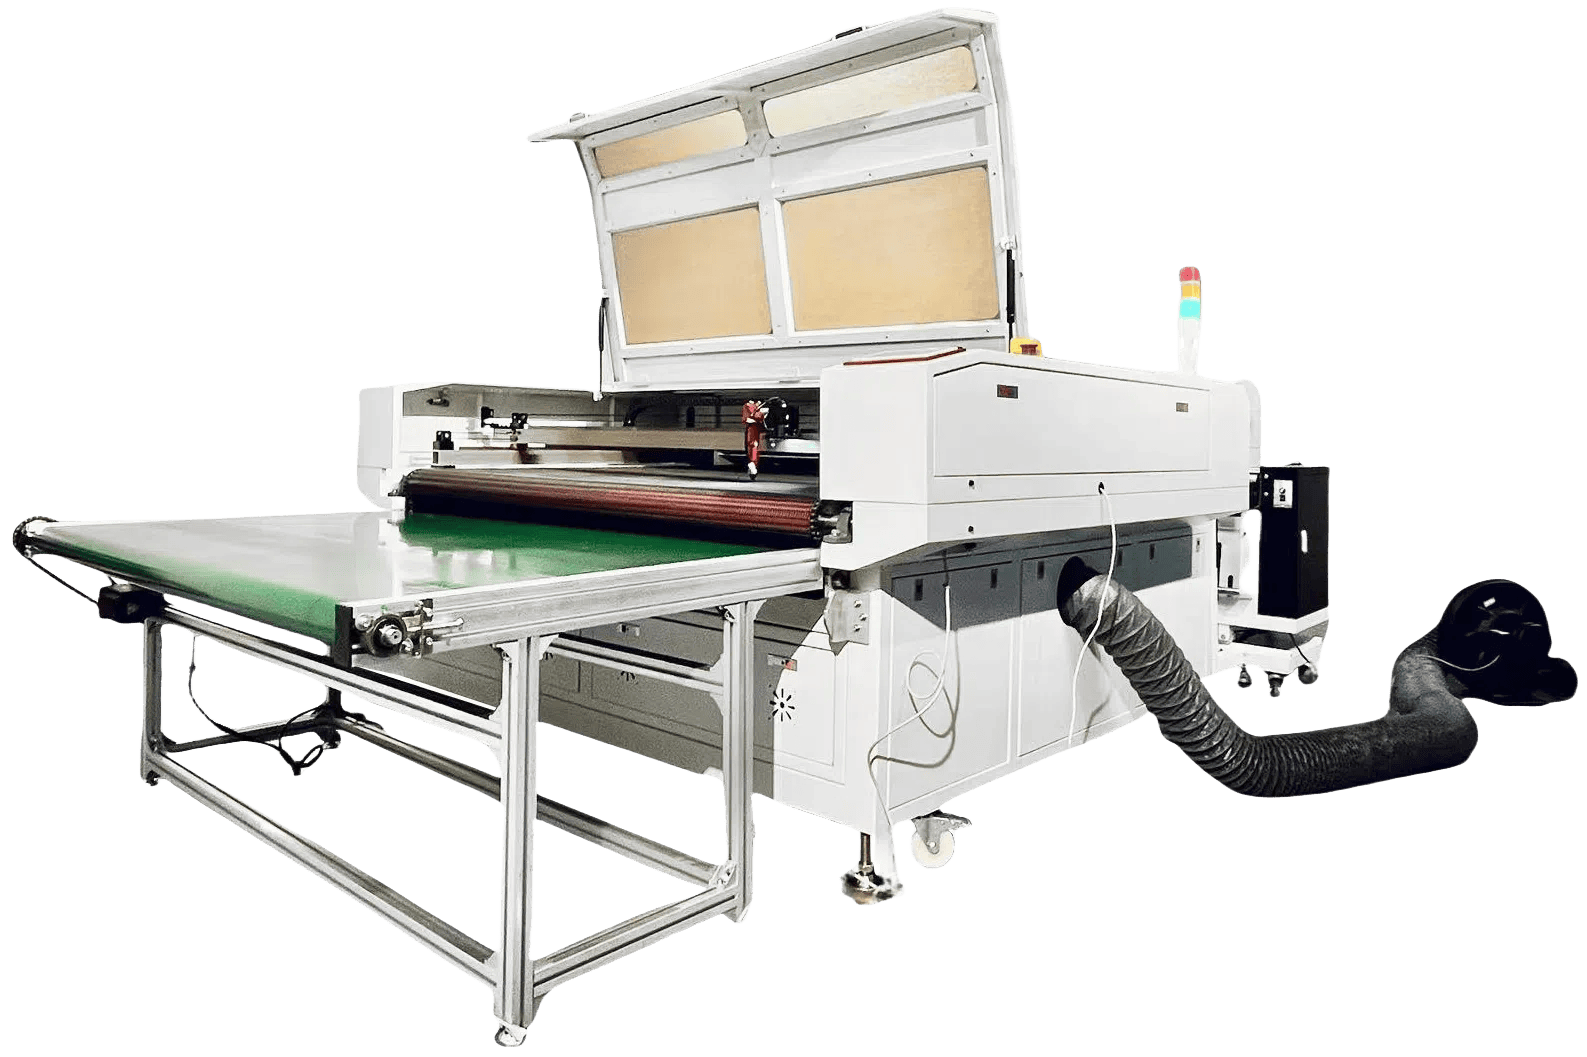
Découpeuse laser CO2 avec convoyeur et table de collecte
- Systèmes GalvoCes systèmes utilisent des miroirs galvanométriques à haute vitesse pour dévier le faisceau laser (avec des fréquences allant jusqu'à des milliers de Hz). La tête laser reste fixe et le faisceau balaie la zone cible, excellant dans le traitement localisé, rapide et de petite taille.
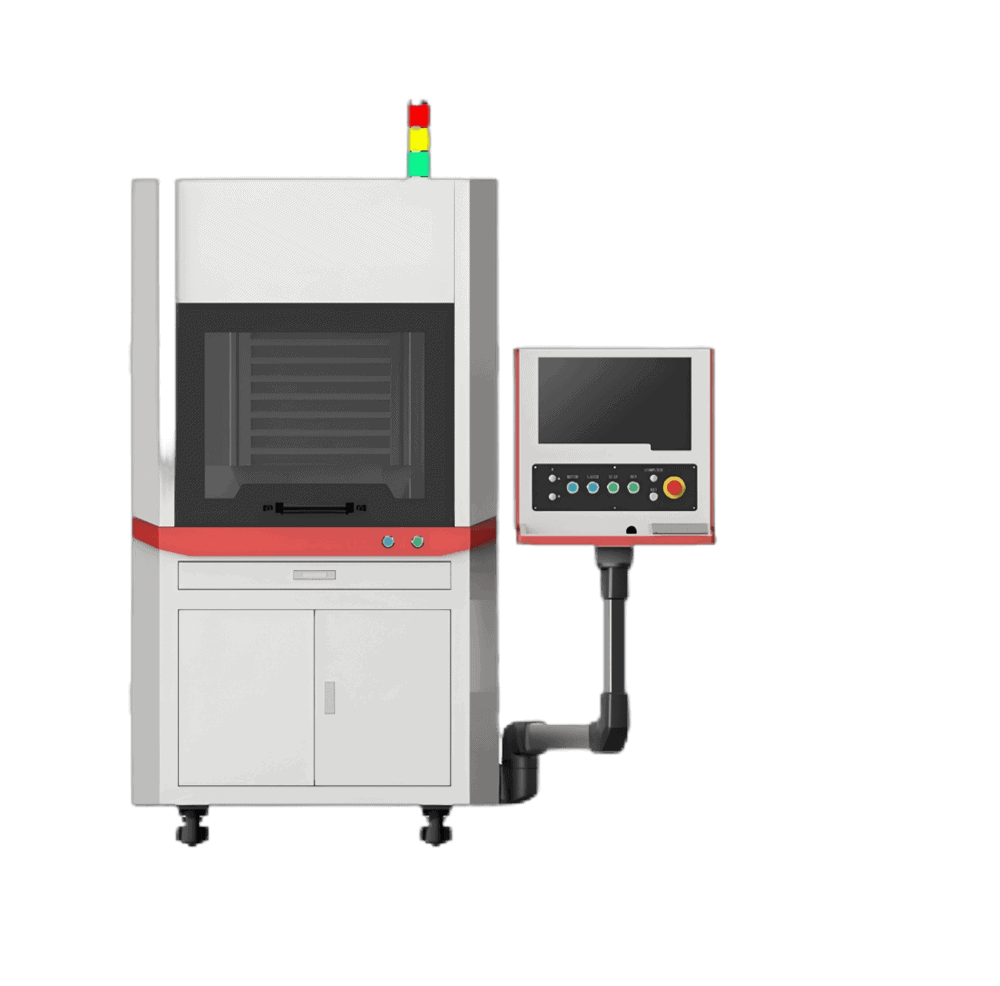
Machine de gravure laser CO2 Galvo
2. Comparaison de l'efficacité (contexte intérieur automobile)
| Dimension | Systèmes de portiques | Systèmes Galvo |
| Traitement sur de grandes surfaces | Haute efficacité. Idéal pour les travaux d'une seule pièce ou sur de grandes surfaces avec un temps d'inactivité minimal. Exemple : Découpe à grande échelle de cuir de siège automobile (1.5 m × 1 m) – pas besoin de repositionnement répété, réduisant ainsi les mouvements à vide. | Efficacité réduite. Limitée par la portée de numérisation (généralement de 0.1 à 0.5 m²). Les grandes surfaces nécessitent un assemblage/numérisation par zones, l'efficacité diminuant à mesure que la taille augmente. |
| Travail de précision/sur petite surface | Efficacité modérée. Le mouvement mécanique implique des accélérations et des décélérations, ce qui entraîne une perte de temps sur de petites zones. Exemple : Gravure de bandes de garniture sur les côtés des sièges (5 cm × 10 cm) – nécessite un positionnement avant le traitement, ce qui prend plus de temps que Galvo. | Efficacité extrêmement élevée. Vitesse de numérisation de 5 à 10 m/s, réalisant de petites tâches en quelques millisecondes. Exemple : Marquage d'un logo de tableau de bord (2 cm × 2 cm) – réalisé en < 0.1 seconde. |
| Intégration multi-processus | Haute efficacité. Permet la découpe, la gravure et le marquage intégrés dans une seule configuration. Exemple : Traitement en une seule pièce d'un revêtement de panneau de porte automobile - « découpe du contour + gravure des trous de ventilation + marquage du numéro de modèle » en un seul cycle. | Efficacité réduite. Nécessite un réétalonnage lors du changement de processus, et les tâches en plusieurs étapes nécessitent un positionnement répété. Exemple : Passer du marquage à la découpe sur le même poste de travail nécessite une pause pour ajuster les paramètres. |
3. Caractéristiques clés (adéquation aux besoins intérieurs des automobiles)
| Dimension | Systèmes de portiques | Systèmes Galvo |
| Précision et stabilité | Haute précision. La structure rigide du portique assure une précision de répétabilité de ± 0.02 à 0.05 mm. Idéal pour les intérieurs automobiles nécessitant des bords nets (par exemple, découpe du cuir sans bavures). | Précision modérée. Sensible à la température et aux vibrations, avec une précision à long terme de ± 0.05 à 0.1 mm. Convient aux tâches moins critiques (par exemple, le marquage de matériaux souples). |
| Adaptabilité des matériaux | Large. Convient aux matériaux épais/durs. Exemple : Découpe de panneaux de tableau de bord en PVC rigide (3-5 mm d'épaisseur) avec des lasers CO₂ haute puissance (100-200 W). | Plus étroit. Idéal pour les matériaux fins et souples. Exemple : Découpe efficace de cuir PU de siège (0.8-1.5 mm) ou de tissus – la numérisation rapide réduit l'accumulation de chaleur, évitant ainsi les brûlures. |
| Coût et entretien | Coût plus élevé. Les structures de portique complexes (moteurs, rails) nécessitent une maintenance spécialisée. Convient à la production à haut volume (par exemple, production annuelle de plus de 100 XNUMX sièges de véhicule). | Coût réduit. Conception simple, sans pièces mobiles longues, réduisant la maintenance. Idéal pour la production en petites séries et en grande variété (par exemple, modifications intérieures personnalisées). |
| Flexibilité | Flexibilité réduite. Les trajectoires nécessitent une préprogrammation ; le changement de pièce exige un nouveau débogage. Exemple : la modification des tailles de siège nécessite de réinitialiser les trajectoires du portique. | Grande flexibilité. Seuls les fichiers de chemin nécessitent des ajustements ; aucune reconfiguration mécanique n'est requise. Exemple : basculez rapidement entre les logos de marquage pour différents modèles de voiture (par exemple, les versions d'entrée de gamme et de luxe). |
| Contrôle des zones affectées par la chaleur (ZAT) | Modéré. Une exposition prolongée au laser pendant le traitement à longue course provoque une accumulation de chaleur localisée. Exemple : la découpe de tissus foncés peut entraîner un léger rétrécissement des bords. | Excellent. La numérisation rapide et les temps de séjour courts minimisent la zone dangereuse. Exemple : La découpe de cuir de couleur claire préserve la couleur des bords, éliminant ainsi le post-traitement. |
4. Applications intérieures automobiles typiques
Systèmes de portiques :
- Tâches de grande envergure et de haute précision : découpe à grande échelle de cuir de siège (conformément aux contours des sièges), découpe de contours de garnitures de panneaux de porte (par exemple, bords incurvés), découpe en couches de matériaux composites (cuir + mousse + plastique dans les tableaux de bord).
- Flux de travail multi-processus : découpe, gravure (trous de ventilation) et marquage (codes modèles) intégrés dans un seul poste de travail.
Systèmes Galvo :
- Petites tâches à haute fréquence : marquage rapide des étiquettes de garniture de siège (étiquettes de matériaux), gravure fine des logos de volant (motifs détaillés) ou simulation de motifs de transfert thermique sur les garnitures de pavillon (en remplacement des méthodes traditionnelles).
- Production flexible : reconfiguration rapide pour les intérieurs personnalisés (par exemple, remplacement des logos brodés par des alternatives marquées au laser dans les véhicules haut de gamme).
Résumé
Les systèmes à portique et Galvo répondent à des besoins distincts dans le traitement intérieur des automobiles – aucun des deux n’est universellement « meilleur ».
- Choisissez Gantry pour les tâches de grande taille, de haute précision ou en plusieurs étapes (par exemple, la production en série de revêtements de sièges/panneaux de porte).
- Choisissez Galvo pour les petits travaux fréquents ou flexibles (par exemple, marquage, gravure de petits composants) ou pour les matériaux fins/souples (cuir/tissus).
En pratique, la combinaison des deux (par exemple, Galvo pour le marquage + Gantry pour la découpe) crée une ligne de production rentable et efficace.